
Applications des machines de marquage laser · Automobile et véhicules électriques
Marquage laser pour connecteurs automobiles et boîtiers en plastique
Les boîtiers de connecteurs automobiles, les fiches, les prises, les bornes et les connecteurs de recharge pour VE peuvent être marqués au laser pour une identification durable des pièces, des codes de traçabilité 2D et l’image de marque. Le résultat dépend toutefois du grade ou de la formulation plastique spécifique, de la couleur et de l’état de surface : le contraste, le moussage, la carbonisation et la sensibilité à la chaleur varient d’un grade à l’autre, de sorte que l’effet final est confirmé sur des échantillons réels plutôt que supposé à partir d’une page web.
Cette page vous aide à transformer une exigence de marquage de connecteur en un cahier des charges de production testable : pourquoi la pièce est marquée, quel contenu et quel résultat sont requis, quelles variables de matériau et de géométrie importent, quelle direction du laser tester en premier, et comment les résultats d'échantillon et de ligne déterminent la configuration finale de la machine. Les détails de réponse spécifiques au matériau restent dans les pages des matières plastiques; les modèles et spécifications de machine restent dans les Produits section.
Demander un devis Parcourir les tâches de marquage des connecteurs
- Contenu type du marquage
- Zones de marquage sûres
- Premier aperçu de la direction du laser
- Validation des échantillons d'essai
Vue des tâches du secteur
Quels connecteurs et pièces en plastique sont marqués au laser dans l'automobile et les VE
Le marquage au laser est utilisé dans la production de connecteurs pour l'automobile et les VE pour une identification durable et sans contact. La lisibilité de cette identification pendant la durée de vie utile requise dépend du plastique, du type de marque et des critères de validation. Ce qui change d'une tâche à l'autre, c'est ce qui est marqué, l'endroit où cela se situe sur la pièce, ainsi que la qualité et la durabilité exigées par le client.
Pièces typiques dans cette application
- Boîtiers de connecteurs — connecteurs de signal et d'alimentation, boîtiers étanches et non étanches, embases et corps de fiche/prise.
- Assurance de position du terminal (TPA) et composants de verrouillage — petites pièces moulées portant des repères d'orientation et d'assemblage.
- Boîtiers et poignées de connecteurs de recharge pour VE — ensembles de boîtiers de style Type 1 / Type 2 / CCS / GB/T, où la marque, les valeurs nominales et les codes 2D sont couramment marqués.
- Connecteurs d'interverrouillage haute tension (HT) — boîtiers et couvercles nécessitant une identification claire de la pièce et de la tension.
- Boîtiers de capteurs et petits boîtiers moulés — boîtiers de modules électroniques à surface plane limitée.
- Couvercles d'appariement de faisceau et clips/garnitures intérieurs — pièces qui portent des codes d'appariement ou des marquages de marque.
Pourquoi les connecteurs automobiles et les boîtiers en plastique sont-ils marqués ?
Les marquages des connecteurs facilitent l'identification des pièces et des variantes, l'orientation de montage, l'appariement des faisceaux, la traçabilité de production, les dossiers de service ou de rappel, ainsi que les caractéristiques nominales ou informations de marque visibles. Le contenu requis dépend de l'emplacement de la pièce dans le véhicule et de la manière dont les opérateurs, les scanneurs ou les systèmes en aval utilisent le marquage.
Le marquage laser est un moyen d'appliquer ces informations sans force de marquage mécanique sur les parois minces en plastique ni consommables courants d'encre et d'étiquettes. Les programmes peuvent aussi passer numériquement d'un numéro de pièce à un autre, ce qui peut convenir aux lignes de connecteurs connaissant de fréquents changements de variantes. La limite réside dans le matériau et la pièce réels : le grade, la surface et la géométrie sélectionnés doivent encore produire le contraste, la lisibilité et le résultat fonctionnel requis lors d'un test sur échantillon réel. Les détails de la réponse du matériau sont traités dans la Matériaux plastiques et polymères pages.
Contenu type du marquage
Les marquages courants comprennent les codes de pièce et de date/lot, les repères d'orientation PIN-1 ou TPA, les codes d'appariement de faisceau, les symboles QR ou Data Matrix, ainsi que les logos ou caractéristiques nominales électriques visibles. La section suivante distingue ces types de marquage selon leur usage en production et l'exigence à vérifier.
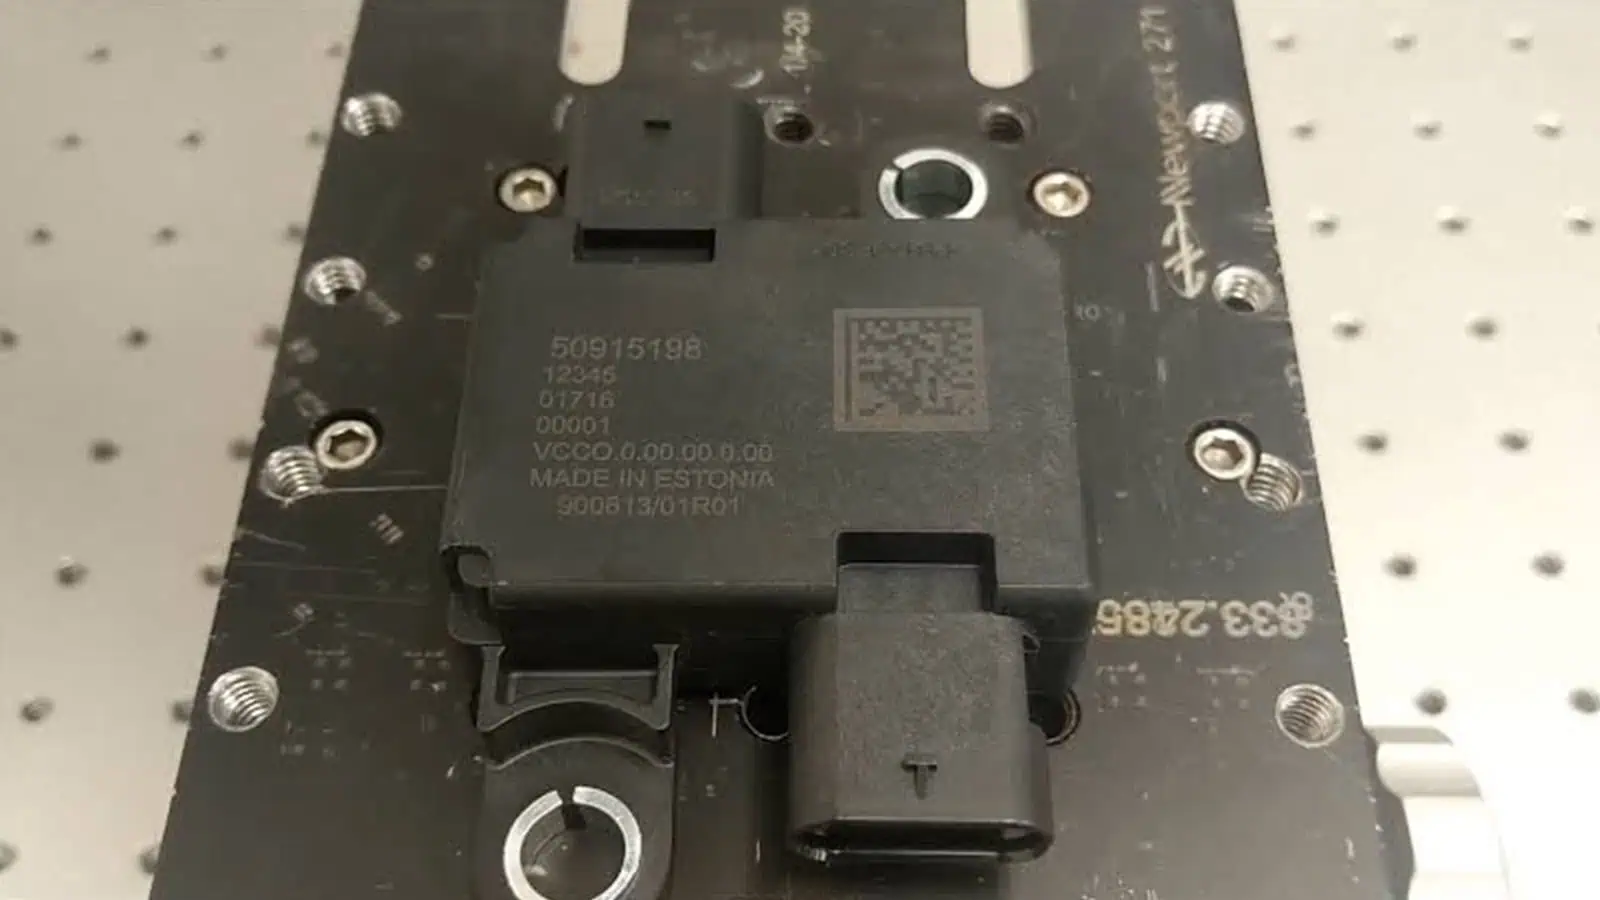
Exemple de marquage de connecteur automobile
Composant de connecteur en plastique automobile avec identification marquée au laser et code de traçabilité 2D.
Ce type de marquage combine des informations de pièce lisibles par l'humain avec un code compact lisible par machine sur le même composant en plastique. La zone de marquage disponible, la taille des caractères et la taille des modules du code doivent encore être vérifiées par rapport à la géométrie réelle du connecteur et au lecteur utilisé sur la ligne de production.
À retenir pour l’ingénierie : l'échantillon montre le type de contenu d'identification et de traçabilité utilisé sur les composants de connecteurs automobiles ; il ne permet pas à lui seul d'établir la nuance de matériau, les réglages laser, la qualité du code ou la qualification de durabilité.
Si vos connecteurs sont destinés à l'électronique, aux communications ou aux équipements industriels plutôt qu'à l'automobile et aux véhicules électriques, la Marquage des connecteurs et des bornes pour l'électronique et l'électrique page est la meilleure voie pour cette tâche.
Contenu du marquage
Contenu du marquage et exigences relatives aux codes
Le contenu du marquage détermine la taille de marque, la résolution et les exigences de durabilité de la tâche. Le texte nécessite une taille de caractères lisible ; les codes 2D nécessitent des modules suffisamment petits pour porter les données, mais suffisamment grands pour être lus de manière fiable ; les logos nécessitent une qualité visuelle constante. Le tableau ci-dessous met en correspondance les types de marques typiques sur les connecteurs et les pièces en plastique avec leur utilisation et les exigences clés.
| Type de marquage | Utilisation typique | Exigence clé |
|---|---|---|
| Numéro de pièce / code date-lot | Identification des pièces, traçabilité des lots, gestion des rappels | Taille des caractères lisible et contraste uniforme sur la surface du boîtier |
| Code QR / Data Matrix | Transport compact de données, lecture par vision industrielle aux postes d'assemblage | Taille des modules de code, contraste et lisibilité — vérifiés avec un lecteur de code ou un vérificateur |
| Repères d'orientation PIN-1 / TPA | Prévention des erreurs d'assemblage dans l'assemblage des connecteurs et la fabrication des faisceaux | Position visible et uniforme ; ne doit pas perturber la géométrie fonctionnelle environnante |
| Logo / marque / valeurs nominales | Marquage de la marque sur les boîtiers et les poignées de recharge pour VE | Qualité visuelle et homogénéité sur l'ensemble du lot |
| Code de correspondance des faisceaux | Appariement des connecteurs avec la branche de faisceau correcte | Lisible par les opérateurs et les lecteurs de codes-barres sur la ligne |
La lisibilité du code dépend du matériau, de la surface, de la taille de la marque et de la méthode de vérification ; elle est donc confirmée sur des pièces réelles plutôt que garantie par le laser seul. Lorsque les codes doivent être stockés dans un système de traçabilité ou lus par l'équipement de ligne, la tâche de marquage fait partie d'une chaîne de données ; pour les questions relatives aux interfaces PLC, MES, scanner et base de données, voir la solution Traçabilité, PLC, MES et intégration des données.
Variables de résultat
Qu'est-ce qui détermine les résultats du marquage laser sur les connecteurs automobiles et les boîtiers en plastique ?
Le nom de la résine seul ne suffit pas à prédire le résultat du marquage d'un connecteur. La fenêtre d'essai utile est déterminée par la formulation exacte du matériau, la surface et la géométrie de la pièce moulée, la quantité d'informations qui doit tenir dans la zone de marquage et les critères d'acceptation que la marque finie doit respecter.
- Nuance et formulation exactes — la famille de résine n'est qu'un point de départ ; la nuance spécifique peut réagir différemment.
- Pigments, charges et additifs sensibles au laser — ceux-ci peuvent modifier l'absorption, le sens du contraste et la fenêtre de procédé utilisable.
- Couleur, texture et traitement de surface — la texture de moulage, la brillance, les revêtements et la contamination peuvent affecter le contraste visuel et la lecture des codes.
- Épaisseur de paroi et masse thermique locale — les nervures fines et les sections légères supportent moins bien l'accumulation de chaleur que les zones plus épaisses.
- Taille du marquage et taille des modules de code — les caractères plus petits et les modules 2D exigent un contrôle plus strict de la mise au point, de la taille du spot et de la position.
- Variation de la zone de marquage et de la hauteur — les évidements, les courbes et les variations de position d'une pièce à l'autre affectent la mise au point et la répétabilité du positionnement.
- Aspect de la cible et état de surface — le contraste clair ou foncé, le changement de couleur visible et le changement de texture autorisé doivent être définis avant les essais.
- Durabilité et limites fonctionnelles — le marquage doit être évalué par rapport aux exigences réelles d'utilisation et d'assemblage, et non à sa seule apparence.
Données d'entrée pour les essais pratiques : envoyez la pièce exacte de qualité production chaque fois que possible. Un nom de famille de matériau tel que PA, PC, ABS ou POM ne définit pas à lui seul la source laser finale, les réglages ou la configuration de la machine.
Résultat cible
Quel résultat de marquage devez-vous viser ?
Définissez le résultat conforme avant de comparer les lasers. Un marquage de connecteur n'est pas réussi simplement parce qu'il est visible : l'effet visuel, la performance du code, l'état de surface, la fonction du produit et la durabilité requise doivent tous avoir leur propre seuil d'acceptation.
| Catégorie de résultat | Quoi définir | Ce qu'un échantillon conforme doit montrer |
|---|---|---|
| Résultat visuel | Contraste clair sur foncé ou foncé sur clair, taille des caractères et régularité acceptable entre les lots | Le marquage est lisible sous l'éclairage d'inspection prévu, sans dépendre d'un angle de vue exceptionnellement favorable. |
| Résultat du code | Type de code, taille du module, méthode de lecture/vérification et niveau d'acceptation défini par le projet | Le code se lit de manière fiable avec la méthode d'inspection de production sur la pièce réelle. |
| Résultat de surface | Changement de couleur, moussage ou changement de texture autorisés, et ce qui constitue une fusion, un résidu ou une déformation inacceptables | Le contraste requis est obtenu sans dommage de surface inacceptable autour de la zone de marquage |
| Résultat fonctionnel | Fonctions protégées d'étanchéité, d'accouplement, de verrouillage, de retenue et d'insertion de borne | Le processus de marquage ne crée pas de problème mesurable ou visible dans les fonctions couvertes par le plan de validation du produit |
| Résultat de durabilité | Conditions applicables de manipulation, d'abrasion, de chaleur, de fluides, de nettoyants ou de cycles thermiques | La marque reste acceptable après les contrôles de durabilité convenus, spécifiques au projet |
Le moussage, la carbonisation ou un autre mécanisme de réponse du matériau peuvent aider à créer du contraste, mais ces mécanismes ne constituent pas l'objectif final d'acceptation. L'objectif est le résultat mesurable, visuel, lisible, fonctionnel et durable requis sur le connecteur ou le boîtier fini.
Géométrie et surfaces fonctionnelles
Géométrie de la pièce et surfaces fonctionnelles — Où le marquage est sans risque
Sur un connecteur ou un boîtier en plastique, l’emplacement du marquage importe autant que le marquage lui-même. Les pièces de connecteur sont petites, et une grande partie de leur surface est fonctionnelle : les faces d’accouplement, les surfaces d’étanchéité et les zones de verrouillage ne doivent pas être endommagées par l’énergie de marquage. Le placement du marquage est donc une décision d’ingénierie, examinée au regard du plan de la pièce avant de choisir une configuration.
Géométrie typique des connecteurs et des pièces en plastique
- Petites faces planes — la zone de marquage privilégiée lorsqu’une surface d’appui plane existe sur le boîtier ou le couvercle.
- Cavités en retrait et plots d’appui — marquage à l’intérieur des poches ou entre les nervures ; la portée et la distance focale doivent être vérifiées.
- Boîtiers courbes et cylindriques — corps de connecteurs circulaires et capots cylindriques ; la mise au point doit être maintenue sur toute la surface courbe.
- Nervures fines et éléments moulés — une faible masse thermique implique une montée en température plus rapide ; les paramètres de marquage doivent être revus afin d’éviter la fusion, la déformation de la surface ou des marques thermiques visibles.
Surfaces fonctionnelles à protéger
- Faces d'accouplement et de contact — les surfaces qui entrent en contact avec le connecteur d'accouplement ; un marquage à cet endroit peut nuire à l'ajustement ou à l'étanchéité.
- Surfaces d'étanchéité et gorges de joints — où viennent en appui les joints toriques ou les joints plats ; un endommagement de surface peut créer des chemins de fuite.
- Zones de verrouillage, de retenue des broches et d'insertion des terminaux — des éléments mécaniques qui doivent conserver leurs dimensions et leur état de surface.
- Zones proches de caractéristiques à paroi mince — même une marque visuellement correcte peut présenter un risque de gauchissement ou de fragilisation si l’énergie est trop élevée.
Une zone plate et non fonctionnelle d’appui est généralement le premier choix le plus sûr, mais la zone de marquage finale dépend encore du matériau, de la taille de la marque, de l’apport d’énergie et des exigences d’utilisation. Confirmez la zone sélectionnée sur la pièce réelle, puis vérifiez que l’accouplement, l’étanchéité et l’insertion des bornes restent conformes aux critères d’acceptation du produit.
Comment la géométrie de la pièce influence-t-elle la fixation et le positionnement ?
| Géométrie de la pièce | Exemple typique | Direction de fixation / de positionnement |
|---|---|---|
| Face plate, position stable | Face supérieure du boîtier, plaque de recouvrement | Machine de marquage standard avec un dispositif de fixation simple |
| Boîtier cylindrique / circulaire | Corps de connecteur circulaire, couvercle rond | Évaluer marquage rotatif / circonférentiel |
| Surface courbe ou variation de hauteur | Poignée de chargement, boîtier galbé | Évaluer marquage 3D de surfaces courbes |
| Position ou orientation de pièce non constante | Petits boîtiers et bornes alimentés en vrac | Évaluer positionnement par vision |
| Pièces alimentées par convoyeur ou en ligne | Ligne d'assemblage de connecteurs, ligne de faisceaux | Évaluer marquage à la volée / en ligne avec intégration du déclencheur |
| Chargement multiposition ou automatique | Cellule de connecteurs à haut volume | Évaluer le chargement automatique et le marquage multi-station |
Ces éléments sont des points de départ pour le bridage et le positionnement guidés par la géométrie, et non une décision finale de sélection de machine. La configuration finale du système est déterminée ultérieurement en combinant les résultats des essais sur échantillons avec les exigences de cadence de production, de tolérance, de vérification et d'intégration. Pour les méthodes système qui sous-tendent ces orientations, voir Solutions; pour les familles de machines, voir Produits.
Orientation technologique
Quelle direction laser est habituellement évaluée pour les connecteurs et les plastiques
Pour les boîtiers de connecteurs automobiles et les pièces en plastique moulé, quatre familles de lasers sont couramment évaluées. Utilisez le tableau ci-dessous comme guide préliminaire de sélection des sources. Le choix final dépend de la qualité du plastique, de la couleur, des additifs, de l'état de surface, de l'effet recherché et — surtout — de la quantité de chaleur que la pièce peut tolérer sans dommage fonctionnel.
| Famille de lasers | Tâche typique sur cette page | Pourquoi il est évalué |
|---|---|---|
| Fibre, à déclenchement Q (~1064 nm) | Texte, logos et codes sur de nombreuses pièces en plastique moulé et pièces revêtues | Un point de départ courant à 1064 nm lorsque le plastique absorbe de manière appropriée ; le contraste réel dépend de la formulation, de la couleur et des additifs |
| Laser à fibre MOPA | Réglage du contraste, pièces thermosensibles, codes fins | Contrôle plus large de la largeur d'impulsion et de la fréquence, ce qui aide à équilibrer le contraste par rapport à l'apport de chaleur sur les plastiques |
| UV (~355 nm) | Plastiques thermosensibles, petits caractères, boîtiers à parois minces | Souvent évalué pour réduire l’impact thermique sur les plastiques thermosensibles ou les marques très petites ; les résultats réels dépendent encore du matériau et de la fenêtre de process |
| CO₂ (longueur d’onde selon la configuration de la machine) | Certains boîtiers en plastique et pièces non métalliques | Bien absorbé par de nombreux matériaux organiques et non métalliques ; confirmer la longueur d'onde réelle avec la fiche technique de la machine |
L'apport thermique est l'une des variables centrales sur les pièces en plastique. Un apport thermique effectif plus long peut augmenter le risque d'assombrissement, de fusion, de moussage ou d'endommagement de la surface près des parois minces et des surfaces fonctionnelles. C'est pourquoi le contrôle des impulsions (MOPA) et les sources à longueur d'onde plus courte (UV) font souvent partie de l'évaluation, et pourquoi le réglage utile dépend de l'objectif : contraste, changement de couleur ou marque gravée peu profonde.
La façon dont chaque plastique réagit — absorption, moussage, carbonisation, effets des additifs, changement de couleur — est une question de matériau, non une question d'application. Pour le PA / nylon, le PC, l'ABS, le POM, le PET, le caoutchouc silicone et les plastiques revêtus, voir les Plastiques et polymères pages et la plastique revêtu page. Pour les familles de machines, voir les machines de marquage laser à fibre et Machines de marquage laser UV.
Modes de défaillance
Quels sont les modes de défaillance courants lors du marquage des connecteurs et des plastiques ?
Un échantillon défectueux est utile lorsqu’il montre quelle variable doit être modifiée. Le défaut doit être relié au matériau, à la fenêtre énergétique, à l’optique, à la géométrie, au positionnement ou à la méthode de vérification avant de modifier le concept de la machine.
| Mode de défaillance | Ce qui peut y contribuer | Ce qu’il faut tester ou examiner ensuite |
|---|---|---|
| Contraste faible ou irrégulier | Formulation du matériau, système de pigments/additifs, surface texturée, mise au point instable ou fenêtre de process étroite | Comparez la direction de la source et la fenêtre de paramètres sur la pièce exacte de qualité production |
| Code 2D illisible ou incohérent | Faible contraste, modules trop petits pour la surface, variation de mise au point, distorsion ou répétabilité de position | Vérifier la taille du code, le champ de marquage/l’optique, la répétabilité du montage ou de la vision, et valider avec le lecteur de production |
| Fusion, gauchissement ou halo thermique visible | Apport thermique effectif excessif, parois minces, faible masse thermique locale ou passes répétées | Réduire la charge thermique et comparer une stratégie laser/impulsion avec une fenêtre utilisable de contrôle thermique plus large |
| Moussage excessif, carbonisation, résidus ou rugosité | La réponse du matériau est hors de la fenêtre de résultat de surface souhaitée | Rééquilibrer l'énergie, les conditions d'impulsion et la stratégie de balayage par rapport au résultat cible défini |
| Dérive de la position de marquage ou défocalisation partielle | Mouvement de la pièce, orientation irrégulière, profondeur d'évidement, surface courbe ou variation de hauteur | Examiner la conception du montage, la stratégie de référence, le positionnement par vision, la distance de travail ou le besoin de compensation 3D |
| Dommages à proximité des fonctions d'étanchéité, d'accouplement ou de verrouillage | La zone de marquage est trop proche d'une surface fonctionnelle ou la fenêtre de process est trop agressive | Déplacer la zone de marquage si possible, resserrer la limite d'énergie et répéter les contrôles fonctionnels |
| Changements d'aspect d'un lot à l'autre | Variation de couleur, de formulation, d'additif, de moulage ou d'état de surface entre les lots | Inclure des lots de production représentatifs dans la validation et définir la fenêtre de fonctionnement acceptable |
Manutention, flux de travail et données
Comment le marquage laser s’intègre-t-il dans la production de connecteurs ?
Une station de marquage prête pour la production doit contrôler plus que le temps de balayage laser. Le flux de travail complet couvre la manutention des pièces, l’identification ou l’entrée de données, le positionnement, le marquage, la vérification, le routage des pièces conformes/non conformes et le transfert vers le processus suivant. Sur les petites pièces de connecteurs, ces étapes sans marquage peuvent déterminer le temps de cycle réel et le niveau d’automatisation requis.
- Chargement et présentation des pièces — chargement manuel, plateau, alimentateur, convoyeur ou robot ; l’orientation doit être suffisamment reproductible pour la méthode de positionnement choisie.
- Identification de la pièce / des données — le contenu fixe peut provenir du programme de marquage ; le contenu variable ou sérialisé peut provenir d’un scanner, d’un automate programmable (PLC), d’un MES ou d’une interface de base de données.
- Positionnement et focalisation — un dispositif de fixation, un logement, un indexeur rotatif, un guidage par vision ou une compensation de hauteur maintient la zone de marquage dans la position requise et dans la plage de distance de travail.
- Marquage — le trajet laser sélectionné applique le texte, le code, le logo ou la marque d'orientation dans la fenêtre de procédé approuvée.
- Vérification — l'inspection visuelle ou la lecture de code confirme le résultat requis après le marquage lorsque la ligne nécessite un contrôle en boucle fermée.
- Traitement des rejets / exceptions — les marques illisibles, manquantes ou mal positionnées nécessitent un arrêt, un rejet, une reprise ou une procédure de vérification manuelle définis, plutôt que de continuer en tant que pièces acceptées.
- Déchargement et transfert en aval — les pièces acceptées sont transférées vers l'assemblage, l'emballage ou le poste suivant, accompagnées de tout enregistrement de traçabilité requis.
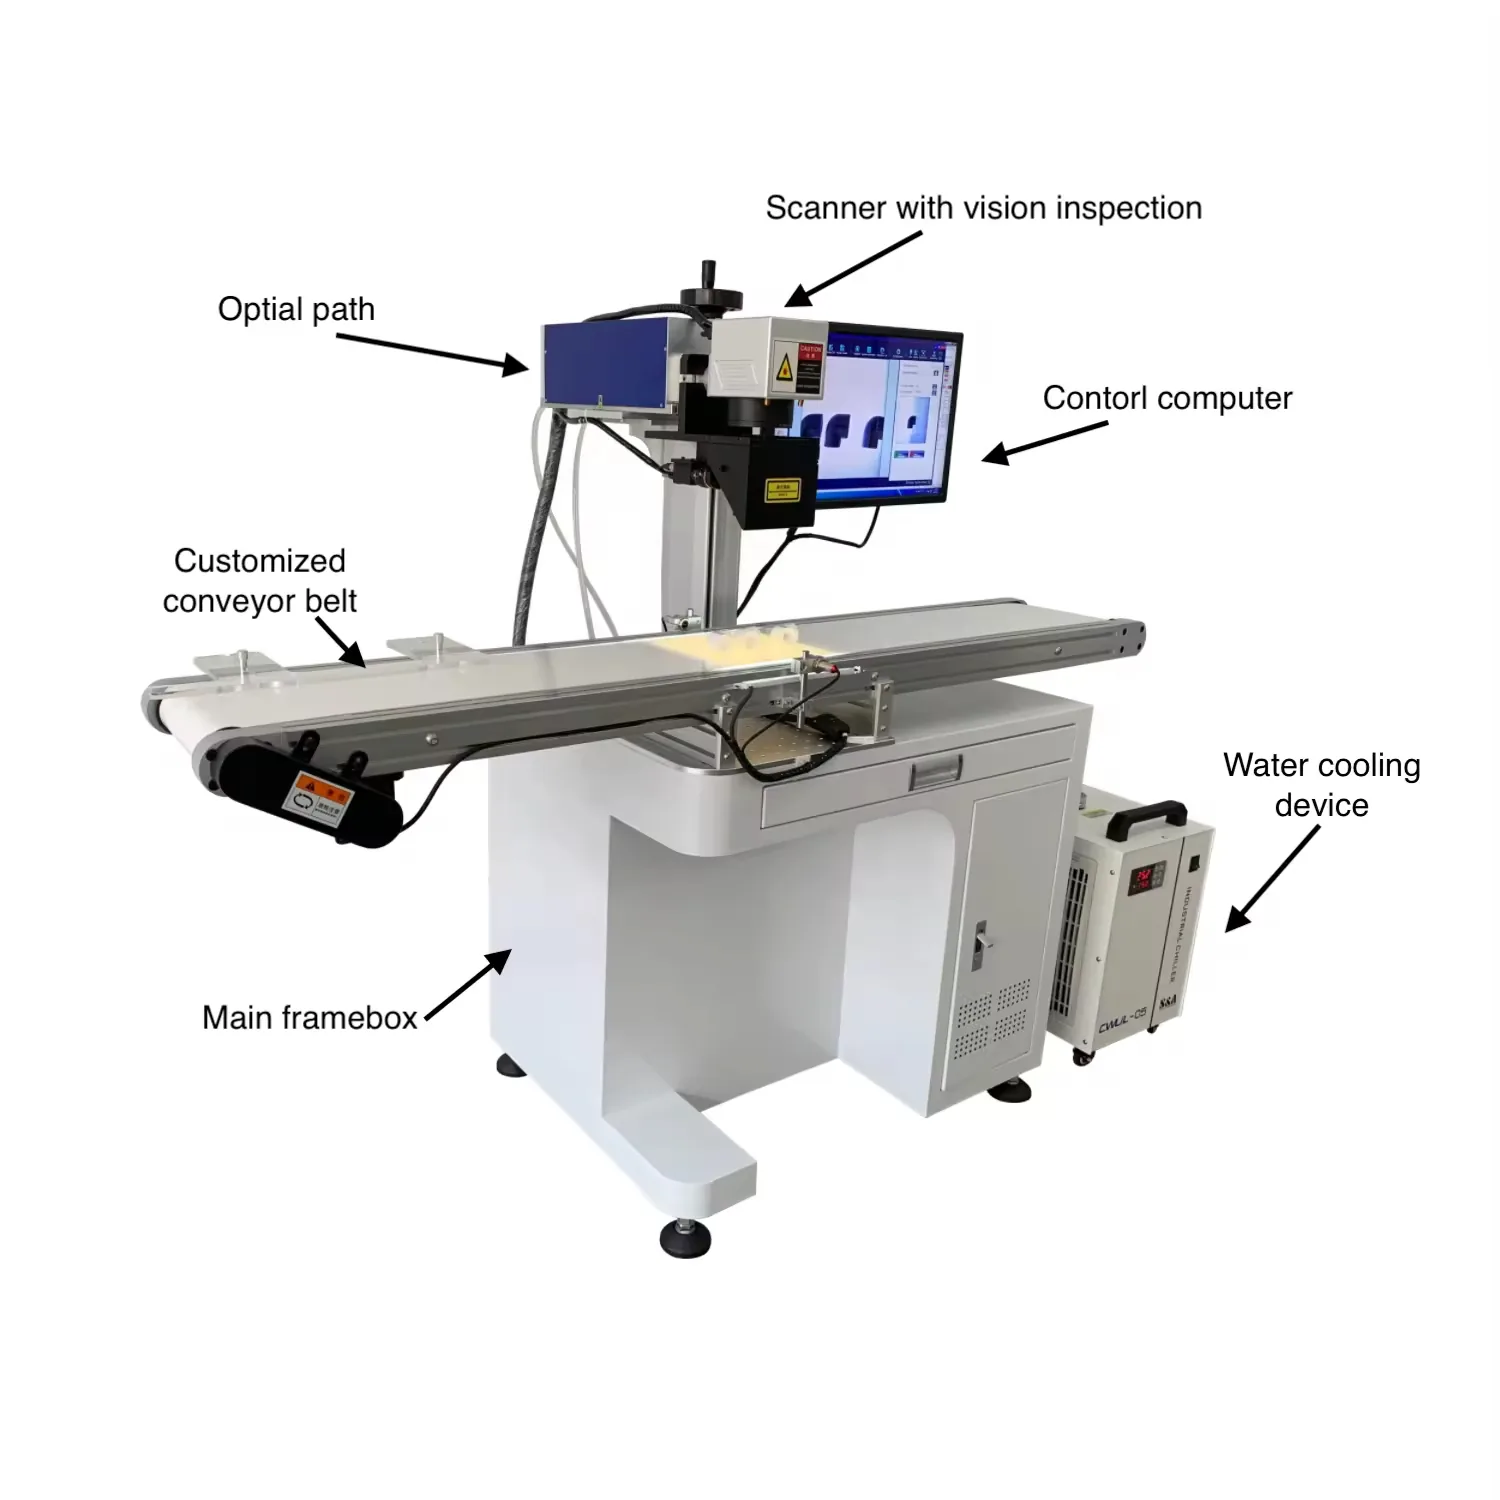
Intégration représentative du convoyeur et de la vision.
Configuration de marquage représentative du convoyeur et de la vision ; la source laser, le refroidissement et l'architecture d'inspection réels sont propres au projet.
À retenir pour l’ingénierie : utilisez ce visuel pour comprendre le parcours d’intégration, et non comme preuve d’une installation client spécifique ou d’une configuration système figée.
Lorsque la cadence requise dépasse ce qu’un seul opérateur peut prendre en charge, l’évaluation peut passer d’une machine standard à une ligne configurée : indexage rotatif pour pièces cylindriques, positionnement par vision pour une orientation irrégulière, marquage à la volée / en ligne pour les procédés adaptés alimentés par convoyeur, et le chargement automatique & les cellules multi-postes pour la manutention de volumes plus élevés. Si chaque marque doit être liée à des données de production sérialisées, la solution de traçabilité et d’intégration des données couvre la chaîne du code à la base de données.
Le temps de cycle dépend donc de la manutention, des échanges de données, du positionnement, du marquage, de la vérification et de la logique de rejet, ainsi que de la vitesse de balayage. Un marquage chronométré sur un échantillon doit être associé à la méthode de chargement réelle et aux étapes d’inspection/de données requises avant de décider si le projet nécessite un poste de travail standard, une cellule configurée ou une intégration en ligne.
Avant la production
Ce qui doit être validé sur des pièces réelles
L'acceptation finale doit être basée sur des pièces réelles, car le contraste, la lisibilité du code, la durabilité et l'impact fonctionnel varient selon la nuance, la couleur, la géométrie et la fenêtre de marquage. Avant de s'engager sur une configuration, validez au moins les points suivants :
- Contraste et lisibilité — la marque est-elle lisible dans l'éclairage et à la taille exigée par la ligne ?
- Lisibilité du code — vérifié avec le même grade de lecteur ou de vérificateur que celui utilisé en production.
- Exposition à la chaleur — si la pièce se trouve dans un compartiment moteur ou à proximité de sources de chaleur, la marque survit-elle ?
- Fluides, solvants et produits de nettoyage — huile moteur, liquides de refroidissement, liquide de frein, agents de lavage — la marque reste-t-elle lisible ?
- Cyclage thermique — la marque tient-elle à travers les cycles chaud-froid en service ?
- Abrasion et usure — la manipulation, les cycles d'accouplement et les frottements d'assemblage ne doivent pas effacer la marque.
- Intégrité fonctionnelle — les fonctions d'accouplement, d'étanchéité et d'insertion de terminaux ne doivent pas être affectées par le procédé de marquage.
Comment la lisibilité est confirmée sur les pièces en plastique
Les pièces en plastique marquées doivent être contrôlées sous l'éclairage utilisé sur la ligne de production, avec le même type de lecteur ou de vérificateur utilisé en aval. Un code de lot ou un Data Matrix doit atteindre le niveau d'acceptation défini par le client ou la norme d'application applicable sur la pièce réelle. ISO/IEC 15415 est une méthode courante de mesure de la qualité des symboles 2D, tandis que les applications de marquage direct sur pièce peuvent utiliser la méthodologie spécifique aux DPM de la norme ISO/IEC 29158.
Lorsque l’huile moteur, les liquides de refroidissement, le liquide de frein ou les cycles thermiques font partie de l’environnement d’utilisation, la durabilité doit être vérifiée dans les conditions d’essai convenues avant la libération. Les contrôles fonctionnels tels que l’accouplement, l’étanchéité et l’insertion des terminaux doivent également être effectués par l’entité responsable de la validation du produit.
À retenir pour l’ingénierie : le contraste, la lecture des codes et la durabilité sont validés sur la pièce réelle avant la production.
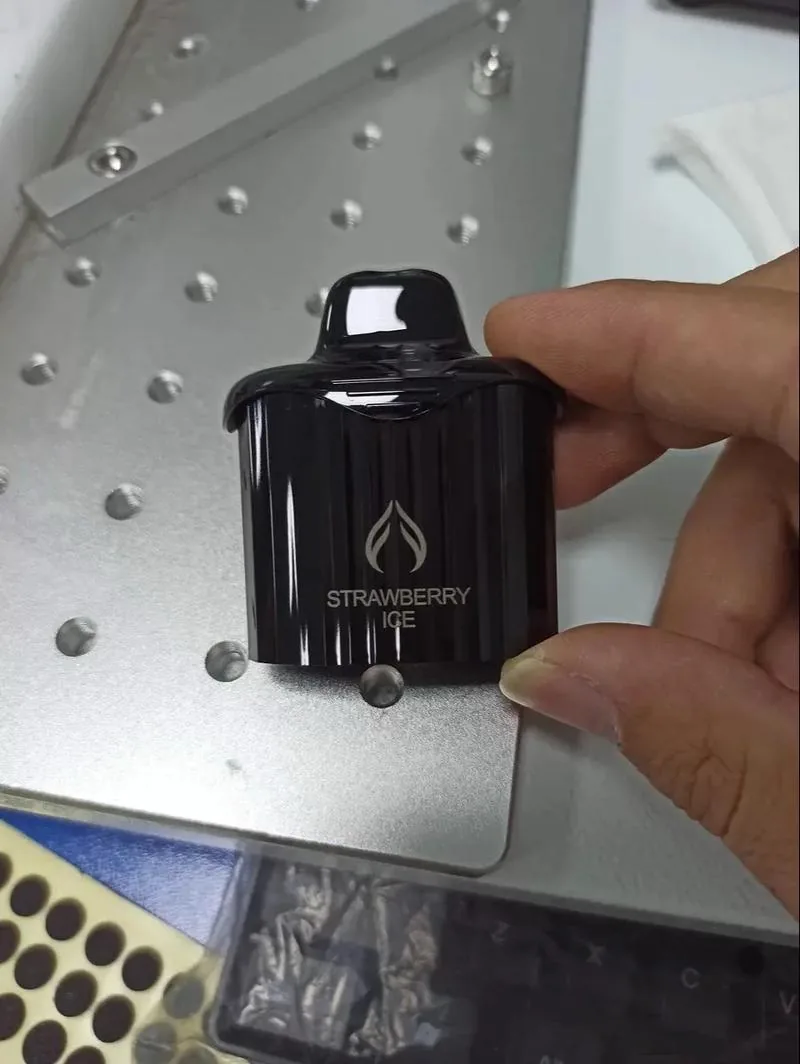
Ce qu'un échantillon de plastique marqué peut montrer
Résultat représentatif de marquage sur plastique pour un composant en plastique foncé ; cette image ne constitue pas une preuve pour un connecteur automobile ni une preuve de durabilité.
Le contraste visible, la profondeur et le changement de couleur sur une pièce en plastique dépendent du grade ou de la formulation du plastique, de la couleur, de l'état de surface et de la source laser. Le résultat de production pour un connecteur automobile doit encore être confirmé sur le matériau et la géométrie réels du connecteur.
À retenir pour l’ingénierie : utilisez cet échantillon uniquement comme exemple de contraste ; ne déduisez pas de l'image une qualification automobile, un grade de matériau ou une durabilité en service.
Ce qu'il faut envoyer pour un test d'échantillon
- Matériau : grade, famille de résine, couleur, charges ou additifs, finition de surface (moulé, texturé, revêtu).
- Produit : photos ou plans de la pièce, en particulier la zone où le marquage sera apposé.
- Contenu et taille du marquage : texte, logo ou code ; taille du plus petit caractère ou module.
- Effet cible : sens du contraste (foncé ou clair), changement de couleur, profondeur ou marque tactile.
- Contexte de production : cadence, agencement de ligne, caractère en ligne ou hors ligne du marquage, et toute étape de vérification.
- Quantité : combien d’échantillons et combien de pièces par an, afin que l’évaluation corresponde à l’échelle.
Les critères d’acceptation sont convenus avec le client avant la production : quel contraste, quel niveau de lisibilité, quel test de durabilité et quel contrôle fonctionnel définissent une marque conforme. Tant que ces critères n’existent pas, les résultats sont des résultats d’essais sur échantillons, et non des garanties. Zhuorui Laser assemble, configure et teste des machines de marquage laser complètes, et le marquage d’échantillons fait normalement partie de l’évaluation d’une application — contactez-nous pour organiser un test sur vos pièces.
Du test à la machine
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
La configuration de la machine doit suivre le résultat du test et la méthode de production réelle. Confirmez d’abord quelle voie laser et quelle fenêtre de procédé peuvent atteindre le résultat cible sur la pièce réelle ; utilisez ensuite la géométrie, le positionnement, le temps de cycle, la vérification et les exigences de données pour déterminer les optiques, le montage de fixation et le niveau d’intégration.
| Constat d'essai ou de production | Implication de configuration | Logique de décision |
|---|---|---|
| Une seule trajectoire laser permet d'obtenir le contraste requis avec le meilleur résultat acceptable en termes de surface et de chaleur. | Intégrez cette famille de sources dans l'évaluation finale de la machine. | La source est choisie dans la fenêtre de procédé validée, et non d'après le seul nom du matériau. |
| Les petits caractères ou les modules 2D perdent de la qualité sur un grand champ | Examiner la taille du champ, la configuration de la lentille / optique et la zone de travail requise | La qualité du code et la zone de marquage utilisable doivent être équilibrées avant de figer la configuration optique |
| Les pièces plates se répètent de manière fiable dans un nid simple | Un poste de travail standard avec un montage dédié peut suffire | Ne pas ajouter de vision ni d'automatisation lorsque le positionnement mécanique répétable répond déjà à l'exigence |
| L'orientation de la pièce ou la position de la marque varie au-delà de la tolérance du montage | Évaluer le positionnement par vision ou une stratégie de référence / de montage plus robuste | La méthode de positionnement doit résoudre le problème de répétabilité mesuré |
| La courbure ou la variation de hauteur provoque une défocalisation partielle | Évaluer la réorientation de la pièce, la manipulation rotative ou les méthodes 3D / de compensation de hauteur | La configuration suit la variation de focalisation réelle observée sur la pièce marquée |
| La qualité du marquage est conforme, mais le chargement manuel ne peut pas respecter le cycle requis | Évaluer l'indexage, la manutention par convoyeur, le chargement par alimentateur/robot ou une cellule multi-postes | L'automatisation se justifie par le cycle complet, et non par la seule vitesse de lecture |
| Chaque code doit être vérifié avant que la pièce ne quitte le poste | Ajouter la vérification par lecteur / vision requise et l'interface de validation/rejet | La vérification s'intègre au cycle machine et à la logique d'acceptation |
| Le contenu du marquage est sérialisé ou fourni par les systèmes de production | Ajouter l'interface PLC, scanner, MES ou base de données requise après revue de projet | La source de données et le mécanisme de synchronisation (handshake) doivent être définis avant de figer le périmètre final du logiciel et des E/S. |
| Les fumées, résidus ou sous-produits de procédé doivent être évacués de manière contrôlée dans la fenêtre de procédé sélectionnée. | Prévoir des mesures d'extraction et de confinement adaptées lors de la revue du système. | Le contrôle du procédé et la protection du poste de travail font partie de la configuration complète de la machine. |
Le cahier des charges final de l’équipement doit désormais être précis : le matériau et la surface exacts, le marquage requis et le résultat d’acceptation, le sens du laser validé, le champ de marquage, la méthode de fixation ou de positionnement, la cadence de production, les exigences de vérification et de données, ainsi que tout besoin d’automatisation ou d’extraction. C’est à ce stade qu’un modèle de machine et une configuration de projet peuvent être sélectionnés sans devoir deviner à partir du seul nom de l’application.
FAQ
Questions fréquentes sur le marquage laser des connecteurs et des plastiques
Le marquage laser peut-il brûler ou déformer mon boîtier de connecteur en plastique ?
La maîtrise de la chaleur détermine si un marquage reste net ou endommage la surface. Les plastiques réagissent différemment à l’énergie absorbée, et les parois minces et les surfaces fonctionnelles sont plus sensibles. Les paramètres sont choisis pour la nuance et la pièce spécifiques, et un marquage d’échantillon peut confirmer la réponse visuelle au marquage. Les contrôles de fonctionnalité du produit, tels que l’accouplement ou l’étanchéité, doivent être vérifiés séparément par la partie responsable de la validation du produit. Les détails concernant la réponse des matériaux doivent figurer sur les pages des matières plastiques.
Quelles zones d’un connecteur ne doivent pas être marquées ?
Les faces d’accouplement, les surfaces d’étanchéité et les gorges de joint, les zones de verrouillage et de retenue des broches, ainsi que les zones d’insertion des terminaux sont généralement protégées de l’énergie de marquage. La zone de marquage sûre est vérifiée par rapport au plan de la pièce avant la configuration ; dans la plupart des cas, une zone d’appui plane à l’écart des surfaces fonctionnelles est préférée.
Dois-je utiliser un laser UV ou à fibre pour le marquage du plastique ?
Il n’y a pas de réponse unique : cela dépend de la qualité du plastique, de la couleur, des additifs, de la taille de la marque et de la sensibilité à la chaleur. L’UV est souvent évalué lorsque le risque de zone affectée thermiquement est élevé ou que les marques sont très petites ; la fibre et le MOPA sont souvent évalués pour la vitesse et le contraste sur de nombreux plastiques moulés. Le tableau d’orientation de cette page est un point de départ ; le choix final est confirmé sur échantillons.
La marque résistera-t-elle à la chaleur du compartiment moteur, à l’huile et au lavage ?
La tenue dépend du matériau, du type de marque et de l’environnement. L’exposition à la chaleur, les huiles, les liquides de refroidissement, les agents de nettoyage, les cycles thermiques et l’abrasion sont des points de validation sur des pièces réelles. Le client définit les critères de durabilité, et le plan de validation doit tester la marque par rapport à ces critères avant la production. La responsabilité des essais environnementaux ou fonctionnels doit être convenue pour le projet.
Le marquage laser peut-il affecter l’accouplement ou l’étanchéité du connecteur ?
Si la marque est placée sur une surface fonctionnelle ou appliquée avec une énergie excessive, cela peut arriver. Le positionnement de la marque doit éviter les zones d’accouplement, d’étanchéité et d’insertion. Après le marquage, l’accouplement, l’étanchéité et l’insertion des terminaux doivent être vérifiés dans le cadre du plan de validation produit, plutôt que supposés à partir de la seule marque visuelle.
Comment commencer : test sur échantillon ou devis ?
Pour une pièce concernée, le marquage d’un échantillon sur votre matériau réel est le point de départ le plus fiable : il peut confirmer le sens du contraste, les effets thermiques visibles et la lisibilité du code selon la méthode d’inspection convenue, avant toute décision d’équipement. Contactez-nous pour organiser des échantillons ; pour l’équipement standard avec des spécifications claires, Demander un devis; pour les projets non standard, automatisés ou d’intégration de données, utilisez Demande OEM et personnalisée.
Étapes suivantes
Démarrez votre application de marquage pour connecteurs et plastiques
Si votre pièce entre dans le champ d’application, l’étape suivante naturelle est un test sur échantillon avec votre matériau réel, puis un devis. Contactez-nous pour organiser un test sur échantillon, ou passez directement à Demander un devis.
Vous êtes au bon endroit lorsque votre pièce est un connecteur automobile ou pour véhicule électrique (VE), un boîtier en plastique ou un composant de faisceau. À partir d’ici, vous pouvez organiser un test sur échantillon, demander un devis pour un équipement standard, ou ouvrir un projet OEM / personnalisé pour un marquage en ligne ou automatisé.
Pour accélérer l’établissement d’un devis, préparez : matériau et surface · photos ou dessins de la pièce · contenu et taille du marquage · effet recherché · cadence de production · besoins en automatisation ou en données · tension et destination · quantité d’échantillons.