
Aplicações da Máquina de Marcação a Laser · Automotivo e VE
Marcação a Laser para Conectores Automotivos e Carcaças Plásticas
Carcaças de conectores automotivos, plugues, tomadas, terminais e conectores de recarga de VE podem receber marcação a laser para identificação durável da peça, códigos de rastreabilidade 2D e branding. O resultado, porém, depende do grau ou da formulação específica do plástico, da cor e do estado da superfície: contraste, espumação, carbonização e sensibilidade ao calor variam de um grau para outro, portanto o efeito final é confirmado em amostras reais em vez de presumido a partir de uma página web.
Esta página ajuda você a transformar um requisito de marcação de conector em um briefing de produção testável: por que a peça é marcada, qual conteúdo e resultado são necessários, quais variáveis de material e geometria são relevantes, qual direção de laser testar primeiro, e como resultados de amostra e de linha determinam a configuração final da máquina. Os detalhes de resposta específicos do material permanecem nas páginas de materiais plásticos; os modelos de máquina e especificações permanecem na Produtos seção.
Solicitar Orçamento Navegar pelas Tarefas de Marcação de Conectores
- Conteúdo típico de marcação
- Áreas seguras de marcação
- Primeira visualização da direção do laser
- Validação de teste de amostra
Visualização de Tarefas do Setor
Quais Peças de Conector e Plásticas São Marcadas a Laser no Setor Automotivo e de VE
A marcação a laser é usada em toda a produção de conectores automotivos e de VE para identificação durável e sem contato. Se essa identificação permanece legível durante a vida útil exigida depende do plástico, do tipo de marcação e dos critérios de validação. O que muda entre as tarefas é o que é marcado, onde fica na peça e qual qualidade e durabilidade o cliente exige.
Peças típicas nesta aplicação
- Carcaças de conectores — conectores de sinal e de alimentação, carcaças vedadas e não vedadas, conectores macho e corpos de plugue/tomada.
- Componentes de garantia de posição do terminal (TPA) e de travamento — pequenas peças moldadas que contêm marcas de orientação e montagem.
- Carcaças e alças de conectores de recarga de VE — conjuntos de carcaça estilo Tipo 1 / Tipo 2 / CCS / GB/T, onde a marca, os valores nominais e os códigos 2D são comumente marcados.
- Conectores de intertravamento de alta tensão (HV) — carcaças e tampas que precisam de identificação clara da peça e da tensão.
- Carcaças de sensores e pequenos invólucros moldados — carcaças de módulos eletrônicos com área de superfície plana limitada.
- Tampas de correspondência de chicote e presilhas/acabamentos internos — peças que contêm códigos de correspondência ou marcas de identificação da marca.
Por que conectores automotivos e carcaças plásticas são marcados?
As marcações em conectores apoiam a identificação de peças e variantes, a orientação de montagem, a correspondência com o chicote, a rastreabilidade de produção, registros de serviço ou recall, e informações visíveis de classificações elétricas ou marca. O conteúdo exigido depende de onde a peça fica no veículo e de como operadores, leitores ou sistemas a jusante usam a marcação.
A marcação a laser é uma forma de aplicar essas informações sem força mecânica de marcação em paredes plásticas finas ou sem consumíveis rotineiros de tinta e etiquetas. Os programas também podem mudar digitalmente entre números de peça, o que pode ser adequado para linhas de conectores com mudanças frequentes de variantes. O limite é o material e a peça reais: o grau selecionado, a superfície e a geometria ainda precisam produzir o contraste, a legibilidade e o resultado funcional exigidos em um teste com amostra real. Os detalhes da resposta do material são abordados em Materiais de Plásticos e Polímeros páginas.
Conteúdo típico de marcação
Marcações comuns incluem códigos de peça e de data/lote, marcas de orientação PIN-1 ou TPA, códigos de correspondência de chicote, símbolos QR ou Data Matrix, e logotipos visíveis ou classificações elétricas. A próxima seção separa esses tipos de marca por uso na produção e pelo requisito que deve ser verificado.
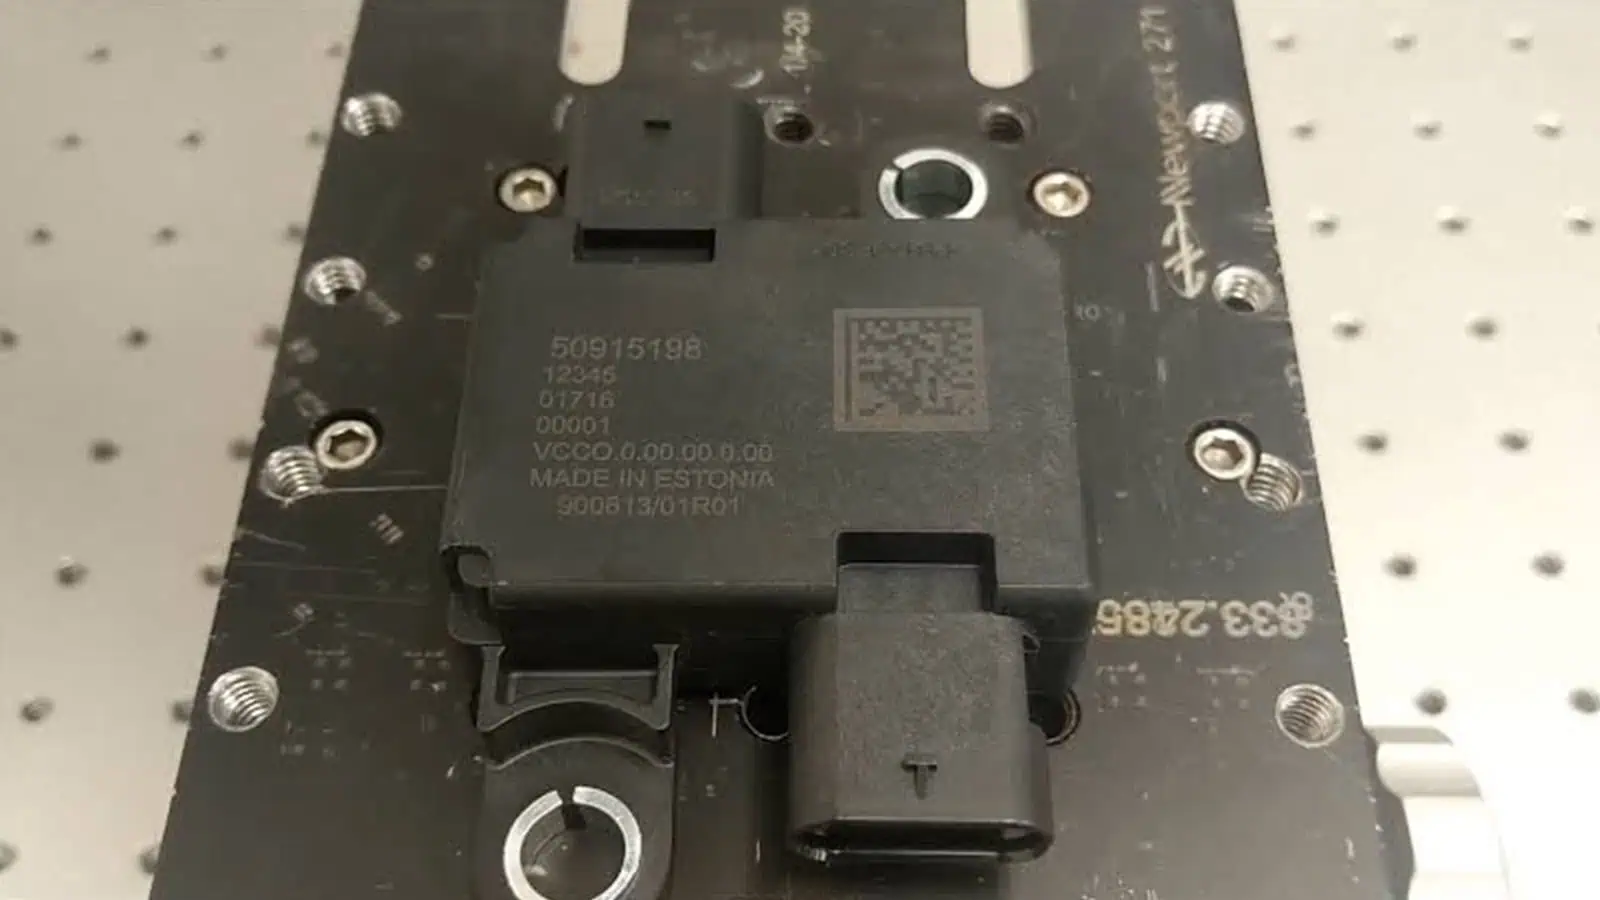
Exemplo de marcação de conector automotivo
Componente plástico de conector automotivo com identificação marcada a laser e um código de rastreabilidade 2D.
Esse tipo de marcação combina informações de peça legíveis por humanos com um código compacto legível por máquina no mesmo componente plástico. A área de marcação disponível, o tamanho dos caracteres e o tamanho do módulo do código ainda precisam ser verificados em relação à geometria real do conector e ao leitor usado na linha de produção.
Conclusão de engenharia: a amostra mostra o tipo de conteúdo de identificação e rastreabilidade usado em componentes de conectores automotivos; ela não estabelece por si só o grau do material, as configurações do laser, a classificação do código ou a qualificação de durabilidade.
Se seus conectores atendem à eletrônica, às comunicações ou a equipamentos industriais em vez de aplicações automotivas e de VE, a Marcação de conectores e terminais de Eletrônica e Elétrica a página é a melhor rota para essa tarefa.
Conteúdo da marcação
Requisitos de Marcação de Conteúdo e Código
O conteúdo da marcação determina os requisitos de tamanho, resolução e durabilidade da marca para a tarefa. Textos precisam de tamanho de caractere legível; códigos 2D precisam de módulos pequenos o suficiente para conter os dados, mas grandes o suficiente para leitura confiável; logotipos precisam de qualidade visual consistente. A tabela abaixo mapeia tipos típicos de marcação em conectores e peças plásticas para seu uso e requisitos principais.
| Tipo de marca | Uso típico | Requisito principal |
|---|---|---|
| Número da peça / código de data-lote | Identificação da peça, rastreabilidade de lote, gestão de recall | Tamanho de caractere legível e contraste consistente na superfície da carcaça |
| Código QR / Data Matrix | Armazenamento compacto de dados, leitura por visão de máquina em estações de montagem | Tamanho do módulo do código, contraste e legibilidade — verificados com um leitor ou verificador de código |
| Marcas de orientação de PIN-1 / TPA | Prevenção de montagem incorreta na montagem de conectores e na fabricação do chicote | Posição visível e consistente; não deve perturbar a geometria funcional circundante |
| Logo / marca / classificações | Branding em carcaças e alças de carregamento de VE | Qualidade visual e consistência em todo o lote |
| Código de correspondência do chicote | Pareamento de conectores com o ramal correto do chicote | Legível por operadores e leitores de código de barras na linha |
A legibilidade do código depende do material, da superfície, do tamanho da marca e do método de verificação, por isso é confirmada em peças reais em vez de garantida apenas pelo laser. Quando os códigos precisam ser armazenados em um sistema de rastreabilidade ou lidos por equipamentos de linha, a tarefa de marcação passa a fazer parte de uma cadeia de dados; para dúvidas sobre interface de PLC, MES, scanner e banco de dados, consulte a solução de Rastreabilidade, PLC, MES e Integração de Dados.
Variáveis de Resultado
O que Determina os Resultados da Marcação a Laser em Conectores Automotivos e Carcaças Plásticas?
Apenas o nome da resina não é suficiente para prever o resultado da marcação de um conector. A janela de teste útil é definida pela formulação exata do material, pela superfície e geometria da peça moldada, pela quantidade de informação que deve caber na área de marcação e pelos critérios de aceitação que a marca acabada deve atender.
- Grau exato e formulação — a família da resina é apenas o ponto de partida; o grau específico pode responder de forma diferente.
- Pigmentos, cargas e aditivos sensíveis ao laser — estes podem alterar a absorção, a direção do contraste e a janela de processo utilizável.
- Cor, textura e tratamento de superfície — textura moldada, brilho, revestimentos e contaminação podem afetar o contraste visual e a leitura do código.
- Espessura da parede e massa térmica local — nervuras finas e seções leves têm menos tolerância ao acúmulo de calor do que áreas mais espessas.
- Tamanho da marca e tamanho do módulo do código — caracteres menores e módulos 2D exigem controle mais rigoroso de foco, tamanho do ponto e posição.
- Variação da área e da altura de marcação — recessos, curvas e mudanças de posição entre peças afetam o foco e a repetibilidade de posicionamento.
- Aparência desejada e condição da superfície — o contraste claro ou escuro, a mudança de cor visível e a alteração de textura permitida devem ser definidos antes do teste.
- Durabilidade e limites funcionais — a marca deve ser avaliada em relação aos requisitos reais de uso e montagem, e não apenas pela aparência.
Informações práticas para o teste: envie a peça exata em nível de produção sempre que possível. Um nome de família de material, como PA, PC, ABS ou POM, não define por si só a fonte de laser final, as configurações ou a configuração da máquina.
Resultado Desejado
Qual resultado de marcação você deve buscar?
Defina o resultado de aprovação antes de comparar lasers. Uma marca de conector não é bem-sucedida simplesmente porque está visível: o efeito visual, o desempenho do código, a condição da superfície, a função do produto e a durabilidade exigida precisam todos ter seu próprio limite de aceitação.
| Categoria de resultado | O que definir | O que uma amostra aprovada deve apresentar |
|---|---|---|
| Resultado visual | Contraste claro sobre escuro ou escuro sobre claro, tamanho dos caracteres e consistência aceitável entre lotes | A marca é legível sob a iluminação de inspeção prevista, sem depender de um ângulo de visualização excepcionalmente favorável |
| Resultado do código | Tipo de código, tamanho do módulo, método do leitor/verificador e grau de aceitação definido pelo projeto | O código é lido de forma confiável com o método de inspeção de produção na peça real |
| Resultado da superfície | Alteração de cor permitida, formação de espuma ou alteração de textura, e qual fusão, resíduo ou deformação é inaceitável | O contraste exigido é obtido sem danos superficiais inaceitáveis ao redor da zona de marcação |
| Resultado funcional | Funções protegidas de vedação, acoplamento, travamento, retenção e inserção de terminal | O processo de marcação não cria um problema mensurável ou visível nas funções cobertas pelo plano de validação do produto |
| Resultado de durabilidade | Condições aplicáveis de manuseio, abrasão, calor, fluido, produto de limpeza ou ciclo térmico | A marca permanece aceitável após as verificações de durabilidade acordadas específicas do projeto |
A formação de espuma, a carbonização ou outro mecanismo de resposta do material podem ajudar a criar contraste, mas esses mecanismos não são o alvo final de aceitação. O alvo é o resultado mensurável, visual, legível, funcional e durável exigido no conector ou na carcaça acabados.
Geometria e Superfícies Funcionais
Geometria da Peça e Superfícies Funcionais — Onde É Seguro Marcar
Em um conector ou carcaça plástica, o local onde a marca é posicionada importa tanto quanto a própria marca. As peças de conector são pequenas, e grande parte de sua superfície é funcional: faces de acoplamento, superfícies de vedação e áreas de trava não devem ser danificadas pela energia de marcação. O posicionamento da marca é, portanto, uma decisão de engenharia, revisada em relação ao desenho da peça antes que uma configuração seja selecionada.
Geometria típica em conectores e peças plásticas
- Pequenas faces planas — a área de marcação preferida quando existe uma superfície plana de assentamento na carcaça ou na tampa.
- Cavidades rebaixadas e espaçadores — marcação dentro de bolsões ou entre nervuras; o alcance e a distância focal devem ser verificados.
- Carcaças curvas e cilíndricas — corpos de conectores circulares e tampas cilíndricas; o foco deve ser mantido sobre a superfície curva.
- Nervuras finas e detalhes moldados — baixa massa térmica significa acúmulo de calor mais rápido; os parâmetros de marcação devem ser revisados para evitar fusão, deformação da superfície ou marcas de calor visíveis.
Superfícies funcionais a proteger
- Faces de acoplamento e contato — as superfícies que tocam o conector correspondente; a marcação aqui pode afetar o encaixe ou a vedação.
- Superfícies de vedação e ranhuras de vedação — onde O-rings ou gaxetas se assentam; danos à superfície podem criar caminhos de vazamento.
- Áreas de trava, retenção de pinos e inserção de terminais — características mecânicas que devem manter suas dimensões e condição de superfície.
- Áreas próximas a características de parede fina — mesmo uma marca visualmente boa pode causar risco de empenamento ou fragilização se a energia for muito alta.
Uma área plana e não funcional de assentamento costuma ser a primeira escolha mais segura, mas a zona final de marcação ainda depende do material, do tamanho da marca, da entrada de energia e dos requisitos de serviço. Confirme a área selecionada na peça real e, em seguida, verifique se o acoplamento, a vedação e a inserção dos terminais permanecem dentro dos critérios de aceitação do produto.
Como a geometria da peça afeta a fixação e o posicionamento?
| Geometria da peça | Exemplo típico | Fixação / direção de posicionamento |
|---|---|---|
| Face plana, posição estável | Face superior da carcaça, placa de cobertura | Máquina de marcação padrão com um dispositivo de fixação simples |
| Carcaça cilíndrica / circular | Corpo do conector circular, tampa redonda | Avaliar marcação rotativa / circunferencial |
| Superfície curva ou variação de altura | Alça de carregamento, carcaça contornada | Avaliar Marcação em superfície curva 3D |
| Posição ou orientação inconsistente da peça | Alojamentos pequenos e terminais alimentados aleatoriamente | Avaliar posicionamento por visão |
| Peças alimentadas por esteira ou em linha | Linha de montagem de conectores, linha de chicotes | Avaliar marcação em movimento / em linha com integração de gatilho |
| Carregamento multiposição ou automático | Célula de conectores de alto volume | Avalie carregamento automático & marcação em múltiplas estações |
Estes são pontos de partida de fixação e posicionamento orientados pela geometria, não uma decisão final de seleção de máquina. A configuração final do sistema é determinada mais tarde pela combinação dos resultados de testes de amostra com a taxa de produção, tolerância, verificação e requisitos de integração. Para os métodos de sistema por trás dessas orientações, consulte Soluções; para as famílias de máquinas, consulte Produtos.
Direção de Tecnologia
Qual direção de laser é geralmente avaliada para conectores e plásticos
Para carcaças de conectores automotivos e peças plásticas moldadas, quatro famílias de laser são comumente avaliadas. Use a tabela abaixo como um guia inicial de seleção de fonte. A escolha final depende do grau do plástico, da cor, dos aditivos, do estado da superfície, do efeito desejado e — crucialmente — de quanto calor a peça consegue tolerar sem danos funcionais.
| Família de laser | Tarefa típica nesta página | Por que é avaliado |
|---|---|---|
| Fibra, Q-switched (~1064 nm) | Textos, logotipos e códigos em muitos plásticos moldados e peças revestidas | Um ponto de partida comum em 1064 nm, no qual o plástico absorve de forma adequada; o contraste real depende da formulação, da cor e dos aditivos |
| Fibra MOPA | Ajuste de contraste, peças sensíveis ao calor, códigos finos | Controle mais amplo de largura de pulso e frequência, o que ajuda a equilibrar o contraste em relação à entrada de calor nos plásticos |
| UV (~355 nm) | Plásticos sensíveis ao calor, caracteres pequenos, carcaças de paredes finas | Frequentemente avaliada para reduzir o impacto térmico em plásticos sensíveis ao calor ou em marcas muito pequenas; os resultados reais ainda dependem do material e da janela de processo |
| CO₂ (comprimento de onda conforme a configuração da máquina) | Algumas carcaças plásticas e peças não metálicas | Bem absorvido por muitos materiais orgânicos e não metálicos; confirme o comprimento de onda real na ficha técnica da máquina |
A entrada de calor é uma das variáveis centrais em peças de plástico. Uma entrada de calor efetiva mais longa pode aumentar o risco de escurecimento, fusão, formação de espuma ou danos à superfície perto de paredes finas e superfícies funcionais. É por isso que o controle de pulso (MOPA) e fontes de comprimento de onda mais curto (UV) costumam fazer parte da avaliação, e por que a configuração útil depende de o objetivo ser contraste, mudança de cor ou uma marca gravada rasa.
Como cada plástico responde — absorção, formação de espuma, carbonização, efeitos de aditivos, mudança de cor — é uma questão de material, não uma questão de aplicação. Para PA / náilon, PC, ABS, POM, PET, borracha de silicone e plásticos revestidos, consulte as Plásticos e Polímeros páginas e a plástico revestido página. Para famílias de máquinas, veja máquinas de marcação a laser de fibra e Máquinas de marcação a laser UV.
Modos de Falha
Quais são os modos de falha comuns na marcação de conectores e plásticos?
Uma amostra com falha é útil quando mostra qual variável precisa mudar. O defeito deve ser relacionado ao material, à janela de energia, à óptica, à geometria, ao posicionamento ou ao método de verificação antes de mudar o conceito da máquina.
| Modo de falha | O que pode estar contribuindo | O que testar ou revisar em seguida |
|---|---|---|
| Contraste fraco ou irregular | Formulação do material, pacote de pigmentos/aditivos, superfície texturizada, foco instável ou uma janela de processo estreita | Compare a direção da fonte e a janela de parâmetros na peça exata de produção |
| Código 2D ilegível ou inconsistente | Baixo contraste, módulos pequenos demais para a superfície, variação de foco, distorção ou repetibilidade de posição | Revise o tamanho do código, o campo de marcação/óptica, a repetibilidade do dispositivo de fixação ou da visão e verifique com o leitor de produção |
| Derretimento, empenamento ou halo de calor visível | Aporte térmico efetivo excessivo, paredes finas, baixa massa térmica local ou passes repetidos | Reduza a carga térmica e compare uma estratégia de laser/pulso com uma janela de controle térmico utilizável mais ampla |
| Espumação excessiva, carbonização, resíduo ou rugosidade | A resposta do material está fora da janela de resultado de superfície desejada | Reequilibre a energia, as condições de pulso e a estratégia de varredura em relação ao resultado-alvo definido |
| Deriva da posição da marca ou desfocalização parcial | Movimento da peça, orientação inconsistente, profundidade de rebaixo, superfície curva ou variação de altura | Revise o projeto do dispositivo de fixação, a estratégia de datum, o posicionamento por visão, a distância de trabalho ou a necessidade de compensação 3D |
| Danos próximos a elementos de vedação, acoplamento ou travamento | A zona de marcação está muito próxima de uma superfície funcional ou a janela de processo está muito agressiva | Mova a zona de marcação quando possível, restrinja o limite de energia e repita as verificações funcionais |
| Mudanças de aparência entre lotes | Variação de cor, formulação, aditivo, moldagem ou estado da superfície entre lotes | Inclua lotes de produção representativos na validação e defina a janela operacional aceitável |
Manuseio, Fluxo de Trabalho e Dados
Como a Marcação a Laser se Encaixa na Produção de Conectores?
Uma estação de marcação pronta para produção precisa controlar mais do que o tempo de varredura do laser. O fluxo de trabalho completo abrange manuseio de peças, identificação ou entrada de dados, posicionamento, marcação, verificação, roteamento de aprovado/reprovado e transferência para o próximo processo. Em peças pequenas de conector, essas etapas que não envolvem marcação podem determinar o tempo de ciclo real e o nível de automação necessário.
- Carregamento e apresentação de peças — carregamento manual, bandeja, alimentador, esteira transportadora ou robô; a orientação deve ser suficientemente repetível para o método de posicionamento selecionado.
- Identificação de peças / dados — conteúdo fixo pode vir do programa de marcação; conteúdo variável ou serializado pode vir de um scanner, CLP, MES ou interface de banco de dados.
- Posicionamento e foco — dispositivo de fixação, ninho, indexador rotativo, orientação por visão ou compensação de altura mantém a área de marcação na posição exigida e na faixa de distância de trabalho.
- Marcação — a rota de laser selecionada aplica o texto, código, logotipo ou marca de orientação dentro da janela de processo aprovada.
- Verificação — inspeção visual ou leitura de código confirma o resultado exigido após a marcação quando a linha exige verificação em malha fechada.
- Tratamento de rejeição / exceções — marcas ilegíveis, ausentes ou posicionadas incorretamente precisam de um caminho definido de parada, rejeição, retrabalho ou revisão manual, em vez de continuarem como peças aceitas.
- Descarregamento e transferência a jusante — as peças aceitas seguem para montagem, embalagem ou a próxima estação, junto com qualquer registro de rastreabilidade exigido.
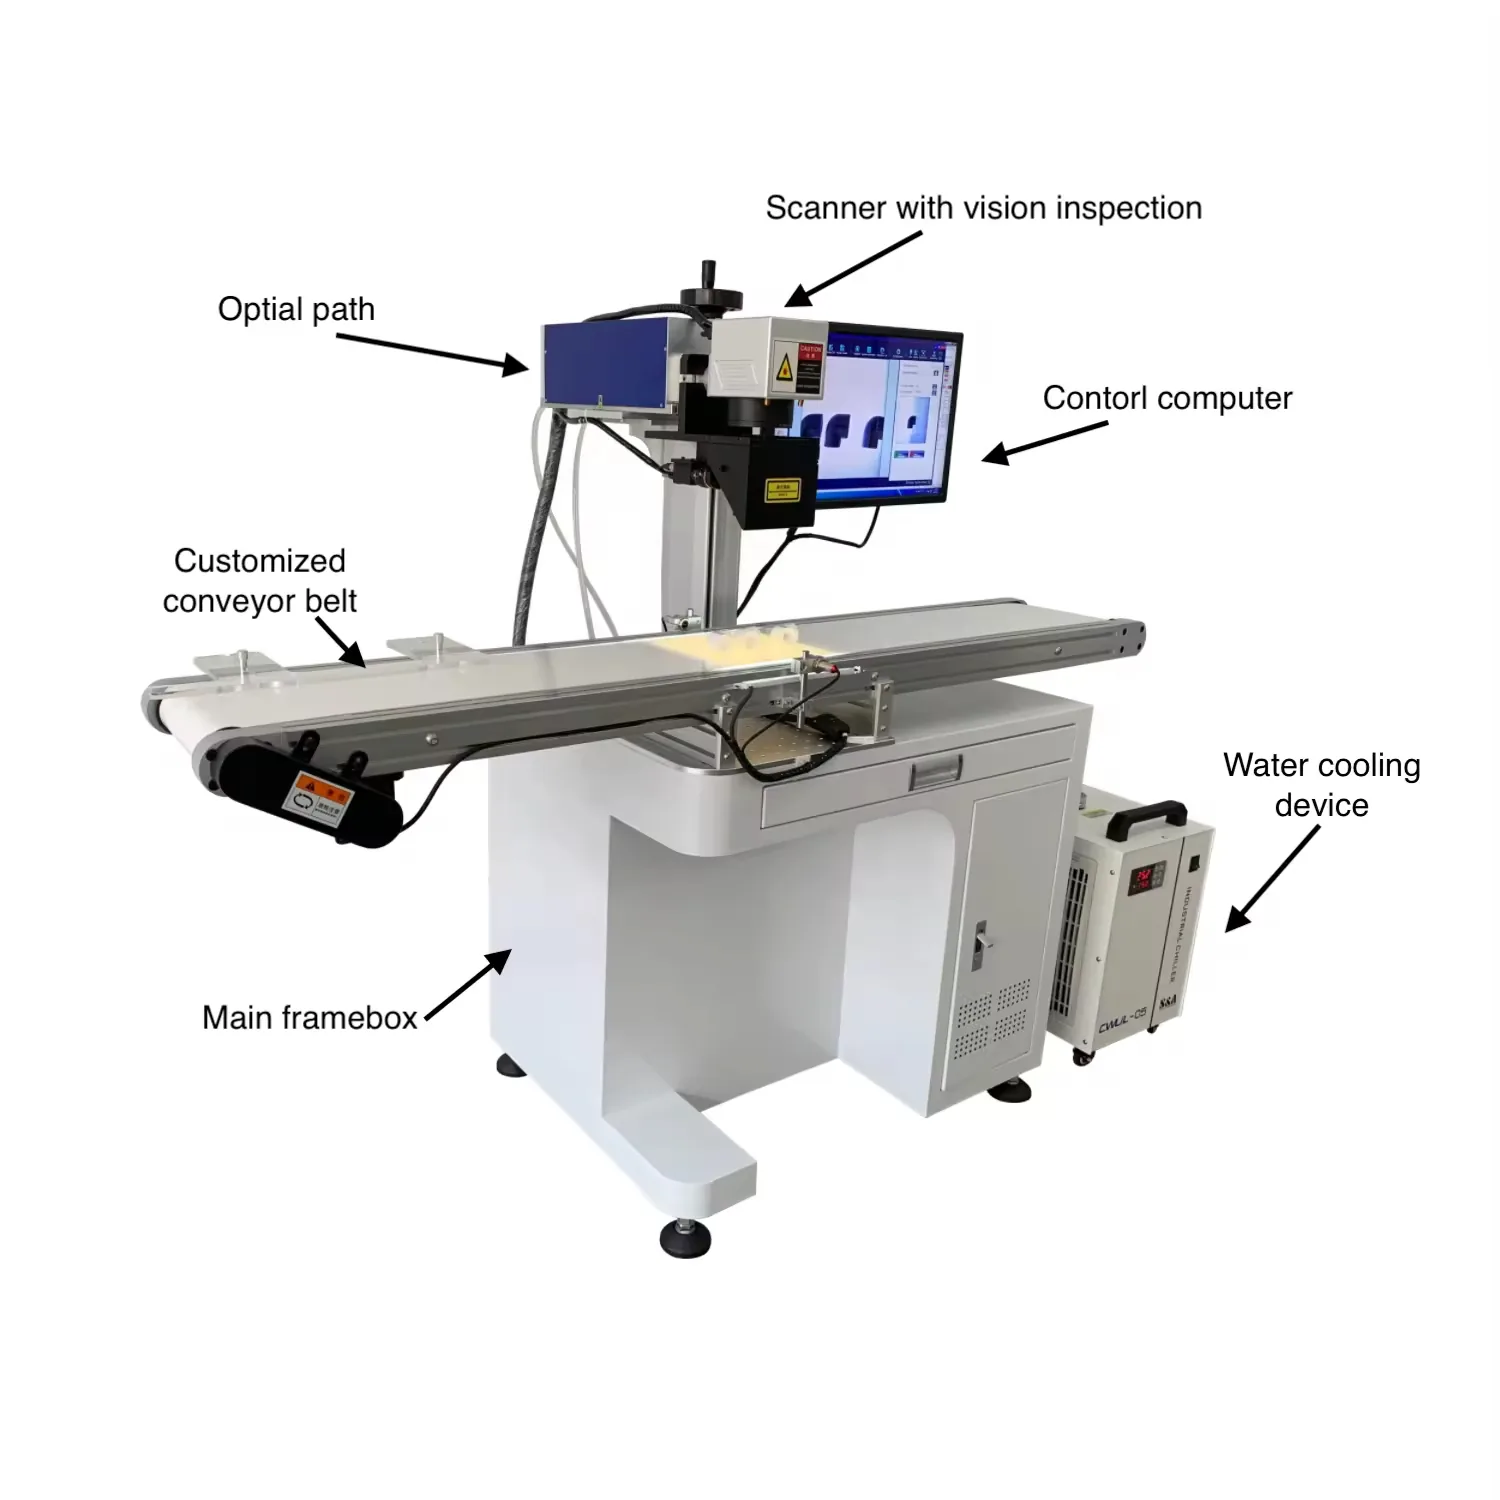
Integração representativa de esteira e visão.
Configuração representativa de marcação com esteira e visão; a fonte de laser real, o resfriamento e a arquitetura de inspeção são específicos do projeto.
Conclusão de engenharia: use este visual para entender o caminho de integração, não como evidência de uma instalação de cliente específica ou de uma configuração fixa do sistema.
Quando a taxa exigida excede o que um único operador consegue suportar, a avaliação pode passar de uma máquina padrão para uma linha configurada: indexação rotativa para peças cilíndricas, posicionamento por visão para orientação inconsistente, marcação em movimento / em linha para processos adequados alimentados por esteira, e células automáticas de carregamento e com múltiplas estações para manuseio de maior volume. Se cada marca precisar ser vinculada a dados de produção serializados, a solução de rastreabilidade e integração de dados cobre a cadeia do código até o banco de dados.
O tempo de ciclo, portanto, depende de manuseio, troca de dados, posicionamento, marcação, verificação e lógica de rejeição, bem como da velocidade de varredura. Uma marca de amostra cronometrada deve ser combinada com o método de carregamento real e as etapas exigidas de inspeção/dados antes de decidir se o projeto precisa de uma estação de trabalho padrão, uma célula configurada ou integração em linha.
Antes da Produção
O que deve ser validado em peças reais
A aceitação final deve se basear em peças reais, porque contraste, legibilidade do código, durabilidade e impacto funcional variam conforme o grau, a cor, a geometria e a janela de marcação. Antes de definir uma configuração, valide pelo menos o seguinte:
- Contraste e legibilidade — a marca é legível na iluminação e no tamanho exigido pela linha?
- Legibilidade do código — verificada com o mesmo grau de leitor ou verificador usado na produção.
- Exposição ao calor — se a peça fica no compartimento do motor ou perto de fontes de calor, a marca sobrevive?
- Fluidos, solventes e produtos de limpeza — óleo de motor, fluidos de arrefecimento, fluido de freio, agentes de lavagem — a marca permanece legível?
- Ciclagem térmica — a marca se mantém ao longo de ciclos de calor e frio em serviço?
- Abrasão e desgaste — manuseio, ciclos de acoplamento e atrito de montagem não devem apagar a marca.
- Integridade funcional — as funções de acoplamento, vedação e inserção de terminais não devem ser afetadas pelo processo de marcação.
Como a legibilidade é confirmada em peças plásticas
Peças plásticas marcadas devem ser verificadas sob a iluminação utilizada na linha de produção, com o mesmo tipo de leitor ou verificador usado nas etapas posteriores. Um código de lote ou Data Matrix deve atender ao grau de aceitação definido pelo cliente ou pela norma de aplicação aplicável na peça real. ISO/IEC 15415 é um método comum de medição da qualidade de símbolos 2D, enquanto aplicações de marcação direta em peças podem usar a metodologia específica de DPM em ISO/IEC 29158.
Quando óleo de motor, fluidos de arrefecimento, fluido de freio ou ciclagem térmica fazem parte do ambiente de serviço, a durabilidade deve ser verificada em relação a condições de teste acordadas antes da liberação. Verificações funcionais como acoplamento, vedação e inserção de terminais também devem ser realizadas pela parte responsável pela validação do produto.
Conclusão de engenharia: Em contraste, a leitura de código e a durabilidade são validadas na peça real antes da produção.
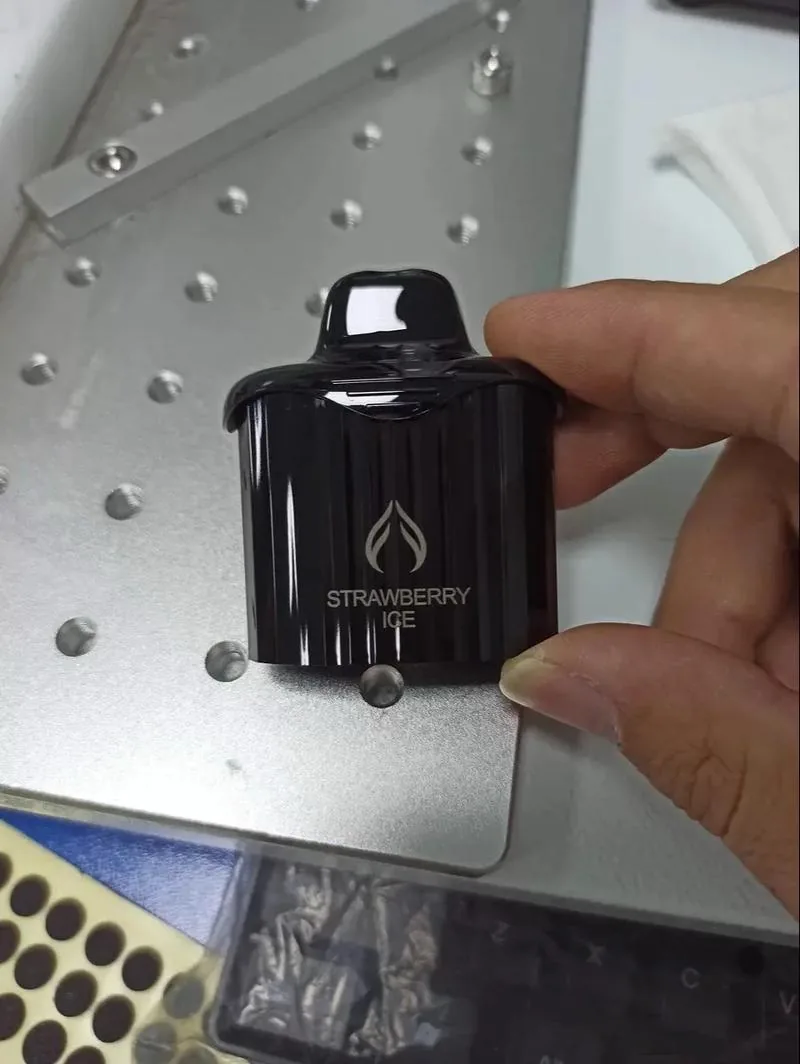
O que uma amostra de plástico marcada pode mostrar
Resultado representativo de marcação em plástico em um componente plástico escuro; esta imagem não é evidência de conector automotivo nem comprovação de durabilidade.
O contraste visível, a profundidade e a mudança de cor em uma peça de plástico dependem do grau ou da formulação do plástico, da cor, do acabamento superficial e da fonte de laser. O resultado de produção para um conector automotivo ainda precisa ser confirmado no material e na geometria reais do conector.
Conclusão de engenharia: use esta amostra apenas como exemplo de contraste; não deduza qualificação automotiva, grau de material ou durabilidade de vida útil a partir da imagem.
O que enviar para um teste de amostra
- Material: grau, família de resina, cor, cargas ou aditivos, acabamento superficial (moldado, texturizado, revestido).
- Produto: fotos ou desenhos da peça, especialmente a área onde a marca será posicionada.
- Conteúdo e tamanho da marcação: texto, logotipo ou código; menor tamanho de caractere ou módulo.
- Efeito desejado: direção do contraste (escuro ou claro), mudança de cor, profundidade ou marca tátil.
- Contexto de produção: cadência, layout da linha, se a marcação é em linha ou fora da linha e qualquer etapa de verificação.
- Quantidade: quantas amostras e quantas peças por ano, para que a avaliação corresponda à escala.
Os critérios de aceitação são acordados com o cliente antes da produção: qual contraste, grau de legibilidade, teste de durabilidade e verificação funcional definem um padrão de aprovação. Enquanto esses critérios não existirem, os resultados são resultados de testes em amostras, não garantias. A Zhuorui Laser monta, configura e testa máquinas de marcação a laser completas, e a marcação em amostras é uma parte normal da avaliação de uma aplicação — fale conosco para agendar um teste nas suas peças.
Do Teste à Máquina
Como os resultados de testes de amostras determinam a configuração final da máquina?
A configuração da máquina deve seguir o resultado do teste e o método real de produção. Primeiro, confirme qual rota de laser e janela de processo podem atender ao resultado alvo na peça real; depois, use geometria, posicionamento, tempo de ciclo, verificação e requisitos de dados para decidir a óptica, o dispositivo de fixação e o nível de integração.
| Resultado de teste ou de produção | Implicação para a configuração | Lógica de decisão |
|---|---|---|
| Uma rota de laser alcança o contraste exigido com o melhor resultado aceitável de superfície e térmico | Leve essa família de fontes para a avaliação final da máquina | A fonte é escolhida a partir da janela de processo aprovada, e não apenas pelo nome do material |
| Caracteres pequenos ou módulos 2D perdem qualidade em um campo grande | Revise o tamanho do campo, a lente / a configuração óptica e a área de trabalho necessária | A qualidade do código e a área de marcação utilizável devem ser equilibradas antes de definir a configuração óptica |
| Peças planas repetem de forma confiável em um ninho simples | Uma estação de trabalho padrão com um dispositivo de fixação dedicado pode ser suficiente | Não adicione visão ou automação quando o posicionamento mecânico repetível já atende ao requisito |
| A orientação da peça ou a posição da marca varia além da tolerância do dispositivo de fixação | Avalie o posicionamento por visão ou uma estratégia de referência / dispositivo de fixação mais robusta | O método de posicionamento deve resolver o problema de repetibilidade medido |
| Curvatura ou variação de altura causa desfoque parcial | Avalie a reorientação da peça, o manuseio rotativo ou métodos 3D / de compensação de altura | A configuração segue a variação real de foco observada na peça marcada |
| A qualidade da marcação é aprovada, mas o carregamento manual não consegue atender ao ciclo exigido | Avalie indexação, manuseio em esteira transportadora, carregamento por alimentador/robô ou uma célula multiestação | A automação se justifica pelo ciclo completo, não apenas pela velocidade de escaneamento |
| Todo código deve ser verificado antes que a peça saia da estação | Adicione a verificação necessária por leitor / visão e a interface de aprovado/reprovado | A verificação passa a fazer parte do ciclo da máquina e da lógica de aceitação |
| O conteúdo da marcação é serializado ou fornecido por sistemas de produção | Adicione a interface necessária de CLP, scanner, MES ou banco de dados após a revisão do projeto | A fonte de dados e o handshake devem ser definidos antes que o escopo final de software e E/S seja fixado |
| Fumos, resíduos ou subprodutos do processo precisam ser removidos de forma controlada na janela de processo selecionada | Inclua previsões adequadas de extração e enclausuramento na revisão do sistema | O controle de processo e a proteção do local de trabalho fazem parte da configuração completa da máquina |
O briefing final do equipamento agora deve ser específico: material e superfície exatos, marcação exigida e resultado de aceitação, direção aprovada do laser, campo de marcação, dispositivo de fixação ou método de posicionamento, taxa de produção, requisitos de verificação/dados e quaisquer necessidades de automação ou extração. Esse é o ponto em que um modelo de máquina e uma configuração de projeto podem ser selecionados sem adivinhar apenas pelo nome da aplicação.
Perguntas Frequentes
Perguntas frequentes sobre marcação a laser em conectores e plásticos
A marcação a laser pode queimar ou deformar a carcaça plástica do meu conector?
O controle de calor determina se uma marca permanece limpa ou danifica a superfície. Os plásticos respondem de maneira diferente à energia absorvida, e paredes finas e superfícies funcionais são mais sensíveis. Os parâmetros são escolhidos para o grau e a peça específicos, e a marcação em amostra pode confirmar a resposta visual da marcação. Verificações de função do produto, como acoplamento ou vedação, devem ser verificadas separadamente pela parte responsável pela validação do produto. Detalhes sobre a resposta do material devem constar nas páginas de materiais plásticos.
Quais áreas de um conector não devem ser marcadas?
Superfícies de acoplamento, superfícies de vedação e canais de vedação, áreas de trava e de retenção de pinos, e zonas de inserção de terminais normalmente são protegidas da energia de marcação. A área segura de marcação é revisada em relação ao desenho da peça antes da configuração; na maioria dos casos, prefere-se uma área plana de apoio afastada das superfícies funcionais.
Devo usar UV ou fibra para marcação em plástico?
Não há uma única resposta: depende do grau do plástico, da cor, dos aditivos, do tamanho da marca e da sensibilidade ao calor. O UV costuma ser avaliado quando o risco de zona afetada pelo calor é alto ou as marcas são muito pequenas; fibra e MOPA costumam ser avaliados para velocidade e contraste em muitos plásticos moldados. A tabela orientativa desta página é um ponto de partida; a escolha final é confirmada em amostras.
A marca sobreviverá ao calor, ao óleo e à lavagem do compartimento do motor?
A durabilidade da marca depende do material, do tipo de marca e do ambiente. Exposição ao calor, óleos, fluidos de arrefecimento, agentes de limpeza, ciclos térmicos e abrasão são itens de validação em peças reais. O cliente define os critérios de durabilidade, e o plano de validação deve testar a marca segundo esses critérios antes da produção. A responsabilidade pelos testes ambientais ou funcionais deve ser acordada para o projeto.
A marcação a laser pode afetar o acoplamento ou a vedação do conector?
Se a marca for colocada em uma superfície funcional ou aplicada com energia excessiva, pode sim. O posicionamento da marca deve evitar áreas de acoplamento, vedação e inserção. Após a marcação, o acoplamento, a vedação e a inserção do terminal devem ser verificados no âmbito do plano de validação do produto, em vez de presumidos apenas pela marca visual.
Como começo: teste de amostra ou orçamento?
Para uma peça no escopo, a marcação de amostra no seu material real é o início mais confiável: ela pode confirmar a direção do contraste, efeitos térmicos visíveis e a legibilidade do código sob o método de inspeção acordado antes de uma decisão sobre o equipamento. Fale conosco para providenciar amostras; para equipamentos padrão com especificações claras, Solicitar Orçamento; para projetos não padronizados, automatizados ou de integração de dados, use Consulta OEM e Personalizada.
Próximas Etapas
Inicie sua aplicação de marcação de conectores e plásticos
Se sua peça estiver dentro do escopo, o próximo passo natural é um teste de amostra no seu material real, seguido de um orçamento. Fale conosco para agendar um teste de amostra ou vá direto para Solicitar um Orçamento.
Você está no lugar certo quando sua peça é um conector automotivo ou de veículo elétrico, carcaça plástica ou componente de chicote. A partir daqui, você pode agendar um teste de amostra, solicitar um orçamento para equipamentos padrão ou iniciar um projeto OEM / personalizado para marcação em linha ou automatizada.
Para agilizar um orçamento, prepare: material e superfície · fotos ou desenhos da peça · conteúdo e tamanho da marcação · efeito desejado · taxa de produção · necessidades de automação ou dados · tensão e destino · quantidade de amostras.