
レーザーマーカー用途 · 自動車&EV
自動車用コネクタおよびプラスチックハウジング向けレーザーマーキング
自動車用コネクタハウジング、プラグ、ソケット、端子、およびEV充電コネクタには、耐久性のある部品識別、2Dトレーサビリティコード、ブランディングのためにレーザーマーキングを施せます。ただし、その結果は特定のプラスチックグレードや配合、色、表面状態によって異なります。コントラスト、発泡、炭化、熱感受性はグレードごとに異なるため、最終的な効果はWebページから推測するのではなく、実サンプルで確認します。.
このページは、コネクタのマーキング要件をテスト可能な生産仕様へと変換するのに役立ちます: 部品にマーキングする理由, 必要な内容と結果は何か, どの材料と形状の変数が重要か, 最初にテストすべきレーザー方向, 、および サンプルとラインの結果によって最終的な装置構成がどのように決まるか. 。材料固有の応答の詳細は、 プラスチック材料ページに記載されています。; ;機械モデルと仕様はその 製品 セクションに残ります。.
- 代表的なマーキング内容
- 安全なマーキング領域
- レーザー方向の初期確認
- サンプルテスト検証
業界タスクビュー
自動車およびEVでは、どのコネクタとプラスチック部品にレーザーマーキングが施されるか
レーザーマーキングは、耐久性のある非接触識別のために、自動車およびEVコネクタ生産全体で使用されています。その識別が要求される耐用期間にわたって判読可能であり続けるかどうかは、プラスチック、マークの種類、および検証基準によって決まります。タスク間で変わるのは、何にマーキングするか、部品上のどこに配置されるか、そして顧客が求める品質と耐久性です。.
このアプリケーションにおける代表的な部品
- コネクタハウジング — 信号用および電源用コネクタ、密封型および非密封型ハウジング、ヘッダー、プラグ/ソケット本体。.
- 端子位置保証(TPA)およびラッチ部品 — 向きおよび組立マークが付された小型成形部品。.
- EV充電コネクタのハウジングおよびハンドル — Type 1 / Type 2 / CCS / GB/T スタイルのハウジングアセンブリでは、ブランド、定格、2Dコードが一般にマーキングされる。.
- 高電圧(HV)インターロックコネクタ — 部品および電圧の明確な識別が必要なハウジングおよびカバー。.
- センサハウジングおよび小型成形エンクロージャ — 平坦表面積が限られた電子モジュールハウジング。.
- ハーネス用マッチングカバーおよび内装クリップ/トリム — マッチングコードまたはブランドマークが付された部品。.
なぜ自動車用コネクタとプラスチックハウジングにはマーキングが施されるのか?
コネクタのマーキングは、部品およびバリアントの識別、組立方向、ハーネス適合、生産トレーサビリティ、サービスまたはリコール記録、ならびに表示定格やブランド情報を支援します。必要な内容は、部品が車両のどこに位置するか、および作業者、スキャナ、下流システムがそのマークをどのように使用するかによって異なります。.
レーザーマーキングは、薄いプラスチック壁への機械的マーキング力を加えたり、日常的なインクやラベルの消耗品を使ったりすることなく、その情報を付与する一つの方法です。プログラムは部品番号間でデジタルに変更することもでき、バリアント変更が頻繁なコネクタラインに適する場合があります。限界は実際の材料と部品にあります。選択したグレード、表面、形状が、実際のサンプルテストで要求されるコントラスト、読みやすさ、機能的結果を依然として生み出す必要があります。材料応答の詳細は、次の プラスチック&ポリマー材料 ページで説明しています。.
代表的なマーキング内容
一般的なマークには、部品コードと日付/ロットコード、PIN-1またはTPA方向マーク、ハーネス適合コード、QRまたはData Matrixシンボル、表示ロゴまたは電気定格が含まれます。次のセクションでは、これらのマークタイプを生産上の用途と検証すべき要件によって分類します。.
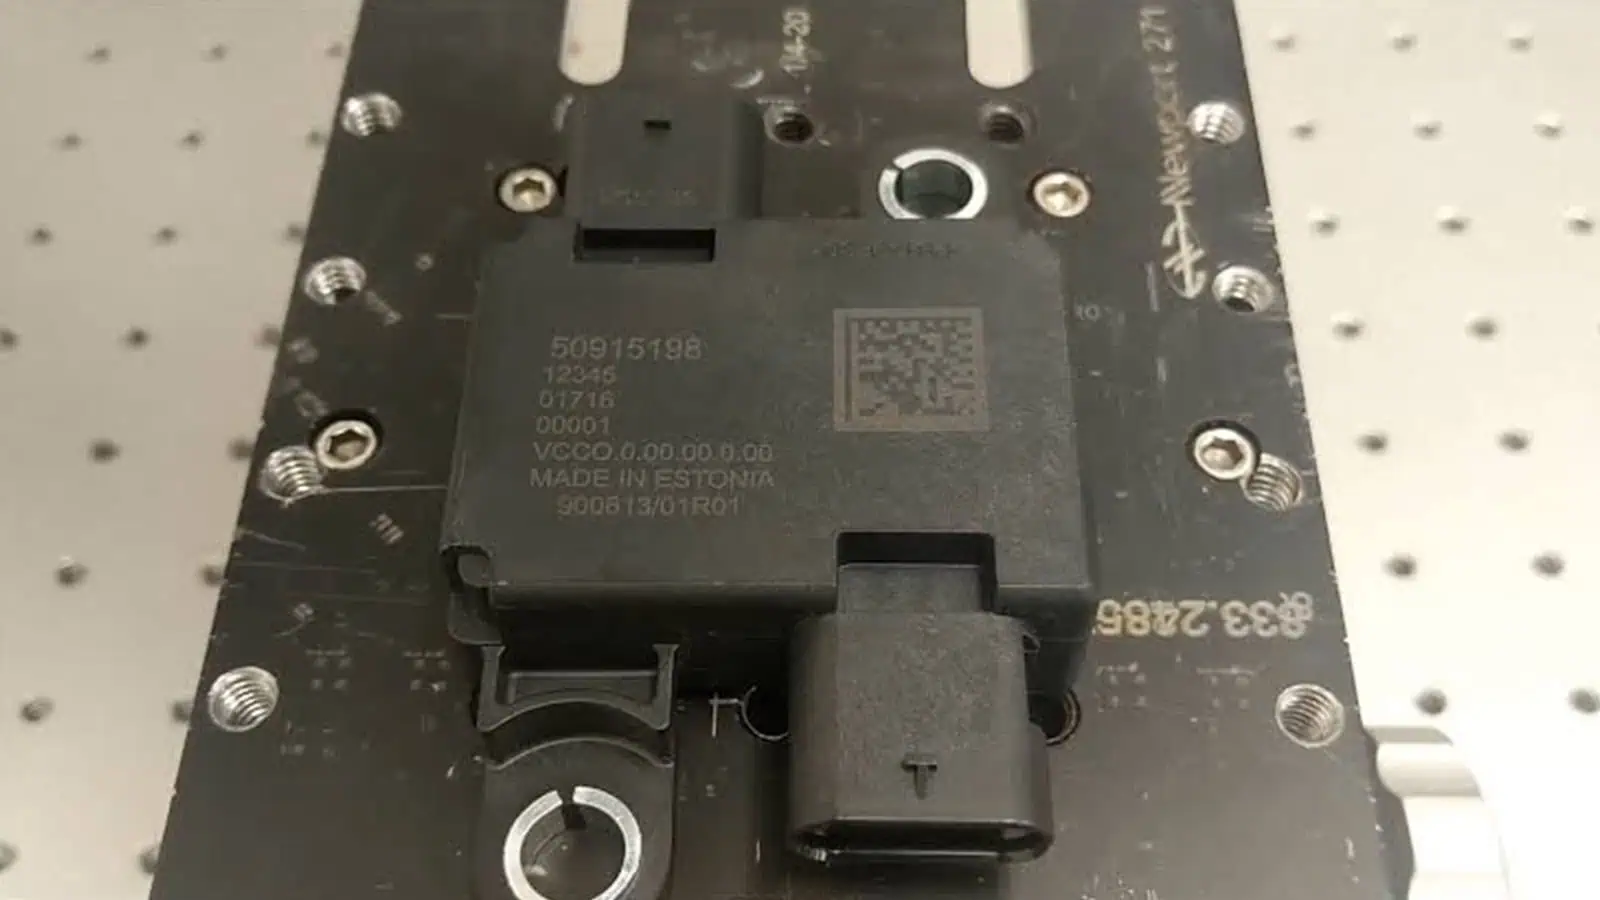
自動車用コネクタのマーキング例
レーザーマーキングされた識別情報と2Dトレーサビリティコードを備えた自動車用プラスチックコネクタ部品。.
このタイプのマークは、人間が読める部品情報と、同じプラスチック部品上のコンパクトな機械可読コードを組み合わせます。利用可能なマーキング領域、文字サイズ、コードモジュールサイズは、実際のコネクタ形状と生産ラインで使用されるリーダーに対して依然として確認する必要があります。.
エンジニアリングの要点: サンプルは、自動車用コネクタ部品で使用される種類の識別およびトレーサビリティ内容を示しています。それ自体が材料グレード、レーザー設定、コードグレード、耐久性認定を確立するものではありません。.
お使いのコネクタが自動車やEV向けではなく、エレクトロニクス、通信、産業機器向けである場合、 電子・電気コネクタおよび端子のマーキング そのタスクにはページの方が適したルートです。.
マーキング内容
マーキング内容とコード要件
マーキング内容は、タスクのマークサイズ、解像度、耐久性要件を左右します。テキストには読みやすい文字サイズが必要です。2次元コードは、データを保持できるほど小さく、かつ確実に読み取れるほど十分な大きさのモジュールが必要です。ロゴには一貫した視覚品質が求められます。下の表は、コネクタおよびプラスチック部品における一般的なマークタイプを、その用途と主な要件に対応付けたものです。.
| マークの種類 | 一般的な用途 | 主な要件 |
|---|---|---|
| 部品番号 / 日付ロットコード | 部品識別、バッチ追跡、リコール管理 | ハウジング表面での読みやすい文字サイズと一貫したコントラスト |
| QR / データマトリックスコード | コンパクトなデータ保持、組立ステーションでのマシンビジョン読み取り | コードモジュールのサイズ、コントラスト、可読性 — コードリーダーまたはベリファイアで検証済み |
| PIN-1 / TPA 方向マーク | コネクタ組立およびハーネス製作における誤組立防止 | 視認可能で一貫した位置。周囲の機能形状を妨げてはならない |
| ロゴ / ブランド / 定格 | ハウジングおよびEV充電ハンドルへのブランド表示 | バッチ全体にわたる外観品質と一貫性 |
| ハーネス照合コード | コネクタと正しいハーネス分岐の組み合わせ | ライン上の作業者とバーコードスキャナで読み取り可能 |
コードの読み取りやすさは、材料、表面、マークサイズ、検証方法によって決まるため、レーザーだけでは保証されず、実部品で確認されます。コードをトレーサビリティシステムに保存したり、ライン設備で読み取ったりする必要がある場合、マーキング作業はデータチェーンの中に組み込まれます。PLC、MES、スキャナ、データベースのインターフェースに関するご質問は、「トレーサビリティ、PLC、MES & データ統合ソリューション」をご覧ください。.
結果の変動要因
自動車用コネクタとプラスチックハウジングにおけるレーザーマーキング結果を決める要因は何か?
樹脂名だけでは、コネクタへのマーキング結果を予測するには十分ではありません。有用なテストウィンドウは、正確な材料配合、成形品の表面と形状、マーキング領域に収める必要がある情報量、および完成したマークが満たすべき合格基準によって形作られます。.
- 正確なグレードと配合 — 樹脂ファミリーは出発点にすぎず、特定のグレードでは異なる反応を示すことがあります。.
- 顔料、充填剤、レーザー感応性添加剤 — これらは吸収、コントラストの方向、使用可能なプロセスウィンドウを変化させる可能性があります。.
- 色、テクスチャ、表面処理 — 成形テクスチャ、光沢、コーティング、汚染は、視覚コントラストとコード読み取りに影響を与える可能性があります。.
- 肉厚と局所的な熱質量 — 薄いリブや薄肉部は、厚い領域よりも熱蓄積に対する許容度が低くなります。.
- マークサイズとコードモジュールサイズ — より小さな文字と2Dモジュールは、焦点、スポットサイズ、位置のより厳密な制御を必要とします。.
- マーキング領域と高さ変動 — 凹部、曲面、部品間の位置変動は、焦点と配置の再現性に影響します。.
- 対象の外観と表面状態 — 明暗のコントラスト、目視できる色変化、許容されるテクスチャ変化は、試験前に定義する必要があります。.
- 耐久性と機能限界 — マークは、外観だけでなく、実際の使用要件と組立て要件に照らして判断する必要があります。.
実用的な試験入力: 可能な限り、正確な量産グレード部品を送付してください。PA、PC、ABS、POM などの材料ファミリー名だけでは、最終的なレーザー光源、設定、機械構成をそれ自体で定義することはできません。.
目標結果
どのようなマーキング結果を目標にすべきですか?
レーザーを比較する前に、合格結果を定義してください。コネクタのマークは、目視できるというだけでは成功とは言えません。視覚効果、コード性能、表面状態、製品機能、および必要な耐久性には、それぞれ独自の合格基準が必要です。.
| 結果カテゴリ | 定義すべき項目 | 合格サンプルが示すべき内容 |
|---|---|---|
| 外観結果 | 明背景に暗色または暗背景に明色のコントラスト、文字サイズ、許容されるバッチ間の一貫性 | マークは、異常に有利な視角に依存することなく、意図した検査照明の下で判読可能である |
| コード結果 | コードタイプ、モジュールサイズ、リーダー/ベリファイア方式、プロジェクトで定義された合格グレード | コードは、実際の部品上で本番検査方式により信頼性高く読み取れる |
| 表面結果 | 許容される変色、発泡または質感変化、および許容できない溶融、残留物または変形 | マーキング領域周辺に許容できない表面損傷を生じることなく、必要なコントラストが得られる |
| 機能的な結果 | 保護されたシーリング、嵌合、ラッチ、保持、および端子挿入機能 | マーキング工程は、製品検証計画の対象となる機能に、測定可能または目視可能な問題を生じさせない |
| 耐久性結果 | 該当する取扱い、摩耗、熱、流体、クリーナー、または熱サイクル条件 | 合意されたプロジェクト固有の耐久性チェック後も、マークは許容範囲のままである |
発泡、炭化、またはその他の材料応答メカニズムは、コントラストの形成に役立つ場合があるが、これらのメカニズムは最終的な受入れ目標ではない。目標は、完成したコネクタまたはハウジングに求められる、測定可能な視覚的、可読、機能的、かつ耐久性のある結果である。.
形状と機能面
部品の形状と機能面 — 安全にマーキングできる場所
コネクタまたはプラスチックハウジングでは、マークをどこに配置するかが、マーク自体と同じくらい重要です。コネクタ部品は小さく、その表面の多くは機能的です。嵌合面、シール面、ラッチ領域は、マーキングエネルギーによって損傷してはなりません。したがって、マークの配置はエンジニアリング上の決定であり、構成を選択する前に部品図面に照らしてレビューされます。.
コネクタおよびプラスチック部品の典型的な形状
- 小さな平坦面 — ハウジングまたはカバーに平坦なランディング面がある場合に優先されるマーキング領域。.
- 凹状のキャビティとスタンドオフ — ポケット内部またはリブ間へのマーキング;到達距離と焦点距離を確認する必要があります。.
- 曲面および円筒形ハウジング — 円形コネクタ本体および円筒カバー;曲面全体にわたって焦点を維持する必要があります。.
- 薄いリブおよび成形された特徴 — 熱質量が小さいため、熱がより早く蓄積します。溶融、表面変形、または目に見える熱痕を避けるために、マーキングパラメータを見直す必要があります。.
保護すべき機能面
- 嵌合面および接触面 — 相手コネクタに接触する面;ここにマーキングすると嵌合やシールに影響を及ぼす可能性があります。.
- シール面およびシール溝 — Oリングまたはガスケットが着座する箇所。表面損傷は漏れ経路を生じさせる可能性があります。.
- ラッチ、ピン保持、および端子挿入領域 — 寸法と表面状態を維持する必要がある機械的機能。.
- 薄壁形状の近くの領域 — 見た目には良好なマークでも、エネルギーが高すぎると反りや脆化のリスクを生じる可能性があります。.
平坦で機能を持たない着座領域は通常、最初の選択肢として最も安全ですが、最終的なマーキング領域は依然として材料、マークサイズ、エネルギー入力、および使用要件によって決まります。選択した領域を実部品上で確認し、その後、嵌合、シール、および端子挿入が製品の受入基準内に保たれることを検証してください。.
部品形状は、治具固定と位置決めにどのように影響しますか?
| 部品形状 | 典型的な例 | 治具固定/位置決め方向 |
|---|---|---|
| 平坦面、安定位置 | ハウジング上面、カバープレート | シンプルな治具を備えた標準的なマーキングマシン |
| 円筒形/円形ハウジング | 円形コネクタ本体、丸いカバー | 評価する 回転 / 円周方向マーキング |
| 曲面または高さ変動 | 充電ハンドル、曲面形状ハウジング | 評価する 3D曲面マーキング |
| 部品の位置または向きが不安定 | ランダム供給される小型ハウジング、端子 | 評価する ビジョン位置決め |
| コンベア供給またはインライン部品 | コネクタ組立ライン、ハーネスライン | 評価する フライング / オンライン刻印 トリガ統合付き |
| 多位置または自動ローディング | 大量生産向けコネクタセル | 自動投入 & 多ステーションマーキングを評価 |
これらは、最終的な機械選定の決定ではなく、形状に基づく固定治具と位置決めの出発点です。最終的なシステム構成は、サンプル試験結果と、生産速度、公差、検証、統合の各要件を組み合わせて後で決定されます。これらの方向性の背景にあるシステム手法については、次を参照してください ソリューション。また、機種ファミリーについては、次を参照してください 製品.
技術の方向性
コネクタとプラスチックでは、通常どのレーザー方向性が評価されますか
自動車用コネクタハウジングや成形プラスチック部品では、通常4つのレーザーファミリーが検討されます。以下の表を、一次選定用の光源選定ガイドとして使用してください。最終的な選択は、プラスチックのグレード、色、添加剤、表面状態、目標とする効果、そして— 重要なこととして — 部品が機能障害なしに許容できる熱量によって決まります。.
| レーザーファミリー | このページで扱う代表的なタスク | 評価される理由 |
|---|---|---|
| ファイバー、Qスイッチ(約1064 nm) | 多くの成形プラスチックおよびコーティング部品への文字、ロゴ、コード | プラスチックが適切に吸収する場合の一般的な1064 nmの出発点。実際のコントラストは配合、色、添加剤によって異なります。 |
| MOPAファイバー | コントラスト調整、熱に敏感な部品、微細なコード | より広いパルス幅と周波数制御により、プラスチックにおける熱入力とコントラストのバランスを取るのに役立つ |
| UV(~355 nm) | 熱に敏感なプラスチック、小さな文字、薄肉ハウジング | 熱に敏感なプラスチックや非常に小さなマークへの熱影響を減らすために検討されることが多いが、実際の結果は依然として材料とプロセスウィンドウに依存する |
| CO₂(波長は機械の構成による) | 一部のプラスチックハウジングおよび非金属部品 | 多くの有機材料および非金属材料によく吸収される。実際の波長は機械のデータシートで確認すること |
プラスチック部品では、熱入力が中心的な変数の一つである。. 実効的な熱入力が長くなると、薄肉部や機能面付近で黒ずみ、溶融、発泡、表面損傷のリスクが高まる可能性がある。そのため、パルス制御(MOPA)やより短波長の光源(UV)が評価の一部となることが多く、また、有用な設定は目的がコントラスト、色変化、浅い彫り込みマークのどれであるかによって変わる。.
プラスチックがそれぞれどのように反応するか — 吸収、発泡、炭化、添加剤の影響、変色 — は材料の問題であり、アプリケーションの問題ではありません。PA/ナイロン、PC、ABS、POM、PET、シリコーンゴム、コーティングプラスチックについては、 プラスチック・ポリマー ページおよび コーティングされたプラスチック ページをご覧ください。機種シリーズについては、 ファイバーレーザーマーカー および UVレーザーマーカー.
故障モード
コネクタおよびプラスチックのマーキングでよくある故障モードとは?
不良サンプルは、どの変数を変更する必要があるかを示してくれる場合に役立ちます。機械のコンセプトを変更する前に、欠陥を材料、エネルギーウィンドウ、光学系、形状、位置決め、または検証方法に関連付ける必要があります。.
| 故障モード | 寄与している可能性がある要因 | 次にテストまたは確認すべきこと |
|---|---|---|
| コントラストが弱い、または不均一 | 材料の配合、顔料/添加剤パッケージ、テクスチャ加工された表面、不安定なフォーカス、または狭いプロセスウィンドウ | 実際の量産グレード部品で光源方向とパラメータウィンドウを比較する |
| 読み取り不能または不安定な2Dコード | 低コントラスト、表面に対して小さすぎるモジュール、フォーカスの変動、歪み、または位置再現性 | コードサイズ、マーキングフィールド/光学系、治具またはビジョンの再現性を確認し、生産用リーダーで検証する |
| 溶融、反り、または目視可能な熱ハロー | 過剰な実効熱入力、薄肉壁、低い局所熱容量、または複数回のパス | 熱負荷を低減し、より広い使用可能な熱制御ウィンドウを持つレーザー/パルス戦略を比較する |
| 過度な発泡、炭化、残留物、または粗さ | 材料応答が望ましい表面結果ウィンドウの外にある | 定義された目標結果に対して、エネルギー、パルス条件、スキャン戦略を再調整する |
| マーク位置のドリフトまたは部分的な焦点ずれ | 部品の移動、向きのばらつき、凹部深さ、曲面または高さの変動 | 治具設計、データム戦略、ビジョン位置決め、作動距離、または3D補償の必要性を見直す |
| シール、嵌合、またはラッチ機能の近くの損傷 | マーキング領域が機能面に近すぎる、またはプロセスウィンドウが厳しすぎる | 可能であればマーキング領域を移動し、エネルギー境界を厳密にし、機能チェックを繰り返す |
| バッチ間の外観変化 | ロット間の色、配合、添加剤、成形、または表面状態のばらつき | 検証に代表的な生産ロットを含め、許容可能な運転ウィンドウを定義する |
ハンドリング、ワークフロー&データ
レーザーマーキングはコネクタ生産にどのように組み込まれるのか?
実生産に対応したマーキングステーションでは、レーザースキャン時間以外にも制御すべき事項があります。ワークフロー全体には、部品のハンドリング、識別またはデータ入力、位置決め、マーキング、検証、合否の振り分け、および次工程への搬送が含まれます。小型コネクタ部品では、これらのマーキング以外のステップが、実際のサイクルタイムと必要な自動化レベルを左右することがあります。.
- ローディングと部品の提示 — 手動投入、トレイ、フィーダー、コンベア、またはロボット。姿勢は、選択した位置決め方法に十分な再現性がなければなりません。.
- 部品 / データの識別 — 固定内容はマーキングプログラムから取得できます。可変内容またはシリアル化された内容は、スキャナー、PLC、MES、またはデータベースインターフェースから取得する場合があります。.
- 位置決めとフォーカス — 治具、ネスト、ロータリーインデクサ、ビジョンガイダンス、または高さ補正が、マーキング領域を必要な位置と作業距離範囲に維持します。
- マーキング — 選択したレーザー経路が、承認されたプロセスウィンドウ内で、テキスト、コード、ロゴ、または方向マークを付与します。
- 検証 — 目視検査またはコード読み取りにより、ラインがクローズドループ検査を必要とする場合、マーキング後の必要な結果を確認します。
- リジェクト/例外処理 — 読み取り不能、欠落、または位置ずれしたマークは、そのまま合格品として続行するのではなく、定義された停止、リジェクト、手直し、または手動レビューの経路が必要です。
- アンロードと下流工程への受け渡し — 合格した部品は、必要なトレーサビリティ記録とともに、組立て、梱包、または次のステーションへ移動します。.
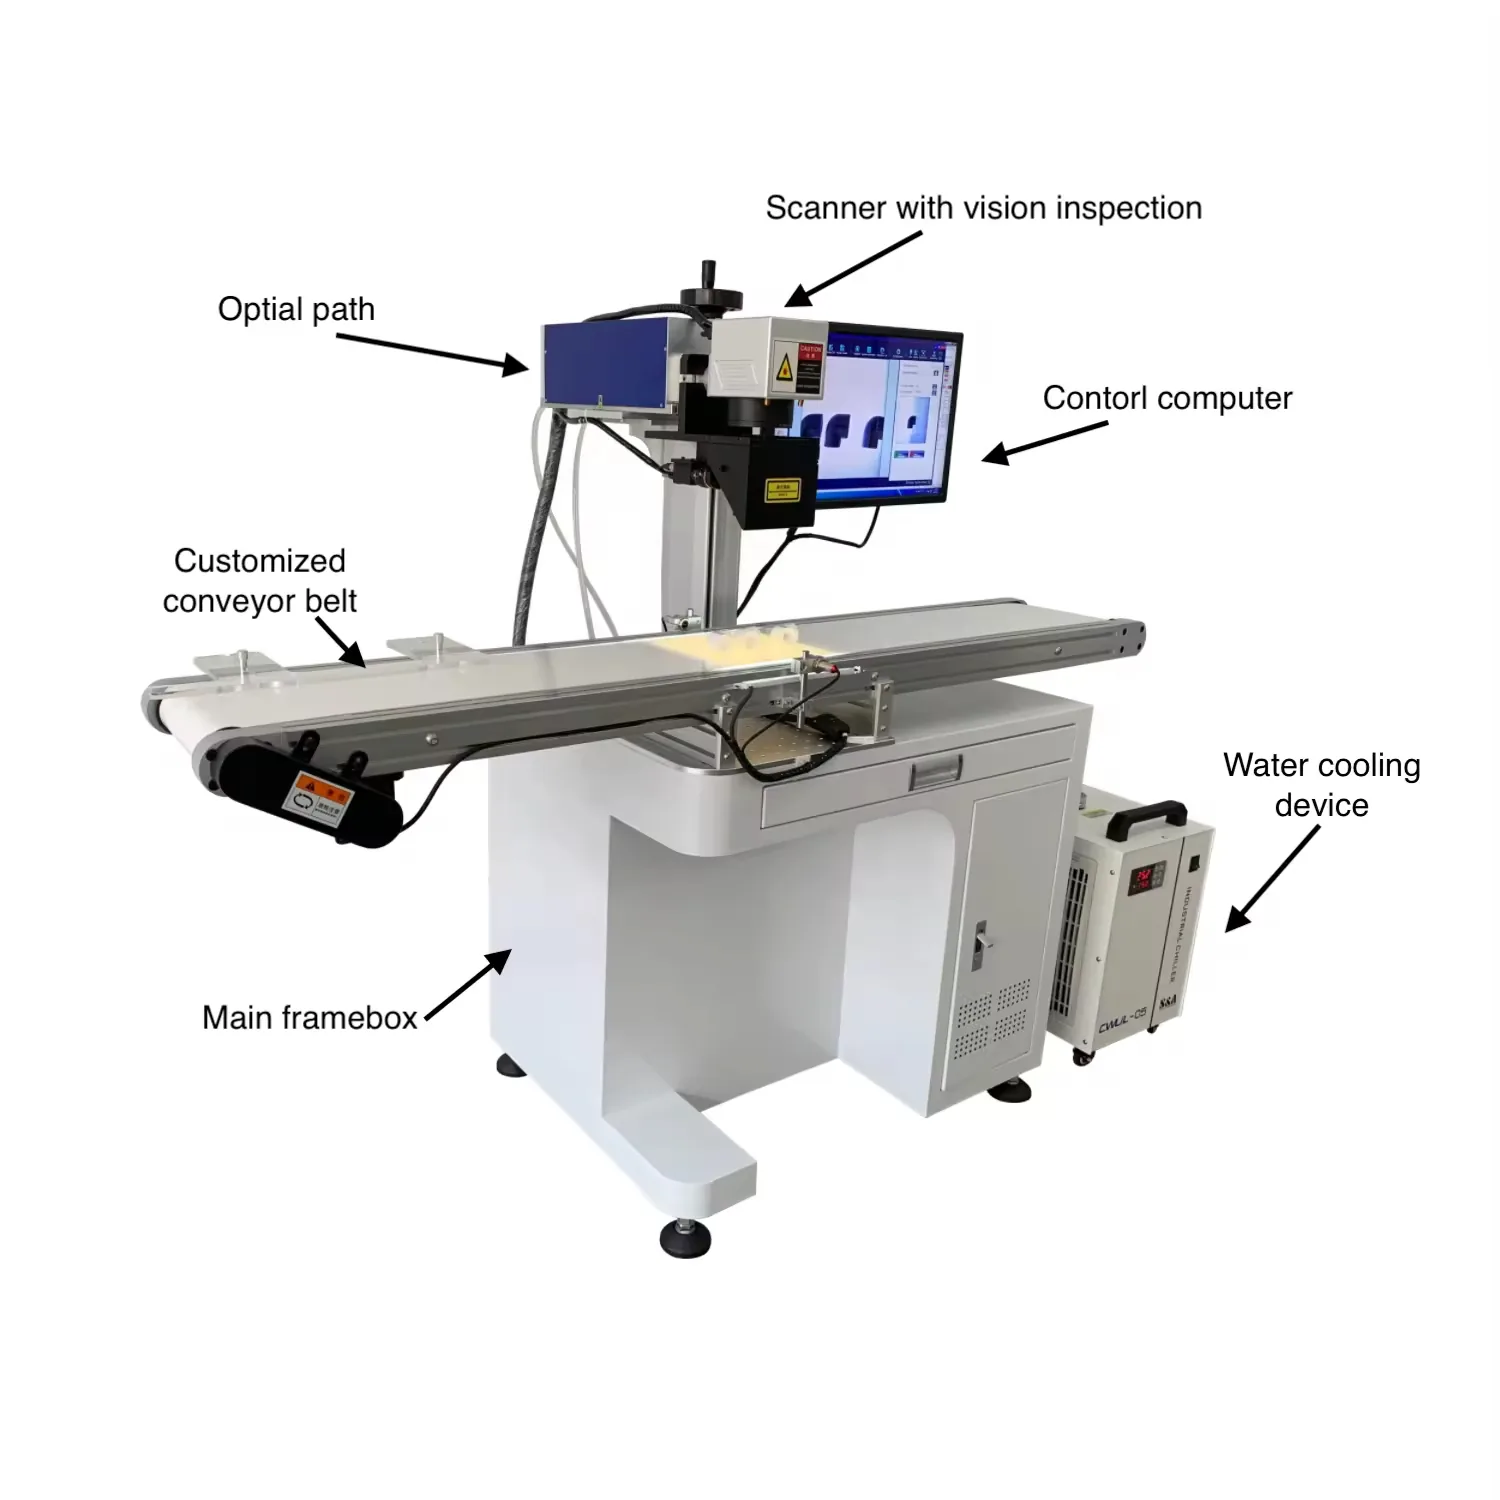
代表的なコンベアおよびビジョン統合。.
代表的なコンベアおよびビジョンマーキング構成;実際のレーザー源、冷却、検査アーキテクチャはプロジェクト固有です。.
エンジニアリングの要点: この図は、特定の顧客設置事例または固定されたシステム構成の証拠としてではなく、統合経路を理解するために使用してください。.
要求レートが1名のオペレーターで対応できる範囲を超える場合、評価は標準機から構成済みラインへ移行する可能性があります:円筒部品向けのロータリーインデックス方式、, ビジョン位置決め 向きが一定しない場合向け、, フライング / オンライン刻印 適したコンベア供給プロセス向け、およびより大量の処理向けの自動ローディング&多ステーションセル。各マークをシリアル化された生産データにリンクする必要がある場合、トレーサビリティおよびデータ統合ソリューションがコードからデータベースまでのチェーンをカバーします。.
したがって、サイクルタイムは、スキャン速度だけでなく、ハンドリング、データ交換、位置決め、マーキング、検証、リジェクトロジックにも依存します。プロジェクトに標準ワークステーション、構成済みセル、インライン統合のいずれが必要かを判断する前に、時間を計測したサンプルマークを、実際のローディング方法および必要な検査/データステップと組み合わせる必要があります。.
生産前
実部品で検証すべき項目
最終承認は実部品に基づくべきです。なぜなら、コントラスト、コードの読み取りやすさ、耐久性、機能への影響は、グレード、色、形状、マーキングウィンドウによって異なるからです。構成を確定する前に、少なくとも以下を検証してください。
- コントラストと判読性 — そのマークは、ラインが要求する照明条件とサイズで判読できますか?
- コード可読性 — 生産で使用される同じリーダーまたはベリファイアグレードで検証されます。.
- 熱曝露 — 部品がエンジンルーム内または熱源の近くにある場合、マークは残りますか?
- 液体、溶剤、洗浄剤 — エンジンオイル、冷却液、ブレーキフルード、洗浄剤 — マークは判読可能なままですか?
- 熱サイクル — 使用中の高温・低温サイクルを通じてマークは保持されますか?
- 摩耗と損耗 — 取り扱い、嵌合サイクル、組立時の摩擦によってマークが消えてはならない。.
- 機能の完全性 — 嵌合、シール、端子挿入の機能は、マーキング工程の影響を受けてはならない。.
プラスチック部品における判読性の確認方法
マーキングされたプラスチック部品は、生産ラインで使用されている照明の下で、後工程で使用されるものと同じ種類のリーダーまたはベリファイアを用いて確認する必要があります。バッチコードまたはデータマトリックスは、実部品において、顧客または該当するアプリケーション規格によって定義された合格グレードを満たす必要があります。 ISO/IEC 15415 は一般的な2次元シンボル品質測定方法であり、直接部品マーキング用途では、次に規定されるDPM固有の方法論を使用する場合があります: ISO/IEC 29158.
エンジンオイル、クーラント、ブレーキフルード、または熱サイクルが使用環境の一部である場合、耐久性はリリース前に合意された試験条件に基づいて検証する必要があります。嵌合、シール、端子挿入などの機能チェックも、製品検証の責任を負う当事者が実施する必要があります。
エンジニアリングの要点: コントラスト、コード読み取り、耐久性は、生産前に実部品で検証されます。
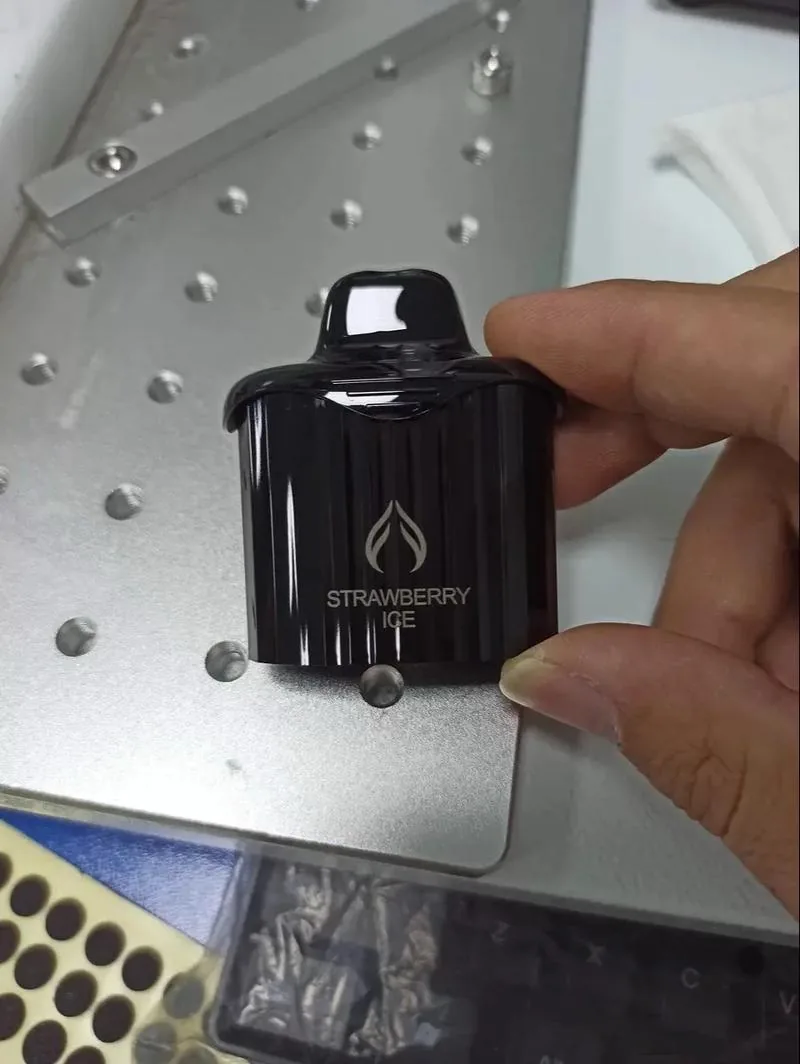
マーキングされたプラスチックサンプルからわかること
暗色のプラスチック部品における代表的なプラスチックマーキング結果。この画像は、自動車用コネクタの証拠や耐久性の証明ではありません。
プラスチック部品に見られる目視可能なコントラスト、深さ、色変化は、プラスチックのグレードや配合、色、表面仕上げ、レーザー光源によって異なります。自動車用コネクタの量産結果は、実際のコネクタ材料と形状で確認する必要があります。
エンジニアリングの要点: このサンプルはコントラスト例としてのみ使用し、画像から自動車認定、材料グレード、耐用期間中の耐久性を推測しないでください。
サンプルテストで送付するもの
- 材料:グレード、樹脂系統、色、フィラーまたは添加剤、表面仕上げ(成形、テクスチャ加工、コーティング)。
- 製品:部品の写真または図面、特にマークが付く箇所。
- マーキング内容とサイズ:テキスト、ロゴ、またはコード;最小の文字またはモジュールサイズ。
- 目標とする効果:コントラストの方向(暗色または明色)、色変化、深さ、または触知可能なマーク。.
- 生産状況:生産速度、ライン構成、マーキングがインラインかオフラインか、および検証工程の有無。.
- 数量:サンプル数と年間部品数。評価が規模に見合うようにするため。.
合格基準は生産前に顧客と合意されます:どのコントラスト、可読性グレード、耐久試験、機能チェックが合格マークを定義するか。それらの基準が存在するまでは、結果はサンプルテストの結果であり、保証ではありません。Zhuorui Laserは、レーザーマーキング装置一式を組み立て、設定し、試験しており、サンプルマーキングはアプリケーションを評価する通常の一部です — お問い合わせ お客様の部品でのテストを手配するには。.
テストからマシンへ
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
装置構成は、テスト結果と実際の生産方法に従う必要があります。まず、実際の部品で目標とする結果を満たせるレーザー経路とプロセスウィンドウを確認します。次に、形状、位置決め、サイクルタイム、検証、データ要件を用いて、光学系、治具、統合レベルを決定します。.
| テストまたは生産での知見 | 構成への影響 | 意思決定ロジック |
|---|---|---|
| 1つのレーザー経路が、許容できる最良の表面および熱結果で必要なコントラストを達成する | その光源ファミリーを最終装置評価に引き継ぐ | 光源は、材料名だけでなく、合格したプロセスウィンドウから選択される |
| 大きなフィールドでは、小さな文字や2Dモジュールの品質が低下する | フィールドサイズ、レンズ/光学系、必要な作業領域を見直す | 光学構成を確定する前に、コード品質と使用可能なマーキング領域のバランスを取る必要がある |
| 平坦な部品はシンプルなネストで安定して繰り返せる | 専用治具を備えた標準ワークステーションで十分な場合がある | 再現性のある機械的位置決めがすでに要件を満たしている場合は、ビジョンや自動化を追加しない |
| 部品の向きやマーク位置が治具の許容範囲を超えて変動する | ビジョン位置決め、またはより強固な基準/治具戦略を検討する | 位置決め手法は、測定された再現性の問題を解決すべきである |
| 曲率または高さの変動が、部分的なデフォーカスを引き起こす | 部品の再配向、回転ハンドリング、または3D/高さ補正手法を評価する | 設定は、マーキングされた部品で実際に見られる焦点変動に従う |
| マーク品質は合格するが、手動投入では要求サイクルを満たせない | 割り出し、コンベア搬送、フィーダ/ロボット投入、または多ステーションセルを評価する | 自動化は、スキャン速度だけでなく、サイクル全体によって正当化される |
| 部品がステーションを離れる前に、すべてのコードを検査しなければならない | 必要なリーダー/ビジョン検証および合否インターフェースを追加する | 検証はマシンサイクルおよび受け入れロジックの一部となる |
| マーク内容はシリアル化されるか、生産システムから供給される | プロジェクトレビュー後に、必要なPLC、スキャナー、MESまたはデータベースインターフェースを追加する | 最終的なソフトウェアおよびI/O範囲を確定する前に、データソースとハンドシェイクを定義する必要がある |
| ヒューム、残留物、またはプロセス副産物は、選択したプロセスウィンドウ内で制御された除去が必要である | システムレビューに適切な排気および囲いの設備を含める | プロセス制御と作業環境保護は、完全なマシン構成の一部である |
最終的な設備仕様は、今や具体的であるべきです: 正確な材質と表面、必要なマークと合否結果、承認されたレーザー方向、マーキング範囲、治具または位置決め方法、生産速度、検証/データ要件、およびあらゆる自動化または排気のニーズ。ここが、アプリケーション名だけから推測することなく、機種とプロジェクト構成を選定できるポイントです。.
FAQ
コネクタおよびプラスチックのレーザーマーキングに関するよくある質問
レーザーマーキングによってプラスチック製コネクタハウジングが焼けたり変形したりしますか?
熱制御は、マークがきれいに残るか、表面を損傷するかを左右します。プラスチックは吸収されたエネルギーへの反応が異なり、薄肉部や機能面はより敏感です。パラメータは特定のグレードと部品に合わせて選択され、サンプルマーキングによって視覚的なマーキング反応を確認できます。嵌合やシールなどの製品機能チェックは、製品検証の責任者によって別途検証される必要があります。材料反応の詳細は、プラスチック材料のページに記載されています。.
コネクタのどの領域にマーキングすべきではありませんか?
嵌合面、シール面およびシール溝、ラッチ部およびピン保持部、端子挿入領域は、通常、マーキングエネルギーから保護されます。安全なマーキング領域は、構成を決める前に部品図面と照合して確認されます。ほとんどの場合、機能面から離れた平坦な領域が優先されます。
プラスチックへのマーキングにはUVレーザーとファイバーレーザーのどちらを使うべきですか?
唯一の答えはありません。プラスチックのグレード、色、添加剤、マークサイズ、熱感受性によって異なります。熱影響部(HAZ)のリスクが高い場合やマークが非常に小さい場合には、UVが検討されることがよくあります。多くの成形プラスチックでは、速度とコントラストのためにファイバーとMOPAが検討されることがよくあります。このページの方向性を示す表は出発点です。最終的な選択はサンプルで確認されます。
そのマークはエンジンルームの熱、オイル、洗浄に耐えられますか?
マークが残存するかどうかは、材料、マークの種類、環境によって決まります。熱曝露、油、冷却液、洗浄剤、熱サイクル、摩耗は、実部品での検証項目です。耐久性基準は顧客が定義し、検証計画では生産前にそれらの基準に対してマークを試験する必要があります。環境試験または機能試験の責任は、プロジェクトごとに合意する必要があります。
レーザーマーキングはコネクタの嵌合やシール性に影響を及ぼす可能性がありますか?
マークが機能面に配置された場合、または過剰なエネルギーで照射された場合、損傷する可能性があります。マーク配置は、嵌合領域、シール領域、挿入領域を避ける必要があります。マーキング後は、目視によるマークだけから推測するのではなく、製品検証計画に基づいて嵌合、シール、端子挿入を確認する必要があります。
どのように開始しますか:サンプルテストまたは見積もり?
対象範囲の部品については、実際の材料でのサンプルマーキングが最も信頼できる出発点です。合意された検査方法の下で、装置の決定前に、コントラストの方向、目視できる熱影響、コードの読み取りやすさを確認できます。 お問い合わせ サンプルの手配は、明確な仕様がある標準装置の場合は、 お見積り依頼;非標準、自動化、データ統合プロジェクトの場合は、以下をご利用ください: OEM・カスタムに関するお問い合わせ.
次のステップ
コネクタとプラスチックのマーキングアプリケーションを始めましょう
お客様の部品が対象範囲内であれば、次に行うべきは実際の材料でのサンプルテストであり、その後にお見積もりとなります。サンプルテストの手配はお問い合わせください。または「見積もり依頼」に進んでください。
お客様の部品が自動車またはEVのコネクタ、プラスチックハウジング、ハーネス部品である場合、ここが最適な場所です。ここから、サンプルテストの手配、標準装置の見積もり依頼、またはインライン/自動マーキング向けのOEM/カスタムプロジェクトの開始ができます。
見積もりを迅速に行うために、以下を準備してください: 材質と表面 · 部品の写真または図面 · マーキング内容とサイズ · 目標効果 · 生産速度 · 自動化またはデータのニーズ · 電圧と仕向地 · サンプル数量。.