
コーティングプラスチック材料ガイド
コーティングプラスチックのレーザーマーキング
コーティングプラスチックは表面システムです。塗料、インク、フィルムまたはラッカーが熱可塑性基材の上に存在します。有用な結果は通常、制御されたコーティング除去またはコントラスト変化であり、プロセスは狭い熱およびヒュームのプロセスウィンドウ内に収まる必要があります。.
最も重要な点: コーティングとプラスチック基材は、1つの材料システムとして評価する必要があります。実用的な目標は、許容できない溶融、反り、エッジ浮き、残留物、またはヒューム制御の問題を引き起こすことなく、必要なコントラストまたは選択的なコーティング変化を生み出すことです。.
材料決定の骨格
01 · 直接的な回答
コーティングされたプラスチックはレーザーマーキングできますか?
はい、多くのコーティングされたプラスチック部品はレーザーマーキングできますが、結果はコーティングとその下のプラスチックの両方に依存します。. レーザーは、コーティングを選択的に除去または改質し、コントラストのある基材を露出させ、あるいは読み取り可能な表面変化を生じさせることがあります。使用可能なプロセスウィンドウは、コーティングの密着性、顔料と硬化、基材の熱感度、部品形状、ヒュームの挙動、および要求されるエッジ品質によって制限されます。.
適した候補
コーティングと基材が制御可能なコントラストウィンドウを形成し、プラスチックが許容できない変形なしに必要な局所エネルギーに耐えられる完成部品。.
サンプルテストが必要
不明なコーティング、混合色、薄肉、厳しい外観要件、小さな機械可読コード、またはコーティング処方とプラスチックグレードが十分に文書化されていない任意の部品。.
材料名だけで選定しないでください
“ABS”、“PC”または“塗装プラスチック”という情報だけでは、最終的なレーザー選定を行うには不十分です。完成したコーティングシステム、マーク対象、形状、および合否判定方法が、そのプロセスが量産対応可能かどうかを決めます。.
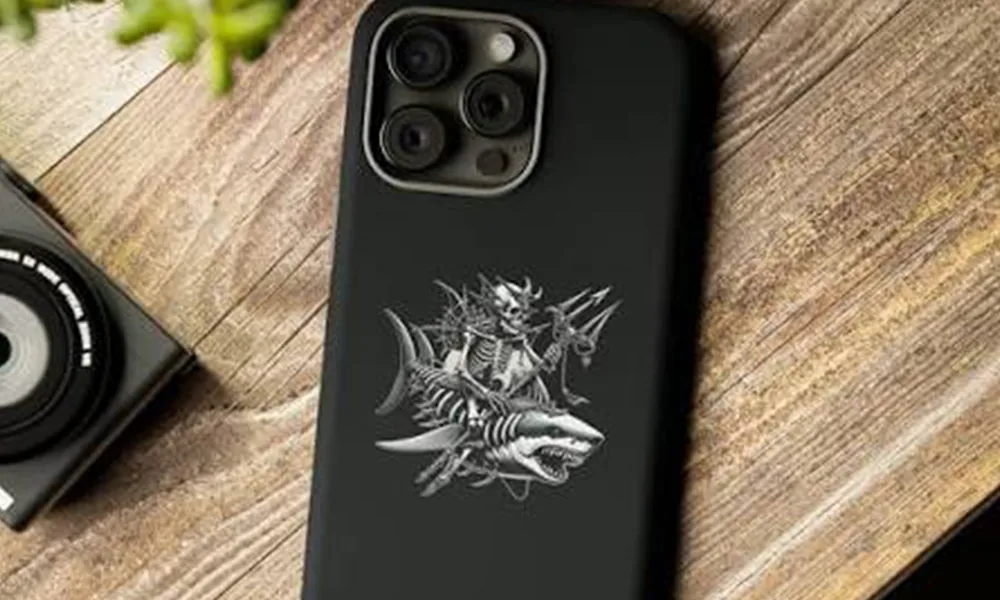
コーティング表面の例
コーティングがマーキング層になり得る
コーティングされたハウジングは、レーザーが下のプラスチックに許容できない損傷を与えずに最上層を変化させるか選択的に除去するとき、強い視覚的マークを生み出すことができます。重要な問いは、その部品が単に“プラスチック”かどうかではなく、コーティングと基材が一つの表面システムとしてどのように応答するかです。.
02 · 材料要因
コーティングされたプラスチックのレーザーマーキング結果を決めるものは何か?
黒く塗装されたハウジング、白いインク印刷が施されたABSカバー、ラッカー塗装されたポリカーボネートパネルは、すべて“コーティングされたプラスチック”に見えるかもしれませんが、応答は異なる場合があります。最上層、樹脂、硬化状態、および望ましい露出が、使用可能なプロセスウィンドウを決めます。.
結果を変える入力条件
- コーティング: 塗料、インク、ラッカー、フィルム、または印刷層;色、顔料添加量、密着性。.
- 基材: ABS、PC、PP、PA、POM、または充填/改質グレード;肉厚および局所的な形状。.
- 対象: コーティング除去、色変化、読み取り可能なコード、ロゴ、または制御された触覚効果。.
- 熱的限界: 反り、光沢変化、白化、気泡、メルトフロー、または応力痕は、許容基準内に収まらなければなりません。.
なぜ1つのレシピがすべてのコーティングされたプラスチックに適合しないのか
あるコーティングの下で明るい基材をきれいに露出させる設定が、別のコーティングでは焦げ、にじみ、または低コントラストのマークを残すことがあります。樹脂配合、フィラー、基材色、コーティングの化学的性質、コーティング厚さ、硬化状態、密着性はすべて、吸収性と熱応答を変化させ得ます。.
実用的なルール: 材料の説明を使用して試験の方向性を選び、装置構成を確定する前に、完成部品上でコントラスト、エッジ品質、変形、残留物、コード性能を確認してください。.
03 · 用途
コーティングされたプラスチック部品はどこで使用され、なぜマーキングされるのか?
コーティングされたプラスチックは、成形部品に仕上げ外観と、耐久性のある識別情報、記号、または可変情報が必要とされるあらゆる場所で一般的です。マーキング作業は通常、製品識別、操作、組立、サービス、またはトレーサビリティに関連しています。.
電子機器ハウジング
制御盤、アダプタ、計器カバー、電気筐体では、別のラベルを追加することなく、モデル情報、ポート識別、記号、シリアル番号、またはコンパクトコードが必要になる場合があります。.
自動車およびEV用プラスチック
スイッチ、コネクタハウジング、コントロール類、塗装された内装部品では、仕上げ面との位置合わせを維持した部品識別、機能記号、生産コード、トレーサビリティマークが必要になる場合があります。.
家電および消費財
ボタン、ベゼル、ハウジング、インターフェース部品では、きれいで再現性のある外観が重要な場合、ロゴ、表示文字、機種情報、操作記号のレーザーマーキングが使用されることがあります。.
産業用および技術用機器
コントローラハウジング、計器パネル、機械インターフェースでは、塗装プラスチック表面に耐久性のある表示文字、シリアル情報、警告記号、サービス識別子が必要になる場合があります。.
04 · マーク内容
塗装プラスチック部品には通常何がマーキングされますか?
マーク内容は、フィーチャサイズ、コントラスト要件、検査方法、および開発が必要なレーザーウィンドウに影響します。装飾用ロゴと小さな機械可読コードでは、合否基準が同じではありません。.
識別
- 製品名と型番
- 部品番号と改訂識別子
- シリアル番号、ロットコード、日付コード
機能グラフィックス
- ロゴとブランドグラフィックス
- ボタンの表記とインターフェース記号
- 該当する場合は操作記号または警告記号
トレーサビリティデータ
- QRコードとデータマトリックスコード
- コンパクトな英数字の生産データ
- 下流の記録にリンクされた可変識別子
トレーサビリティの例
小さなコードは合格基準を引き上げる
英数字IDと機械可読シンボルには、可視コントラストだけでは不十分です。フィーチャサイズ、エッジの鮮明さ、表面テクスチャ、照明、部品の位置はすべて読み取りやすさに影響するため、実際のコーティング済み生産部品を実際のコード形式で試験する必要があります。.

05 · 目標とする結果
どのようなマーキング結果を目標にすべきですか?
物理的なレーザー効果と生産時の合否判定結果は関連していますが、同じものではありません。まず、コーティングと基材に何が起こるべきかを定義し、次に完成したマークをどのように合格とするかを定義します。.
制御された照射
プラスチックに食い込ませたり、周囲のエッジを浮かせたりすることなく、意図する基材が露出するまでコーティングを十分に除去します。.
確認: コントラスト、線幅、エッジ残留物、局所変形。.
低熱コントラスト
熱に敏感な部品や薄肉部品では、変色、反り、光沢変化を抑えながら、読み取り可能な視覚的変化を優先します。.
確認: 寸法変化と、合意された照明下での外観。.
再現性のあるコーディング
シリアル番号、QRコード、バッチ識別子については、実際の内容、形状、治具、検査設定でマークを判定します。.
リーダーチェック: 意図した照明と部品位置でデコード可能性を確認します。. ベリファイアチェック: 正式なグレードが必要な場合は、合意した検証方法を使用し、モジュールサイズ、クワイエットゾーン、照明、焦点、表面状態を管理します。.
06 · 部品の形状
部品の形状、厚さ、サイズはプロセスをどのように変えるか?
同じコーティングシステムでも、平らなプレート、薄い成形壁、湾曲したカバー、または凹んだマーキング領域では異なる挙動を示すことがあります。形状によって、焦点、熱流、治具の安定性、フィールドサイズ、マーク周辺のヒューム排出が変わります。.
薄い壁
薄いセクションは熱容量が小さいため、より早く反り、軟化、または光沢変化が生じることがあります。局所的な入熱を下げる、滞留時間を短くする、治具支持を改善することがより重要になる場合があります。.
湾曲面
表面高さの変化により、コーティングが最良焦点から外れ、スポットサイズ、線幅、除去の一貫性が変わることがあります。緩やかな湾曲は対応できる場合がありますが、より大きな高さ変動では、異なる光学系、位置決め、または動的フォーカスの検討が必要になることがあります。.
窪んだ領域または遮られた領域
リブ、壁、ボス、および近接するコネクタは、光路、治具へのアクセス、または排気気流を制限する可能性があります。露出した試験片で機能するマークは、最終的な成形形状に移されたときに失敗する可能性があります。.
大型または多段高さの部品
より大きなフィールドは光学系を変化させ、マーキング領域とスポットサイズおよびフィーチャ解像度がトレードオフになる可能性があります。複数の高さがある場合は、Z調整、専用の治具、複数の位置、または3Dマーキングの検討が必要になることがあります。.
07 · レーザー方式のスクリーニング
どのレーザールートを最初にテストすべきか?
ファイバー、UV、CO₂はそれぞれプラスチック加工で関連する可能性がありますが、正しい方式は、吸収、コーティングの化学的性質、基材の感度、マークサイズ、生産形状によって異なります。この表はスクリーニングの指針であり、最終性能を保証するものではありません。.
| 評価するルート | 適合する可能性がある理由 | 検証すべき典型的なリスク | マシンレビューに回すべき場合 |
|---|---|---|---|
| UVマーキング | 多くの場合、微細な形状、敏感なプラスチック、またはより小さな熱影響範囲が必要なコーティング除去について検討する価値があります。. | コーティングの化学組成、樹脂の反応、エッジの残留物、光源出力、冷却要件。. | 微細な文字、小さなコード、薄肉、混色、または狭い熱マージン。. |
| ファイバー / MOPA | 吸収ウィンドウが好適な場合、選択された顔料入りまたは添加剤含有プラスチックや一部のコーティング表面に適合する可能性があります。. | 低コントラスト、焦げ、溶融または光沢変化、コーティングの浮き、基材の変色。. | 既存のファイバープラットフォーム、より広いフィールド、シリアルマーキング、またはパルス制御を比較する必要性。. |
| CO₂ | コーティングと基材が有効に吸収する場合、一部の有機コーティング、フィルム、プラスチック表面に関連することがあります。. | 広範な入熱、溶融、煙、エッジの丸み、および厚さ方向に不均一な除去。. | 大面積グラフィックス、フィルム/ラッカー系、またはCO₂対応が確認された材料スタック。. |
08 · 故障モード
一般的なリスクと故障モードとは何ですか?
コーティングされたプラスチックのマークが失敗した場合、出力を上げることは最初の診断ステップになることはほとんどありません。機械構成を変更する前に、コーティングの応答、熱負荷、位置決め、およびヒューム挙動を切り分けてください。.
弱いまたは不均一な露光
エネルギーを上げる前に、コーティング厚さ、顔料、焦点、スキャンの重なり、表面高さを確認してください。
熱変形
パルス挙動、滞留時間、ハッチ密度、肉厚、治具との接触を見直してください。ワークが動く場合、読み取り可能なマークでも許容できません。
残留物または再付着
コーティングの破壊、排気位置、エアフロー、マーキング後の洗浄を検査してください。残留物は外観とコード検証の両方を変化させる可能性があります。.
エッジの浮き上がりまたは焦げ
密着性、熱拡散、スキャン戦略を確認してください。よりシャープなエッジには、出力を上げるだけでなく、異なる光源またはパラメータ範囲が必要になる場合があります。.
欠陥を証拠として読み取る
実際のサンプルレビューでは、判明している場合はコーティングの供給元または配合、プラスチックのグレード、色、肉厚、目標マーク、洗浄工程、治具、検査照明を記録してください。これらの詳細があればパラメータ比較が有用になりますが、一枚の「良さそう」という写真では不十分です。.
- マークの中心とエッジを同じ縮尺で撮影してください。.
- 基材が露出しているか、変色しているか、溶融しているか、それともまだ覆われているかを記録してください。.
- 計画された排気・ろ過経路に対して、ヒューム、残留物、臭気を確認する。.
- 生産ばらつきが重要となる場合は、代表的な色、バッチ、部品箇所について繰り返す。.
09 · サンプル検証
コーティングプラスチックサンプルは、どのように試験・評価すべきか?
コーティングプラスチックの試験は、目に見えるマークが可能であることを証明するだけでは不十分である。試料は、完成したコーティング、基材、形状、検査方法を代表するものであるべきであり、それにより試験は使用可能なプロセスウィンドウを特定し、その結果を正当化できる機械構成に変換できる。.
材料記録
樹脂またはグレード、コーティング/インク/ラッカーおよび接着剤の配合(存在する場合)、色、厚さ、硬化状態、バッチばらつき、および入手可能なSDS情報。.
マーク定義
ロゴ、テキスト、コード、線幅、最小文字、位置、コントラスト目標、および深さまたは触覚に関する要件。.
受入計画
外観および寸法基準、リーダー確認または正式な検証方法、洗浄/取扱い試験、サイクル目標および不合格の定義。.
有用なサンプルレポートには何を示すべきか?
有用なレポートは、目に見える結果と装置側の判断を結び付けるべきです。すべての独自パラメータを開示する必要はありませんが、一方のルートがもう一方より優先される理由を説明するのに十分な証拠を示すべきです。
表面結果
コーティングが除去されているか、改質されているか、それともまだ存在しているか;基材の状態;エッジの浮き;残留物;変色;光沢変化および局所変形。
可読性の結果
最小有効文字サイズまたは最小有効フィーチャサイズ、合意された照明下での視覚的コントラスト、および該当する場合はコード読み取りまたは正式な検証結果。
再現性の結果
繰り返しマーキング、代表的な色、異なる部品位置、および関連するコーティングや生産ロットにわたって、結果が安定しているかどうか。
装置への影響
好ましいレーザー方式、必要なフィールドサイズと焦点許容差、治具またはビジョンの必要性、排気・集塵への影響、および標準またはプロジェクトベースの装置レビューが適切かどうか。
10 · 装置構成
最終的な機械構成はどのように選定されますか?
マークと材料が定義されれば、1台の標準機がすべてのコーティングプラスチック表面に適合するかのように装うことなく、設備の検討を具体的に進められます。
光源とパルス
UV、ファイバー/MOPA、CO₂の各方式を、吸収特性、熱感度、目標とするマークに照らして比較します。
光学系と焦点
フィールドサイズ、作動距離、焦点許容範囲を、マーキング領域と部品の高さに合わせます。
治具とビジョン
ネスト、向き、部品のばらつき、およびビジョンによる位置決めや回転軸が妥当かどうかを検討します。
排気と安全
完成したセットアップについて、捕集位置、ろ過、エンクロージャー、インターロック、およびオペレーターのアクセスを定義します。
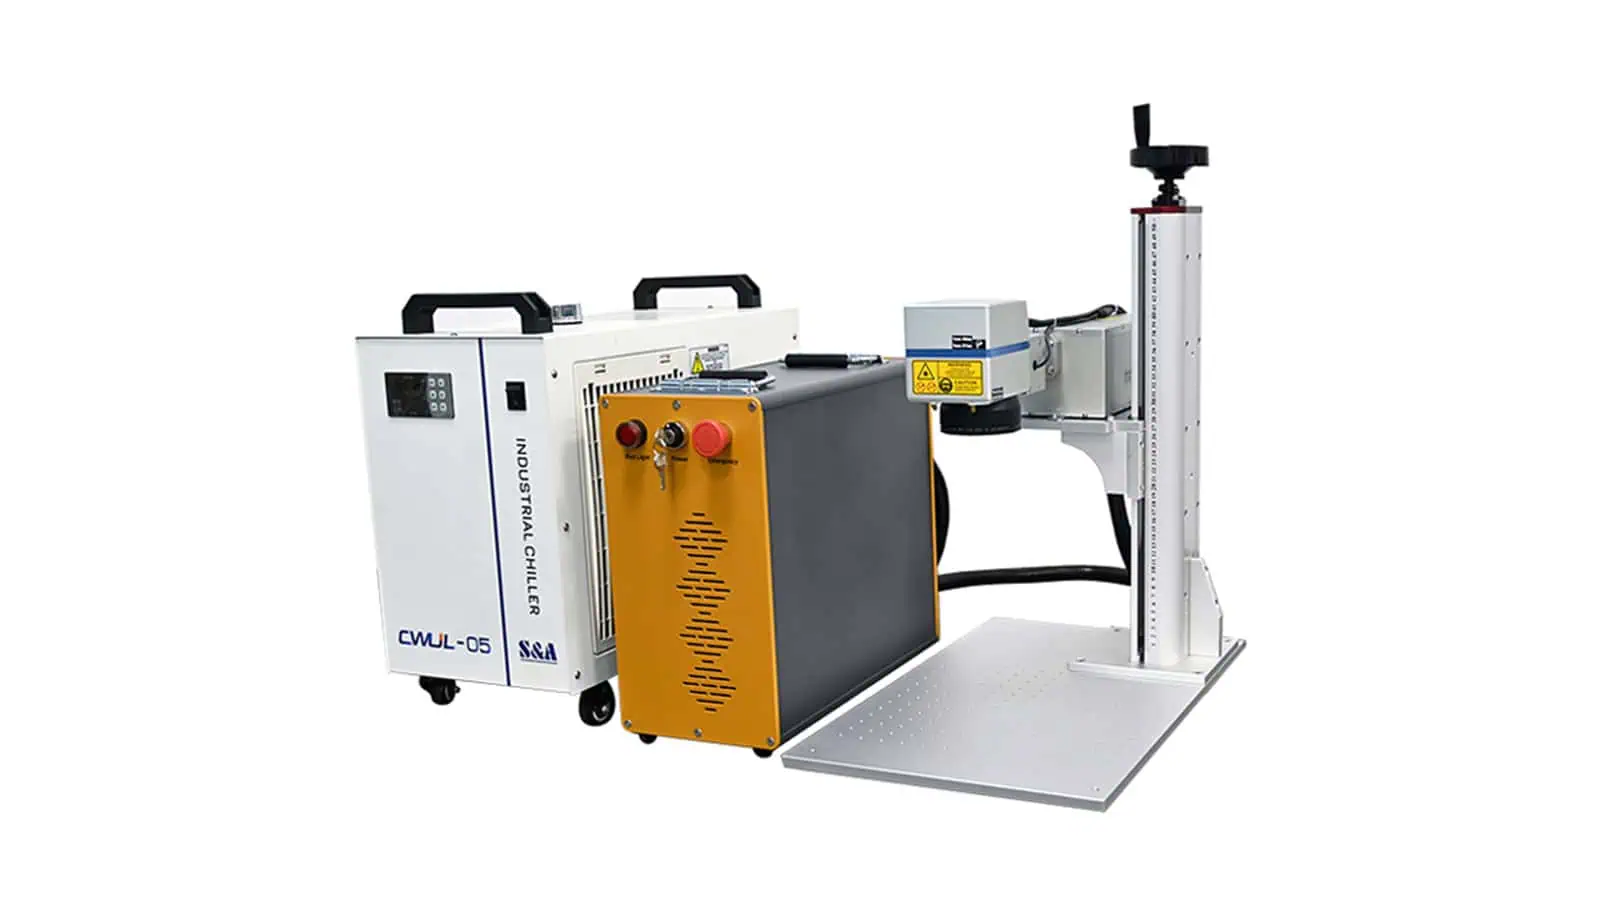
テスト後の装置選定の方向性
サンプルウィンドウが実証される前に、装置を確定しないこと
テスト結果によって、光源タイプ、光学系、冷却、焦点許容差、治具サポート、排気要件を決定すべきです。UVプラットフォームは、微細な加工や熱に敏感なコーティングプラスチック加工の有力候補となり得ますが、万能な既定の選択肢として扱うべきではありません。
見積もり前に確認すべき事項は何ですか?
部品とマークの入力情報
- 樹脂グレード、コーティングの種類、色、完成品サンプル
- 部品寸法、マーキング領域のサイズ、表面形状
- アートワーク、テキスト、コードの種類、最小加工サイズ、および目標とする効果
- 外観、寸法、可読性、耐久性に関する合否判定基準
生産入力
- 手動投入、治具の構想、自動化の状況
- 生産量と目標サイクルタイム
- 部品のバリエーション、SKU数、段取り替えの要件
- ビジョン、ロータリー、エンクロージャー、排気、統合に関する要件
11 · 実践的な質問
塗装プラスチックのレーザーマーキングFAQ
塗装やコーティングが施されたすべてのプラスチックに、レーザーマーキングを施すことは可能ですか?
いいえ。実現可能性は、コーティングの化学組成、プラスチックのグレード、色、添加剤、厚さ、形状、目標とする効果によって異なります。仕上げ面サンプルのテストが、このプロセスを選別するための信頼できる方法です。
コーティングされたプラスチックには、常にUVが最適な選択肢なのでしょうか?
いいえ。UVは微細加工や熱に敏感な加工で検討する価値がある場合がありますが、ファイバー/MOPAやCO₂は、他のコーティングと基板の組み合わせに適する場合があります。光源のラベルだけでなく、プロセスウィンドウと合否結果を比較してください。
プラスチックが溶けたり変形したりするのを防ぐには、どうすればよいですか?
パルス挙動、スキャン速度、オーバーラップ、焦点、ハッチ戦略、滞留時間、治具支持によって熱量を管理してください。視覚的なコントラストだけでなく、寸法と外観を検証してください。
なぜ、ヒューム(有害な煙)の排出が材料選定の要素となるのでしょうか?
コーティング、インク、接着剤、プラスチックは、配合に固有の煙、蒸気、残留物を生じることがあります。まず入手可能なSDSを確認してください。未知の配合、PVC、その他のハロゲン含有材料は、試験前にEHSまたはレーザー安全評価が必要です。その評価では、導入予定の設備に応じた捕集、ろ過、廃棄物処理の方法を決定する必要があります。
プラスチック部品を送るべきでしょうか、それとも平らなクーポンを送るべきでしょうか?
形状、肉厚、治具、またはマーキング位置が結果に影響する場合は、完成品を送付してください。平板試験片は初期スクリーニングには役立ちますが、代表的な量産サンプルの代わりにはなりません。
次のステップ
コーティングプラスチックのサンプルレビューから始める
仕上げ面、目標マーク、合格基準をお知らせください。その後、Zhuorui Laserがレーザー方式、装置構成、および技術的な確認が必要な治具、ビジョン、排気・集塵要件を検討できます。