
Anwendungen der Laserbeschriftungsmaschine · Automotive & EV
Laserbeschriftung für Automotive-Steckverbinder und Kunststoffgehäuse
Steckverbindergehäuse, Stecker, Buchsen, Klemmen und EV-Ladesteckverbinder für Automotive können per Laser beschriftet werden, um eine dauerhafte Bauteilidentifikation, 2D-Rückverfolgbarkeitscodes und Branding zu ermöglichen. Das Ergebnis hängt jedoch von der spezifischen Kunststoffsorte bzw. -formulierung, Farbe und Oberflächenbeschaffenheit ab: Kontrast, Aufschäumen, Karbonisierung und Wärmeempfindlichkeit variieren von Sorte zu Sorte, daher wird der finale Effekt an realen Mustern bestätigt und nicht anhand einer Webseite angenommen.
Diese Seite hilft Ihnen, eine Anforderung zur Steckverbinder-Markierung in ein prüfbares Produktionsbriefing umzuwandeln: warum das Bauteil markiert wird, welche Inhalte und welches Ergebnis erforderlich sind, welche Material- und Geometrievariablen relevant sind, welche Laserrichtung zuerst getestet werden soll, und wie Probenergebnisse und Linienergebnisse die endgültige Maschinenkonfiguration bestimmen. Materialspezifische Antwortdetails verbleiben in den Kunststoffmaterialseiten; Maschinenmodelle und Spezifikationen verbleiben in den Produkte Abschnitt.
Angebot anfordern Steckverbinder-Markierungsaufgaben durchsuchen
- Typischer Markierungsinhalt
- Sichere Markierungsbereiche
- Erster Blick auf die Laserrichtung
- Validierung von Musterprüfungen
Branchenaufgaben-Ansicht
Welche Steckverbinder- und Kunststoffteile werden im Automobil- und EV-Bereich laserbeschriftet?
Die Lasermarkierung wird in der Produktion von Automobil- und EV-Steckverbindern für eine dauerhafte, berührungslose Identifikation eingesetzt. Ob diese Identifikation über die geforderte Nutzungsdauer lesbar bleibt, hängt vom Kunststoff, der Markierungsart und den Validierungskriterien ab. Was sich je nach Aufgabe ändert, ist, was markiert wird, wo es am Bauteil sitzt und welche Qualität und Haltbarkeit der Kunde verlangt.
Typische Bauteile in dieser Anwendung
- Steckverbindergehäuse — Signal- und Leistungssteckverbinder, abgedichtete und nicht abgedichtete Gehäuse, Stiftleisten sowie Stecker-/Buchsenkörper.
- Kontaktpositionssicherung (TPA) und Verriegelungskomponenten — kleine Formteile, die Orientierungs- und Montagemarkierungen tragen.
- EV-Ladesteckverbinder-Gehäuse und -Griffe — Gehäusebaugruppen im Typ-1-/Typ-2-/CCS-/GB/T-Stil, bei denen üblicherweise Marke, Nennwerte und 2D-Codes markiert werden.
- Hochspannungs-(HV-)Verriegelungssteckverbinder — Gehäuse und Abdeckungen, die eine eindeutige Teile- und Spannungskennzeichnung benötigen.
- Sensor-Gehäuse und kleine Spritzgussgehäuse — Elektronikmodulgehäuse mit begrenzter flacher Oberfläche.
- Kabelbaum-Zuordnungsabdeckungen und Innenraum-Clips/-Verkleidungen — Teile, die Zuordnungscodes oder Markenzeichen tragen.
Warum werden Kfz-Steckverbinder und Kunststoffgehäuse gekennzeichnet?
Kennzeichnungen an Steckverbindern unterstützen die Teile- und Variantenidentifikation, die Montageorientierung, die Kabelbaum-Zuordnung, die Produktionsrückverfolgbarkeit, Service- oder Rückrufaufzeichnungen sowie sichtbare Nennwerte oder Markeninformationen. Der erforderliche Inhalt hängt davon ab, wo das Teil im Fahrzeug sitzt und wie Bediener, Scanner oder nachgelagerte Systeme die Markierung verwenden.
Laserbeschriftung ist eine Möglichkeit, diese Informationen aufzubringen, ohne mechanische Markierungskraft auf dünne Kunststoffwände oder übliche Verbrauchsmaterialien für Tinte und Etiketten auszuüben. Programme können zudem digital zwischen Teilenummern umgestellt werden, was für Steckverbinderlinien mit häufigen Variantenwechseln geeignet sein kann. Die Grenze sind das tatsächliche Material und das konkrete Bauteil: Die ausgewählte Sorte, Oberfläche und Geometrie müssen in einem realen Mustertest nach wie vor den erforderlichen Kontrast, die Lesbarkeit und das funktionale Ergebnis erzielen. Details zum Materialverhalten finden Sie in den Kunststoff- & Polymermaterialien Seiten.
Typischer Markierungsinhalt
Zu den üblichen Markierungen gehören Teile- und Datums-/Chargencodes, PIN-1- oder TPA-Orientierungsmarkierungen, Kabelbaum-Zuordnungscodes, QR- oder Data-Matrix-Symbole sowie sichtbare Logos oder elektrische Nennwerte. Der nächste Abschnitt unterteilt diese Markierungsarten nach Produktionsverwendung und der Anforderung, die verifiziert werden muss.
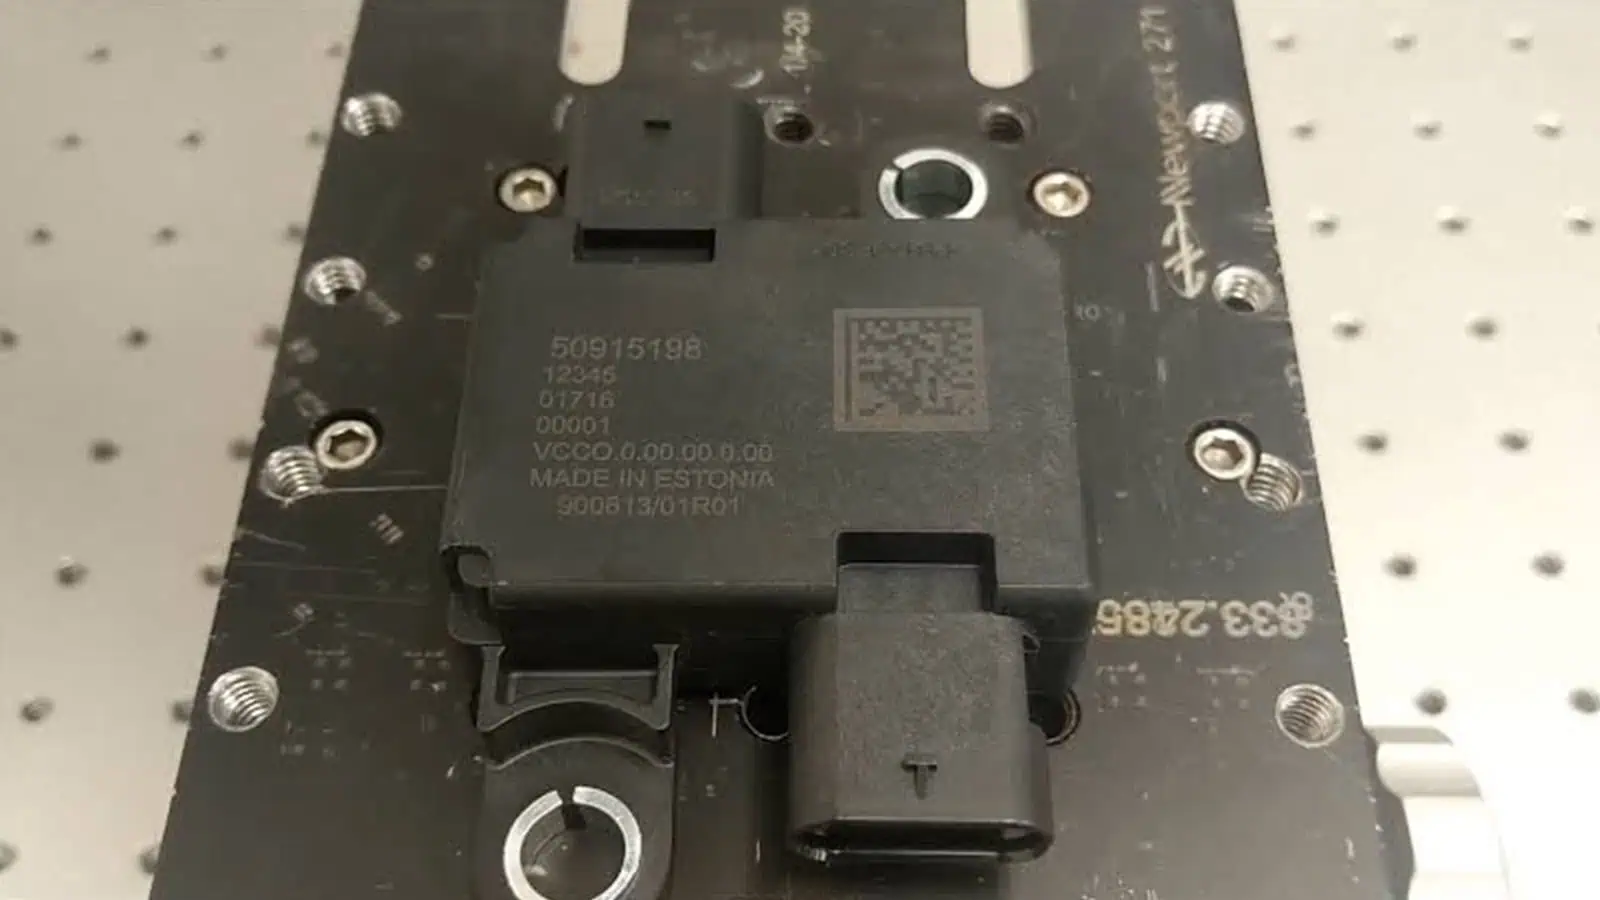
Beispiel für die Kennzeichnung von Kfz-Steckverbindern
Kunststoff-Steckverbinderkomponente für Automobilanwendungen mit laserbeschrifteter Identifikation und einem 2D-Rückverfolgungscode.
Diese Art der Kennzeichnung kombiniert menschenlesbare Teileinformationen mit einem kompakten maschinenlesbaren Code auf derselben Kunststoffkomponente. Die verfügbare Kennzeichnungsfläche, die Zeichengröße und die Codemodulgröße müssen nach wie vor anhand der tatsächlichen Steckverbindergeometrie und des in der Produktionslinie verwendeten Lesegeräts geprüft werden.
Technisches Fazit: Das Muster zeigt die Art von Identifikations- und Rückverfolgbarkeitsinhalten, die bei Automobil-Steckverbinderkomponenten verwendet werden; es belegt für sich genommen weder Materialgüte noch Lasereinstellungen, Codegüte oder Dauerhaltbarkeitsqualifikation.
Wenn Ihre Steckverbinder für Elektronik-, Kommunikations- oder Industriegeräte statt für Automobil- und EV-Anwendungen bestimmt sind, ist die Seite zur Kennzeichnung von Steckverbindern und Klemmen für Elektronik & Elektrik der bessere Weg für diese Aufgabe.
Markierungsinhalt
Kennzeichnungsinhalte und Codeanforderungen
Der Kennzeichnungsinhalt bestimmt die Anforderungen an Markierungsgröße, Auflösung und Haltbarkeit der Aufgabe. Text benötigt eine lesbare Zeichengröße; 2D-Codes benötigen Module, die klein genug sind, um die Daten zu tragen, aber groß genug, um zuverlässig gelesen zu werden; Logos benötigen eine gleichbleibende visuelle Qualität. Die folgende Tabelle ordnet typische Markierungsarten auf Steckverbinder- und Kunststoffteilen ihrem Einsatz und ihren wichtigsten Anforderungen zu.
| Kennzeichnungsart | Typischer Einsatz | Hauptanforderung |
|---|---|---|
| Teilenummer / Datums-/Loscode | Teileidentifikation, Chargenrückverfolgung, Rückrufmanagement | Lesbare Zeichengröße und gleichbleibender Kontrast auf der Gehäuseoberfläche |
| QR-/Data-Matrix-Code | Kompakte Datenhaltung, maschinelles Lesen an Montagestationen | Größe, Kontrast und Lesbarkeit des Code-Moduls – verifiziert mit einem Codeleser oder Verifizierer |
| PIN-1 / TPA-Orientierungsmarken | Vermeidung von Fehlmontage bei der Steckverbindermontage und beim Kabelbaumaufbau | Sichtbare, gleichbleibende Position; darf die umgebende Funktionsgeometrie nicht stören |
| Logo / Marke / Nennwerte | Branding auf Gehäusen und EV-Ladegriffen | Visuelle Qualität und Konsistenz über die gesamte Charge |
| Kabelbaum-Zuordnungscode | Zuordnung von Steckverbindern zum richtigen Kabelbaumzweig | Von Bedienern und Barcode-Scannern an der Linie lesbar |
Die Lesbarkeit von Codes hängt vom Material, der Oberfläche, der Markierungsgröße und der Verifizierungsmethode ab; sie wird daher an realen Teilen bestätigt und nicht allein durch den Laser garantiert. Wenn Codes in einem Rückverfolgbarkeitssystem gespeichert oder von Geräten an der Linie gelesen werden müssen, wird die Markierungsaufgabe Teil einer Datenkette; bei Fragen zu SPS-, MES-, Scanner- und Datenbankschnittstellen siehe die Lösung für Rückverfolgbarkeit, SPS, MES & Datenintegration.
Ergebnisvariablen
Was bestimmt die Ergebnisse der Lasermarkierung bei Automotive-Steckverbindern und Kunststoffgehäusen?
Der Harzname allein reicht nicht aus, um ein Markierungsergebnis für Steckverbinder vorherzusagen. Das nutzbare Testfenster wird durch die genaue Materialformulierung, die Oberfläche und Geometrie des Formteils, die Informationsmenge, die in den Markierungsbereich passen muss, und die Abnahmekriterien, die die fertige Markierung erfüllen muss, bestimmt.
- Genaue Sorte und Formulierung — die Harzfamilie ist nur der Ausgangspunkt; die spezifische Sorte kann unterschiedlich reagieren.
- Pigmente, Füllstoffe und laserempfindliche Additive — diese können Absorption, Kontrastrichtung und das nutzbare Prozessfenster verändern.
- Farbe, Textur und Oberflächenbehandlung — Formtextur, Glanz, Beschichtungen und Verunreinigungen können den visuellen Kontrast und das Lesen von Codes beeinflussen.
- Wandstärke und lokale thermische Masse — dünne Rippen und leichte Querschnitte haben eine geringere Toleranz für Wärmeakkumulation als dickere Bereiche.
- Markierungsgröße und Code-Modulgröße — kleinere Zeichen und 2D-Module erfordern eine strengere Kontrolle von Fokus, Spotgröße und Position.
- Markierungsbereich und Höhenvariation — Vertiefungen, Krümmungen und Positionsänderungen von Bauteil zu Bauteil beeinflussen Fokus und Wiederholgenauigkeit der Platzierung.
- Erscheinungsbild des Ziels und Oberflächenzustand — heller oder dunkler Kontrast, sichtbare Farbänderung und zulässige Texturänderung müssen vor der Prüfung definiert werden.
- Dauerhaftigkeit und funktionale Grenzen — die Markierung muss anhand der tatsächlichen Einsatz- und Montageanforderungen beurteilt werden, nicht allein nach dem Aussehen.
Praktische Testeingabe: Senden Sie nach Möglichkeit das exakte Bauteil in Produktionsqualität. Ein Materialfamilienname wie PA, PC, ABS oder POM definiert für sich genommen noch nicht die endgültige Laserquelle, die Einstellungen oder die Maschinenkonfiguration.
Zielergebnis
Welches Markierungsergebnis sollten Sie anstreben?
Legen Sie vor dem Vergleich von Lasern fest, was als bestanden gilt. Eine Steckverbinder-Markierung ist nicht schon deshalb erfolgreich, weil sie sichtbar ist: Der visuelle Effekt, die Code-Performance, der Oberflächenzustand, die Produktfunktion und die erforderliche Dauerhaftigkeit benötigen jeweils eine eigene Akzeptanzgrenze.
| Ergebniskategorie | Was festzulegen ist | Was ein bestandenes Muster zeigen sollte |
|---|---|---|
| Visuelles Ergebnis | Hell-auf-Dunkel- oder Dunkel-auf-Hell-Kontrast, Zeichengröße und akzeptable Chargenkonsistenz | Die Markierung ist unter der vorgesehenen Prüfbeleuchtung lesbar, ohne dass ein ungewöhnlich günstiger Betrachtungswinkel erforderlich ist |
| Code-Ergebnis | Codetyp, Modulgröße, Leser-/Verifizierermethode und projektdefinierter Abnahmegrad | Der Code lässt sich mit der Produktionsprüfmethode am tatsächlichen Bauteil zuverlässig lesen |
| Oberflächenergebnis | Zulässige Farbänderung, Schaumbildung oder Texturänderung und was an Schmelzen, Rückständen oder Verformung nicht akzeptabel ist | Der erforderliche Kontrast wird ohne nicht akzeptable Oberflächenschäden rund um die Markierungszone erreicht |
| Funktionales Ergebnis | Geschützte Dicht-, Paarungs-, Verriegelungs-, Halte- und Kontakteinführfunktionen | Der Markierungsprozess erzeugt kein messbares oder sichtbares Problem bei den Funktionen, die vom Produktvalidierungsplan abgedeckt sind |
| Haltbarkeitsergebnis | Zutreffende Handhabungs-, Abrieb-, Wärme-, Fluid-, Reinigungsmittel- oder Temperaturwechselbedingungen | Die Markierung bleibt nach den vereinbarten projektspezifischen Dauerhaftigkeitsprüfungen akzeptabel |
Aufschäumen, Karbonisierung oder ein anderer Materialreaktionsmechanismus kann helfen, Kontrast zu erzeugen, aber diese Mechanismen sind nicht das endgültige Abnahmekriterium. Das Ziel ist das messbare visuelle, lesbare, funktionale und dauerhafte Ergebnis, das am fertigen Steckverbinder oder Gehäuse erforderlich ist.
Geometrie & funktionale Oberflächen
Bauteilgeometrie und Funktionsflächen — Wo sicher markiert werden kann
Bei einem Steckverbinder oder Kunststoffgehäuse ist die Position der Markierung genauso wichtig wie die Markierung selbst. Steckverbinderteile sind klein, und ein Großteil ihrer Oberfläche ist funktional: Passflächen, Dichtflächen und Rastbereiche dürfen nicht durch die Markierungsenergie beschädigt werden. Die Platzierung der Markierung ist daher eine technische Entscheidung, die anhand der Teilezeichnung geprüft wird, bevor eine Konfiguration ausgewählt wird.
Typische Geometrie bei Steckverbindern und Kunststoffteilen
- Kleine flache Flächen — der bevorzugte Markierungsbereich, wenn eine flache Auflagefläche am Gehäuse oder Deckel vorhanden ist.
- Vertiefte Kavitäten und Abstandshalter — Markieren in Taschen oder zwischen Rippen; Reichweite und Brennweite müssen überprüft werden.
- Gekrümmte und zylindrische Gehäuse — runde Steckerkörper und zylindrische Abdeckungen; der Fokus muss über die gekrümmte Oberfläche hinweg beibehalten werden.
- Dünne Rippen und Formelemente — geringe thermische Masse bedeutet schnellere Wärmeentwicklung; die Markierungsparameter müssen überprüft werden, um Schmelzen, Oberflächenverformung oder sichtbare Hitzespuren zu vermeiden.
Zu schützende Funktionsflächen
- Paarungs- und Kontaktflächen — die Flächen, die den Gegensteckverbinder berühren; eine Markierung an dieser Stelle kann die Passung oder Dichtheit beeinträchtigen.
- Dichtflächen und Dichtnuten — wo O-Ringe oder Dichtungen sitzen; Oberflächenschäden können Leckagewege entstehen lassen.
- Verriegelungs-, Pin-Rückhalte- und Kontakteinführbereiche — mechanische Merkmale, die ihre Abmessungen und ihren Oberflächenzustand beibehalten müssen.
- Bereiche in der Nähe dünnwandiger Strukturen — selbst eine optisch einwandfreie Markierung kann bei zu hoher Energie ein Verzugs- oder Versprödungsrisiko verursachen.
Eine flache, nicht funktionale Auflagefläche ist in der Regel die sicherste erste Wahl, aber die endgültige Markierungszone hängt weiterhin vom Material, der Markierungsgröße, dem Energieeintrag und den Einsatzanforderungen ab. Bestätigen Sie den ausgewählten Bereich am tatsächlichen Bauteil und prüfen Sie anschließend, dass Paarung, Abdichtung und Kontakteinführung innerhalb der Abnahmekriterien des Produkts bleiben.
Wie wirkt sich die Bauteilgeometrie auf Aufspannung und Positionierung aus?
| Bauteilgeometrie | Typisches Beispiel | Aufspann-/Positionierungsrichtung |
|---|---|---|
| Flache Stirnfläche, stabile Position | Gehäuseoberseite, Abdeckplatte | Standardmarkiermaschine mit einer einfachen Vorrichtung |
| Zylindrisches / rundes Gehäuse | Kreisförmiger Steckverbinderkörper, runde Abdeckung | Bewerten Rotations- / Umfangsmarkierung |
| Gekrümmte Oberfläche oder Höhenvariation | Ladegriff, konturiertes Gehäuse | Bewerten 3D-Markierung gekrümmter Oberflächen |
| Inkonsistente Position oder Ausrichtung der Teile | Ungeordnet zugeführte kleine Gehäuse, Anschlussklemmen | Bewerten Vision-Positionierung |
| Über Förderband zugeführte oder Inline-Teile | Steckverbinder-Montagelinie, Kabelbaumlinie | Bewerten Flug-/Online-Markierung mit Trigger-Integration |
| Mehrfachpositionierung oder automatische Beschickung | Steckverbinderzelle für hohe Stückzahlen | Automatische Beladung und Mehrstationen-Markierung bewerten |
Dies sind geometriebedingte Ausgangspunkte für Vorrichtung und Positionierung, keine endgültige Entscheidung zur Maschinenauswahl. Die endgültige Systemkonfiguration wird später festgelegt, indem Ergebnisse von Musterprüfungen mit Produktionsrate, Toleranz, Verifikation und Integrationsanforderungen kombiniert werden. Die Systemmethoden hinter diesen Richtungen finden Sie unter Lösungen; zu Maschinenfamilien siehe Produkte.
Technologierichtung
Welche Laserrichtung wird üblicherweise für Steckverbinder und Kunststoffe bewertet
Für Automotive-Steckverbindergehäuse und Spritzgussteile aus Kunststoff werden üblicherweise vier Laserfamilien bewertet. Verwenden Sie die folgende Tabelle als Leitfaden für die erste Auswahl der Quelle. Die endgültige Wahl hängt von der Kunststoffsorte, Farbe, Additiven, Oberflächenbeschaffenheit, dem Zieleffekt und – entscheidend – davon ab, wie viel Wärme das Teil ohne funktionale Schäden tolerieren kann.
| Laserfamilie | Typische Aufgabe auf dieser Seite | Warum es bewertet wird |
|---|---|---|
| Faser, gütegeschaltet (~1064 nm) | Text, Logos und Codes auf vielen Kunststoffformteilen und beschichteten Teilen | Ein üblicher Ausgangspunkt bei 1064 nm, bei dem der Kunststoff angemessen absorbiert; der tatsächliche Kontrast hängt von Formulierung, Farbe und Additiven ab |
| MOPA-Faser | Kontrastabstimmung, wärmeempfindliche Teile, feine Codes | Breitere Pulsbreiten- und Frequenzregelung, die hilft, den Kontrast und den Wärmeeintrag bei Kunststoffen auszubalancieren |
| UV (~355 nm) | Wärmeempfindliche Kunststoffe, kleine Zeichen, dünnwandige Gehäuse | Wird häufig bewertet, um die thermische Belastung wärmeempfindlicher Kunststoffe oder sehr kleiner Markierungen zu verringern; die tatsächlichen Ergebnisse hängen weiterhin vom Material und Prozessfenster ab |
| CO₂ (Wellenlänge je Maschinenkonfiguration) | Einige Kunststoffgehäuse und Nichtmetallteile | Wird von vielen organischen und nichtmetallischen Materialien gut absorbiert; bestätigen Sie die tatsächliche Wellenlänge anhand des Datenblatts der Maschine |
Der Wärmeeintrag ist eine der zentralen Variablen bei Kunststoffteilen. Längerer effektiver Wärmeeintrag kann das Risiko von Verdunkelung, Schmelzen, Aufschäumen oder Oberflächenschäden in der Nähe von dünnen Wänden und funktionalen Oberflächen erhöhen. Deshalb sind Pulssteuerung (MOPA) und Quellen mit kürzerer Wellenlänge (UV) oft Teil der Bewertung, und deshalb hängt die sinnvolle Einstellung davon ab, ob das Ziel Kontrast, Farbänderung oder eine flache Gravurmarkierung ist.
Wie jeder Kunststoff reagiert – Absorption, Aufschäumen, Karbonisierung, Additiveffekte, Farbänderung – ist eine Materialfrage, keine Anwendungsfrage. Für PA / Nylon, PC, ABS, POM, PET, Silikonkautschuk und beschichtete Kunststoffe siehe die Kunststoffe & Polymere Seiten und die beschichteter Kunststoff Seite. Für Maschinenfamilien siehe Faserlaser-Beschriftungsmaschine und UV-Laser-Beschriftungsmaschinen.
Fehlerarten
Was sind die häufigen Fehlerarten bei der Markierung von Steckverbindern und Kunststoffen?
Ein fehlerhaftes Muster ist nützlich, wenn es zeigt, welche Variable geändert werden muss. Der Defekt sollte mit dem Material, dem Energiefenster, der Optik, der Geometrie, der Positionierung oder der Verifizierungsmethode in Verbindung gebracht werden, bevor das Maschinenkonzept geändert wird.
| Fehlermodus | Was dazu beitragen könnte | Was als Nächstes zu testen oder zu prüfen ist |
|---|---|---|
| Schwacher oder ungleichmäßiger Kontrast | Materialrezeptur, Pigment-/Additivpaket, texturierte Oberfläche, instabiler Fokus oder ein enges Prozessfenster | Vergleichen Sie Quellrichtung und Parameterfenster am exakten produktionsgerechten Bauteil |
| Unlesbarer oder inkonsistenter 2D-Code | Geringer Kontrast, für die Oberfläche zu kleine Module, Fokusvariation, Verzerrung oder Positionswiederholbarkeit | Prüfen Sie Codegröße, Markierfeld/Optik, Wiederholbarkeit von Vorrichtung oder Bildverarbeitung und verifizieren Sie mit dem Produktionslesegerät |
| Aufschmelzen, Verzug oder sichtbarer Wärmekranz | Übermäßiger effektiver Wärmeeintrag, dünne Wände, geringe lokale thermische Masse oder wiederholte Durchgänge | Thermische Belastung reduzieren und eine Laser-/Pulsstrategie mit einem breiteren nutzbaren Wärmekontrollfenster vergleichen |
| Übermäßige Schaumbildung, Karbonisierung, Rückstände oder Rauheit | Die Materialreaktion liegt außerhalb des gewünschten Fensters für das Oberflächenergebnis | Energie, Pulsbedingungen und Scanstrategie gegenüber dem definierten Zielergebnis neu ausbalancieren |
| Drift der Markierungsposition oder teilweise Defokussierung | Bewegung des Bauteils, uneinheitliche Ausrichtung, Vertiefungstiefe, gekrümmte Oberfläche oder Höhenvariation | Konstruktion der Vorrichtung, Bezugsstrategie, Vision-Positionierung, Arbeitsabstand oder Bedarf an 3D-Kompensation überprüfen |
| Beschädigung in der Nähe von Dicht-, Füge- oder Rastmerkmalen | Die Markierungszone liegt zu nah an einer Funktionsfläche, oder das Prozessfenster ist zu aggressiv | Verlegen Sie die Markierungszone nach Möglichkeit, verschärfen Sie die Energiegrenze und wiederholen Sie die Funktionsprüfungen |
| Änderungen des Erscheinungsbilds von Charge zu Charge | Variationen bei Farbe, Rezeptur, Additiven, Formgebung oder Oberflächenzustand zwischen Chargen | Beziehen Sie repräsentative Produktionschargen in die Validierung ein und definieren Sie das akzeptable Betriebsfenster |
Handhabung, Workflow & Daten
Wie fügt sich die Lasermarkierung in die Steckverbinderfertigung ein?
Eine produktionsreife Markierungsstation muss mehr als die Laser-Scanzeit steuern. Der komplette Workflow umfasst Teilehandling, Identifikation oder Dateneingabe, Positionierung, Markierung, Verifikation, Gut-/Schlecht-Weiterleitung und Übergabe an den nächsten Prozess. Bei kleinen Steckverbinderteilen können diese Nicht-Markierungsschritte die tatsächliche Taktzeit und den erforderlichen Automatisierungsgrad bestimmen.
- Beladung und Teilebereitstellung — manuelles Beladen, Tray, Zuführsystem, Förderer oder Roboter; die Ausrichtung muss für die gewählte Positionierungsmethode ausreichend wiederholgenau sein.
- Teile-/Datenidentifikation — fester Inhalt kann aus dem Markierungsprogramm stammen; variabler oder serialisierter Inhalt kann von einem Scanner, einer SPS, einem MES oder einer Datenbankschnittstelle stammen.
- Positionierung und Fokussierung — Vorrichtung, Aufnahme, Rundschalttisch, Bildverarbeitungsführung oder Höhenkompensation halten den Markierungsbereich in der erforderlichen Position und im erforderlichen Arbeitsabstandsbereich.
- Markierung — die ausgewählte Laserroute bringt den Text, den Code, das Logo oder die Orientierungsmarkierung innerhalb des freigegebenen Prozessfensters an.
- Verifizierung — die Sichtprüfung oder das Codelesen bestätigt das geforderte Ergebnis nach der Markierung, wenn die Linie eine Closed-Loop-Prüfung erfordert.
- Ausschuss / Ausnahmebehandlung — unlesbare, fehlende oder falsch positionierte Markierungen benötigen einen definierten Stopp-, Ausschuss-, Nacharbeits- oder manuellen Prüfpfad, anstatt als akzeptierte Teile weitergeführt zu werden.
- Entladen und Übergabe an nachgelagerte Stationen — akzeptierte Teile gelangen zur Montage, Verpackung oder zur nächsten Station, zusammen mit dem erforderlichen Rückverfolgbarkeitsnachweis.
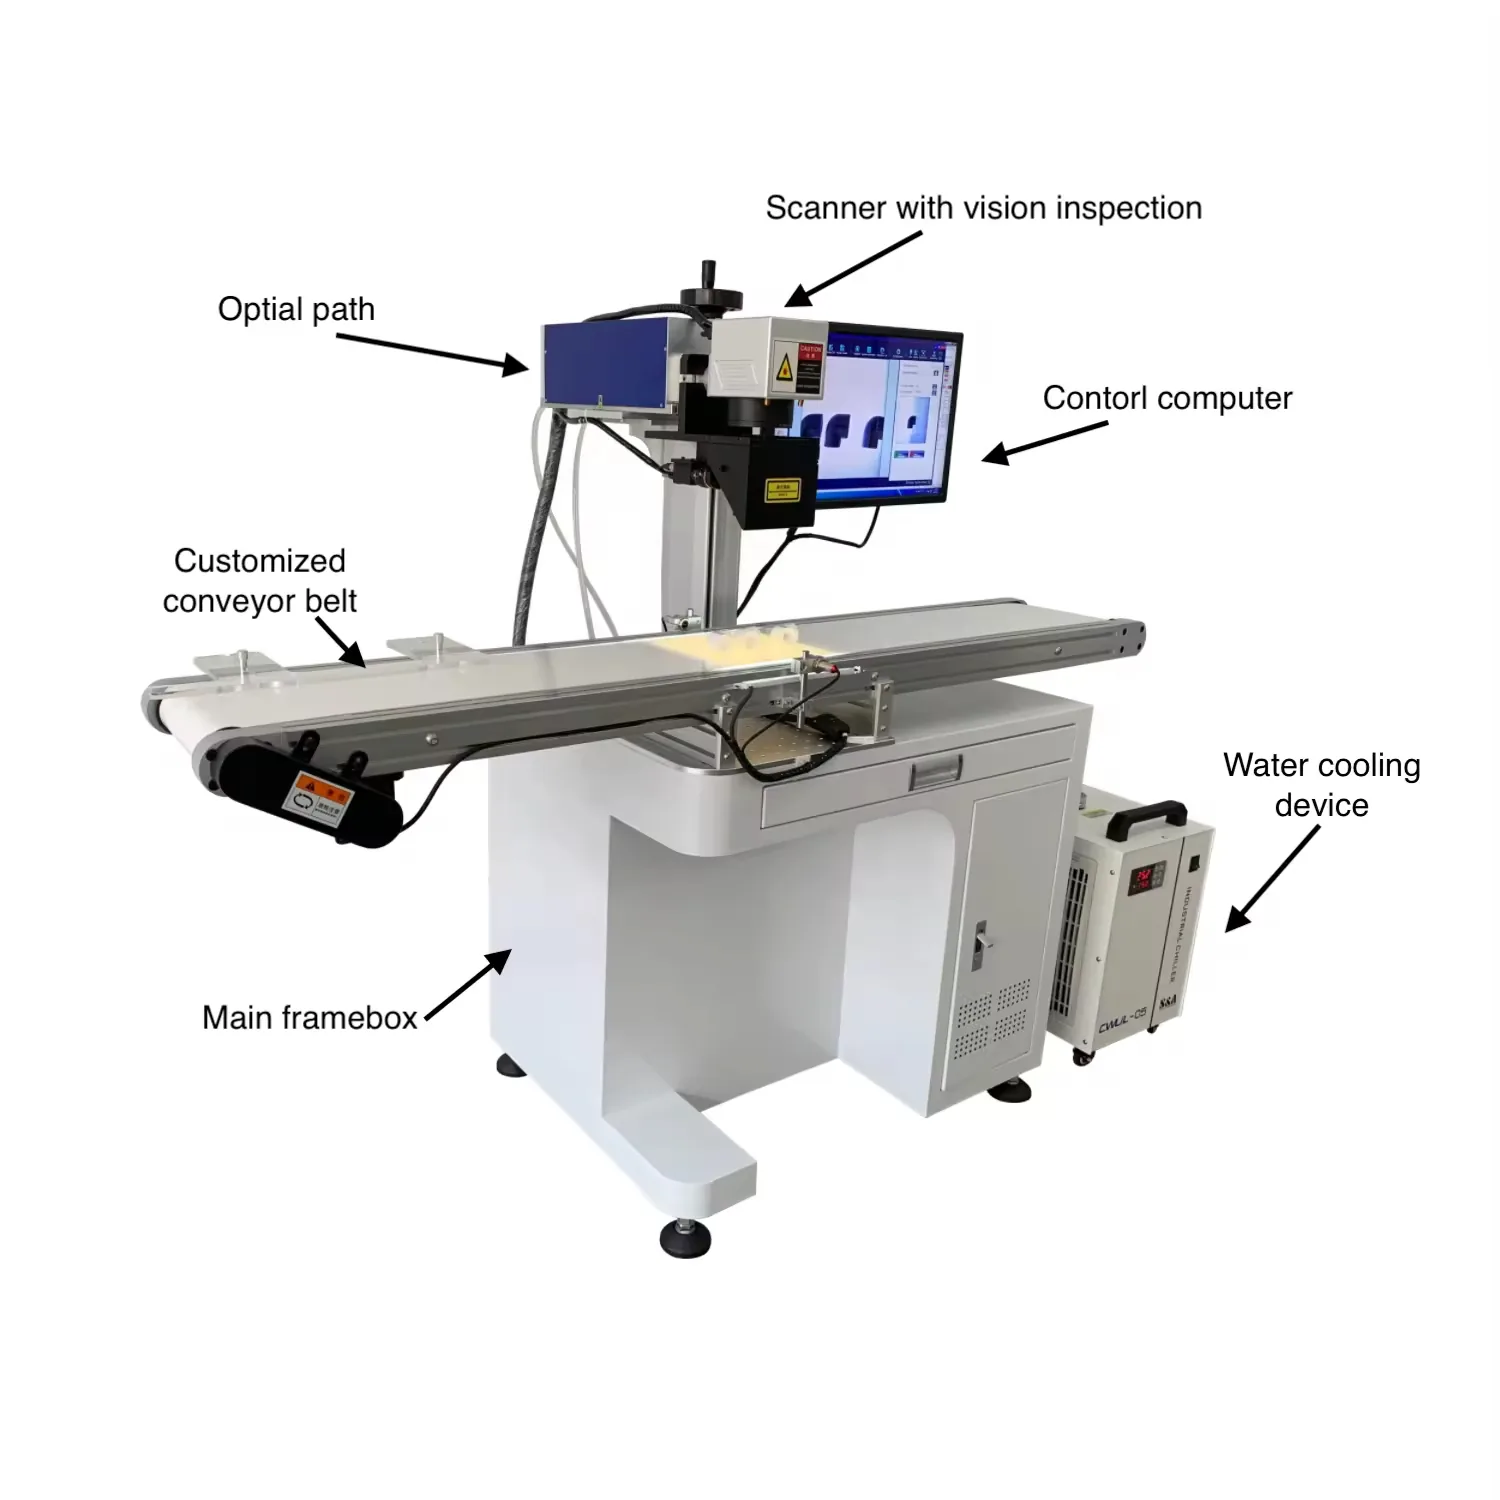
Repräsentative Förder- und Vision-Integration.
Repräsentative Förder- und Vision-Markierungskonfiguration; die tatsächliche Laserquelle, Kühlung und Inspektionsarchitektur sind projektspezifisch.
Technisches Fazit: Technisches Fazit: Nutzen Sie diese Darstellung, um den Integrationspfad zu verstehen, nicht als Nachweis für eine bestimmte Kundeninstallation oder feste Systemkonfiguration.
Wenn der geforderte Durchsatz das übersteigt, was ein einzelner Bediener leisten kann, kann die Bewertung von einer Standardmaschine zu einer konfigurierten Linie übergehen: Rundtakt-Indexierung für zylindrische Teile, Vision-Positionierung Vision-Positionierung bei uneinheitlicher Ausrichtung, Flug-/Online-Markierung fliegende / Online-Markierung für geeignete förderbandgestützte Prozesse sowie automatische Beschickung und Mehrstationen-Zellen für die Handhabung höherer Stückzahlen. Wenn jede Markierung mit serialisierten Produktionsdaten verknüpft werden muss, deckt die Rückverfolgbarkeits- und Datenintegrationslösung die Kette vom Code bis zur Datenbank ab.
Die Taktzeit hängt daher von Handhabung, Datenaustausch, Positionierung, Markierung, Verifizierung und Ausschleuslogik sowie von der Scangeschwindigkeit ab. Eine zeitlich gemessene Muster-Markierung sollte mit der tatsächlichen Beschickungsmethode und den erforderlichen Prüf- und Datenschritten kombiniert werden, bevor entschieden wird, ob das Projekt eine Standard-Arbeitsstation, eine konfigurierte Zelle oder eine Inline-Integration benötigt.
Vor der Produktion
Was an realen Teilen validiert werden muss
Die Endabnahme sollte auf realen Bauteilen basieren, da Kontrast, Code-Lesbarkeit, Haltbarkeit und funktionale Auswirkungen je nach Materialgüte, Farbe, Geometrie und Markierungsfenster variieren. Bevor Sie sich auf eine Konfiguration festlegen, sollten Sie mindestens Folgendes validieren:
- Kontrast und Lesbarkeit — ist die Markierung unter den Lichtverhältnissen und in der von der Linie geforderten Größe lesbar?
- Code-Lesbarkeit — verifiziert mit derselben in der Produktion verwendeten Reader- oder Verifier-Klasse.
- Wärmeexposition — Wenn sich das Teil in einem Motorraum oder in der Nähe von Wärmequellen befindet, übersteht die Markierung das?
- Flüssigkeiten, Lösungsmittel und Reinigungsmittel — Motoröl, Kühlmittel, Bremsflüssigkeit, Waschmittel — bleibt die Markierung lesbar?
- Thermische Wechselbelastung — bleibt die Markierung über Heiß-Kalt-Zyklen im Einsatz erhalten?
- Abrieb und Verschleiß — Handhabung, Steckzyklen und Montagereibung dürfen die Markierung nicht auslöschen.
- Funktionale Integrität — Steck-, Dicht- und Kontakteinführfunktionen dürfen durch den Markierungsprozess nicht beeinträchtigt werden.
Wie die Lesbarkeit auf Kunststoffteilen bestätigt wird
Markierte Kunststoffteile sollten unter der Beleuchtung geprüft werden, die in der Produktionslinie verwendet wird, und zwar mit demselben Lesegerät- oder Verifizierertyp, der nachgelagert eingesetzt wird. Ein Chargencode oder Data Matrix sollte die Abnahmeklasse erfüllen, die vom Kunden oder der anwendbaren Anwendungsnorm am tatsächlichen Teil festgelegt ist. ISO/IEC 15415 ist eine gängige Methode zur Qualitätsmessung von 2D-Symbolen, während Anwendungen zur Direktmarkierung von Teilen die DPM-spezifische Methodik in ISO/IEC 29158.
Wenn Motoröl, Kühlmittel, Bremsflüssigkeit oder thermische Wechselbeanspruchung Teil der Einsatzumgebung sind, sollte die Haltbarkeit vor der Freigabe unter vereinbarten Prüfbedingungen verifiziert werden. Funktionsprüfungen wie Zusammenstecken, Abdichten und Einführen von Anschlüssen sollten ebenfalls von der für die Produktvalidierung verantwortlichen Stelle durchgeführt werden.
Technisches Fazit: Im Gegensatz dazu werden das Lesen des Codes und die Haltbarkeit am tatsächlichen Teil vor der Produktion validiert.
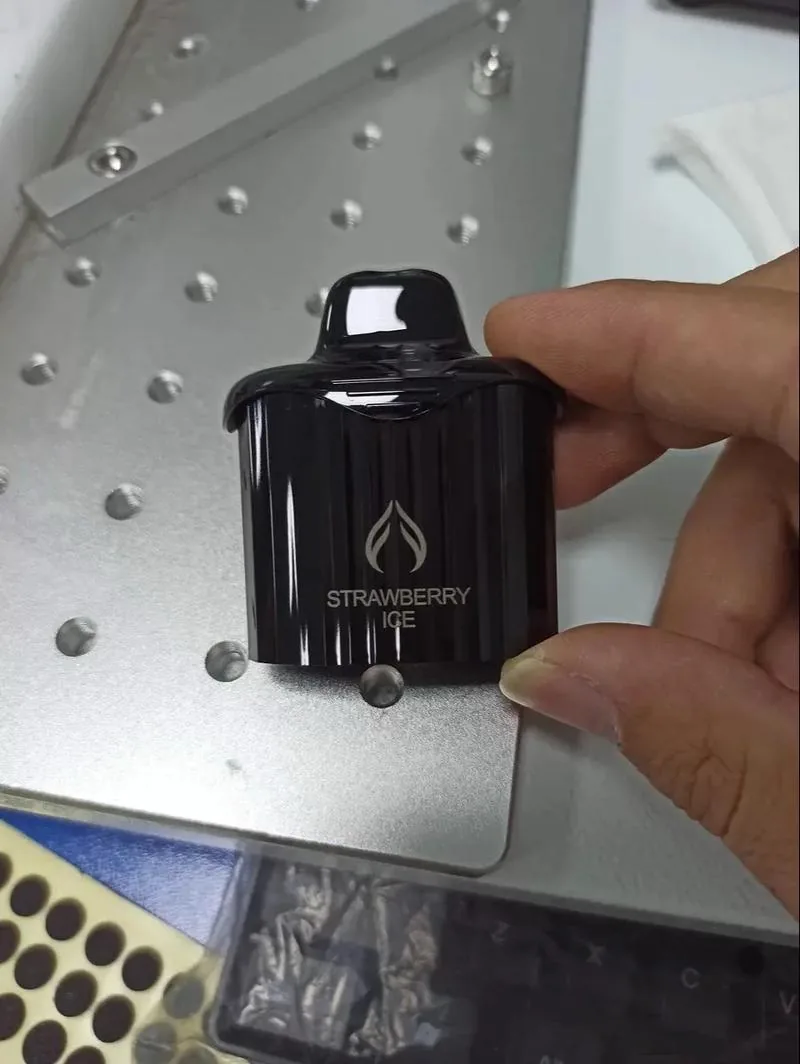
Was ein markiertes Kunststoffmuster zeigen kann
Repräsentatives Kunststoffmarkierungsergebnis auf einem dunklen Kunststoffbauteil; dieses Bild ist weder ein Nachweis für Kfz-Steckverbinder noch ein Haltbarkeitsnachweis.
Der sichtbare Kontrast, die Tiefe und die Farbverschiebung an einem Kunststoffteil hängen von der Kunststoffgüte oder -formulierung, der Farbe, der Oberflächenbeschaffenheit und der Laserquelle ab. Das Produktionsergebnis für einen Kfz-Steckverbinder muss noch am tatsächlichen Steckverbindermaterial und an der tatsächlichen Geometrie bestätigt werden.
Technisches Fazit: Verwenden Sie dieses Muster nur als Kontrastbeispiel; leiten Sie aus dem Bild keine Automotive-Qualifikation, Materialgüte oder Lebensdauerbeständigkeit ab.
Was für einen Mustertest einzusenden ist
- Material: Güte, Harzfamilie, Farbe, Füllstoffe oder Additive, Oberflächenfinish (geformt, texturiert, beschichtet).
- Produkt: Fotos oder Zeichnungen des Teils, insbesondere der Bereich, in dem die Markierung sitzen wird.
- Inhalt und Größe der Markierung: Text, Logo oder Code; kleinste Zeichen- oder Modulgröße.
- Zieleffekt: Kontrastrichtung (dunkel oder hell), Farbänderung, Tiefe oder eine taktile Markierung.
- Produktionskontext: Durchsatzrate, Linienlayout, ob die Markierung inline oder offline erfolgt, und etwaige Verifikationsschritte.
- Menge: wie viele Muster und wie viele Teile pro Jahr, damit die Bewertung dem Umfang entspricht.
Abnahmekriterien werden vor der Produktion mit dem Kunden vereinbart: welcher Kontrast, welche Lesbarkeitsstufe, welcher Haltbarkeitstest und welche Funktionsprüfung definieren, was als bestanden gilt. Solange diese Kriterien nicht vorliegen, sind die Ergebnisse Musterprüfergebnisse und keine Garantien. Zhuorui Laser montiert, konfiguriert und testet komplette Lasermarkierungsmaschinen, und die Musterbeschriftung ist ein normaler Bestandteil der Bewertung einer Anwendung — Kontaktieren Sie uns um einen Test an Ihren Bauteilen zu vereinbaren.
Vom Test zur Maschine
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die Maschinenkonfiguration sollte sich nach dem Testergebnis und der tatsächlichen Produktionsmethode richten. Bestätigen Sie zunächst, welche Laserroute und welches Prozessfenster das Zielergebnis am tatsächlichen Bauteil erreichen können; entscheiden Sie dann anhand von Geometrie, Positionierung, Taktzeit, Verifizierung und Datenanforderungen über Optik, Vorrichtung und Integrationsgrad.
| Test- oder Produktionserkenntnis | Auswirkung auf die Konfiguration | Entscheidungslogik |
|---|---|---|
| Eine Laserroute erzielt den erforderlichen Kontrast mit dem besten akzeptablen Oberflächen- und Wärmeergebnis | Diese Quellenfamilie in die abschließende Maschinenbewertung übernehmen | Die Quelle wird anhand des erfolgreichen Prozessfensters ausgewählt, nicht allein anhand des Materialnamens. |
| Kleine Zeichen oder 2D-Module verlieren über ein großes Feld hinweg an Qualität. | Prüfen Sie Feldgröße, Linse / optischen Aufbau und den erforderlichen Arbeitsbereich. | Codequalität und nutzbare Markierungsfläche müssen vor der Festlegung der optischen Konfiguration aufeinander abgestimmt werden. |
| Flache Teile lassen sich in einer einfachen Aufnahme zuverlässig wiederholen | Ein Standard-Arbeitsplatz mit einer dedizierten Vorrichtung kann ausreichend sein | Fügen Sie keine Bildverarbeitung oder Automatisierung hinzu, wenn eine wiederholbare mechanische Positionierung die Anforderung bereits erfüllt |
| Die Teileausrichtung oder Markierungsposition variiert über die Vorrichtungstoleranz hinaus | Evaluieren Sie eine Positionsbestimmung per Bildverarbeitung oder eine stärkere Bezugs-/Vorrichtungsstrategie | Die Positionierungsmethode sollte das gemessene Wiederholbarkeitsproblem lösen |
| Krümmung oder Höhenvariation verursacht partielle Defokussierung | Bewerten Sie die Neuausrichtung des Bauteils, rotierende Handhabung oder 3D-/Höhenkompensationsmethoden | Die Konfiguration folgt der tatsächlichen Fokusvariation, die am markierten Bauteil auftritt |
| Markierungsqualität besteht, doch manuelles Beladen kann den geforderten Takt nicht erfüllen | Bewerten Sie Indexierung, Förderbandhandhabung, Zuführungs-/Roboterbeladung oder eine Mehrstationenzelle | Automatisierung wird durch den gesamten Zyklus gerechtfertigt, nicht allein durch die Scan-Geschwindigkeit |
| Jeder Code muss geprüft werden, bevor das Bauteil die Station verlässt | Fügen Sie die erforderliche Reader-/Vision-Verifizierung und Gut-/Schlecht-Schnittstelle hinzu | Die Verifizierung wird Teil des Maschinenzyklus und der Abnahmelogik. |
| Der Markierungsinhalt wird serialisiert oder von Produktionssystemen bereitgestellt. | Fügen Sie die erforderliche SPS-, Scanner-, MES- oder Datenbankschnittstelle nach der Projektprüfung hinzu. | Die Datenquelle und der Handshake müssen definiert werden, bevor der endgültige Software- und E/A-Umfang festgelegt wird. |
| Rauch, Rückstände oder Prozessnebenprodukte müssen im ausgewählten Prozessfenster kontrolliert abgeführt werden. | Beziehen Sie geeignete Absaug- und Einhausungsvorkehrungen in die Systemprüfung ein. | Prozesskontrolle und Arbeitsplatzschutz sind Teil der vollständigen Maschinenkonfiguration. |
Die endgültige Anlagenspezifikation sollte nun konkret sein: exaktes Material und Oberfläche, erforderliche Markierung und Abnahmeergebnis, freigegebene Laserrichtung, Markierungsfeld, Vorrichtung oder Positionierungsmethode, Produktionsrate, Verifizierungs-/Datenanforderungen sowie sämtliche Automatisierungs- oder Absauganforderungen. Das ist der Punkt, an dem ein Maschinenmodell und eine Projektkonfiguration ausgewählt werden können, ohne allein anhand des Anwendungsnamens raten zu müssen.
FAQ
Häufige Fragen zur Laserbeschriftung von Steckverbindern und Kunststoffen
Kann die Laserbeschriftung mein Steckverbindergehäuse aus Kunststoff verbrennen oder verformen?
Die Wärmekontrolle entscheidet darüber, ob eine Markierung sauber bleibt oder die Oberfläche schädigt. Kunststoffe reagieren unterschiedlich auf absorbierte Energie, und dünne Wandungen sowie Funktionsflächen sind empfindlicher. Die Parameter werden für die spezifische Kunststoffsorte und das jeweilige Bauteil gewählt, und eine Musterbeschriftung kann die visuelle Markierungsreaktion bestätigen. Produktfunktionsprüfungen wie Paarung oder Abdichtung sollten separat von der für die Produktvalidierung verantwortlichen Stelle überprüft werden. Details zur Materialreaktion gehören auf die Seiten zum Kunststoffmaterial.
Welche Bereiche eines Steckverbinders sollten nicht markiert werden?
Paarungsflächen, Dichtflächen und Dichtnuten, Rast- und Stiftretentionsbereiche sowie Anschluss-Einführbereiche sind üblicherweise von der Markierungsenergie ausgenommen. Der sichere Markierungsbereich wird vor der Konfiguration anhand der Bauteilzeichnung geprüft; in den meisten Fällen wird eine flache Auflagefläche abseits der Funktionsflächen bevorzugt.
Sollte ich für die Kunststoffbeschriftung UV- oder Faserlaser verwenden?
Es gibt keine pauschale Antwort: Sie hängt von der Kunststoffsorte, Farbe, Additiven, Markierungsgröße und Wärmeempfindlichkeit ab. UV wird häufig bewertet, wenn das Risiko einer Wärmeeinflusszone hoch ist oder Markierungen sehr klein sind; Faser und MOPA werden häufig für Geschwindigkeit und Kontrast bei vielen geformten Kunststoffen bewertet. Die Richtungstabelle auf dieser Seite ist ein Ausgangspunkt; die endgültige Wahl wird anhand von Mustern bestätigt.
Wird die Markierung Motorraumhitze, Öl und Waschen überstehen?
Die Beständigkeit hängt vom Material, der Markierungsart und der Umgebung ab. Wärmeeinwirkung, Öle, Kühlmittel, Reinigungsmittel, thermische Wechselbelastung und Abrieb sind Validierungspunkte an realen Bauteilen. Der Kunde definiert die Haltbarkeitskriterien, und der Validierungsplan sollte die Markierung vor der Produktion anhand dieser Kriterien prüfen. Die Verantwortung für Umwelt- oder Funktionstests sollte für das Projekt vereinbart werden.
Kann die Lasermarkierung das Zusammenstecken oder die Abdichtung von Steckverbindern beeinträchtigen?
Wenn die Markierung auf einer Funktionsfläche angebracht oder mit übermäßiger Energie eingebracht wird, kann dies der Fall sein. Die Platzierung der Markierung sollte Steck-, Dicht- und Einführbereiche vermeiden. Nach der Markierung sollten das Zusammenstecken, die Abdichtung und die Kontakteinführung im Rahmen des Produktvalidierungsplans geprüft werden, anstatt sie allein anhand der visuellen Markierung anzunehmen.
Wie starte ich: Musterprüfung oder Angebot?
Für ein Bauteil im Projektumfang ist die Muster-Markierung auf Ihrem tatsächlichen Material der zuverlässigste Start: Sie kann die Kontrastrichtung, sichtbare Wärmeeffekte und die Lesbarkeit des Codes gemäß der vereinbarten Prüfmethode bestätigen, bevor eine Entscheidung über die Ausrüstung getroffen wird. Kontaktieren Sie uns um Muster zu vereinbaren; für Standardgeräte mit klaren Spezifikationen, Angebot anfordern; für nicht standardmäßige, automatisierte oder Datenintegrationsprojekte verwenden Sie OEM- & Custom-Anfrage.
Nächste Schritte
Starten Sie Ihre Anwendung für Steckverbinder- und Kunststoffmarkierung
Wenn Ihr Bauteil im Anwendungsbereich liegt, ist der natürliche nächste Schritt ein Mustertest auf Ihrem tatsächlichen Material und anschließend ein Angebot. Kontaktieren Sie uns, um einen Mustertest zu vereinbaren, oder springen Sie direkt zu Angebot anfordern.
Sie sind hier genau richtig, wenn es sich bei Ihrem Bauteil um einen Automotive- oder EV-Steckverbinder, ein Kunststoffgehäuse oder eine Kabelbaumkomponente handelt. Von hier aus können Sie einen Mustertest vereinbaren, ein Angebot für Standardausrüstung anfordern oder ein OEM-/kundenspezifisches Projekt für Inline- oder automatisierte Markierung eröffnen.
Um ein Angebot schneller zu erstellen, bereiten Sie Folgendes vor: Material und Oberfläche · Bauteilfotos oder -zeichnungen · Markierungsinhalt und -größe · Zielwirkung · Produktionsrate · Automatisierungs- oder Datenanforderungen · Spannung und Bestimmungsort · Musterstückzahl.