
Laserbeschriftung von Steckverbindern und Anschlüssen
Dauerhafte Kennzeichnung für Steckergehäuse, Anschlüsse und Crimpenden — Marke, Teilenummer, Polarität, Charge und Data-Matrix-Codes, angebracht dort, wo sie lesbar bleiben, ohne Kontakt- oder leitfähige Bereiche zu berühren.
Diese Seite hilft Ihnen, eine Kennzeichnungsanforderung für Steckverbinder oder Anschlüsse in ein prüfbares Produktionsbriefing zu verwandeln: das Bauteil und den Kennzeichnungszweck bestimmen, das erforderliche visuelle, Code- und Funktionsergebnis definieren, Oberfläche, Geometrie und Belastung berücksichtigen, eine Laserrichtung für die Musterprüfung wählen und anschließend anhand der Abnahmeergebnisse Vorrichtung, Verifikation und die endgültige Maschinenkonfiguration festlegen.
Laserkennzeichnung von Steckverbindern und Anschlüssen auf einen Blick
Ja — die Laserkennzeichnung ist ein etabliertes Verfahren, um Steckverbinder und Anschlüsse dauerhaft zu identifizieren. In der Elektronik- und Elektrofertigung werden Steckergehäuse üblicherweise mit Marke, Teilenummer, Datums- und Loscodes sowie Data-Matrix-Symbolen gekennzeichnet, während Anschlüsse und Stifte Anschlussnummern, Polaritätsmarkierungen und Rückverfolgbarkeitscodes tragen. Die praktische Frage ist nicht, ob es machbar ist, sondern was Ihr Bauteil benötigt, wo die Markierung sicher angebracht werden kann, wie die Bauteilgeometrie gehalten werden sollte und welche Laserrichtung zuerst geprüft werden sollte.
Materialverhalten — warum Kupfer, Messing, Beschichtungen und Kunststoffsorten unterschiedlich reagieren — gehört zu den speziellen Materialseiten, die an verschiedenen Stellen verlinkt sind, nicht zu dieser Seite. Wenn sich Ihre Frage auf Leiterplatte oder einzelne elektronische Komponenten, dabei handelt es sich um separate Anwendungsseiten unter demselben Bereich Elektronik & Elektrotechnik.
Welche Steckverbinder- und Klemmenteile werden üblicherweise markiert?
Beginnen Sie damit, die genaue Teilefamilie, die verfügbare Markierungsfläche und die Funktionsbereiche zu identifizieren, die unberührt bleiben müssen. Steckverbindergehäuse, Anschlussklemmen, Stifte, Crimphülsen und Klemmenblöcke unterscheiden sich in Größe, Zugänglichkeit, Geometrie und darin, wie sie der Markierungsstation präsentiert werden.
Steckverbindergehäuse
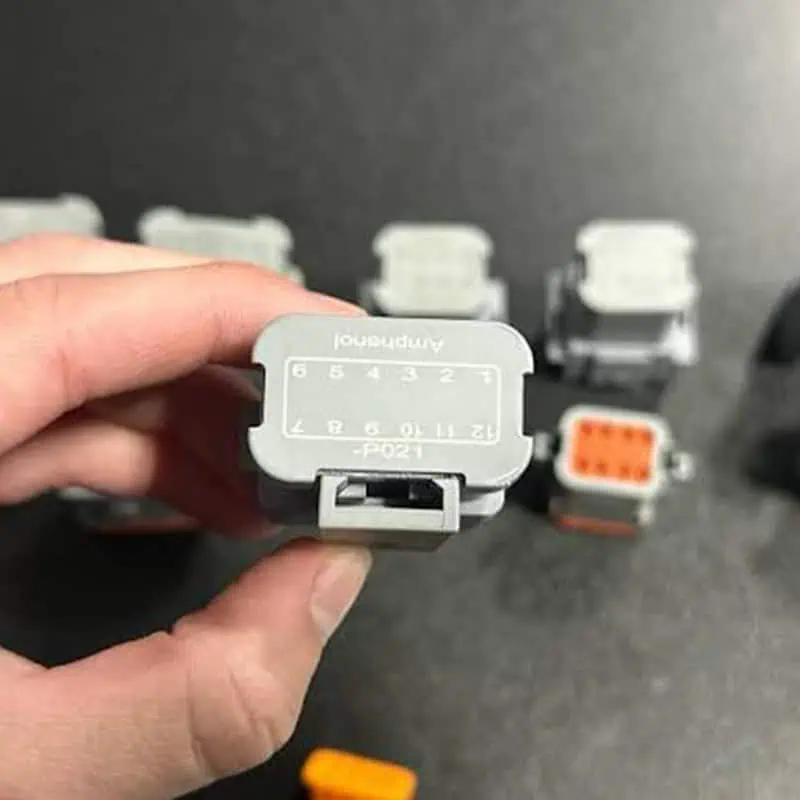
Steckverbindergehäuse können aus Kunststoff oder Metall bestehen und bieten üblicherweise die größte verfügbare Markierungsfläche. Die praktischen Fragen sind, welche Außenfläche nach der Montage sichtbar bleibt, ob Rippen, Verriegelungen oder Dichtungen den Zugang einschränken und ob das Teil in einer Schale oder Vorrichtung wiederholbar positioniert werden kann.
Kontakte und Stifte
Kontakte und Stifte bieten deutlich weniger Markierungsfläche als Gehäuse und können flach, geformt oder zylindrisch sein. Die nutzbare Fläche ist üblicherweise eine sichtbare Seitenfläche oberhalb der Steck-/Kontaktzone, sodass die Ausrichtung nach dem Einfügen und die wiederholbare Positionierung vor dem Laser Teil der Anwendungsauslegung werden.
Kabelcrimp- und aderenseitige Enden
Crimphülsen und aderenseitige Enden sind kleine, geformte Merkmale mit begrenzter flacher Fläche. Ihre Eignung hängt davon ab, ob die Seitenfläche freigelegt werden kann, ohne den Draht, Leiter oder die Crimpfunktion zu beeinträchtigen, und ob das Teil lose, in einem Streifen, auf einer Rolle oder als Baugruppe angeliefert wird.
Warum werden Steckverbinder und Kontakte markiert?
Die Markierungsanforderung sollte vor der Laserroute definiert werden. Ein Steckverbinder kann eine sichtbare Baugruppenkennung, einen maschinenlesbaren Rückverfolgbarkeitscode oder beides benötigen – und jeder Zweck verändert, was lesbar bleiben muss, wo die Markierung angebracht werden kann und wie das Muster abgenommen werden sollte.
| Warum das Bauteil gekennzeichnet wird | Typischer Inhalt | Was sich dadurch an der Kennzeichnungsanforderung ändert |
|---|---|---|
| Teileidentifikation | Marke, Teilenummer, Kunden-Teilenummer | Sichtbare Position, Lesbarkeit und Konsistenz nach der Montage |
| Montage und Ausrichtung | Anschlussposition, Polarität, Kammer- oder Verbindungskennung | Markierungsposition und Betrachtungsrichtung werden kritisch |
| Los- und Produktionsrückverfolgbarkeit | Datumscode, Loscode, Chargenbezeichner | Datengenauigkeit und dauerhafte Lesbarkeit sind über den gesamten Produktionsablauf hinweg entscheidend. |
| Serialisierung auf Einheitenebene | Seriennummer, Data-Matrix- oder QR-Code | Merkmalsgröße, Leseleistung, Datenübertragung und Verifizierung nach der Kennzeichnung müssen bewertet werden |
| Inspektion, Service oder nachgelagerte Handhabung | Nennwert, Status, Service- oder Prozesskennung, sofern in der Zeichnung/im Programm gefordert | Die Kennzeichnung muss an der nachgelagerten Inspektions- oder Servicestelle zugänglich und lesbar bleiben |
Nicht jeder Steckverbinder benötigt jede Art von Kennzeichnung. Gehen Sie von der Zeichnung, der Kundenspezifikation oder der Rückverfolgbarkeitsanforderung aus und definieren Sie dann den Kennzeichnungsinhalt und die Abnahmekriterien für diesen Zweck.
Was wird üblicherweise gekennzeichnet?
| Teilefamilie | Typischer Kennzeichnungsinhalt | Typische Position |
|---|---|---|
| Steckergehäuse (Kunststoff/Metall) | Marke, Teilenummer, Datums-/Chargencode, Data Matrix / QR | Flache Außenfläche, oben oder seitlich |
| Kontakt / Stift | Kontaktnummer, Polarität, Chargencode | Kontaktseite, oberhalb der Kontaktzone |
| Crimpzylinder / drahtseitiges Ende | Los- oder Rückverfolgbarkeitscode | Flache Seite des Crimpbereichs |
| Klemmenblock / Schraubklemme | Positionsnummer, Spannungs-/Nennwertkennzeichnung | Isolierkörper, sichtbare Fläche |
Ob der Inhalt durch die Zeichnung des Kunden, eine Branchennorm oder eine interne Rückverfolgbarkeitsregel definiert wird, verändert, wozu die Markierungsstation in der Lage sein muss. Wenn der Codewert von einer Seriennummerndatenbank oder einem MES generiert wird und nach der Markierung verifiziert werden muss, gehört das Datenflussdesign zur Rückverfolgbarkeits- und Datenintegrationslösung und nicht zu dieser Anwendungsseite.
Was bestimmt die Ergebnisse der Lasermarkierung auf Steckverbindern und Klemmen?
Der Materialname allein reicht nicht aus, um das Verfahren auszuwählen. Das Ergebnis wird durch die Kombination aus Material und Oberfläche, Markierungsgröße, Zielwirkung, optischem Zugang, Positionierwiederholbarkeit und der Art und Weise, wie die Markierung in der Produktion geprüft wird, bestimmt.
Material, Farbe, Beschichtung und Oberflächenbeschaffenheit
Ein Kunststoffgehäuse kann seine Reaktion mit Harzsorte, Farbe, Füllstoff oder Additivpaket ändern; ein Anschluss kann seine Reaktion mit Legierung, Beschichtung und Oberflächenbeschaffenheit ändern. Kupfer, Messing, plattiertes Metall und technische Kunststoffe müssen daher als tatsächliche Oberflächen bewertet werden, nicht nur als allgemeine Materialbezeichnungen. Detailliertes Materialverhalten wird auf den Kupfer, Messing, plattiertes Metall und Kunststoffe Seiten.
Markierungsinhalt, verfügbare Fläche und minimale Merkmalsgröße
Ein Logo auf einer breiten Gehäusefläche ist eine andere optische Aufgabe als ein kompakter Data Matrix auf einer schmalen Anschlussseite. Zeichenhöhe, Codemodulgröße, Datendichte, Linienbreite und die verfügbare Markierungsfläche bestimmen, wie fein das Verfahren über die Charge hinweg bleiben muss. Die nutzbare Grenze ist nicht das kleinste Merkmal, das einmal erzeugt werden kann, sondern das kleinste Merkmal, das mit der vorgesehenen Inspektionsmethode wiederholbar und lesbar bleibt.
Angestrebter Effekt und zulässige Oberflächenveränderung
Dunkel-auf-hell-Kontrast, helle Markierung auf einer dunklen Oberfläche, geringfügige Farbänderung, Anlassen oder tieferes Gravieren sind unterschiedliche Ziele. Auch das akzeptable Maß an Wärmeeintrag, Oberflächenabtrag oder Beschichtungsänderung muss definiert werden, insbesondere in der Nähe von Kontakt-, Dichtungs- oder mechanisch beanspruchten Bereichen.
Geometrie, Fokus und optischer Zugang
Krümmung, Kavitätentiefe, Höhenvariation, Rippen und Mehrflächengeometrie können die Markierung von der vorgesehenen Fokusbedingung wegbewegen oder den optischen Zugang blockieren. Diese Variablen bestimmen, ob das Bauteil mit einer einfachen Vorrichtung gehandhabt werden kann oder ob Drehindexierung, Z-Verstellung, Bildverarbeitung oder eine andere kundenspezifische Anordnung erforderlich ist.
Positionierung, Verifizierung und Dauerhaftigkeit
Die Wiederholgenauigkeit der Vorrichtung und die Ausrichtung des Bauteils bestimmen die Konsistenz der Markierungsposition. Wenn der Inhalt maschinenlesbar ist, werden auch das in der Produktion eingesetzte Lesegerät, die Beleuchtung und die erforderliche Verifizierungsmethode Teil des Ergebnisses. Wenn die Markierung Abrieb, Lösungsmittel, Hitze oder wiederholte Handhabung überstehen muss, müssen diese Belastungen in die Musterabnahme einbezogen werden, statt sie allein anhand des Aussehens vorauszusetzen.
Welches Markierungsergebnis sollten Sie anstreben?
Definieren Sie das akzeptable Ergebnis, bevor Sie Laser vergleichen. Bei Steckverbindern und Anschlussklemmen ist eine gute Markierung nicht einfach eine, die dunkel oder scharf aussieht – sie muss die visuellen, codebezogenen, positionellen, funktionalen und Haltbarkeitsanforderungen des realen Teils erfüllen.
| Ergebnisdimension | Was festzulegen ist | Warum es wichtig ist |
|---|---|---|
| Visuelles Ergebnis | Erforderlicher Kontrast, Zeichenklarheit und Betrachtungsrichtung | Menschenlesbare Kennzeichnungen müssen nach der Montage klar lesbar bleiben |
| Code-Ergebnis | Codegröße, Lesegerät, Beleuchtung und alle erforderlichen Verifizierungs- oder Bewertungsmethoden | Ein Code, der akzeptabel aussieht, kann beim Lesen in der Produktion dennoch versagen |
| Oberflächenergebnis | Farbänderung, Anlassen, flache Markierung oder Gravurtiefe, sofern zutreffend | Die geforderte Erscheinung ändert die Quelle und die Parameterrichtung |
| Positionsergebnis | Zulässige Toleranz der Markierungsposition und endgültiger Sichtzugang | Vorrichtungs-, Tray-, Vision- oder Indexierungsanforderungen ergeben sich aus dieser Toleranz |
| Funktionales Ergebnis | Keine unzulässige Änderung an Kontakt, Beschichtung, Dichtung, Wandfestigkeit oder Paarungsfunktion | Funktionale Oberflächen und Freihaltezonen haben Vorrang vor dem Erscheinungsbild |
| Haltbarkeitsergebnis | Erforderliche Beständigkeit gegen Handhabung, Abrieb, Lösungsmittel, Hitze, Feuchtigkeit oder Steckzyklen | Die Abnahme muss den tatsächlichen Einsatz oder nachgelagerten Prozess widerspiegeln |
| Chargenergebnis | Konsistenz über Bauteile, Trays, Lose und Schichten hinweg | Der Prozess muss wiederholbar sein, nicht nur bei einer einzelnen Probe erfolgreich |
Die Kundenzeichnung, Programmanforderung oder der interne Qualitätsplan sollten die Freigabekriterien bereitstellen, sofern sie vorhanden sind. Wo kein formales Kriterium existiert, sollte die Musterprüfung dennoch die vereinbarten visuellen, funktionalen und produktionstechnischen Abnahmebedingungen festhalten, bevor eine Maschinenkonfiguration finalisiert wird.
Wo gekennzeichnet werden darf und wo nicht
Die Positionierung ist ebenso eine Designentscheidung wie eine Laserentscheidung. Die Arbeitsregel für Steckverbinder und Anschlüsse: auf flachen, sichtbaren, nicht funktionalen Oberflächen markieren und niemals auf Kontakt- oder leitfähigen Bereichen, wo die Markierung das elektrische oder mechanische Verhalten verändern könnte.
Kontakt- und leitfähige Bereiche sind Sperrzonen
Kontaktflächen von Anschlüssen — die Steckzone, Federkontakte, leitfähige Pfade und jeder Bereich, der Strom führt oder eine elektrische Verbindung herstellt — müssen von der Laserbeschriftung freigehalten werden, es sei denn, die Teilespezifikation erlaubt das Verfahren dort ausdrücklich. Die Laserbearbeitung kann Beschichtung, Oberflächenbeschaffenheit, Rauheit oder lokale Geometrie verändern; bei einer funktionalen Kontaktfläche können diese Veränderungen den elektrischen Kontakt oder das Steckverhalten beeinflussen. Die genaue Definition der Sperrzone ergibt sich daher aus der Teilezeichnung und der geltenden Spezifikation.
Sichere Zonen
- Flache Gehäuseflächen — das Standardziel für Marke, Teilenummer und Codes; einfach zu markieren, einfach nach der Montage zu scannen.
- Seitenwand des Anschlusses oberhalb des Kontaktbereichs — nach dem Einsetzen sichtbar, mit Abstand zur Steckfläche.
- Seitenfläche der Crimphülse — flach genug für einen kleinen Code, abseits des Drahtlitzenbereichs.
Sperrzonen
- Kontaktflächen und leitfähige Pfade — eine Markierung kann die Oberflächenbeschaffenheit, die Beschichtung oder den Kontaktwiderstand verändern.
- Abdichtungs- und Dichtungsbereiche an abgedichteten Steckverbindern — eine Markierung, die die Dichtfläche stört, kann die IP-Schutzart beeinträchtigen.
- Stark beanspruchte oder biegebelastete Bereiche — an dünnen Kunststoffwänden oder Kabelübergängen kann eine tiefe Markierung die Struktur schwächen.
- Bereiche, die später durch Umspritzen oder Vergießen abgedeckt werden — wenn die Markierung abgedeckt wird, prüfen Sie die Lesbarkeit durch das Abdeckmaterial hindurch.
Positionierung und Bauteilpräsentation
Wo die Markierung angebracht wird, hängt auch davon ab, wie das Teil dem Laser präsentiert wird. Ein Gehäuse in einer Aufnahme kann durch eine einfache Vorrichtung positioniert werden; ein zylindrischer Anschluss muss indexiert werden, damit der Laser die richtige Fläche erreicht; kleine Anschlüsse in einem Gurt oder auf einer Rolle benötigen möglicherweise ein Zuführsystem. Zu Ausrichtungs- und Positionierungsmethoden siehe die Vision-Positionierungslösung; für zylindrische Teile siehe die Rotationsmarkierungslösung.
Geometrie, Vorrichtungen und Positionierung
Steckverbinder und Anschlüsse gibt es in Formen, die nicht flach unter einem Laser liegen: zylindrische Anschlüsse, tiefe Gehäuse, mehrflächige Körper und kleine Teile in Aufnahmen oder auf Rollen. Die Geometrie Ihres Teils entscheidet, ob eine einfache Tischvorrichtung ausreicht oder ob eine Drehvorrichtung, ein Vision-System oder ein Zuführsystem erforderlich ist.
Zylindrische Anschlüsse und Rotationsmarkierung
Stifte, Zapfen und zylindrische Anschlüsse werden üblicherweise am Umfang auf einer oder mehreren Seiten markiert. Eine Drehachse indexiert das Teil, sodass der Laser jede Seite nacheinander mit einer Aufspannung erreicht und die Position von Teil zu Teil reproduzierbar bleibt. Für Teile, die auf einer einzelnen flachen Seite markiert werden, kann ein einfacher Anschlag oder eine V-Nuten-Vorrichtung ausreichen. Die systemseitige Methode zum Rotationsmarkieren – Achsauswahl, Indexierung und Teileaufnahme – wird in der Lösung für Rotations- & Umfangsmarkierung behandelt..
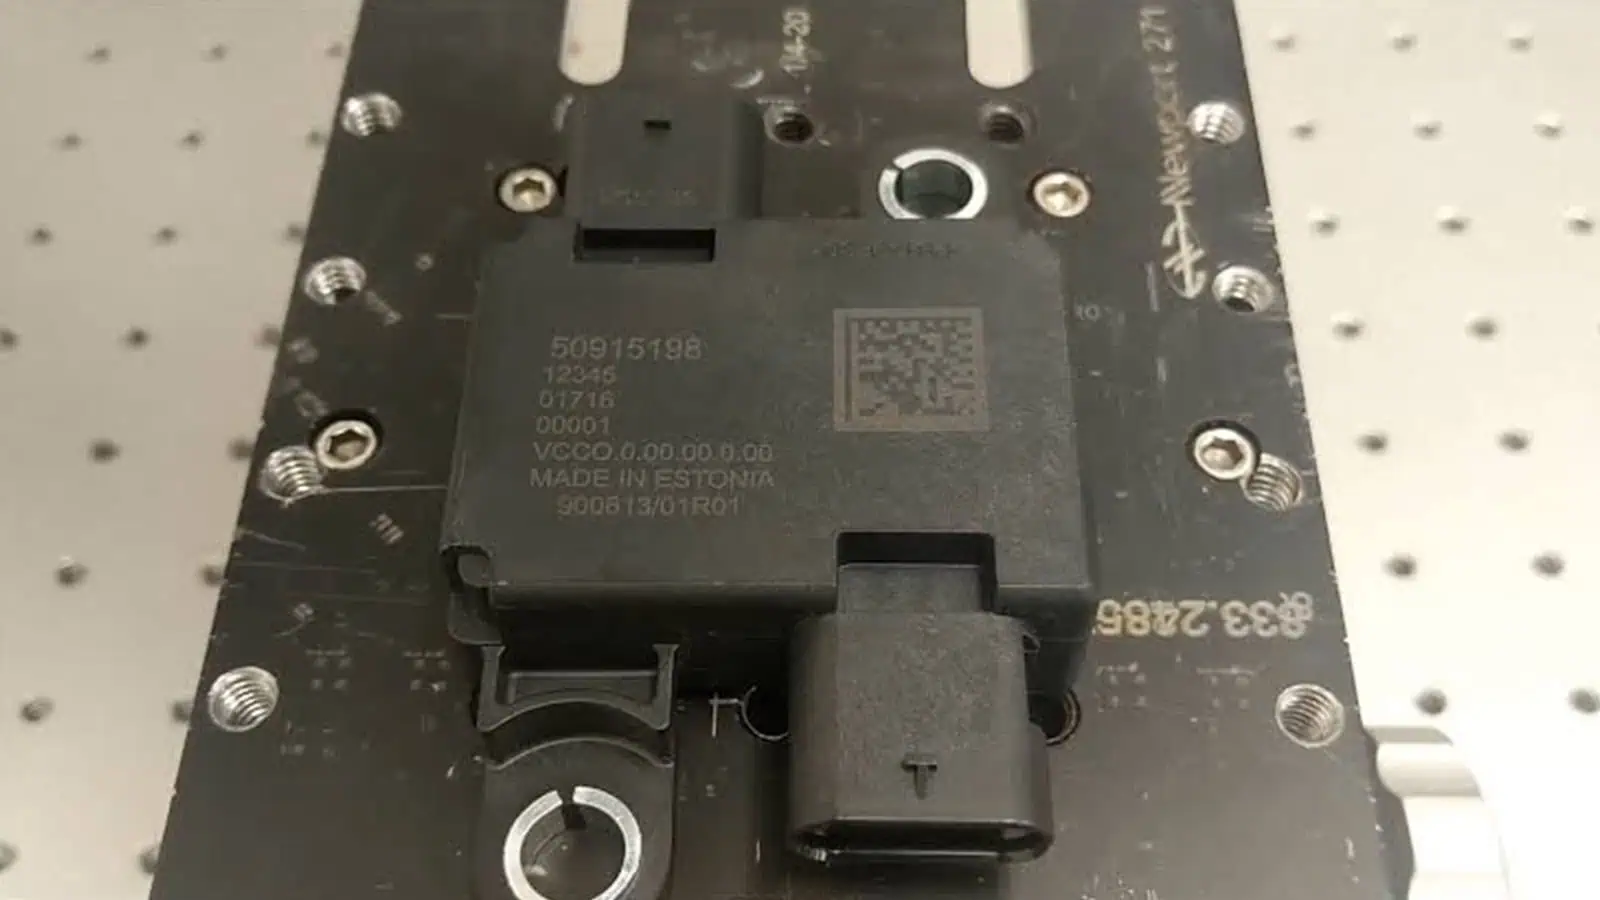
Unregelmäßige Gehäuse, Trays und kundenspezifische Vorrichtungen
Gehäuse mit Rippen, Rastnasen oder unebenen Außenflächen benötigen eine Vorrichtung, die das Teil reproduzierbar positioniert und die Markierungsfläche freilegt. Die Tray-basierte Beschickung ist bei kleinen Teilen üblich: Ein Tray hält Dutzende Gehäuse in definierten Taschen, und die Markierungsstation arbeitet das Tray schrittweise ab. Bei Markierungen auf mehreren Flächen muss das Teil neu positioniert werden, oder die Station benötigt mehr Achsen. Die Wiederholgenauigkeit der Vorrichtung wirkt sich direkt auf die Konsistenz der Markierungsposition aus; sie ist daher eine Entscheidung für die Produktionsqualität, nicht eine Frage der Bequemlichkeit.
Zufällige Platzierung und Vision-Positionierung
Wenn Teile mit variabler XY-Position oder Drehung ankommen — zum Beispiel auf einem Förderband oder ohne eine Präzisionsablage — kann eine Kamera die Markierungsposition lokalisieren, bevor der Laser ausgelöst wird, und innerhalb des verfügbaren Feldes korrigieren. Dies kann die Abhängigkeit von einer präzisen XY-Vorrichtung verringern, löst jedoch nicht von sich aus Höhenvariationen, Fokus, Neigung oder blockierten optischen Zugang. Das Systemverfahren wird behandelt auf der Vision-Positionierungslösung.
Vorrichtungs- und Konfigurationsentscheidung
| Bauteilgeometrie | Typische Haltemethode | Konfigurationsrichtung |
|---|---|---|
| Flaches Gehäuse, eine Fläche | Einfache Vorrichtung / Aufnahmetasche | Tischmaschine, manuelle Beladung |
| Zylindrischer Anschluss, mehrflächig | Rotationsachse / Index | Rotationskonfiguration |
| Zufällige Orientierung auf dem Förderband | Kamera- + Laserpositionierung | Vision-Konfiguration |
| Hohe Stückzahlen, kleine Teile | Tablettzuführung / Vibrationszuführung | Automatische Zuführung / Zelle |
| Tiefe Kavität oder steile Entformungsschräge | Winkelkopf / längere Fokusposition | Kundenspezifischer Arbeitstisch / Bewertung |
Diese Tabelle gibt eine Richtung vor, keine abschließende Antwort — die richtige Konfiguration wird mit Ihrem Bauteil, Ihrer Durchsatzrate und einem Mustertest bestätigt.
Welche Laserrichtung zuerst bewertet werden sollte
Die Laserwahl für Steckverbinder und Klemmen beginnt üblicherweise mit Faser/MOPA im Bereich um 1064 nm für viele Metall- und plattierte Teile und mit UV um 355 nm für wärmeempfindliche Kunststoffe. Hochreflektierende Kupferoberflächen sind eher bedingt geeignet: Geeignete IR-/MOPA-, UV- oder Grünquellen müssen je nach Oberflächenzustand, erforderlichem Kontrast und thermischen Grenzen verglichen werden. Die endgültige Richtung muss am tatsächlichen Bauteil bestätigt werden.
Metallgehäuse, Anschlüsse und plattierte Teile
Für Messing, Bronze, Stahl und viele plattierte Anschlüsse ist Faser/MOPA üblicherweise eine der ersten Richtungen, die geprüft werden. Kupfer erfordert eine stärker von Bedingungen abhängige Entscheidung, da sein Verhalten bei konventionellen 1064 nm stark vom Oberflächenzustand und den Pulskenngrößen beeinflusst wird. Eine geeignete pulsgesteuerte IR/MOPA-Quelle kann auf Kupfer arbeiten, aber UV oder Grün können ebenfalls relevant sein, wenn Absorption, Kontrast oder thermische Kontrolle sie zu einer besseren Wahl machen. Für einen Kupferanschluss wählen Sie den Weg ausgehend von der tatsächlichen Oberfläche und dem Zieleffekt, anstatt anzunehmen, dass eine Laserfamilie immer die Standardoption ist. Das detaillierte Materialverhalten bleibt Gegenstand der Materialseiten zu Kupfer, Messing und plattierten Metallen.
Kunststoffgehäuse und wärmeempfindliche Teile
Für Kunststoffgehäuse – PA, ABS, PC, PBT und glasfaserverstärkte Sorten – ist UV oft die erste Richtung, die geprüft wird, wenn das Ziel eine saubere Markierung mit geringer Wärmeentwicklung auf einem wärmeempfindlichen oder dunklen Harz ist. Die Fasermarkierung dunkler Kunststoffe kann Verkohlung oder Aufschäumen erzeugen, was in manchen Fällen für den Kontrast akzeptabel sein kann, aber ein Prozess ist, den der Mustertest bestätigen muss. Ob eine Kunststoffsorte weiß, dunkel oder gar nicht markiert, hängt vom Harz und seinen Additiven ab; dies ist Materialverhalten, das auf den Materialseiten zu Kunststoffen behandelt wird (einschließlich Nylon/PA und glasfaserverstärkte Sorten).
Wenn Kontrast- und Tiefenziele die Wahl verändern
Der Zieleffekt verändert die Richtung: eine helle, kontrastreiche Markierung auf einem dunklen Gehäuse, eine dunkle Anlassmarkierung auf Metall, eine flache Oberflächenmarkierung im Vergleich zu einer tieferen gravierten Markierung oder eine Markierung, die Abrieb überstehen muss – jeder Punkt deutet auf eine andere Einstellung und manchmal auf eine andere Quelle hin. Den Zieleffekt zuerst zu definieren, vermeidet, die Maschine am falschen Ziel auszuwählen.
Richtungstabelle
| Bauteilwerkstoff / Oberfläche | Zuerst zu bewertende Richtung | Warum (bedingt) | Materialseite |
|---|---|---|---|
| Messing-/Bronze-Anschluss | Faser / MOPA | Absorption bei 1064 nm variiert je nach Oberflächenzustand | Messing-Markierung |
| Kupferanschluss / Leiter | Fallspezifisch: IR/MOPA, UV oder grün | Hochreflektierendes Kupfer macht die Reaktion stark abhängig von Wellenlänge, Pulscharakteristik und Oberflächenzustand; an Proben vergleichen | Kupfer-Markierung |
| Verzinnt / versilbert / vernickelt | Faser / MOPA | Die Beschichtungsschicht bestimmt die Reaktion | Markierung von beschichtetem Metall |
| Gehäuse aus PA / ABS / PC / PBT | UV zuerst, Faser konditioniert | Wärmeempfindliche Harze; additivabhängig | Kunststoffe & Polymere |
| Eloxiertes Aluminiumgehäuse | Faser / MOPA | Reaktion der Eloxalschicht hängt von der Farbe ab | Markierung von eloxiertem Aluminium |
Die Laserfamilie, die zu Ihrem Bauteil passt, und die dazugehörige Maschinenkonfiguration werden mit einem Mustertest bestätigt. Maschinenfamilien und Spezifikationsbereiche finden Sie auf den Faserlaser-Beschriftungsmaschine und UV-Laser-Beschriftungsmaschinen Produktseiten.
Welche häufigen Fehlermodi gibt es bei der Markierung von Steckverbindern und Anschlussklemmen?
Die Musterprüfung sollte so ausgelegt sein, dass sie die in der Produktion relevanten Fehlermodi aufdeckt und nicht nur ein optisch ansprechendes Muster erzeugt.
| Fehlermodus | Typische Ursache oder Bedingung | Was zu prüfen ist |
|---|---|---|
| Geringer oder instabiler Kontrast | Materialrezeptur, Farbe, Beschichtung oder Oberflächenzustand variieren | Repräsentative Chargen vergleichen und ein akzeptables Kontrast-/Lesbarkeitsfenster definieren |
| Plattierungs- oder Oberflächenschäden | Übermäßige Energie oder eine ungeeignete Zielwirkung auf eine dünne Funktionsschicht | Den markierten Bereich prüfen und funktionale Kontaktzonen vom Prozess ausnehmen, sofern nicht ausdrücklich genehmigt |
| Schmelzen von Kunststoff, übermäßige Schaumbildung oder Verformung | Der thermische Eintrag ist zu hoch für das Harz, die Wandstärke oder das Zielergebnis | Laserweg und Parameter am tatsächlichen Formstoff vergleichen |
| Code kann nicht zuverlässig gelesen werden | Module sind zu klein, der Kontrast ist schwach, die Verzerrung ist hoch oder die Bedingungen am Lesegerät weichen ab | Mit dem Produktionslesegerät und der erforderlichen Methode verifizieren, nicht nur durch Sichtprüfung |
| Drift der Markposition | Vorrichtung, Aufnahme, Zuführung oder Ausrichtung sind nicht reproduzierbar | Position an mehreren Teilen messen und Positionierungsmerkmale oder Vision-Korrektur prüfen |
| Unscharfe oder unvollständige Markierungen | Höhenvariation, Krümmung, Kavitätstiefe oder blockierter optischer Zugang | Prüfen Sie die vollständige Bauteilgeometrie und ob Z-, Rotations-, 3D- oder Vorrichtungsänderungen erforderlich sind |
| Haltbarkeitsfehler nach Handhabung oder Exposition | Die sichtbare Markierung erfüllt nicht die tatsächlichen Anforderungen an Abrieb-, Lösungsmittel- oder Temperaturbeständigkeit | Führen Sie den definierten Expositionstest durch und prüfen Sie die Lesbarkeit/Codelesbarkeit erneut |
| Die Produktionsrate wird nicht erreicht | Beladen, Positionieren, Verifizieren oder Ausschusshandhabung dominiert den Zyklus | Messen Sie den vollständigen Zyklus und nicht nur die Laser-Scan-Zeit |
Wie fügt sich die Kennzeichnung von Steckverbindern und Klemmen in die Produktion ein?
Die Produktionsreife hängt vom gesamten Ablauf ab: wie Teile ankommen, wie sie positioniert werden, wie Daten bereitgestellt werden, wie die Markierung verifiziert wird und was mit akzeptierten oder abgelehnten Teilen geschieht. Die Laser-Scanzeit ist nur ein Teil dieses Zyklus.
1. Bauteil laden und zuführen
Bauteile können manuell geladen, in Trays eingelegt, auf Band oder Rolle zugeführt, aus einem Schwingwendelförderer zugeführt oder auf einem Förderband bereitgestellt werden. Die Lademethode muss die vom Prozess geforderte Markierungsseite und Ausrichtung erhalten.
2. Markierungsposition lokalisieren, spannen und bestätigen
Eine feste Aufnahme oder Vorrichtung ist geeignet, wenn die Werkstückzuführung wiederholbar ist. Eine Rundschalttisch-Indexierung wird verwendet, wenn sich die erforderliche Markierungsfläche um ein zylindrisches Bauteil herum ändert. Bildverarbeitung kann die Abhängigkeit von einer präzisen XY-Ausrichtung verringern, wenn Bauteilhöhe, optischer Zugang und der zulässige Korrekturbereich kontrolliert bleiben.
3. Markierungsdaten bereitstellen und den Laserprozess ausführen
Statische Teilenummern können aus einem gespeicherten Auftrag geladen werden. Variable Serien-, Chargen- oder Codedaten können vom Bediener, aus einer Datenbank oder aus einem MES-/Linien-System stammen. Die ausgewählte Laserroute und der Parametersatz müssen mit dem richtigen Bauteil und Oberflächenzustand übereinstimmen.
4. Markierung verifizieren und Ausschuss behandeln
Wenn eine nachgelagerte Scan-Prüfung erforderlich ist, sollte der Code nach dem Markieren gelesen und mit dem vorgesehenen Wert verglichen werden. Eine Produktionszelle kann außerdem Pass/Fail-Logik, Ausschussbehandlung und Rückverfolgungsdatensätze erfordern. Datenarchitektur und Serialisierungslogik werden in der Lösung für Rückverfolgbarkeit und Datenintegration behandelt.
5. Den vollständigen Zyklus und die Chargenkonsistenz messen
Der reale Zyklus umfasst Beladen, Positionieren, Spannen, Markieren, Verifizierung, Ausschussbehandlung sowie Entladen oder Übergabe. Die Handhabung von Trays oder die Teilezuführung kann in der Hochvolumenproduktion dominieren, daher sollte die Zykluszeit mit der vorgesehenen Belademethode und einer repräsentativen Charge gemessen werden, statt sie aus der Scanzeit abzuleiten.
6. Linienintegration, Absaugung und Sicherheitssteuerungen prüfen
Inline-Stationen können Trigger, Sensoren, Förderkoordination, automatische Zuführung oder eine dedizierte Markierungszelle erfordern. Die Kunststoffmarkierung kann je nach Harz und Additiven auch Dämpfe oder Zersetzungsprodukte erzeugen, daher sollten Absaugung oder Belüftung mit der endgültigen Maschine und Prozessanordnung geprüft werden. Zu den relevanten Systemrouten gehören fliegende & Online-Markierung und die automatische Markierungszelle.
Mustervalidierung und Abnahme
Bei Steckverbindern und Klemmen ist ein Mustertest keine Formsache — er ist der Schritt, der Kontrast, Markierungsgröße, Haltbarkeit und Zykluszeit an Ihrem tatsächlichen Bauteil festlegt. Zhuorui Laser unterstützt die Mustermarkierung, Parametereinrichtung und Vorrichtungsprüfung als Teil des Bewertungsprozesses.
Was für einen Mustertest vorzubereiten ist
- Bauteilmaterial und Oberflächenzustand — Harzsorte oder Metallegierung, Galvanisierung, Eloxierung, Farbe.
- Produktzeichnung oder Foto — Position der Markierung, Geometrie, Sperrbereiche.
- Markierungsinhalt und -größe — Text, Logo, Data Matrix-/QR-Inhalt, Zeichen- oder Codegröße.
- Zieleffekt — dunkel auf hell, hell auf dunkel, Tiefe, Kontraststufe.
- Produktionsrate und Losgröße — Ziel-Taktzeit, Volumen.
- Teilebereitstellung und Ladeverfahren — lose Teile, Tray, Streifen oder Rolle, Förderband, vorhandene Vorrichtung und erforderliche Ausrichtung.
- Daten- und Verifizierungsanforderung — fester oder variabler Inhalt, nur menschenlesbar oder Scanner-Verifizierung, Seriennummern-/MES-Datenaustausch und Ausschussbehandlung, wenn erforderlich.
- Umgebungsanforderungen — Temperatur, Lösungsmittel, Abrieb, Steckzyklen.
- Musterstückzahl — ausreichend Teile für die Kennzeichnung sowie für etwaige Haltbarkeitsprüfungen.
Abnahmemaße
| Abmessung | Was zu bestätigen ist |
|---|---|
| Kontrast und Lesbarkeit | Markierung bei erforderlichem Betrachtungswinkel und erforderlicher Beleuchtung lesbar |
| Zeichen-/Codegröße | Kleinstes Merkmal zuverlässig am Bauteil gefertigt |
| Code-Lesbarkeit | Verifiziert mit dem in der Produktion verwendeten Lesegerät (Bewertungsmethode gemäß Kunde) |
| Positionswiederholbarkeit | Position der Markierung bei allen Teilen in der Vorrichtung gleichbleibend |
| Keine Funktionsschäden | Kontaktflächen unberührt; keine unzulässige Plattierung, Rauheit oder Geometrieänderung; keine strukturelle Schwächung |
| Beständigkeit der Markierung | Besteht die definierten Abrieb-, Lösungsmittel- und Temperaturtests |
| Zykluszeit | Gemessen an realen Bauteilen mit der tatsächlichen Beladungsmethode |
Sobald diese Abnahmepunkte dokumentiert sind, nutzen Sie die Ergebnisse, um im nächsten Abschnitt die endgültige Konfiguration von Quelle, Optik, Vorrichtung, Positionierung, Verifikation und Handhabung festzulegen. Anforderungen an Automatisierung, Bildverarbeitung oder Datenintegration sollten in den Projektumfang aufgenommen werden, statt sie allein anhand der Laserquelle anzunehmen.
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Der Probentest sollte den Auswahlprozess abschließen. Sein Zweck ist nicht nur, die Markierung freizugeben, sondern auch zu zeigen, welche Merkmale bei Quelle, Optik, Positionierung, Handhabung, Verifikation und Produktion für das akzeptierte Ergebnis tatsächlich erforderlich sind.
| Muster- oder Produktionsbefund | Auswirkung auf die Konfiguration | Was noch bestätigt werden muss |
|---|---|---|
| Eine UV-Route liefert den erforderlichen Kontrast auf Kunststoff bei akzeptabler Oberflächen- und Wärmewirkung | UV-Laser-Richtung | Erforderliches Feld, Taktzeit und Anordnung von Einhausung/Arbeitsstation |
| Fiber/MOPA erzielt das Ergebnis auf dem tatsächlichen Metall oder dem plattierten Anschluss | Fiber/MOPA-Richtung | Leistungs-/Pulskonfiguration, Optik und Produktionsrate für die freigegebene Oberfläche |
| Ein kleiner Code benötigt feinere Strukturen als ein großflächiges Logo oder eine Textmarkierung | Die Auswahl von optischem Feld/Objektiv muss die erforderliche Merkmalsgröße sicherstellen | Nutzbare Markierungsfläche und Leserleistung über die Charge hinweg |
| Die Vorrichtungsbeladung hält die Position innerhalb der zulässigen Toleranz | Eine einfache Vorrichtung oder eine Tray-basierte Maschine kann ausreichend sein | Beladeverfahren durch den Bediener und Anforderungen an das Umrüsten |
| Werkstückrotation oder Zugang zu mehreren Seiten ist erforderlich | Rotations-/Indexierungskonfiguration | Halteverfahren, Indexfolge und Gesamtzyklus |
| Die XY-Ausrichtung variiert zwischen den Werkstücken | Eine Vision-Positionierung kann bewertet werden | Höhenvariation, optischer Zugang und Korrekturbereich müssen weiterhin kontrolliert werden |
| Manuelles Handling/Tray-Handling kann die erforderliche Produktionsrate nicht erreichen | Automatische Zuführung, Förderer oder Markierungszellen-Auswertung | Schnittstellen-, Puffer-, Ausschleus- und Umrüstlogik |
| Jeder DPM-Code muss verifiziert und mit Produktionsdaten verknüpft werden | Leser-/Vision-, Serialisierungs- und Datenintegrationsfunktionen | Datenquelle, Verifizierungsmethode, Gut-/Schlecht-Reaktion und Rückverfolgungsdatensatz |
| Prozessabgase müssen kontrolliert abgeführt werden | Absaugung/Lüftung wird Teil der Maschinen- oder Zellenkonfiguration | Tatsächliche Material-/Prozessemissionen und Standortanforderungen |
Das bevorzugte Ergebnis ist die einfachste Konfiguration, die die vereinbarten Muster- und Produktionsabnahmekriterien wiederholt erfüllt. Wenn das erforderliche Ergebnis Dreh-, Vision-, automatische Zuführ- oder Datenintegrationsfunktionen benötigt, sollten diese Funktionen spezifiziert werden, weil der Test einen Bedarf dafür nachgewiesen hat — und nicht standardmäßig hinzugefügt werden.
FAQ
Kann die Lasermarkierung die Kontaktflächen von Anschlüssen beschädigen?
Das Markieren von Kontakt- oder leitfähigen Bereichen wird grundsätzlich vermieden, da die Laserbearbeitung die Beschichtung, die Oberflächenbeschaffenheit, die Rauheit oder die lokale Geometrie einer funktionalen Oberfläche verändern kann. Diese Veränderungen können den elektrischen Kontakt oder das Steckverhalten beeinträchtigen. Die Sperrbereiche (Keep-out) ergeben sich aus der Teilezeichnung und der geltenden Spezifikation, und die Musterbeschriftung sollte innerhalb freigegebener nicht-funktionaler Oberflächen bleiben.
Warum unterscheidet sich der Markierungskontrast bei Kupfer-, plattierten und Kunststoffgehäusen?
Jedes Material reagiert unterschiedlich auf Laserenergie — Kupfer und Messing absorbieren bei 1064 nm weniger, Plattierungsschichten verändern die Reaktion, und Kunststofftypen reagieren je nach Harz und Additiven. Dies ist Materialverhalten und wird auf den Materialseiten zu Kupfer, Messing, plattiertem Metall und Kunststoffen ausführlich behandelt.
Benötigen zylindrische Anschlüsse eine Drehachse?
Nicht immer. Eine einzelne flache Seite kann mit einer einfachen Vorrichtung markiert werden; ein Anschluss, der Markierungen auf mehreren Seiten benötigt, lässt sich mit einer Drehachse, die jede Seite in einer Aufspannung indexiert, reproduzierbarer markieren. Die Entscheidung hängt von den zu markierenden Flächen und dem Volumen ab und wird im Mustertest bestätigt. Siehe die Lösung zur Rotationsmarkierung für die Systemmethode.
Kann die Markierung hohe Temperaturen, Lösungsmittel und wiederholtes Zusammenstecken überstehen?
Es hängt vom Material, der Oberfläche und den Laserparametern ab — eine Markierung, die auf einer Oberfläche beständig ist, kann auf einer anderen versagen. Die Haltbarkeit wird durch definierte Tests an realen Mustern verifiziert (Abrieb, Lösungsmittel, Temperaturwechsel, erneutes Lesen des Codes). Diese Seite garantiert keine allgemeingültige Haltbarkeitsstufe; der Mustertest legt sie für Ihr Teil fest.
Welchen Laser sollte ich für kleine Steckergehäuse evaluieren?
Bei Kunststoffgehäusen ist UV oft die erste Richtung, die zu evaluieren ist, wenn eine saubere, wärmearme Markierung Priorität hat. Für viele konventionelle Metall- und plattierte Gehäuse ist Faser/MOPA ein üblicher Ausgangspunkt. Kupfer und andere hochreflektierende Oberflächen sollten separat behandelt werden und können einen Vergleich zwischen geeigneten IR/MOPA-, UV- oder Grün-Ansätzen erfordern. Die endgültige Wahl hängt von der tatsächlichen Harz- oder Metalloberfläche, Farbe, Plattierung und dem Zieleffekt ab und wird an einem Muster bestätigt.
Kann die Markierung in eine bestehende Montagelinie integriert werden?
Ja, wenn Linienlayout und Taktzeit es erfordern – mit Triggersignalen, Positionierung, Leseüberprüfung und Datenaustausch mit dem Produktionssystem. Der Integrationsumfang wird als Projekt geprüft (siehe die Flying-&-Online- und Rückverfolgbarkeitslösungen sowie den OEM-&-kundenspezifischen Anfrageweg), nicht aus einer Maschinenbeschreibung angenommen.
Mustertest oder Angebot
Wenn es sich bei Ihrem Teil um einen Steckverbinder, einen Anschluss oder ein Crimpende handelt, ist der schnellste Weg, den Prozess abzustimmen, ein Mustertest mit Ihrem Material und Markierungsinhalt. Zhuorui Laser kann die Anwendung prüfen, repräsentative Muster markieren, Parameter festlegen und die Konfigurationsrichtung bestätigen.