
Anwendungen · Elektronik & Elektrotechnik
PCB- und PCBA-Lasermarkierung
Rückverfolgbarkeitscodes auf Platinenebene, Lötstoppmasken-Identifikation und Produktionskennzeichnung für die Elektronikfertigung. Diese Seite hilft Ihnen zu definieren, warum die Platine gekennzeichnet wird, welches Ergebnis erforderlich ist, welche Variablen und Handhabungsbedingungen das Ergebnis beeinflussen, welche Laserrichtung zuerst getestet werden sollte, wie das Muster abgenommen wird und wie das Testergebnis die endgültige Maschinenkonfiguration bestimmt.
- Rückverfolgbarkeit auf Platinenebene für QR / Data Matrix / Seriennummern
- Positionsdisziplin bei Lötstoppmaske, FPC, Metallkern und bestückter PCBA
- UV-Kaltbearbeitungsrichtung zuerst bewertet, durch Musterprüfung bestätigt
Schnellantwort: PCB- und PCBA-Lasermarkierung auf einen Blick
Ja — die Lasermarkierung ist eine etablierte Methode, um dauerhafte Identifikation auf Leiterplatten anzubringen. In der Elektronikfertigung werden Platinen üblicherweise mit QR-Codes, Data-Matrix-Symbolen, Seriennummern, Datums- und Loscodes sowie Kennungen auf Panel-Ebene markiert, die Reflow, Waschen und Handhabung überstehen. Die praktische Frage ist nicht, ob es machbar ist, sondern was Ihre spezifische Platine benötigt, wo die Markierung angebracht werden kann und welche Laserrichtung zuerst bewertet werden sollte.
Diese Seite behandelt die Anwendung auf Leiterplattenebene hinter einer Entscheidung über eine PCB-Lasermarkierungsmaschine : warum Leiterplatten markiert werden, was auf unbestückten PCBs, Flex-, Metallkern- und Keramikleiterplatten sowie bestückten PCBAs markiert wird, welche Oberflächen- und Geometrievariablen das Ergebnis bestimmen, wo die Markierung angebracht werden kann, welche Laserrichtung zuerst getestet werden sollte, wie sich die Station in die Produktion einfügt, wie Muster abgenommen werden sollten und wie diese Ergebnisse die endgültige Maschinenkonfiguration bestimmen. Detaillierte Informationen zur Reaktion von Beschichtungen und Substraten finden Sie weiterhin im Materialleitfaden für elektronische Substrate.
Hinweis zum Geltungsbereich: Diese Seite behandelt die Leiterplatte selbst. Die Markierung einzelner elektronischer Bauteile (IC-Gehäuse, Kondensatoren, Relais) finden Sie auf der Seite zur Markierung elektronischer Bauteile, und die Markierung von Steckverbindern / Klemmen durch die Steckverbinder- und Klemmenmarkierungsseite.
Warum werden PCBs und PCBAs mit Laser markiert?
Die Markierung ist in der Regel Teil des Fertigungs- und Rückverfolgbarkeitssystems, nicht Dekoration. Ihre Aufgabe ist es, die Identität der Leiterplatte mit den richtigen Produktions-, Prüf- und Serviceunterlagen verknüpft zu halten.
- Einheiten-Rückverfolgbarkeit — geben Sie jeder Leiterplatte (PCB) oder bestückten Leiterplattenbaugruppe (PCBA) eine eindeutige Identität, die mit Chargen-, Arbeitsauftrags- und Prozessdatensätzen verknüpft werden kann.
- Panel-Rückverfolgbarkeit — erhalten Sie die Beziehung zwischen einer einzelnen Leiterplatte und dem Panel oder Array, aus dem sie vor dem Vereinzeln stammte.
- Prozess- und Testverknüpfung — verbinden Sie die physische Leiterplatte mit Prüf-, Test-, Nacharbeits- oder Dispositionsdaten im Produktionssystem.
- Revisions- und Änderungskontrolle — unterscheiden Sie Teilenummern, Leiterplattenrevisionen, ECO-Status oder kundenspezifische Versionen während Fertigung und Service.
- Verwechslungsvermeidung — das Risiko verringern, dass die falsche Platine, Revision oder Produktionscharge in den nächsten Prozess oder Kundenauftrag gelangt.
- Nacharbeit-, Rückgabe- und Servicekennzeichnung — einen dauerhaften Identifikator verfügbar halten, wenn eine Platine repariert, zurückgegeben oder später untersucht wird.
Das erforderliche Codeformat und die Datenstruktur werden durch Ihre Produktions-, Qualitäts- oder Kundenanforderungen definiert. Das Lasersystem muss diese Informationen an der erforderlichen Position und in der erforderlichen Qualität reproduzieren, ohne unakzeptable Schäden an der Platine zu verursachen.
Was wird typischerweise auf einer PCB oder PCBA markiert?
Die Kennzeichnung auf Board-Ebene verleiht jeder Platine, jedem Panel oder jeder fertigen Baugruppe eine eindeutige Identität, die gescannt und mit Produktionsdaten verknüpft werden kann.
Rückverfolgbarkeitscodes auf Board-Ebene
Der Kern der PCB-Rückverfolgbarkeit ist üblicherweise ein QR-Code oder ein Data-Matrix-Symbol. Der Code kann eine eindeutige Kennung und, sofern erforderlich, ausgewählte strukturierte Produktionsdaten enthalten. In vielen Fertigungsrückverfolgbarkeitssystemen wird diese Kennung verwendet, um den Chargen-, Arbeitsauftrags-, Prüf- und Testverlauf der Platine aus dem MES oder einer Datenbank abzurufen, anstatt den vollständigen Produktionsverlauf im Code selbst zu speichern. Häufig wird eine Serien- oder Chargennummer in lesbarem Text neben dem Code platziert, damit Bediener die Platine ohne Scanner identifizieren können.
Panel- und Array-Identifikation
Leiterplatten werden üblicherweise als Panel mit mehreren Einheiten gefertigt. Jede Einheit erhält in der Regel ihren eigenen Code, und das Panel oder Array trägt oft eine separate Kennung auf Panel-Ebene, sodass die Fertigungshistorie sowohl auf Einheiten- als auch auf Panel-Ebene nachverfolgt werden kann. Die Position der Markierung unterscheidet sich je nachdem, ob der Code vor oder nach dem Vereinzeln (Depaneling) aufgebracht wird.
Baugruppen-, Kunden- und UID-Identifikation
Über die Rückverfolgbarkeit hinaus werden Leiterplatten mit baugruppenbezogenen Kennungen, Kunden-Teilenummern, Logos, Versions- oder ECO-Kennungen und in einigen regulierten oder programmgesteuerten Lieferketten mit eindeutigen Identifikationsdaten gekennzeichnet, die vom Käufer oder vom zutreffenden Programm festgelegt werden. Die erforderliche Terminologie, Datenstruktur, das Codeformat, die Größe und die Position ergeben sich daher aus der Kundenspezifikation oder der maßgeblichen Spezifikation, nicht aus der Markierungsmaschine.
Codeformate und Datenquellen
| Markierungsinhalt | Typisches Format | Typischer Zweck |
|---|---|---|
| Leiterplatten-Seriennummer / Losnummer | Lesbarer Text | Einheitenidentifikation, Nacharbeit und Rückgabeabwicklung |
| Rückverfolgbarkeitscode | QR / Data Matrix / GS1 DataMatrix | Link zur vollständigen Historie: Charge, Datum, Arbeitsauftrag, Testdaten |
| Panel-/Array-ID | QR / Data Matrix + Text | Panel-Historie vor dem Vereinzeln |
| Datum / ECO / Version | Text | Revisions- und Änderungskontrolle |
| Kundenteilenummer / Logo | Text / Grafik | Produktidentität und Markenkonformität |
| Programmdefinierte eindeutige ID / Rückverfolgbarkeitscode | Data Matrix oder vom Kunden vorgegebenes Format | Programm- / regulatorische Rückverfolgbarkeit |
In einem typischen Rückverfolgbarkeitsablauf stellt das MES oder die Seriennummerndatenbank die eindeutige Kennung oder die codierten Daten für die Markierungssoftware bereit, der Code wird auf die Platine aufgebracht, und eine Kamera kann überprüfen, ob der markierte Code lesbar ist und mit den erwarteten Daten übereinstimmt, bevor die Platine weiterläuft. Falls erforderlich, kann das Verifikationsergebnis oder der Pass/Fail-Status auch an die Produktionsdatenbank zurückgegeben werden. Wie dieser Datenfluss aufgebaut wird – und ob Ihre Linie ihn benötigt – ist eine Projektfrage, die von der Rückverfolgbarkeits-Integrationslösung und nicht von dieser Anwendungsseite behandelt wird.
Was bestimmt die Ergebnisse der Lasermarkierung auf PCBs und PCBAs?
“PCB” allein reicht nicht aus, um ein Verfahren auszuwählen. Das Ergebnis ändert sich je nach der genauen Oberfläche, dem, was darunter liegt, der Codeanforderung, der Platinengeometrie und den Produktionsschritten, die die Markierung überstehen muss.
Zieloberfläche, Farbe und Formulierung
Die meisten Markierungen auf nackten Leiterplatten werden auf dem Lötstopplack angebracht, doch unterschiedliche Lötstopplackfarben, Tintenformulierungen, Beschichtungsdicken, Lieferanten und Chargen können auf dieselben Lasereinstellungen unterschiedlich reagieren. Ein Rezept, das bei einem grünen Lötstopplack funktioniert, sollte nicht als unverändert auf eine andere Farbe oder einen anderen Lieferanten übertragbar angenommen werden. Freiliegendes Kupfer, Aluminium, plattiertes Metall, Keramik und Polyimid sind unterschiedliche Laseraufgaben und können auf eine andere Wellenlänge oder ein anderes Parameterfenster hindeuten.
Was unter der Markierungsoberfläche liegt
Eine Lötstopplack-Markierung wird auf einer dünnen Beschichtung über dem Leiterplatten-Schichtaufbau angebracht. Das darunterliegende Kupfermuster, das Laminat, die lokale Schichtstruktur und die verfügbare Maskendicke beeinflussen, wie viel Prozessspielraum Sie haben, bevor unerwünschte Abtragung oder thermische Schädigung zum Risiko wird. Funktionale Leiterbahnen, Pads und Vias sollten als Sperrbereiche behandelt werden, es sei denn, das Design sieht absichtlich einen getesteten Markierungsbereich vor.
Codegröße, Kontrast und Prüfanforderung
Eine große lesbare Seriennummer und eine kleine maschinenlesbare Data Matrix stellen nicht dieselben Anforderungen an das Prozessfenster. Modulgröße, erforderliche Codeabmessungen, Hintergrundfarbe, Scanner oder Verifizierer, Zielgüte, falls angegeben, und zulässige visuelle Veränderung beeinflussen alle das optische Feld, die Spotgröße und die Parameterentwicklung.
Leiterplattentyp und thermische Empfindlichkeit
Starre FR-4-Leiterplatten, FPC, Metallkern-Leiterplatten, Keramiksubstrate und bestückte PCBA bergen nicht dasselbe Risiko. Flexschaltungen sind empfindlicher gegenüber Wärme und Bewegung; bestückte Leiterplatten bringen Bauteilnähe und Höhenvariationen mit sich; Metallkern- und Keramikleiterplatten verändern sowohl den Wärmefluss als auch die Oberflächenreaktion. Diese Unterschiede beeinflussen sowohl die Laserroute als auch die Art und Weise, wie das Teil unterstützt wird.
Ebenheit, Verzug und Fokusstabilität
Panel-Wölbung, Verformung, Vorrichtungstoleranz und die Höhe der bestückten Bauteile können die Markierungsoberfläche von der vorgesehenen Fokusebene weg verschieben. Ein Vision-System kann die X-Y-Position korrigieren, wenn sich die Platine verschiebt, aber es korrigiert nicht von selbst Höhen- oder Fokusabweichungen. Wenn die Z-Abweichung signifikant ist, müssen möglicherweise die Vorrichtungsauslegung, eine kontrollierte Auflage, Autofokus oder eine andere Strategie zur Höhenkontrolle bewertet werden.
Nachgelagerte Prozess- und Chargenvariation
Reflow, Reinigung, Conformal Coating, Handhabung und spätere Montageschritte können verändern, wie die Markierung gelesen wird oder ob sie weiterhin zugänglich bleibt. Wenn mehrere Lötstoppmaskenfarben, Lieferanten oder Platinenrevisionen verwendet werden, sollte der Musterplan die relevanten Varianten enthalten, anstatt nur eine einzige praktische Platine zu validieren.
Wie wirken sich Platinengeometrie, Panelisierung und Handhabung auf die Markierung aus?
Ein gutes Laser-Rezept scheitert in der Produktion dennoch, wenn die Platine nicht an einer reproduzierbaren Position und Fokushöhe positioniert werden kann. Markierungsbereich, Platinenauflage und Handhabungsmethode gehören daher zur Maschinenentscheidung.
Die praktische Regel ist, einen dedizierten Markierungsbereich mit ausreichend Abstand zu funktionalen Merkmalen zu verwenden. Funktionale Leiterbahnen, Pads, Vias, Lötstellen und empfindliche Bauteile sollten als Sperrbereiche behandelt werden, es sei denn, das PCB-Design sieht absichtlich ein separates Markierungsziel aus freiliegendem Metall vor, das für die Laserverarbeitung validiert wurde.
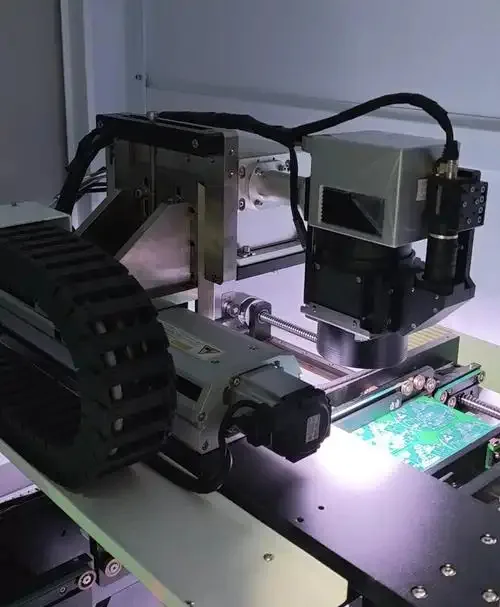
Technisches Fazit: Positionierung der Platine und verfügbare Markierungsfläche müssen vor der Markierung überprüft werden; der endgültige Kontrast und die Prozesseinstellungen hängen weiterhin von der tatsächlichen Lötstoppmaske, dem Board-Finish und der Markierungsanforderung ab.
Sichere Zonen und Keep-out-Zonen
- Dedizierte freie Lötstoppmaskenfläche — ein häufiges Ziel für Bare-Board-Codes, wenn ausreichender Abstand zu funktionalem Kupfer und anderen Merkmalen vorhanden ist.
- Nutzenfreifläche, Prozessschiene oder Randbereich — nützlich für Kennungen auf Nutzenebene und für Codes, die vor dem Vereinzeln angebracht werden.
- Bauteilfreier Bereich auf bestückter PCBA — nur dort markieren, wo das Design ausreichenden Abstand zu benachbarten Bauteilen und Lötstellen vorsieht.
- Funktionale Leiterbahnen, Pads, Vias und Massebereiche — normalerweise aus dem Markierungsbereich heraushalten, sofern das Design nicht ausdrücklich ein anderes Ziel definiert und validiert.
- Bereiche, die wiederholt gebogen werden — die Markierung nicht dort anbringen, wo Biegen später zu Rissen oder Delaminierung der markierten Oberfläche führen kann.
- Später abgedeckte Bereiche — legen Sie für Conformal Coating fest, ob der Code nach der Beschichtung lesbar bleiben muss; beim Verguss ist zu bestimmen, ob die Verifizierung erfolgen muss, bevor die Platine unzugänglich wird.
Einzelplatine, Panel oder Array
Eine stabile Einzelplatine benötigt möglicherweise nur eine mechanische Halterung. Ein Panel oder Array bringt den Abstand zwischen den Platinen, Verzug des Panels, die Lage der Referenzmarken, Depaneling-Toleranzen und wiederholte Markierungspositionen mit sich. Wenn diese Positionen über die Wiederholgenauigkeit der Halterung hinaus variieren, ist eine kamerabasierte Ausrichtung zur X-Y-Korrektur sinnvoll.
Starre Leiterplatte, FPC und bestückte PCBA
Starre Leiterplatten lassen sich in der Regel leichter flach aufliegen. FPC benötigen möglicherweise eine Vakuumauflage oder eine spezielle Aufnahme, damit sich die Oberfläche während der Markierung nicht bewegt oder durchbiegt. Bestückte PCBA bringen Bauteilhöhe und mögliche Z-Variationen mit sich, daher müssen Laserkopf, Arbeitsabstand und Halterung den Fokus beibehalten, ohne eine Kollision mit hohen Bauteilen zu riskieren.
Beladung, Umrüstung und seitlicher Zugang
Manuelles Beladen, Trays, Panel-Förderer und automatisierte Übergabe stellen unterschiedliche Anforderungen an die Vorrichtung und den verfügbaren Arbeitsbereich. Wenn mehrere Platinengrößen oder Produktvarianten eine Station gemeinsam nutzen, sollten Umrüstzeit, Rezeptauswahl und Wiederholgenauigkeit der Vorrichtung Teil der Bewertung sein und nicht als nachträglicher Gedanke behandelt werden.
Zu Ausrichtungsmethoden siehe die Vision-Positionierungslösung.
Welches Markierungsergebnis sollten Sie auf einer PCB oder PCBA anstreben?
Eine “sichtbare Markierung” ist kein brauchbares Abnahmekriterium. Definieren Sie, was der Code leisten muss, welche Oberflächenveränderung akzeptabel ist und welche Beschädigung verboten ist, bevor Sie Lasereinstellungen oder Maschinen vergleichen.
- Zuverlässige Lesbarkeit — Text muss lesbar bleiben, und maschinenlesbare Codes müssen mit dem vorgesehenen Scanner oder Verifizierer decodiert werden.
- Definierte Codequalität — Wenn Ihr Qualitätssystem eine Bewertungsmethode oder eine Mindestgüteklasse festlegt, verwenden Sie diese Anforderung als Teil der Musterabnahmekriterien, statt anzunehmen, dass visueller Kontrast ausreicht.
- Kontrollierte Oberflächenveränderung — Die Markierung sollte den erforderlichen Kontrast erzeugen, ohne unakzeptable Verkohlung, Hofbildung, übermäßige Maskenentfernung oder andere kosmetische Veränderungen.
- Keine inakzeptablen Funktionsschäden — Der getestete Prozess darf funktionales Kupfer, Pads, Vias, Laminat, Lötstellen oder benachbarte Bauteile nicht freilegen oder beschädigen.
- Positionsgenauigkeit — Der vollständige Code muss innerhalb des vorgesehenen Markierungsbereichs bleiben und den erforderlichen Abstand zu Keep-out-Bereichen einhalten.
- Prozessüberleben — Die Lesbarkeit muss auch nach den nachgelagerten Schritten, die für Ihren Prozess relevant sind, wie Reflow, Reinigung, Handhabung oder Conformal Coating, akzeptabel bleiben.
- Wiederholbarkeit über reale Variationen hinweg — das Ergebnis sollte über alle im Projekt enthaltenen Leiterplattenfarben, Lieferanten, Chargen oder Produktvarianten hinweg akzeptabel bleiben.
- Produktionstauglicher Zyklus — Markierungsqualität ist nicht ausreichend, wenn Beschickung, Positionierung, Markierung und Verifizierung den geforderten Stationszyklus nicht erfüllen können.
Definieren Sie das Ziel vor dem Test: Codeformat und -größe, erforderliche Lese- oder Bewertungsmethode, zulässige visuelle Veränderung, verbotene Beschädigung, Positionstoleranz, nachgelagerte Beständigkeitsprüfungen und angestrebte Taktzeit. Diese Kriterien machen aus einem Muster eine technische Entscheidung statt einer visuellen Demonstration.
UV- vs. Faserlaser für die PCB- und PCBA-Markierung
Für die auf Leiterplatten vorkommenden Oberflächen decken zwei Laserrichtungen die meisten Fälle ab. Die Wahl ist einzelfallabhängig – und das endgültige Ergebnis auf Ihrer spezifischen Leiterplatte muss an einem realen Muster bestätigt werden.
UV (~355 nm) – die übliche erste Bewertung für Lötstopplack, FPC und Keramik
UV-Laser sind bei der PCB-Markierung üblicherweise die erste Richtung, die untersucht wird, und das aus einem Grund: Die kurze Wellenlänge wird von vielen Lötstopplack-Tinten und Polymeroberflächen stark absorbiert, wodurch eine saubere, kontrastreiche Markierung mit einer kleineren Wärmeeinflusszone als bei Infrarotquellen entsteht. Das ist wichtig für feine Codes auf dicht bestückten Leiterplatten, für wärmeempfindliche Flexschaltungen und für Keramiksubstrate, auf denen eine dunkle, gut lesbare Markierung entsteht. “Kaltmarkierung” beschreibt den Effekt, nicht das vollständige Fehlen thermischer Beeinflussung – das nutzbare Parameterfenster muss weiterhin für jede Lötstopplackfarbe und -dicke gefunden und an Mustern bestätigt werden.
Faserlaser (~1064 nm) – für freiliegende Metalloberflächen, mit Vorsicht bei Lötstopplack
Faserlaser sind das Standardwerkzeug für die Metallmarkierung und eine sinnvolle Richtung, wenn das Ziel eine freiliegende Kupfer- oder Aluminiumoberfläche, ein Metallverstärkungselement, eine Abschirmabdeckung oder ein Metallrahmen auf der Baugruppe ist. Auf Lötstoppmaskenoberflächen wird die Infrarotwellenlänge jedoch weniger effizient absorbiert, und die Wärme kann sich ansammeln – was das Risiko erhöht, die Maske, das Laminat oder benachbarte Strukturen zu beschädigen. Wenn eine Faserquelle für eine Maskenoberfläche in Betracht gezogen wird, sollte sie am tatsächlichen Platinenmaterial bewertet und nicht einfach angenommen werden.
MOPA, CO₂ und Grün — bedingt, je nach Oberfläche
MOPA-Faserlaser bieten ein breiteres Pulsbreiten- und Frequenzfenster, was bei einigen beschichteten oder Metalloberflächen helfen kann, bei denen Kontrast oder Wärmekontrolle wichtig sind. CO₂-Laser sind für feine, hochdichte PCB-Codes nicht die übliche erste Wahl, können aber bei größeren Aufgaben auf organischen Oberflächen zum Einsatz kommen. Grüne Laser treten in spezifischen Materialfällen auf – zum Beispiel bei einigen beschichteten oder plattierten Oberflächen, bei denen die wellenlängenspezifische Absorption bewertet wird. Jede davon ist eine bedingte Bewertung, die von der tatsächlichen Platinenoberfläche und der Zielmarkierung abhängt – nicht standardmäßig.
Parameterausrichtung — warum nicht einfach eine Leistung auswählen
Die Durchschnittsleistung allein entscheidet nicht über eine gute PCB-Markierung. Das nutzbare Prozessfenster muss Kontrast, Qualität der Codekanten, Oberflächenabtrag und thermische Belastung auf der tatsächlichen Platine ausbalancieren. Pulsenergie, Wiederholrate, Scangeschwindigkeit, Hatch, Anzahl der Durchgänge, Fokus und Feldgröße können dieses Gleichgewicht allesamt verändern, und die nutzbare Kombination hängt von der Maske oder dem zu markierenden Substrat ab. Deshalb wird ein Parameterrezept für Ihre Platine während der Musterprüfung entwickelt, statt aus einem Katalog übernommen oder auf einen einzigen Leistungswert reduziert zu werden.
Was sind die häufigsten Fehlermodi beim Laserbeschriften von PCB und PCBA?
Ein fehlerhaftes Sample bedeutet nicht immer, dass die Lasertechnologie falsch ist. Das Fehlermuster hilft dabei, zu erkennen, ob die nächste Änderung die Wellenlänge, das Prozessfenster, die Optik, die Positionierung, die Vorrichtung, die Verifikation oder die Produktionsarchitektur sein sollte.
| Fehler | Was als Nächstes zu überprüfen ist |
|---|---|
| Schwacher oder inkonsistenter Kontrast | Tatsächliche Maskenformulierung oder -farbe, Wellenlänge, Fokus, Parameterfenster, Oberflächenkontamination sowie Lieferanten- / Chargenschwankung. |
| Der Code ist sichtbar, lässt sich aber nicht zuverlässig dekodieren | Modulgröße, Kantendefinition, Kontrastgleichmäßigkeit, Ruhezone, Optik / Feldgröße, Verifier-Setup und Qualität der Codegenerierung. |
| Übermäßige Maskenentfernung, Halo oder Verkohlung | Thermische Belastung, Puls- / Scanstrategie, Fokus, Wellenlängenwahl und ob der geforderte Kontrast auf dieser Oberfläche realistisch ist. |
| Kupfer oder Laminat wird freigelegt oder beschädigt | Design der Markierungszone, darunterliegender Schichtaufbau, Prozessenergie und Freihalteabstand. Lösen Sie dies nicht einfach dadurch, dass Sie eine dunklere Markierung akzeptieren. |
| Positionsverschiebungen zwischen Leiterplatten oder Panels | Wiederholbarkeit der Vorrichtung, Fiducial-Strategie, Panel-Verzerrung, Kameraausrichtung und Prüfungen auf Teileanwesenheit / -orientierung. |
| FPC bewegt sich, wölbt sich oder markiert uneinheitlich | Auflageverfahren, Vakuum- oder Nest-Design, Oberflächenebenheit und Fokusstabilität. |
| Markierung besteht anfangs, verschlechtert sich aber nach der Produktion | Reflow, Reinigung, Beschichtung, Handhabungssequenz und ob die Abnahme in der richtigen Prozessphase geprüft wurde. |
| MES-Wert, markierter Code und Verifikationsdatensatz stimmen nicht überein | Daten-Handshake, Serialisierungslogik, Kamera-Rücklesung, Gut-/Schlecht-Logik und Datensatz-Zuordnung. |
| Markierungsqualität besteht, aber die Station verfehlt die Taktzeit | Vollständige Zykluszeit: Beladen, Positionieren, Markieren, Verifizieren, Entladen, Förderbandtransfer und Umrüsten — nicht nur die Scangeschwindigkeit. |
Wie fügt sich die PCB-Lasermarkierung in die Produktion ein?
Die Architektur der Station wird davon bestimmt, wo die Identifikation in Ihrem Prozess hingehört, wie Platinen gehandhabt werden, wie Daten zugewiesen und verifiziert werden und welche Taktzeit die Linie akzeptieren kann.
Offline-Tischmarkierung
Eine Offline-Maschine eignet sich für niedrige bis mittlere Stückzahlen, häufige Umrüstungen und gemischte Platinentypen. Die Platinen werden von einer Bedienperson geladen, durch eine Vorrichtung oder ein kleines Vision-System positioniert, markiert, verifiziert und entladen. Es ist der einfachste Weg, mit der PCB-Markierung zu beginnen, und sie kann weiterhin MES-Konnektivität über die Markierungssoftware bereitstellen, selbst wenn die Platinen von Hand bewegt werden.
Inline an der definierten Produktionsstufe
Wenn Platinen in einem kontinuierlichen Produktionsfluss bewegt werden, kann eine Inline-Station an der Produktionsstufe platziert werden, an der die Kennung erzeugt und verifiziert werden muss. Je nachdem, ob das Ziel eine unbestückte Leiterplatte (PCB) oder eine bestückte PCBA ist, kann dieser Punkt vor der Bestückung, nach einem definierten Prozessschritt oder später in der Linie liegen. Die Station kann den Codewert vom MES oder aus der Datenbank empfangen, die Platine positionieren, sie markieren, das Ergebnis verifizieren und den Gut-/Schlecht-Datensatz zurückmelden, bevor sie an den nächsten Arbeitsgang freigegeben wird.
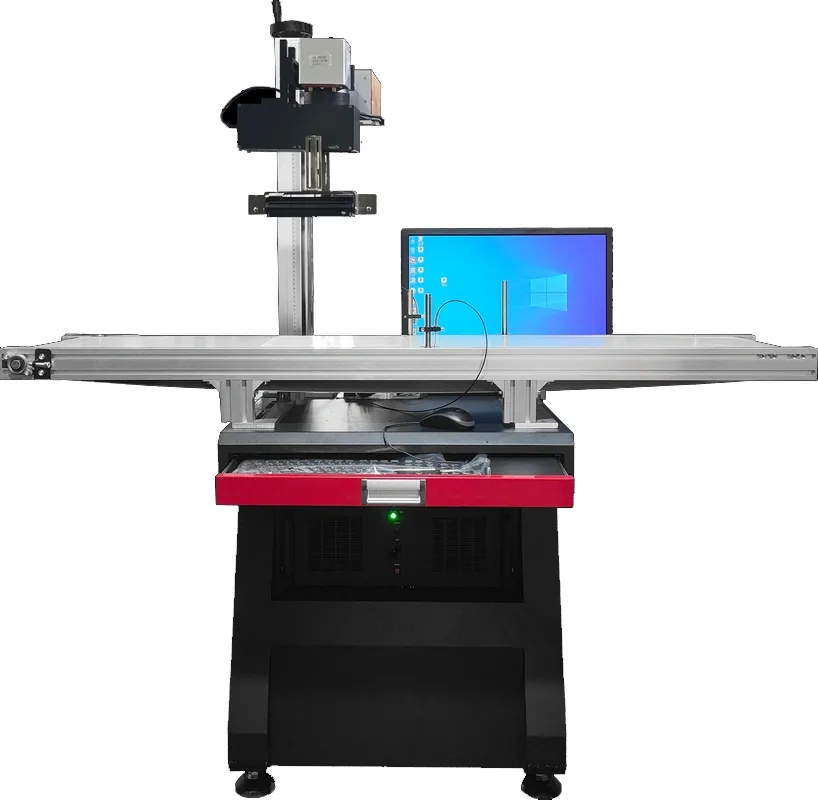
Technisches Fazit: Die Förderbandhandhabung ist nur ein Teil einer Inline-Markierungsstation; die Positionierung der Platine, die Codegenerierung, die Verifizierung und die Anforderungen an den Linienzyklus müssen für den tatsächlichen PCB-Prozess noch definiert werden.
Überlegungen zu Durchsatz und Umrüstung
Der tatsächliche Zyklus umfasst Beladen, Positionieren, Markieren, Verifizieren und Entladen – nicht nur die Laser-Scanzeit. Inline-Systeme fügen diesem Gesamtablauf Förderband-Timing, den Panel-zu-Panel-Wechsel und die Abstimmung auf die Liniengeschwindigkeit hinzu. Eine Projektbewertung muss bestätigen, dass die Markierungsstation mit der Linie Schritt halten kann, ohne zum Engpass zu werden, und dass die MES- oder Datenbankschnittstelle zu Ihrer bestehenden Steuerungsumgebung passt. Diese Integrationsfragen werden als Projekt bewertet; die Seiten zur Flying-/Online-Markierungslösung, zur automatischen Beladelösung und zur Traceability-Integrationslösung erläutern die Systemmethoden.
Wie sollten PCB- und PCBA-Markierungsmuster abgenommen werden?
Legen Sie die Gut-/Schlecht-Kriterien vor der Musterprüfung fest. Andernfalls kann eine optisch ansprechende Markierung freigegeben werden, obwohl sie die tatsächliche Produktionsanforderung nicht erfüllt.
Abnahme der Lesbarkeit und Codequalität
Bestätigen Sie die tatsächliche Text-, QR- oder Data-Matrix-Größe mit dem Scanner oder Verifizierer, der für Ihren Prozess maßgeblich ist. Wenn Ihr Qualitätssystem eine bestimmte Bewertungsmethode oder eine Mindestgüteklasse erfordert, legen Sie diese Anforderung im Voraus fest und dokumentieren Sie das Ergebnis auf dem markierten Muster.
Abnahme von Oberfläche und Schäden
Definieren Sie, welche visuelle Veränderung akzeptabel und welche verboten ist. Prüfen Sie auf übermäßige Lötstopplack-Entfernung, Halo, Verkohlung, freiliegendes Kupfer, Laminatschäden und jegliche Auswirkung auf benachbarte Pads, Vias, Lötstellen oder Bauteile. Die Abnahmeregel sollte auf den funktionalen und kosmetischen Anforderungen der Leiterplatte basieren und nicht nur darauf, ob der Code sichtbar ist.
Abnahme von Position und Wiederholbarkeit
Prüfen Sie, dass die vollständige Markierung innerhalb des definierten Markierungsbereichs bleibt und den erforderlichen Abstand zu funktionalen Merkmalen einhält. Wiederholen Sie den Test über genügend Leiterplatten oder Panelpositionen, um Probleme mit Vorrichtung, Ausrichtung oder Panelverzerrung aufzudecken, anstatt ein einzelnes bestes Muster freizugeben.
Abnahme nachgelagerter Prozesse
Verifizieren Sie die Markierung nach den Produktionsschritten, die die Lesbarkeit oder den Zugang verändern können. Dazu können Reflow, Reinigung, Handhabung und Conformal Coating gehören. Wenn die Leiterplatte später vergossen oder anderweitig unzugänglich gemacht wird, entscheiden Sie, ob die Kennung vor diesem Schritt verifiziert werden muss oder ob eine andere externe Kennung erforderlich ist.
Akzeptanz von Varianten und Zykluszeiten
Berücksichtigen Sie die Lötstoppmaskenfarben, Lieferanten, Platinenvarianten oder -revisionen, die den Prozess wesentlich verändern. Messen Sie dann den vollständigen Stationszyklus – Beladen, Positionieren, Markieren, Verifizieren und Entladen oder Transfer –, damit ein bestandenes optisches Ergebnis nicht mit einem produktionsfähigen Prozess verwechselt wird.
Ein nützlicher Musterprüfbericht sollte enthalten: Platinen-/Oberflächenidentität, Markierungsinhalt und -größe, Zielakzeptanzkriterien, getestete Laserroute, Inspektionsmethode, nachgelagerte Prüfungen, beobachtete Fehlermodi und Anforderung an den Vollzyklus. Genaue kommerzielle Parameterrezepte können projektspezifisch bleiben; das Akzeptanzergebnis muss dennoch klar genug sein, um die endgültige Anlagenarchitektur auszuwählen.
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die endgültige Maschine sollte die Konsequenz aus dem akzeptierten Muster und den Produktionsbedingungen sein. Laserquelle, Optik, Positionierung, Vorrichtung, Handhabung, Verifikation und Datenfunktionen werden anhand dessen ausgewählt, was der Test nachweist – nicht allein aufgrund des Wortes “PCB”.
| Muster- oder Produktionsbefund | Auswirkung auf die Konfiguration |
|---|---|
| UV erzeugt den erforderlichen Kontrast auf Lötstoppmaske oder FPC mit akzeptabler Oberflächenveränderung | Behalten Sie UV als Quellenroute bei und definieren Sie das Fenster für Quelle / Optik / Parameter um das akzeptierte Muster herum, anstatt allein wegen der Nennleistung die Technologie zu wechseln. |
| Ein freiliegendes Ziel aus Kupfer, Aluminium oder einem anderen Metall lässt sich mit Faser besser bearbeiten | Verwenden Sie die getestete Faserlaser-Route für diesen beabsichtigten Metallmarkierungsbereich und halten Sie Annahmen zur Maskenoberfläche getrennt. |
| Der erforderliche Code ist sehr klein, oder die Kantendefinition nimmt ab, wenn das Markierungsfeld vergrößert wird | Überprüfen Sie Linse / Feldgröße, Spotgröße und optischen Aufbau. Das größte Feld ist nicht automatisch das beste Feld für einen feinen Code. |
| Die X-Y-Position von Platine oder Panel variiert über die Wiederholgenauigkeit der Vorrichtung hinaus | Fiducial- oder Vision-Ausrichtung hinzufügen und die Erkennungs-/Korrekturlogik definieren. |
| FPC kann nicht flach bleiben, oder Panel-Verzug bewegt die Oberfläche aus dem Fokus. | Verbessern Sie die Vorrichtung / Vakuumauflage und bewerten Sie die Anforderungen an Z-Höhe oder Fokussteuerung; Vision allein korrigiert keine Höhenabweichungen. |
| Bestückte PCBA hat hohe Bauteile oder variable Kennzeichnungshöhe. | Prüfen Sie den Arbeitsabstand, die Kollisionsfreiheit, die Z-Verstellung / Autofokusstrategie und ob die ausgewählte Kopfanordnung sicher auf die Markierung zugreifen kann. |
| Markierqualität ist in Ordnung, aber die Gesamtzykluszeit wird nicht eingehalten | Überprüfen Sie Markierfeld, Rezept, Beladung, Förderbandübergabe, Positionierung und Verifizierungsarchitektur, bevor Sie einfach die Laserleistung erhöhen. |
| Codewerte müssen aus dem MES kommen, und jede Platine benötigt eine Rücklesebestätigung | Erforderliche Datenschnittstelle, Serialisierungssteuerung, Kameraverifizierung, Gut-/Schlecht-Handling und Ergebnisprotokollierung ergänzen. |
| Mehrere Boardgrößen oder häufige Produktwechsel teilen sich eine Maschine. | Verstellbare oder austauschbare Vorrichtungen, Rezeptverwaltung, Vision nach Bedarf sowie Förderer-/Arbeitsbereich für die Produktfamilie einplanen. |
Mitzusendende Informationen zum Muster oder zur Angebotsanfrage
Mit diesen Eingaben kann das Projekt von „Wir brauchen einen PCB-Lasermarker“ zu einer konkreten Quellenroute, einem optischen Feld, einer Vorrichtungs-/Vision-Strategie, einer Handhabungsmethode, einer Verifizierungsmethode und einer Offline- oder Inline-Maschinenkonfiguration übergehen.
- Leiterplattentyp, Abmessungen und ob es sich um eine unbestückte, flexible, Metallkern-, Keramik- oder bestückte Leiterplatte handelt
- Exakte Markierungsoberfläche, Lötstopplack-Farbe / -Oberfläche und relevante Lieferanten- oder Chargenvarianten
- Markierungsinhalt, Codeformat, Ziel-Codegröße und etwaige Anforderungen an Grading / Lesbarkeit
- Verfügbare Markierungsfläche, darunterliegende / benachbarte Strukturen und Keep-out-Regeln
- Panelisierung, Ebenheits-/Verzugsprobleme und Beschickungsmethode
- Erforderlicher Durchsatz oder Stationstakt und Umrüstmuster
- Produktionspunkt für die Markierung, nachgelagerte Prozesse und Zeitpunkt der Verifizierung
- Schnittstellenanforderungen für MES / Datenbank / Kamera / Pass-Fail
- Muster, die die tatsächlichen Varianten repräsentieren, die qualifiziert werden sollen
FAQ
Kann ein Laser auf grünem Lötstopplack markieren, ohne die Leiterplatte zu beschädigen?
Ja — grüner Lötstopplack ist die häufigste Oberfläche für die Laserbeschriftung von Leiterplatten, und mit den richtigen Parametern ist in der Regel eine saubere, lesbare Markierung erreichbar. Das Ergebnis hängt von Farbe und Dicke des Lötstopplacks sowie der Leiterplattencharge ab und sollte daher an einem echten Leiterplattenmuster bestätigt werden.
Warum wird ein UV-Laser häufig für die PCB-Markierung empfohlen?
UV-Licht wird von vielen Lötstopplacken und Polymeroberflächen stark absorbiert, was eine saubere, kontrastreiche Markierung mit einer kleineren Wärmeeinflusszone als bei Infrarotquellen ermöglicht. Deshalb ist es üblicherweise die erste Richtung, die für Lötstopplack-, Flex- und Keramikoberflächen untersucht wird — die endgültige Rezeptur muss noch anhand von Mustern bestätigt werden.
Kann ein Faserlaser auf Kupfer- oder Aluminiumkern-Leiterplatten markieren?
Faserlaser markieren freiliegende Metalloberflächen gut, daher können sie eine sinnvolle Option für Kupfer-, Aluminiumkern- oder Metallverstärkungs-Targets sein. Auf Lötstoppmasken-Oberflächen wird die Infrarot-Wellenlänge weniger effizient absorbiert und Wärme kann sich ansammeln, daher sollte eine Faserquelle auf einer Maske an der tatsächlichen Platine bewertet werden, statt sie einfach anzunehmen.
Was ist der kleinste QR- oder Data-Matrix-Code, der auf einer Leiterplatte markiert werden kann?
Die minimal lesbare Codegröße hängt von der Spotgröße, der Markierungsoptik, dem Oberflächenkontrast und der verwendeten Scan-Hardware ab — sie ist konfigurationsabhängig. Für Ihre geforderte Codegröße und -güte wird die praktische Antwort durch Markieren und Lesen von Mustern auf Ihrer tatsächlichen Platine bestätigt.
Übersteht die Lasermarkierung den Reflow-Prozess und das Waschen?
Lasermarkierungen sind dauerhafte Oberflächenveränderungen und keine gedruckten Schichten, daher überstehen sie in der Regel Löt- und Reinigungsprozesse — doch wie gut sie erhalten bleiben, hängt von der Oberfläche, der Markierungstiefe bzw. dem Kontrast und den Prozesstemperaturen ab. Die Lesbarkeit sollte nach Ihren realen Produktionsschritten überprüft werden.
Kann die Lasermarkierung mit MES für die Inline-Rückverfolgbarkeit integriert werden?
Ja — eine Inline-Station kann Codewerte vom MES oder aus einer Datenbank empfangen, jede Platine markieren, den Code verifizieren und das Ergebnis an das System zurückgeben. Dies ist eine Integration auf Projektebene, die von Ihrem Linienlayout, Ihrer Steuerungsumgebung und Ihren Datenanforderungen abhängt.
Bereit, die Laserbeschriftung von PCB & PCBA für Ihre Linie zu evaluieren?
Senden Sie uns Ihren Platinentyp, die Lötstopplackfarbe, den Markierungsinhalt und die Ziel-Codegröße; wir prüfen die Anwendung, bestätigen die Laserrichtung und bereiten einen Muster-Markierungstest vor.