
アプリケーション · 電子・電気
PCBおよびPCBAのレーザーマーキング
基板レベルのトレーサビリティコード、ソルダーマスク識別、電子機器製造向けの生産マーキング。このページは、基板にマーキングする理由、必要な結果、結果に影響する変数と取り扱い条件、最初にテストすべきレーザー方向、サンプルの受け入れ方法、テスト結果が最終的な装置構成をどのように決定するかを定義するのに役立ちます。.
- 基板レベルのQR / Data Matrix / シリアル番号のトレーサビリティ
- ソルダーマスク、FPC、メタルコア、および実装済みPCBAにわたる位置管理の徹底
- UVコールドプロセス方向を最初に評価し、サンプル試験で確認
クイック回答:PCB & PCBAレーザーマーキングの概要
はい — レーザーマーキングは、プリント基板に恒久的な識別情報を付与するための確立された手法です。エレクトロニクス製造において、基板には一般的に、リフロー、洗浄、ハンドリングを経ても残るQRコード、データマトリックスシンボル、シリアル番号、日付コードやロットコード、パネル単位の識別子がマーキングされます。実務上の問題は、それが可能かどうかではなく、 お使いの基板に何が必要か、マークをどこに配置できるか、そしてどのレーザー方式を最初に評価すべきか、という点です。.
このページでは、 PCBレーザーマーキング装置 の選定にあたっての、基板レベルの用途を扱います。なぜ基板にマーキングするのか、ベアPCB、フレキシブル基板、メタルコア基板、セラミック基板、実装済みPCBAに何がマーキングされるのか、どの表面・形状変数が結果を左右するのか、マークをどこに配置できるのか、どのレーザー方式を最初に検証すべきか、ステーションを生産にどう組み込むか、サンプルをどのように承認すべきか、そしてそれらの結果が最終的な装置構成をどう決めるのか。コーティングと基板の応答に関する詳細は、 電子基板材料ガイダンスで引き続き確認できます。.
適用範囲に関する注記: このページでは基板そのものを扱います。個々の電子部品(IC本体、コンデンサ、リレー)へのマーキングについては、 電子部品マーキングページ, 、またコネクタ / 端子のマーキングは、次で扱われています コネクタおよび端子のマーキングページ.
なぜPCBとPCBAにレーザーマーキングするのか?
マークは通常、装飾ではなく製造およびトレーサビリティシステムの一部です。その役割は、基板の識別情報を適切な生産、試験、サービス記録に結び付けておくことです。.
- 個体トレーサビリティ — 各PCBまたは組み立て済みPCBAに、バッチ、作業指示、工程記録にリンクできる一意の識別情報を付与します。.
- パネル・トレーサビリティ — 個々の基板と、分割前の元のパネルまたはアレイとの関係を保持します。.
- 工程および試験の連携 — 実物の基板を、生産システム内の検査、試験、再加工、または処置データに結び付けます。.
- リビジョンおよび変更管理 — 製造およびサービス時に、部品番号、基板リビジョン、ECO状態、顧客固有バージョンを区別する。.
- 取り違え防止 — 誤った基板、リビジョン、または生産ロットが次の工程や顧客注文に進むリスクを低減する。.
- リワーク、返品、サービス識別 — 基板が修理、返品、または後日調査される際に、恒久的な識別子を利用可能にしておく。.
必要なコード形式とデータ構造は、生産、品質、または顧客要件によって定義される。レーザーシステムは、許容できない基板損傷を生じさせることなく、要求される位置と品質でその情報を再現できなければならない。.
PCBまたはPCBAに通常マーキングされるもの
基板レベルのマーキングは、各基板、パネル、または完成したアセンブリに、スキャンして生産データにリンクできる一意の識別情報を与える。.
基板レベルのトレーサビリティコード
PCBトレーサビリティの中核は、通常、QRコードまたはデータマトリックスシンボルです。コードには、一意の識別子と、必要な場合は選択された構造化生産データを保持できます。多くの製造トレーサビリティシステムでは、完全な生産履歴をコード自体に保存するのではなく、その識別子を使用して、基板のバッチ、作業指示、検査および試験の履歴をMESまたはデータベースから取得します。読み取り可能なテキストによるシリアル番号またはロット番号は、作業者がスキャナなしで基板を識別できるように、コードの横に配置されることがよくあります。.
パネルおよびアレイの識別
基板は通常、複数のユニットを含むパネルとして製造されます。各ユニットには通常、それぞれ独自のコードが付与され、パネルまたはアレイには多くの場合、別個のパネルレベルの識別子が付与されるため、製造履歴はユニットレベルとパネルレベルの両方で追跡できます。マーク位置は、コードがデパネリング前に付与されるか後かに応じて異なります。.
アセンブリ、顧客、およびUIDの識別
トレーサビリティ以外にも、基板にはアセンブリ関連の識別子、顧客部品番号、ロゴ、バージョンまたはECO識別子がマークされ、一部の規制対象またはプログラム主導のサプライチェーンでは、購入者または適用されるプログラムによって定義された一意の識別データもマークされます。したがって、必要な用語、データ構造、コード形式、サイズ、および位置は、マーキング装置からではなく、顧客または適用される仕様から与えられます。.
コード形式とデータソース
| マーク内容 | 代表的な形式 | 一般的な用途 |
|---|---|---|
| 基板シリアル / ロット番号 | 可読テキスト | ユニット識別、リワーク、返品処理 |
| トレーサビリティコード | QR / データマトリックス / GS1 DataMatrix | 完全な履歴リンク:バッチ、日付、作業指示、テストデータ |
| パネル / アレイ ID | QR / データマトリックス + テキスト | 分割前のパネル単位履歴 |
| 日付 / ECO / バージョン | テキスト | リビジョンおよび変更管理 |
| 顧客部品番号 / ロゴ | テキスト / 図形 | 製品アイデンティティとブランドコンプライアンス |
| プログラム定義の一意のID / トレーサビリティコード | データマトリックスまたは顧客指定形式 | プログラム/規制トレーサビリティ |
一般的なトレーサビリティの流れでは、MESまたはシリアル番号データベースが一意の識別子またはエンコードされたデータをマーキングソフトウェアに提供し、コードが基板に付与され、カメラが、マークされたコードが読み取り可能で期待データと一致することを、基板が次工程へ進む前に検証できます。必要な場合、検証結果または合否ステータスを生産データベースに返すこともできます。このデータフローをどのように構築するか、またお客様のラインでそれが必要かどうかは、このアプリケーションページではなく、トレーサビリティ統合ソリューションで扱うプロジェクト上の課題です。.
PCBおよびPCBAのレーザーマーキング結果を左右するものは何か?
“「PCB」という情報だけではプロセスを選択するのに十分ではありません。結果は、正確な表面、その下にあるもの、コード要件、基板の形状、およびマークが耐えなければならない製造工程によって変わります。.
対象表面、色、および配合
ベアボードへのマークのほとんどはソルダーマスク上に施されますが、マスクの色、インク配合、コーティング厚、サプライヤー、ロットが異なれば、同じレーザー設定に対する反応が異なることがあります。ある緑色マスクで機能するレシピが、別の色やサプライヤーにもそのまま移行できると仮定すべきではありません。露出した銅、アルミニウム、めっき金属、セラミック、ポリイミドはそれぞれ異なるレーザー処理であり、異なる波長やパラメータウィンドウが適切であることを示している場合があります。.
マーキング表面の下にあるもの
ソルダーマスクへのマークは、PCBスタックアップ上の薄いコーティングに施されます。下にある銅パターン、積層材、局所的な層構造、および利用可能なマスク厚は、不要な除去や熱損傷がリスクになる前に、どの程度のプロセスマージンがあるかに影響します。機能上のトレース、パッド、ビアは、設計が検査済みのマーキングエリアを意図的に設けている場合を除き、キープアウト対象として扱うべきです。.
コードサイズ、コントラスト、検査要件
大きく読み取りやすいシリアル番号と、小さな機械可読データマトリックスとでは、同じプロセスウィンドウが要求されるわけではありません。モジュールサイズ、必要なコード寸法、背景色、スキャナーまたはベリファイア、指定がある場合は目標グレード、許容される外観変化が、いずれも光学フィールド、スポットサイズ、パラメータ開発に影響します。
基板の種類と熱感度
リジッドFR-4基板、FPC、金属コア基板、セラミック基板、および実装済みPCBAは、同じリスクをもたらすものではありません。フレキシブル回路は熱と動きにより敏感で、実装済み基板では部品の近接と高さの変動が加わります。金属コア基板とセラミック基板は、熱の流れと表面応答の両方を変化させます。これらの違いは、レーザー経路とワークの支持方法の両方に影響します。
平坦度、反り、焦点安定性
パネルの反り、たわみ、治具公差、実装部品の高さによって、マーキング面が意図した焦点面からずれる可能性があります。ビジョンは基板がずれたときのX-Y位置を補正できますが、高さや焦点の変動自体を補正するものではありません。Z方向の変動が大きい場合は、治具設計、支持の制御、オートフォーカス、あるいはその他の高さ制御戦略を検討する必要があるかもしれません。
後工程とロット間変動
リフロー、洗浄、コンフォーマルコーティング、ハンドリング、および後続の組立工程は、マークがどのように読み取られるか、またはマークが引き続きアクセス可能かどうかに影響する可能性があります。複数のソルダーマスク色、サプライヤー、基板リビジョンを使用している場合は、サンプル計画には、都合のよい1枚の基板だけを検証するのではなく、重要なバリエーションを含める必要があります。
基板の形状、パネライゼーション、ハンドリングはマーキングにどのような影響を与えますか?
優れたレーザーレシピでも、基板を再現可能な位置と焦点高さで配置できなければ、生産では失敗します。したがって、マーキング領域、基板支持、ハンドリング方法は、装置の決定事項に含まれます。
実用的なルールは、 機能性フィーチャーから十分なクリアランスを確保した専用のマーキング領域を使用することです。機能性トレース、パッド、ビア、はんだ接合部、および敏感な部品は、PCB設計がレーザー加工用に検証済みの別個の露出金属マーキングターゲットを意図的に提供しない限り、キープアウト領域として扱うべきです。
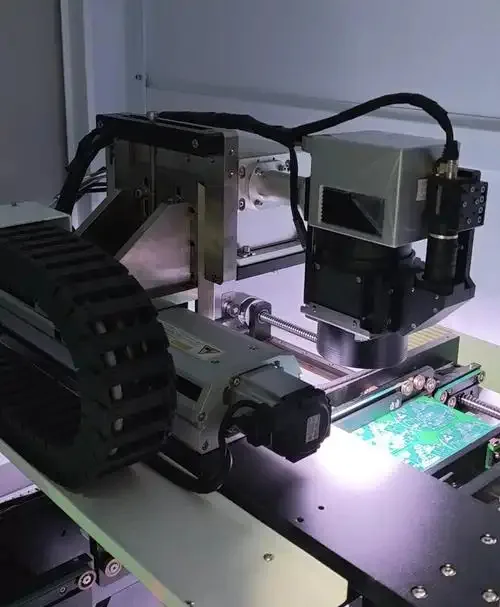
エンジニアリングの要点: マーキング前に、基板の位置決めと使用可能なマーキング領域を確認する必要があります。最終的なコントラストとプロセス設定は、実際のソルダーマスク、基板表面処理、およびマーキング要件によって異なります。.
安全ゾーンとキープアウトゾーン
- 専用のソルダーマスクブランク領域 — 機能用銅箔やその他のフィーチャから十分なクリアランスが確保できる場合に、ベアボードコードの一般的な対象となります。.
- パネルブランク、プロセスレール、またはエッジ領域 — パネルレベルの識別子や、個片化前に付与されるコードに有用です。.
- 組立済みPCBA上のコンポーネント非実装領域 — 設計上、近接するデバイスおよびはんだ接合部からのクリアランスが確保されている場所にのみマークを付ける。.
- 機能トレース、パッド、ビア、およびグラウンド・フィーチャ — 通常はマーキング領域から除外する。ただし、設計が別のターゲットを明示的に定義し、検証している場合を除く。.
- 繰り返し屈曲する領域 — 曲げによって後でマーク面にひび割れや層間剥離が生じる可能性がある場所には、マークを配置しない。.
- 後で覆われる領域 — コンフォーマルコーティングについては、コーティング後もコードが読み取り可能である必要があるかどうかを定義する;ポッティングについては、基板がアクセス不能になる前に検証を行う必要があるかどうかを判断する。.
単一基板、パネル、またはアレイ
安定した単一基板の場合、必要になるのは機械式治具だけかもしれません。パネルまたはアレイでは、基板間ピッチ、パネルの歪み、フィデューシャル位置、デパネリング公差、繰り返しマーキング位置が加わります。これらの位置が治具の再現性を超えてばらつく場合は、X-Y補正にカメラベースの位置合わせが有用になります。
リジッドPCB、FPC、実装済みPCBA
リジッド基板は通常、平坦に支持するのが比較的容易です。FPCは、マーキング中に表面が動いたり反ったりしないよう、真空支持または専用のネストが必要になる場合があります。実装済みPCBAでは部品の高さが加わり、Z方向のばらつきが生じる可能性があるため、レーザーヘッド、ワーキングディスタンス、治具は、背の高い部品との衝突を避けつつ焦点を維持する必要があります。
搬入、段取り替え、側面アクセス
手動投入、トレイ、パネルコンベヤ、自動搬送では、治具と利用可能な作業範囲に求められる条件が異なります。複数の基板サイズや製品バリエーションが1つのステーションを共有する場合、段取り替え時間、レシピ選択、治具の再現性は、後回しにせず評価の一部に含めるべきです。
位置合わせ方法については、ビジョン位置決めソリューションを参照してください。
PCBまたはPCBAでは、どのようなマーキング結果を目標にすべきですか?
「目に見えるマーク」は有効な合格基準にはなりません。レーザー設定や装置を比較する前に、コードが果たすべき機能、許容できる表面変化、禁止すべき損傷を定義してください。
- 信頼できる可読性 — テキストは判読可能なままでなければならず、機械可読コードは想定するスキャナまたはベリファイアでデコードできなければなりません。
- コード品質の定義 — 品質システムがグレーディング方法または最低グレードを規定している場合は、視覚的なコントラストで十分だと想定するのではなく、その要件をサンプル受入基準の一部として使用してください。
- 制御された表面変化 — マークは、許容できない焦げ、ハロー、過度なマスク除去、その他の外観変化を生じさせることなく、必要なコントラストを形成する必要があります。
- 許容できない機能損傷がないこと — 試験したプロセスは、機能を果たす銅、パッド、ビア、積層板、はんだ接合部、または近接する部品を露出させたり損傷させたりしてはなりません。
- 位置精度 — コード全体は、キープアウト部からの所要クリアランスを確保しつつ、指定されたマーキング領域内に収まっていなければなりません。
- プロセス生存性 — リフロー、洗浄、ハンドリング、コンフォーマルコーティングなど、お客様のプロセスにとって重要な後工程を経た後も、読み取り性が許容範囲内に保たれなければなりません。
- 実変動に対する再現性 — プロジェクトに含まれる基板の色、サプライヤー、ロット、製品バリエーションにわたって、結果が許容範囲内に保たれる必要があります。
- 生産可能なサイクル — ローディング、位置決め、マーキング、検証が要求されるステーションサイクルを満たせない場合、マーク品質だけでは十分ではありません。
テストの前に目標を定義する: コードの形式とサイズ、必要な読み取りまたはグレーディング方法、許容される外観変化、禁止される損傷、位置公差、下流工程での耐性確認、および目標サイクルタイム。これらの基準により、サンプルは単なる外観のデモンストレーションからエンジニアリング上の判断へと変わります。
PCBおよびPCBAマーキングにおけるUVレーザーとファイバーレーザーの比較
基板上に見られる表面に対しては、2つのレーザー方式でほとんどのケースをカバーできます。選択は条件次第であり、お使いの基板での最終結果は実サンプルで確認する必要があります。
UV(約355 nm)— ソルダーレジスト、FPC、セラミックスで通常最初に評価される方式
UVレーザーは、PCBマーキングで最初に検討されることが多い方向です。理由は1つあります。短波長が多くのソルダーマスクインクやポリマー表面に強く吸収されるため、赤外光源よりも熱影響部が小さく、清浄で高コントラストのマークが得られます。これは、高密度基板上の微細なコード、熱に敏感なフレキシブル回路、そして濃く判読可能なマークが付くセラミック基板にとって重要です。“コールドマーキング”とは、その効果を表すものであり、熱的影響が完全にないという意味ではありません — 有用なパラメータウィンドウは、マスクの色と厚さごとに見つけ、サンプルで確認する必要があります。
ファイバー(~1064 nm) — 露出した金属表面向け、ソルダーマスクには注意
ファイバーレーザーは金属マーキングの標準的なツールであり、対象が露出した銅またはアルミニウム表面、金属補強材、シールドカバー、あるいはアセンブリ上の金属フレームである場合には妥当な選択肢です。しかし、ソルダーマスク表面では赤外波長は吸収効率が低く、熱が蓄積する可能性があります — マスク、積層材、または近接するフィーチャーを損傷するリスクが高まります。マスク表面にファイバー光源を検討する場合は、想定ではなく実際の基板材料で評価する必要があります。
MOPA、CO₂、グリーン — 表面に応じた条件付きの選択肢
MOPAファイバーレーザーは、より広いパルス幅と周波数のウィンドウを提供し、コントラストや熱制御が重要となる一部のコーティング面や金属面で役立つことがあります。CO₂レーザーは、微細で高密度なPCBコードの一般的な第一選択ではありませんが、より大きな有機材料表面の処理では用いられることがあります。グリーンレーザーは特定の材料ケースで登場します — たとえば、波長特異的な吸収が検討されている一部のコーティング面やめっき面です。これらはいずれも、既定ではなく、実際の基板表面と目標とするマークに基づく条件付きの検討です。
パラメータの方向性 — 単に出力を選ぶだけではいけない理由
平均出力だけで良好なPCBマークが決まるわけではありません。使用可能なプロセスウィンドウでは、実際の基板において、コントラスト、コードのエッジ品質、表面除去、熱負荷のバランスを取る必要があります。パルスエネルギー、繰り返し周波数、スキャン速度、ハッチ、パス数、フォーカス、フィールドサイズは、いずれもこのバランスを変え得ます。有効な組み合わせは、マーキングするマスクまたは基板によって決まります。そのため、お使いの基板向けのパラメータレシピは、カタログからコピーしたり、単一の出力値に置き換えたりするのではなく、サンプルテスト時に開発されます。
PCBおよびPCBAのレーザーマーキングでよくある故障モードとは?
不良サンプルは、必ずしもレーザー技術が不適切であることを意味するわけではありません。不良パターンは、次に変更すべき対象が波長、プロセスウィンドウ、光学系、位置決め、治具、検証、生産アーキテクチャのどれなのかを判断するのに役立ちます。
| 不具合 | 次に確認すべきこと |
|---|---|
| 弱い、または不安定なコントラスト | 実際のマスク配合または色、波長、焦点、パラメータウィンドウ、表面汚染、サプライヤー/バッチによるばらつき。 |
| コードは視認できるが、安定してデコードできない | モジュールサイズ、エッジ定義、コントラストの均一性、クワイエットゾーン、光学系/視野サイズ、ベリファイア設定、コード生成品質。 |
| 過剰なマスク除去、ハロー、焦げ | 熱負荷、パルス/走査戦略、焦点、波長の選択、および要求されたコントラストがその表面で現実的かどうか。 |
| 銅箔または基材が露出または損傷する | マーキングゾーンの設計、下層の積層構成、プロセスエネルギー、キープアウトクリアランス。単に濃いマークを受け入れてこれを解決しようとしないでください。 |
| 基板間またはパネル間の位置ずれ | 治具の再現性、フィデューシャル戦略、パネルの歪み、カメラアライメント、および部品の有無/向きのチェック。 |
| FPCが移動する、反る、またはマークが不安定になる | 支持方法、真空吸着またはネストの設計、表面平坦度、フォーカス安定性。 |
| マークは初期には合格するが、生産後に劣化する | リフロー、洗浄、コーティング、ハンドリングの順序、および正しい工程段階で合否判定が行われたかどうか。 |
| MES値、マーキングコード、検証記録が一致しません | データハンドシェイク、シリアライゼーションロジック、カメラ読み戻し、合否ロジック、および記録の関連付け。 |
| マーク品質は合格するが、ステーションがタクトタイムを満たせない | フルサイクルタイム:ローディング、位置決め、マーキング、検証、アンローディング、コンベヤ搬送、段取り替え — スキャン速度だけではない。 |
PCBレーザーマーキングは生産工程にどう組み込まれるのか?
ステーションのアーキテクチャは、識別を工程のどこに組み込むか、基板をどのようにハンドリングするか、データをどのように付与・検証するか、そしてラインが許容できるサイクルタイムによって決まります。
オフライン卓上マーキング
オフライン機は、小~中量生産、頻繁な段取り替え、混在する基板タイプに適しています。基板はオペレーターによって投入され、治具または小型のビジョンシステムによって位置決めされ、マーキングと検証が行われた後、排出されます。PCBマーキングを始めるための最も簡単な方法であり、基板を手作業で移動させる場合でも、マーキングソフトウェアを通じてMES接続性を維持できます。
定義された生産工程でのインライン
基板が連続生産フローで移動する場合、識別子を作成して検証する必要がある生産工程に、インラインステーションを設置できます。対象がベアPCBか、組み立て済みのPCBAかによって、そのポイントは組み立て前、定義された工程ステップの後、またはラインの後方になることがあります。ステーションはMESまたはデータベースからコード値を受け取り、基板を位置決めし、マーキングし、結果を検証して、次の作業にリリースする前に合否記録を返すことができます。
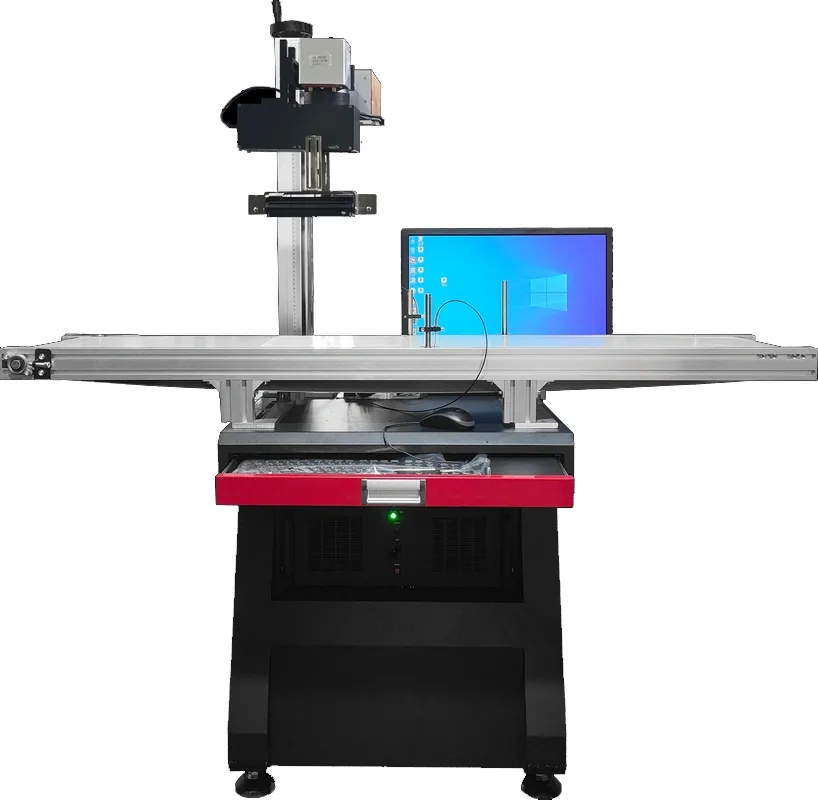
エンジニアリングの要点: コンベア搬送はインラインマーキングステーションの一部にすぎません。基板の位置決め、コード生成、検証、ラインサイクル要件は、実際のPCBプロセスに合わせて定義する必要があります。
スループットと段取り替えに関する考慮事項
実際のサイクルには、レーザー走査時間だけでなく、ローディング、位置決め、マーキング、検証、アンローディングが含まれます。インラインシステムでは、これにコンベアのタイミング、パネル間の段取り替え、ライン速度のマッチングが加わります。プロジェクト評価では、マーキングステーションがボトルネックにならずにラインに追従できること、またMESまたはデータベースインターフェースが既存の制御環境に適合することを確認する必要があります。これらの統合に関する課題はプロジェクトとして評価されます。フライング/オンラインマーキングソリューション、自動ローディングソリューション、トレーサビリティ統合ソリューションの各ページで、システム手法を説明しています。
PCBおよびPCBAマーキングサンプルは、どのように受け入れるべきですか?
サンプル試験の前に合否基準について合意してください。そうしないと、見た目が魅力的なマークが、実際の生産要件を満たしていないにもかかわらず承認される可能性があります。
可読性とコード品質の合否基準
実際のテキスト、QRコードまたはデータマトリックスのサイズを、自社の工程にとって重要なスキャナーまたはベリファイアで確認します。品質システムで特定のグレーディング方法や最低グレードが要求されている場合は、その要件を事前に定め、マーキングしたサンプルに結果を記録します。
表面と損傷の合否基準
どのような外観変化が許容され、何が禁止されるかを定義します。過剰なソルダーマスクの除去、ハロー、焦げ、露出した銅、積層板の損傷、および近接するパッド、ビア、はんだ接合部、部品への影響がないか検査します。合否基準は、コードが見えるかどうかだけでなく、基板の機能要件と外観要件に基づくべきです。
位置および再現性の受入基準
完全なマークが規定のマーキング領域内に収まり、機能上の部位から必要なクリアランスを確保していることを確認する。最良のサンプル1枚だけを承認するのではなく、治具、位置合わせ、パネルのひずみの問題を明らかにできるよう、十分な数の基板またはパネル位置で試験を繰り返す。
後工程の受入基準
読みやすさやアクセス性を変化させる可能性がある製造工程の後に、マークを確認する。これにはリフロー、洗浄、ハンドリング、コンフォーマルコーティングが含まれる場合がある。基板が後でポッティングされるか、その他の方法でアクセスできなくなる場合は、その工程の前に識別子を確認する必要があるか、別の外部識別子が必要かを判断する。
バリアントおよびサイクルタイムの受入
プロセスに実質的な変更をもたらすソルダーマスクの色、サプライヤー、基板のバリアントまたはリビジョンを含めます。次に、ローディング、位置決め、マーキング、検証、アンローディングまたは搬送を含むステーションの全サイクルを測定し、光学検査の合格結果が、生産対応可能なプロセスと誤認されないようにします。
有用なサンプル試験記録には、以下を含める必要があります。 基板/表面の識別情報、マーク内容とサイズ、目標とする受入基準、試験したレーザー経路、検査方法、下流工程のチェック、観察された故障モード、および全サイクル要件。正確な商用パラメータレシピはプロジェクト固有のままでかまいませんが、受入結果は、最終的な設備アーキテクチャを選択できる程度に明確である必要があります。
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
最終的な装置は、受け入れられたサンプルと生産条件から導かれるべきです。レーザー光源、光学系、位置決め、治具、ハンドリング、検証、データ機能は、試験で証明された内容から選択されるものであり、「PCB」という言葉だけで選択されるものではありません。
| サンプルまたは生産での知見 | 構成への影響 |
|---|---|
| UVは、許容できる表面変化を伴いながら、ソルダーマスクまたはFPC上で必要なコントラストを生成します | UVを光源ルートとして維持し、公称出力だけで技術を切り替えるのではなく、承認済みサンプルを基準に光源/光学系/パラメータのウィンドウを定義してください。 |
| 露出した銅、アルミニウム、その他の金属ターゲットは、ファイバー方式の方が良好に加工できます。 | その意図的な金属マーキング領域には検証済みのファイバー方式を使用し、マスク表面に関する前提とは分けて扱ってください。 |
| 必要なコードが非常に小さい、またはマーキングフィールドを拡大するとエッジの鮮明さが低下する | レンズ/フィールドサイズ、スポットサイズ、光学レイアウトを見直してください。最大のフィールドが、微細なコードにとって自動的に最適なフィールドになるわけではありません。 |
| 基板またはパネルのX-Y位置が、治具の再現精度を超えて変動する | 基準マークまたはビジョンアライメントを追加し、認識/補正ロジックを定義してください。 |
| FPCが平坦な状態を維持できない、またはパネルの反りによって表面が焦点から外れる | 治具/真空吸着サポートを改善し、Z高さまたはフォーカス制御の要件を評価する。ビジョンだけでは高さ変動を補正できない。 |
| 組み立て済みPCBAに背の高い部品がある、またはマーキング高さが変動する | 作動距離、衝突クリアランス、Z調整/オートフォーカス戦略、および選択したヘッド配置でマークに安全にアクセスできるかどうかを確認する。 |
| マーキング品質は合格するが、全サイクルタイムが不合格となる | 単純にレーザー出力を上げる前に、マーキングフィールド、レシピ、ローディング、コンベア搬送、位置決め、検証アーキテクチャを見直してください。 |
| コード値はMESから取得する必要があり、すべての基板で読み戻し確認が必要です。 | 必要なデータインターフェース、シリアライゼーション制御、カメラ検証、合否処理、結果ログ記録を追加してください。 |
| 複数の基板サイズまたは頻繁な製品変更が1台の装置で共有される場合 | 調整可能または交換可能な治具、レシピ管理、必要に応じたビジョン、および製品ファミリーに対応するコンベア/作業エリア範囲を計画してください。 |
サンプルまたはRFQに添付して送る情報
これらの情報があれば、プロジェクトは「PCBレーザーマーカーが必要だ」という段階から、具体的な光源ルート、光学フィールド、治具/ビジョン戦略、ハンドリング方法、検証方法、オフラインまたはインラインの装置構成へと進めることができます。
- 基板の種類、寸法、およびベア基板、フレキシブル、メタルコア、セラミック、実装済みのいずれであるか
- 正確なマーキング面、ソルダーマスクの色/表面仕上げ、および関連するサプライヤーやロットによる差異
- マーク内容、コード形式、目標コードサイズ、およびグレーディング/可読性に関する要件がある場合はその要件
- 使用可能なマーキング領域、下層/近接するフィーチャー、およびキープアウト規則
- 面付け、平坦度/反りの懸念事項、および投入方法
- 必要なスループットまたはステーションサイクル、および段取り替えパターン
- マーキングを実施する生産ポイント、下流工程、および検証タイミング
- MES/データベース/カメラ/合否インターフェース要件
- 認定対象となる実際のバリエーションを代表するサンプル
FAQ
緑色のソルダーレジスト上に、基板を損傷せずにレーザーマーキングできますか?
はい — 緑色のソルダーマスクはPCBレーザーマーキングで最も一般的な表面であり、適切なパラメータを使用すれば、通常は清浄で読み取り可能なマークを実現できます。結果はマスクの色、厚さ、基板ロットによって異なるため、実際の基板サンプルで確認する必要があります。
PCBマーキングでUVレーザーがよく推奨されるのはなぜですか?
UV光は多くのソルダーマスクインクやポリマー表面に強く吸収されるため、赤外線源よりも熱影響部が小さく、清浄で高コントラストのマークが得られます。そのため、マスク、フレキシブル、セラミック表面では一般に最初に検討される方向性です — ただし最終的なレシピはサンプルで確認する必要があります。
ファイバーレーザーは銅またはアルミニウムコアPCBにマーキングできますか?
ファイバーレーザーは露出した金属表面へのマーキングに適しているため、銅、アルミニウムコア、または金属スティフナーを対象とする場合の合理的な方向性となり得ます。ソルダーマスク表面では、赤外波長は吸収効率が低く熱が蓄積しやすいため、マスクに対するファイバー光源は想定せず、実際の基板で評価する必要があります。
PCBにマーキングできる最小のQRコードまたはデータマトリックスコードは何ですか?
読み取り可能な最小コードサイズは、スポット径、マーキング光学系、表面コントラスト、使用するスキャンハードウェアによって異なり、構成に依存します。必要なコードサイズとグレードについては、実際の基板でサンプルにマーキングして読み取ることで、実用的な答えが確認できます。
レーザーマーキングはリフローや洗浄に耐えますか?
レーザーマークは印刷層ではなく、表面を永久に改変するものです。そのため、通常ははんだ付けや洗浄工程を経ても残りますが、正確に残るかどうかは表面、マーク深さまたはコントラスト、工程温度によって異なります。実際の生産工程を経た後に読み取り可能性を検証してください。
インラインでのトレーサビリティを目的として、レーザーマーキングをMESと統合できますか?
はい — インラインステーションは、MESまたはデータベースからコード値を受け取り、各基板にマーキングし、コードを検証して、その結果をシステムに返すことができます。これは、ラインのレイアウト、制御環境、データ要件によって異なるプロジェクトレベルの統合です。
お使いのラインでPCB & PCBAレーザーマーキングを評価する準備はできましたか?
基板の種類、ソルダーマスクの色、マーキング内容、目標とするコードサイズをお知らせください。用途を確認し、レーザー照射方向を決定したうえで、サンプルマーキングテストをご用意します。