
クイックアンサー:電子部品のレーザーマーキングの概要
レーザーマーキングは、電子部品の永続的な識別とトレーサビリティに広く使用されていますが、有用なエンジニアリング上の問いは、単に部品にマーキングできるかどうかではありません。定義する必要があるのは 実際のパッケージと外面、マーキングする情報、必要な視覚的またはコードの結果、利用可能なマーキングゾーン、部品の提示方法、生産速度、およびマークが耐えなければならない下流工程.
このページは、「IC、コンデンサ、リレー、センサーにコードをマーキングする」といった初期の依頼を、検証可能なアプリケーションへと具体化するのに役立ちます。部品とマーキング面を特定し、目標とする結果を定義し、評価する最初のレーザールートを選定し、故障モードを想定し、サンプル合格基準を設定し、テスト結果を用いて最終的な光学系、治具、位置決め、供給、検証、および装置構成を決定します。.
適用範囲に関する注記: このページでは、電子部品自体へのマーキングについて説明します。PCBおよびPCBAのボードレベルマーキングは、次で扱われています PCBおよびPCBAマーキングページ, 、またコネクタ / 端子のマーキングは、次で扱われています コネクタおよび端子のマーキングページ.
一般的にレーザーマーキングされる電子部品はどれですか?
実際の部品と、レーザーが到達する外層から始めます。同じ電子部品カテゴリに属する2つの部品でも、パッケージ表面、寸法、内部構造が異なるため、異なるレーザールートが必要になる場合があります。.
ICおよびチップパッケージ — モールドされたエポキシ樹脂本体
IC、マイクロコントローラー、ロジックデバイス、および多くの個別半導体パッケージは、QFN、BGA、SOP などの形式や類似のパッケージで、モールドされたエポキシ化合物を使用しています。通常のマーキング対象は、モールドされた上面です。このプロセスでは、実際のパッケージの厚さと内部構造に対して、熱影響と浸透影響を許容範囲内に保ちながら、読み取り可能なコントラストを作り出す必要があります。より深部の材料挙動は、次と照合して確認できます: プラスチック材料ページ.
セラミック部品およびパッケージ
セラミックコンデンサ、共振器、センサー、およびセラミック基板パッケージでは、セラミック表面に暗色または高コントラストの識別表示が必要になる場合があります。組成、釉薬、メタライズ、厚さ、エッジ感度によって、使用可能なプロセスウィンドウが変わる可能性があるため、薄い部品や脆い部品は、読み取りやすさと表面の完全性の両方について評価する必要があります。次を参照してください: セラミック基板材料ページ 表面応答自体が主な不明点である場合。.
金属シェルまたはめっき表面の部品
メタルキャン水晶振動子、シールド部品、および露出した、または意図的にマーキング可能な金属表面を持つその他の部品は、金属マーキングのルートに従う場合があります。重要な区別は、次のとおりです: 実際の外側マーキング層:未加工の金属、陽極酸化金属、めっき、コーティング、絶縁スリーブは、それぞれ異なる評価が必要になる場合があります。めっき仕上げについては、 めっき金属材料ページでさらに確認できます。.
プラスチックハウジング部品
リレー、スイッチ、ソケット、センサー、その他の電子部品には、エンジニアリングプラスチック製のハウジングが使われる場合があります。ポリマー種、色、フィラー、難燃処方、表面仕上げはすべてコントラストと熱応答を変化させる可能性があるため、ハウジング材料は一般的な「プラスチック」として扱うのではなく、確認する必要があります。
電子部品にマーキングが施されるのはなぜですか?
マークは通常、製品識別、組立管理、またはトレーサビリティの一部です — 装飾ではありません。.
- 製品識別 — 部品番号、型番、値、グレード、またはメーカー情報を区別し、作業者や顧客が部品を正しく識別できるようにします。.
- ロットおよび製造トレーサビリティ — 日付、バッチ、ロット、またはシリアルデータを製造、試験、品質の各記録に結び付けます。.
- 組立管理 — ピン1、極性、向き、その他の機能的な手がかりを示し、誤った配置や組立ての防止に役立てます。.
- 品質とリコール対応 — 品質問題を調査する必要があるとき、影響を受けたロットやユニットを追跡できる十分な識別情報を保持します。.
- 自動検証 — プロジェクトで必要な場合は、カメラやリーダーでチェックでき、MES やその他の生産データにリンクできるテキストまたは機械可読コードを提供します。.
- 顧客またはプログラムの要件 — 購買仕様または品質仕様でこれらが定義されている場合は、顧客固有の識別子、UID 構造、またはコード内容を適用します。.
要求される理由によって受け入れ方法が決まります。極性ドットは主に、明確で再現可能な視認性を必要とします。トレーサビリティコードには、スキャナ検証、データ照合、および定義されたリジェクトフローも必要な場合があります。.
電子部品には通常どのようなマーキングがされますか?
マーキング領域、光学系、または供給方法を選択する前に、内容を定義してください。テキスト密度とコードサイズが使用可能なプロセスウィンドウに影響するためです。.
製品識別
一般的な内容には、部品番号、型番または値の情報、メーカーロゴ、デートコード、およびロットまたはバッチコードが含まれます。これらのマークは通常、人間が直接認識することを目的としており、実際の視認距離と部品サイズで判読可能なままでなければなりません。.
2Dコードとシリアル化されたトレーサビリティ
QRコードおよびData Matrixシンボルは、作業指示、シリアル番号、ロット、試験参照、または顧客部品番号など、シリアル化されたデータや生産に関連付けられたデータを保持できます。小型部品では、有用なコードはレーザーが描画できる最小パターンではなく、安定して生産でき、指定された検証装置で読み取れる最小パターンです。.
方向と極性マーク
ピン1インジケータ、極性マーク、ドット、ライン、その他の配置の手がかりは、SMT中または後工程の組立てにおいて機能的に重要になることがあります。したがって、それらの位置とコントラストは、単なる図形的な外観としてではなく、受入れ基準として扱う必要があります。.
一般的な内容とデータ形式
| マーク内容 | 代表的な形式 | 一般的な用途 |
|---|---|---|
| 部品番号 / 型番 / 値 | 可読テキスト | 製品識別とピッキング精度 |
| 日付 / ロット / バッチコード | テキスト | バッチトレーサビリティとリコール対応 |
| シリアル番号 | テキスト / 1D / 2Dコード | ユニット単位の識別 |
| トレーサビリティコード | QR / Data Matrix / GS1 DataMatrix(指定がある場合) | 部品を生産データまたは顧客データにリンクする |
| 方向 / 極性 | ドット、線、記号、または短いテキスト | 正しい配置と組み立て |
| 顧客 / プログラム識別子 | 顧客仕様によって定義されたテキストまたはコード | プログラム固有の識別とトレーサビリティ |
電子部品のレーザーマーキング結果を決定する要因とは?
部品名だけではプロセスを選定できません。マーク品質は、実際の表面、パッケージの形状、フィーチャサイズ、光学系、レーザーパラメータ、およびマークが耐えなければならない後工程条件によって決まります。.
| 結果変数 | 確認すべき事項 | なぜ結果が変わるのか |
|---|---|---|
| パッケージと外側のマーキング表面 | モールドエポキシ、セラミック、エンジニアリングプラスチック、コーティング、めっき、スリーブ、または露出金属 | 異なる外層はレーザーエネルギーを異なる仕方で吸収し、異なるコントラスト、熱、および表面変化のメカニズムを生じます。. |
| 表面の配合と状態 | 色、フィラー、グレード、コーティング厚さ、汚染、およびサプライヤー/ロットのばらつき | 見た目が似ている2つの部品でも、異なるパラメータウィンドウが必要になったり、異なるコントラストを生じたりすることがあります。. |
| パッケージの厚さと内部構造 | 意図したマーキング領域における厚さと、敏感な内部要素の近接性 | マーキング中にどの程度の熱的または浸透のマージンを許容できるかを制御します。. |
| マーク内容と特徴サイズ | 文字の高さ、ストローク幅、データマトリックス/QRモジュールサイズ、ロゴのディテール | 微細な特徴は、スポットサイズ、フォーカス、コントラスト、およびスキャナ性能への要求を高めます。. |
| 利用可能なマーキング領域 | 使用可能領域、エッジ、リード、端子、シール、その他のキープアウト境界 | コードサイズ、レイアウト、およびマークの安全な位置を制約します。. |
| 形状および高さの変動 | 平面、曲面、円筒、凹部、トレイ間の高さ公差 | 焦点制御、治具設計、回転の必要性、およびビジョンまたは多位置ハンドリングが必要かどうかが変わります。. |
| レーザー光源、光学系、パラメータウィンドウ | 波長、パルス挙動、フィールドレンズ、作動距離、繰り返し周波数、スキャン速度、パス回数 | 同じ平均パワーでも、組み合わせが異なると、熱負荷、コントラスト、加工品質が大きく異なる可能性があります。. |
| 下流工程 | リフロー、洗浄、コーティング、ハンドリング、熱サイクル、最終検査方法 | マークは、マーキング直後だけでなく、実際のプロセスシーケンス後も許容範囲内に保たれる必要があります。. |
材料ルーティング: 特定のモールディングコンパウンド、セラミック、プラスチック、またはめっき表面がレーザーエネルギーにどのように反応するかが主な不明点である場合は、関連する 電子基板, プラスチック または めっき金属 ガイダンスを使用してください。アプリケーションの決定は、依然として実際の部品、マーキング領域、目標結果、および生産フローに戻って行う必要があります。.
マークは現実的にどの程度小さくできるか?
最小文字高さ、線幅、2Dコードのモジュールサイズは構成によって異なります。実用上の限界は、集光スポット、表面コントラスト、フィールドレンズ、作動距離、部品の平坦度、そして最終的に使用されるスキャナーまたは検査方法によって決まります。バッチ全体で安定して読み取れる、わずかに大きいフィーチャのほうが、1つのサンプルで達成される最小のフィーチャよりも有用です。光学に関するより詳細なガイダンスについては、次を参照してください: マイクロマーキングガイド.
どのようなマーキング結果を目標にすべきですか?
サンプル試験の前に合格条件を定義してください。「良く見える」だけでは、再現可能な生産構成を選択するには十分ではありません。.
- 外観結果 — 信頼性の高い人間による認識のために、暗い背景に明るい表示、明るい背景に暗い表示、または単に十分なコントラストのどれが必要かを定義してください。.
- 文字およびコードの結果 — 目標とする文字サイズ、ストロークの明瞭さ、モジュールサイズ、スキャナー、および合意された検証またはグレーディング方法を定義してください。.
- 位置決め結果 — 承認されたマーキング領域、エッジクリアランス、データムまたは方向基準、および製品が許容できる位置変動量を定義します。
- 表面/機能結果 — 亀裂、溶融、過剰な炭化、コーティングの貫通、端子の損傷、その他機能や信頼性に影響を与える可能性のある目視可能な変化など、許容できない損傷を定義します。
- 耐久性結果 — マークが耐えなければならない実際の後工程(リフロー、洗浄、コーティング、ハンドリング、熱サイクルなど)を定義します。
- 一貫性結果 — 同じ許容範囲が複数の部品ロット、サプライヤ、色、パッケージバリエーションをカバーする必要があるかどうかを定義します。
- 生産結果 — レーザースキャン時間だけで判断するのではなく、必要なステーションのスループット、検証タイミング、不良品処理を定義する。.
これらの目標は、後にUV、ファイバー、またはMOPAの試行を比較し、光学系、治具、ビジョン、供給、または自動化の変更が必要かどうかを判断するために使用される受入基準となる。.
マーキング領域、形状、部品ハンドリングは結果にどのような影響を与えるか?
小型部品ではミスの余地がほとんどない。使用可能なマーキングゾーン、部品の高さ、向き、提示方法は、レーザーレシピが確定する前に、治具と位置決め戦略をしばしば決定づける。.
端子、シール、エッジ、その他の機能部位から十分なクリアランスがある専用マーキング面が望ましい。安全ゾーンは、実際のパッケージ図面またはサンプルから定義し、テスト中に検証する必要がある。コンポーネントカテゴリだけから推測してはならない。.
代表的なマーキングゾーン
- モールドパッケージ上面 — パッケージ構造と厚さが許容可能なプロセスウィンドウを提供する場合、ICパッケージ上のテキストや2Dコードで一般的。.
- セラミック面またはコーティング面 — 端子、メタライズ領域、および影響を受けやすいエッジがマーキング領域から除外されている場合に使用可能。.
- プラスチックハウジング面 — ポリマー配合が安定したマークを形成する場合、リレー、センサー、その他のハウジングに有効。.
- 円筒形の側面 — マークが円周に沿って延びる場合、回転ハンドリングまたは制御されたインデックス動作が必要になることがあります。.
キープアウトゾーン
- リード、ピン、はんだ端子、および接触領域 — めっき、はんだ付け性、または電気接触面を損傷しないようにしてください。.
- シールおよび機能インターフェース — マークによって気密封止、接着、または封止領域を破ったり弱めたりしないでください。.
- 薄いエッジおよび機械的応力がかかる領域 — エッジに敏感なセラミックまたは薄型パッケージでは、追加のクリアランスとより低い熱負荷が必要になる場合があります。.
- 未検証の内部リスク領域 — パッケージの厚さまたは内部構造が不明な場合は、XY位置だけで内部リスクが排除されると仮定せず、図面またはサンプルでマーキング領域を確認してください。.
部品をレーザーにどのように提示するか
再現性のあるポケットに入った平らな部品は、多くの場合、簡単な治具を使用できます。ランダムな向きの部品にはビジョンによる位置決めが必要になることがあります。 ビジョン位置決め円筒形の部品には 回転軸が必要になることがあります。トレイ、マガジン、テープアンドリール、またはフィーダーでの供給も、位置再現性、焦点、サイクルタイムをどのように検証しなければならないかを変えます。
電子部品マーキングでは、最初にどのレーザーをテストすべきですか?
UV、ファイバー、MOPAは多くの電子部品アプリケーションに対応しますが、最初に試す方式は、実際のマーキング面と目標とする結果に従って選び、その後、実部品で確認する必要があります。
UV(~355 nm)— 成形コンパウンド、セラミックス、微細なディテールでは、しばしば最初に評価される
UVレーザーは、成形エポキシ、特定のプラスチック、セラミックス、または非常に微細な形状に対して、熱負荷を抑えつつ制御された表面効果が必要な場合に、最初に検討されることが一般的です。有効な条件範囲は、実際のコンパウンド、色、厚さ、目標とするコントラストに依然として依存するため、「UV」は保証された処方ではなく、出発点となる方向性です。
ファイバー(~1064 nm)— 露出した金属および適合するコーティング表面に有力な候補
ファイバーレーザーは金属マーキングの標準的な方向性であり、実際の対象層が露出した金属、陽極酸化金属、または別の適合する表面である場合に適しています。成形パッケージや絶縁外層は別途評価が必要です。レーザーが実際にスリーブ、コーティング、ポリマー表面に当たっている場合は、部品名だけでファイバーを選定しないでください。
MOPAファイバー — 選択した表面に対するより広いパルス制御ウィンドウ
MOPAは、より広いパルス幅と周波数の調整範囲を持つファイバーレーザーアーキテクチャです。選択した金属、コーティング、または適合する化合物において、コントラストと熱バランスにプロセスウィンドウの柔軟性がより必要な場合に有用となり得ますが、QスイッチファイバーやUVより優れているかどうかは、対象表面で実証する必要があります。
マイクロマーキング:スポットサイズ、フィールドレンズ、検証限界
より小さいマーキングフィールドは、より微細な特徴を支えることができますが、使用可能な領域が狭くなり、トレイのカバレッジや複数部品のマーキングとのトレードオフを生じることがあります。したがって、フィールドレンズ、作動距離、スポットサイズ、焦点許容差、スキャナ性能はまとめて評価する必要があります。正しい目標は、要求される生産変動全体にわたって再現可能かつ検証可能なままである最小の特徴です。
レーザー出力だけではマーク品質が決まらない理由
平均出力だけでは、良好な部品マークを定義することはできません。パルスエネルギー、パルス幅、繰り返し周波数、スキャン速度、スポットサイズ、パス数、表面応答が相互に作用します。ある化合物で安全にコントラストを形成するレシピでも、別の化合物では過熱させる可能性があるため、プロセスウィンドウはカタログからコピーするのではなく、実サンプルで開発する必要があります。.
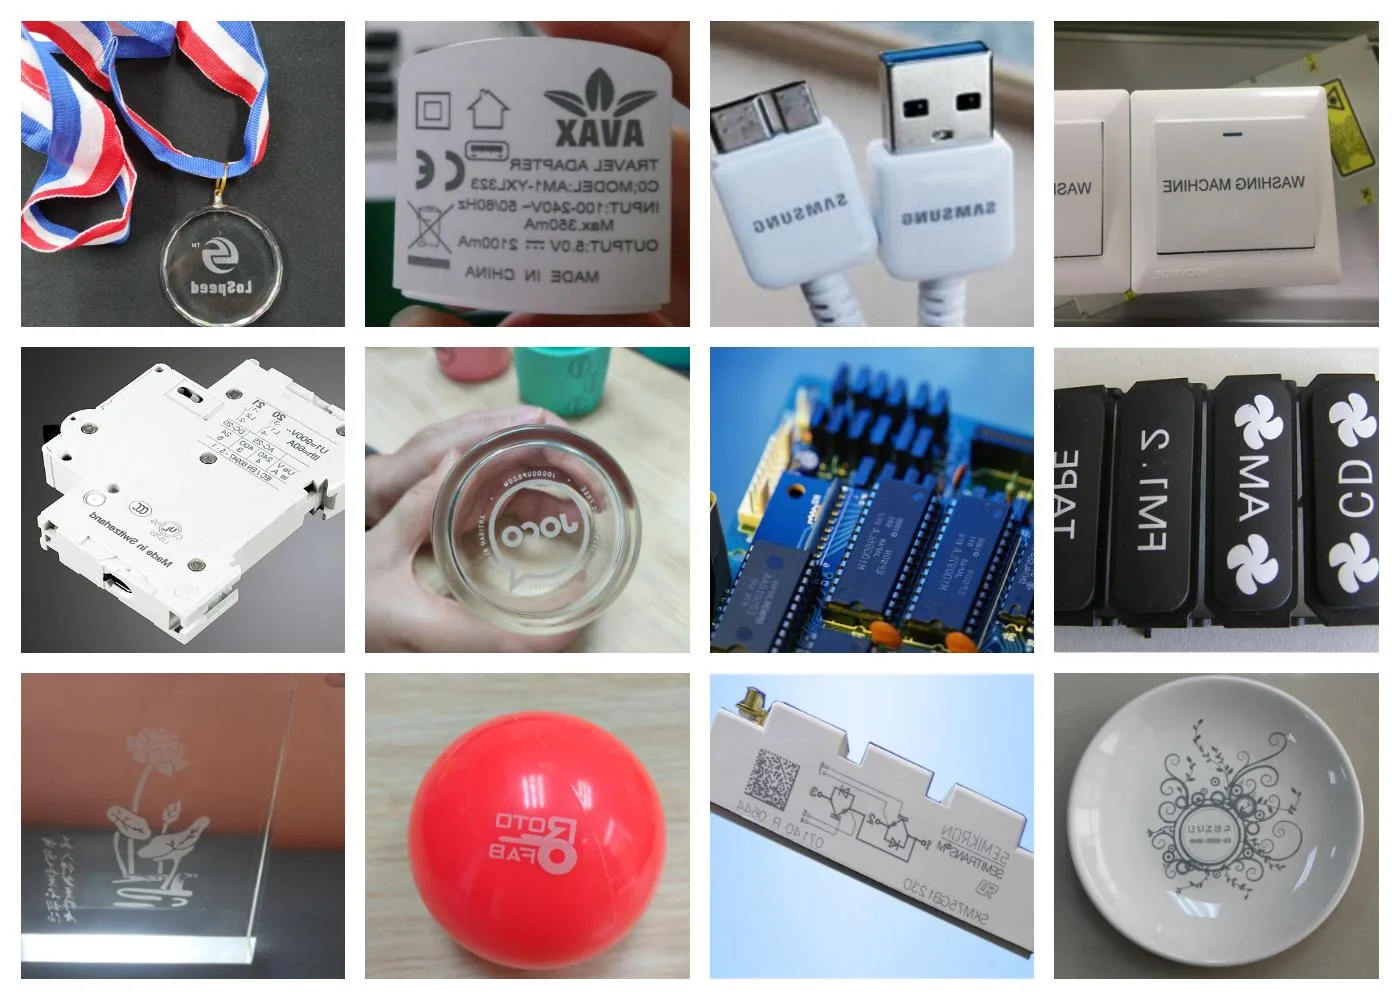
エンジニアリングの要点: これは補助的なビジュアルであり、特定の電子部品に対する検証済みの結果ではありません。最終的なレーザー光源とパラメータウィンドウは、実際の部品で確認する必要があります。.
機器ファミリーについては、次を参照してください: UVレーザーマーカー および ファイバーレーザーマーカー サンプルルートを絞り込んだ後のページ。.
電子部品のレーザーマーキングでよくある故障モードとは?
故障モードは、問題が表面、光学系、パラメータウィンドウ、位置決め、または生産データフローのどこに起因するかを診断するのに役立ちます。.
| 故障モード | 確認される可能性のある症状 | 再確認すべき項目 |
|---|---|---|
| コントラストが低い、または不安定 | 文字またはコードの濃さ/明るさが部品間またはロット間で変動する | 表面の配合、色、汚染、ロット変動、およびレーザーパラメータウィンドウ |
| 微細な特徴がぼやける、または埋まる | 小さな文字が合体する、細いストロークが消える、またはコードセルの輪郭が不明瞭になる | スポット径、焦点、フィールドレンズ、特徴サイズ、スキャン速度、エネルギー密度 |
| 2Dコードの読み取り失敗 | パターンは視認できるが、スキャナの読み取りが断続的またはグレード判定が不良である | モジュールサイズ、コントラスト、セル形状、クワイエットゾーン、スキャナ設定、検証方法 |
| 過剰な熱影響 | 溶融、炭化、変色、変形、または熱影響部の拡大 | レーザー光源、パルス挙動、累積エネルギー、パス、スキャン戦略 |
| パッケージまたはセラミックの損傷 | ひび割れ、欠け、その他の許容できない表面 / 構造変化 | 部品厚さ、エッジ距離、熱負荷、焦点、マーキングゾーンの選択 |
| 位置ずれ | マークがエッジ、端子、またはキープアウト領域に向かって移動する | 治具の再現性、トレイ公差、部品の向き、データム戦略、およびビジョンの必要性 |
| 部品間の焦点ばらつき | トレイ内の一部の部品はくっきりとマーキングされるが、他の部品はコントラストや鮮明さが低下する | 部品高さのばらつき、トレイの平坦度、フィールド/焦点公差、および提示方法 |
| 誤った内容または誤った部品へのマーキング | 現物のマークは読み取れるが、データが部品または製造記録と一致しない | 部品識別、データソース、MES/データベースとのハンドシェイク、検証およびリジェクトのロジック |
1つの不合格サンプルだけで、レーザーマーキングが不適切であると決まるわけではない。まず失敗を分類し、次に該当する変数 — 光源、光学系、レシピ、治具、位置決め、データロジック、ハンドリング — を意図的に変更して再試験すべきである。
電子部品マーキングは生産ワークフローにどのように組み込まれるか?
生産セルは、レーザースキャンだけでなく、部品とデータの流れ全体を制御しなければなりません。
1. 部品を供給し、識別する
部品は、トレイ、マガジン、テープアンドリール、フィーダー、または専用治具で搬入される場合があります。システムは、ジョブが開始される前に、正しい部品が存在し、正しい向きにあり、マーキング公差内に位置していることを確認しなければなりません。
2. マーキングデータを読み込むか生成する
静的テキストはマーキングジョブファイルから取得できます。可変データは、シリアル番号のソース、バーコード、MES、データベースから取得できます。プロジェクトでは、部品を識別するもの、どのシステムがデータを所有するか、必要なデータが欠落している場合、または無効な場合にどうなるかを定義する必要があります。
3. 位置決め、焦点合わせ、マーキング
単純なポケットは、固定位置決めに十分な再現性を提供できる場合があります。ランダムな位置では ビジョンアライメントが必要になる場合があります。移動する生産ラインではフライング/オンラインマーキングを使用する場合があります フライング / オンライン刻印。円筒形部品では回転ハンドリングが必要になる場合があります。
4. マークとデータの検証
検証では、マークの有無、位置、文字の可読性、コードの読み取りやすさ、さらに必要な場合はマークされた値が期待される生産データと一致するかどうかを確認できます。検証ポイントは意図的に選ぶべきです。すなわち、マーキング直後、後工程の後、または最終検査時です。
5. 失敗時の対処と結果の記録
生産設計では、検証が失敗した場合の動作を定義する必要があります。すなわち、ステーションを停止する、部品を不合格にする、別経路へ振り分ける、管理された手直しを許可する、またはオペレーターの確認を要求する、などです。トレーサビリティが必要な場合は、合否ステータスと関連する識別子も、トレーサビリティ統合レイヤーを通じて記録する必要がある場合があります。
6. ハンドリング方式を生産量に合わせる
トレイおよびマガジン搬送は、バッチ処理や段取り替えの多い多くのアプリケーションに適しています。テープ・アンド・リールやフィーダー方式の供給は、より高スループットなSMDの流れに対応できます。実際のサイクルタイムには、ローディング、位置決め、データ処理、マーキング、検証、不良品処理、アンローディングが含まれ、スキャン時間だけではありません。
7. セル設計には排気、エンクロージャー、レーザー安全対策を含める
成形コンパウンド、プラスチック、またはコーティングへのマーキングでは、ヒュームや粒子状物質が発生する可能性があるため、排気要件は実際の材料とプロセスに応じて評価する必要があります。UVおよび1064 nmのレーザー放射は不可視であり、レーザー安全分類はシステム全体に適用されます。密閉されているように見える機械でも、システムレベルの評価なしにクラス1と見なすべきではありません。
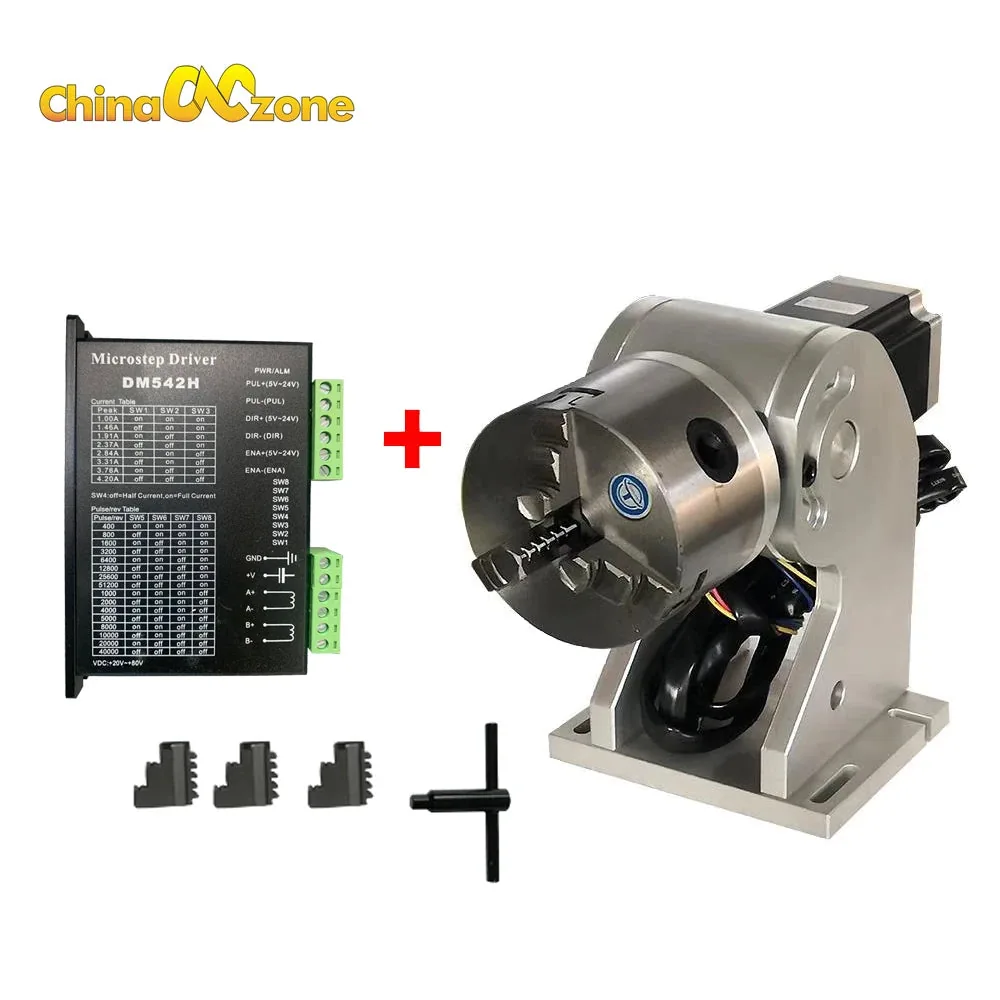
エンジニアリングの要点: アクセサリは回転ワークの取り扱いを例示しています。実際の互換性、部品サイズ、生産セットアップは、プロジェクトごとに確認する必要があります。
サンプルマーキングテストはどのように合格判定すべきですか?
サンプルを比較する前に合否基準について合意し、選択するプロセスが実際の生産に必要な結果に基づくようにしてください。
| 受け入れ項目 | 確認すべき事項 |
|---|---|
| 正しい内容 | テキスト、シリアル値、ロット情報、または2Dコードデータが、承認済みの入力と一致している。 |
| マーキング位置 | マークは承認されたマーキング領域内に収まり、定義されたキープアウト領域から離れていること。 |
| 外観品質 | コントラスト、文字エッジ、特徴の一貫性が、サンプルセット全体にわたり合意された外観要件を満たしていること。 |
| コード可読性 | 指定されたリーダーがコードを確実に読み取れること。グレーディング要件が適用される場合は、目視判断だけに頼らず、合意された検証方法と目標値を使用すること。 |
| 表面およびパッケージの状態 | 許容できない割れ、溶融、炭化、コーティング損傷、端子損傷、その他の規定された表面/機能上の欠陥が存在しないこと。 |
| 後工程での耐久性 | 製品に該当する実際のリフロー、洗浄、コーティング、ハンドリング、または熱プロセスの後に、マークを再確認する。 |
| ロット/サプライヤーの一貫性 | 複数のコンパウンドロット、色、仕上げ、またはサプライヤーを使用する場合は、承認されたプロセスウィンドウが要求される変動をカバーしていることを確認してください。 |
| 量産再現性 | 意図した治具/トレイ/フィーダー方式で、かつ要求されるステーションサイクルにおいて、位置、可読性、品質を確認してください。 |
プロジェクトでコードグレーディング(たとえば ISO/IEC 15415、または直接部品マークの検証が該当する場合は ISO/IEC 29158)を使用する場合は、サンプルラン前に、規格、ベリファイアの設定、合格目標を品質チームと合意してください。規格は結果がどのように評価されるかを規定するものであり、1 つのパラメータセットがすべての表面で同じグレードを満たすことを保証するものではありません。
過剰な熱影響 サンプルマーキング試験チェックリスト は、評価前に部品と合否判定情報を準備するために使用できます。
サンプルテスト結果は、最終的なマシン構成をどのように決定するのか?
最終的な装置は、承認されたサンプルと生産上の知見の結果であるべきであり、プロセスウィンドウを理解する前に選定されたモデルであってはなりません。
| テストまたは生産レビューが示すもの | 構成で何を変更するか |
|---|---|
| UVは、許容できる表面状態で、必要なコントラストと特徴品質を実現します。 | UVは引き続き候補となる光源ファミリーであり、次のステップは、承認されたレシピとスループットに基づいて、必要な出力クラス、光学系、および加工フィールドを確定することです。 |
| 露出した金属面または適合するコーティング面は、ファイバーで必要な結果をもたらします。 | ファイバーが候補となる光源ルートになり、その後、レンズ、フィールド、およびパルス/出力クラスが、承認された結果とサイクル要件に合わせて調整されます。 |
| より広いパルス制御ウィンドウは、コントラストまたは熱バランスを大幅に改善します。 | すべてのファイバ光源を互換性があるものとして扱うのではなく、MOPAファイバ構成を評価してください。 |
| 微細な文字やコードモジュールは、要求される広いフィールド全域で再現性がない | フィールドレンズ、加工エリア、スポットサイズ、およびトレイ/ワークピースを複数の位置にインデックス送りすべきかどうかを再検討してください。 |
| 位置ばらつきにより、マークがキープアウトゾーンに向かってずれる | 機械的再現性だけでは不十分な場合は、治具/データム戦略を改善するか、ビジョン位置決めを追加してください。 |
| 部品の高さばらつきにより、一部の部品が焦点から外れる | 供給時の平坦度や治具の高さ制御を改善するか、必要な焦点変動に対応できる構成を使用してください。 |
| マークが円筒面を回り込む必要がある | 適切なロータリー式またはインデックス式のハンドリング構成を追加し、使用可能な直径/長さ範囲を確認する。 |
| 手動投入では、要求されるステーションのスループットを満たせない。 | 単純なワークステーションから、トレイインデックス、テープアンドリール、フィーダー、またはプロジェクトベースの自動化へ移行する。 |
| 検証とデータマッチングは必須である。 | セル定義に、必要なカメラ/リーダー、データインターフェース、結果のログ記録、およびリジェクトロジックを追加します。 |
| 材料加工により、許容できないヒュームまたは作業者曝露のリスクが生じます。 | 排気、エンクロージャー、インターロック、および適切なシステムレベルのレーザー安全アーキテクチャを指定します。 |
サンプルまたはRFQと一緒に送付する情報
- 部品の種類、パッケージ、寸法、およびマーキング予定領域の写真または図面
- 実際の外面/表面仕上げ、および既知の材料またはサプライヤーによる差異
- マーキング内容、コード形式、目標とする文字サイズまたはモジュールサイズ、および必要なマーキング位置
- キープアウト領域、および機能上/外観上の損傷許容限度
- 供給方法:トレイ、マガジン、テープ・アンド・リール、フィーダー、ロータリー、その他の供給形態
- 必要なスループット、検証タイミング、および不良品処理要件
- 可変トレーサビリティが必要な場合のMES/データベース/データインターフェース要件
- 下流工程、およびマークが合格しなければならないサンプル受入基準
過剰な熱影響 RFQチェックリスト資料 は、これらのインプットを、標準機の見積もりまたはプロジェクトベースの構成レビュー用にまとめるために使用できます。
FAQ
レーザーはICのモールドエポキシ本体に、パッケージを損傷することなくマーキングできますか?
モールドIC本体には通常レーザーマーキングが施されますが、安全な結果はモールドコンパウンド、パッケージ厚さ、内部構造、マーキング領域、レーザーパラメータの許容範囲に依存します。正しい進め方は、許容できる外観結果と損傷限界を定義し、それを実サンプルで確認することであり、パッケージタイプだけで結果が保証されると想定しないことです。
小型部品にマーキングできる最小の文字または2次元コードは何ですか?
最小の有効フィーチャサイズは、スポット径、光学系、焦点許容差、表面コントラスト、および読取装置または検証方法に依存します。実用上の限界は、要求されるサンプルおよび生産ばらつき全体にわたって再現可能かつ読み取り可能であり続ける最小のフィーチャです。
ICおよびセラミック部品のマーキングでは、なぜUVが最初に評価されることが多いのですか?
UVは、選択したモールドコンパウンド、プラスチック、セラミックスにおいて、微細なフィーチャと制御された熱負荷が優先される場合、多くの場合有力な第一候補です。実際の吸収と表面応答は配合と構造によって異なるため、最終的な方式は対象部品で確認する必要があります。
ファイバーまたはMOPAは、コンデンサやメタルキャン部品に使用できますか?
実際の外側のマーキング層がファイバーマーキングに対応している場合、特に露出した金属や一部のコーティング表面では、これらは有力な候補となり得ます。部品名だけで光源を選ぶ前に、レーザーが実際に照射している対象(金属、コーティング、めっき、プラスチック、スリーブ)を確認してください。
部品のレーザーマーキングは、リフロー、洗浄、熱サイクルに耐えますか?
可能ですが、耐久性は実際の表面、マーク形成メカニズム、下流工程の条件によって決まります。リフロー、洗浄、コーティング、熱サイクルが製品にとって重要である場合は、それらの工程をサンプル承認の手順に含め、その後で判読性と表面状態を再確認してください。
このプロセスは、テープアンドリール、ビジョン、またはロータリー搬送と統合できますか?
はい、これらは部品形状と生産フローがそれを必要とする場合によくある構成の方向性です。最終的な選択は、部品の供給方法、向きの許容差、必要なスループット、検証、および承認済みサンプルのプロセスウィンドウによって決まります。
お使いの生産工程で電子部品のマーキングを評価する準備はできましたか?
部品の種類、表面材料、マーク内容、および目標とする文字サイズまたはコードサイズをお送りください。用途を確認し、レーザー照射方向を決定して、サンプルマーキングテストを準備します。