
Applications · Électronique et électrique
Marquage laser de composants électroniques
Identification et traçabilité par petits caractères pour les boîtiers de circuits intégrés, les condensateurs, les relais et autres composants électroniques. Cette page vous aide à déterminer quels composants sont marqués, quel contenu figure sur la pièce, où la marque peut être apposée, quelle petite taille elle peut réalistement atteindre et quelle direction de laser évaluer en premier.
- Numéros de pièce, codes 2D et marques de polarité sur les circuits intégrés, les condensateurs et les relais
- Rigueur de position sur les surfaces en époxy moulé, céramique et coque métallique
- Directions UV / fibre / MOPA évaluées en premier, confirmées par des essais sur échantillons
Réponse rapide : le marquage laser des composants électroniques en un coup d’œil
Le marquage laser est largement utilisé pour l'identification permanente et la traçabilité des composants électroniques, mais la question d'ingénierie utile n'est pas simplement de savoir si un composant peut être marqué. Vous devez définir le boîtier réel et la surface extérieure, les informations à marquer, le résultat visuel ou de code requis, la zone de marquage disponible, la manière dont la pièce est présentée, la cadence de production et les procédés en aval que la marque doit supporter.
Cette page vous aide à transformer une demande initiale telle que “ marquer un code sur un CI, un condensateur, un relais ou un capteur ” en une application testable : identifier le composant et la surface de marquage, définir le résultat cible, choisir la première voie laser à évaluer, anticiper les modes de défaillance, établir des critères d'acceptation des échantillons et utiliser les résultats d'essai pour déterminer l'optique finale, le gabarit, le positionnement, l'alimentation, la vérification et la configuration de la machine.
Remarque sur le périmètre : cette page traite du marquage du composant électronique lui-même. Le marquage au niveau de la carte sur les PCB et PCBA est traité par la page de marquage des PCB et PCBA, et le marquage des connecteurs / bornes par la page de marquage des connecteurs et des bornes.
Quels composants électroniques sont couramment marqués au laser ?
Commencez par le composant réel et la couche externe que le laser atteindra. Deux pièces d'une même catégorie électronique peuvent nécessiter des trajets laser différents, car les surfaces de leur boîtier, leurs dimensions et leurs structures internes sont différentes.
Boîtiers de circuits intégrés et de puces — corps moulés en époxy
Les circuits intégrés, les microcontrôleurs, les dispositifs logiques et de nombreux boîtiers de semi-conducteurs discrets utilisent des composés époxy moulés dans des formats tels que QFN, BGA, SOP et des boîtiers similaires. La cible de marquage habituelle est la surface supérieure moulée. Le procédé doit créer un contraste lisible tout en maintenant les effets thermiques et de pénétration dans une fenêtre acceptable pour l'épaisseur réelle du boîtier et sa structure interne. Le comportement du matériau en profondeur peut être recoupé avec les pages des matériaux plastiques.
Composants et boîtiers en céramique
Les condensateurs céramiques, les résonateurs, les capteurs et les boîtiers à substrat céramique peuvent nécessiter une identification sombre ou à fort contraste sur une surface céramique. La composition, la glaçure, la métallisation, l'épaisseur et la sensibilité des bords peuvent modifier la fenêtre de procédé exploitable, de sorte que les pièces minces ou fragiles doivent être évaluées à la fois pour la lisibilité et l'intégrité de la surface. Voir la page sur le matériau de substrat céramique lorsque la réponse de la surface elle-même est l'inconnue principale.
Composants à coque métallique ou à surface plaquée
Les cristaux à boîtier métallique, les composants blindés et autres pièces présentant une surface métallique exposée ou pouvant être marquée intentionnellement peuvent suivre une voie de marquage des métaux. La distinction importante est la couche de marquage extérieure réelle: le métal brut, le métal anodisé, le placage, le revêtement ou une gaine isolante peuvent nécessiter une évaluation différente. Les finitions plaquées peuvent être examinées plus en détail sur la page du matériau métallique plaqué.
Composants à boîtier plastique
Les relais, interrupteurs, supports, capteurs et autres pièces électroniques peuvent utiliser des boîtiers en plastique technique. La famille de polymères, la couleur, les charges, la formulation ignifuge et la finition de surface peuvent toutes modifier le contraste et la réponse thermique, il convient donc de confirmer le matériau du boîtier plutôt que de le traiter comme un “ plastique ” générique.
Pourquoi les composants électroniques sont-ils marqués ?
Le marquage fait généralement partie de l’identification du produit, du contrôle d’assemblage ou de la traçabilité — et non de la décoration.
- Identification des produits — distinguer le numéro de pièce, le modèle, la valeur, le grade ou les informations du fabricant afin que les opérateurs et les clients puissent identifier correctement le composant.
- Traçabilité des lots et de la production — relier les données de date, de lot de fabrication, de lot ou de série aux enregistrements de fabrication, de test et de qualité.
- Contrôle de l’assemblage — indiquer la broche 1, la polarité, l’orientation ou d’autres repères fonctionnels qui aident à éviter un placement ou un assemblage incorrect.
- Gestion de la qualité et des rappels — conserver suffisamment d’identité pour tracer les lots ou unités concernés lorsqu’un problème de qualité doit faire l’objet d’une investigation.
- Vérification automatisée — fournir du texte ou des codes lisibles par machine qui peuvent être contrôlés par une caméra ou un lecteur et liés au MES ou à d’autres données de production lorsque le projet l’exige.
- Exigences du client ou du programme — appliquer les identifiants spécifiques au client, les structures UID ou le contenu de code lorsque ceux-ci sont définis par la spécification d'achat ou de qualité.
La raison requise détermine la méthode d'acceptation. Un point de polarité a principalement besoin d'une visibilité claire et reproductible ; un code de traçabilité peut également nécessiter une vérification par scanner, une correspondance des données et un flux de rejet défini.
Qu'est-ce qui est généralement marqué sur un composant électronique ?
Définissez le contenu avant de choisir le champ de marquage, l'optique ou la méthode d'alimentation, car la densité de texte et la taille du code affectent la fenêtre de process utilisable.
Identification des produits
Le contenu courant comprend les numéros de pièce, les informations de modèle ou de valeur, les logos du fabricant, les codes de date et les codes de lot ou de batch. Ces marques sont généralement destinées à une reconnaissance humaine directe et doivent rester lisibles à la distance d'observation réelle et à la taille du composant.
Codes 2D et traçabilité sérialisée
Les codes QR et les symboles Data Matrix peuvent porter des données sérialisées ou liées à la production, telles que l'ordre de fabrication, le numéro de série, le lot, la référence de test ou le numéro de pièce du client. Sur les petits composants, le code utile n'est pas le plus petit motif qu'un laser peut tracer ; c'est le plus petit motif qui peut être produit de manière constante et lu par l'équipement de vérification spécifié.
Repères d'orientation et de polarité
Les indicateurs de broche 1, les marques de polarité, les points, les lignes et autres repères de placement peuvent être fonctionnellement importants pendant le SMT ou l'assemblage en aval. Leur position et leur contraste doivent donc être traités comme des critères d'acceptation, et non simplement comme un aspect graphique.
Contenu et formats de données typiques
| Contenu du marquage | Format typique | Objectif typique |
|---|---|---|
| Numéro de pièce / modèle / valeur | Texte lisible | Identification des produits et précision de prélèvement |
| Date / lot / code de lot | Texte | Traçabilité des lots et gestion des rappels |
| Numéro de série | Texte / code 1D / code 2D | Identification au niveau de l'unité |
| Code de traçabilité | QR / Data Matrix / GS1 DataMatrix lorsque spécifié | Lier la pièce aux données de production ou client |
| Orientation / polarité | Point, ligne, symbole ou texte court | Placement et assemblage corrects |
| Identifiant client / programme | Texte ou code défini par la spécification client | Identification et traçabilité spécifiques au programme |
Qu'est-ce qui détermine les résultats du marquage laser sur les composants électroniques ?
Le nom du composant ne détermine pas à lui seul le procédé. La qualité du marquage découle de la surface réelle, de la géométrie du boîtier, de la taille des motifs, de l'optique, des paramètres laser et des conditions en aval que le marquage doit tolérer.
| Variable de résultat | Ce qu'il faut confirmer | Pourquoi cela modifie le résultat |
|---|---|---|
| Boîtier et surface extérieure de marquage | Époxy moulé, céramique, plastique technique, revêtement, placage, gaine ou métal exposé | Les différentes couches extérieures absorbent l'énergie laser différemment et produisent différents mécanismes de contraste, de chaleur et de modification de surface. |
| Formulation et état de la surface | Couleur, charges, nuance, épaisseur du revêtement, contamination et variation selon le fournisseur / le lot | Deux pièces visuellement similaires peuvent nécessiter différentes plages de paramètres ou produire un contraste différent. |
| Épaisseur du boîtier et structure interne | Épaisseur dans la zone de marquage prévue et proximité d'éléments internes sensibles | Détermine la marge thermique ou de pénétration acceptable pendant le marquage. |
| Contenu du marquage et taille des éléments | Hauteur des caractères, largeur du trait, taille des modules Data Matrix / QR, niveau de détail du logo | Les détails fins augmentent les exigences quant à la taille du spot, la focalisation, le contraste et les capacités du scanner. |
| Zone de marquage disponible | Zone utilisable, bords, pattes, bornes, joints et autres limites d'exclusion | Contraint la taille du code, sa disposition et l'emplacement sûr de la marque. |
| Géométrie et variation de hauteur | Plat, courbe, cylindrique, en creux, tolérance de hauteur d'un plateau à l'autre | Modifie le contrôle de la mise au point, la conception du montage, les besoins de rotation et la nécessité d'une manutention par vision ou multi-position. |
| Source laser, optique et fenêtre de paramètres | Longueur d'onde, comportement des impulsions, lentille de champ, distance de travail, fréquence de répétition, vitesse de balayage et passes | Une même puissance moyenne peut produire une charge thermique, un contraste et une qualité de trait très différents selon les combinaisons. |
| Processus en aval | Refusion, lavage, revêtement, manutention, cyclage thermique et méthode d'inspection finale | La marque doit rester acceptable après la séquence de processus réelle, et pas seulement immédiatement après le marquage. |
Routage des matériaux : Routage des matériaux : si l'inconnue principale est de savoir comment un composé de moulage, une céramique, un plastique ou une surface métallique plaquée réagit à l'énergie laser, utilisez les conseils pertinents sur les substrats électroniques, plastiques ou métal plaqué , les plastiques ou les métaux plaqués. La décision d'application doit toujours revenir au composant réel, à la zone de marquage, au résultat cible et au flux de production.
Quelle taille minimale réaliste pour la marque ?
La hauteur minimale des caractères, la largeur de trait et la taille du module de code 2D dépendent de la configuration. La limite pratique provient du spot focalisé, du contraste de surface, de la lentille de champ, de la distance de travail, de la planéité de la pièce et du scanner ou de la méthode d'inspection utilisée à la fin. Un élément légèrement plus grand qui se lit de manière cohérente sur un lot est plus utile que le plus petit élément obtenu sur un seul échantillon. Pour des conseils plus approfondis sur l'optique, consultez le guide de micro-marquage.
Quel résultat de marquage devez-vous viser ?
Définissez le critère d’acceptation avant le test sur échantillon. « Ça a l’air bon » ne suffit pas pour choisir une configuration de production reproductible.
- Résultat visuel — définissez si vous avez besoin d’un rendu clair sur sombre, sombre sur clair, ou simplement d’un contraste suffisant pour une reconnaissance humaine fiable.
- Résultat pour les caractères et le code — définissez la taille cible des caractères, la netteté des traits, la taille des modules, le scanner et toute méthode convenue de vérification ou de notation.
- Résultat de position — définissez la zone de marquage approuvée, le dégagement par rapport aux bords, la référence de datum ou d’orientation, et l’amplitude de variation de position que le produit peut tolérer.
- Résultat de surface / fonctionnel — définir quels dommages sont inacceptables, tels que la fissuration, la fusion, la carbonisation excessive, le percement du revêtement, l'endommagement des bornes ou d'autres changements visibles pouvant affecter la fonction ou la fiabilité.
- Résultat de durabilité — définir à quels processus réels en aval la marque doit résister, tels que la refusion, le lavage, le revêtement, la manutention ou le cyclage thermique.
- Résultat de cohérence — définir si la même fenêtre d'acceptation doit couvrir plusieurs lots de composants, fournisseurs, couleurs ou variantes de boîtier.
- Résultat de production — définir le débit requis de la station, le moment de la vérification et le traitement des rejets, plutôt que de juger uniquement le temps de balayage laser.
Ces cibles deviennent les critères d'acceptation utilisés plus tard pour comparer les essais UV, fibre ou MOPA et pour décider si des modifications d'optique, de fixation, de vision, d'alimentation ou d'automatisation sont nécessaires.
Comment la zone de marquage, la géométrie et la manipulation des pièces affectent-elles le résultat ?
Les petits composants laissent peu de marge d'erreur. La zone de marquage utilisable, la hauteur de la pièce, l'orientation et la méthode de présentation déterminent souvent la stratégie de montage et de positionnement avant la finalisation de la recette laser.
Privilégiez une surface de marquage dédiée avec un dégagement suffisant par rapport aux bornes, aux joints d'étanchéité, aux bords et autres caractéristiques fonctionnelles. La zone sûre doit être définie à partir du plan de boîtier réel ou d'un échantillon, puis vérifiée lors des tests ; elle ne doit pas être déduite de la seule catégorie du composant.
Zones de marquage typiques
- Dessus du boîtier moulé — courant pour le texte et les codes 2D sur les boîtiers de circuits intégrés lorsque la structure et l'épaisseur du boîtier offrent une fenêtre de process acceptable.
- Face céramique ou revêtue — utilisable lorsque les terminaisons, les zones métallisées et les bords sensibles sont exclus de la zone de marquage.
- Face de boîtier en plastique — utile sur les relais, les capteurs ou d'autres boîtiers lorsque la formulation polymère produit une marque stable.
- Surface latérale cylindrique — peut nécessiter une manipulation rotative ou un indexage contrôlé si la marque s'étend sur toute la circonférence.
Zones d'exclusion
- Pattes, broches, terminaisons à souder et zones de contact — éviter d'endommager le placage, la brasabilité ou les surfaces de contact électrique.
- Joints d'étanchéité et interfaces fonctionnelles — ne laissez pas le marquage percer ou affaiblir les zones hermétiques, adhésives ou d'étanchéité.
- Bords minces et zones soumises à des contraintes mécaniques — les boîtiers céramiques ou minces sensibles aux bords peuvent nécessiter un dégagement supplémentaire et une charge thermique réduite.
- Zones de risque interne non vérifiées — si l'épaisseur du boîtier ou la construction interne est incertaine, confirmez la zone de marquage sur les plans ou les échantillons plutôt que de supposer qu'une position XY à elle seule élimine le risque interne.
Comment la pièce est présentée au laser
Une pièce plate dans une poche répétable peut souvent utiliser un montage simple. Les pièces orientées de manière aléatoire peuvent nécessiter positionnement par vision. Les pièces cylindriques peuvent nécessiter un axe rotatif. La présentation en plateau, en magasin, en bande et bobine ou par distributeur modifie aussi la manière dont la répétabilité de position, la mise au point et le temps de cycle doivent être validés.
Quel laser devriez-vous tester en premier pour le marquage de composants électroniques ?
Les technologies UV, fibre et MOPA couvrent de nombreuses applications de composants électroniques, mais la première voie doit suivre la surface de marquage réelle et le résultat visé, puis être confirmée sur des pièces réelles.
UV (~355 nm) — souvent une première évaluation pour les composés moulés, les céramiques et les détails fins
Les lasers UV sont généralement évalués en premier lorsque de l’époxy moulé, certains plastiques, des céramiques ou des motifs très fins nécessitent un effet de surface contrôlé avec une charge thermique limitée. La fenêtre utile dépend encore du composé réel, de la couleur, de l’épaisseur et du contraste visé ; « UV » est donc une piste de départ plutôt qu’une recette garantie.
Fibre (~1064 nm) — candidat sérieux pour le métal exposé et les surfaces revêtues compatibles
Les lasers à fibre sont une orientation standard pour le marquage des métaux et peuvent convenir lorsque la couche cible réelle est du métal exposé, du métal anodisé ou une autre surface compatible. Les boîtiers moulés et les couches externes isolantes nécessitent une évaluation distincte ; ne choisissez pas la fibre simplement d’après le nom du composant alors que le laser frappe en réalité un manchon, un revêtement ou une surface polymère.
Fibre MOPA — fenêtre de contrôle des impulsions plus large pour certaines surfaces
MOPA est une architecture de laser à fibre offrant une plage plus large de réglage de la largeur d'impulsion et de la fréquence. Elle peut être utile lorsque l'équilibre entre contraste et chaleur nécessite une plus grande flexibilité de la fenêtre de process sur certains métaux, revêtements ou composés compatibles, mais le fait qu'elle soit meilleure qu'un laser à fibre Q-switched ou UV doit être démontré sur la surface cible.
Micro-marquage : taille du spot, lentille de champ et limite de vérification
Un champ de marquage plus petit peut permettre des motifs plus fins, mais il réduit la zone utile et peut créer un compromis avec la couverture du plateau ou le marquage de pièces multiples. La lentille de champ, la distance de travail, la taille du spot, la tolérance de mise au point et la capacité du scanner doivent donc être évaluées ensemble. La cible correcte est le plus petit motif qui reste répétable et vérifiable sur toute la variation de production requise.
Pourquoi la puissance laser seule ne détermine pas la qualité du marquage
La puissance moyenne à elle seule ne définit pas un bon marquage de composant. L’énergie d’impulsion, la largeur d’impulsion, la fréquence de répétition, la vitesse de balayage, la taille du spot, le nombre de passes et la réponse de la surface interagissent. Une recette qui crée un contraste sans risque sur un composé peut surchauffer un autre ; il faut donc développer la fenêtre de procédé sur des échantillons réels plutôt que de la copier depuis un catalogue.
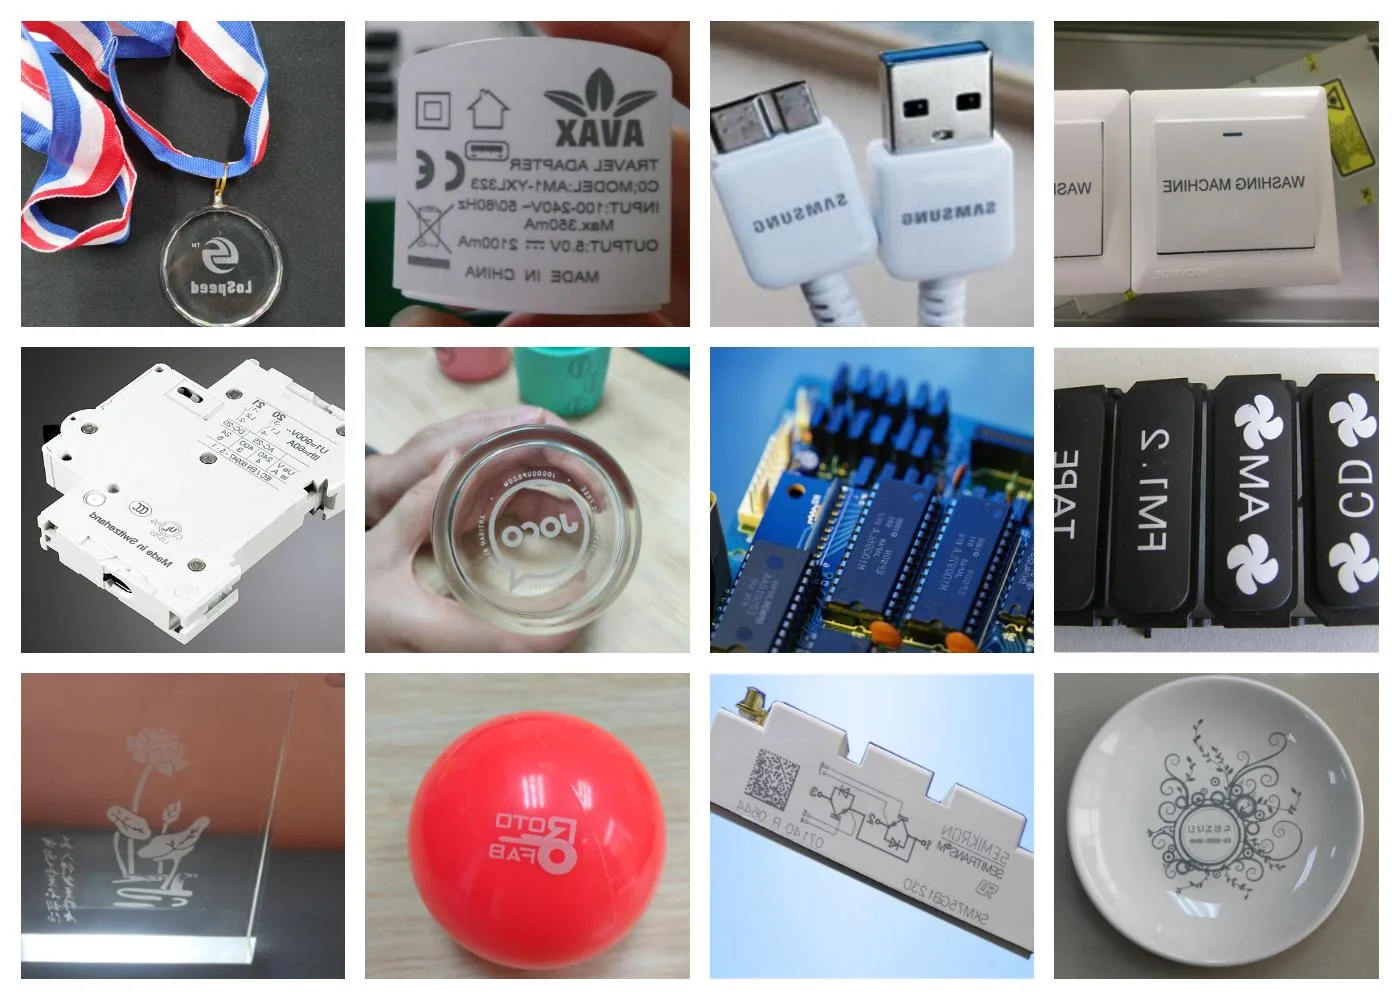
À retenir pour l’ingénierie : À retenir pour l’ingénierie : il s’agit d’un visuel d’illustration, et non d’un résultat vérifié pour un composant électronique spécifique ; la source laser finale et la fenêtre de paramètres doivent être confirmées sur la pièce réelle.
Pour les familles d’équipements, consultez les Machines de marquage laser UV et les machines de marquage laser à fibre pages des machines de marquage laser UV et des machines de marquage laser à fibre une fois le parcours d’échantillonnage affiné.
Quels sont les modes de défaillance courants du marquage laser des composants électroniques ?
Les modes de défaillance vous aident à diagnostiquer si le problème provient de la surface, de l'optique, de la fenêtre de paramètres, du positionnement ou du flux de données de production.
| Mode de défaillance | Ce que vous pouvez observer | Ce qu'il faut vérifier à nouveau |
|---|---|---|
| Contraste faible ou irrégulier | Le texte ou le code varie en obscurité / clarté selon les pièces ou les lots | Formulation de la surface, couleur, contamination, variation entre lots et fenêtre des paramètres laser |
| Détails fins flous ou bouchés | Les petits caractères fusionnent, les traits fins disparaissent ou les cellules de code perdent leur netteté | Taille du spot, mise au point, lentille de champ, taille des motifs, vitesse de balayage et densité d'énergie |
| Échec de lecture du code 2D | Le motif est visible, mais les lectures par scanner sont intermittentes ou la notation est médiocre | Taille des modules, contraste, forme des cellules, zone de silence, configuration du scanner et méthode de vérification |
| Effet thermique excessif | Fusion, carbonisation, décoloration, déformation ou une zone affectée thermiquement élargie | Source laser, comportement des impulsions, énergie accumulée, passes et stratégie de balayage |
| Endommagement du boîtier ou de la céramique | Fissuration, écaillage ou autre modification structurelle / de surface inacceptable | Épaisseur de la pièce, distance au bord, charge thermique, mise au point et sélection de la zone de marquage |
| Dérive de position | La marque se déplace vers un bord, une borne ou une zone d'exclusion | Répétabilité du montage, tolérance du plateau, orientation des pièces, stratégie de référence et besoin de vision |
| Variation de mise au point entre les pièces | Certaines pièces du plateau se marquent nettement, tandis que d'autres perdent en contraste ou en netteté | Variation de hauteur des pièces, planéité du plateau, tolérance de champ / de mise au point et méthode de présentation |
| Contenu erroné ou marquage sur la mauvaise pièce | La marque physique est lisible, mais les données ne correspondent pas au composant ni à l'enregistrement de production | Identification des pièces, source des données, synchronisation MES / base de données, logique de vérification et de rejet |
Un échantillon raté ne signifie pas automatiquement que le marquage laser est inadapté. Il convient d'abord de classer la défaillance, puis de modifier délibérément la variable concernée — source, optique, recette, gabarit, positionnement, logique de données ou manutention — et de refaire l'essai.
Comment le marquage des composants électroniques s'intègre-t-il au flux de production ?
Une cellule de production doit contrôler l'ensemble du flux de pièces et de données, et pas seulement le balayage laser.
1. Présenter et identifier la pièce
Les composants peuvent arriver dans des plateaux, des magasins, en bande et bobine, dans des systèmes d'alimentation ou des fixations dédiées. Le système doit s'assurer que la bonne pièce est présente, correctement orientée et située dans la tolérance de marquage avant le démarrage du travail.
2. Charger ou générer les données de marquage
Le texte statique peut provenir du fichier de tâche de marquage ; les données variables peuvent provenir d'une source de numéro de série, d'un code-barres, d'un MES ou d'une base de données. Le projet doit définir ce qui identifie la pièce, quel système possède les données et ce qui se passe si les données requises sont manquantes ou invalides.
3. Positionner, faire la mise au point et marquer
Des poches simples peuvent offrir une répétabilité suffisante pour un positionnement fixe. Des emplacements aléatoires peuvent nécessiter l'alignement par vision; les lignes de production en mouvement peuvent utiliser marquage à la volée / en ligne; les pièces cylindriques peuvent nécessiter une manipulation rotative.
4. Vérifier le marquage et les données
La vérification peut contrôler la présence, la position, la lisibilité du texte, la lisibilité du code et — si nécessaire — si la valeur marquée correspond aux données de production attendues. Le point de vérification doit être choisi délibérément : immédiatement après le marquage, après un processus en aval, ou lors de l'inspection finale.
5. Gérer les échecs et enregistrer le résultat
Une conception de production doit définir ce qui se passe lorsque la vérification échoue : arrêter la station, rejeter la pièce, la dévier, autoriser une retouche contrôlée ou demander l'examen de l'opérateur. Si la traçabilité est requise, le statut de réussite/échec et les identifiants pertinents peuvent également devoir être enregistrés via la couche d'intégration de traçabilité.
6. Adapter la méthode de manutention au volume
La manutention par plateau et par magasin convient à de nombreuses applications par lots ou à changements fréquents. La présentation en bande et bobine et par chargeur peut prendre en charge des flux SMD à plus grand volume. Le temps de cycle réel comprend le chargement, le positionnement, la gestion des données, le marquage, la vérification, la gestion des rebuts et le déchargement — pas seulement le temps de scan.
7. Intégrer l'extraction, l'enceinte et la sécurité laser dans la conception de la cellule
Le marquage de composés moulés, de plastiques ou de revêtements peut générer des fumées ou des particules, les besoins d'extraction doivent donc être évalués pour le matériau et le procédé réels. Le rayonnement laser UV et à 1064 nm est invisible, et la classification de sécurité laser relève du système complet ; une machine d'aspect fermé ne doit pas être présumée de classe 1 sans évaluation au niveau du système.
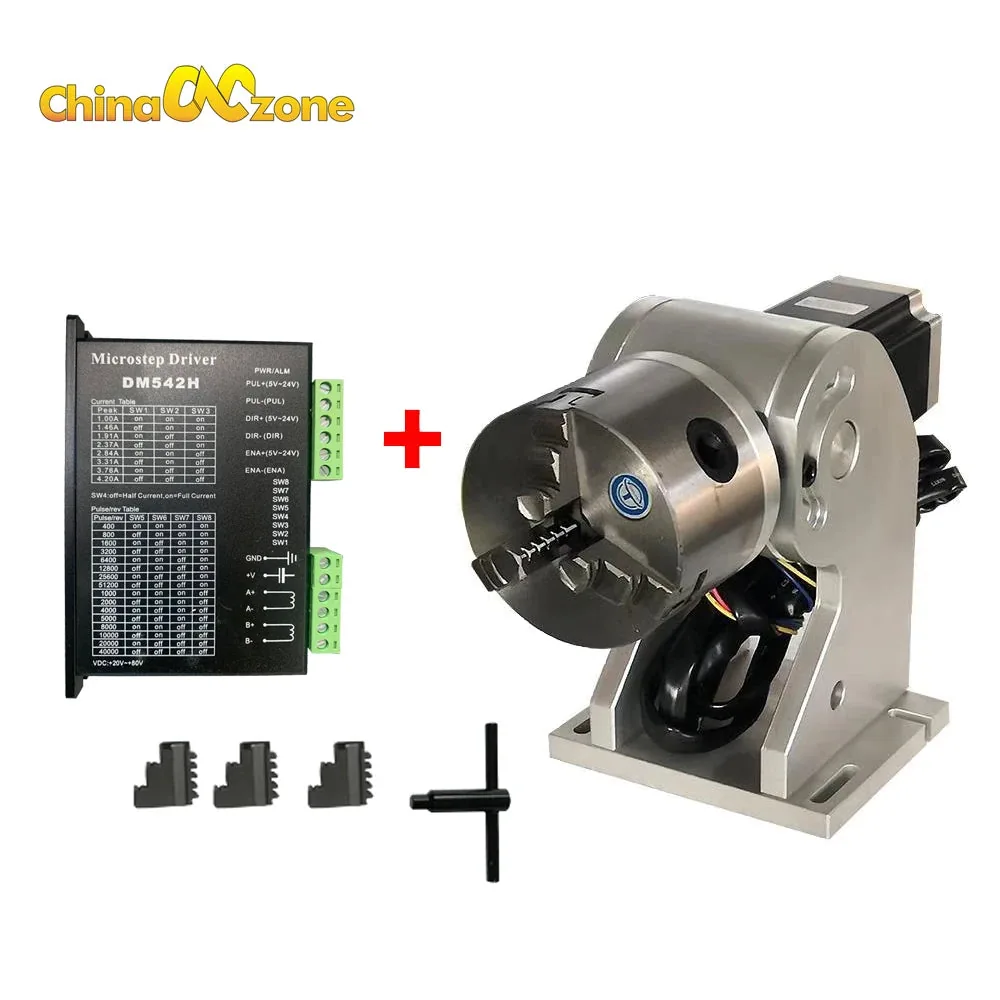
À retenir pour l’ingénierie : l'accessoire illustre la manutention rotative des pièces ; la compatibilité réelle, la taille des composants et la configuration de production doivent être confirmées pour le projet.
Comment valider un test de marquage sur échantillon ?
Convenez des critères de conformité / de non-conformité avant de comparer les échantillons, afin que le procédé sélectionné repose sur le résultat dont votre production a réellement besoin.
| Élément d’acceptation | Ce qu'il faut vérifier |
|---|---|
| Contenu correct | Le texte, la valeur du numéro de série, les informations de lot ou les données du code 2D correspondent à l'entrée approuvée. |
| Position du marquage | La marque reste à l'intérieur de la zone de marquage approuvée et à l'écart des zones d'exclusion définies. |
| Qualité visuelle | Le contraste, les bords des caractères et la cohérence des caractéristiques satisfont à l'exigence visuelle convenue pour l'ensemble des échantillons. |
| Lisibilité du code | Le lecteur spécifié peut lire le code de manière fiable ; si une exigence de notation s'applique, utilisez la méthode de vérification et la cible convenues plutôt que le seul jugement visuel. |
| État de la surface et du boîtier | Aucun défaut inacceptable tel qu'une fissuration, une fusion, une carbonisation, une détérioration du revêtement ou des bornes, ou tout autre défaut de surface / fonctionnel défini, n'est présent. |
| Durabilité en aval | Revérifiez la marque après la refusion, le lavage, le revêtement, la manutention ou le processus thermique réel qui s'applique au produit. |
| Cohérence des lots / fournisseurs | Lorsque plusieurs lots de composés, couleurs, finitions ou fournisseurs sont utilisés, confirmez que la fenêtre de procédé acceptée couvre la variation requise. |
| Répétabilité en production | Confirmez la position, la lisibilité et la qualité pour la méthode prévue de fixation / plateau / alimentation et au cycle de poste requis. |
Si votre projet utilise la notation de codes — par exemple ISO/IEC 15415, ou ISO/IEC 29158 lorsque la vérification des marquages directs de pièces est applicable — convenez de la norme, de la configuration du vérificateur et de l’objectif d’acceptation avec l’équipe qualité avant l’essai sur échantillon. Une norme décrit comment le résultat est évalué ; elle ne garantit pas qu’un même jeu de paramètres obtiendra la même note sur toutes les surfaces.
Le liste de contrôle des essais de marquage sur échantillon peut servir à préparer les composants et les informations d’acceptation avant l’évaluation.
Comment les résultats des tests sur échantillons déterminent-ils la configuration finale de la machine ?
La machine finale doit être la conséquence de l’échantillon accepté et des constats de production — et non d’un modèle sélectionné avant que la fenêtre de procédé ne soit comprise.
| Ce que le test ou la revue de production montre | Ce que cela change dans la configuration |
|---|---|
| L’UV donne le contraste et la qualité des motifs requis avec un état de surface acceptable | L’UV reste la famille de sources candidate ; l’étape suivante consiste à figer la classe de puissance, l’optique et le champ de travail requis à partir de la recette acceptée et de la cadence. |
| Une surface métallique exposée ou une surface revêtue compatible donne le résultat requis avec une fibre. | La fibre devient la voie de source candidate ; la lentille, le champ et la classe d’impulsion / de puissance sont ensuite adaptés au résultat validé et à l’exigence de cycle. |
| Une fenêtre de contrôle d’impulsion plus large améliore sensiblement le contraste ou l’équilibre thermique. | Évaluer une configuration à fibre MOPA plutôt que de considérer toutes les sources à fibre comme interchangeables. |
| Les caractères fins ou les modules de code ne sont pas reproductibles sur le grand champ requis | Réévaluer la lentille de champ, la zone de travail, la taille du spot et déterminer si le plateau / la pièce doit être indexé(e) sur plusieurs positions. |
| La variation de position entraîne une dérive des marques vers les zones interdites | Améliorer la stratégie de fixation / de référence ou ajouter un positionnement par vision lorsque la répétabilité mécanique seule est insuffisante. |
| La variation de hauteur des pièces fait sortir certains composants de la mise au point | Améliorez la planéité de présentation, le contrôle de la hauteur du montage ou utilisez une configuration pouvant prendre en charge la variation de mise au point requise. |
| La marque doit s'enrouler autour d'une surface cylindrique | Ajoutez une configuration de manutention rotative ou indexée appropriée et confirmez la plage de diamètre / longueur utilisable. |
| Le chargement manuel ne peut pas répondre au débit requis de la station | Passez d'un poste de travail simple à l'indexage de plateaux, au montage en bande et bobine, à un chargeur ou à une automatisation basée sur un projet. |
| La vérification et la correspondance des données sont obligatoires | Ajoutez la caméra / le lecteur requis, l'interface de données, la journalisation des résultats et la logique de rejet à la définition de la cellule. |
| Le traitement des matériaux génère des fumées ou un risque d'exposition de l'opérateur inacceptables | Spécifiez l'extraction, l'enceinte, les interverrouillages et l'architecture de sécurité laser appropriée au niveau système. |
Informations à envoyer avec les échantillons ou une demande de devis
- Type de composant, boîtier, dimensions et photos ou dessins de la zone de marquage prévue
- Surface extérieure / finition réelle et toutes variations connues de matériau ou de fournisseur
- Contenu du marquage, format de code, taille de caractère ou de module cible et position de marquage requise
- Zones interdites et toutes limites de dommage fonctionnel / cosmétique
- Mode d'alimentation : plateau, magasin, bande et bobine, alimentateur, présentation rotative ou autre
- Débit requis, moment de vérification et exigence de gestion des rejets
- Exigences relatives au MES / à la base de données / aux interfaces de données lorsqu'une traçabilité variable est nécessaire
- Processus en aval et critères d'acceptation des échantillons auxquels le marquage doit satisfaire
Le La ressource de liste de contrôle RFQ peut être utilisée pour regrouper ces données d'entrée en vue d'un devis pour machine standard ou d'une revue de configuration basée sur un projet.
FAQ
Un laser peut-il marquer le corps en époxy moulé d’un CI sans endommager le boîtier ?
Les corps de CI moulés sont couramment marqués au laser, mais un résultat fiable dépend du composé de moulage, de l’épaisseur du boîtier, de la construction interne, de la zone de marquage et de la fenêtre des paramètres laser. La bonne approche consiste à définir le résultat visuel acceptable et les limites d’endommagement, puis à les confirmer sur des échantillons réels plutôt que de supposer que le type de boîtier garantit à lui seul le résultat.
Quel est le plus petit caractère ou code 2D pouvant être marqué sur un petit composant ?
La taille minimale utile des motifs dépend de la taille du spot, de l’optique, de la tolérance de mise au point, du contraste de surface et du lecteur ou de la méthode de vérification. La limite pratique correspond à la taille du plus petit motif qui reste répétable et lisible sur toute la variabilité requise des échantillons et de la production.
Pourquoi l’UV est-il souvent évalué en premier pour le marquage des CI et des composants céramiques ?
L’UV est souvent un excellent premier candidat lorsque des motifs fins et un apport thermique maîtrisé sont prioritaires sur certains composés de moulage, plastiques ou céramiques. L’absorption réelle et la réponse de surface varient selon la formulation et la construction ; la solution finale doit donc encore être confirmée sur le composant cible.
Peut-on utiliser la fibre ou le MOPA sur des condensateurs ou des composants à boîtier métallique ?
Ils peuvent être d’excellents candidats lorsque la couche extérieure réelle de marquage est compatible avec le marquage par laser à fibre, en particulier les métaux exposés et certaines surfaces revêtues. Confirmez ce que le laser frappe physiquement — métal, revêtement, placage, plastique ou gaine — avant de choisir la source d’après le seul nom du composant.
Le marquage laser des composants résiste-t-il à la refusion, au lavage et au cyclage thermique ?
C’est possible, mais la durabilité dépend de la surface réelle, du mécanisme de marquage et des conditions en aval. Si la refusion, le lavage, le revêtement ou le cyclage thermique importent pour votre produit, incluez ces étapes dans la séquence d’acceptation des échantillons et revérifiez la lisibilité et l’état de surface par la suite.
Le procédé peut-il être intégré à un système bande et bobine, à la vision ou à une manutention rotative ?
Oui, ce sont des orientations de configuration courantes lorsque la forme du composant et le flux de production l’exigent. Le choix final dépend de la présentation des pièces, de la tolérance d’orientation, du débit requis, de la vérification et de la fenêtre de procédé de l’échantillon acceptée.
Prêt à évaluer le marquage des composants électroniques pour votre production ?
Envoyez votre type de composant, le matériau de surface, le contenu du marquage et la taille cible des caractères ou du code, et nous examinerons l'application, confirmerons la direction du laser et préparerons un test de marquage sur échantillon.