
Marquage laser sur substrat céramique
Passez au crible les numéros de série, les codes de lot et l’identification 2D sur la pile de substrats céramiques réelle — pas sur le seul mot « céramique ». Cette page se concentre sur les substrats céramiques électroniques et techniques utilisés dans les assemblages électroniques, et non sur les produits céramiques décoratifs. Le corps cuit, la métallisation, l’encre imprimée, le revêtement protecteur ou le masque, la géométrie du code et les limites thermiques modifient tous la fenêtre de processus.
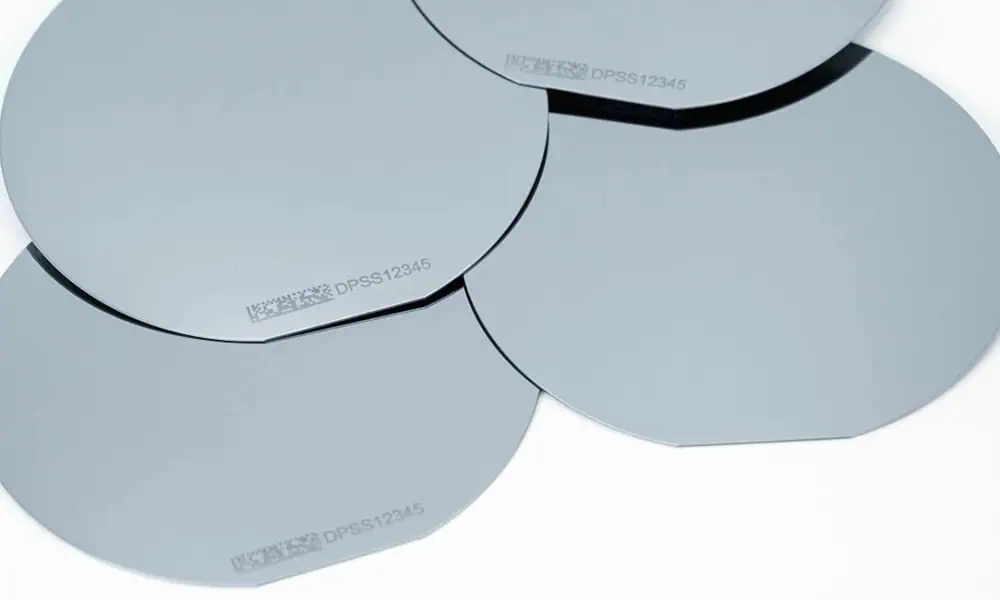
Le visuel principal est illustratif. La sélection finale du procédé nécessite la pile de substrats réelle et des essais sur échantillons représentatifs.
Les substrats céramiques peuvent-ils être marqués au laser ?
Oui — de nombreux substrats céramiques peuvent être marqués au laser pour des numéros de série, des codes de lot, du texte et une identification 2D. La question importante n’est pas simplement de savoir si le produit est « céramique », mais avec quelle couche le laser doit interagir : le corps céramique cuit, une surface polie ou revêtue, une métallisation ou un placage, ou une encre imprimée, un revêtement protecteur ou une couche de masque.
La couche cible est clairement identifiée, le marquage requis peut être réalisé sans chaleur inacceptable ni enlèvement de matière, et le code reste lisible sans endommager les conducteurs voisins, les bords, les zones d’étanchéité ou d’autres éléments fonctionnels.
Confirmez la nuance exacte de céramique et son fini, toutes les couches de surface, la géométrie du code, l’emplacement du marquage, les limites de défauts et les contrôles fonctionnels sur des pièces représentatives. Un marquage visuellement net ne suffit pas à lui seul pour l’approbation en production.
Identifier le corps céramique et chaque couche de surface
Utilisez le même vocabulaire de couches dans la demande d’échantillon, la revue du dessin et la fiche d’acceptation. « Substrat céramique » sans l’empilement ne suffit pas pour prédire le contraste ou les dommages.
Corps céramique
Consigner l'alumine, le nitrure d'aluminium, le LTCC, le HTCC ou une autre nuance, ainsi que la pureté, les additifs, la couleur, la densité et l'historique de cuisson lorsqu'ils sont connus.
Finition de surface
Distinguer les états bruts de cuisson, rectifiés, rodés, polis, émaillés et revêtus. La brillance, la rugosité et la tolérance de mise au point peuvent modifier la marque visible.
Couche conductrice
Identifier la métallisation en couche épaisse ou en couche mince, le placage et le dégagement du conducteur. Le conducteur peut être la cible — ou une zone d'exclusion.
Encre, revêtement et résidus
Documenter l’encre imprimée, les revêtements protecteurs ou les masques — y compris les couches de type masque de soudure, le cas échéant — ainsi que l’adhésif, le flux, l’huile et l’état de nettoyage. Une couche superficielle peut absorber différemment de la céramique située en dessous.
| Famille | Pourquoi cela peut différer | Ce qu'il faut vérifier |
|---|---|---|
| Alumine (Al2O3) | La pureté, les additifs, la couleur et l'état de surface peuvent modifier l'absorption, le contraste et la réponse des bords. | Qualité, état de cuisson, zone de marquage, contraste et inspection des microfissures/bords. |
| Nitrure d'aluminium (AlN) | La conductivité thermique et l'état de surface peuvent modifier la diffusion de la chaleur et la réponse locale. | Nuance, épaisseur, limites thermiques/fonctionnelles et contrôle après marquage. |
| LTCC / HTCC | Les couches co-cuites et les conducteurs internes créent des contraintes d'empilement et de zones interdites. | Coupe transversale ou dessin des couches, dégagement des conducteurs et limite de débris. |
| Céramique technique métallisée | Le conducteur, le placage, l’encre ou l’interface peuvent être la cible réelle du marquage. | Identité de la couche, contrôle d’adhérence/électrique, résidus et méthode de nettoyage. |
Où les substrats céramiques sont-ils utilisés — et pourquoi sont-ils marqués ?
Les substrats céramiques sont utilisés dans les assemblages électroniques où l'isolation, la gestion thermique, la stabilité dimensionnelle ou l'intégration de circuits importent. Le marquage est généralement lié à la traçabilité, au contrôle d'assemblage ou à l'identification lisible par machine plutôt qu'à la décoration.
Assemblages électroniques et techniques
- Ensembles d’électronique de puissance et de gestion thermique
- Circuits à couches épaisses et circuits hybrides
- Modules de capteurs et de commande
- Boîtiers LED et optoélectroniques
- Composants et sous-ensembles en céramique métallisée
Une identification qui résiste à la production
- Traçabilité des lots et des batchs
- Identification par numéro de série et liaison des enregistrements
- Identification de pièce, de révision ou de procédé
- Repère d'orientation et d'assemblage
- Codes 2D pour l'inspection et le suivi en aval
Qu'est-ce qui est habituellement marqué sur les substrats céramiques ?
Le contenu requis modifie la fenêtre de procédé. Une courte chaîne de texte, un Data Matrix dense et un symbole d’identification plus grand n’ont pas la même taille de motif, le même contraste ni les mêmes exigences de vérification.
Numéros de série
Identification unique de la pièce ou du substrat pour la traçabilité, les enregistrements d’inspection et l’appariement lors de l’assemblage en aval.
Codes de lot et de date
Codes de lot, de date de production ou de processus utilisés pour relier les pièces physiques aux enregistrements de fabrication et de qualité.
Identification 2D
Codes Data Matrix ou autres codes lisibles par machine pour lesquels la taille des cellules, la zone de silence, le contraste et les conditions de lecture doivent être définis avant les tests.
Marquages des pièces et d'assemblage
Numéros de pièce, textes courts, symboles, marques d’orientation ou caractéristiques de référence utilisés lors de l’inspection et de l’assemblage.
Quel résultat de marquage vous faut-il ?
Définissez la cible d’acceptation avant de comparer les lasers. « Lisible » peut désigner un contraste visuel, un décodage machine reproductible, un retrait contrôlé du revêtement ou une modification superficielle de faible profondeur qui ne compromet pas le substrat.
Lisibilité du code
Réglez le scanner ou le vérificateur, l’éclairage, la distance de travail et le critère de réussite/échec. Un code qui se décode une seule fois n’est pas équivalent à un résultat de production reproductible.
Effet de surface
Choisissez l’effet recherché : modification du contraste, retrait de revêtement, texture superficielle ou ablation contrôlée. Ne partez pas du principe que chaque corps céramique peut produire le même aspect sombre ou clair.
Intégrité fonctionnelle
Maintenez les conducteurs, les pastilles, les vias, les zones d’étanchéité et les bords critiques dans les limites définies pour la chaleur, les particules, l’enlèvement de matière et la profondeur de marquage.
Durabilité
Testez une manipulation réaliste, le nettoyage, les solvants, les cycles thermiques ou l’assemblage en aval lorsque le code doit rester lisible après ces conditions.
Comment l’épaisseur, la taille et la géométrie modifient-elles le processus de marquage ?
La géométrie de la pièce ne se contente pas de modifier les dimensions du montage. Elle influence la diffusion de la chaleur, le risque de bord, la constance de la mise au point, la couverture du champ et la fiabilité avec laquelle le même code peut être placé d'une pièce à l'autre.
Substrats minces et zones de bord
Les pièces minces et les marques proches d'un bord méritent un contrôle plus strict de l'apport de chaleur local, du bridage et de l'inspection, car l'écaillage, la fissuration ou la déformation peuvent avoir des conséquences plus graves.
Grands panneaux
Une zone de marquage plus grande modifie le choix de la taille de champ, la distorsion optique, la tolérance de planéité et la stratégie de positionnement. La qualité de code requise doit être maintenue sur tout le champ utilisable, et pas seulement au centre.
Surfaces voilées ou irrégulières
Une variation de hauteur modifie la mise au point. La référence de montage, la tolérance de mise au point, l'autofocus ou d'autres compensations peuvent devoir être évalués lorsque la zone de marquage ne peut pas rester dans un plan focal stable.
Pièces de petite taille ou à orientation mixte
La répétabilité de l'emplacement peut dépendre davantage de la référence de montage, de l'orientation de la pièce et du positionnement par vision que de la source laser elle-même, en particulier lorsque les codes doivent être alignés sur les plots, les bords ou les caractéristiques d'assemblage.
Quelle voie laser devez-vous tester en premier ?
Partez de la couche cible et du risque d'acceptation, puis comparez uniquement les familles de laser dont l'interaction avec cette couche est plausible. La première piste de test est une orientation de présélection — et non une prescription universelle de machine.
| Cible réelle | Première voie à tester | Pourquoi commencer par là | Ce qui doit déterminer le résultat |
|---|---|---|---|
| Corps céramique nu avec texte fin ou code 2D | L’UV est une première comparaison pertinente sur de nombreux projets ; n’ajoutez une autre voie que si la réponse de l’échantillon le justifie. | Le contrôle des détails fins et une fenêtre thermique plus étroite sont souvent les premières préoccupations. | Contraste, lisibilité du code, qualité des bords, inspection des débris et des microfissures sur la nuance et la finition réelles. |
| Surface métallisée ou plaquée | Comparez fibre/MOPA et UV lorsque les deux sont envisageables pour l’empilement métal/céramique spécifique. | La question clé est la sélectivité de couche : produire le code sans endommager de manière inacceptable le conducteur, l’adhérence ou l’interface. | Contrôles électriques ou d’adhérence le cas échéant, résidus, effet thermique et qualité du code. |
| Encre imprimée, revêtement protecteur, masque ou autre couche superficielle | Tester les lasers UV ou CO2 lorsque la chimie de la couche et la limite thermique les rendent plausibles ; ajouter le laser à fibre/MOPA uniquement lorsque la réponse réelle de la surface le justifie. | L'interaction peut être un contraste de couche superficielle ou un enlèvement contrôlé plutôt qu'une modification du corps céramique. | Enlèvement propre ou contraste, résidus, netteté des bords, adhérence et dommages à la couche sous-jacente. |
| LTCC / HTCC ou structure multicouche à proximité de conducteurs | Commencez par la voie qui correspond le mieux à la taille de motif requise et à la limite thermique fonctionnelle ; l’UV mérite souvent une comparaison précoce pour le codage fin. | Les conducteurs internes ou proches rendent le contrôle de la chaleur, de la profondeur et des zones d’exclusion plus important que la seule apparence. | Lisibilité du code ainsi que contrôle fonctionnel, contrôle des débris et des fissures/délamination. |
| Empilement de surface inconnu ou mixte | Ne choisissez pas le laser en premier : identifiez la couche cible exposée avant de tester. | Une voie sélectionnée à partir du mot « céramique » peut viser la mauvaise interface de matériau. | Identification de l’empilement, effet cible, zones d’exclusion et critères d’acceptation. |
Les longueurs d'onde vertes ou d'autres longueurs d'onde peuvent être incluses dans une comparaison spécifique au projet lorsque l'absorption, la taille des motifs ou le comportement thermique justifient clairement de les tester. Elles ne doivent pas être présentées comme l'option par défaut simplement parce que le substrat est en céramique.
Risques courants dans le marquage laser des substrats céramiques
Un code visuellement net ne suffit pas si le procédé crée des fissures, des débris, une délamination ou une modification fonctionnelle. Validez la marque et l'état du substrat ensemble.
Codes illisibles ou instables
Un faible contraste, des cellules endommagées, une mise au point incohérente ou des conditions de surface changeantes peuvent rendre un code lisible sur une pièce mais non fiable sur tout un lot.
Éclats, fissures et débris
Inspecter la rugosité des bords, les éclats, les microfissures, les particules et les résidus à un grossissement utile, en particulier près des bords ou sur les pièces minces.
Dommages aux couches ou aux conducteurs
La métallisation, le placage, les encres et les interfaces peuvent se décolorer, se délaminer ou changer de fonction si le procédé n'est pas suffisamment sélectif.
Modification fonctionnelle
Vérifiez l'isolation, la résistance des conducteurs, le chemin thermique, l'étanchéité et les interfaces d'assemblage lorsque la marque est suffisamment proche pour les affecter.
Comment valider un échantillon réel de substrat céramique ?
Utilisez des pièces finales représentatives — et non une photo générique de céramique ou de PCB — pour qualifier le procédé de marquage. Le test doit reproduire l'empilement réel des couches, la géométrie du code, la position du marquage et la méthode d'acceptation avec suffisamment de fidélité pour révéler les risques réels.
- Empilement : qualité du corps, épaisseur, finition, conducteur/métallisation, encre/masque et état de nettoyage.
- Marquage : motif ou code, plus petite cellule, emplacement, zone de silence et effet cible.
- Géométrie : dessin, planéité, bords, référence, montage et variation de mise au point autorisée.
- Acceptation : lecteur/vérificateur, contraste, limites de défauts, durabilité et contrôles fonctionnels.
- Production : quantité, objectif de cycle, chargement, orientation, source de données et flux d'inspection.
- Sécurité : FDS ou substances restreintes, contrôles des fumées/particules et contraintes des opérateurs.
- La famille de substrats réelle, l'état de surface et la couche cible utilisés pour l'essai
- Le contenu du marquage et des images représentatives du résultat testé
- Observations du lecteur/vérificateur, ainsi que l'état des défauts visibles et des contrôles fonctionnels, le cas échéant
- La direction laser privilégiée, les risques restants et les éléments de configuration nécessaires à l'étape de devis
Transformer l'échantillon approuvé en configuration machine
Une fois que le substrat représentatif et le code ont passé l'inspection, convertissez le résultat de test en configuration optique, de fixation, de positionnement, de manutention, de vérification et de sécurité nécessaire à la production. La même source laser peut nécessiter un système très différent autour d'elle pour différentes pièces céramiques.
| Entrée | Pourquoi c'est important | Décision de configuration |
|---|---|---|
| Procédé laser approuvé et effet cible | Définit la famille de sources et la direction du procédé qui a déjà passé le criblage des échantillons. | Examen de la source laser / du comportement des impulsions |
| Taille du code et champ de marquage | Modifie l'optique, la tolérance de mise au point, la distorsion et le calcul du cycle. | Lentille, taille du champ et configuration optique |
| Planéité, épaisseur et orientation | Détermine la stratégie de référence et si la variation de mise au point doit être compensée. | Revue du montage, de la mise au point et de la vision |
| Chargement et objectif de cycle | Détermine comment la pièce est présentée et si l'indexation ou l'automatisation est justifiée. | Manutention manuelle, indexée ou automatisée |
| Données et inspection | Définit les exigences relatives à la saisie des codes, au lecteur/vérificateur et à la gestion des rejets. | Revue du logiciel, du lecteur et de l’intégration |
| Fumées, particules et rayonnements | Définit les exigences relatives à l'enceinte, à l'interverrouillage, à l'extraction et aux commandes opérateur. | Configuration de sécurité et d'extraction |
Les systèmes à fibre/MOPA peuvent utiliser un rayonnement proche infrarouge invisible (souvent autour de 1064 nm, selon la source), tandis que les UV sont eux aussi invisibles à l'œil. Les plots métallisés et les placages peuvent créer des réflexions spéculaires ; utilisez une enceinte, des interverrouillages, un contrôle du faisceau et une orientation du montage appropriés avant tout essai. Les configurations ouvertes ou accessibles peuvent nécessiter des commandes de classe 4, des lunettes filtrantes adaptées à la longueur d'onde, une signalisation et un contrôle d'accès. Consultez la FDS et utilisez une extraction/filtration locale pour les revêtements, les encres, les adhésifs ou les résidus ; les cellules automatisées nécessitent un accès sécurisé et une logique d'arrêt sur défaut.
FAQ sur le marquage laser des substrats céramiques
Les substrats céramiques peuvent-ils être marqués au laser ?
Oui, de nombreux substrats céramiques en alumine, en nitrure d'aluminium, LTCC, HTCC et métallisés peuvent être évalués pour une identification par numéro de série, texte ou code 2D. La compatibilité dépend toutefois du corps exact, de la couche exposée, de la géométrie du code et des limites fonctionnelles ; l'approbation en production exige donc des échantillons représentatifs.
Le laser UV est-il toujours le meilleur laser pour les substrats céramiques ?
Non. L'UV vaut souvent la peine d'être comparé tôt pour un codage fin sur des empilements nus ou sensibles à la chaleur, tandis que la fibre/MOPA peut être pertinente pour les surfaces métallisées ou réactives aux additifs. Le CO2 ou le vert peut intervenir dans certains projets lorsque la couche de surface réelle et le comportement d'absorption le justifient.
Puis-je marquer le conducteur sur un substrat céramique ?
Il arrive que le conducteur ou le placage soit la cible visée, mais la sélectivité, l'adhérence, la résistance et les débris doivent être vérifiés. Traitez les conducteurs, les pastilles et les vias comme des zones fonctionnelles tant que le test ne prouve pas le contraire.
L’épaisseur de la céramique ou la position du bord affecte-t-elle l’essai ?
Oui. Les pièces minces, les marques proches d'un bord, les substrats déformés et les grands panneaux peuvent modifier le maintien, la constance de la mise au point, la réponse thermique et le risque de fissure/éclat. Incluez la géométrie finale et l'emplacement de la marque dans l'essai sur échantillon.
Quelle est la taille minimale d’un Data Matrix ?
Il n'existe pas de taille universelle. La géométrie des cellules, l'optique, le contraste, la réponse de surface, la tolérance de positionnement, l'éclairage et la méthode de lecture/vérification sont tous importants. Validez le code complet et la configuration d'inspection sur la pièce finale.
Que dois-je envoyer pour les essais ?
Envoyez des pièces finales représentatives, les informations sur l'empilement, le plan, le code/visuel, l'effet cible, la règle du lecteur/vérificateur, les contrôles de durabilité ou de fonctionnement, l'objectif de cycle, les contraintes du montage et les informations de sécurité pertinentes.