
Laserbeschriftung von Keramiksubstraten
Prüfen Sie Seriennummern, Chargencodes und 2D-Identifikation am tatsächlichen Keramiksubstrat-Stapel – nicht allein am Wort “Keramik”. Diese Seite konzentriert sich auf elektronische und technische Keramiksubstrate, die in elektronischen Baugruppen verwendet werden, und nicht auf dekorative Keramikprodukte. Der gebrannte Körper, die Metallisierung, die gedruckte Tinte, die Schutzbeschichtung oder Maske, die Codegeometrie und die Temperaturgrenzen verändern allesamt das Prozessfenster.
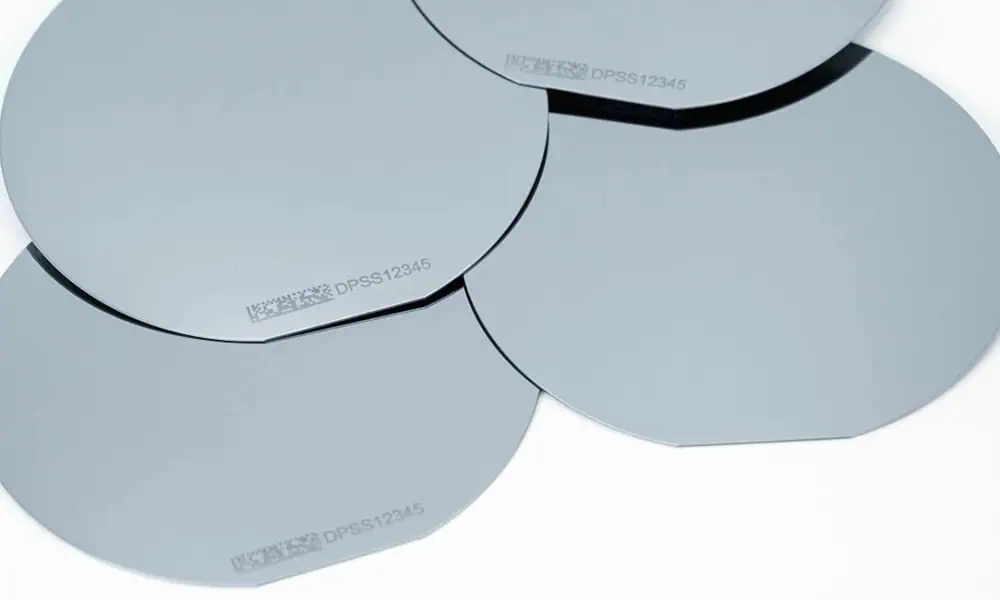
Die Hero-Grafik dient der Veranschaulichung. Die endgültige Prozessauswahl erfordert den tatsächlichen Substratstapel und repräsentative Musterprüfungen.
Können Keramiksubstrate lasermarkiert werden?
Ja – viele Keramiksubstrate können für Seriennummern, Chargencodes, Text und 2D-Identifikation lasermarkiert werden. Die wichtige Frage ist nicht einfach, ob das Produkt “Keramik” ist, sondern mit welcher Schicht der Laser interagieren muss: dem gebrannten Keramikkörper, einer polierten oder beschichteten Oberfläche, einer Metallisierung oder Plattierung oder einer gedruckten Tinte, Schutzbeschichtung oder Maskierungsschicht.
Die Zielschicht ist eindeutig identifiziert, die erforderliche Markierung kann ohne inakzeptable Hitze oder Materialabtrag erzeugt werden, und der Code bleibt lesbar, ohne benachbarte Leiter, Kanten, Dichtungsbereiche oder andere funktionale Merkmale zu beschädigen.
Bestätigen Sie die genaue Keramiksorte und Oberflächenbeschaffenheit, alle Oberflächenschichten, die Codegeometrie, die Markierungsposition, Defektgrenzen und Funktionsprüfungen an repräsentativen Teilen. Eine visuell klare Markierung allein reicht nicht für die Produktionsfreigabe.
Keramikkörper und jede Oberflächenschicht identifizieren
Verwenden Sie dieselbe Schichtterminologie in der Musteranforderung, der Zeichnungsprüfung und dem Abnahmeprotokoll. “Keramiksubstrat” ohne den Stapel reicht nicht aus, um Kontrast oder Schäden vorherzusagen.
Keramikkörper
Erfassen Sie Aluminiumoxid, Aluminiumnitrid, LTCC, HTCC oder eine andere Sorte sowie Reinheit, Additive, Farbe, Dichte und Brennhistorie, soweit bekannt.
Oberflächenfinish
Trennen Sie zwischen Brandzustand, geschliffenem, geläpptem, poliertem, glasiertem und beschichtetem Zustand. Glanz, Rauheit und Fokustoleranz können die sichtbare Markierung verändern.
Leiterschicht
Dickschicht- oder Dünnschichtmetallisierung, Plattierung und Leiterabstand identifizieren. Der Leiter kann das Ziel sein – oder eine Sperrzone.
Tinte, Beschichtung und Rückstände
Dokumentieren Sie gedruckte Tinte, Schutzbeschichtungen oder Masken – einschließlich lötstopplackartiger Schichten, sofern zutreffend – sowie Klebstoff, Flussmittel, Öl und Reinigungszustand. Eine Oberflächenschicht kann anders absorbieren als die darunterliegende Keramik.
| Familie | Warum es abweichen kann | Was zu prüfen ist |
|---|---|---|
| Aluminiumoxid (Al2O3) | Reinheit, Additive, Farbe und Oberflächenbeschaffenheit können Absorption, Kontrast und Kantenansprechverhalten verändern. | Güte, Brennzustand, Markierungszone, Kontrast und Mikroriss-/Kanteninspektion. |
| Aluminiumnitrid (AlN) | Wärmeleitfähigkeit und Oberflächenbeschaffenheit können Wärmeausbreitung und lokales Ansprechverhalten verändern. | Güte, Dicke, thermische/funktionale Grenzen und Prüfung nach der Markierung. |
| LTCC / HTCC | Co-gesinterte Schichten und Innenleiter erzeugen Stapel- und Keep-out-Beschränkungen. | Querschnitts- oder Schichtzeichnung, Leiterabstand und Debris-Grenzwert. |
| Metallisierte technische Keramik | Der Leiter, die Plattierung, die Tinte oder die Grenzfläche kann das eigentliche Markierungsziel sein. | Schichtidentität, Haftungs-/elektrische Prüfung, Rückstände und Reinigungsmethode. |
Wo werden Keramiksubstrate eingesetzt – und warum werden sie markiert?
Keramiksubstrate werden in elektronischen Baugruppen eingesetzt, bei denen Isolierung, Wärmemanagement, Dimensionsstabilität oder Schaltungsintegration von Bedeutung sind. Die Markierungsaufgabe ist üblicherweise mit Rückverfolgbarkeit, Montagekontrolle oder maschinenlesbarer Identifikation verbunden und nicht mit Dekoration.
Elektronische und technische Baugruppen
- Leistungselektronik- und Wärmemanagement-Baugruppen
- Dickschicht- und Hybridschaltungen
- Sensor- und Steuermodule
- LED- und optoelektronische Gehäuse
- Metallisierte keramische Komponenten und Unterbaugruppen
Identifikation, die die Produktion übersteht
- Los- und Chargenrückverfolgbarkeit
- Serienidentifikation und Datensatzverknüpfung
- Teile-, Revisions- oder Prozessidentifikation
- Orientierungs- und Montagereferenz
- 2D-Codes für Prüfung und nachgelagerte Verfolgung
Was wird üblicherweise auf Keramiksubstraten markiert?
Der erforderliche Inhalt verändert das Prozessfenster. Eine kurze Textzeichenfolge, eine dichte Data Matrix und ein größeres Identifikationssymbol haben nicht dieselbe Merkmalsgröße, denselben Kontrast oder dieselben Verifizierungsanforderungen.
Seriennummern
Eindeutige Teil- oder Substratidentifikation für Rückverfolgbarkeit, Prüfaufzeichnungen und die Zuordnung zur nachgelagerten Montage.
Los- und Datumscodes
Chargen-, Produktionsdatums- oder Prozesscodes, die verwendet werden, um physische Teile mit Fertigungs- und Qualitätsaufzeichnungen zu verknüpfen.
2D-Identifikation
Data Matrix oder andere maschinenlesbare Codes, bei denen Zellgröße, Ruhezone, Kontrast und Lesegerätbedingungen vor der Prüfung definiert werden müssen.
Teile- und Montagemarkierungen
Teilenummern, Kurztext, Symbole, Orientierungsmarkierungen oder Referenzmerkmale, die während Prüfung und Montage verwendet werden.
Welches Markierungsergebnis benötigen Sie?
Definieren Sie das Abnahmeziel, bevor Sie Laser vergleichen. “Lesbar” kann visuellen Kontrast, reproduzierbare maschinelle Dekodierung, kontrollierte Beschichtungsentfernung oder eine oberflächliche Veränderung bedeuten, die das Substrat nicht beeinträchtigt.
Code-Lesbarkeit
Legen Sie Scanner bzw. Verifizierer, Beleuchtung, Arbeitsabstand und Bestanden/Nicht-bestanden-Regel fest. Ein Code, der einmal dekodiert wird, ist nicht dasselbe wie ein reproduzierbares Produktionsergebnis.
Oberflächeneffekt
Wählen Sie den gewünschten Effekt: Kontraständerung, Beschichtungsentfernung, flache Textur oder kontrollierte Ablation. Gehen Sie nicht davon aus, dass jeder Keramikkörper die gleiche dunkle oder helle Erscheinung erzeugen kann.
Funktionale Integrität
Halten Sie Leiterbahnen, Pads, Vias, Dichtbereiche und kritische Kanten innerhalb definierter Grenzen für Wärme, Partikel, Materialabtrag und Markierungstiefe.
Beständigkeit der Markierung
Testen Sie realistische Handhabung, Reinigung, Lösungsmittel, thermische Wechselbelastung oder nachgelagerte Montage, wenn der Code nach diesen Bedingungen lesbar bleiben muss.
Wie verändern Dicke, Größe und Geometrie den Markierungsprozess?
Die Bauteilgeometrie verändert nicht nur die Vorrichtungsabmessungen. Sie beeinflusst Wärmeausbreitung, Kantenrisiko, Fokuskonsistenz, Feldabdeckung und wie zuverlässig derselbe Code von Bauteil zu Bauteil platziert werden kann.
Dünne Substrate und Randzonen
Dünne Teile und Markierungen nahe einer Kante erfordern eine strengere Kontrolle des lokalen Wärmeeintrags, der Einspannung und der Prüfung, da Ausbrüche, Risse oder Verformungen schwerwiegendere Folgen haben können.
Große Paneele
Eine größere Markierungsfläche verändert die Auswahl der Feldgröße, die optische Verzerrung, die Ebenheitstoleranz und die Positionierungsstrategie. Die erforderliche Codequalität muss über das nutzbare Feld hinweg gelten, nicht nur in der Mitte.
Verzogene oder unebene Oberflächen
Höhenunterschiede verändern den Fokus. Der Bezugspunkt der Vorrichtung, die Fokustoleranz, der Autofokus oder andere Kompensationen müssen möglicherweise bewertet werden, wenn die Markierungszone nicht in einer stabilen Fokusebene gehalten werden kann.
Kleine oder gemischt ausgerichtete Bauteile
Eine wiederholbare Positionierung kann stärker von Vorrichtungsbezug, Bauteilausrichtung und Bildverarbeitungspositionierung abhängen als von der Laserquelle selbst, insbesondere wenn Codes mit Pads, Kanten oder Montagemerkmalen ausgerichtet werden müssen.
Welche Laser-Route sollten Sie zuerst testen?
Beginnen Sie mit der Zielschicht und dem Abnahmerisiko und vergleichen Sie dann nur die Laserfamilien, die eine plausible Wechselwirkung mit dieser Schicht haben. Die erste Testroute ist eine Screening-Richtung – keine universelle Maschinenvorgabe.
| Tatsächliches Ziel | Erste Route zum Screening | Warum dort anfangen | Was das Ergebnis entscheiden muss |
|---|---|---|---|
| Nackter Keramikkörper mit feinem Text oder 2D-Code | UV ist bei vielen Projekten ein sinnvoller früher Vergleich; eine weitere Route sollte nur hinzugefügt werden, wenn die Probenreaktion dies rechtfertigt. | Die Kontrolle feiner Merkmale und ein engeres thermisches Fenster sind oft die ersten Bedenken. | Kontrast, Lesbarkeit des Codes, Kantenqualität, Prüfung auf Ablagerungen und Mikrorisse an der tatsächlichen Werkstoffgüte und Oberflächenbeschaffenheit. |
| Metallisierte oder plattierte Oberfläche | Vergleichen Sie Faser/MOPA und UV, wenn beide für den spezifischen Metall-/Keramikstapel plausibel sind. | Die entscheidende Frage ist die Schichtselektivität: den Code zu erzeugen, ohne inakzeptable Schäden an Leiter, Haftung oder Grenzfläche zu verursachen. | Elektrische oder Haftungsprüfungen, sofern relevant, Rückstände, Wärmeeffekt und Codequalität. |
| Gedruckte Tinte, Schutzbeschichtung, Maske oder eine andere Oberflächenschicht | Prüfen Sie UV oder CO2, wenn die Schichtchemie und die thermische Grenze sie plausibel machen; fügen Sie Faser/MOPA nur hinzu, wenn die tatsächliche Oberflächenreaktion dies unterstützt. | Die Wechselwirkung kann ein Kontrast der Oberflächenschicht oder ein kontrolliertes Abtragen statt einer Modifikation des Keramikkörpers sein. | Saubere Entfernung oder Kontrast, Rückstände, Kantendefinition, Haftung und Schäden an der darunterliegenden Schicht. |
| LTCC / HTCC oder Mehrschichtstruktur in der Nähe von Leitern | Beginnen Sie mit der Route, die am besten zur erforderlichen Strukturgröße und zur funktionalen Wärmegrenze passt; UV ist oft einen frühen Vergleich für feine Codierung wert. | Interne oder benachbarte Leiter machen Wärme-, Tiefen- und Keep-out-Kontrolle wichtiger als das Aussehen allein. | Lesbarkeit des Codes plus funktionale Inspektion, Prüfung auf Ablagerungen und Risse/Delaminierung. |
| Unbekannter oder gemischter Oberflächenstapel | Wählen Sie nicht zuerst den Laser – identifizieren Sie vor dem Test die freiliegende Zielschicht. | Eine anhand des Wortes „Keramik“ ausgewählte Route kann auf die falsche Materialgrenzfläche abzielen. | Identifizierung des Schichtstapels, Zielwirkung, Sperrzonen und Abnahmekriterien. |
Grüne oder andere Wellenlängen können in einen projektspezifischen Vergleich einbezogen werden, wenn Absorption, Strukturgröße oder thermisches Verhalten einen klaren Grund dafür liefern, sie zu testen. Sie sollten nicht allein deshalb als Standard dargestellt werden, weil das Substrat Keramik ist.
Häufige Risiken beim Laserbeschriften von Keramiksubstraten
Ein visuell klarer Code ist nicht ausreichend, wenn der Prozess Risse, Rückstände, Delaminierung oder funktionale Veränderungen erzeugt. Geben Sie die Markierung und den Zustand des Substrats gemeinsam frei.
Unlesbare oder instabile Codes
Geringer Kontrast, beschädigte Zellen, inkonsistente Fokussierung oder wechselnde Oberflächenbedingungen können dazu führen, dass ein Code auf einem Teil lesbar und über eine Charge hinweg unzuverlässig ist.
Absplitterungen, Risse und Rückstände
Untersuchen Sie Kantenrauheit, Absplitterungen, Mikrorisse, Partikel und Rückstände bei geeigneter Vergrößerung, insbesondere in der Nähe von Kanten oder bei dünnen Teilen.
Schicht- oder Leiterbahnschäden
Metallisierung, Galvanisierung, Tinten und Grenzflächen können sich verfärben, delaminieren oder ihre Funktion ändern, wenn der Prozess nicht selektiv genug ist.
Funktionsänderung
Prüfen Sie Isolation, Leiterwiderstand, Wärmepfad, Abdichtung und Montageschnittstellen dort, wo die Markierung nah genug ist, um sie zu beeinträchtigen.
Wie sollte eine echte Keramiksubstrat-Probe validiert werden?
Verwenden Sie repräsentative Endteile – nicht ein generisches Keramik- oder PCB-Foto –, um die Markierungsroute zu qualifizieren. Der Test sollte den tatsächlichen Schichtstapel, die Codegeometrie, die Markierungsposition und die Abnahmemethode genau genug reproduzieren, um die realen Risiken aufzudecken.
- Stapel: Grundkörpergüte, Dicke, Oberflächenbeschaffenheit, Leiter/Metallisierung, Tinte/Maske und Reinigungszustand.
- Markierung: Artwork oder Code, kleinste Zelle, Position, Ruhezone und Zieleffekt.
- Geometrie: Zeichnung, Ebenheit, Kanten, Bezug, Vorrichtung und zulässige Fokusvariation.
- Abnahme: Leser/Verifizierer, Kontrast, Fehlergrenzen, Haltbarkeit und Funktionsprüfungen.
- Produktion: Stückzahl, Zyklusziel, Beladung, Ausrichtung, Datenquelle und Prüfablauf.
- Sicherheit: SDB oder beschränkte Stoffe, Rauch-/Partikelkontrolle und Einschränkungen für Bediener.
- Die tatsächliche Substratfamilie, der Oberflächenzustand und die für den Versuch verwendete Zielschicht
- Der Markierungsinhalt und repräsentative Bilder des Prüfergebnisses
- Beobachtungen des Lesegeräts/Verifizierers sowie sichtbarer Defekt- und Funktionsprüfungsstatus, sofern relevant
- Die bevorzugte Laserrichtung, verbleibende Risiken und Konfigurationseingaben, die für die Angebotsphase benötigt werden
Das freigegebene Muster in eine Maschinenkonfiguration überführen
Nachdem das repräsentative Substrat und der Code die Prüfung bestanden haben, wandeln Sie das Testergebnis in die für die Produktion erforderliche optische, Vorrichtungs-, Positionierungs-, Handhabungs-, Verifizierungs- und Sicherheitskonfiguration um. Dieselbe Laserquelle kann für unterschiedliche Keramikteile ein ganz unterschiedliches System um sich herum erfordern.
| Eingabe | Warum es wichtig ist | Konfigurationsentscheidung |
|---|---|---|
| Freigegebene Laserroute und Zieleffekt | Legt die Quellfamilie und die Prozessrichtung fest, die das Muster-Screening bereits bestanden hat. | Überprüfung von Laserquelle / Pulsverhalten |
| Codegröße und Markierungsfeld | Ändert Optik, Fokustoleranz, Verzerrung und Zyklusberechnung. | Linse, Feldgröße und optischer Aufbau |
| Ebenheit, Dicke und Orientierung | Bestimmt die Bezugsstrategie und ob die Fokusvariation kompensiert werden muss. | Überprüfung von Vorrichtung, Fokus und Vision |
| Beladung und Zyklusziel | Bestimmt, wie das Teil zugeführt wird und ob Indexierung oder Automatisierung gerechtfertigt ist. | Manuelle, indexierte oder automatisierte Handhabung |
| Daten und Prüfung | Definiert Codeeingabe, Anforderungen an Lesegerät/Verifizierer und Ausschussbehandlung. | Überprüfung von Software, Lesegerät und Integration |
| Dämpfe, Partikel und Strahlung | Legt Anforderungen an Gehäuse, Verriegelung, Absaugung und Bedienersteuerung fest. | Sicherheits- und Absaugkonfiguration |
Faser-/MOPA-Systeme können unsichtbare Nahinfrarotstrahlung verwenden (oft etwa 1064 nm, quellenabhängig), während UV für das Auge ebenfalls unsichtbar ist. Metallisierte Pads und Galvanikschichten können Spiegelreflexionen erzeugen; verwenden Sie vor einem Versuch eine geeignete Umhausung, Verriegelungen, Strahlkontrolle und Vorrichtungsausrichtung. Offene oder zugängliche Aufbauten können Klasse-4-Schutzmaßnahmen, wellenlängenangepasste Schutzbrillen, Beschilderung und Zugangskontrolle erfordern. Prüfen Sie das Sicherheitsdatenblatt (SDS) und verwenden Sie lokale Absaugung/Filtration für Beschichtungen, Tinten, Klebstoffe oder Rückstände; automatisierte Zellen benötigen sicheren Zugang und Fehlerstopplogik.
FAQs zur Laserbeschriftung von Keramiksubstraten
Können Keramiksubstrate laserbeschriftet werden?
Ja, viele Aluminiumoxid-, Aluminiumnitrid-, LTCC-, HTCC- und metallisierte Keramiksubstrate können für die Serien-, Text- oder 2D-Identifikation bewertet werden. Die Kompatibilität hängt weiterhin vom genauen Grundkörper, der freiliegenden Schicht, der Codegeometrie und den funktionalen Grenzen ab, sodass für die Produktionsfreigabe repräsentative Muster erforderlich sind.
Ist UV immer der beste Laser für Keramiksubstrate?
Nein. UV ist oft einen frühen Vergleich wert für die Feincodierung auf blanken oder hitzeempfindlichen Schichtstapeln, während Faser-/MOPA-Laser für metallisierte oder auf Additive ansprechende Oberflächen relevant sein können. CO2- oder Grün-Laser können in ausgewählten Projekten zum Einsatz kommen, wenn die tatsächliche Oberflächenschicht und das Absorptionsverhalten dies rechtfertigen.
Kann ich den Leiter auf einem Keramiksubstrat markieren?
Manchmal sind der Leiter oder die Plattierung das beabsichtigte Ziel, aber Selektivität, Haftung, Widerstand und Rückstände müssen geprüft werden. Behandeln Sie Leiter, Pads und Vias als funktionale Zonen, bis der Test das Gegenteil beweist.
Beeinflussen Keramikdicke oder Kantenposition den Test?
Ja. Dünne Teile, Markierungen nahe an einer Kante, verzogene Substrate und große Panels können das Spannen, die Fokuskonsistenz, das Wärmeverhalten und das Riss-/Ausbruchrisiko verändern. Beziehen Sie die endgültige Geometrie und die Markierungsposition in den Probeversuch ein.
Wie klein kann eine Data Matrix sein?
Es gibt keine universelle Größe. Zellgeometrie, Optik, Kontrast, Oberflächenreaktion, Platzierungstoleranz, Beleuchtung und Reader-/Verifier-Methode spielen alle eine Rolle. Validieren Sie den vollständigen Code und den Prüfaufbau am finalen Bauteil.
Was sollte ich zum Testen einsenden?
Senden Sie repräsentative finale Bauteile, Stapelinformationen, Zeichnung, Code/Artwork, Zieleffekt, Reader-/Verifier-Regel, Haltbarkeits- oder Funktionsprüfungen, Zyklusziel, Vorrichtungsbeschränkungen und relevante Sicherheitsinformationen.