
Marcação a Laser em Substrato Cerâmico
Analise números de série, códigos de lote e identificação 2D na pilha real de substrato cerâmico — não apenas na palavra “cerâmica”. Esta página concentra-se em substratos cerâmicos eletrônicos e técnicos usados em montagens eletrônicas, em vez de produtos cerâmicos decorativos. O corpo sinterizado, a metalização, a tinta impressa, o revestimento protetor ou máscara, a geometria do código e os limites de calor alteram todos a janela de processo.
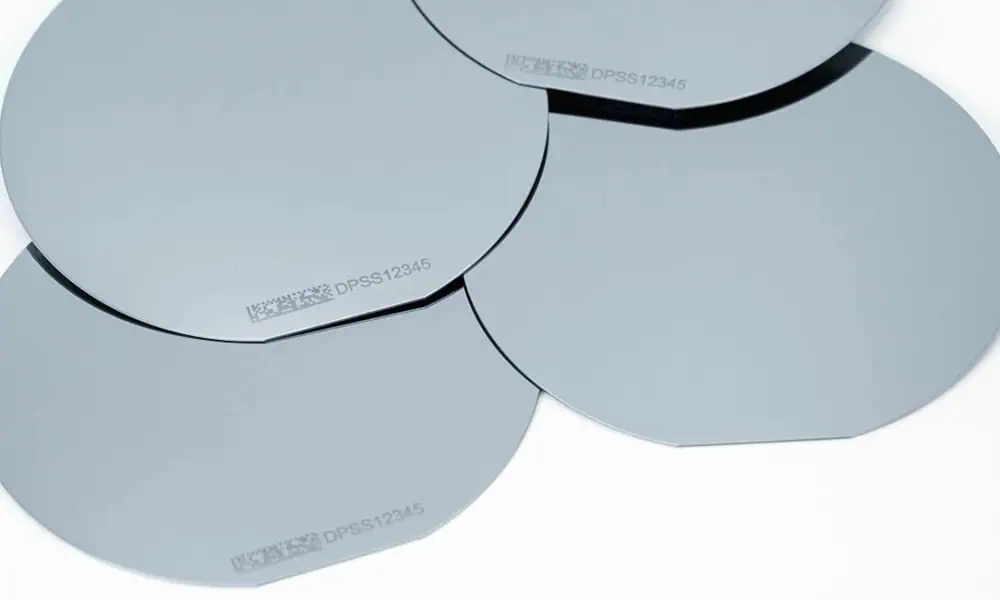
O gráfico principal é ilustrativo. A seleção final do processo exige a pilha real de substrato e testes com amostras representativas.
Substratos cerâmicos podem ser marcados a laser?
Sim — muitos substratos cerâmicos podem ser marcados a laser para números de série, códigos de lote, texto e identificação 2D. A questão importante não é simplesmente se o produto é “cerâmico”, mas com qual camada o laser deve interagir: o corpo cerâmico sinterizado, uma superfície polida ou revestida, metalização ou galvanoplastia, ou uma tinta impressa, revestimento protetor ou camada de máscara.
A camada-alvo é claramente identificada, a marca necessária pode ser produzida sem calor ou remoção de material inaceitáveis, e o código permanece legível sem danificar condutores, bordas, áreas de vedação ou outras características funcionais próximas.
Confirme o grau e o acabamento exatos da cerâmica, todas as camadas superficiais, a geometria do código, a localização da marca, os limites de defeitos e as verificações funcionais em peças representativas. Uma marca visualmente nítida, por si só, não é suficiente para a aprovação da produção.
Identifique o Corpo Cerâmico e Cada Camada Superficial
Use o mesmo vocabulário de camadas na solicitação de amostra, na revisão do desenho e no registro de aceitação. “Substrato cerâmico” sem a pilha não é suficiente para prever contraste ou danos.
Corpo cerâmico
Registre alumina, nitreto de alumínio, LTCC, HTCC ou outro grau, além de pureza, aditivos, cor, densidade e histórico de queima, quando conhecidos.
Acabamento superficial
Separe os estados: como queimado, retificado, lapidado, polido, esmaltado e revestido. Brilho, rugosidade e tolerância de foco podem alterar a marca visível.
Camada condutora
Identifique metalização de filme espesso ou de filme fino, galvanoplastia e afastamento do condutor. O condutor pode ser o alvo — ou uma zona de exclusão.
Tinta, revestimento e resíduo
Documente tinta impressa, revestimentos protetores ou máscaras — incluindo camadas do tipo máscara de solda, quando aplicável — além de adesivo, fluxo, óleo e estado de limpeza. Uma camada superficial pode absorver de forma diferente da cerâmica abaixo dela.
| Família | Por que pode ser diferente | O que verificar |
|---|---|---|
| Alumina (Al2O3) | Pureza, aditivos, cor e acabamento superficial podem alterar absorção, contraste e resposta de borda. | Grau, condição de queima, zona de marcação, contraste e inspeção de microfissuras/bordas. |
| Nitreto de alumínio (AlN) | Condutividade térmica e acabamento superficial podem alterar o espalhamento de calor e a resposta local. | Grau, espessura, limites térmicos/funcionais e inspeção pós-marcação. |
| LTCC / HTCC | Camadas co-sinterizadas e condutores internos criam restrições de empilhamento e de zonas de exclusão. | Desenho de seção transversal ou de camada, folga do condutor e limite de detritos. |
| Cerâmica técnica metalizada | O condutor, o revestimento metálico, a tinta ou a interface podem ser o alvo real da marcação. | Identidade da camada, verificação de adesão/elétrica, resíduo e método de limpeza. |
Onde os substratos cerâmicos são usados — e por que são marcados?
Substratos cerâmicos são usados em montagens eletrônicas nas quais isolamento, gerenciamento térmico, estabilidade dimensional ou integração de circuitos importam. A tarefa de marcação geralmente está ligada à rastreabilidade, ao controle de montagem ou à identificação legível por máquina, e não à decoração.
Montagens eletrônicas e técnicas
- Montagens de eletrônica de potência e de gerenciamento térmico
- Circuitos de filme espesso e híbridos
- Módulos de sensor e controle
- Encapsulamentos de LED e optoeletrônicos
- Componentes e subconjuntos cerâmicos metalizados
Identificação que sobrevive à produção
- Rastreabilidade de lote e batelada
- Identificação serial e vinculação de registros
- Identificação de peça, revisão ou processo
- Referência de orientação e montagem
- Códigos 2D para inspeção e rastreamento a jusante
O que normalmente é marcado em substratos cerâmicos?
O conteúdo exigido altera a janela do processo. Uma sequência curta de texto, um Data Matrix denso e um símbolo de identificação maior não têm o mesmo tamanho de elemento, contraste ou requisitos de verificação.
Números de série
Identificação exclusiva da peça ou do substrato para rastreabilidade, registros de inspeção e correspondência na montagem a jusante.
Códigos de lote e data
Códigos de lote, data de produção ou processo usados para conectar peças físicas a registros de fabricação e qualidade.
Identificação 2D
Códigos Data Matrix ou outros códigos legíveis por máquina, nos quais o tamanho da célula, a zona silenciosa, o contraste e as condições do leitor devem ser definidos antes do teste.
Marcas de peça e de montagem
Números de peça, texto curto, símbolos, marcas de orientação ou recursos de referência usados durante a inspeção e a montagem.
Que resultado de marcação você precisa?
Defina o alvo de aceitação antes de comparar lasers. “Legível” pode significar contraste visual, decodificação por máquina repetível, remoção controlada de revestimento ou uma alteração superficial rasa que não comprometa o substrato.
Legibilidade do código
Defina o scanner ou verificador, a iluminação, a distância de trabalho e a regra de aprovação/reprovação. Um código que decodifica uma vez não é o mesmo que um resultado de produção repetível.
Efeito superficial
Escolha o efeito desejado: alteração de contraste, remoção de revestimento, textura rasa ou ablação controlada. Não presuma que todo corpo cerâmico possa produzir a mesma aparência escura ou clara.
Integridade funcional
Mantenha condutores, pads, vias, áreas de vedação e bordas críticas dentro de limites definidos para calor, partículas, remoção de material e profundidade da marca.
Durabilidade
Teste manuseio realista, limpeza, solventes, ciclagem térmica ou montagem subsequente quando o código precisar permanecer legível após essas condições.
Como Espessura, Tamanho e Geometria Alteram o Processo de Marcação?
A geometria da peça faz mais do que alterar as dimensões do dispositivo de fixação. Ela afeta a dissipação de calor, o risco nas bordas, a consistência do foco, a cobertura do campo e a confiabilidade com que o mesmo código pode ser posicionado de uma peça para outra.
Substratos finos e zonas de borda
Peças finas e marcas próximas de uma borda exigem controle mais rigoroso da entrada local de calor, fixação e inspeção, pois lascamento, trincas ou distorção podem se tornar mais críticos.
Painéis grandes
Uma área de marcação maior altera a seleção do tamanho do campo, a distorção óptica, a tolerância de planicidade e a estratégia de posicionamento. A qualidade de código exigida deve se manter em todo o campo útil, não apenas no centro.
Superfícies empenadas ou irregulares
A variação de altura altera o foco. O datum do dispositivo de fixação, a tolerância de foco, o autofoco ou outra compensação podem precisar ser avaliados quando a zona de marcação não consegue permanecer dentro de um plano focal estável.
Peças pequenas ou com orientação mista
A localização repetível pode depender mais do datum do dispositivo de fixação, da orientação da peça e do posicionamento por visão do que da própria fonte de laser, especialmente quando os códigos precisam se alinhar a pads, bordas ou elementos de montagem.
Qual Rota de Laser Você Deve Testar Primeiro?
Comece pela camada alvo e pelo risco de aceitação, depois compare apenas as famílias de laser que tenham uma interação plausível com essa camada. A primeira rota de teste é uma direção de triagem — não uma prescrição universal de máquina.
| Alvo real | Primeira rota de triagem | Por que começar por aí | O que deve decidir o resultado |
|---|---|---|---|
| Corpo cerâmico nu com texto fino ou código 2D | O UV é uma comparação inicial sensata em muitos projetos; adicione outra rota somente se a resposta da amostra justificar. | O controle de características finas e uma janela térmica mais estreita costumam ser as primeiras preocupações. | Contraste, legibilidade de código, qualidade de borda, inspeção de detritos e microtrincas no grau e acabamento reais. |
| Superfície metalizada ou revestida | Compare fibra/MOPA e UV quando ambos forem plausíveis para o empilhamento específico de metal/cerâmica. | A questão-chave é a seletividade de camada: produzir o código sem danos inaceitáveis ao condutor, à adesão ou à interface. | Verificações elétricas ou de adesão quando relevantes, resíduo, efeito térmico e qualidade do código. |
| Tinta impressa, revestimento protetor, máscara ou outra camada superficial | Avalie UV ou CO2 quando a química da camada e o limite térmico os tornarem plausíveis; adicione fibra/MOPA apenas quando a resposta real da superfície justificar. | A interação pode ser contraste da camada superficial ou remoção controlada, em vez de modificação do corpo cerâmico. | Remoção limpa ou contraste, resíduo, definição de borda, adesão e danos à camada subjacente. |
| LTCC / HTCC ou estrutura multicamadas próxima a condutores | Comece pela rota que melhor corresponda ao tamanho de recurso exigido e ao limite térmico funcional; o UV geralmente vale uma comparação inicial para codificação fina. | Condutores internos ou próximos tornam o controle de calor, profundidade e zona de exclusão mais importante do que apenas a aparência. | Legibilidade do código, além de inspeção funcional, detritos e verificações de trincas/delaminação. |
| Empilhamento superficial desconhecido ou misto | Não escolha o laser primeiro — identifique a camada-alvo exposta antes de testar. | Uma rota selecionada a partir da palavra “cerâmica” pode ser direcionada à interface de material errada. | Identificação da pilha, efeito-alvo, zonas de exclusão e critérios de aceitação. |
Comprimentos de onda verdes ou outros podem entrar em uma comparação específica do projeto quando absorção, tamanho da característica ou comportamento térmico der uma razão clara para testá-los. Eles não devem ser apresentados como padrão simplesmente porque o substrato é cerâmico.
Riscos Comuns na Marcação a Laser de Substratos Cerâmicos
Um código visualmente nítido não é suficiente se o processo criar rachaduras, detritos, delaminação ou alteração funcional. Aprove a marca e a condição do substrato em conjunto.
Códigos ilegíveis ou instáveis
Baixo contraste, células danificadas, foco inconsistente ou condições de superfície variáveis podem fazer com que um código seja legível em uma peça e não confiável em todo um lote.
Lascas, rachaduras e detritos
Inspecione rugosidade de borda, lascas, microfissuras, partículas e resíduos com ampliação útil, especialmente perto de bordas ou em peças finas.
Danos à camada ou ao condutor
Metalização, galvanoplastia, tintas e interfaces podem descolorir, delaminar ou alterar a função se o processo não for suficientemente seletivo.
Alteração funcional
Verifique o isolamento, a resistência do condutor, o caminho térmico, a vedação e as interfaces de montagem nos casos em que a marca esteja próxima o suficiente para afetá-los.
Como uma amostra real de substrato cerâmico deve ser validada?
Use peças finais representativas — não uma foto genérica de cerâmica ou PCB — para qualificar a rota de marcação. O teste deve reproduzir a pilha de camadas real, a geometria do código, a posição da marca e o método de aceitação de forma suficientemente próxima para expor os riscos reais.
- Pilha: grau do corpo, espessura, acabamento, condutor/metalização, tinta/máscara e estado de limpeza.
- Marcação: arte ou código, menor célula, localização, zona silenciosa e efeito desejado.
- Geometria: desenho, planicidade, bordas, datum, dispositivo de fixação e variação de foco permitida.
- Aceitação: leitor/verificador, contraste, limites de defeito, durabilidade e verificações funcionais.
- Produção: quantidade, meta de ciclo, carregamento, orientação, fonte de dados e fluxo de inspeção.
- Segurança: SDS ou substâncias restritas, controles de vapores/partículas e restrições do operador.
- A família real de substrato, a condição da superfície e a camada-alvo usadas para o teste
- O conteúdo da marca e imagens representativas do resultado testado
- Observações do leitor/verificador, além do status de defeito visível e verificação funcional, quando relevante
- A direção preferencial do laser, os riscos remanescentes e as entradas de configuração necessárias para a etapa de cotação
Transforme a Amostra Aprovada em uma Configuração de Máquina
Depois que o substrato representativo e o código passarem na inspeção, converta o resultado do teste na configuração óptica, de fixação, posicionamento, manuseio, verificação e segurança necessária para a produção. A mesma fonte de laser pode exigir um sistema muito diferente ao seu redor para diferentes peças cerâmicas.
| Entrada | Por que é importante | Decisão de configuração |
|---|---|---|
| Rota de laser aprovada e efeito-alvo | Define a família de fonte e a direção do processo que já passou pela triagem de amostras. | Revisão da fonte de laser / comportamento de pulso |
| Tamanho do código e campo de marcação | Altera óptica, tolerância de foco, distorção e cálculo de ciclo. | Lente, tamanho do campo e configuração óptica |
| Planicidade, espessura e orientação | Determina a estratégia de datum e se a variação de foco deve ser compensada. | Revisão de dispositivo de fixação, foco e visão |
| Meta de carregamento e ciclo | Determina como a peça é apresentada e se a indexação ou a automação é justificada. | Manuseio manual, indexado ou automatizado |
| Dados e inspeção | Define entrada de código, requisitos de leitor/verificador e tratamento de rejeição. | Revisão de software, leitor e integração |
| Fumos, partículas e radiação | Define requisitos de enclausuramento, intertravamento, extração e controle do operador. | Configuração de segurança e extração |
Sistemas de fibra/MOPA podem usar radiação infravermelha próxima invisível (geralmente em torno de 1064 nm, dependendo da fonte), enquanto a UV também é invisível aos olhos. Pads metalizados e revestimentos metálicos podem criar reflexos especulares; use enclausuramento adequado, intertravamentos, controle do feixe e orientação do dispositivo de fixação antes de um teste. Configurações abertas ou acessíveis podem exigir controles de Classe 4, óculos de proteção compatíveis com o comprimento de onda, sinalização e controle de acesso. Revise a SDS e use extração/filtração local para revestimentos, tintas, adesivos ou resíduos; células automatizadas precisam de acesso seguro e lógica de parada em caso de falha.
Perguntas frequentes sobre marcação a laser de substratos cerâmicos
Substratos cerâmicos podem ser marcados a laser?
Sim, muitos substratos cerâmicos de alumina, nitreto de alumínio, LTCC, HTCC e metalizados podem ser avaliados para identificação serial, de texto ou 2D. A compatibilidade ainda depende do corpo exato, da camada exposta, da geometria do código e dos limites funcionais, portanto a aprovação para produção exige amostras representativas.
O UV é sempre o melhor laser para substratos cerâmicos?
Não. O UV muitas vezes vale uma comparação inicial para codificação fina em pilhas nuas ou sensíveis ao calor, enquanto fibra/MOPA pode ser relevante para superfícies metalizadas ou responsivas a aditivos. CO2 ou verde podem entrar em projetos selecionados quando a camada superficial real e o comportamento de absorção justificarem seu uso.
Posso marcar o condutor em um substrato cerâmico?
Às vezes, o condutor ou a metalização é o alvo pretendido, mas a seletividade, a adesão, a resistência e os detritos devem ser verificados. Trate condutores, pads e vias como zonas funcionais até que o teste prove o contrário.
A espessura da cerâmica ou a posição da borda afeta o teste?
Sim. Peças finas, marcas próximas de uma borda, substratos empenados e painéis grandes podem alterar a fixação, a consistência do foco, a resposta térmica e o risco de trincas/lascamento. Inclua a geometria final e a localização da marca no teste com amostras.
Quão pequeno pode ser um Data Matrix?
Não existe tamanho universal. A geometria da célula, a óptica, o contraste, a resposta da superfície, a tolerância de posicionamento, a iluminação e o método de leitura/verificação são todos importantes. Valide o código completo e a configuração de inspeção na peça final.
O que devo enviar para testes?
Envie peças finais representativas, informações de empilhamento, desenho, código/arte, efeito desejado, regra do leitor/verificador, verificações de durabilidade ou função, meta de ciclo, restrições de fixture e informações de segurança relevantes.