
Marcado láser de sustrato cerámico
Evalúe números de serie, códigos de lote e identificación 2D en la pila real de sustrato cerámico—no solo en la palabra “cerámico”. Esta página se centra en sustratos cerámicos electrónicos y técnicos utilizados en ensamblajes electrónicos, en lugar de productos cerámicos decorativos. El cuerpo cocido, la metalización, la tinta impresa, el recubrimiento protector o la máscara, la geometría del código y los límites térmicos modifican la ventana de proceso.
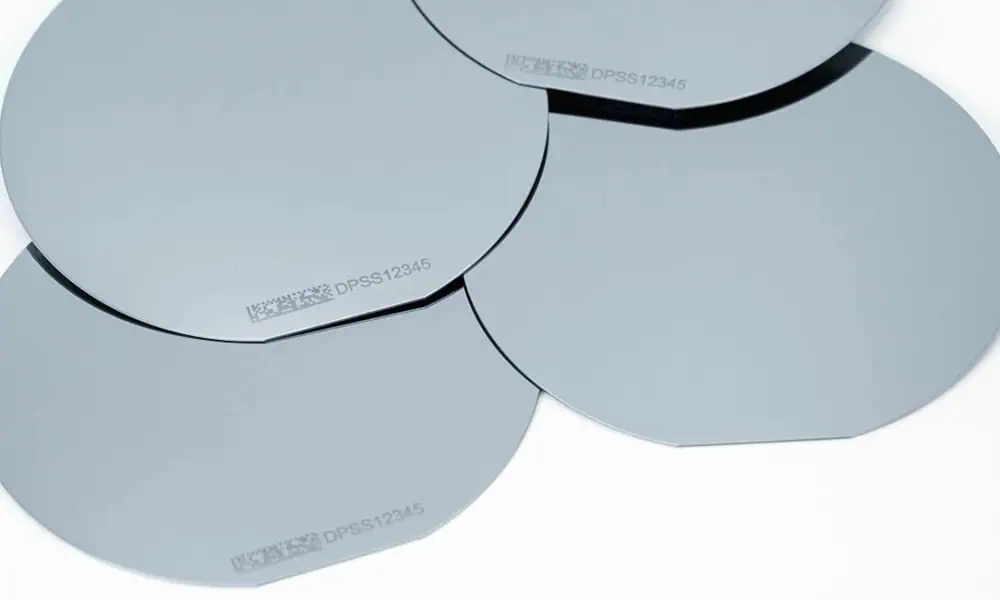
El gráfico principal es ilustrativo. La selección final del proceso requiere la pila real de sustrato y pruebas con muestras representativas.
¿Se pueden marcar con láser los sustratos cerámicos?
Sí—muchos sustratos cerámicos se pueden marcar con láser para números de serie, códigos de lote, texto e identificación 2D. La pregunta importante no es simplemente si el producto es “cerámico”, sino con qué capa debe interactuar el láser: el cuerpo cerámico cocido, una superficie pulida o recubierta, la metalización o el enchapado, o una tinta impresa, una capa de recubrimiento protector o una capa de máscara.
La capa objetivo está claramente identificada, la marca requerida puede producirse sin calor ni eliminación de material inaceptables, y el código permanece legible sin dañar conductores, bordes, áreas de sellado u otras características funcionales cercanas.
Confirme la calidad y el acabado exactos de la cerámica, todas las capas superficiales, la geometría del código, la ubicación de la marca, los límites de defectos y las verificaciones funcionales en piezas representativas. Una marca visualmente clara por sí sola no es suficiente para la aprobación de producción.
Identifique el cuerpo cerámico y cada capa superficial
Use el mismo vocabulario de capas en la solicitud de muestras, la revisión del plano y el registro de aceptación. “Sustrato cerámico” sin la pila no es suficiente para predecir el contraste o el daño.
Cuerpo cerámico
Registre alúmina, nitruro de aluminio, LTCC, HTCC u otro grado, además de pureza, aditivos, color, densidad e historial de cocción cuando se conozcan.
Acabado superficial
Separe los estados sin mecanizar después de la cocción, rectificado, lapeado, pulido, esmaltado y recubierto. El brillo, la rugosidad y la tolerancia de enfoque pueden cambiar la marca visible.
Capa conductora
Identifique la metalización de película gruesa o delgada, el chapado y la holgura del conductor. El conductor puede ser el objetivo—o una zona de exclusión.
Tinta, recubrimiento y residuo
Documente la tinta impresa, los recubrimientos protectores o las máscaras—incluidas las capas de tipo máscara de soldadura cuando corresponda—además del estado de adhesivo, fundente, aceite y limpieza. Una capa superficial puede absorber de manera diferente que la cerámica que tiene debajo.
| Familia | Por qué puede diferir | Qué verificar |
|---|---|---|
| Alúmina (Al2O3) | La pureza, los aditivos, el color y el acabado superficial pueden cambiar la absorción, el contraste y la respuesta de borde. | Grado, condición de cocción, zona de marcado, contraste e inspección de microfisuras/bordes. |
| Nitruro de aluminio (AlN) | La conductividad térmica y el acabado superficial pueden cambiar la propagación del calor y la respuesta local. | Grado, espesor, límites térmicos/funcionales e inspección posterior al marcado. |
| LTCC / HTCC | Las capas co-cocidas y los conductores internos crean restricciones de apilamiento y de zonas excluidas. | Dibujo de sección transversal o de capas, holgura del conductor y límite de residuos. |
| Cerámica técnica metalizada | El conductor, el recubrimiento, la tinta o la interfaz pueden ser el objetivo real del marcado. | Identidad de la capa, verificación de adherencia/eléctrica, residuo y método de limpieza. |
¿Dónde se utilizan los sustratos cerámicos—y por qué se marcan?
Los sustratos cerámicos se utilizan en conjuntos electrónicos donde importan el aislamiento, la gestión térmica, la estabilidad dimensional o la integración de circuitos. La tarea de marcado suele estar vinculada a la trazabilidad, el control de montaje o la identificación legible por máquina, más que a la decoración.
Conjuntos electrónicos y técnicos
- Conjuntos de electrónica de potencia y de gestión térmica
- Circuitos de película gruesa e híbridos
- Módulos de sensores y control
- Paquetes LED y optoelectrónicos
- Componentes y subconjuntos cerámicos metalizados
Identificación que sobrevive a la producción
- Trazabilidad de lotes y partidas
- Identificación serial y vinculación de registros
- Identificación de pieza, revisión o proceso
- Referencia de orientación y montaje
- Códigos 2D para inspección y seguimiento posterior
¿Qué se suele marcar en los sustratos cerámicos?
El contenido requerido cambia la ventana del proceso. Una cadena de texto corta, un Data Matrix denso y un símbolo de identificación más grande no tienen el mismo tamaño de característica, contraste ni requisitos de verificación.
Números de serie
Identificación única de pieza o sustrato para trazabilidad, registros de inspección y coincidencia con el ensamblaje posterior.
Lotes y códigos de fecha
Códigos de lote, fecha de producción o proceso utilizados para vincular las piezas físicas con los registros de fabricación y calidad.
Identificación 2D
Códigos Data Matrix u otros códigos legibles por máquina en los que el tamaño de celda, la zona de silencio, el contraste y las condiciones del lector deben definirse antes de la prueba.
Marcas de piezas y conjuntos
Números de pieza, texto corto, símbolos, marcas de orientación o elementos de referencia utilizados durante la inspección y el montaje.
¿Qué resultado de marcado necesita?
Defina el objetivo de aceptación antes de comparar láseres. “Legible” puede significar contraste visual, decodificación automática repetible, eliminación controlada del recubrimiento o un cambio superficial poco profundo que no comprometa el sustrato.
Legibilidad del código
Configure el escáner o verificador, la iluminación, la distancia de trabajo y la regla de aprobado/rechazado. Un código que se decodifica una vez no es lo mismo que un resultado de producción repetible.
Efecto superficial
Elija el efecto deseado: cambio de contraste, eliminación del recubrimiento, textura poco profunda o ablación controlada. No asuma que todo cuerpo cerámico puede producir la misma apariencia oscura o clara.
Integridad funcional
Mantener los conductores, pads, vías, áreas de sellado y bordes críticos dentro de los límites definidos para el calor, las partículas, la eliminación de material y la profundidad de marcado.
Durabilidad
Probar la manipulación realista, la limpieza, los disolventes, los ciclos térmicos o el ensamblaje posterior cuando el código deba permanecer legible después de esas condiciones.
¿Cómo modifican el espesor, el tamaño y la geometría el proceso de marcado?
La geometría de la pieza hace más que cambiar las dimensiones del utillaje. Afecta la dispersión del calor, el riesgo en los bordes, la consistencia del enfoque, la cobertura del campo y la fiabilidad con la que se puede colocar el mismo código de una pieza a otra.
Sustratos delgados y zonas de borde.
Las piezas delgadas y las marcas cerca de un borde merecen un control más estricto del aporte de calor local, la sujeción y la inspección, porque el astillado, el agrietamiento o la distorsión pueden volverse más graves.
Paneles grandes.
Un área de marcado más grande cambia la selección del tamaño de campo, la distorsión óptica, la tolerancia de planitud y la estrategia de posicionamiento. La calidad de código requerida debe mantenerse en todo el campo utilizable, no solo en el centro.
Superficies alabeadas o irregulares.
La variación de altura cambia el enfoque. Es posible que haya que evaluar la referencia del utillaje, la tolerancia de enfoque, el enfoque automático u otra compensación cuando la zona de marcado no pueda mantenerse dentro de un plano focal estable.
Piezas pequeñas o de orientación mixta.
La ubicación repetible puede depender más de la referencia del utillaje, la orientación de la pieza y el posicionamiento por visión que de la propia fuente láser, especialmente cuando los códigos deben alinearse con pads, bordes o características de ensamblaje.
¿Qué ruta láser debería probar primero?
Comience desde la capa objetivo y el riesgo de aceptación, luego compare solo las familias de láser que tengan una interacción plausible con esa capa. La primera ruta de prueba es una dirección de selección preliminar, no una prescripción universal de máquina.
| Objetivo real | Primera ruta que evaluar | Por qué empezar por ahí | Qué debe decidir el resultado |
|---|---|---|---|
| Cuerpo cerámico sin recubrimiento con texto fino o código 2D | La UV es una comparación temprana sensata en muchos proyectos; añada otra ruta solo si la respuesta de la muestra lo justifica. | El control de detalles finos y una ventana térmica más ajustada suelen ser las primeras preocupaciones. | Inspección de contraste, legibilidad del código, calidad del borde, residuos y microfisuras en el grado y acabado reales. |
| Superficie metalizada o recubierta con metal | Compare fibra/MOPA y UV cuando ambos sean plausibles para la pila específica de metal/cerámica. | La cuestión clave es la selectividad de capas: producir el código sin daños inaceptables al conductor, la adhesión o la interfaz. | Comprobaciones eléctricas o de adhesión cuando corresponda, residuo, efecto del calor y calidad del código. |
| Tinta impresa, recubrimiento protector, máscara u otra capa superficial | Evaluar UV o CO2 cuando la química de la capa y el límite térmico los hagan viables; añadir fibra/MOPA solo cuando la respuesta real de la superficie lo respalde. | La interacción puede ser contraste de la capa superficial o eliminación controlada, en lugar de modificación del cuerpo cerámico. | Eliminación limpia o contraste, residuo, definición de bordes, adherencia y daño a la capa subyacente. |
| LTCC / HTCC o estructura multicapa cerca de conductores | Comience con la ruta que mejor coincida con el tamaño de característica requerido y el límite térmico funcional; a menudo vale la pena una comparación temprana con UV para codificación fina. | Los conductores internos o cercanos hacen que el control del calor, la profundidad y las zonas de exclusión sean más importantes que la apariencia por sí sola. | Legibilidad del código, además de inspección funcional, verificación de residuos y de grietas/delaminación. |
| Pila superficial desconocida o mixta | No elija primero el láser: identifique la capa objetivo expuesta antes de realizar pruebas. | Una ruta seleccionada a partir de la palabra “cerámica” puede apuntar a la interfaz de material incorrecta. | Identificación de la pila, efecto objetivo, zonas de exclusión y criterios de aceptación. |
Las longitudes de onda verdes u otras pueden entrar en una comparación específica del proyecto cuando la absorción, el tamaño de las características o el comportamiento térmico den una razón clara para probarlas. No deben presentarse como la opción predeterminada simplemente porque el sustrato sea cerámico.
Riesgos comunes en el marcado láser de sustratos cerámicos
Un código visualmente claro no es suficiente si el proceso crea grietas, residuos, delaminación o cambio funcional. Apruebe la marca y el estado del sustrato en conjunto.
Códigos ilegibles o inestables
Un contraste bajo, celdas dañadas, un enfoque inconsistente o condiciones cambiantes de la superficie pueden hacer que un código sea legible en una pieza y poco confiable en todo un lote.
Desportilladuras, grietas y residuos
Inspeccione la rugosidad del borde, las desportilladuras, las microgrietas, las partículas y los residuos con un aumento útil, especialmente cerca de los bordes o en piezas delgadas.
Daños en capas o conductores
La metalización, el recubrimiento, las tintas y las interfaces pueden decolorarse, delaminarse o cambiar su función si el proceso no es lo suficientemente selectivo.
Cambio funcional
Verifique el aislamiento, la resistencia del conductor, la trayectoria térmica, el sellado y las interfaces de ensamblaje donde la marca esté lo suficientemente cerca como para afectarlos.
¿Cómo se debe validar una muestra real de sustrato cerámico?
Use piezas finales representativas—no una fotografía genérica de cerámica o PCB—para calificar la ruta de marcado. La prueba debe reproducir la pila de capas real, la geometría del código, la posición de la marca y el método de aceptación con la suficiente precisión como para exponer los riesgos reales.
- Apilamiento: grado del cuerpo, espesor, acabado, conductor/metalización, tinta/máscara y estado de limpieza.
- Marcado: arte o código, celda más pequeña, ubicación, zona de silencio y efecto objetivo.
- Geometría: plano, planitud, bordes, referencia, dispositivo de sujeción y variación de enfoque permitida.
- Aceptación: lector/verificador, contraste, límites de defectos, durabilidad y comprobaciones funcionales.
- Producción: cantidad, objetivo de ciclo, carga, orientación, fuente de datos y flujo de inspección.
- Seguridad: FDS o sustancias restringidas, controles de humos/partículas y restricciones del operador.
- La familia real de sustrato, la condición de la superficie y la capa objetivo utilizadas para la prueba
- El contenido de la marca y las imágenes representativas del resultado de la prueba
- Observaciones del lector/verificador, además del estado de defectos visibles y de la comprobación funcional cuando sea relevante
- La dirección preferida del láser, los riesgos restantes y las entradas de configuración necesarias para la etapa de cotización
Convierta la muestra aprobada en una configuración de máquina
Después de que el sustrato representativo y el código pasen la inspección, convierta el resultado de la prueba en la configuración óptica, de sujeción, de posicionamiento, de manipulación, de verificación y de seguridad necesaria para la producción. La misma fuente láser puede requerir un sistema muy diferente a su alrededor para distintas piezas cerámicas.
| Entrada | Por qué es importante | Decisión de configuración |
|---|---|---|
| Ruta láser aprobada y efecto objetivo | Establece la familia de la fuente y la dirección del proceso que ya ha superado el cribado de muestras. | Revisión de la fuente láser / comportamiento de los pulsos |
| Tamaño del código y campo de marcado | Cambia la óptica, la tolerancia de enfoque, la distorsión y el cálculo del ciclo. | Lente, tamaño de campo y configuración óptica |
| Planitud, espesor y orientación | Determina la estrategia de referencia y si debe compensarse la variación de enfoque. | Revisión de fijación, enfoque y visión |
| Objetivo de carga y ciclo | Determina cómo se presenta la pieza y si se justifica la indexación o la automatización. | Manipulación manual, indexada o automatizada |
| Datos e inspección | Define la entrada de código, los requisitos del lector/verificador y el manejo de rechazos. | Revisión de software, lector e integración |
| Humos, partículas y radiación | Establece los requisitos de recinto, enclavamiento, extracción y control del operador. | Configuración de seguridad y extracción |
Los sistemas de fibra/MOPA pueden utilizar radiación infrarroja cercana invisible (a menudo alrededor de 1064 nm, según la fuente), mientras que el UV también es invisible al ojo. Los pads metalizados y los recubrimientos metálicos pueden crear reflejos especulares; use un recinto adecuado, enclavamientos, control del haz y orientación del soporte antes de una prueba. Los montajes abiertos o accesibles pueden requerir controles de Clase 4, gafas de protección adaptadas a la longitud de onda, señalización y control de acceso. Revise la SDS y use extracción/filtración local para recubrimientos, tintas, adhesivos o residuos; las celdas automatizadas necesitan acceso seguro y lógica de parada por fallo.
Preguntas frecuentes sobre el marcado láser de sustratos cerámicos
¿Se pueden marcar con láser los sustratos cerámicos?
Sí, muchos sustratos cerámicos de alúmina, nitruro de aluminio, LTCC, HTCC y metalizados pueden evaluarse para identificación por número de serie, texto o 2D. La compatibilidad aún depende del cuerpo exacto, la capa expuesta, la geometría del código y los límites funcionales, por lo que la aprobación de producción requiere muestras representativas.
¿Es el UV siempre el mejor láser para sustratos cerámicos?
No. El UV a menudo merece una comparación temprana para codificación fina en apilamientos desnudos o sensibles al calor, mientras que la fibra/MOPA puede ser relevante para superficies metalizadas o que responden a aditivos. El CO2 o el verde pueden entrar en proyectos seleccionados cuando la capa superficial real y el comportamiento de absorción lo justifican.
¿Puedo marcar el conductor en un sustrato cerámico?
A veces el conductor o el recubrimiento metálico es el objetivo previsto, pero se deben comprobar la selectividad, la adherencia, la resistencia y los residuos. Trate los conductores, los pads y las vías como zonas funcionales hasta que la prueba demuestre lo contrario.
¿Afectan el espesor de la cerámica o la posición del borde a la prueba?
Sí. Las piezas delgadas, las marcas cerca de un borde, los sustratos deformados y los paneles grandes pueden cambiar la sujeción, la consistencia del enfoque, la respuesta al calor y el riesgo de grietas/desportillado. Incluya la geometría final y la ubicación de la marca en la prueba con muestras.
¿Qué tan pequeño puede ser un Data Matrix?
No existe un tamaño universal. La geometría de las celdas, la óptica, el contraste, la respuesta de la superficie, la tolerancia de colocación, la iluminación y el método del lector/verificador son importantes. Valide el código completo y la configuración de inspección en la pieza final.
¿Qué debo enviar para las pruebas?
Envíe piezas finales representativas, información del apilamiento, plano, código/arte, efecto objetivo, regla del lector/verificador, comprobaciones de durabilidad o funcionamiento, objetivo de ciclos, restricciones del utillaje e información de seguridad relevante.