
Aplicaciones de envasado y codificación
Marcado y codificación por láser para envases
La codificación láser merece evaluarse cuando cartones, etiquetas, películas, bolsas, botellas, contenedores, tapas, cierres u otros envases terminados necesitan un marcado repetible de fecha, lote, partida, caducidad, identificación, código de barras, código 2D o gráficos simples.
No elija la máquina solo por el nombre del envase. Comience con el envase terminado real, el contenido del código, la construcción de la superficie, el resultado objetivo, la geometría, el flujo de datos, el método de producción y los criterios de aceptación. Estas entradas determinan la primera ruta láser a probar, qué debe validarse y cómo debe configurarse la máquina final.
¿Qué formatos de envasado deben evaluarse?
El formato de envasado define el problema de manipulación; el material terminado y la construcción de la superficie determinan si un proceso láser es técnicamente adecuado. Un envase de cartón, una botella, una tapa, una etiqueta o una bolsa no son una receta láser. El mismo formato de envase puede utilizar diferentes sustratos, pigmentos, recubrimientos, laminados, tintas, barnices o capas barrera que responden de manera diferente a la misma longitud de onda.
| Formato de envasado | Consideraciones típicas de marcado | Qué confirmar antes de las pruebas |
|---|---|---|
| Envases de cartón, cartulina y cartón corrugado | Paneles planos o plegados, superficies impresas, recubrimientos, contraste, densidad de código, presentación en línea móvil | Construcción del cartón, capa de impresión/recubrimiento, área de código, velocidad de línea, decoloración o ablación admisibles |
| Etiquetas y etiquetas recubiertas | Respuesta de la capa superior, efectos del liner o del adhesivo, texto fino, códigos de barras, códigos 2D, manejo de la banda | Material frontal, recubrimiento/tinta, construcción adhesiva, tamaño del código, método de inspección, banda fija o en movimiento |
| Películas, bolsas y sobres | Paredes delgadas, laminados, capas de barrera, sensibilidad al calor, distorsión, riesgo de perforación, material en movimiento | Pila de capas, espesor, requisitos de sellado/barrera, cambio superficial admisible, presentación en línea |
| Botellas de plástico y envases rígidos | Formulación del polímero, pigmento, espesor de pared, curvatura, enfoque, orientación, movimiento de la pieza | Resina/color reales, recubrimiento o etiqueta, zona de marcado, curvatura, método de soporte, requisito de inspección |
| Tapones y cierres | Superficies curvas pequeñas, textura moldeada, pigmento, orientación repetida, alta cadencia de piezas | Material/color, área de marcado superior o lateral, repetibilidad de orientación, presentación con dispositivo de fijación o en línea |
| Superficies de envases metálicos o de vidrio | Respuesta del metal desnudo o recubierto, capas de laca/pintura, integridad de la superficie del vidrio, presentación curva | Si el objetivo es el sustrato o la capa superior, resultado visual requerido, efecto superficial permitido, método de manipulación |
Rutas de aplicación de envases por industria
El enrutamiento por industria viene después de que se comprendan el formato de envase y las condiciones del proceso. Los proyectos de alimentos, bebidas, cosméticos y farmacéuticos pueden usar formatos de envase similares, pero tienen diferentes requisitos de codificación, inspección, apariencia, validación y control de producción.
Envasado de alimentos
Evalúe la construcción del envase terminado, el contenido de fecha/lote, el cambio superficial permitido, el requisito de inspección y el ciclo real de la línea para el formato específico de envasado de alimentos.
Botellas y tapones de bebidas
Las superficies curvas, la orientación de la tapa, el color del envase, el movimiento del paquete y la posición de la marca pueden cambiar el problema de manejo y enfoque tanto como la propia fuente láser.
Envases para cosméticos
Los envases sensibles a la apariencia requieren que el código se evalúe junto con el recubrimiento, el acabado, la calidad de la superficie orientada a la marca, los datos variables y el cambio visible aceptable.
Envases farmacéuticos
Comience por el contenido de identificación requerido, la construcción del envase, el método de inspección, los controles de producción y los requisitos de validación o regulatorios específicos del proyecto antes de seleccionar el proceso de marcado.
¿Por qué se marcan o codifican los envases?
El requisito de marcado debe estar claro antes de decidir si el láser es el proceso adecuado. Los envases suelen codificarse para que producción, distribución, inspección o el usuario final puedan identificar qué es el envase, cuándo o dónde se produjo y cómo debe rastrearse o verificarse.
¿Qué se suele marcar en los envases?
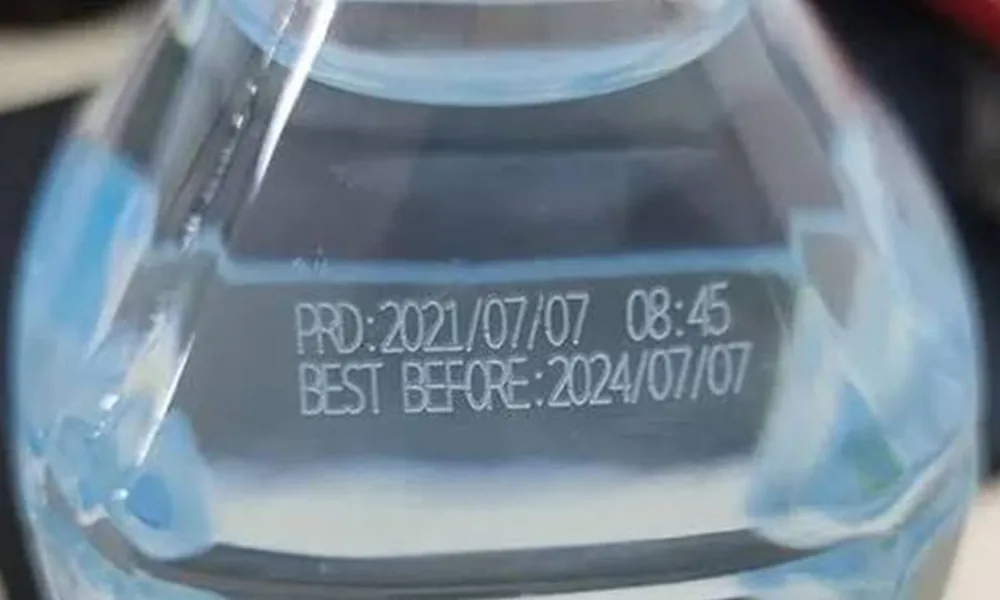
El contenido típico de codificación de envases incluye fechas de fabricación o caducidad, números de lote y de partida, identificadores de turno o línea, datos de serie o de variante de producto, texto, logotipos, códigos de barras y códigos 2D. Algunos campos permanecen fijos para un producto, mientras que otros cambian según el lote, el momento, la línea o el artículo individual, por lo que la revisión de la aplicación debe definir tanto el contenido visible como el flujo de trabajo de datos variables.
Información de producción y trazabilidad
La fecha, el lote, la partida, el turno, la línea, el número de serie, la variante de producto u otros datos variables pueden conectar un envase físico con el registro de producción correcto y ayudar a distinguir una corrida de otra.
Información sobre la vida útil y el uso
La fecha de caducidad, la fecha de consumo preferente, la fecha de fabricación o información similar pueden necesitar permanecer legibles durante las condiciones previstas de manipulación y almacenamiento del envase. El requisito exacto es específico del proyecto y del mercado.
Identificación legible por humanos y por máquinas
El texto, los logotipos, los códigos de barras y los códigos 2D pueden usarse para identificación, escaneo, verificación, inventario, serialización u otros flujos de trabajo de producción. Una marca visiblemente oscura no es automáticamente una marca legible por máquina.
¿Por qué evaluar el láser después de definir la necesidad?
Vale la pena probar una ruta láser cuando el proyecto se beneficia del marcado digital sin contacto, datos variables, un mecanismo de marcado sin consumibles en el punto de codificación, o la integración directa con un proceso de producción estacionario o en movimiento. Estas ventajas solo importan si el envase real supera las pruebas requeridas de calidad y ciclo.

¿Qué determina el resultado de la codificación láser?
Los resultados de la codificación láser están controlados por más que el nombre del material del envase. La entrada de prueba útil es la combinación de código, superficie acabada, mecanismo de marcado deseado, geometría, presentación, método de inspección y ciclo de producción.
| Variable | Qué proporcionar | Por qué cambia el resultado |
|---|---|---|
| Contenido del código | Fecha, lote, partida, caducidad, texto, logotipo, código de barras, código 2D, campos fijos y campos variables | La densidad de caracteres, las áreas rellenas, el tamaño del módulo y los cambios de datos afectan el tiempo de marcado, la definición de bordes, el flujo de trabajo del software y la inspección. |
| Tamaño de marca y área disponible | Dimensiones generales, característica significativa más pequeña, zona de marcado disponible y orientación requerida | El tamaño de campo, la condición focal, la tolerancia de posicionamiento y la cantidad de trabajo láser por paquete dependen de la geometría real del código. |
| Construcción del paquete terminado | Sustrato base, pigmento, color, recubrimiento, tinta, barniz, laminado, adhesivo, capa metalizada o acabado protector cuando se conozcan | El láser interactúa con la capa que realmente recibe el haz. Un material base similar puede marcar de forma diferente después de cambios en impresión, recubrimiento, laminación o formulación. |
| Mecanismo de marcado objetivo | Cambio de color, ablación/eliminación superficial, grabado/erosión, espumado u otro efecto visible aceptable | Diferentes longitudes de onda y condiciones de pulso pueden crear diferentes mecanismos, contraste, residuos y carga térmica. |
| Límites del paquete | Decoloración, fusión, distorsión, pérdida de recubrimiento, residuo, perforación, daño a la barrera o efecto en superficie adyacente permitidos | La ventana de proceso utilizable está limitada tanto por la calidad del código como por la integridad del paquete. |
| Geometría y presentación | Superficie plana o curva, espesor de pared, orientación, dispositivo de fijación, posición indexada, movimiento de banda, movimiento del transportador o presentación libre | La geometría afecta el enfoque y el uso del campo; la presentación afecta la repetibilidad de la posición, el momento del disparo y si el movimiento debe sincronizarse. |
| Inspección y verificación | Lectura humana, lector de código de barras/2D, comprobación por visión, método requerido de aprobado/rechazado y lógica de rechazo | El método de aceptación determina qué contraste, calidad del borde, posición y exactitud de los datos deben lograrse realmente. |
| Objetivo de producción | Tamaño del lote, cambios de formato, método de carga, velocidad de línea, ciclo objetivo de piezas aceptadas y rendimiento esperado | El sistema debe satisfacer el ciclo de producción completo, no solo la velocidad de escaneo nominal o el tiempo de láser encendido. |
Los datos variables son parte del proceso, no solo del arte
Confirme qué campos son fijos y cuáles cambian según el producto, el lote, la fecha, el turno, el número de serie o la entrada de producción anterior. Los datos variables cambian la selección del trabajo, la lógica de disparo, la verificación, el cambio de formato y los requisitos de control de errores, así como la propia marca.
¿Qué resultado de marcado de envases debería ser su objetivo?
La calidad de la marca es un problema de aceptación, no un único ajuste del láser. El proceso debe crear la información requerida mientras mantiene el paquete dentro de los límites de superficie y funcionales acordados.
Contraste y legibilidad
Evalúe el contraste en la condición de visualización o inspección que importa en producción. El texto fino, los elementos pequeños y los códigos densos deben evaluarse a su tamaño real en lugar de inferirse a partir de una marca de demostración más grande.
Integridad del paquete y apariencia superficial
Un código de alto contraste no es aceptable si la misma configuración deforma una pared delgada, daña una barrera o recubrimiento, crea residuo objetable, perfora una película o produce otro cambio superficial fuera de los límites acordados.
Códigos legibles por máquina cuando se requieran
Si el paquete utiliza un código de barras o un código 2D, valídelo con el método de inspección real del usuario y muestras de producción representativas. La apariencia visible por sí sola no debe tratarse como prueba de una calidad de código verificada.
¿Qué ruta láser debería probarse primero?
La ruta de primera prueba debe provenir de la superficie terminada y del mecanismo de marcado deseado, no solo del nombre del paquete. La tabla a continuación es una guía de selección para ensayos de muestras, no una garantía de que una longitud de onda funcione en todas las formulaciones, recubrimientos, colores, laminados o líneas de producción.
| Condición del envase / de la superficie | Primera ruta práctica para evaluar | Por qué empezar por ahí | Qué puede cambiar la ruta |
|---|---|---|---|
| Cartoncillo, cajas de cartón, cartón corrugado o papel impreso/recubierto con respuesta al láser | El CO₂ suele ser una primera prueba práctica; vale la pena compararlo con UV cuando el contraste fino o una menor carga térmica son importantes. | El papel y muchas superficies de envases orgánicas/recubiertas pueden responder bien al procesamiento con infrarrojo de onda más larga, mientras que la UV puede crear una respuesta superficial de alto contraste diferente en algunos papeles y recubrimientos. | Química de la tinta/recubrimiento, color del cartón, profundidad de ablación deseada, requisito de código fino, velocidad de línea, residuo y decoloración admisible. |
| Películas flexibles delgadas, bolsas, sobres o construcciones de etiquetas termosensibles | La UV suele ser la primera ruta para evaluar cuando la prioridad es minimizar la deformación térmica o el riesgo de perforación; el CO₂ sigue siendo relevante cuando la película o la capa superior está diseñada para responder a él. | El envasado multicapa delgado puede tener una ventana térmica estrecha, por lo que la prueba debe equilibrar el contraste del código frente a la distorsión, el daño a la barrera o los poros. | Química del film, espesor, estructura del laminado, capas metalizadas, mecanismo objetivo, requisitos de sellado/barrera y velocidad de la banda en movimiento. |
| Botellas de plástico, envases rígidos o tapones de plástico | La UV es una primera comparación útil para marcas sensibles al calor o finas de alto contraste; el CO₂ o la fibra/MOPA de 1064 nm pueden ser mejores en formulaciones, pigmentos, aditivos o recubrimientos que responden a esas longitudes de onda. | La respuesta del plástico varía mucho según la formulación de la resina, el pigmento, los aditivos, el espesor de pared y el acabado superficial. | Resina/color reales, transparencia, aditivos de marcado, espesor de pared, recubrimiento, contraste deseado, curvatura y efecto térmico aceptable. |
| Tapones de metal desnudo, latas, láminas metálicas o componentes metálicos de envases | La fibra/MOPA suele ser la primera ruta a evaluar en la superficie metálica expuesta. | Los sistemas de fibra de infrarrojo cercano se usan comúnmente para el marcado directo de metales y pueden admitir diferentes mecanismos de marcado superficial según la aleación y el acabado. | Aleación metálica, anodizado, laca, pintura, recubrimiento protector, color/profundidad deseados y si el objetivo es el metal o solo la capa superior. |
| Superficies pintadas, lacadas, impresas, laminadas o metalizadas | Pruebe la capa superior como su propio problema de proceso. El CO₂, la UV o la fibra/MOPA pueden ser la primera ruta correcta, según qué capa deba cambiar y qué capa deba permanecer protegida. | El haz interactúa primero con la capa expuesta; el sustrato base por sí solo no predice la marca. | Espesor de la capa, absorción, color, adhesión al sustrato, profundidad de eliminación, residuo y la cantidad permitida de exposición de la capa subyacente. |
| Botellas o envases de vidrio | CO₂ o UV se pueden seleccionar mediante cribado en función de la marca superficial deseada y la tolerancia al daño. | El marcado de vidrio está limitado por el esfuerzo superficial, el efecto térmico local, el riesgo de grietas/desportilladuras, la textura de la marca y los requisitos de detalle del código. | Composición del vidrio, espesor de pared, recubrimiento, curvatura, contraste/textura requeridos y microdaño admisible. |
Modos de fallo comunes y qué comprobar primero
Cuando una prueba falla, el siguiente paso debe ser el diagnóstico en lugar de aumentar automáticamente la potencia. Registre el síntoma, separe los efectos del material/superficie de los problemas de enfoque, geometría, movimiento y flujo de datos, y cambie un grupo de variables a la vez.
| Fallo observado | Revisar primero | Evidencia a recopilar | Siguiente dirección de prueba |
|---|---|---|---|
| Contraste débil o inconsistente | Lote del paquete, recubrimiento/tinta superficial, color, enfoque, contaminación y si la longitud de onda elegida está creando el mecanismo de marcado previsto | Muestras sin marcar y marcadas de múltiples paquetes/lotes, descripción de la superficie, geometría de código idéntica y ajustes de prueba registrados | Ejecute una matriz de parámetros controlada; si la ventana aceptable sigue siendo estrecha, compare otra longitud de onda o mecanismo de marcado en lugar de solo agregar energía. |
| Distorsión de película, perforaciones, bordes fundidos o deformación de pared delgada | Aporte térmico, permanencia/superposición, enfoque, pared del envase sin soporte y espesor del material | Inspección de la superficie frontal/trasera, deformación alrededor del código, espesor de película, método de soporte y muestras en todo el rango de velocidad previsto | Reduzca la carga térmica local, cambie la estrategia de escaneo o la velocidad, mejore el soporte y compare una ruta de menor impacto térmico, como UV, donde la respuesta del material lo permita. |
| Daño del recubrimiento o exposición del sustrato más allá de la marca prevista | Espesor/variación de la capa superior, mecanismo de eliminación, condición de pulso/energía y respuesta del sustrato subyacente | Muestras buenas y fallidas, información del recubrimiento cuando se conozca, calidad del borde, residuo y si la capa base ha sido atacada | Estreche la ventana de eliminación, reduzca la agresividad del proceso o pruebe una longitud de onda que se acople de forma más selectiva a la capa objetivo. |
| El código de barras o código 2D parece visible, pero se lee mal | Módulo/característica más pequeño, definición de bordes, uniformidad de contraste, distorsión geométrica, posición de marcado y configuración del verificador/lector | Resultado real del lector/verificador, imagen del código fallido, tamaño real del código, curvatura del paquete y resultados repetidos en múltiples muestras | Corrija primero la geometría y el posicionamiento del código; después, optimice el proceso de marcado. No juzgue el éxito solo por la oscuridad visual. |
| La posición de la marca se desplaza entre paquetes | Presentación de la pieza, repetibilidad del dispositivo de sujeción/tope, temporización del sensor o del disparador, movimiento del transportador, codificador/sincronización y variación del enfoque | Patrón de error de posición, orientación del paquete, temporización de la señal de disparo, velocidad de línea y muestras marcadas repetidas | Estabilice la presentación o el disparo; añada detección, visión o movimiento sincronizado solo cuando la variación medida lo justifique. |
| La muestra estática pasa, pero el resultado en línea falla | Velocidad de producción, sincronización del movimiento, tiempo de permanencia, cambio de enfoque, vibración del paquete, temporización de la actualización de datos y temporización de la inspección | Muestras estáticas frente a muestras en movimiento, temporización del ciclo completo, rango de velocidad de línea, registros de disparo/datos cuando estén disponibles y muestras aceptadas/rechazadas | Vuelva a probar en condiciones reales de línea y dimensione el campo de marcado, el flujo de datos, el método de disparo y la arquitectura de movimiento en torno al resultado en movimiento aceptado. |
| Calidad de marcado correcta pero datos variables incorrectos | Selección de trabajo, fuente de datos de origen, lógica de disparo, mapeo de campos, control de cambio de formato y lógica de verificación | Contenido esperado frente al real del código, temporización del evento, registro de trabajo/receta y resultado de inspección | Valide la ruta de datos de forma independiente de los parámetros del láser antes de aumentar la velocidad de producción. |
¿Cómo encaja la codificación láser en el flujo de trabajo de producción?
El número de producción útil es el rendimiento de piezas aceptadas. Incluye cambio de formato, presentación del envase, posicionamiento, carga de datos variables, disparo, marcado, verificación, manejo de rechazos, transferencia aguas abajo y extracción o ventilación cuando el proceso probado lo requiere.
| Paso del flujo de trabajo | Preguntas de prueba |
|---|---|
| Configuración y cambio de formato | ¿Cómo se cambian el producto, el código, la receta, el área de marcado y los criterios de aceptación entre ejecuciones, y cómo se evitan los errores de trabajo incorrecto? |
| Presentación del paquete | ¿El paquete se carga manualmente, se fija con dispositivo, se indexa, se alimenta por banda o se mueve continuamente? ¿Qué variación de orientación y enfoque debe tolerar el proceso? |
| Datos variables y disparador | ¿De dónde provienen los datos del código, cuándo se actualizan, qué evento activa la marca y qué evita que un paquete reciba el registro incorrecto? |
| Ejecución del marcado | ¿Cómo cambian el área del código, la densidad, los cambios de contenido, las pasadas, el uso del campo, el enfoque y el movimiento el tiempo de encendido del láser y la estabilidad del proceso? |
| Verificación | ¿El proyecto necesita inspección del operador, lectura de código de barras/2D, confirmación por visión, verificación de posición u otro método de aprobado/rechazado? |
| Rechazo / retrabajo / registro | ¿Qué ocurre con un paquete defectuoso, cómo se separa del producto bueno y qué datos de producción o calidad deben conservarse? |

Una mayor velocidad de escaneo nominal no garantiza más paquetes aceptados por hora. Compare ciclos completos probados con el mismo estándar de calidad, datos, posicionamiento e inspección.
¿Qué debería considerarse como una prueba de muestra de envase aprobada?
Pruebe el envase terminado real, no solo una muestra genérica de material o una única demostración del mejor caso. Incluya variación representativa en color, recubrimiento, acabado, grosor, geometría, lote del proveedor y presentación del envase siempre que esos factores puedan cambiar el resultado.
| Área de aceptación | Se aprueba cuando | Qué registrar |
|---|---|---|
| Calidad del marcado | El contraste, la legibilidad, la definición de caracteres, la definición del código y la consistencia visual acordados se logran en el tamaño real del marcado. | Muestras marcadas representativas, dimensiones del código, condición de visualización y configuración de la prueba. |
| Exactitud de los datos | Los campos fijos y variables requeridos coinciden con los datos de producción previstos para cada envase de prueba. | Datos esperados/reales, identificación del trabajo/receta, condición de activación y secuencia de muestras. |
| Integridad del envase | La fusión, la distorsión, la perforación, el daño del recubrimiento, los residuos, la decoloración o los efectos en superficies adyacentes permanecen dentro de los límites acordados. | Muestras buenas/fallidas, inspección frontal/trasera cuando corresponda, y cualquier comprobación funcional del envase requerida por el proyecto. |
| Verificación de códigos | Los códigos de barras o códigos 2D superan el método real de inspección o verificación del usuario cuando se requiere legibilidad por máquina. | Resultado del lector/verificador, tamaño del código, posición y muestras representativas en toda la variación esperada. |
| Repetibilidad de posición | La marca permanece dentro de la zona aprobada y se mantiene en una condición de enfoque aceptable en paquetes representativos y variaciones de presentación. | Mediciones de posición o referencia visual, orientación, condición del dispositivo de fijación/línea y muestras repetidas. |
| Resultado de producción | El ciclo completo carga/presentación → datos/disparo → marcado → verificación → aceptación/rechazo cumple la tasa requerida de piezas aceptadas. | Tiempo del ciclo completo, condición de velocidad de línea, tiempo de inspección, rechazos/retrabajo y rendimiento aceptado. |
| Repetibilidad | Múltiples paquetes representativos y, cuando sea pertinente, más de un lote de producción normal superan la misma lógica de aceptación. | Cantidad de muestras, identidad del paquete/lote, resultado aprobado/reprobado y la ventana de proceso utilizable, en lugar de un único ajuste que parezca el mejor. |
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La prueba de muestras debe responder preguntas de configuración, no solo demostrar que un paquete puede marcarse. Cada resultado de prueba aceptado debe traducirse en un requisito del sistema para que la máquina final refleje la ventana de proceso y el método de producción comprobados.
| Qué demuestra la prueba | Qué determina en la configuración final |
|---|---|
| Qué longitud de onda y ventana de proceso producen la marca aceptada sin daños inaceptables en el paquete | Familia de fuente láser y, cuando corresponda, la dirección de control de pulso/energía; el rango de operación final debe mantenerse dentro de la ventana de aceptación probada. |
| Tamaño de código requerido, característica más pequeña, cobertura de campo y margen de enfoque | Elección de lente / campo de marcado, configuración óptica, distancia de trabajo y si un campo es suficiente o se requiere indexación/movimiento coordinado. |
| Curvatura del paquete, variación de altura, orientación y necesidades de soporte | Dispositivo de fijación, tope de paquete, estrategia de altura Z, movimiento rotatorio o coordinado cuando corresponda, y si se justifica el posicionamiento asistido por visión. |
| Variación de posición medida en una línea estacionaria o en movimiento | Posicionamiento mecánico, disposición de sensor/disparador, requisito de codificador o sincronización, y la necesidad de visión o compensación de movimiento. |
| Fuente de datos variables y verificación de código correcto | Flujo de trabajo del software, gestión de trabajos/recetas, interfaz de datos de entrada, lógica de disparo, enlace de inspección y requisitos de prevención de errores. |
| Resultado real de la inspección de código de barras/código 2D | Si el sistema necesita una estación de lector o de verificación por visión, cómo se activa la verificación y cómo se identifican o rechazan los paquetes defectuosos. |
| Emanaciones, humo, residuos u olor observados durante el proceso de marcado aceptado | Si se requiere extracción local o ventilación y cómo debe posicionarse sin interferir con la presentación o el marcado del paquete. |
| Tiempo de ciclo completo aceptado y resultado de velocidad de línea | Estación de trabajo manual, estación indexada, transportador o arquitectura de línea móvil sincronizada, capacidad de manejo y nivel de automatización requerido para cumplir con el rendimiento de piezas aceptadas. |
Qué enviar para una revisión de aplicación de envasado
Una recomendación útil de máquina comienza con suficiente información para reproducir el verdadero problema de decisión de envasado. No es necesario que elija el láser de antemano; proporcione las entradas de la aplicación necesarias para realizar una prueba de muestra significativa:
- el paquete terminado real o muestras de producción representativas;
- formato, dimensiones, geometría, orientación y método de presentación del paquete;
- material, pigmento/color, recubrimiento, impresión, laminado, barniz o información del proveedor cuando se conozca;
- la fecha, el lote de fabricación, el lote, la caducidad, el texto, el logotipo, el código de barras, el código 2D u otro contenido fijo/variable requeridos;
- las dimensiones totales de la marca, el área de marcado disponible y la característica significativa más pequeña;
- contraste objetivo, legibilidad, inspección de códigos, tolerancia de posición y ejemplos de cambios inaceptables en el paquete;
- fuente de datos variables, método de activación, método de inspección y requisito de rechazo/retrabajo;
- ciclo objetivo de piezas aceptadas, velocidad de línea cuando corresponda, tamaño del lote y expectativas de cambio de formato;
- restricciones ya conocidas de manipulación, visión, extracción/ventilación, seguridad, interfaz de línea o automatización.
Para la manipulación, el movimiento, la integración sincronizada de línea u otra automatización no estándar específicos del proyecto, utilice la Consulta de OEM y personalización ruta. Las rutas estándar de aplicación y cotización permanecen en la llamada a la acción final.
Preguntas frecuentes
¿Se puede utilizar la codificación láser en todos los materiales de envasado?
Ninguna afirmación de compatibilidad universal es segura. El paquete terminado, la capa expuesta, el color, la geometría, la marca requerida y el cambio superficial o funcional admisible deben revisarse y probarse antes de seleccionar el equipo.
¿Qué información se puede codificar con láser en los envases?
Dependiendo de la aplicación, los usuarios pueden necesitar fechas, información de lote o partida, información de caducidad, texto, logotipos, códigos de barras, códigos 2D, números de serie u otra identificación. El contenido exacto, la fuente de datos variables y la característica mínima requerida deben incluirse en el resumen de la aplicación.
¿Qué láser se debe probar primero para el envasado?
Comience desde la superficie terminada y el mecanismo de marcado deseado. El CO₂ suele evaluarse primero en cartón y muchas superficies de envases orgánicas/recubiertas; el UV suele ser útil en películas y plásticos sensibles al calor; la fibra/MOPA es comúnmente la primera opción en metal expuesto y también puede funcionar en plásticos o recubrimientos que respondan. El envase real aún debe confirmar la ruta.
¿La configuración de escaneo más rápida es la mejor configuración de producción?
No. La medida relevante es el rendimiento de piezas aceptadas a lo largo del ciclo completo, incluida la presentación del envase, la carga de datos, el disparo, el marcado, la verificación, los rechazos, el retrabajo y la manipulación posterior.
¿Cómo afecta la prueba de muestra a la configuración final de la máquina?
La prueba establece el proceso láser utilizable, el requisito de campo y enfoque, el método de posicionamiento, el flujo de trabajo de datos/disparo, la necesidad de inspección, el requisito de extracción cuando corresponda y el tiempo de ciclo que debe soportar la arquitectura de manipulación o automatización.
¿Qué se debe enviar para una prueba de codificación de envases?
Envíe envases terminados representativos, información sobre la superficie/el material cuando se conozca, el contenido real del código, las dimensiones de marcado, los criterios de aceptación, el modo de producción, el ciclo objetivo y cualquier restricción de posicionamiento, datos, inspección o integración.