
Marcado láser para metales y aleaciones
Utilice la familia del metal, el estado de la superficie y el resultado de marcado requerido para acotar la ruta láser antes de elegir una máquina. Este centro de recursos le ayuda a comparar metales comunes, comprender qué modifica la ventana de proceso e identificar cuándo es necesario realizar pruebas con muestras de calidad de producción.
Solicitar Cotización Consulta de OEM y personalizaciónMetal + Superficie + Objetivo de marcado definen el proceso inicial
“Metal” no es información suficiente para seleccionar un proceso de marcado láser. La misma aleación puede comportarse de manera diferente después del pulido, la pasivación, el anodizado, el pintado, el recubrimiento electrolítico, la oxidación o el tratamiento térmico, y la ruta correcta también cambia según el resultado que se necesite.
Para muchas tareas de marcado de metales, la fibra o la fibra MOPA es una ruta inicial práctica. También se pueden evaluar el verde o el UV cuando la absorción, el aporte de calor, el tamaño de la característica o un sistema de superficie específico hacen que la ruta de infrarrojo cercano sea menos adecuada. La selección final debe basarse en la pieza de producción real y los criterios de aceptación, y no solo en el nombre del material.
Volver a todos los materiales de marcado láser.
Identifique la familia del metal
Confirme la familia real de la aleación o del sustrato en lugar de basarse solo en una etiqueta general como “acero” o “aluminio”.”
Identifique el sistema de superficie
Decida si el láser interactúa con metal desnudo, un óxido, un recubrimiento, una capa electrodepositada o una superficie acabada.
Defina el resultado aceptado
Separe la apariencia de la función: el contraste oscuro, la legibilidad del código, la profundidad medida, la eliminación de capas y la durabilidad son objetivos diferentes.
Compare la familia de metales antes de elegir la ruta láser
Utilice esta matriz para el cribado inicial. No sustituye las pruebas con muestras, pero muestra qué variables tienen más probabilidades de cambiar el contraste, la profundidad, el aporte térmico o la calidad superficial.
| Familia de metales | Detalles de la superficie a confirmar | Objetivos comunes de marcado | Ruta inicial | Qué puede cambiar la decisión |
|---|---|---|---|---|
| Acero inoxidable | Grado, acabado cepillado o pulido, pasivación, condición de óxido | Contraste oscuro, identificadores, grabado poco profundo, grabado | Fibra / MOPA son puntos de partida comunes | Acabado, requisitos de corrosión, aporte térmico y contraste requerido |
| Aluminio | Superficie desnuda, anodizada, pintada, recubierta en polvo o metalizada | Códigos, contraste, grabado, eliminación de recubrimiento | Fibra / MOPA para muchas tareas; la ruta cambia cuando la capa superficial es el objetivo | Anodizado, química del recubrimiento, aleación, color y límites cosméticos |
| Acero al carbono y aleado | Cascarilla, aceite, recubrimiento, oxidación, tratamiento térmico | Identificadores, grabado químico, grabado | La fibra es una ruta inicial común | Contaminación superficial, cascarilla, protección contra la corrosión y profundidad requerida |
| Cobre y latón | Pulido, oxidación, laca, galvanoplastia y composición de aleación | Contraste, detalle fino, marcado superficial, grabado | La fibra / MOPA se evalúan con frecuencia; el verde o UV pueden considerarse para ventanas de respuesta específicas | Alta reflectividad, conducción de calor, oxidación y calidad del acabado |
| Titanio | Grado, acabado, estado de oxidación y requisitos de superficie posteriores | Contraste, color decorativo, identificadores, grabado químico | Fibra / MOPA son rutas de evaluación comunes | Respuesta de óxido, objetivo de color, limpieza superficial y aporte de calor |
| Oro, plata y metales preciosos | Acabado pulido, recubrimiento, aleación, deslustre y valor de la pieza | Detalle fino, identificadores, marcado superficial de baja pérdida | Selección de ruta basada en pruebas | Reflectividad, pérdida de material, daño estético y características muy pequeñas |
Regla clave: el nombre del material reduce las opciones, pero el estado de la superficie y el resultado de marcado aceptado suelen determinar la ventana real del proceso.
Elige la ruta exacta del metal
Usa la página que coincida con el sustrato o sistema de superficie real. Cada ruta de metal cubre el comportamiento más específico del material, los riesgos del proceso y las preguntas de prueba de muestras para esa familia.
Acero inoxidable
Compara el marcado oscuro, el grabado químico y el grabado con el grado, el acabado, la pasivación y las expectativas de corrosión.
Explora esta ruta de materialAluminio
Separe el aluminio desnudo, anodizado, pintado y con recubrimiento en polvo antes de elegir el mecanismo de marcado.
Explora esta ruta de materialAcero
Revise el grado de acero al carbono y aleado, la cascarilla, el aceite, el recubrimiento y la profundidad de marca requerida antes de definir la ventana de proceso.
Explora esta ruta de materialCobre y latón
Compare el cobre y el latón por composición de aleación, reflectividad, conductividad térmica, oxidación, laca o enchapado, acabado superficial y el resultado de marca requerido antes de realizar pruebas de muestra.
Explora esta ruta de materialTitanio
Vincule la condición de la superficie y el método de marcado con el contraste, el color, la profundidad, la limpieza y las necesidades de acabado posteriores.
Explora esta ruta de materialOro
Priorice el detalle fino, la pérdida mínima de material, la sujeción y la protección del acabado superficial para piezas valiosas.
Explora esta ruta de materialPlata
Controle la reflectividad, el deslustre, el aporte de calor y la calidad del borde al marcar superficies de plata pulidas o acabadas.
Explora esta ruta de materialAleaciones de níquel
Verifique la familia de aleación, el recubrimiento, la respuesta al calor y los requisitos de corrosión antes de seleccionar el método de marcado.
Explora esta ruta de materialEl mismo metal puede necesitar un proceso diferente después del tratamiento superficial.
El láser no interactúa con una etiqueta de material; interactúa con la superficie real frente al haz. Un recubrimiento, óxido, capa de pasivación o acabado pulido pueden cambiar la absorción, el contraste, el flujo de calor y la capa que debe modificarse.
| Metal base | Posibles estados superficiales | Qué puede convertirse en el objetivo real de marcado | Qué verificar |
|---|---|---|---|
| Aluminio | Desnudo, anodizado, pintado, recubierto en polvo, con recubrimiento metálico | Modificación del metal base o eliminación/cambio controlado de la capa superficial | Química del recubrimiento, color, espesor de capa, contraste y daño al sustrato |
| Acero inoxidable | Cepillado, pulido, pasivado, oxidado | Respuesta controlada del color/óxido superficial o modificación superficial poco profunda del material | Consistencia del acabado, tinte térmico, requisitos de corrosión y límites estéticos |
| Acero al carbono / aleado | Desnudo, con cascarilla, aceitado, pintado, chapado | Metal base, cascarilla de óxido o capa de recubrimiento | Contaminación superficial, protección contra la corrosión y profundidad de remoción aceptable |
| Cobre / latón | Pulido, oxidado, lacado, chapado | Metal base reflectante o la capa superficial situada por encima de él | Reflectividad, dispersión del calor, oxidación, perforación del recubrimiento y calidad del borde |
Consecuencia práctica: “mismo metal” no significa “misma configuración”. Una muestra de producción debe coincidir con el acabado final, el recubrimiento y el estado de tratamiento siempre que el resultado sea crítico.
Comience con el resultado que necesita y luego elija el mecanismo de marcado
Una marca visible puede crearse mediante diferentes mecanismos físicos. Defina primero el resultado aceptado para que la ruta del láser y la ventana de proceso se seleccionen en función del requisito real y no solo de la apariencia.
Marca oscura o de alto contraste
Útil para logotipos, identificadores y códigos legibles cuando la eliminación de material debe mantenerse limitada. El contraste, el aporte de calor y la respuesta de la superficie deben controlarse.
Código fino o grabado poco profundo
Se utiliza cuando la definición de bordes y la legibilidad importan más que la profundidad. La aceptación debe incluir la característica más pequeña y el escáner o método de inspección previstos.
Grabado profundo
Elimina más material para profundidad rebajada y resistencia al desgaste, a la vez que aumenta el tiempo de ciclo, los residuos y los efectos térmicos.
Eliminación de recubrimiento u óxido
Trata la capa superficial y el metal base como una pila. El proceso debe detenerse en la capa prevista sin daño inaceptable al sustrato.

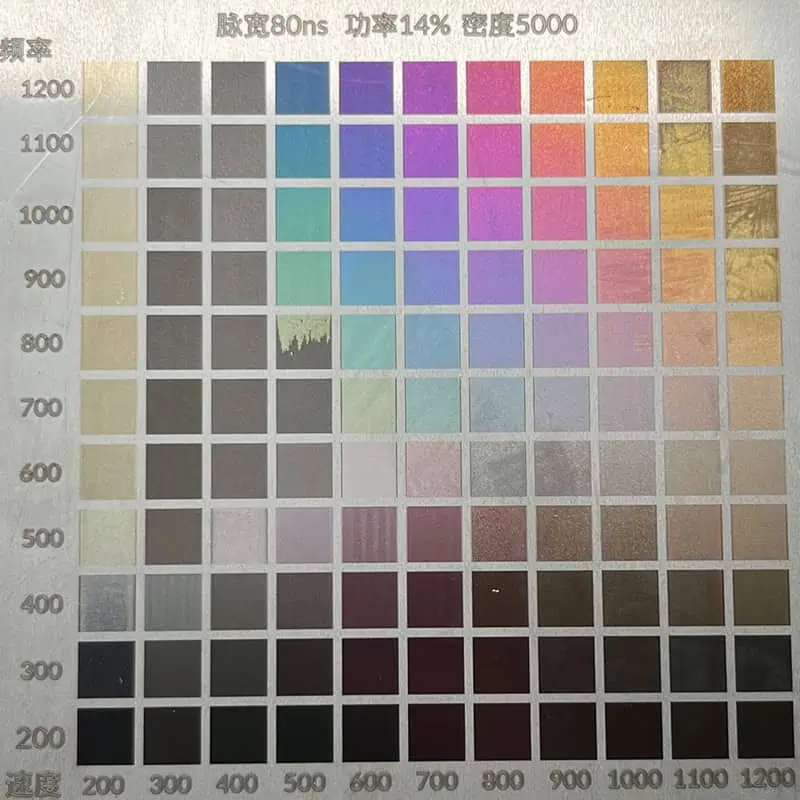
Fibra, MOPA, verde y UV son rutas iniciales diferentes, no atajos de material
La fuente de láser debe seguir al metal, al sistema superficial, al resultado requerido y a la ventana de aceptación. La fibra Q-switched y MOPA son ambas rutas de láser de fibra; verde y UV son longitudes de onda alternativas que pueden evaluarse cuando una respuesta superficial específica o un requisito térmico las justifique.
Láser de fibra
Un punto de partida común para muchas tareas de marcado, grabado químico y grabado sobre metal desnudo. La idoneidad final aún depende de la aleación, el acabado, la profundidad de la marca y el objetivo de ciclo.
Fibra MOPA
Sigue siendo una ruta de láser de fibra, con más flexibilidad de control de pulsos que un enfoque convencional de pulso fijo. Puede ser útil cuando el aporte de calor, la respuesta superficial o el contraste necesitan una ventana de parámetros más amplia.
Láser verde
Puede evaluarse para superficies metálicas altamente reflectantes seleccionadas, incluidas tareas relacionadas con el cobre, cuando el acoplamiento en el infrarrojo cercano o el comportamiento térmico dificultan la ruta de fibra. Las pruebas con muestras siguen siendo necesarias.
Láser UV
Puede evaluarse para características finas, interacción superficial con bajo calor o recubrimientos específicos y superficies acabadas. No es la respuesta predeterminada para el grabado profundo general de metales.
No elija únicamente por la longitud de onda: la potencia del láser, el comportamiento de los pulsos, el tamaño del punto, el enfoque, la estrategia de escaneo y la condición real de la superficie influyen en la ventana de proceso utilizable.
Variables del metal que cambian la ventana de proceso
Antes de elegir una configuración de marcado de metal, defina el sustrato real y el criterio de aceptación. Una marca visible no es automáticamente una marca aprobada para producción.
| Variable | Qué comprobar | Por qué es importante |
|---|---|---|
| Familia de aleaciones | Acero inoxidable, aluminio, acero al carbono, latón, cobre, titanio, oro, plata, aleación de níquel | La absorción, el comportamiento térmico y la respuesta a la oxidación difieren. |
| Estado de la superficie | Pulido, cepillado, oxidado, pasivado, con cascarilla, aceitoso o rugoso | El contraste y la calidad del borde pueden cambiar antes de que cambie la aleación base. |
| Recubrimiento o electroplateado | Anodizado, pintado, recubierto en polvo, electroplateado o galvanizado | La capa superficial puede ser el verdadero objetivo de marcado. |
| Resultado objetivo | Marca oscura, código legible, logotipo, grabado poco profundo, profundidad medida, eliminación del recubrimiento | Cada objetivo necesita una ventana de proceso y una verificación de aceptación diferentes. |
| Exposición de durabilidad | Abrasión, limpieza, calor, corrosión, exposición a la intemperie o recubrimiento posterior | La marca debe sobrevivir al proceso real del cliente, no solo a una revisión fotográfica. |
| Geometría de la pieza | Plano, cilíndrico, curvo, pesado, diminuto o difícil de fijar | La configuración puede requerir dispositivo de fijación, rotativo, enfoque 3D o soporte de visión. |
Compare la respuesta del material, luego valide la superficie de producción final
Las muestras representativas son útiles para comprender cómo responden las distintas familias de metales, pero no constituyen una comparación controlada de la misma fuente a menos que se documenten las condiciones de prueba. La aprobación final debe usar la aleación de producción, el estado superficial final y los criterios de aceptación del cliente.

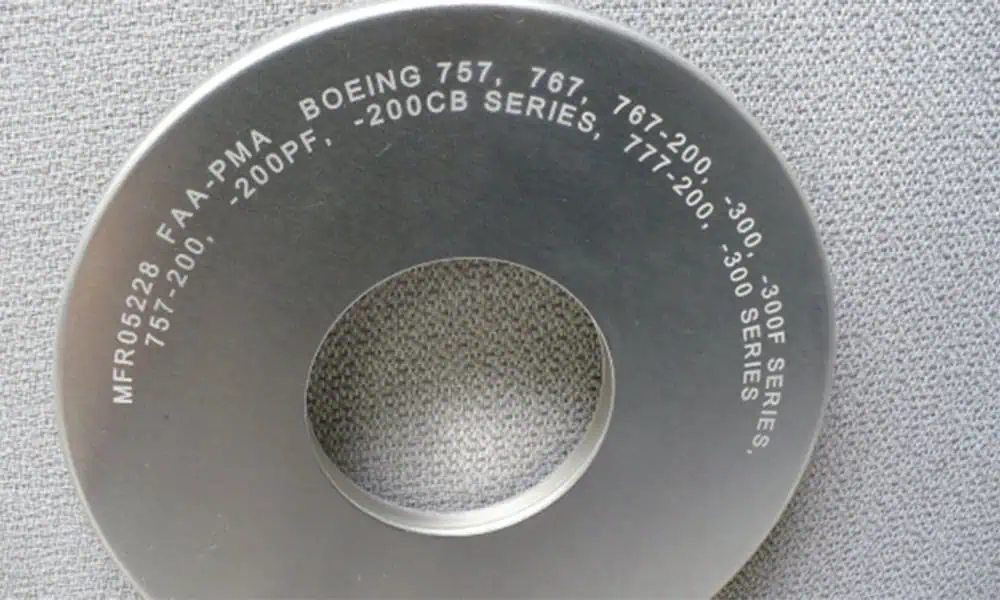
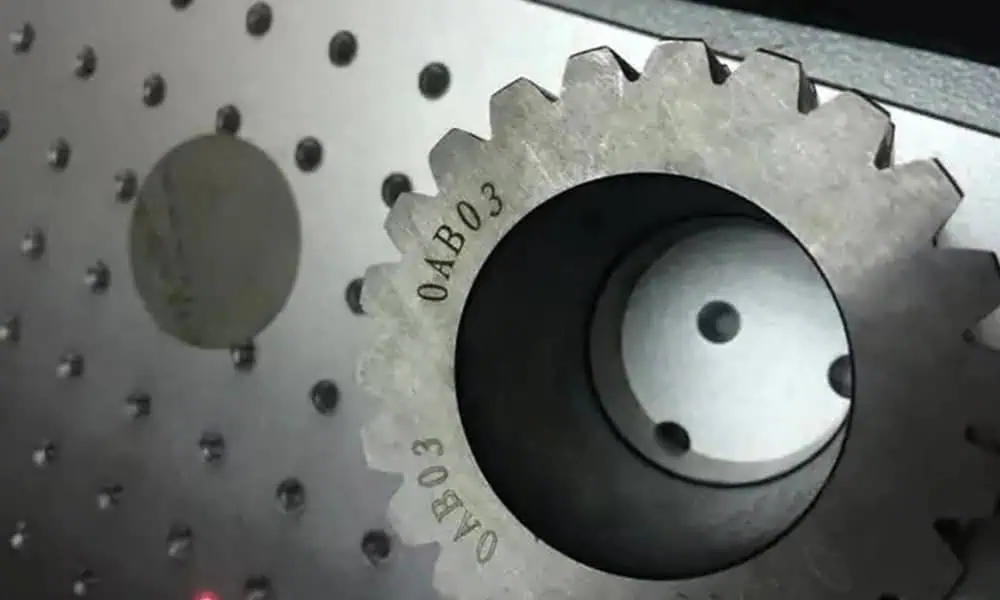
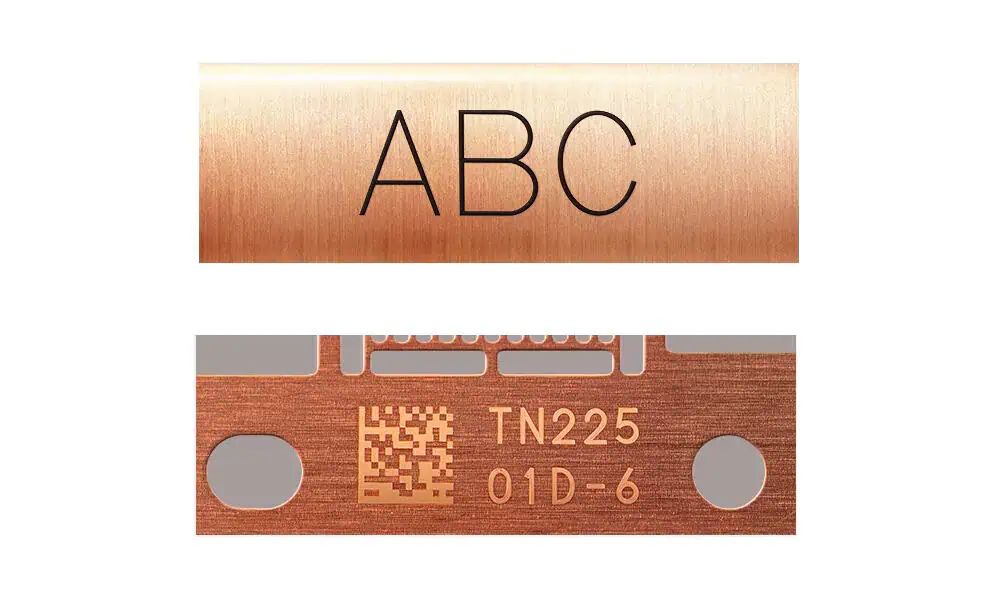
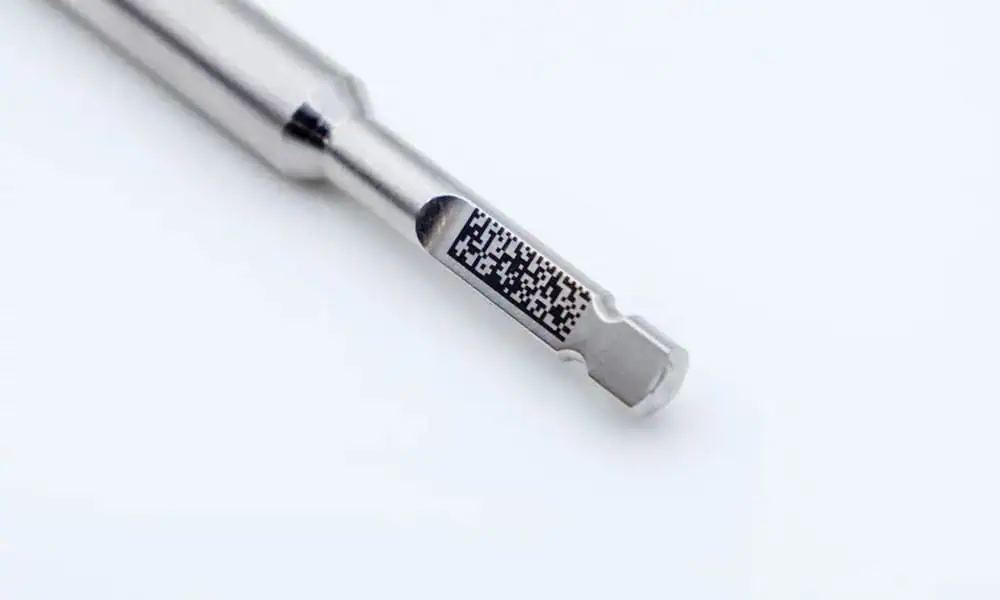
Estas imágenes son ejemplos representativos de materiales. No deben interpretarse como prueba de que se usaron ajustes de láser, tipo de fuente o parámetros de proceso idénticos en todas las muestras.
Matriz de aceptación para pruebas de muestras de metal
Apruebe el resultado con muestras de grado de producción. Un cupón con un acabado, recubrimiento o tratamiento térmico diferente puede producir una recomendación engañosa.
Pruebe la superficie final, no un sustituto conveniente
Envíe la aleación real y la condición de la superficie cuando sea posible. Si la pieza de producción está recubierta, chapada, pulida, pasivada o tratada térmicamente, la muestra debe coincidir con esa condición.
| Entrada | Qué definir | Comprobación de aceptación |
|---|---|---|
| Contraste | Objetivo visual y legibilidad por visión artificial | Inspeccione bajo la iluminación y los ajustes del lector acordados. |
| Profundidad / perfil | Eliminación mínima o máxima de material | Mida con metrología adecuada cuando la profundidad sea importante. |
| Efecto térmico | Decoloración, distorsión o cambio metalúrgico | Compare con los límites cosméticos y funcionales. |
| Durabilidad | Abrasión, limpieza, corrosión o exposición al proceso | Utilice las condiciones reales posteriores del cliente. |
| Geometría | Enfoque en superficies planas, cilíndricas o irregulares | Confirme las necesidades de fijación, rotación o compensación 3D. |
| Ciclo | Tiempo de marcado más carga, enfoque y verificación | Apruebe el ciclo completo en lugar de solo el tiempo de escaneo. |
Tenga en cuenta la reflexión, los humos y el cerramiento final de la máquina
El marcado de metales puede implicar radiación láser peligrosa, energía reflejada y humos o material particulado provenientes de recubrimientos, aceites, galvanoplastia o material eliminado. Los controles de seguridad deben revisarse para la longitud de onda real, la geometría de la pieza de trabajo y el proceso.
Riesgo de reflexión
Las piezas pulidas, curvas o altamente reflectantes pueden redirigir la energía. Las trayectorias del haz, la orientación de la pieza de trabajo y la estrategia de cerramiento deben revisarse antes de la producción.
Humos y material particulado
La pintura, galvanoplastia, capas galvanizadas, aceites y grabado más profundo pueden generar partículas o humos. La extracción y filtración deben seguir el material real y la SDS.
Seguridad del sistema completo
Una máquina cerrada no es automáticamente una clase de seguridad final verificada. Los enclavamientos, el acceso, la parada de emergencia y la celda de proceso completa aún requieren revisión.
Elija la configuración de la máquina después de probar la ruta del material
Una vez que la prueba del material identifica una ventana de proceso utilizable, la selección de la máquina puede abordar el campo de marcado, la configuración focal, el recinto, la extracción, el dispositivo de sujeción, el eje rotativo, la visión y el flujo de trabajo de datos de código. Una mayor potencia no mejora automáticamente el contraste fino, el control térmico ni el tiempo de ciclo total.
Comparar máquinas de marcado por láser de fibra cuando la ruta validada se base en fibra. Utilice Soluciones cuando la pieza necesite manipulación rotativa, posicionamiento por visión, marcado en transportador o integración de datos.
Información para enviar para la recomendación
Aleación final, acabado superficial, recubrimiento o tratamiento, arte o código, contraste o profundidad objetivo, posición de marcado, cantidad de producción, objetivo de ciclo, requisito de durabilidad y cualquier SDS o restricción de seguridad.
Envíe los detalles del marcado de metalPreguntas frecuentes sobre marcado láser de metal
¿Qué láser se usa comúnmente para marcar metal?
La fibra y la fibra MOPA son puntos de partida comunes para muchos metales. El verde o el UV pueden evaluarse cuando una superficie reflectante específica, un límite de calor, una característica fina o una respuesta del recubrimiento hacen que otra longitud de onda sea más apropiada.
¿Puede un solo láser marcar diferentes metales?
A menudo sí, pero los ajustes utilizables e incluso el mecanismo de proceso preferido pueden cambiar según la aleación, el acabado, el recubrimiento y el resultado requerido. Una máquina que puede crear una marca visible en varios metales no garantiza el mismo contraste, profundidad, durabilidad o tiempo de ciclo en todos ellos.
¿El metal anodizado, recubierto o chapado necesita un proceso diferente?
A menudo sí lo necesita, porque la capa superficial puede convertirse en el verdadero objetivo del marcado. Es posible que el proceso deba modificar o eliminar esa capa sin causar daños inaceptables al metal base.
¿Es adecuado el láser de fibra para el cobre y el latón?
El láser de fibra y el de fibra MOPA pueden evaluarse para el cobre y el latón, pero la reflectividad, la conductividad térmica, la oxidación y el efecto requerido pueden estrechar la ventana de proceso. También pueden considerarse láseres verdes o UV para tareas específicas, por lo que es importante realizar pruebas con muestras.
¿Puede un láser hacer marcas negras en metal sin grabado profundo?
Se pueden producir marcas oscuras o negras en metales y condiciones superficiales seleccionados mediante una respuesta superficial controlada en lugar de una eliminación profunda del material. El mecanismo exacto y la durabilidad deben verificarse en la aleación de producción.
¿Por qué se debe realizar una prueba de muestra en la superficie de producción final?
El pulido, la pasivación, el anodizado, el plateado, el recubrimiento, la oxidación y el tratamiento térmico pueden cambiar cómo responde la superficie. Por lo tanto, probar un sustituto conveniente puede producir una recomendación incorrecta de máquina o de parámetros.
Envíe el metal real, el acabado superficial y el requisito de marcado
Incluya el sustrato final o la pieza recubierta, la aleación o el grado si se conoce, el tratamiento superficial, el diseño o código, el contraste o la profundidad objetivo, la posición de la marca, el requisito de ciclo, los criterios de durabilidad y cualquier SDS o restricción de seguridad. Zhuorui Laser puede usar estos datos para acotar la ruta del material y definir el siguiente paso de prueba de muestra o configuración de la máquina.
Solicitar Cotización Pregunte sobre la compatibilidad de materiales