
Marcado láser para vidrio, cristal y cerámicas
Separe el tipo de vidrio, la tensión residual, el recubrimiento, el esmalte, la composición cerámica y la posición de enfoque antes de seleccionar una ruta UV, verde, CO2 o una ruta interna/subsuperficial confirmada. Los materiales frágiles necesitan control de grietas, inspección de superficie y validación de muestras antes de recomendar una máquina de marcado láser.
Solicitar Cotización Consulta de OEM y personalizaciónLos materiales frágiles necesitan control térmico, de tensiones y de enfoque
El vidrio, el cristal y la cerámica pueden marcarse con láser, pero no pueden seleccionarse solo por su apariencia. El vidrio sodocálcico, el vidrio templado, el vidrio borosilicato, el vidrio recubierto, el cristal, la cerámica esmaltada, la alúmina y la circonia tienen cada uno diferente absorción, tensión residual, comportamiento superficial y riesgo de fisura.
La prueba de producción debe usar la condición final de la pieza. Marcar una probeta plana y limpia antes del templado, pulido, esmaltado, recubrimiento o ensamblaje puede no predecir el componente entregado.
Volver a todos los materiales de marcado láser.

¿Qué material frágil está marcando en realidad?
El mismo diseño puede producir resultados diferentes cuando cambian el material, el tratamiento superficial o el estado de tensión. Trate cada condición de vidrio, cristal y cerámica como su propio caso de calificación.
Tipo de vidrio y estado de tensión
El vidrio sodocálcico, el borosilicato, el templado, el laminado y el recubierto pueden reaccionar de manera diferente. El vidrio templado o sometido a tensión necesita criterios de fisura y resistencia en la condición final.
Cristal y transparencia
Los bloques transparentes y los artículos de cristal requieren claridad óptica, profundidad de enfoque, ángulo de visión y revisión de dispersión interna cuando el objetivo no es solo el marcado superficial.
Cuerpo cerámico y esmalte
La cerámica esmaltada, la cerámica sin esmaltar, la alúmina y la circonia pueden marcar mediante cambio de esmalte, respuesta del pigmento, ablación o interacción con el cuerpo. No transfiera la aprobación de una cerámica a otro grado.
Pila de superficie
La pintura, la película, el recubrimiento funcional, el pulido, el esmalte y la contaminación pueden ser el verdadero objetivo de marcado. Pruebe la pila completa, no solo el nombre del material base.
Elija la ruta exacta para vidrio, cristal o cerámica
Use la ruta que coincida con el sustrato real o el sistema de superficie. Cada destino posee un comportamiento del material, riesgos y requisitos de prueba de muestras más específicos.
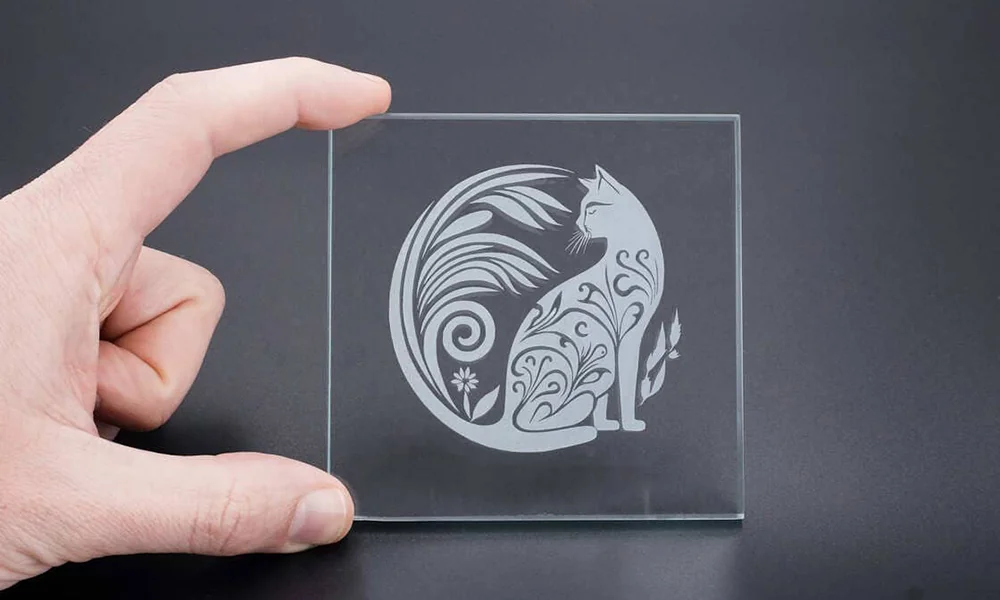
Marcado láser de superficie de vidrio
Elija entre esmerilado, microablación, eliminación del recubrimiento y codificación fina según el tipo de vidrio, el espesor y el estado de tensión.
Explore esta ruta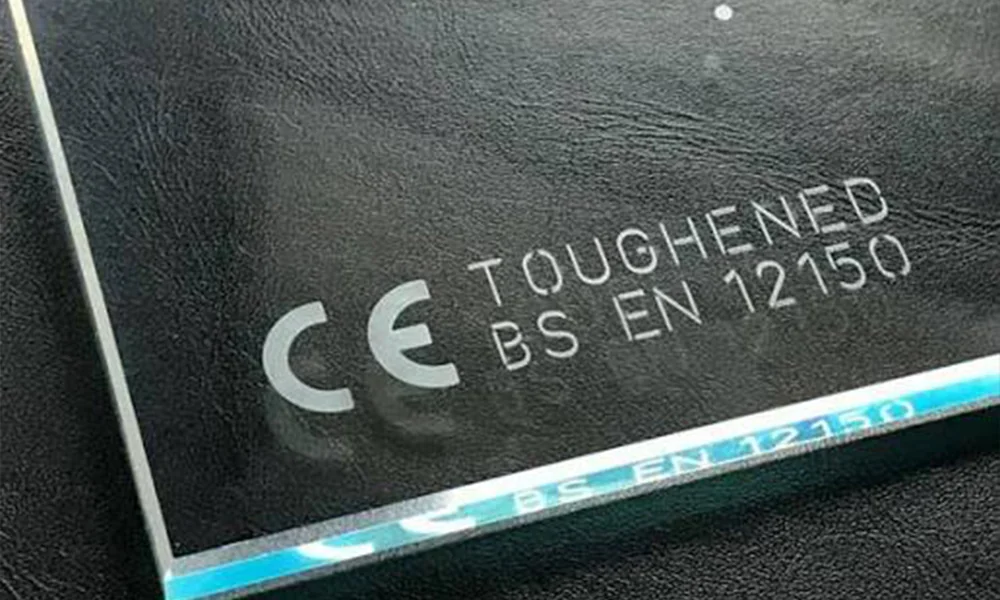
Marcado láser en vidrio templado
Trate la tensión residual y el riesgo de fisuras como criterios de liberación. Pruebe la condición final templada, no el vidrio sin tratar.
Explore esta ruta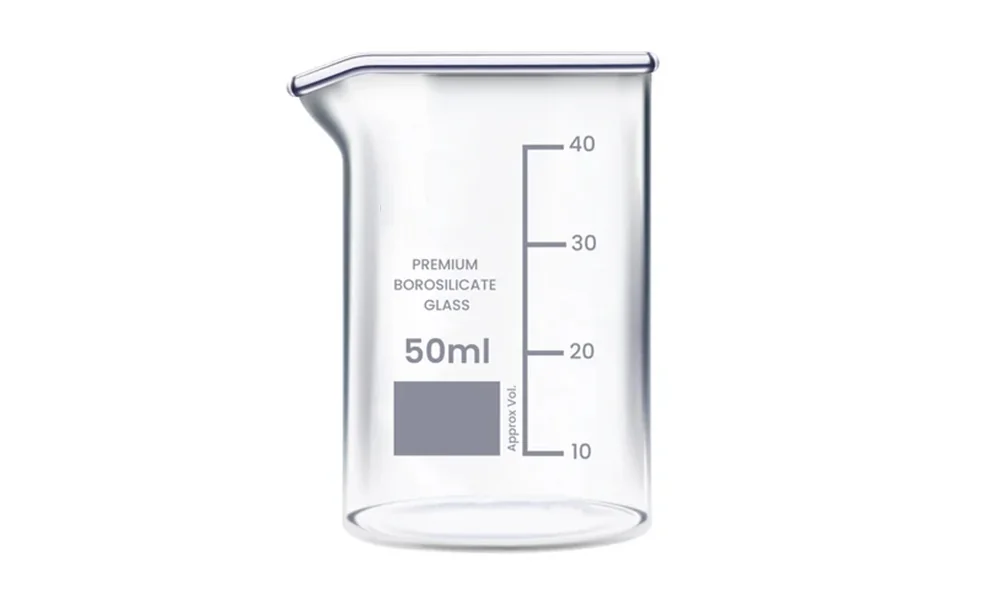
Marcado de vidrio borosilicato
Controle el enfoque, la energía de pulso y la carga térmica para limitar el astillado y las microfisuras en vidrio de laboratorio o técnico.
Explore esta ruta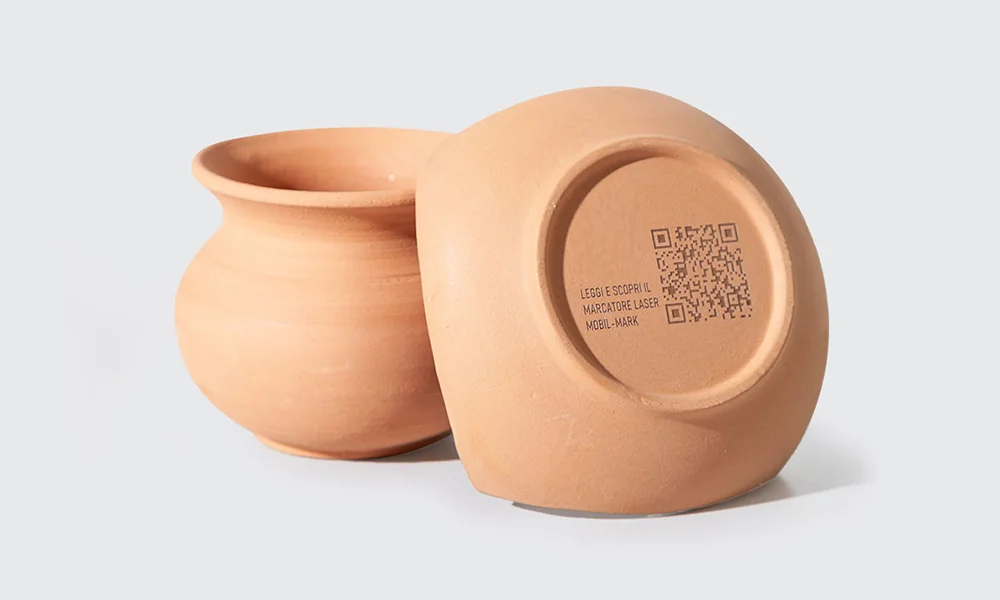
Marcado láser de cerámica
Separe las cerámicas esmaltadas, sin esmaltar y técnicas porque la marca puede alterar el esmalte, el pigmento o el cuerpo cerámico.
Explore esta ruta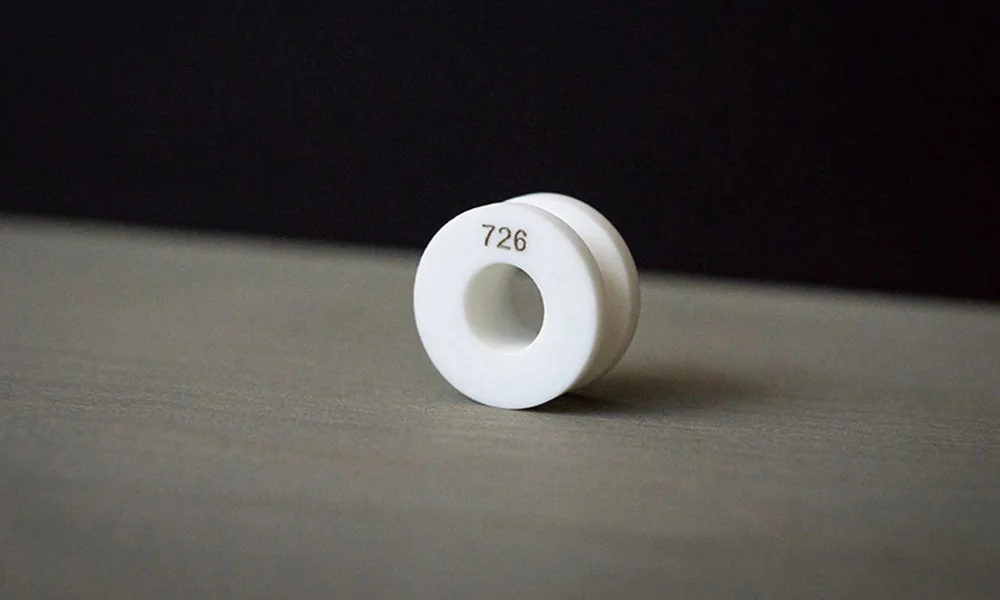
Marcado de cerámica de alúmina
Valide el contraste de código fino, la profundidad de ablación y la calidad de los bordes en el grado real de alúmina y el acabado superficial.
Explore esta ruta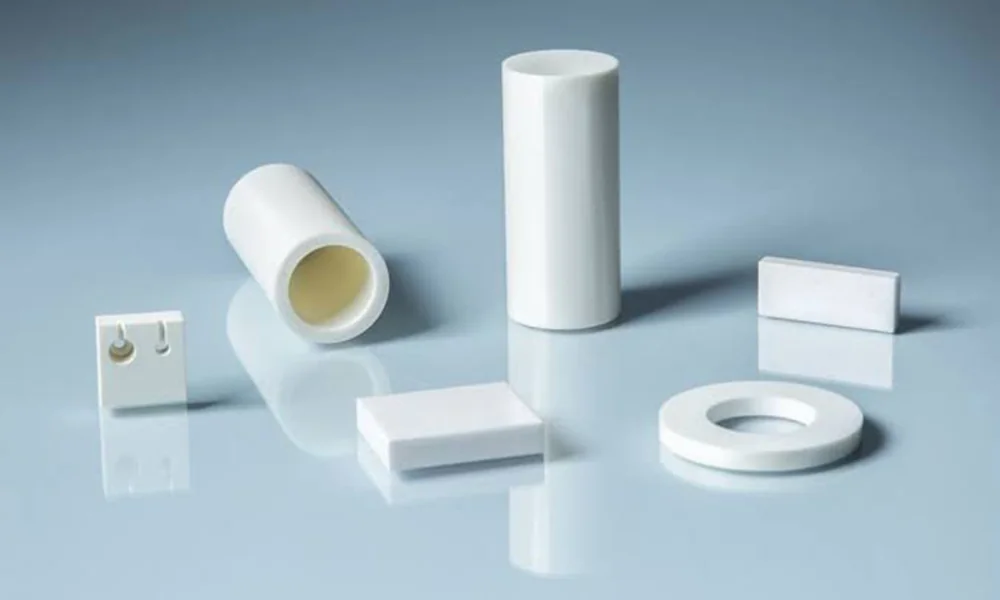
Marcado de cerámica de zirconia
Evalúe el color de la superficie, el pulido, la respuesta al calor y la aceptación estética antes de liberar los parámetros de producción.
Explore esta rutaDónde se usan el vidrio, el cristal y la cerámica — y por qué se marcan
El requisito de marcado suele comenzar con la tarea del producto: identificación permanente, trazabilidad, codificación, creación de marca, personalización o marcas de referencia funcionales. Luego, el sustrato determina con qué seguridad y consistencia se puede crear ese resultado.
Botellas, frascos y envases de vidrio
Los códigos de fecha, la identificación por lote o partida, los logotipos y la codificación permanente del producto son comunes. La velocidad de producción, las superficies curvas, el estado del recubrimiento y el riesgo de grietas afectan la elección del proceso.
Vidrio para pantallas, electrodomésticos y electrónica
Es posible que se necesiten pequeñas marcas de identificación, números de serie, marcas de referencia y códigos legibles por máquina en vidrio de cubierta, paneles o ventanas técnicas. Los detalles finos y la aceptación estética suelen importar más que el tamaño de la marca por sí solo.
Material de vidrio de laboratorio y técnico
Es posible que se requieran identificación de piezas, graduaciones, referencias de calibración, números de serie y trazabilidad duradera. El tipo de vidrio, el grosor de pared y la tensión local son importantes antes de liberar un proceso.
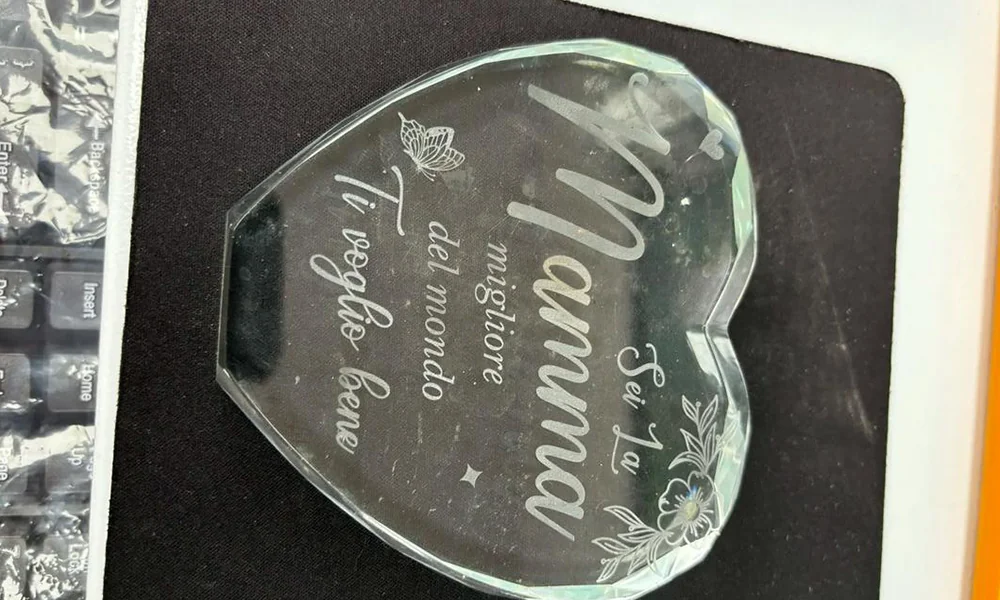
Regalos de cristal y productos personalizados
Los nombres, las fechas, los logotipos, los gráficos decorativos y los efectos internos son comunes. La calidad estética, el ángulo de visión y la profundidad focal son más importantes que el alto rendimiento en muchas de estas aplicaciones.
Piezas cerámicas electrónicas y técnicas
Los números de serie, los códigos de lote, los códigos Data Matrix y los ID de piezas respaldan la trazabilidad durante el ensamblaje, las pruebas y el servicio. El grado de cerámica, el esmalte y el acabado superficial pueden alterar el contraste y la calidad del borde.
Productos cerámicos de consumo e industriales
Logotipos, identificadores de producto, marcas decorativas y códigos permanentes pueden requerirse en superficies esmaltadas o sin esmaltar. La apariencia deseada debe comprobarse frente a daños en el esmalte, profundidad de ablación y consistencia del lote.
¿Qué se suele marcar en vidrio, cristal y cerámica?
El contenido que se marca cambia el requisito del proceso. Un logotipo decorativo grande, un número de serie fino y un código Data Matrix legible por máquina no tienen la misma tolerancia al contraste, la definición de bordes o el error de posicionamiento.
Códigos de trazabilidad y producción
Los números de serie, códigos de lote o partida, códigos de fecha, códigos QR, códigos Data Matrix y códigos de barras son comunes cuando las piezas deben identificarse durante la fabricación, la inspección o el servicio.
Información de marca y de producto
Logotipos, información del modelo, nombres, fechas, texto de advertencia y etiquetas de producto permanentes pueden marcarse cuando la tinta, las pegatinas o las etiquetas transferidas no son deseables.
Marcas funcionales y decorativas
Las graduaciones, escalas, referencias de alineación, gráficos decorativos, personalización y gráficos internos de cristal adecuados pueden requerir criterios ópticos y de calidad diferentes de los del marcado de texto ordinario.
Los códigos legibles por máquina necesitan sus propios criterios de aceptación
Defina el tamaño del código, la zona de silencio, el contraste, la calidad de los bordes, la iluminación y la verificación del lector antes de finalizar el proceso. Un código que parece visible a simple vista no es automáticamente fiable para el escaneo en producción.
¿Qué resultado de marcado necesita?
Comience con el resultado que el usuario o la línea de producción debe aceptar, luego elija la ruta láser y el método de inspección. “Una marca visible” no es un requisito completo para materiales frágiles.
| Resultado deseado | Uso típico | Qué puede salir mal | Qué aprobar |
|---|---|---|---|
| Marca en superficie esmerilada o mate | Logotipos en vidrio, texto, marcas decorativas e identificadores visibles más grandes | Astillado, velo fuera de la marca, bordes irregulares, microfisuras o esmerilado inconsistente | Apariencia, calidad de los bordes, estado de las grietas, resultado de la limpieza y repetibilidad |
| Texto fino o código legible por máquina | Números de serie, Data Matrix, QR y pequeñas marcas de trazabilidad | Contraste débil, módulos rotos, bordes borrosos, variación de enfoque o fallo del lector | Definición de caracteres, legibilidad del código, condición de iluminación, colocación y estabilidad del ciclo |
| Eliminación selectiva de recubrimiento | Capas de vidrio/cerámica pintadas, recubiertas, espejadas o funcionales | Eliminación excesiva, daño del sustrato, residuo, exposición desigual o delaminación | Selectividad de capa, apariencia expuesta, residuo, protección del sustrato y definición de bordes |
| Cambio de color, pigmento o esmalte | Cerámicas esmaltadas y superficies cerámicas técnicas seleccionadas | Color desigual, daño del esmalte, ablación excesiva, cambio de brillo o variación de lote | Contraste, aceptación estética, integridad del esmalte, legibilidad y condición posterior a la limpieza |
| Efecto interno o subsuperficial | Cristal transparente, bloques de vidrio y componentes transparentes seleccionados | Sensibilidad al enfoque, grietas internas, dispersión, burbujas o baja visibilidad | Profundidad focal, claridad óptica, ángulo de visión, calidad del punto y condición de tensión de la pieza |
¿Cómo afectan la forma, el espesor y el tamaño de la pieza al marcado láser?
Un proceso que funciona en una probeta plana puede cambiar cuando la pieza real es curva, delgada, gruesa, está cerca de un borde o es más grande que el campo de marcado. La geometría afecta el enfoque, las tensiones locales, el diseño del utillaje y la configuración de la máquina.
Superficies planas frente a curvas
Las botellas, los tubos y las piezas cerámicas curvas cambian la distancia de trabajo a lo largo de la marca. Un enfoque desigual puede cambiar el ancho de línea, el contraste y la densidad de energía, por lo que puede ser necesario evaluar utillajes rotativos, una orientación controlada o un enfoque 3D.
Paredes delgadas y vidrio delgado
Una menor masa y las tensiones locales pueden hacer que la acumulación de calor, el agrietamiento o el astillado sean más sensibles. El espesor final de la pared debe incluirse en los ensayos con muestras.
Piezas transparentes gruesas
Para el marcado interno, la profundidad focal, la refracción, la trayectoria óptica y las tensiones internas cobran mayor importancia ya que el haz se enfoca dentro del material en lugar de en la superficie.
Bordes, agujeros y esquinas
Las marcas cerca de un borde, agujero, muesca o esquina pueden ser más sensibles a la concentración de tensiones. La ubicación debe probarse en la geometría real en lugar de suponerse a partir de una probeta del centro del panel.
Piezas grandes y áreas de marcado grandes
Si la pieza o el diseño supera un campo único práctico, el sistema puede necesitar un campo más grande, movimiento XY, indexación o reposicionamiento controlado. El tamaño del campo no debe aumentarse sin comprobar el tamaño de punto y los requisitos de calidad.
Variación de altura y repetibilidad del dispositivo de sujeción
Las piezas escalonadas, deformadas o inconsistentes pueden hacer que la superficie pierda el enfoque. La consistencia del dispositivo de sujeción, el enfoque automático, la compensación de altura o el enfoque 3D pueden ser necesarios cuando la variación de altura es mayor que la ventana de proceso estable.
¿Qué ruta láser debería probar primero?
No seleccione una máquina de marcado láser para vidrio o cerámica solo por la potencia. La ruta útil sigue la absorción del material, el estado de tensión, el efecto objetivo, la ubicación de la marca, el tamaño de la característica, la capa superficial y si el proceso es en la superficie frontal, la superficie posterior, la interfaz del recubrimiento o dentro del material transparente.
Compare rutas de categoría de producto a través de Máquinas de marcado láser UV, máquinas de marcado láser verdes, máquinas de marcado láser CO2 y más amplias máquinas de marcado láser después de que se conoce la respuesta de la muestra.
| Ruta del láser | Dónde puede evaluarse | Límite a mantener |
|---|---|---|
| Láser UV | Marcas finas en la superficie, vidrio recubierto seleccionado, cerámicas, códigos pequeños y requisitos de menor aporte de calor visible | El contraste, el tiempo de ciclo y el riesgo de grietas siguen dependiendo del material, el recubrimiento y el enfoque reales. |
| Láser verde | Ensayos seleccionados con materiales transparentes, reflectantes o frágiles en los que la respuesta de la muestra respalde la ruta | Úselo solo como una ruta de prueba confirmada; no lo presente como una solución universal para vidrio o cerámica. |
| Láser CO2 | Esmerilado de la superficie del vidrio, marcas más grandes, eliminación de recubrimiento y trabajo seleccionado en superficies cerámicas | Deben controlarse el estrés térmico, la calidad del borde, la legibilidad de códigos finos, el humo y los residuos de recubrimiento. |
| Sistema interno / subsuperficial | Cristal transparente, vidrio o bloques transparentes donde la marca debe estar dentro del material | Requiere óptica dedicada, profundidad focal controlada y alcance del equipo confirmado. No está disponible automáticamente en equipos normales de marcado de superficies. |
Orientación práctica para la primera prueba
| Tarea típica | Primera ruta que vale la pena evaluar | Qué debe confirmarse aún |
|---|---|---|
| Opacado general de la superficie del vidrio o marcas visibles más grandes | CO2 | Riesgo de grietas, calidad del borde, nebulosidad, carga térmica y tiempo de ciclo en la condición final del vidrio. |
| Marcas finas, códigos pequeños o vidrio recubierto seleccionado | UV | Contraste, selectividad del recubrimiento, legibilidad del código y daño superficial. |
| Respuesta seleccionada de material transparente o frágil donde la absorción es favorable | Verde | Respuesta de muestra real, trayectoria óptica, efecto térmico y estabilidad de producción. |
| Marcado de cerámica fina | UV u otra ruta probada con muestras | Grado de cerámica, esmalte, respuesta del pigmento, contraste e integridad superficial. |
| Marcado en el interior de cristal o vidrio transparente | Sistema interno / subsuperficial dedicado | Profundidad de foco, riesgo de grietas internas, claridad óptica y alcance de equipo confirmado. |
No bloquee la configuración de la máquina antes de que se valide la ruta de la muestra.
La fuente láser, el tamaño de campo, el método de enfoque, el dispositivo de sujeción, la visión, el enfoque 3D, la extracción y la configuración de movimiento deben seleccionarse después de que el efecto de marca requerido sea estable en el sustrato real. La potencia por sí sola no es una regla de selección fiable para vidrio, cristal o cerámica.
Incluir los criterios de grieta, astillado, neblina y resistencia en los controles de liberación.
Los fallos de materiales frágiles pueden no ser evidentes en una foto rápida. Las microfisuras, el astillado, el daño al esmalte o la reducción de resistencia pueden aparecer después de la limpieza, los ciclos térmicos, la presión de ensamblaje o la manipulación normal.
- Inspeccionar en busca de microfisuras, astilladuras, neblina, puntos dispersos, rugosidad en los bordes y lascas de vidrio.
- Comparar los estados sin tratar, templado, pulido, recubierto y ensamblado como muestras separadas.
- Comprobar de forma independiente las posiciones de enfoque frontal, posterior e interna.
- Revise la presión del dispositivo de sujeción, los puntos de contacto y el soporte de la pieza para evitar la concentración de tensiones.
- Defina si la inspección visual normal es suficiente o si se requiere ampliación o ensayos de resistencia.
- Verifique si hay contraste débil o inconsistente, especialmente cuando el acabado superficial, el recubrimiento o el pigmento cerámico cambian entre lotes.
- Para códigos QR o Data Matrix, verifique la legibilidad con el lector y la iluminación previstos en lugar de aprobarlos solo a simple vista.
- Esté atento a la ablación excesiva, la eliminación desigual del recubrimiento, la delaminación del recubrimiento o el cambio de brillo que pueden ser inaceptables incluso cuando la marca es visible.
- Vuelva a realizar la prueba cuando cambien la altura de enfoque, el soporte del dispositivo de sujeción, el temple, el recubrimiento, el esmalte, la calidad del proveedor o las condiciones del ensamblaje final.

Revise los controles de radiación, reflexión, recinto y humos antes de la prueba.
El marcado de vidrio, cristal y cerámica puede implicar rutas láser UV, verde visible, CO2 infrarrojo u otras. La forma segura de la máquina depende de la configuración completa del sistema, no solo de la fuente láser ni del hecho de que haya una cabina.
Control del haz y de las reflexiones
Las superficies transparentes, brillantes, curvas o esmaltadas pueden alterar las trayectorias del haz y el comportamiento de las reflexiones. Revise los riesgos del haz directo y reflejado, los bloqueadores de haz, el acceso controlado y si el área de trabajo debe estar cerrada para la fuente seleccionada.
Cerramiento y protección del operador
La clase de láser es un resultado a nivel de sistema. Confirme el diseño del recinto, los enclavamientos de puerta, la parada de emergencia, el filtrado de la ventana de visualización y las gafas de protección adecuadas para la longitud de onda según la configuración real de marcado UV, verde, CO2 o interno.
Humos, polvo y residuos de recubrimiento
Los recubrimientos, esmaltes, pinturas, películas y residuos ablacionados de cerámica o vidrio pueden requerir extracción local y filtración adecuada. Revise las hojas de datos de seguridad (SDS) o la información del recubrimiento antes de pruebas repetidas o de la liberación a producción.
La información de seguridad depende de la configuración
Esta página ofrece únicamente orientación para la selección de materiales. Los controles de seguridad finales deben confirmarse para la disposición real de la máquina, la fuente láser, el recinto, la óptica, el dispositivo de fijación, la pila de materiales y los requisitos locales del lugar de trabajo.
Matriz de pruebas de muestras de materiales frágiles
La aprobación final debe basarse en muestras de grado de producción y criterios de inspección definidos, no únicamente en el nombre del material o en un cupón de prueba representativo.
| Entrada | Qué definir | Por qué es importante |
|---|---|---|
| Estado del material | Tipo de vidrio, tipo de cristal, cuerpo cerámico, templado, esmalte, recubrimiento, pulido y estado de ensamblaje final | Representa la tensión real, la absorción y la condición de la superficie. |
| Ubicación del enfoque | Superficie frontal, superficie posterior, interfaz del recubrimiento, capa de esmalte o posición focal interna | Controla la ubicación de la marca, la densidad de energía y la trayectoria óptica. |
| Resultado objetivo | Marca esmerilada, microablación, eliminación del recubrimiento, cambio de color/esmalte, código legible o efecto interno | Cada efecto tiene distinta fuente, distintos parámetros y distintos requisitos de inspección. |
| Límites de calidad | Desportillado, grietas, turbidez, residuos, definición del borde, daño del esmalte y aceptación cosmética | Define qué significa una marca aprobada para producción. |
| Legibilidad | Tamaño de caracteres, tamaño del código Data Matrix o QR, iluminación, contraste y configuración del lector | Verifica la tarea de identificación real, no solo una marca visible. |
| Manipulación y durabilidad | Presión del dispositivo de sujeción, limpieza, abrasión, ciclos térmicos, exposición química o comprobaciones de resistencia | Evita la liberación basada en una muestra única frágil o poco duradera. |
No utilice muestras sustitutas para la aprobación final
Si la pieza de producción está templada, recubierta, esmaltada, pulida, laminada, adherida o ensamblada, la muestra presentada debe coincidir con esa condición. Una probeta plana sin tratar puede dar lugar a una recomendación incorrecta de máquina o de parámetros.
De la prueba de muestras a la aprobación de producción
Muestra real de producción → matriz pequeña de parámetros → inspección visual o con aumento → verificación de legibilidad del código cuando corresponda → comprobaciones de limpieza / abrasión / calor / resistencia cuando se requieran → confirmación final de la condición de ensamblado → congelar la ventana de proceso y la configuración de máquina aprobadas.
Si el grado del material, el proveedor, el temple, el recubrimiento, el esmalte, el espesor, el soporte del dispositivo de sujeción o la ubicación de la marca cambian después de la aprobación, trate ese cambio como un motivo para volver a realizar la prueba en lugar de suponer que el resultado original se transfiere automáticamente.
Del resultado de la muestra a la configuración final de la máquina
La máquina final debe configurarse a partir del proceso de muestra comprobado y las condiciones reales de producción. La misma marca puede requerir un sistema diferente cuando cambian la geometría de la pieza, la tolerancia de posicionamiento, el rendimiento objetivo o el método de inspección.
| Entrada de producción | Configuración que ayuda a determinar | Por qué es importante |
|---|---|---|
| Respuesta del material y de la muestra | Fuente láser / longitud de onda y ventana de proceso utilizable | La ruta debe primero crear la marca requerida sin grietas, desconchados, daños en el esmalte ni fallos en el recubrimiento inaceptables. |
| Tamaño de marca y tamaño de característica | Lente, campo de marcado y configuración óptica | Un campo más grande no es automáticamente mejor si reduce la calidad del punto o de la característica necesaria para códigos finos. |
| Requisito de código fino o de posicionamiento | Flujo de trabajo de dispositivo de fijación, visión, verificación del lector y control | Los códigos legibles necesitan una colocación estable, enfoque y verificación, no solo un contraste visible. |
| Pieza curva o de altura variable | Dispositivo de fijación rotativo, nido personalizado, enfoque automático o enfoque 3D | La variación de enfoque puede cambiar el contraste, el ancho de línea y la estabilidad del proceso en toda la pieza. |
| Pieza grande o área de marcado extensa | Campo más grande, movimiento XY, indexación o reposicionamiento controlado | El sistema debe cubrir el área requerida sin perder la calidad de marcado necesaria. |
| Tiempo de ciclo objetivo / piezas por hora | Arquitectura manual, semiautomática, multiestación o en línea | La velocidad de escaneo por sí sola no define el tiempo de ciclo completo de producción; la carga, el posicionamiento, el enfoque, el marcado y la verificación contribuyen. |
| Polvo, residuo de recubrimiento o desechos | Extracción y filtración | La producción repetida puede necesitar extracción local adecuada para el recubrimiento, esmalte o material ablacionado reales. |
| Requisito de seguridad del operador y del sistema | Cerramiento, enclavamientos, protección de visualización y acceso controlado | El nivel de seguridad final corresponde a la configuración completa de la máquina, no solo a la fuente láser. |
Qué enviar para obtener una recomendación y cotización útiles
- Tipo de material, grado si se conoce, temple, recubrimiento o esmalte, espesor y acabado superficial.
- Dimensiones reales de la pieza, geometría, ubicación de la marca y si el objetivo es la superficie frontal, la superficie posterior, la interfaz del recubrimiento o el interior.
- Archivo de arte o de código, característica más pequeña, contraste / textura del objetivo y cualquier requisito de legibilidad.
- Límites de calidad para grietas, astillado, turbidez, residuos, daños en el esmalte, aspecto estético y durabilidad.
- Tiempo de ciclo objetivo o piezas por hora, método de carga, restricciones de los dispositivos de fijación y flujo de trabajo del operador.
- Necesidades de posicionamiento / visión, método de inspección, restricciones de extracción y requisitos de cerramiento / seguridad.
- Muestras de calidad de producción siempre que sea posible, para que la ruta y la configuración de la máquina puedan basarse en la pieza real en lugar de en una probeta sustituta.
Preguntas frecuentes sobre marcado láser en vidrio, cristal y cerámicas
¿Puede el marcado láser agrietar el vidrio?
Sí, puede hacerlo si no se controlan el calor, el enfoque, la tensión residual o el soporte de la pieza. El vidrio templado, laminado, recubierto y tensionado debe probarse en su condición final con criterios definidos de agrietamiento y resistencia.
¿Qué láser se utiliza para el marcado de vidrio?
Los sistemas CO2, UV, verdes y los sistemas internos especializados pueden ser relevantes según el tipo de vidrio, el recubrimiento, el efecto objetivo y la posición de la marca. La ruta correcta debe probarse con la muestra real.
¿Puede la misma máquina marcar cerámica y vidrio?
Algunas configuraciones pueden procesar tareas seleccionadas de vidrio y cerámica, pero la ventana de proceso estable, la óptica, el utillaje y los requisitos de inspección pueden diferir significativamente.
¿El grabado interno es lo mismo que el marcado superficial del vidrio?
No. Los efectos internos o subsuperficiales requieren óptica dedicada, enfoque controlado dentro del material transparente y un alcance de equipo confirmado. No asuma que una configuración normal de marcado superficial de vidrio puede realizar grabado interno.
¿Qué muestras debo enviar?
Envíe el material o la pieza final, incluidos el tipo de vidrio, el tipo de cristal, el grado de cerámica, el templado, el recubrimiento, el esmalte, el grosor, el lado de la marca, el efecto objetivo, el diseño, los límites de calidad, las pruebas de durabilidad y la información de seguridad.
Envíe la pieza real de vidrio, cristal o cerámica y el efecto de marcado requerido
Incluya el sustrato final, el recubrimiento o esmalte, el espesor, el estado de tensión o templado, el lado de marcado, el objetivo interno o superficial, el arte o código, los límites de calidad, el requisito de durabilidad, el objetivo de ciclo, las restricciones del dispositivo de sujeción y cualquier SDS o nota de seguridad. Zhuorui Laser puede revisar rutas superficiales UV, verde y CO2 y, solo cuando se confirme equipo interno dedicado para el alcance del proyecto, si se debe evaluar una ruta subsuperficial.
Solicitar Cotización Consulta de OEM y personalización Contáctenos