
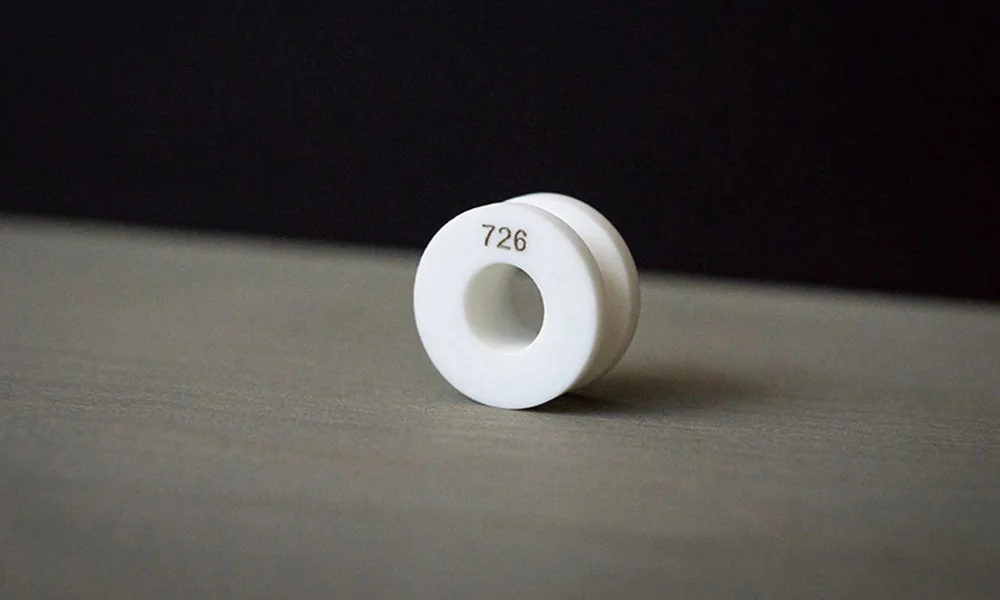
Marcado láser de cerámica de alúmina
Evalúe códigos finos, marcas de identificación y ablación superficial controlada en el grado real de alúmina, no solo en el nombre del material. La pureza, los aditivos, el color, la condición de cocción, el acabado y las capas superficiales pueden alterar el contraste, la calidad del borde y el riesgo de daño.
La alúmina se puede marcar, pero la ventana de proceso pertenece a la pieza exacta
El marcado láser puede producir un cambio visible, una textura superficial poco profunda o una eliminación controlada de material en cerámicas de alúmina seleccionadas. El resultado estable depende de la formulación de la cerámica y del estado de la superficie, por lo que los sistemas UV, de fibra/infrarrojo, verdes y de CO2 deben comenzar como hipótesis de prueba en lugar de prescripciones universales.
Para marcas finas de Data Matrix, QR, de serie o de alineación, la aprobación debe incluir la geometría del código, la iluminación y la verificación con lector. Para la ablación, la aprobación también debe abarcar la profundidad o la textura, los residuos, la integridad de los bordes y cualquier límite funcional impuesto por el componente.
Volver a la guía de materiales de vidrio, cristal y cerámica para el enrutamiento más amplio de materiales frágiles.
Separe la respuesta del material de los requisitos del sistema de producción
El grado de alúmina, la condición superficial y la marca requerida determinan si un proceso es técnicamente adecuado. El volumen de producción, la manipulación de piezas, la verificación de códigos, la automatización y la aceptación específica de la industria determinan cómo debe implementarse ese proceso probado en una máquina.
Primero, confirmar qué ocurre en la pieza de alúmina
- Grado, pureza, aditivos, color y estado de cocción
- Superficies pulidas, lapeadas, esmaltadas, recubiertas o metalizadas
- Cambio de contraste, microabrasión y viabilidad de eliminación de capas
- Comprobaciones de astillado, microfisuras, rugosidad y riesgo en bordes
- Comparación de rutas láser y validación de muestras en el estado real del material
Luego, defina qué debe repetir la máquina en producción
- Requisito de función y trazabilidad del componente
- Velocidad de línea, presentación de piezas, automatización y flujo de utillajes
- Integración de lectores, conexión de datos y gestión de rechazos
- Validación industrial, cumplimiento y requisitos de documentación
- Criterios de aceptación de producción más allá de la respuesta del material por sí sola
Cuando la metalización o la electrónica pasan a ser el objetivo principal
Si la pregunta clave es cómo responde el cuerpo de alúmina o su superficie al láser, evalúe primero el material. Si el objetivo crítico es un conductor, la metalización, la máscara de soldadura, el apilamiento de circuitos o la estructura del encapsulado, la prueba también debe tener en cuenta los requisitos eléctricos, de unión y de producción de esa capa.
“Alúmina” no es una especificación completa para las pruebas con láser
Dos piezas vendidas como alúmina pueden responder de manera diferente porque la formulación, la densidad, el acabado y las capas superficiales alteran la absorción, el flujo de calor y el mecanismo visible de marcado.
Grado y composición
Registre el grado o la pureza de alúmina indicados y cualquier aditivo de sinterización, pigmento o aditivo de marcado conocido. No transfiera la aprobación entre formulaciones sin muestras de comparación.
Color y estado tras la cocción
Los cuerpos blancos, negros y de color pueden no producir el mismo contraste. La densidad tras la cocción, la porosidad y el estado del lote también pueden cambiar la textura y el comportamiento de los residuos.
Acabado superficial
Las superficies en estado cocido, rectificadas, lapidadas y pulidas necesitan aprobación por separado porque la rugosidad, el brillo y los defectos preexistentes afectan la apariencia y la inspección.
Capas y metalización
El esmalte, la tinta, el recubrimiento, la película delgada o las regiones metalizadas pueden convertirse en el verdadero objetivo del láser. Defina si el proceso cambia la capa, la interfaz o el cuerpo cerámico.
Geometría y bordes
El espesor, la curvatura, los orificios, los escalones, los tramos no soportados y la distancia desde un borde pueden cambiar la estabilidad del enfoque, la sujeción y el riesgo de fractura.
Condición final de la pieza
Las piezas limpiadas, soldadas por soldadura fuerte, adheridas, ensambladas o recubiertas deben probarse en la condición en la que entrarán a producción e inspección.
Matriz de estados específica de alúmina
Utilice esta matriz solo como una distinción para la planificación de pruebas; no es un sustituto de un resultado de muestra confirmado.
| Variable de estado | Posible efecto del proceso | Validación primaria |
|---|---|---|
| Pureza, grado y coadyuvantes de sinterización | Puede cambiar la absorción, la respuesta térmica y el mecanismo de contraste entre piezas por lo demás similares. | Resultado comparativo de código o textura en grados identificados; inspeccione el borde y los residuos. |
| Cuerpo blanco, negro o pigmentado | El contraste visible puede provenir de un cambio en el cuerpo, la respuesta de un aditivo o una ablación limitada; el color por sí solo no predice una marca oscura. | Medición de contraste, prueba de lector y apariencia después de la limpieza. |
| Cuerpo denso, poroso o cocido de manera diferente | Puede cambiar el flujo de calor, la rugosidad, la liberación de partículas y la sensibilidad local a la fractura. | Inspección de superficie más comprobaciones funcionales o de resistencia cuando corresponda. |
| Acabado tal como sale del horno, rectificado, lapeado o pulido | Cambia el brillo, la dispersión, la sensibilidad al enfoque y la visibilidad de defectos en el borde de la marca. | Inspeccione la definición del borde bajo la iluminación de producción y después de la manipulación/limpieza. |
| Superficie esmaltada, recubierta o metalizada | La capa, la interfaz o la cerámica pueden ser el objetivo real; las pistas adyacentes pueden ser funcionalmente sensibles. | Selectividad de capa, residuo, adhesión/función eléctrica y protección de la cerámica. |
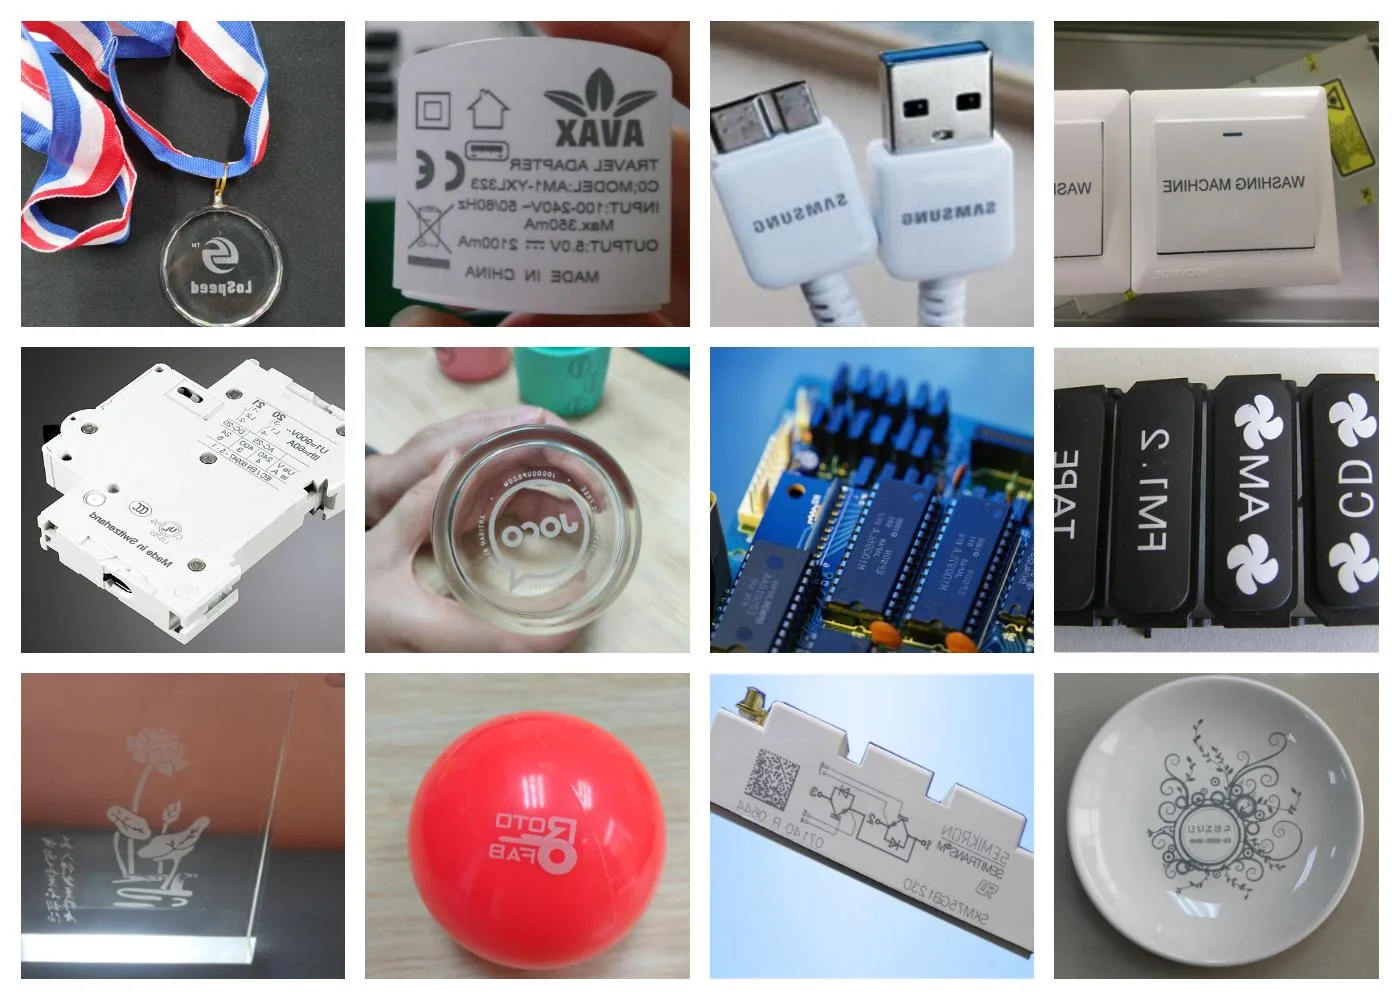
Las piezas de alúmina suelen marcarse para identificación, trazabilidad y control de montaje
La razón del marcado importa porque un identificador simple legible para humanos, un código compacto legible por máquina y una tarea controlada de eliminación de superficie no necesitan el mismo tamaño de característica, contraste, método de inspección ni ventana de proceso.
Sustratos electrónicos y componentes aislantes
Los números de pieza, los IDs de lote, las marcas de orientación y los códigos legibles por máquina pueden utilizarse para mantener la trazabilidad de las piezas cerámicas durante el ensamblaje y la inspección. La marca no debe causar daños inaceptables al cuerpo cerámico ni a las características metalizadas cercanas.
Componentes cerámicos técnicos de precisión
Los números de serie, la identificación de lote, las referencias de inspección y las marcas de ensamblaje ayudan a distinguir piezas similares y a mantener la trazabilidad después del rectificado, la limpieza o la manipulación. La integridad de los bordes y el riesgo de grietas pueden ser más importantes que el contraste máximo.
Piezas de alúmina recubiertas, esmaltadas o metalizadas
La tarea de marcado puede tener como objetivo la capa superficial en lugar del cuerpo de alúmina en sí. En ese caso, la cuestión clave pasa a ser la modificación o eliminación selectiva de la capa sin residuos inaceptables, exposición de la cerámica ni daño funcional.
¿Qué se suele marcar en la alúmina?
Las solicitudes comunes incluyen números de pieza, números de serie, identificadores de lote o de partida, logotipos, texto breve, símbolos, referencias de orientación o alineación, códigos Data Matrix y códigos QR cuando el área de marcado disponible y el método de lectura lo permiten. El contenido debe definirse antes de las pruebas con láser, ya que la densidad del código, el tamaño de la característica más pequeña y el método de inspección requerido afectan directamente la ruta de prueba.
Defina el cambio requerido antes de elegir el láser
“Marcar la alúmina” puede significar tres tareas de producción diferentes. Cada una necesita su propio lenguaje de aceptación.
Cambio de contraste visible
Una formulación seleccionada puede mostrar un cambio más oscuro, más claro o de otro tipo visible con una eliminación limitada de material. Confirme el color, la uniformidad, el brillo, la legibilidad del código y la estabilidad después de la limpieza.
Microabrasión o grabado
La textura o eliminación de material poco profunda puede crear contraste táctil u óptico, pero plantea interrogantes sobre residuos, rugosidad, astillado, microfisuras y resistencia. La profundidad debe medirse cuando sea relevante.
Eliminación de capas o recubrimientos
La eliminación selectiva puede exponer la cerámica u otra capa. Verifique la selectividad, los residuos, la protección de la cerámica, la función eléctrica o de unión, y el estado de la metalización adyacente.
Defina lo que debe lograr una buena marca en alúmina antes de optimizar el proceso
El resultado requerido debe indicarse como un objetivo de aceptación, no solo como “oscuro”, “claro” o “grabado”. Una marca lista para producción necesita el resultado visual o legible por máquina correcto sin crear daños que sean relevantes para la pieza.
Identificación legible
Para texto, logotipos y símbolos, defina el contraste mínimo aceptable, la nitidez de los bordes y la consistencia visual bajo la iluminación utilizada en producción o en la inspección final.
Códigos legibles por máquina
Para marcas Data Matrix o QR, defina el tamaño del código, el tamaño de celda, la iluminación, el método del lector o verificador y el criterio requerido de lectura o clasificación. Un código visible no es automáticamente un código de producción fiable.
Daño mínimo en la cerámica
Establezca límites para desportilladuras, microfisuras, rugosidad, residuos y textura afectada por el calor cuando puedan afectar la resistencia, el aislamiento, la unión, el sellado, la limpieza o la apariencia.
Profundidad o textura controladas
Si se requiere eliminación de material, defina la profundidad, el perfil y la textura superficial aceptables en lugar de juzgar la marca solo a partir de una fotografía.
Apariencia estable tras el posprocesamiento
Verifique el resultado después de la limpieza, la abrasión, la exposición térmica u otros pasos posteriores que la pieza experimentará realmente.
Integridad funcional conservada
Cuando sea pertinente, la marca debe mantenerse dentro de los límites para el aislamiento eléctrico, la metalización, la unión, la resistencia, el vacío, el desgaste u otras funciones específicas de la pieza.
Utilice los tipos de láser como rutas de prueba, no como respuestas automáticas
La longitud de onda, el comportamiento del pulso, la calidad del haz, el tamaño del punto, el control de enfoque y la pieza en sí actúan en conjunto. La tabla a continuación es un marco de cribado, no una recomendación de parámetros.
| Ruta | Por qué podría incluirse en una prueba | Precauciones principales | Evidencia de liberación |
|---|---|---|---|
| Láser UV | Ensayos de características finas, tareas seleccionadas de contraste o cambio superficial, y aplicaciones que buscan una colocación controlada de la energía. | No es automáticamente “en frío”; pasadas repetidas o un enfoque ajustado aún pueden crear rugosidad, residuos o daños. | Grado del código, definición de bordes, inspección superficial, limpieza y durabilidad en la pieza exacta. |
| Láser de fibra / infrarrojo | Formulaciones seleccionadas, cuerpos pigmentados, aditivos de marcado, regiones metalizadas o ensayos de contraste/ablación donde la respuesta real lo respalde. | La alúmina blanca no garantiza una marca oscura estable; deben comprobarse la acumulación térmica y la rugosidad. | Mecanismo de contraste, efecto del calor/textura, resultado de lectura e inspección funcional. |
| Láser verde | Una vía de comparación cuando la absorción, el comportamiento de las características finas o una capa específica la hacen técnicamente relevante. | El alcance del equipo y la respuesta real de la muestra deben confirmarse; la longitud de onda por sí sola no predice la aprobación. | Evidencia directa de muestras comparadas en paralelo frente a otras rutas viables. |
| Láser CO2 | Evaluaciones seleccionadas de calentamiento superficial, textura, marcado de mayor tamaño o eliminación de recubrimiento. | La resolución de códigos finos, la carga térmica y el riesgo de desportillado y microgrietas pueden limitar la idoneidad. | Comprobaciones de textura/profundidad, calidad del borde, inspección de grietas y funcionalidad de la pieza. |
¿Qué ruta conviene probar primero?
Utilice la marca requerida y el apilamiento real de la superficie para establecer la primera comparación. Para códigos muy finos o detalles pequeños, normalmente conviene incluir UV desde el principio, ya que a menudo son importantes la colocación controlada de la energía y la capacidad para detalles finos. Para alúmina pigmentada o sensible a aditivos, o cuando interviene una capa sensible a infrarrojos, fibra/infrarrojo podría merecer una comparación temprana. Para piezas recubiertas o metalizadas, elija la primera ruta en función de la capa que debe cambiarse, no de la palabra “alúmina”. El verde puede ser una ruta de comparación cuando la absorción o el comportamiento de detalles finos lo justifican, mientras que el CO2 es más comúnmente una opción de cribado para tareas seleccionadas de textura térmica, marcas más grandes o eliminación, donde el riesgo de calor y grietas puede aceptarse y verificarse.
Si se desconoce la formulación —especialmente en alúmina blanca—, no asuma que se obtendrá un resultado oscuro con fibra o con cualquier otra fuente. Realice una comparación pequeña y controlada y seleccione la ruta que cumpla los criterios de contraste, calidad del código, daño y limpieza en la pieza real.
No hay una tabla universal de parámetros
La potencia, los ajustes de pulso, la velocidad, la frecuencia, el tramado, el desplazamiento de enfoque y el número de pasadas deben desarrollarse a partir de una matriz controlada en piezas representativas de producción. Publicar cifras no verificadas implicaría una transferibilidad que no se ha demostrado.
Un símbolo visible aún no es un código aprobado para producción
Para Data Matrix, QR, microtexto y marcas seriales, especifique la densidad de información y la configuración de inspección antes de optimizar la apariencia.
Lector vs verificador: un lector confirma que un código se puede decodificar; un verificador evalúa la calidad del símbolo según el método de clasificación especificado. No son intercambiables.
- Defina el tamaño del código, el tamaño de celda, el contenido y el criterio de clasificación o lectura requerido.
- Inspeccione el crecimiento de celdas, las celdas faltantes, el redondeo de bordes, los residuos y la variación de contraste local.
- Pruebe con la iluminación, el ángulo, la cámara y la configuración del lector reales.
- Repita después de la limpieza, la abrasión, la exposición térmica o los pasos del proceso relevantes para la pieza.
- Mida la consistencia del proceso entre posiciones, lotes y carga del dispositivo de sujeción—no solo en la mejor muestra.
Inspeccione más allá del contraste
Una fotografía rápida puede pasar por alto daños en la cerámica frágil y cambios funcionales. Los criterios de liberación deben corresponder al riesgo del componente terminado.
Microgrietas y desportilladuras
Revise los bordes de la marca, los orificios cercanos, las paredes delgadas y las zonas sin soporte. Utilice aumento u otro método de inspección definido cuando la visualización normal no sea suficiente.
Rugosidad y residuos
Evalúe las partículas sueltas, el material refundido, la textura porosa y la respuesta a la limpieza. Una marca de alto contraste aún puede incumplir los requisitos de limpieza, sellado, unión o manipulación.
Deriva de profundidad y geometría
Para la ablación, mida la profundidad o el perfil cuando afecte al espesor de pared, la planitud, el ajuste, la distancia de aislamiento u otro límite funcional.
Inconsistencia de color
Compare piezas entre lotes y posiciones. Los pigmentos, los aditivos, el acabado y la acumulación térmica pueden cambiar el resultado percibido.
Daño en la capa
En piezas recubiertas o metalizadas, inspeccione pistas adyacentes, adhesión, cerámica expuesta y residuo. Un resultado cosmético no confirma la integridad eléctrica ni de unión.
Riesgo para la función de la pieza
Los requisitos de resistencia, aislamiento, vacío, fluidos, desgaste, térmicos o de limpieza pertenecen al plan de validación cuando sean pertinentes; esta página no los certifica.
Diseñe la prueba en torno a la pieza final y su método de aceptación
Una solicitud de prueba útil identifica tanto el material como la decisión de producción. Las probetas sustitutas pueden preseleccionar una ruta, pero no deben liberar el proceso final.
| Entrada | Qué proporcionar | Por qué es importante |
|---|---|---|
| Identidad del material | Grado/pureza, referencia del proveedor, color, aditivos si se conocen, condición de cocción e información del lote | Separa formulaciones que podrían no compartir una ventana de proceso. |
| Pila de superficie | Tal como se cuece, rectificado, lapeado, pulido, esmaltado, recubierto, entintado o metalizado; incluya el propósito de la capa | Define el objetivo real de absorción y eliminación. |
| Geometría de la pieza | Plano, espesor, curvatura, orificios, escalones, bordes, área de marcado, referencia y límites del utillaje | Controla el enfoque, el soporte y el riesgo de fractura local. |
| Marcar objetivo | Contenido del diseño gráfico o del código, tamaño, tamaño de celda, objetivo de contraste/textura/profundidad y zona permitida | Convierte “hacer una marca” en un resultado medible. |
| Inspección | Método del lector y del verificador, iluminación, criterio del código, aumento, método de rugosidad/profundidad y límites de defectos | Define la aceptación más allá de una foto visual. |
| Durabilidad/funcionamiento | Limpieza, abrasión, calor, productos químicos, adhesión, aislamiento, resistencia u otras comprobaciones relevantes | Evita la aprobación de una marca que comprometa la pieza. |
| Producción | Volumen, objetivo de ciclo, método de carga, automatización, datos de trazabilidad y estrategia de rechazo | Encamina el trabajo a la aplicación correcta y a la configuración del sistema. |
Use el resultado de la muestra aprobada para definir la configuración final de la máquina
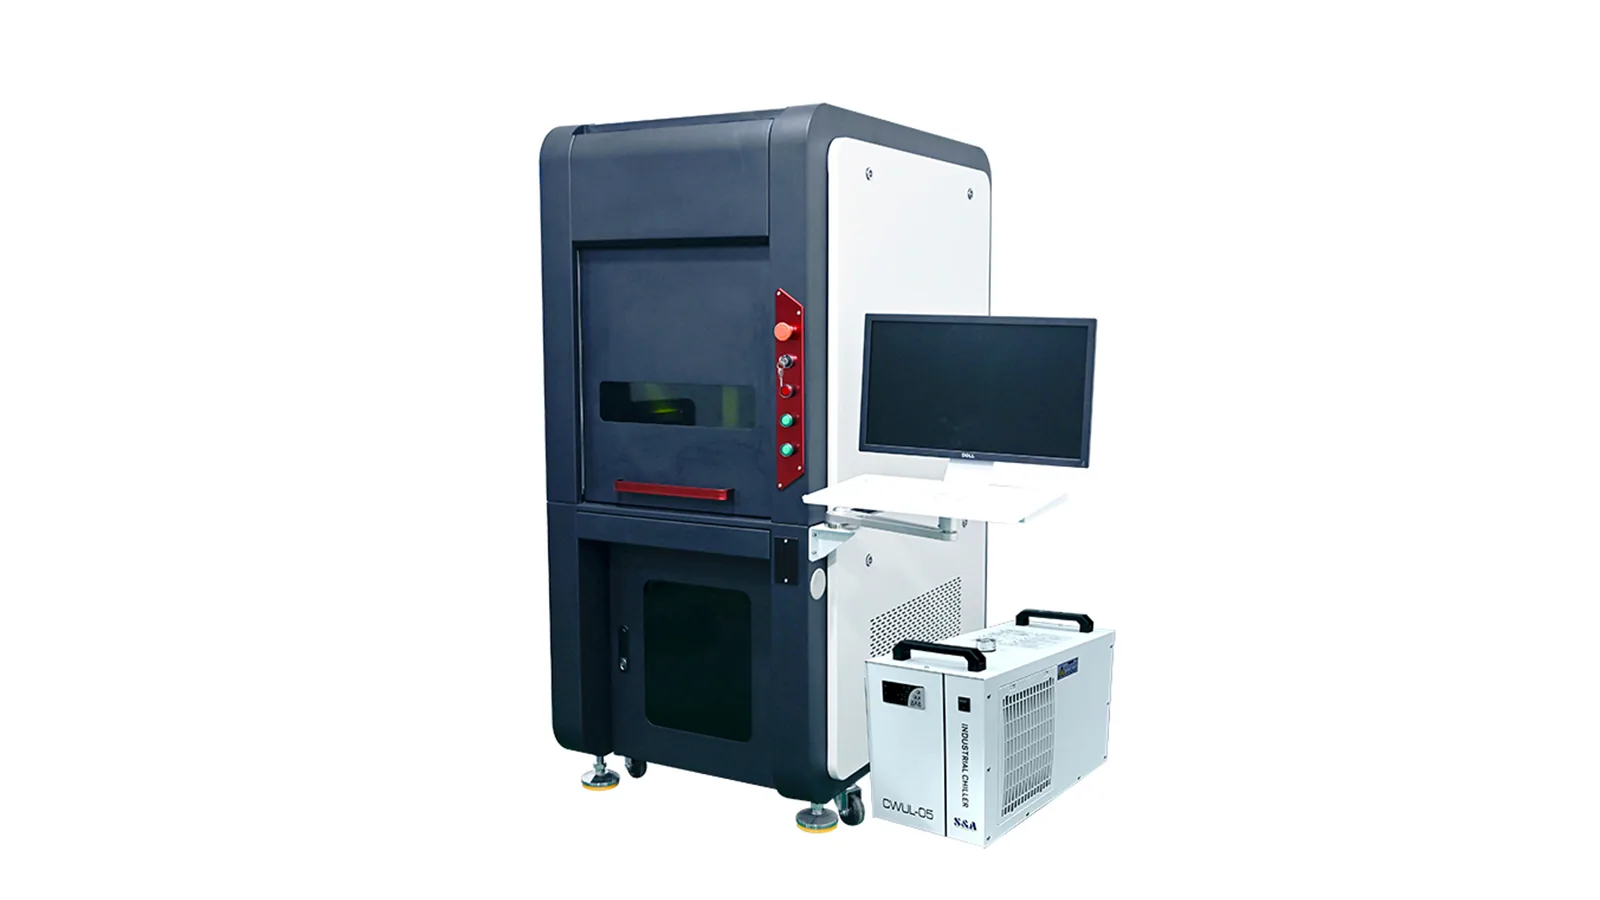
La prueba de muestra no debe terminar con “este láser puede marcar alúmina”. Debe identificar la ruta del láser, la óptica, la estrategia de enfoque, el dispositivo de sujeción, la seguridad y las características de producción necesarias para repetir el resultado aprobado en piezas reales.
Fuente láser
Seleccione la ruta de origen que superó la comparación con piezas reales. No elija únicamente por el nombre del material; use el resultado real de contraste, código, ablación y daño.
Lente y campo de marcado
Ajuste el tamaño de campo, el tamaño de la característica y el área de trabajo utilizable a la pieza y a la marca. Un campo más grande puede reducir el margen para características finas, por lo que la óptica debe seleccionarse en función del diseño real y la tolerancia.
Estrategia de enfoque y Z
Las piezas planas pueden necesitar solo una distancia de trabajo fija y repetible. Las piezas curvas, escalonadas o con altura variable pueden requerir un posicionamiento Z controlado, compensación de altura o una estrategia óptica diferente.
Dispositivo de sujeción y soporte de la pieza
Use soportes de baja tensión con referencias repetibles. Los componentes pequeños o frágiles no deben sujetarse mediante cargas puntuales cerca de bordes, orificios o del área de la marca.
Visión y verificación de código
Añada visión cuando la posición o la orientación de la pieza varíe lo suficiente como para afectar la colocación. Añada la integración de lector o verificador cuando la aceptación del código forme parte del requisito de producción.
Extracción, cerramiento y manipulación
Configure la extracción para partículas cerámicas o capas superficiales eliminadas, y revise el cerramiento, los enclavamientos y la manipulación considerando el sistema completo, no solo la fuente láser.
¿Qué determina la cotización final?
Para obtener una cotización útil de la máquina, proporcione el grado o la pureza de la alúmina, el estado de la superficie, el plano y las dimensiones de la pieza, la ubicación de la marca, el arte gráfico o código, la característica más pequeña, el contraste o la profundidad requeridos, los límites de defectos, el método de lectura o inspección, el tiempo de ciclo objetivo o piezas por hora, el método de carga, las restricciones del dispositivo de sujeción, el volumen previsto y cualquier requisito de visión, automatización, datos o seguridad. Estos datos determinan si el sistema final es una máquina estándar, una máquina configurada con dispositivo de sujeción o visión, o un proyecto que necesita una revisión de ingeniería adicional.

Controle el proceso láser completo, no solo la fuente
La seguridad final depende de la longitud de onda, la potencia, el recinto de protección, la óptica, el utillaje, la pila de materiales y los requisitos locales del lugar de trabajo.
- Confirme la clase láser a nivel de sistema, el recinto de protección, los enclavamientos, la parada de emergencia y la protección visual adecuada para la longitud de onda.
- Revise las reflexiones de las zonas pulidas, vidriadas o metalizadas y contenga las trayectorias del haz directo y reflejado.
- Utilice extracción local y filtración adecuada para partículas cerámicas, residuos de recubrimiento, pigmentos o restos de metalización.
- Revise la información del proveedor y las fichas de datos de seguridad (SDS) para recubrimientos, tintas, aditivos y capas superficiales antes de realizar las pruebas.
- Mantenga la limpieza y la manipulación de residuos compatibles con los propios requisitos de limpieza del componente.
¿Qué debería mostrar un informe útil de pruebas de alúmina?
Un informe de pruebas útil debería permitirte relacionar la marca observada con la condición exacta de la alúmina y los criterios de aceptación que importan en producción. Una fotografía por sí sola no es suficiente cuando se deben controlar la calidad del código, la profundidad de ablación, el daño a la cerámica o el funcionamiento de la pieza.
Evidencia mínima que revisar
- Grado de alúmina, color, acabado y estado superficial representativos de la producción
- Fotos de muestra tanto a escala general como a escala de detalle útil
- Fuente láser confirmada y la configuración de prueba o las condiciones del proceso relevantes
- Resultado de lectura/clasificación del código o medición de profundidad/perfil de ablación cuando sea necesario
- Notas de inspección de grietas, desportilladuras, rugosidad, residuos y limpieza posterior
- Notas de aceptación funcional para aislamiento, unión, resistencia u otros límites específicos de la pieza cuando corresponda
Preguntas frecuentes sobre el marcado láser de cerámica de alúmina
¿Se puede marcar con láser la cerámica de alúmina?
Las alúminas cerámicas seleccionadas se pueden evaluar para contraste visible, códigos finos, textura superficial poco profunda, ablación o eliminación de capas superficiales. El resultado depende del grado, los aditivos, el color, la condición de cocción, el acabado, las capas y la geometría, por lo que el proceso final debe aprobarse en la pieza real.
¿Qué láser es mejor para la alúmina?
No existe una fuente óptima universal. Las rutas UV, fibra/infrarrojo, verde y CO2 pueden entrar en comparación según el efecto requerido y la pieza exacta. La longitud de onda, el comportamiento del pulso, la calidad del haz, el enfoque, el sistema de sujeción y la respuesta del material deben evaluarse en conjunto.
¿Puede un láser crear un código oscuro sobre alúmina blanca?
Algunas formulaciones pueden mostrar un cambio de contraste útil, mientras que otras pueden requerir un mecanismo diferente o quizás no produzcan un resultado oscuro estable. No prometa una marca oscura basándose únicamente en el color o el nombre del material; confirme el contraste, la legibilidad del código y la durabilidad con muestras.
¿La microablación debilita la alúmina?
La eliminación de material puede introducir rugosidad, astillas, microfisuras o cambios de geometría, por lo que la resistencia o la función pueden necesitar validación cuando la marca está en una zona crítica. Esta página no puede establecer un límite de resistencia universal.
¿Qué tan pequeño puede ser el código?
El tamaño mínimo fiable depende de la óptica, el contenido del código, la geometría de la celda, la respuesta de la superficie, la tolerancia de colocación, la iluminación y el lector. Defina el lector o el criterio de clasificación requeridos y valide la configuración completa de producción en lugar de basarse en un tamaño de punto nominal.
¿La aplicación cambia cómo debe probarse la alúmina?
Sí. El grado y la superficie de la alúmina determinan la respuesta del material, mientras que la aplicación determina qué debe protegerse y cómo se acepta el resultado. Por ejemplo, una pieza electrónica metalizada puede requerir comprobaciones eléctricas y de adherencia, mientras que un componente cerámico de precisión puede dar más importancia a la integridad de los bordes, la limpieza o los límites dimensionales.
¿Qué debo enviar para una prueba de muestra?
Envíe piezas en su condición final con grado/pureza, pila de capas superficiales, plano, zona de marcado, arte o código, reglas del lector y de inspección, comprobaciones de durabilidad o funcionamiento, volumen, objetivo de ciclo, restricciones del utillaje y la información de seguridad pertinente.