
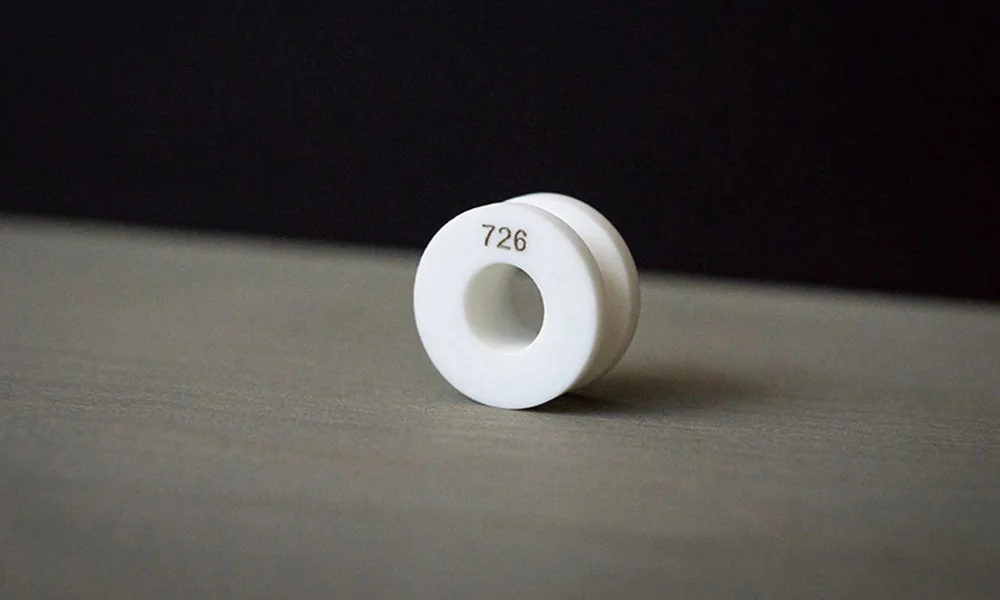
Лазерная маркировка алюмооксидной керамики
Оценивайте мелкие коды, идентификационные метки и контролируемую абляцию поверхности для фактической марки оксида алюминия, а не только по названию материала. Чистота, добавки, цвет, состояние после обжига, отделка и поверхностные слои могут менять контраст, качество краёв и риск повреждения.
Алюмооксидную керамику можно маркировать, но окно процесса определяется конкретной деталью
Лазерная маркировка может вызывать видимое изменение, создавать неглубокую текстуру или обеспечивать контролируемое удаление материала на отдельных видах алюмооксидной керамики. Стабильный результат зависит от состава керамики и состояния поверхности, поэтому УФ-, волоконные/инфракрасные, зелёные и CO2-системы следует в первую очередь рассматривать как гипотезы для тестирования, а не как универсальные рецепты.
Для тонких маркировок Data Matrix, QR, серийных номеров или меток совмещения при утверждении необходимо учитывать геометрию кода, освещение и верификацию считывающим устройством. Для абляции утверждение также должно охватывать глубину или текстуру, загрязнения, целостность краёв и любые функциональные ограничения, накладываемые компонентом.
Вернитесь к руководству по материалам из стекла, хрусталя и керамики, чтобы охватить более широкие маршруты обработки хрупких материалов.
Разделяйте отклик материала и требования к производственной системе
Марка оксида алюминия, состояние поверхности и требуемая метка определяют, подходит ли процесс технически. Объем производства, манипулирование деталями, верификация кода, автоматизация и отраслевые критерии приемки определяют, как этот проверенный процесс должен быть реализован в оборудовании.
Сначала выясните, что происходит с деталью из оксида алюминия
- Марка, чистота, добавки, цвет и состояние после обжига
- Полированные, притёртые, глазурованные, покрытые или металлизированные поверхности
- Осуществимость изменения контраста, микроабляции и удаления слоя
- Проверка сколов, микротрещин, шероховатости и рисков для кромок
- Сравнение лазерных маршрутов и валидация образцов на фактическом состоянии материала
Затем определите, что именно машина должна повторять в производстве
- Требования к функции компонента и прослеживаемости
- Скорость линии, подача деталей, автоматизация и поток приспособлений
- Интеграция считывателя, подключение к данным и обработка отбракованных изделий
- Требования к отраслевой валидации, соответствию нормам и документации
- Производственные критерии приемки, выходящие за рамки одного лишь отклика материала
Когда основной целью становится металлизация или электроника
Если главный вопрос — как корпус из оксида алюминия или его поверхность реагирует на лазер, сначала оцените сам материал. Если критически важным объектом является проводник, металлизация, паяльная маска, стек слоёв схемы или конструкция корпуса, испытание также должно учитывать требования этого слоя к электрическим характеристикам, соединениям и производству.
«Оксид алюминия» не является полной спецификацией для лазерных испытаний
Две детали, продаваемые как изделия из оксида алюминия, могут реагировать по-разному, потому что рецептура, плотность, отделка и поверхностные слои изменяют поглощение, тепловой поток и механизм формирования видимой метки.
Марка и состав
Запишите заявленную марку или чистоту оксида алюминия, а также любые известные спекающие добавки, пигменты или добавки для маркировки. Не переносите одобрение между рецептурами без сравнительных образцов.
Цвет и состояние после обжига
Белые, чёрные и цветные изделия могут давать неодинаковый контраст. Плотность после обжига, пористость и состояние партии также могут изменять текстуру и поведение продуктов разрушения.
Отделка поверхности
Поверхности после обжига, шлифованные, доведённые и полированные требуют отдельного согласования, поскольку шероховатость, глянец и уже имеющиеся дефекты влияют на внешний вид и контроль.
Слои и металлизация
Глазурь, краска, покрытие, тонкая пленка или металлизированные участки могут стать реальной мишенью лазера. Определите, изменяет ли процесс слой, границу раздела или саму керамическую основу.
Геометрия и кромки
Толщина, кривизна, отверстия, уступы, пролеты без опоры и расстояние от кромки могут изменить стабильность фокусировки, условия закрепления и риск разрушения.
Состояние готовой детали
Очищенные, паяные, склеенные, собранные или покрытые детали должны испытываться в том состоянии, в котором они поступят на производство и контроль.
Матрица состояний для оксида алюминия
Используйте эту матрицу только как разграничение при планировании испытаний; она не заменяет подтверждённый результат образца.
| Переменная состояния | Возможное влияние на процесс | Первичная проверка |
|---|---|---|
| Чистота, марка и спекающие добавки | Может изменять поглощение, термический отклик и механизм контраста у в остальном одинаковых деталей. | Результат в виде кода или текстуры при сравнении бок о бок на идентифицированных марках; проверьте кромку и загрязнения. |
| Белая, чёрная или пигментированная масса | Видимый контраст может возникать из-за изменения массы, реакции добавки или ограниченной абляции; сам по себе цвет не предсказывает тёмную маркировку. | Измерение контраста, проверка считывателем и внешний вид после очистки. |
| Плотный, пористый или обожжённый по другому режиму материал | Может изменять тепловой поток, шероховатость, выделение частиц и локальную чувствительность к разрушению. | Осмотр поверхности в сочетании с функциональными или прочностными проверками, где это применимо. |
| Состояние поверхности после обжига, шлифования, притирки или полировки | Изменяет глянец, рассеяние, чувствительность к фокусировке и видимость дефектов на краю маркировки. | Проверяйте чёткость края при производственном освещении и после манипуляций/очистки. |
| Глазурованная, покрытая или металлизированная поверхность | Фактической мишенью может быть слой, граница раздела или керамика; соседние дорожки могут быть функционально чувствительны. | Селективность по слоям, остаточные загрязнения, адгезия/электрические свойства и защита керамики. |
Детали из оксида алюминия обычно маркируют для идентификации, прослеживаемости и контроля сборки
Причина маркировки имеет значение, потому что простой читаемый человеком идентификатор, компактный машиночитаемый код и задача контролируемого удаления поверхностного слоя не требуют одинакового размера элементов, контраста, метода контроля или окна процесса.
Электронные подложки и изоляционные компоненты
Номера деталей, идентификаторы партий, метки ориентации и машиночитаемые коды могут использоваться для обеспечения прослеживаемости керамических деталей в ходе сборки и контроля. Маркировка не должна наносить недопустимый ущерб керамическому корпусу или близлежащим металлизированным элементам.
Прецизионные технические керамические компоненты
Серийные номера, идентификация партий, контрольные обозначения и сборочные метки помогают отличать похожие детали и сохранять прослеживаемость после шлифования, очистки или перемещения. Целостность кромок и риск появления трещин могут быть важнее максимального контраста.
Детали из оксида алюминия с покрытием, глазурованные или металлизированные
Задача маркировки может быть направлена на поверхностный слой, а не на саму основу из оксида алюминия. В этом случае ключевым вопросом становится выборочное изменение или удаление слоя без недопустимых остатков, обнажения керамики или функциональных повреждений.
Что обычно маркируют на деталях из оксида алюминия?
К типичным запросам относятся номера деталей, серийные номера, идентификаторы партии или лота, логотипы, короткие тексты, символы, метки ориентации или совмещения, коды Data Matrix и QR-коды, если доступная область маркировки и метод считывания это позволяют. Содержимое следует определить до лазерных испытаний, поскольку плотность кода, минимальный размер элемента и требуемый метод контроля напрямую влияют на маршрут испытаний.
Определите требуемое изменение перед выбором лазера
«Маркировать глинозём» может означать три разные производственные задачи. Для каждой требуется свой язык приёмки.
Видимое изменение контраста
Выбранная рецептура может давать более тёмное, более светлое или иное видимое изменение при ограниченном удалении материала. Проверьте цвет, однородность, глянец, читаемость кода и стабильность после очистки.
Микроабляция или гравировка
Неглубокая текстура или удаление материала могут создавать тактильный или оптический контраст, но это поднимает вопросы о загрязнениях, шероховатости, сколах, микротрещинах и прочности. Глубину необходимо измерять, когда это имеет значение.
Удаление слоя или покрытия
Селективное удаление может обнажить керамику или другой слой. Проверьте селективность, остатки, защиту керамики, электрическую функцию или функцию соединения и состояние соседней металлизации.
Определите, каким требованиям должна соответствовать качественная маркировка на оксиде алюминия, прежде чем оптимизировать процесс
Требуемый результат следует формулировать как критерий приёмки, а не только как «тёмная», «чёткая» или «гравированная» маркировка. Готовая к производству маркировка должна обеспечивать правильный визуальный или машиночитаемый результат, не создавая повреждений, значимых для детали.
Читаемая идентификация
Для текста, логотипов и символов определите минимально приемлемый контраст, чёткость краёв и визуальную согласованность при освещении, используемом в производстве или при окончательном контроле.
Машиночитаемые коды
Для маркировки Data Matrix или QR задайте размер кода, размер ячейки, освещение, метод считывания или верификации и требуемый критерий считывания или оценки. Видимый код не обязательно является надёжным производственным кодом.
Минимальное повреждение керамики
Установите предельные значения для сколов, микротрещин, шероховатости, загрязнений и текстуры, подвергшейся термическому воздействию, если они могут влиять на прочность, изоляцию, соединение, герметизацию, чистоту или внешний вид.
Контролируемая глубина или текстура
Если требуется удаление материала, определите допустимую глубину, профиль и текстуру поверхности, а не оценивайте маркировку только по фотографии.
Стабильный внешний вид после обработки
Проверьте результат после очистки, абразивного воздействия, термического воздействия или других последующих операций, которым деталь будет фактически подвергаться.
Сохранение функциональной целостности
Там, где это применимо, маркировка должна оставаться в пределах, установленных для электрической изоляции, металлизации, соединения, прочности, вакуума, износа или других функций, специфичных для конкретной детали.
Используйте типы лазеров как маршруты испытаний, а не как автоматические ответы
Длина волны, поведение импульса, качество пучка, размер пятна, управление фокусировкой и сама деталь действуют в совокупности. Таблица ниже — это схема предварительного отбора, а не рекомендация по параметрам.
| Маршрут | Почему он может быть включён в испытание | Основные меры предосторожности | Подтверждение выпуска |
|---|---|---|---|
| УФ-лазер | Пробные работы с мелкими элементами, отдельные задачи по созданию контраста или изменению поверхности, а также применения, требующие контролируемого распределения энергии. | Не обязательно «холодный»; многократные проходы или плотная фокусировка всё ещё могут создавать шероховатость, загрязнения или повреждения. | Качество кода, чёткость краёв, контроль поверхности, очистка и долговечность на конкретной детали. |
| Волоконный / инфракрасный лазер | Отобранные составы, пигментированные заготовки, маркирующие добавки, металлизированные области или испытания контраста/абляции, когда фактический отклик это подтверждает. | Белая алюмооксидная керамика не гарантирует стабильной темной метки; необходимо проверять накопление тепла и шероховатость. | Механизм контраста, эффект нагрева/текстуры, результат считывания и функциональная проверка. |
| Зелёный лазер | Вариант для сравнения, когда поглощение, поведение мелких элементов или конкретный слой делают его технически релевантным. | Необходимо подтвердить возможности оборудования и реакцию реального образца; одна лишь длина волны не определяет одобрение. | Прямые сравнительные данные по образцам в сопоставлении с другими возможными маршрутами. |
| CO2-лазер | Отдельные оценки нагрева поверхности, текстурирования, нанесения более крупных меток или удаления покрытия. | Разрешение при нанесении мелких кодов, тепловая нагрузка, риск сколов и микротрещин могут ограничивать пригодность. | Текстура/глубина, качество кромок, проверка на наличие трещин и проверки функционирования детали. |
Какой вариант следует проверить первым?
Используйте требуемую маркировку и фактическую структуру поверхностных слоёв, чтобы определить, что сравнивать в первую очередь. Для очень мелких кодов или небольших элементов УФ обычно следует включать на раннем этапе, поскольку контролируемое распределение энергии и возможность обработки мелких элементов часто важны. Для пигментированной алюмооксидной керамики или керамики, чувствительной к добавкам, либо когда задействован слой, чувствительный к инфракрасному излучению, волоконный/инфракрасный лазер может заслуживать сравнения на раннем этапе. Для деталей с покрытием или металлизацией выбирайте первый вариант исходя из слоя, который необходимо изменить, а не из слова «оксид алюминия». Зелёный лазер может быть вариантом для сравнения, когда поглощение или поведение при обработке мелких элементов это оправдывает, тогда как CO₂ чаще является вариантом для предварительного отбора в отдельных задачах по созданию термической текстуры, более крупной маркировке или удалению, где риск нагрева и растрескивания может быть принят и проверен.
Если состав неизвестен — особенно для белой алюмооксидной керамики — не предполагайте, что волоконный лазер или любой другой источник даст тёмный результат. Проведите небольшое контролируемое сравнение и выберите вариант, который на реальной детали удовлетворяет критериям по контрасту, качеству кода, повреждениям и очистке.
Нет универсальной таблицы параметров
Мощность, настройки импульса, скорость, частота, штриховка, смещение фокуса и число проходов следует отрабатывать с помощью контролируемой матрицы на деталях, типичных для реального производства. Публикация непроверенных значений подразумевала бы переносимость, которая не была продемонстрирована.
Видимый символ — ещё не код, утверждённый для производства
Для Data Matrix, QR, микротекста и серийных маркировок укажите плотность информации и параметры контроля, прежде чем оптимизировать внешний вид.
Разница между считывателем и верификатором: считыватель подтверждает, что код можно декодировать; верификатор оценивает качество символа в соответствии с указанным методом оценки. Они не взаимозаменяемы.
- Определите размер кода, размер ячейки, содержимое и требуемый критерий оценки или считывания.
- Проверьте разрастание ячеек, пропущенные ячейки, скругление краёв, загрязнения и локальные изменения контраста.
- Проводите испытания при фактическом освещении, угле, конфигурации камеры и считывающего устройства.
- Повторяйте после очистки, абразивного воздействия, термического воздействия или технологических операций, относящихся к данной детали.
- Оценивайте стабильность процесса по позициям, партиям и загрузке оснастки — а не только по лучшему образцу.
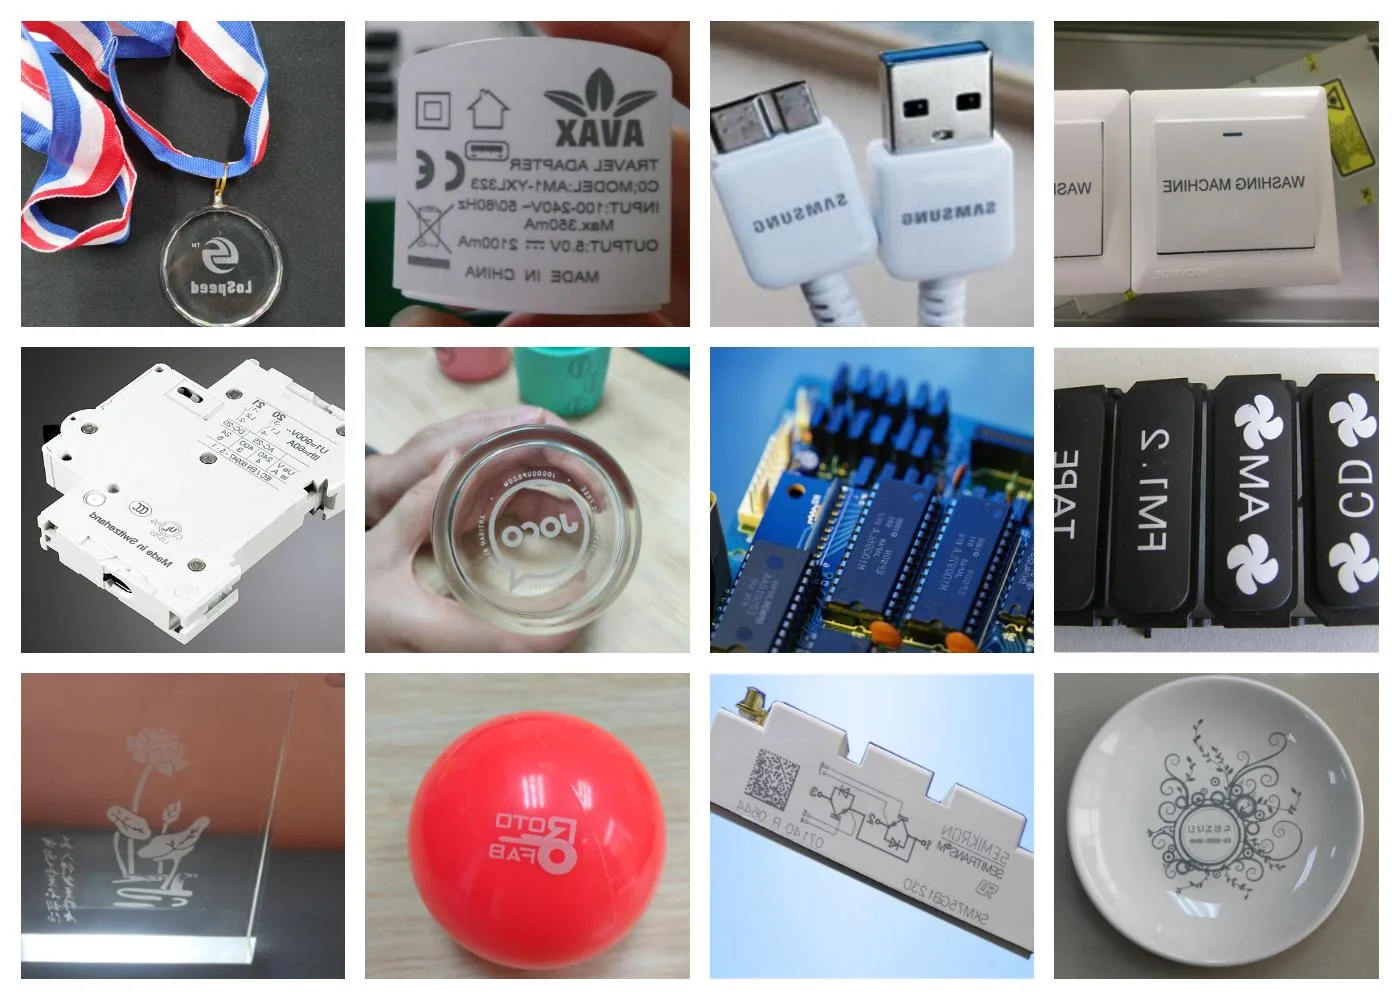
Проверяйте не только контраст
Повреждения хрупкой керамики и функциональные изменения можно не заметить на беглом фотоснимке. Критерии выпуска должны соответствовать риску готового компонента.
Микротрещины и сколы
Проверяйте края маркировки, близлежащие отверстия, тонкие стенки и неподкреплённые участки. Если обычного осмотра недостаточно, используйте увеличение или другой установленный метод контроля.
Шероховатость и загрязнения
Оцените незакрепленные частицы, наплывы, пористую текстуру и реакцию на очистку. Даже высококонтрастная маркировка может не соответствовать требованиям к чистоте, герметичности, соединению или обращению.
Отклонение глубины и геометрии
При абляции измеряйте глубину или профиль, если они влияют на толщину стенки, плоскостность, посадку, изоляционное расстояние или другую функциональную границу.
Неоднородность цвета
Сравнивайте детали из разных партий и с разных позиций. Пигменты, добавки, отделка и накопление тепла могут изменять воспринимаемый результат.
Повреждение слоя
На деталях с покрытием или металлизацией проверяйте соседние дорожки, адгезию, открытую керамику и остатки. Косметический результат не подтверждает электрическую целостность или прочность соединения.
Риск для функционирования детали
Требования к прочности, изоляции, вакууму, воздействию жидкостей, износостойкости, тепловым характеристикам или чистоте, когда они применимы, должны быть включены в план валидации; эта страница не сертифицирует их.
Стройте испытание вокруг конечной детали и метода её приёмки
Полезный запрос на испытание определяет как материал, так и производственное решение. Замещающие образцы могут помочь оценить пригодность технологического маршрута, но они не должны утверждать конечный процесс.
| Входные данные | Что предоставить | Почему это важно |
|---|---|---|
| Идентификация материала | Марка/чистота, обозначение поставщика, цвет, добавки (если известны), состояние после обжига и информация о партии | Разделяет составы, которые могут не иметь общего технологического окна. |
| Пакет поверхностных слоёв | Обожженная, шлифованная, доведенная, полированная, глазурованная, с покрытием, с нанесенными чернилами или металлизированная; укажите назначение слоя | Определяет фактическую мишень поглощения и удаления. |
| Геометрия детали | Чертёж, толщина, кривизна, отверстия, уступы, кромки, зона маркировки, базы и ограничения приспособления | Управляет фокусировкой, поддержкой и риском локального разрушения. |
| Объект маркировки | Содержимое графического изображения или кода, размер, размер ячейки, целевые показатели контраста/текстуры/глубины и допустимая зона | Превращает «нанести маркировку» в измеримый результат. |
| Контроль | Метод считывания и верификации, освещение, критерий кода, увеличение, метод оценки шероховатости/глубины и предельные значения дефектов | Определяет критерии приемки, выходящие за рамки визуальной фотографии. |
| Долговечность/функциональность | Очистка, истирание, нагрев, химические воздействия, адгезия, изоляция, прочность и другие соответствующие проверки | Предотвращает одобрение маркировки, которая ставит под угрозу деталь. |
| Производство | Объем, целевое количество циклов, метод загрузки, автоматизация, данные прослеживаемости и стратегия отбраковки | Направляет задание в правильное приложение и конфигурацию системы. |
Используйте результат утверждённого образца для определения окончательной конфигурации установки
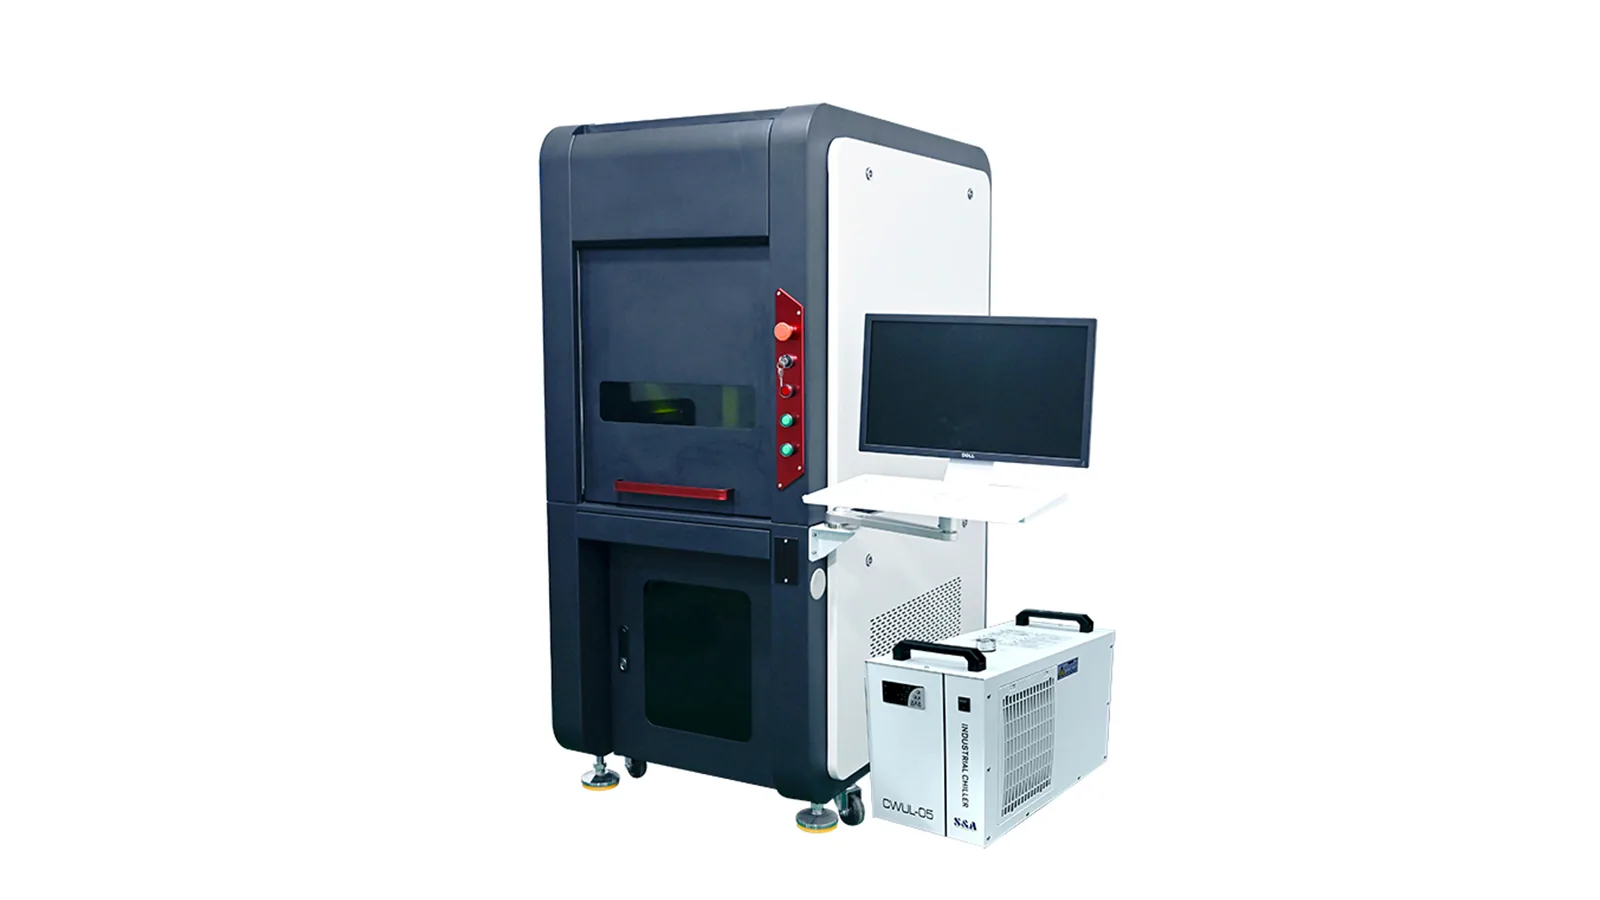
Испытание образца не должно заканчиваться фразой «этот лазер может маркировать оксид алюминия». Оно должно определить лазерный маршрут, оптику, стратегию фокусировки, приспособление, а также функции безопасности и производственные функции, необходимые для повторения утверждённого результата на реальных деталях.
Лазерный источник
Выберите маршрут источника, который прошёл сравнение на реальных деталях. Не выбирайте только по названию материала; используйте фактический результат по контрасту, коду, абляции и повреждениям.
Линза и поле маркировки
Согласуйте размер поля, размер элементов и полезную рабочую зону с деталью и маркировкой. Большее поле может уменьшить запас для мелких элементов, поэтому оптику необходимо выбирать с учётом реального макета и допуска.
Стратегия фокусировки и оси Z
Для плоских деталей может потребоваться только фиксированное, воспроизводимое рабочее расстояние. Для изогнутых, ступенчатых или изменяющихся по высоте деталей может потребоваться управляемое позиционирование по оси Z, компенсация высоты или иная оптическая стратегия.
Оснастка и поддержка детали
Используйте поддержку с минимальными напряжениями и повторяемыми базами. Небольшие или хрупкие компоненты не следует зажимать с приложением точечных нагрузок вблизи кромок, отверстий или зоны маркировки.
Машинное зрение и верификация кода
Добавляйте машинное зрение, когда положение или ориентация детали изменяются достаточно сильно, чтобы влиять на размещение. Добавляйте интеграцию со считывателем или верификатором, когда приемка кода является частью производственного требования.
Вытяжка, защитный корпус и обращение
Настройте вытяжку с учетом керамических частиц или удаляемых поверхностных слоев, а также проанализируйте защитный корпус, блокировки и обращение применительно ко всей системе, а не только к источнику лазера.
Что определяет окончательное коммерческое предложение?
Чтобы получить полезное коммерческое предложение на оборудование, укажите марку или чистоту оксида алюминия, состояние поверхности, чертеж и размеры детали, место нанесения маркировки, графическое изображение или код, наименьший элемент, требуемый контраст или глубину, допустимые дефекты, метод считывания или контроля, целевое время цикла или количество деталей в час, способ загрузки, ограничения по оснастке, ожидаемый объем и любые требования к машинному зрению, автоматизации, данным или безопасности. Эти входные данные определяют, будет ли итоговая система стандартным станком, сконфигурированным станком с оснасткой или системой машинного зрения, либо проектом, требующим дополнительной инженерной проработки.

Управляйте всем лазерным процессом, а не только источником
Окончательная безопасность зависит от длины волны, мощности, защитного корпуса, оптики, оснастки, состава материалов и местных требований к рабочему месту.
- Подтвердите класс лазера на уровне системы, наличие защитного корпуса, блокировок, аварийной остановки и соответствующих длине волны средств защиты зрения.
- Проверьте отражения от полированных, глазурованных или металлизированных участков и ограничьте пути прямого и отраженного луча.
- Используйте местную вытяжку и подходящую фильтрацию для керамической пыли, остатков покрытия, пигментов или загрязнений от металлизации.
- Перед испытаниями изучите информацию от поставщика и паспорта безопасности (SDS) на покрытия, чернила, добавки и поверхностные слои.
- Следите за тем, чтобы очистка и обращение с остатками соответствовали собственным требованиям компонента к чистоте.
Что должен показывать полезный отчёт об испытаниях алюмооксидной керамики?
Полезный протокол испытаний должен позволять связать наблюдаемую маркировку с конкретным состоянием оксида алюминия и критериями приёмки, которые важны в производстве. Одного фото недостаточно, когда необходимо контролировать качество кода, глубину абляции, повреждения керамики или работоспособность детали.
Минимальный набор доказательств для проверки
- Марка оксида алюминия, цвет, финишная обработка и состояние поверхности, репрезентативные для производства
- Фотографии образцов как в обзорном масштабе, так и в масштабе с полезной детализацией
- Подтверждённый лазерный источник и соответствующие условия испытательной установки или технологического процесса
- Результат считывания/оценки кода или измерение глубины/профиля абляции при необходимости
- Заметки о трещинах, сколах, шероховатости, загрязнениях и осмотре после очистки
- Заметки о функциональной приёмке для изоляции, соединения, прочности или других ограничений, специфичных для детали, когда это применимо
Часто задаваемые вопросы по лазерной маркировке алюмооксидной керамики
Можно ли наносить лазерную маркировку на керамику из оксида алюминия?
Отдельные виды керамики из оксида алюминия можно оценивать на предмет видимого контраста, тонких кодов, неглубокой текстуры, абляции или удаления поверхностного слоя. Результат зависит от марки, добавок, цвета, состояния после обжига, отделки, слоев и геометрии, поэтому окончательный процесс следует утверждать на реальной детали.
Какой лазер лучше всего подходит для оксида алюминия?
Не существует универсального лучшего источника. УФ-, волоконные/инфракрасные, зеленые и CO2-варианты могут участвовать в сравнении в зависимости от требуемого эффекта и конкретной детали. Длину волны, импульсные характеристики, качество пучка, фокусировку, оснастку и отклик материала необходимо оценивать в совокупности.
Может ли лазер создать тёмный код на белой керамике из оксида алюминия?
Некоторые составы могут демонстрировать полезное изменение контраста, тогда как другие могут требовать иного механизма или не давать стабильного тёмного результата. Не обещайте тёмную маркировку, основываясь только на цвете или названии материала; подтверждайте контраст, читаемость кода и долговечность на образцах.
Ослабляет ли микроабляция оксид алюминия?
Удаление материала может приводить к появлению шероховатости, сколов, микротрещин или изменений геометрии, поэтому прочность или функциональность может потребовать проверки, если маркировка находится на критическом участке. Эта страница не может установить универсальный предел прочности.
Насколько маленьким может быть код?
Минимальный надёжный размер зависит от оптики, содержимого кода, геометрии ячейки, отклика поверхности, допуска на размещение, освещения и считывающего устройства. Определите требуемое считывающее устройство или критерий оценки и проверьте всю производственную систему, а не полагайтесь на номинальный размер пятна.
Влияет ли область применения на то, как следует испытывать оксид алюминия?
Да. Марка оксида алюминия и поверхность определяют отклик материала, тогда как область применения определяет, что необходимо защитить и как принимается результат. Например, металлизированная электронная деталь может требовать электрических проверок и проверок адгезии, тогда как прецизионный керамический компонент может уделять больше внимания целостности кромок, чистоте или предельным размерам.
Что мне нужно отправить для пробного тестирования?
Отправьте детали в конечном состоянии с указанием марки/чистоты, стека поверхностей, чертежа, зоны маркировки, графического изображения или кода, правил считывания и контроля, проверок долговечности или функционирования, объёма, целевого цикла, ограничений оснастки и соответствующей информации по безопасности.