
Руководство по выбору конфигурации
Руководство по мощности лазерной маркировки, размеру поля и конфигурации
Выбирайте конфигурацию лазерной маркировки, исходя из требуемого результата. Сначала сузьте диапазон по длине волны и семейству источников, затем сравните мощность, полевую линзу, размер пятна, частоту, длительность импульса и рабочее расстояние как взаимосвязанные решения, а не изолированные характеристики.
Используйте это руководство, чтобы подобрать нужную конфигурацию: Начните с требуемой марки, реальной детали и ограничений доступа, затем рассмотрите вместе мощность, полевую линзу, размер пятна, частоту, длительность импульса и рабочее расстояние. Zhuorui Laser поможет превратить эти входные данные в целенаправленный план тестирования образцов.
- Логика выбора «сначала результат»
- Оптика и поведение импульса в одном представлении
- Тестирование образцов остаётся финальной контрольной точкой
Начните с задачи
Конфигурация лазерной маркировки — это цепочка решений
Более высокая мощность или большее поле маркировки не гарантируют автоматически лучший результат. Каждый выбор изменяет плотность энергии, детализацию, допуск фокусировки, удобство обращения и весь производственный цикл.
Определите результат
Контраст, глубина, цвет, удаление покрытия, читаемость кода, текстура и недопустимые повреждения.
Опишите поверхность
Марка, покрытие, оксид, гальваническое покрытие, отделка, шероховатость, цвет и состав помогают определить, какое семейство длин волн/источников стоит протестировать до сравнения мощности.
Задайте поле
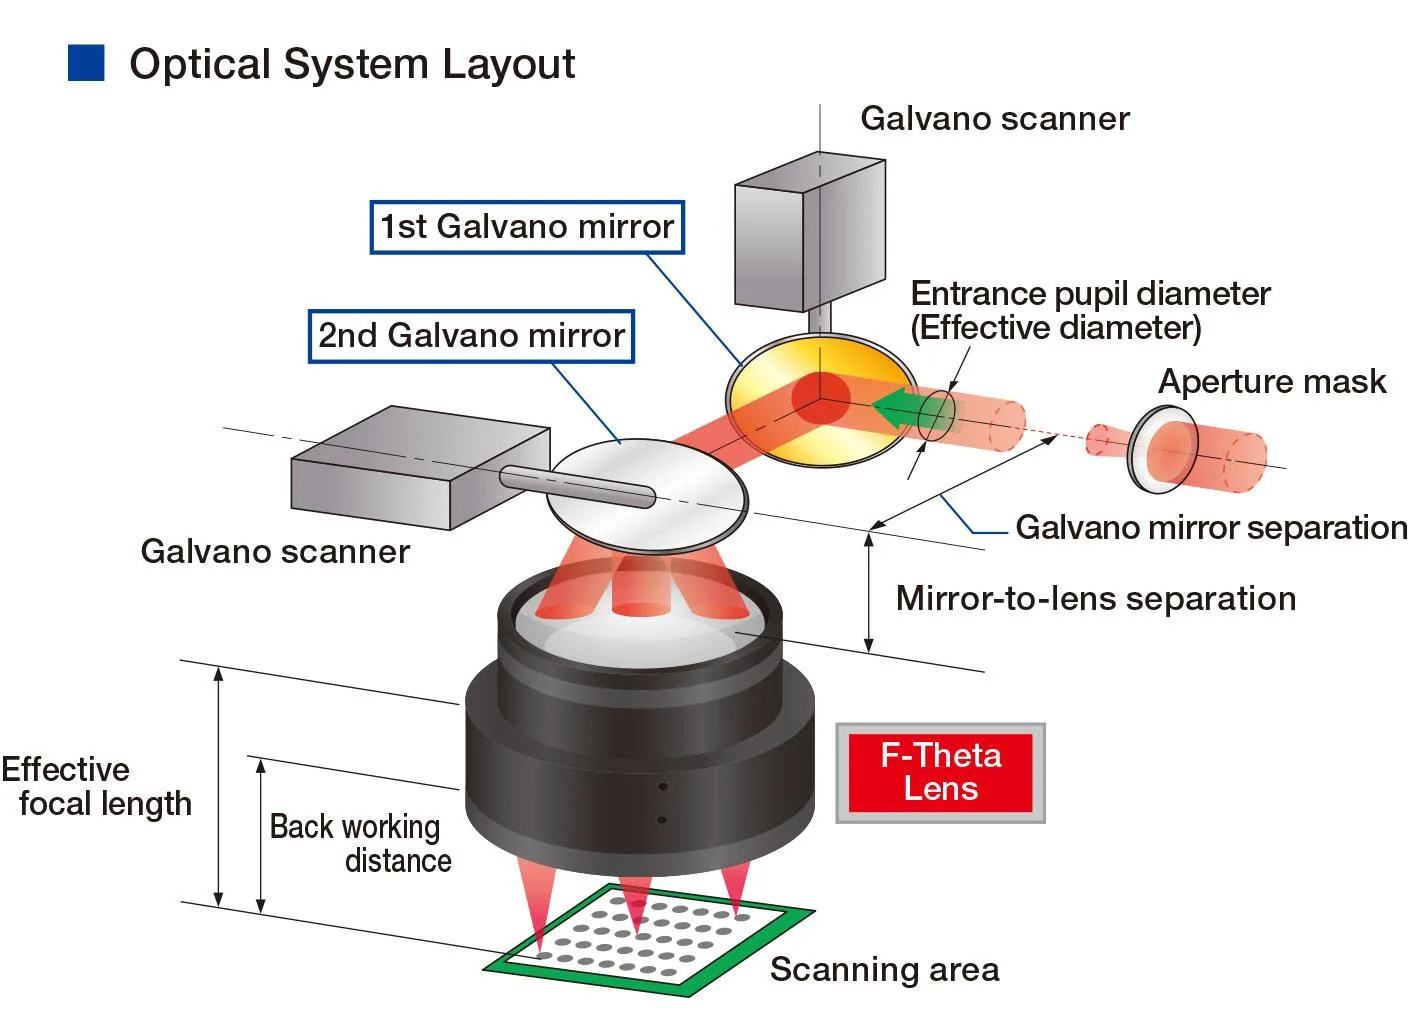
Размер детали, размер элемента и геометрия определяют линзу поля, фокусное расстояние и рабочую область сканирования.
Сформируйте импульс
Средняя мощность работает совместно с длительностью импульса, частотой, скоростью и штриховкой, чтобы управлять нагревом и откликом.
Установите станок
Рабочее расстояние, ход по оси Z, приспособление, поворотный модуль, техническое зрение, вытяжка и защитное ограждение завершают систему.
Подтвердите окно
Используйте реальные образцы и согласованные критерии приемки, прежде чем фиксировать параметры или BOM.
Предварительное условие перед выбором мощности
Выберите длину волны и семейство источников, прежде чем сравнивать мощность лазера
УФ-лазер мощностью 30 Вт и волоконный лазер мощностью 30 Вт не взаимозаменяемы просто потому, что их мощность совпадает. Начните с того, как материал и целевой эффект реагируют на длину волны и архитектуру импульсов; сравнивайте мощность только в рамках реалистичного варианта источника.
Волоконный лазер с модуляцией добротности
Типичная центральная длина волны: ~1064 нмНадёжный стартовый маршрут для многих металлов, металлов с покрытием и некоторых пластмасс. Рабочая частота и поведение импульсов зависят от источника, поэтому одна лишь мощность не определяет технологическое окно.
Далее решите: требуемый контраст/глубина, энергия импульса, размер пятна, тепловложение и целевое время цикла.
Волоконный MOPA
Типичная центральная длина волны: 1064 нмMOPA — это не отдельный класс длины волны. Его ценность — более широкое, зависящее от модели управление длительностью импульса и частотой повторения, что может расширить технологическое окно для контроля нагрева, цвета и реакции поверхности.
Далее решите: фактическая модель источника, диапазон длительности импульса, диапазон частот и предельная энергия импульса.
УФ / зелёный
Распространённые варианты: 355 нм УФ / 532 нм зелёныйРассмотрите более короткие длины волн, когда поглощение или термическая чувствительность затрудняют использование ближнего ИК-диапазона. Они могут быть полезны для пластмасс, прецизионных поверхностей и отдельных отражающих материалов, но полезный результат всё ещё зависит от точного состава материала.
Далее решите: поглощение, допустимый тепловой эффект, контраст и предел повреждения на реальных образцах.
CO2
Распространённые варианты маркировки: 9,3 или 10,6 мкмРаспространённый вариант для бумаги, древесины, стекла и многих органических или полимерных поверхностей. Обычно он не является первым выбором для маркировки по голому металлу без подходящего поглощающего слоя или покрытия.
Далее решите: поглощение материала, реакция поверхности, требуемая маркировка и оптика, специфичная для источника.
Практическое правило: семейство длин волн/источников — это первый фильтр; мощность — переменная второго этапа. Не сравнивайте разные семейства лазеров только по значению мощности.
Взаимосвязи параметров
Как мощность, размер поля, размер пятна и настройки импульса взаимодействуют друг с другом
Читайте числа как взаимосвязанную систему. Спецификация полезна, когда она объясняет компромисс, который имеет значение для реальной детали.
| Входные данные | В основном влияет на | Подтвердить на образце |
|---|---|---|
| Средняя мощность | Доступная энергия процесса и потенциальная производительность. | Контраст, цвет побежалости, глубина, время цикла и стабильность при целевой скорости. |
| Полевая линза / размер поля | Рабочая площадь, фокусное расстояние, размер пятна и плотность энергии. | Наименьший элемент, качество кромок, допуск фокусировки и фактическое покрытие детали. |
| Размер пятна | Разрешение элементов и концентрация энергии. | Ширина линии, перекрытие, текстура поверхности и чувствительность к ошибке фокусировки. |
| Частота + длительность импульса | Частота влияет на интервал между импульсами и при заданной средней мощности — на энергию импульса; длительность импульса влияет на пиковую мощность и время взаимодействия. В совокупности они влияют на накопление тепла и реакцию материала. | Цвет, расплав, грат, удаление покрытия, карбонизация или нежелательное повреждение. |
| Рабочее расстояние | Доступ к детали, габариты приспособления, положение фокуса и свободное пространство для оператора. | Плоскостность, перемещение по оси Z, криволинейные поверхности, ограждение и воспроизводимая настройка. |
Расчёты первого порядка
Используйте простые уравнения, чтобы превратить спецификации в план тестирования
Эти уравнения помогают объяснить направление и компромиссы. Они не являются универсальными рецептами маркировки: реальный результат зависит от кривой мощности источника, формы импульса, качества луча, определения пятна, поглощения материалом, стратегии штриховки и количества проходов.
Где: Pср = средняя мощность; fповт = частота повторения импульсов; τ = длительность импульса; v = скорость сканирования; s = интервал между импульсами; Eимпульс = энергия импульса.
Энергия импульса
При одинаковой средней мощности увеличение частоты повторения снижает среднюю энергию, приходящуюся на импульс. Используйте фактические параметры источника, поскольку некоторые источники не поддерживают одинаковую среднюю мощность во всем диапазоне частот.
Приблизительная пиковая мощность
Для похожих форм импульса более короткая длительность импульса повышает приблизительную пиковую мощность при той же энергии импульса. Точное значение зависит от формы импульса и архитектуры источника.
Расстояние между импульсами на линии сканирования
Скорость сканирования v и частота повторения задают расстояние между последовательными импульсами. Сравните расстояние s с диаметром сфокусированного пятна, чтобы понять геометрическое перекрытие и накопление тепла.
Энергия на единицу длины сканирования
При непрерывном сканировании с включённым лазером замедление сканирования увеличивает среднюю энергию, подводимую на единицу длины. Затем шаг штриховки, перекрытие пятен, гашение и повторные проходы определяют, как это воздействие на уровне линии превращается в двумерный процесс.
Важно: Важно: уравнения описывают взаимосвязи, а не приемлемость. Окончательные настройки всё равно должны быть проверены по контрасту, глубине, качеству кода, тепловому повреждению, шероховатости, времени цикла или по любому другому критерию, важному для реальной детали.
Краткая сводка по конфигурации импульсного волоконного лазера
Составьте краткую сводку по конфигурации импульсного волоконного лазера для маркировки
Используйте элементы управления только после того, как сузили задачу до правдоподобного варианта импульсного волоконного лазера. Этот конструктор сравнивает переменные решения для импульсных волоконных лазеров с модуляцией добротности (Q-switched) и MOPA, используя иллюстративные значения; источники УФ, зелёного и CO2 требуют рабочих диапазонов, зависящих от источника, и должны оцениваться отдельно.2 источники требуют рабочих диапазонов, зависящих от источника, и должны оцениваться отдельно.
Перед покупкой: Уточните фактическую модель источника и его диапазон частоты / длительности импульса, затем проверьте линзу, диаметр пучка, размер пятна, допуск фокусировки и геометрию детали на предполагаемой установке.
Разобранные примеры решений
Посмотрите, как цепочка решений меняется с реальной задачей маркировки
Эти примеры показывают, как сузить конфигурацию; они не являются предустановками параметров. Окончательная модель источника, линза и настройки всё ещё требуют тестирования на образцах в соответствии с заданными критериями приёмки.
Идентификация термочувствительного пластика
Небольшой высококонтрастный код на формованной пластиковой детали с минимальным плавлением, вспучиванием или косметическим повреждением.

- Начните с длины волны: не начинайте со сравнения 30 Вт и 50 Вт. Проверьте УФ, зелёный или подходящий ближний ИК-диапазон в зависимости от реакции смолы, добавок и пигмента.
- Задавайте поле исходя из элемента: используйте только то поле, которое необходимо для детали и кода, чтобы без необходимости не жертвовать размером пятна и допуском фокусировки.
- Формируйте энергию: настраивайте поведение импульсов, частоту повторения и скорость сканирования, чтобы создавать контраст без чрезмерного накопления тепла.
- Приёмка на детали: проверяйте контраст/читаемость, повреждения поверхности, деформацию и стабильность внешнего вида на реальном формованном материале.
Что это предотвращает: приобретение более мощного источника, прежде чем будет доказана пригодность взаимодействия длины волны и материала.
Небольшой код прослеживаемости на нержавеющей стали
Компактный 2D-код прослеживаемости, где чёткость элементов и надёжное считывание важнее, чем покрытие большой площади.

- Начните с метки: определите размер кода, наименьший элемент или модуль, шероховатость поверхности и требуемый метод проверки.
- Выберите оптический масштаб: меньшее практическое поле может помочь сохранить размер пятна и чёткость краёв; проверьте диаметр пучка и фактические данные F-theta-объектива, а не предполагайте, что только размер поля определяет разрешение.
- Сбалансируйте энергию импульса и перекрытие: используйте среднюю мощность, частоту повторения и скорость сканирования вместе, а не увеличивайте мощность в ваттах в отрыве от остальных параметров.
- Принимайте по читаемости: проверяйте читаемость кода или класс, где применимо, цвета побежалости, качество кромок элементов и повторяемость по всему рабочему полю.
Что это предотвращает: выбор большого поля или высокой мощности, из-за чего код становится сложнее — а не легче — стабильно распознавать.
Маркировка большой площади на металлическом корпусе
Большой логотип, серийные данные и идентификационные метки, распределённые по широкому, преимущественно плоскому корпусу.
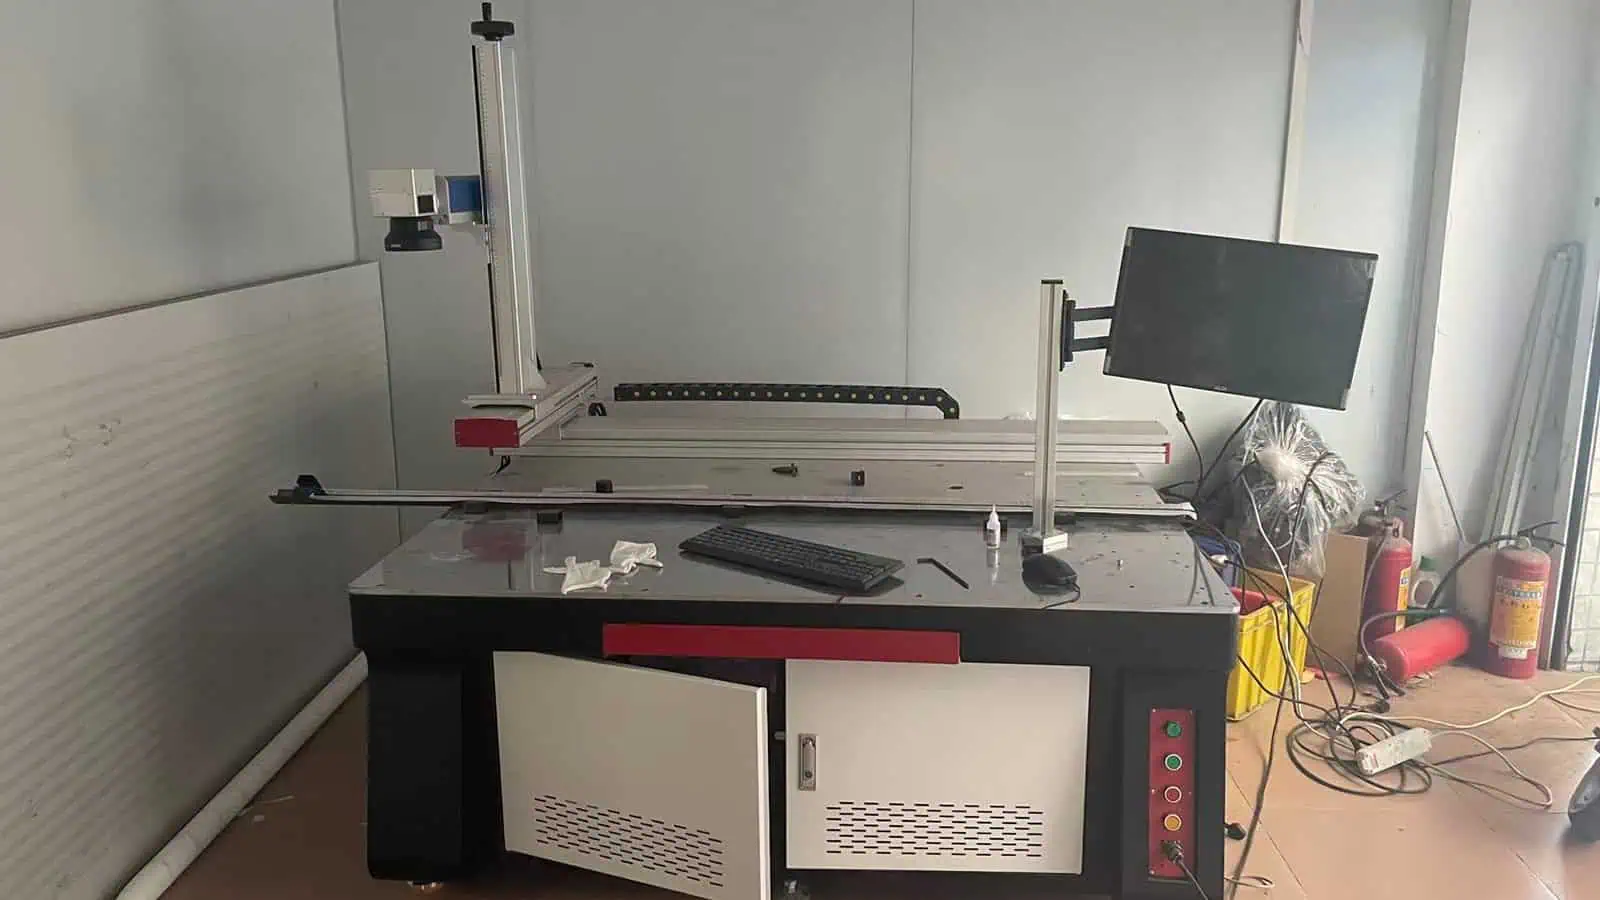
- Начните с покрытия: сравните одно большое поле с несколькими позициями или поддержкой движения; не считайте, что самая большая линза автоматически является лучшим производственным решением.
- Проверьте рабочее расстояние и плоскостность: оптика с большим фокусным расстоянием меняет доступ и поведение фокусировки, поэтому проверьте высоту приспособления, плоскостность детали и фокусировку по краю поля.
- Сохраните самый мелкий элемент: убедитесь, что большое поле по-прежнему позволяет воспроизвести самый мелкий элемент текста или кода с требуемым качеством.
- Сравните общее время цикла: включайте перепозиционирование, движение, фокусировку и инспекцию — не только время лазерного сканирования — прежде чем выбирать между оптическими стратегиями и стратегиями движения.
Что это предотвращает: решение задачи покрытия с помощью большого поля при незаметной потере качества элементов, запаса фокусировки или эффективности производства.
Подробные руководства по конфигурации
Выберите следующий фактор конфигурации лазерной маркировки для оценки
Используйте эти руководства, когда одна переменная конфигурации становится следующим нерешённым решением. Каждое из них углубляется в компромисс, не превращая числа в универсальную предустановку.
Размер поля, фокусное расстояние и плотность энергии
Используйте эту тему, когда нужно найти баланс между покрытием и размером пятна, разрешением элементов и плотностью энергии по всему полю маркировки.
Мощность лазера: почему ваттность — не единственный фактор
Используйте эту тему, когда мощность в ваттах кажется очевидным ответом, но размер пятна, поведение импульса, стратегия сканирования, тепловложение и целевой результат всё ещё определяют, чего может достичь процесс.
Рабочее расстояние и фокусировка
Используйте эту тему, когда высота детали, углублённые элементы, приспособления или доступ к станку делают расстояние от линзы до детали и рабочий диапазон фокусировки частью решения по конфигурации.
Длительность импульса и частота
Используйте эту тему, когда реакция материала меняется в зависимости от способа подачи энергии импульса. Рабочее окно длительности импульса и частоты зависит от архитектуры источника и модели.
Что ещё нужно протестировать
Что руководство по конфигурации не может решить в одиночку
Используйте эту страницу, чтобы сузить настройку, затем подтвердите окончательный выбор на реальной детали и на полном станке.
- Окончательные параметрыСкорость, штриховка, фокус, настройки импульсов и частота зависят от материала, поверхности, оптики и целевого результата. Они требуют контролируемого тестирования.
- Гарантированный внешний видКонтраст, глубина, цвет, долговечность и характеристики кода — это результаты приёмки, а не обещания, подразумеваемые мощностью или номером линзы.
- Безопасность машины в целомКлассификацию лазера, защитные ограждения, блокировки, вытяжку и режимы обслуживания необходимо оценивать на готовой системе и для целевого рынка.
- Производственный циклВремя лазерного сканирования — лишь один из компонентов. Загрузка, позиционирование, обмен данными, контроль и обработка брака должны быть включены.

Часто задаваемые вопросы
Вопросы конфигурации лазерной маркировки
Всегда ли лазер большей мощности лучше?
Нет. Более высокая средняя мощность может помочь повысить производительность или глубину в некоторых процессах, но результат всё равно зависит от длины волны, поведения импульса, размера пятна, полевой линзы, скорости, тепловложения и критериев приёмки.
Делает ли большее поле маркировки станок более функциональным?
Большее поле позволяет охватить большую площадь, но обычно оно изменяет фокусное расстояние, размер пятна и плотность энергии. Выбирайте его исходя из геометрии детали и размера элемента, а затем подтвердите фактический результат на образцах.
Почему длительность импульса важна для волоконного лазера?
Длительность импульса определяет способ подвода энергии к поверхности. Системы MOPA позволяют получить более широкий диапазон регулировки, но полезный диапазон зависит от материала, требуемого эффекта, частоты, скорости и оптической схемы.
Как следует указывать рабочее расстояние?
Указывайте объектив и настройку фокусировки вместе с номинальным рабочим расстоянием, допустимым допуском фокусировки, доступом к детали, габаритами оснастки и любыми требованиями к оси Z, поворотному устройству или системе технического зрения. Одного значения расстояния недостаточно.
Что мне следует отправить для проверки конфигурации?
Предоставьте точные данные о материале и поверхности, чертеж или фотографии детали, содержание маркировки и наименьший элемент, требуемый результат, ограничения по полю или доступу, объем и целевое время цикла, путь передачи данных, условия безопасности и критерии приемки образцов.
Превратите выбор конфигурации в план испытаний образцов
Пришлите деталь, данные о поверхности, требуемый результат маркировки, требования к рабочему полю и производственный контекст. Zhuorui Laser поможет определить, какие параметры мощности, оптики и импульсов следует проверить, прежде чем будет зафиксирована окончательная конфигурация станка.