
Лазерная маркировка стекла, хрусталя и керамики
Разделяйте тип стекла, остаточное напряжение, покрытие, глазурь, состав керамики и положение фокуса перед выбором УФ-, зелёного, CO2- или подтверждённого внутреннего/подповерхностного маршрута. Хрупкие материалы требуют контроля трещин, осмотра поверхности и валидации образца, прежде чем рекомендовать лазерный маркиратор.
Запросить цену Запрос по OEM и индивидуальным заказамХрупкие материалы требуют контроля температуры, напряжений и фокусировки
Стекло, хрусталь и керамику можно маркировать лазером, но их нельзя выбирать только по внешнему виду. Натриево-известковое стекло, закаленное стекло, боросиликатное стекло, стекло с покрытием, хрусталь, глазурованная керамика, оксид алюминия и диоксид циркония имеют разное поглощение, остаточные напряжения, поведение поверхности и риск растрескивания.
Производственное испытание должно проводиться на детали в ее конечном состоянии. Маркировка чистого плоского образца до закалки, полировки, глазурования, нанесения покрытия или сборки может не предсказать поведение поставляемого компонента.
Вернуться к все материалы для лазерной маркировки.

Какой хрупкий материал вы на самом деле маркируете?
Один и тот же макет может давать разные результаты при изменении материала, обработки поверхности или напряженного состояния. Рассматривайте каждое состояние стекла, хрусталя и керамики как отдельный случай квалификации.
Тип стекла и напряженное состояние
Натриево-известковое, боросиликатное, закаленное, ламинированное и стекло с покрытием могут реагировать по-разному. Закаленное стекло или стекло с напряжениями требует критериев трещинообразования и прочности в конечном состоянии.
Хрусталь и прозрачность
Прозрачные блоки и хрустальные изделия требуют оценки оптической прозрачности, глубины фокусировки, угла обзора и внутреннего рассеяния, когда цель — не только поверхностная маркировка.
Керамическая основа и глазурь
Глазурованная керамика, неглазурованная керамика, оксид алюминия и диоксид циркония могут маркироваться за счет изменения глазури, реакции пигмента, абляции или взаимодействия с основой. Не переносите одобрение для одной керамики на другой сорт.
Пакет поверхностных слоёв
Краска, плёнка, функциональное покрытие, полировка, глазурь и загрязнения могут быть реальной целью маркировки. Проверяйте всю многослойную структуру, а не только название основного материала.
Выберите точный маршрут для стекла, кристалла или керамики
Используйте маршрут, соответствующий фактической подложке или поверхностной системе. Каждое направление имеет более специфичное поведение материала, риски и требования к испытаниям образцов.
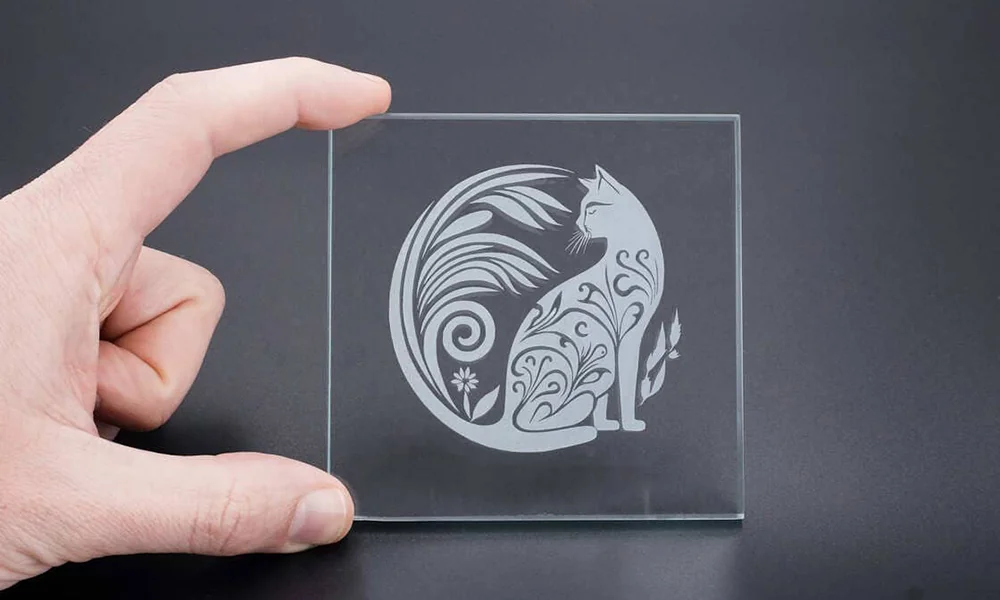
Лазерная маркировка поверхности стекла
Выбирайте между матированием, микроабляцией, удалением покрытия и точным кодированием в зависимости от типа стекла, толщины и напряжённого состояния.
Изучите этот маршрут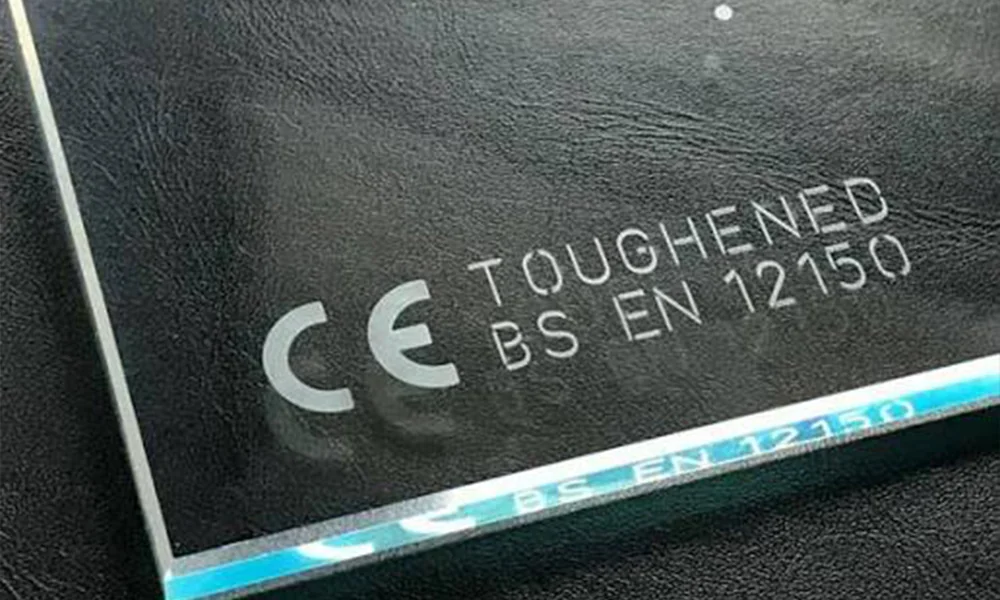
Лазерная маркировка закалённого стекла
Рассматривайте остаточное напряжение и риск трещин как критерии выпуска. Испытывайте конечное закалённое состояние, а не необработанное стекло.
Изучите этот маршрут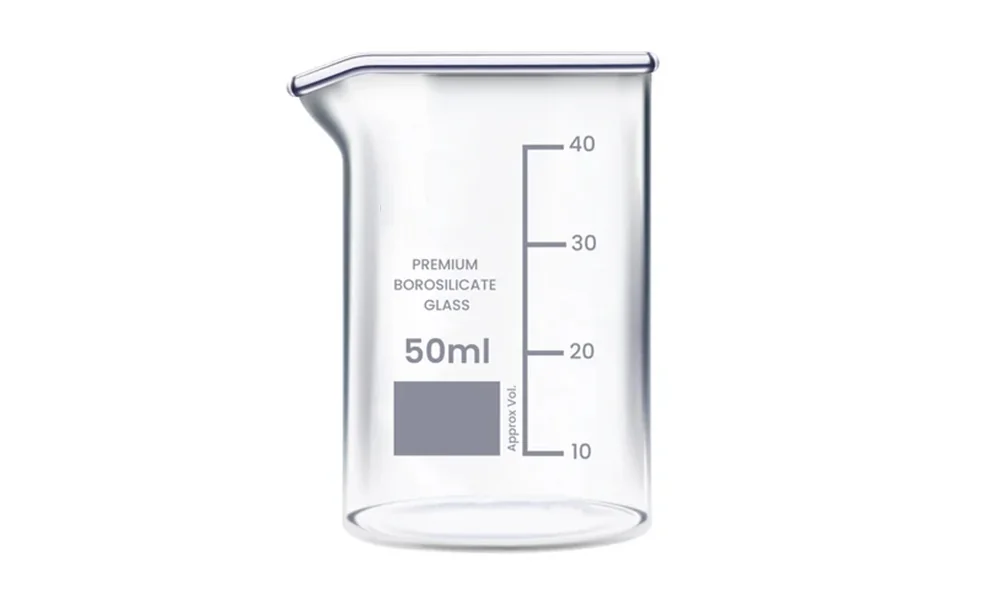
Маркировка боросиликатного стекла
Контролируйте фокусировку, энергию импульса и тепловую нагрузку, чтобы ограничить сколы и микротрещины на лабораторном или техническом стекле.
Изучите этот маршрут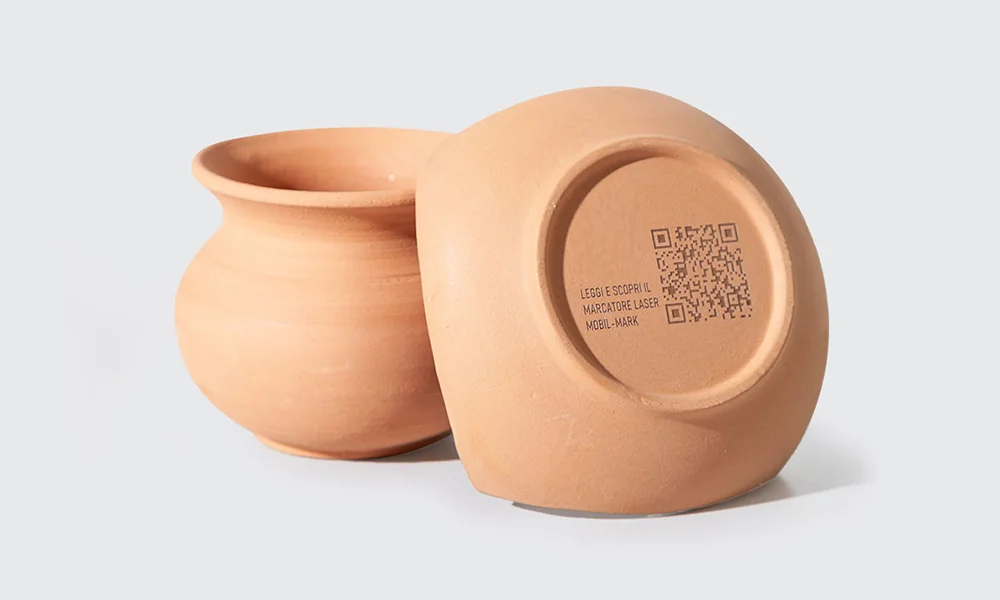
Лазерная маркировка керамики
Разделяйте глазурованную, неглазурованную и техническую керамику, поскольку маркировка может изменить глазурь, пигмент или керамическую основу.
Изучите этот маршрут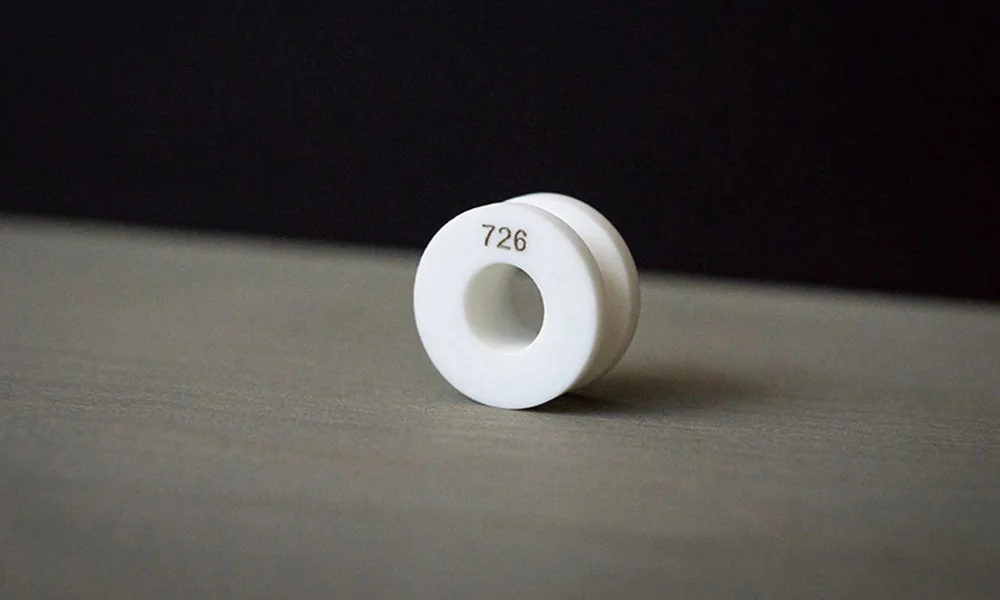
Маркировка алюмооксидной керамики
Проверьте контраст прецизионного кода, глубину абляции и качество кромок на реальной марке алюмооксидной керамики и финишной обработке поверхности.
Изучите этот маршрут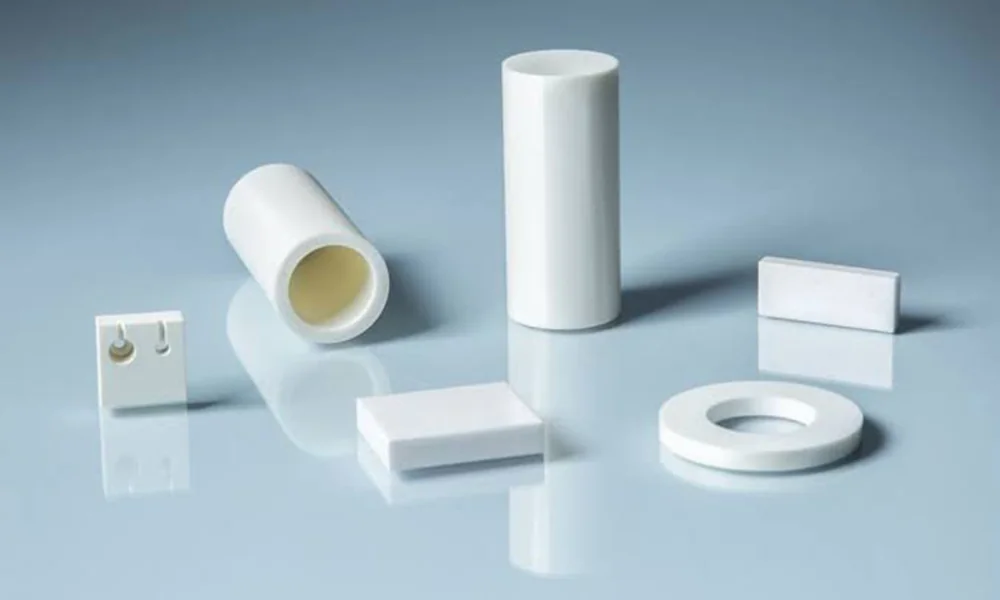
Маркировка циркониевой керамики
Оцените цвет поверхности, полировку, реакцию на нагрев и приемлемость внешнего вида перед выпуском производственных параметров.
Изучите этот маршрутГде используются стекло, хрусталь и керамика — и почему их маркируют
Потребность в маркировке обычно начинается с задачи продукта: постоянная идентификация, прослеживаемость, кодирование, брендирование, персонализация или функциональные справочные метки. Затем подложка определяет, насколько безопасно и стабильно можно получить этот результат.
Стеклянные бутылки, банки и упаковка
Коды даты, идентификация партии или лота, логотипы и постоянное кодирование продукта — обычное дело. Скорость производства, криволинейные поверхности, состояние покрытия и риск растрескивания влияют на выбор процесса.
Стекло для дисплеев, бытовой техники и электроники
На защитном стекле, панелях или технических окнах могут потребоваться небольшие идентификационные метки, серийные номера, справочные метки и машиночитаемые коды. Мелкие элементы и приемлемость внешнего вида обычно важнее, чем один только размер метки.
Лабораторная и техническая стеклянная посуда
Идентификация деталей, деления шкал, калибровочные отметки, серийные номера и долговечная прослеживаемость могут потребоваться. Тип стекла, толщина стенки и локальное напряжение важны перед запуском процесса.
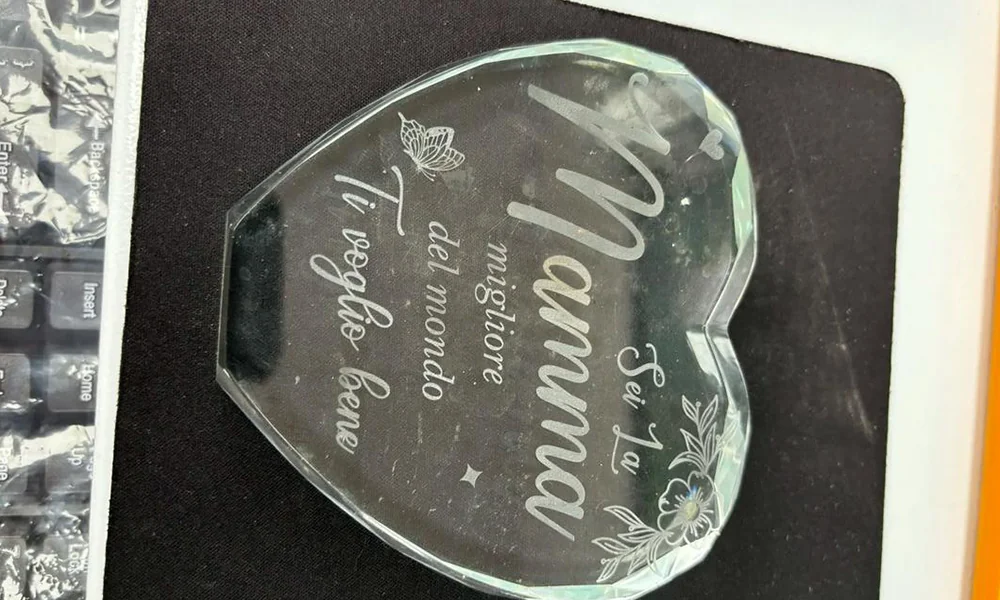
Хрустальные подарки и персонализированные изделия
Имена, даты, логотипы, декоративная графика и внутренние эффекты распространены. Внешний вид, угол обзора и глубина фокуса важнее высокой производительности во многих из этих применений.
Детали из электронной и технической керамики
Серийные номера, коды партий, коды Data Matrix и идентификаторы деталей обеспечивают прослеживаемость на этапах сборки, испытаний и обслуживания. Марка керамики, глазурь и отделка поверхности могут изменять контраст и качество кромок.
Потребительские и промышленные керамические изделия
Логотипы, идентификаторы продукции, декоративные метки и постоянные коды могут потребоваться на глазурованных или неглазурованных поверхностях. Желаемый внешний вид необходимо проверять на предмет повреждения глазури, глубины абляции и однородности партии.
Что обычно маркируют на стекле, хрустале и керамике?
Содержимое маркировки изменяет требования к процессу. Большой декоративный логотип, мелкий серийный номер и машиночитаемый код Data Matrix не имеют одинаковых допусков по контрасту, чёткости краёв и погрешности позиционирования.
Прослеживаемость и производственные коды
Серийные номера, коды партий или лотов, коды даты, QR-коды, коды Data Matrix и штрихкоды распространены там, где детали должны идентифицироваться в ходе производства, контроля или обслуживания.
Брендинг и информация о продукте
Логотипы, информация о модели, названия, даты, предупреждающий текст и постоянные этикетки продукта могут быть нанесены, когда использование чернил, наклеек или перенесённых этикеток нежелательно.
Функциональные и декоративные метки
Градуировки, шкалы, метки совмещения, декоративная графика, персонализация и подходящая внутренняя графика в кристалле могут требовать иных оптических критериев и критериев качества, чем обычная маркировка текста.
Машиночитаемые коды требуют собственных критериев приёмки
Определите размер кода, тихую зону, контраст, качество краёв, освещение и проверку считывателем до утверждения процесса. Код, который выглядит видимым для глаза, не обязательно надёжен для производственного сканирования.
Какой результат маркировки вам нужен?
Начните с результата, который должен принять пользователь или производственная линия, затем выберите лазерный метод и метод контроля. “Видимая метка” — не полное требование для хрупких материалов.
| Желаемый результат | Типичное применение | Что может пойти не так | Что утвердить |
|---|---|---|---|
| Маркировка на матированной или матовой поверхности | Логотипы на стекле, текст, декоративные метки и более крупные видимые идентификаторы | Сколы, помутнение вне метки, шероховатые края, микротрещины или неравномерное матирование | Внешний вид, качество краёв, состояние трещин, результат очистки и повторяемость |
| Мелкий текст или машиночитаемый код | Серийные номера, Data Matrix, QR-коды и небольшие метки прослеживаемости | Слабый контраст, разорванные модули, размытые края, вариация фокуса или сбой считывания | Чёткость символов, читаемость кода, условия освещения, размещение и стабильность цикла |
| Селективное удаление покрытия | Окрашенные, покрытые, зеркальные или функциональные слои стекла / керамики | Чрезмерное удаление, повреждение подложки, остатки, неравномерное экспонирование или расслоение | Селективность слоя, внешний вид экспонированной поверхности, остатки, защита подложки и четкость края |
| Изменение цвета, пигмента или глазури | Глазурованная керамика и отдельные поверхности технической керамики | Неравномерный цвет, повреждение глазури, чрезмерная абляция, изменение блеска или разброс по партиям | Контраст, приемлемость внешнего вида, целостность глазури, читаемость и состояние после очистки |
| Внутренний эффект или эффект под поверхностью | Прозрачный хрусталь, стеклоблоки и отдельные прозрачные компоненты | Чувствительность к фокусировке, внутренние трещины, рассеяние, пузыри или низкая видимость | Глубина фокусировки, оптическая прозрачность, угол обзора, качество точек и состояние напряжений в детали |
Как форма, толщина и размер детали влияют на лазерную маркировку?
Процесс, который работает на плоском образце, может измениться, когда реальная деталь изогнута, тонкая, толстая, находится близко к краю или превышает поле маркировки. Геометрия влияет на фокусировку, локальные напряжения, конструкцию оснастки и конфигурацию станка.
Плоские и изогнутые поверхности
Бутылки, трубки и изогнутые керамические детали изменяют рабочее расстояние по всей марке. Неравномерная фокусировка может изменять ширину линии, контраст и плотность энергии, поэтому может потребоваться оценка поворотных приспособлений, контролируемой ориентации или 3D-фокусировки.
Тонкие стенки и тонкое стекло
Меньшая масса и локальные напряжения могут повысить чувствительность к накоплению тепла, растрескиванию или сколам. Конечная толщина стенки должна быть включена в тестирование образцов.
Толстые прозрачные детали
При внутренней маркировке глубина фокуса, преломление, оптический путь и внутренние напряжения становятся более важными, поскольку луч фокусируется внутри материала, а не на поверхности.
Кромки, отверстия и углы
Метки рядом с кромкой, отверстием, выемкой или углом могут быть более чувствительны к концентрации напряжений. Размещение следует проверять на реальной геометрии, а не предполагать по образцу из центра панели.
Крупные детали и большие области маркировки
Если деталь или изображение превышают практически применимое единое поле, системе может потребоваться большее поле, XY-перемещение, индексация или контролируемое перепозиционирование. Размер поля не следует увеличивать без проверки размера пятна и требований к качеству.
Разброс высоты и повторяемость приспособления
Ступенчатые, покоробленные или неоднородные детали могут выводить поверхность из фокуса. Согласованность фиксации, автофокус, компенсация высоты или 3D-фокусировка могут потребоваться, когда разброс высоты превышает стабильное окно процесса.
Какой лазерный маршрут следует проверить первым?
Не выбирайте лазерный маркиратор для стекла или керамики только по мощности. Полезный маршрут определяется поглощением материала, напряжённым состоянием, целевым эффектом, расположением метки, размером элемента, поверхностным слоем и тем, выполняется ли процесс на передней поверхности, задней поверхности, границе покрытия или внутри прозрачного материала.
Сравните маршруты категорий продуктов через УФ-лазерные маркировочные машины, зелёные лазерные маркировочные машины, Лазерные маркировочные машины с CO2-лазером и более широкие лазерные маркировочные машины после того как станет известен отклик образца.
| Тип лазера | Где это может быть оценено | Граница, которую необходимо соблюдать |
|---|---|---|
| УФ-лазер | Тонкие поверхностные метки, отдельные виды стекла с покрытием, керамика, мелкие коды и пониженные требования к видимому тепловложению | Контраст, время цикла и риск трещин по-прежнему зависят от фактического материала, покрытия и фокусировки. |
| Зелёный лазер | Выбранные испытания прозрачных, отражающих или хрупких материалов, когда отклик образца поддерживает маршрут | Использовать только как подтверждённый тестовый маршрут; не представлять это как универсальное решение для стекла или керамики. |
| CO2-лазер | Матирование поверхности стекла, более крупные метки, удаление покрытия и отдельные работы по поверхности керамики | Термическое напряжение, качество кромки, читаемость мелких кодов, дым и частицы покрытия должны контролироваться. |
| Внутренняя / подповерхностная система | Прозрачный кристалл, стекло или прозрачные блоки, где метка должна находиться внутри материала | Требует специализированной оптики, контролируемой глубины фокусировки и подтверждённой области применения оборудования. Это не доступно автоматически с обычного оборудования для поверхностной маркировки. |
Практическое направление для первого теста
| Типичная задача | Первый маршрут, который стоит оценить | Что ещё необходимо подтвердить |
|---|---|---|
| Общее матирование поверхности стекла или более крупные видимые метки | CO2 | Риск трещин, качество кромки, помутнение, тепловая нагрузка и время цикла для конечного состояния стекла. |
| Тонкие метки, небольшие коды или выбранное стекло с покрытием | UV | Контраст, селективность по покрытию, читаемость кода и повреждение поверхности. |
| Отклик выбранного прозрачного или хрупкого материала в случаях, когда поглощение благоприятно | Зеленый | Отклик реального образца, оптический путь, тепловой эффект и стабильность производства. |
| Тонкая маркировка керамики | УФ или другой метод, проверенный на образце | Сорт керамики, глазурь, отклик пигмента, контраст и целостность поверхности. |
| Маркировка внутри прозрачного кристалла или стекла | Специализированная внутренняя / подповерхностная система | Глубина фокуса, риск внутренних трещин, оптическая прозрачность и подтверждённые возможности оборудования. |
Не фиксируйте конфигурацию станка, пока маршрут обработки образца не подтверждён
Источник лазера, размер поля, метод фокусировки, оснастка, система технического зрения, 3D-фокусировка, вытяжка и конфигурация перемещения должны выбираться после того, как требуемый эффект маркировки будет стабильным на реальной подложке. Одна лишь мощность не является надёжным критерием выбора для стекла, хрусталя или керамики.
Включите критерии трещин, сколов, помутнения и прочности в проверки перед выпуском
Дефекты хрупкого материала могут быть незаметны на быстром снимке. Микротрещины, сколы, повреждение глазури или снижение прочности могут появиться после очистки, термоциклирования, давления при сборке или обычного обращения.
- Проверьте наличие микротрещин, сколов, помутнения, рассеянных точек, шероховатости краев и стеклянных чешуек.
- Сравните необработанные, закалённые, полированные, покрытые и собранные состояния как отдельные образцы.
- Проверьте положения фокуса на лицевой стороне, обратной стороне и внутри независимо.
- Проверьте давление фиксатора, точки контакта и поддержку детали, чтобы избежать концентрации напряжений.
- Определите, достаточно ли обычной визуальной проверки или требуются увеличение или испытание на прочность.
- Проверьте слабый или непостоянный контраст, особенно когда отделка поверхности, покрытие или керамический пигмент меняются от партии к партии.
- Для QR- или Data Matrix-кодов проверяйте читаемость с помощью предусмотренного считывателя и освещения, а не только на глаз.
- Следите за чрезмерной абляцией, неравномерным удалением покрытия, отслоением покрытия или изменением глянца, которые могут быть неприемлемы даже при видимой метке.
- Повторно проводите испытания при изменении высоты фокуса, поддержки в приспособлении, закалки, покрытия, глазури, сорта поставщика или состояния окончательной сборки.

Перед испытаниями проверьте меры контроля излучения, отражения, ограждения и дымоудаления
Маркировка стекла, хрусталя и керамики может включать УФ-, видимые зелёные, инфракрасные CO2- или другие лазерные схемы. Безопасное исполнение машины зависит от полной конфигурации системы, а не только от лазерного источника или наличия корпуса.
Контроль луча и отражения
Прозрачные, глянцевые, изогнутые или глазурованные поверхности могут изменять пути луча и характер отражения. Проверьте риски прямого и отражённого луча, преграды для луча, контролируемый доступ и необходимость ограждения рабочей зоны для выбранного источника.
Ограждение и защита оператора
Класс лазера — это результат на уровне системы. Подтвердите конструкцию ограждения, блокировки дверей, аварийный останов, фильтрацию смотрового окна и защитные очки, соответствующие длине волны, для фактической установки УФ-, зелёной, CO2- или внутренней маркировки.
Дым, пыль и остатки покрытия
Покрытия, глазурь, краска, плёнки и остатки абляции керамики или стекла могут потребовать местной вытяжки и подходящей фильтрации. Перед повторными испытаниями или выпуском в производство изучите SDS или информацию о покрытии.
Информация по безопасности зависит от конфигурации
Эта страница содержит только рекомендации по выбору материала. Окончательные меры безопасности следует подтвердить для фактической компоновки машины, источника лазера, ограждения, оптики, оснастки, пакета материалов и местных требований рабочего места.
Матрица испытаний образцов хрупких материалов
Окончательное одобрение должно основываться на образцах производственного качества и заданных критериях проверки, а не только на названии материала или представительном контрольном образце.
| Входные данные | Что необходимо определить | Почему это важно |
|---|---|---|
| Состояние материала | Тип стекла, тип хрусталя, керамическая основа, закалка, глазурь, покрытие, полировка и состояние окончательной сборки | Отражает реальное напряжение, поглощение и состояние поверхности. |
| Положение фокуса | Передняя поверхность, задняя поверхность, граница раздела покрытия, слой глазури или внутреннее положение фокуса | Управляет расположением маркировки, плотностью энергии и оптическим трактом. |
| Целевой результат | Матированная метка, микроабляция, удаление покрытия, изменение цвета/глазури, читаемый код или внутренний эффект | Каждый эффект имеет разные требования к источнику, параметрам и контролю. |
| Пределы качества | Сколы, трещины, помутнение, загрязнения, чёткость краёв, повреждение глазури и приемлемость внешнего вида | Определяет, что означает маркировка, одобренная для производства. |
| Читаемость | Размер символа, размер Data Matrix или QR-кода, освещение, контраст и настройки считывателя | Проверяет фактическую задачу идентификации, а не только видимую метку. |
| Обращение и долговечность | Давление фиксатора, очистка, истирание, термоциклирование, воздействие химических веществ или проверки прочности | Предотвращает выпуск продукции на основании хрупкого или недолговечного единичного образца. |
Не используйте образцы-заменители для окончательного утверждения
Если производственная деталь прошла отпуск, нанесение покрытия, глазурование, полировку, ламинирование, склеивание или сборку, представленный образец должен соответствовать этому состоянию. Плоский необработанный образец может привести к неправильной рекомендации по станку или параметрам.
От испытания образца до производственного утверждения
Фактический производственный образец → небольшая матрица параметров → визуальный или увеличенный контроль → проверка читаемости кода, если применимо → проверки на очистку, истирание, нагрев и прочность, когда требуется → окончательное подтверждение собранного состояния → фиксация утверждённого окна процесса и конфигурации станка.
Если после утверждения изменяются марка материала, поставщик, отпуск, покрытие, глазурь, толщина, поддержка приспособления или расположение метки, рассматривайте это изменение как причину для повторного тестирования, а не предполагайте, что первоначальный результат переносится автоматически.
От результата образца к окончательной конфигурации станка
Окончательный станок должен быть настроен на основе проверенного процесса для образца и реальных производственных условий. Одна и та же метка может требовать другой системы, когда меняются геометрия детали, допуск позиционирования, целевая производительность или метод контроля.
| Производственный входной параметр | Конфигурация, которую это помогает определить | Почему это важно |
|---|---|---|
| Отклик материала и образца | Лазерный источник / длина волны и рабочее окно процесса | Маршрут должен сначала создать требуемую маркировку без недопустимого растрескивания, скалывания, повреждения глазури или отказа покрытия. |
| Размер маркировки и размер элемента | Линза, поле маркировки и оптическая схема | Большее поле не обязательно лучше, если оно снижает качество пятна или элемента, необходимое для мелких кодов. |
| Требование к мелкому коду или позиционированию | Оснастка, машинное зрение, верификация считывателем и рабочий процесс контроля | Для читаемых кодов необходимы стабильное размещение, фокусировка и верификация, а не только видимый контраст. |
| Изогнутая деталь или деталь с переменной высотой | Поворотное приспособление, индивидуальное гнездо, автофокус или 3D-фокусировка | Вариация фокусировки может изменять контраст, ширину линии и стабильность процесса по всей детали. |
| Крупная деталь или большая область маркировки | Большее поле, перемещение по XY, индексация или контролируемое перепозиционирование | Система должна охватывать требуемую область, не теряя необходимого качества маркировки. |
| Целевое время цикла / деталей в час | Ручная, полуавтоматическая, многостанционная или встроенная в линию архитектура | Скорость сканирования сама по себе не определяет полное время производственного цикла; загрузка, позиционирование, фокусировка, маркировка и проверка — все это влияет на него. |
| Пыль, остатки покрытия или загрязнения | Вытяжка и фильтрация | При повторяющемся производстве может потребоваться локальная вытяжка, соответствующая фактическому покрытию, глазури или материалу, подвергаемому абляции. |
| Требование к безопасности оператора и системы | Ограждение, блокировки, защита для наблюдения и контролируемый доступ | Итоговый уровень безопасности определяется полной конфигурацией машины, а не только лазерным источником. |
Что нужно отправить для получения полезной рекомендации и коммерческого предложения
- Тип материала, марка (если известна), термообработка, покрытие или глазурь, толщина и качество поверхности.
- Фактические размеры детали, геометрия, расположение маркировки и то, является ли целевая область передней поверхностью, задней поверхностью, границей покрытия или внутренней областью.
- Файл макета или кода, наименьший элемент, целевой контраст / текстура и любые требования к читаемости.
- Ограничения по качеству для трещин, сколов, помутнения, загрязнений, повреждений глазури, косметического вида и долговечности.
- Целевое время цикла или деталей в час, метод загрузки, ограничения приспособления и рабочий процесс оператора.
- Потребности в позиционировании / машинном зрении, метод контроля, ограничения извлечения и требования к ограждению / безопасности.
- Образцы производственного уровня, когда это возможно, чтобы маршрут и конфигурация станка могли основываться на реальной детали, а не на заменяющем образце.
Часто задаваемые вопросы по лазерной маркировке стекла, хрусталя и керамики
Может ли лазерная маркировка привести к растрескиванию стекла?
Да, может, если не контролируются нагрев, фокусировка, остаточное напряжение или поддержка детали. Закалённое, ламинированное, покрытое и напряжённое стекло следует испытывать в конечном состоянии с заданными критериями растрескивания и прочности.
Какой лазер используется для маркировки стекла?
CO2-, УФ-, зелёные и специализированные внутренние системы могут быть актуальны в зависимости от типа стекла, покрытия, целевого эффекта и положения маркировки. Правильный маршрут следует подтвердить на реальном образце.
Может ли один и тот же станок маркировать керамику и стекло?
Некоторые конфигурации могут выполнять отдельные задачи по стеклу и керамике, но стабильное окно процесса, оптика, оснастка и требования к контролю могут существенно различаться.
Является ли внутренняя гравировка тем же, что и маркировка поверхности стекла?
Нет. Внутренние или подповерхностные эффекты требуют специализированной оптики, контролируемой фокусировки внутри прозрачного материала и подтверждённой области применения оборудования. Не предполагайте, что обычная установка для маркировки поверхности стекла может выполнять внутреннюю гравировку.
Какие образцы мне следует отправить?
Отправьте конечный материал или деталь, включая тип стекла, тип хрусталя, класс керамики, закалку, покрытие, глазурь, толщину, сторону маркировки, целевой эффект, макет, ограничения по качеству, испытания на долговечность и информацию о безопасности.
Отправьте реальную стеклянную, хрустальную или керамическую деталь и требуемый эффект маркировки
Укажите конечную подложку, покрытие или глазурь, толщину, состояние напряжений или закалки, сторону маркировки, внутреннюю или поверхностную цель, макет или код, ограничения по качеству, требования к долговечности, целевое количество циклов, ограничения оснастки и любые SDS или примечания по безопасности. Zhuorui Laser может проанализировать поверхностные маршруты с УФ, зелёным и CO2 лазерами и, только если для области проекта подтверждено наличие специализированного внутреннего оборудования, определить, следует ли оценивать подповерхностный маршрут.
Запросить цену Запрос по OEM и индивидуальным заказам Связаться с нами