
Применения лазерного маркиратора · Онлайн-маркировка продукции
Лазерная маркировка проводов, кабелей и трубок
Провода, кабели, термоусадочные трубки, пластиковые трубки и металлические трубы могут требовать постоянной идентификации, но инженерная задача меняется в зависимости от состава материала, состояния поверхности, диаметра, скорости линии, размера маркировки и способа подачи изделия. Поэтому полезный анализ осуществимости начинается с реальной заготовки и целевого результата, а затем совместно проверяются лазерный метод, управление движением и критерии приемки.
Запросить ценуОбзор типов продукции
- Непрерывная и стационарная маркировка
- Скрининг материалов и поверхностей
- Управление положением, скоростью и данными
- Валидация от образца до конфигурации
Решение о применении
Начните с заготовки, результата и условий линии
Лазерный источник нельзя выбрать, основываясь только на словах “провод” или “трубка”. Сначала определите точное изделие, подложку и поверхность, что именно должно быть промаркировано, приемлемый результат, диаметр или геометрию, скорость линии или объем производства, а также способ запуска и проверки маркировки.
Полезное техническое задание должно быть достаточно конкретным, чтобы сказать: “Нам нужен этот код на поверхности этого провода, кабеля или трубки, такого размера и в таком положении, при такой скорости производства, с такими требованиями к читаемости и долговечности”. Затем эту информацию можно преобразовать в маршрут лазера для первого теста, план приёмки образца и окончательную конфигурацию машины.
Сфера применения продукции
Какие изделия из провода, кабеля и трубки используют лазерную маркировку?
Форма изделия определяет первые вопросы по обращению с ним и перемещению. Разграничьте тип заготовки перед оценкой источника лазера или метода автоматизации.
01 · Провод
Лазерная маркировка провода
Непрерывное нанесение кода на проводник или изолированный провод для указания размера, привязки к длине, партии, идентификации изделия и прослеживаемости производства. Фиксируйте диапазон диаметров, скорость линии, интервал повторения и доступное окно маркировки.
Посмотреть применение для провода02 · Кабель
Маркировка оболочки кабеля
Наносите на оболочки кабелей маркировку с номиналами, идентификатором детали, информацией о партии, последовательными данными или информацией о бренде. Состав оболочки, пигмент, добавки, износ и последующая обработка могут изменить результат.
Посмотреть применение для оболочки кабеля03 · Термоусадочная трубка
Маркировка термоусадочных трубок
Идентифицируйте термоусадочные гильзы до или после усадки. При испытании необходимо учитывать химический состав гильзы, состояние усадки, искажение кода, контрастность и сохраняется ли маркировка после монтажа.
Посмотреть применение термоусадки04 · Пластиковая трубка
Лазерная маркировка пластиковых трубок
Наносите маркировку на гибкие или жесткие пластиковые трубки с указанием продукта, партии или положения, учитывая состав полимера, цвет, кривизну, движение линии и любые испарения или остатки, образующиеся в процессе.
Посмотреть применение для пластиковых трубок05 · Металлические трубы и трубки
Маркировка металлических труб и трубок
Наносите продольные метки, метки в фиксированном положении или метки по окружности на металлические трубки и трубы. Отделка поверхности, покрытие, диаметр, биение и то, движется ли деталь или вращается, определяют направление обработки.
Посмотреть применение для металлических труб и трубок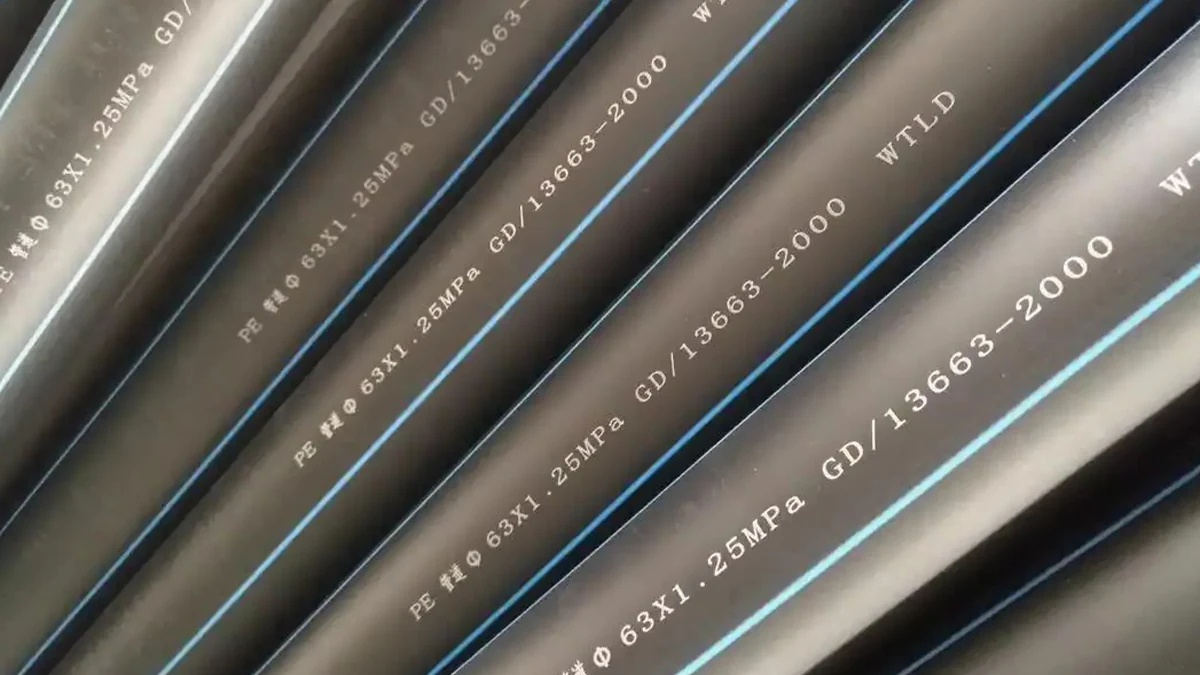
Зачем маркировать
Почему маркируются провода, кабели и трубчатые изделия?
Причина маркировки определяет, какие данные необходимо контролировать и насколько долговечным, читаемым и воспроизводимым должен быть результат. Лазер — лишь один из возможных методов маркировки; на первом месте стоят требования бизнеса и производства.
Идентификация изделия
Определите калибр провода, тип кабеля, спецификацию трубки, номинальные характеристики, семейство материалов или другую информацию об изделии, которая должна оставаться связанной с заготовкой.
Справочная информация по длине и монтажу
Используйте ссылки на метры, футы, длину отрезка или положение там, где монтажникам, операторам или последующим процессам необходимо определить точку вдоль непрерывного изделия.
Прослеживаемость партии и производства
Свяжите изделие с партией, датой, сменой, бухтой, линией, серийным номером или другими производственными данными, чтобы готовое изделие можно было проследить до активной производственной записи.
Информация о бренде и спецификации
Нанесите идентификацию производителя, модель, номинал, логотип или указанную заказчиком информацию там, где готовая поверхность должна нести видимую идентификацию.
Идентификация при монтаже и обслуживании
Сохраняйте идентификацию изделия, спецификацию или ссылки на длину доступными, когда монтажникам, техникам или службам технического обслуживания нужно определить правильный провод, кабель или трубку после того, как изделие сошло с производственной линии.
Требования клиента или рынка
Некоторые продукты требуют определенного содержания идентификации, размещения или долговечности в соответствии со спецификацией клиента или рынком назначения. Применимое требование должно быть определено до утверждения процесса маркировки.
Что маркируется
Какая информация обычно наносится на провода, кабели и трубки?
Внешне аккуратная маркировка — лишь одно из требований. Производственная команда должна определить, что содержит код, как часто он повторяется, где он считывается и что происходит, когда линия меняет продукт, катушку, партию или скорость.
| Задача маркировки | Типичное содержание | Вопросы по применению | Валидация |
|---|---|---|---|
| Идентификация продукта | Номер детали, размер, номинальные характеристики или спецификация | Требуемая высота символов, контрастность и расстояние повторения | Читаемость на готовой поверхности и после манипуляций |
| Кодирование длины и метража | Ссылки на метраж, футы, партию или длину отреза | Источник энкодера, точность интервалов и диапазон линейной скорости | Измеренное расстояние при минимальной, номинальной и максимальной скорости |
| Прослеживаемость партии и серийного номера | Партия, дата, смена, катушка или порядковый номер | Источник данных, правило переналадки и однозначная привязка продукта | Корректные данные соответствуют активному рецепту и партии |
| 2D-код или компактный код | QR, Data Matrix или закодированный идентификатор, если позволяет размер | Размер модуля, положение фокуса, расстояние до считывателя и ориентация | Считываемость сканером или системой технического зрения на представительных образцах |
| Бренд или указанное обозначение | Логотип, символ рейтинга или требуемая информация о продукте | Видимая поверхность, целевая стойкость и требование заказчика или рынка | Долговечность и критерии приемки, определенные для проекта |
Требования к идентификации, специфичные для заказчика или установленные нормативными актами, следует проверять применительно к фактическому изделию, целевому рынку и применимому стандарту. Лазерный образец может подтвердить технологическую осуществимость процесса, но сам по себе он не устанавливает соответствие продукции.
Переменные результата
Что определяет результат лазерной маркировки?
Два изделия, которые оба называют “кабелем” или “трубкой”, могут реагировать совершенно по-разному. Результат зависит от материала и поверхности, а также от кривизны, скорости, геометрии кода и того, что происходит с изделием после маркировки.
| Переменная | Почему это важно | Что записывать |
|---|---|---|
| Полимер / металл / структура поверхности | Подложка, покрытие, печатный слой или отделка определяют, где поглощается энергия лазера и какое физическое или цветовое изменение возможно. | Точный материал, марка или состав, если известны; покрытие или печатный слой; отделка поверхности. |
| Цвет, пигмент и добавки | Разные красители, наполнители и добавки могут изменять контраст, термический отклик и поведение при маркировке от партии к партии. | Фактический производственный цвет, рецептура поставщика или образец каждого важного варианта. |
| Диаметр, толщина стенки/оболочки, кривизна и биение | Толщина стенки или оболочки может изменить то, насколько допустима локальная модификация поверхности, прежде чем деформация или функциональное повреждение станут проблемой, а кривизна и биение уменьшают доступную ширину в фокусе и могут ослаблять одну сторону кода. | Минимальный и максимальный диаметр, толщина стенки или оболочки, где это применимо, круглость/биение, ширина маркировки и допустимое положение. |
| Скорость линии и стабильность движения | Окно процесса должно по-прежнему обеспечивать нанесение полной маркировки, пока продукт движется, ускоряется или меняет скорость. | Минимальная, номинальная и максимальная скорость; ускорение; линейный энкодер или метод опорной скорости. |
| Размер знака / кода | Мелкий текст и компактные 2D-коды более чувствительны к фокусировке, размеру пятна, погрешности движения и четкости края. | Высота знаков, количество строк, размер кода, размер модуля и требуемое расстояние считывания. |
| Интервал повторения и положение маркировки | Кодирование метража и повторяющиеся метки зависят от синхронизации между перемещением изделия и триггером маркировки. | Шаг повторения, продольный допуск, ориентация и привязка к датчику/триггеру. |
| Нисходящий процесс | Намотка, истирание, усадка, изгиб, монтаж, очистка или нагрев могут ухудшить читаемость или повредить краевую метку. | Фактическая последовательность обращения и проверки долговечности, требуемые после маркировки. |
| Производственная вариативность | Изменения катушек, партий, цветов, поставщиков или размеров продукта могут вывести процесс за пределы проверенного диапазона. | Диапазон SKU, частота переналадок и то, какие варианты должны быть представлены при тестировании. |
Целевой результат
На какой результат маркировки вам следует ориентироваться?
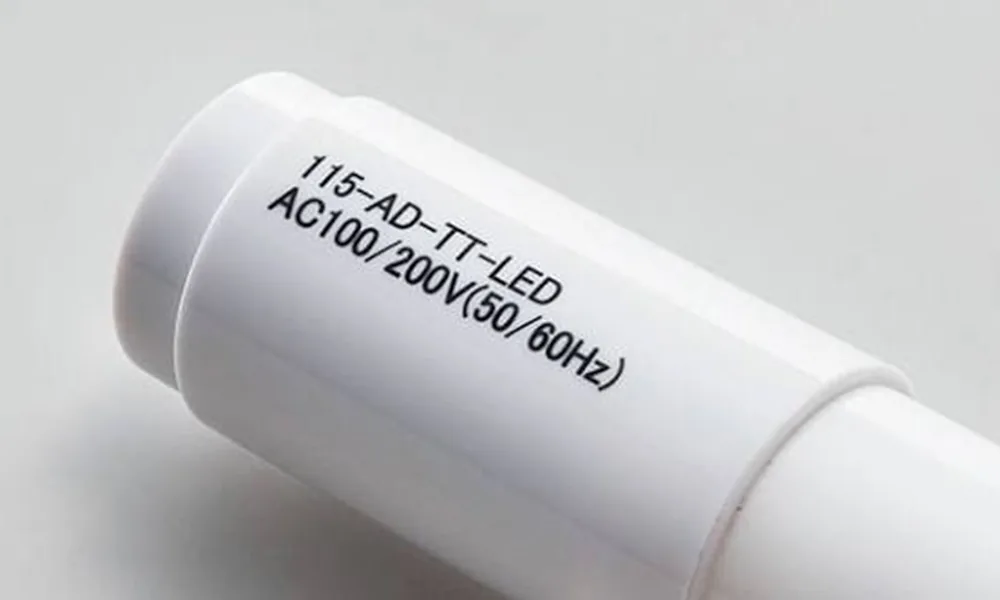
“Видимый” не является полным стандартом приемки. Определите, что означает хороший результат, прежде чем сравнивать лазерные источники или конфигурации оборудования.
Читаемый контраст
Текст, символы или коды должны быть читаемыми в предполагаемых условиях просмотра или сканирования, а не только при идеальном стендовом освещении.
Целостность поверхности
Требуемый контраст не должен сопровождаться недопустимым плавлением, обугливанием, растрескиванием, чрезмерным вспениванием, повреждением покрытия или функциональным повреждением заготовки.
Положение и интервалы
Маркировка должна оставаться в пределах допустимого окна продольного и окружного положения, а интервал повторения или метровой разметки должен контролироваться в соответствии с требованиями проекта.
Корректные переменные данные
Информация о партии, катушке, серийном номере, дате, метраже или рецепте должна соответствовать изделию, которое фактически проходит через маркировочную станцию.
Требуемая долговечность
Там, где это требуется применением, маркировка должна оставаться приемлемой после типовых испытаний на истирание, намотку, нагрев, усадку, монтаж, воздействие растворителей или механическое обращение.
Стабильность производства
Результат должен оставаться приемлемым во всем предусмотренном диапазоне скоростей и при нормальных колебаниях параметров изделия, а не подтверждаться только на неподвижном образце.
Геометрия, позиционирование и обращение с деталями
Как форма изделия и его перемещение по линии влияют на настройку маркировки?
Один и тот же код может требовать совершенно разного позиционирования и управления движением на непрерывном кабеле, гибкой трубке, отрезной гильзе или неподвижной металлической трубе. Геометрию следует определить до окончательного утверждения компоновки машины.
| Подача изделия | Направление перемещения | Что необходимо подтвердить |
|---|---|---|
| Непрерывная проволока или кабель на экструзионной или приемно-намоточной линии | Маркировка онлайн / на лету, синхронизированная с движением линии; энкодер и/или триггер линии/продукта в соответствии с методом управления. | Диапазон скоростей, окно маркировки, расположение датчика, интервал повторения, вибрация продукта и I/O линии. |
| Гибкая пластиковая трубка или кабель с боковым перемещением | Направляйте продукт через повторяемую зону маркировки и контролируйте перемещение, прежде чем полагаться на программную коррекцию. | Вариация диаметра, боковое блуждание, натяжение, поддержка, допустимый контакт и допуск фокусировки. |
| Круглая трубка или труба на фиксированной станции | Используйте стабильное приспособление; добавьте контролируемое вращение, когда требуется покрытие по окружности или индексированные угловые положения. | Диаметр, биение, положение шва/элемента, повторяемость приспособления и требуемое угловое покрытие. |
| Изменения высоты или диаметра между продуктами | Используйте подходящую стратегию Z/фокусировки для фактического диапазона высот. Машинное зрение может корректировать положение/ориентацию XY, но само по себе не компенсирует вариацию высоты Z. | Диапазон высот, запас фокусировки, частота переналадки, необходимость измерения высоты или динамической фокусировки, а также требуется ли также машинное зрение. |
| Отрезанные гильзы, короткие трубки или детали в пучках | Ручная загрузка, позиционирование в приспособлении или позиционирование с поддержкой машинного зрения в зависимости от допуска и объёма. | Ориентация детали, база приспособления, доступ оператора, время цикла, переналадка партии и потребности в защите от ошибок. |

Для проектов с движущейся линией проверьте фактическую компоновку линии перед фиксацией маркировочной станции. Взаимное расположение экструзии, охлаждения, тянущего устройства, контроля, резки, намотки и лазера может влиять на стабильность продукта и доступное окно маркировки. Примеры управления движением см. в разделах «Маркировка на лету и онлайн», «Поворотное позиционирование» и «Позиционирование с помощью машинного зрения».
Маршрут первой лазерной проверки
Какой лазерный маршрут следует протестировать первым?
Первый тест должен ориентироваться на фактическую поверхность и целевой эффект, а не только на название отрасли. Волоконные, MOPA-волоконные, УФ- и CO2-варианты могут быть полезны в разных случаях, но фактическую рецептуру, покрытие, цвет и скорость производства всё равно необходимо проверить.
| Состояние заготовки / поверхности | Направление для первого теста | Почему проверка образцов всё ещё необходима |
|---|---|---|
| Металлическая труба / трубка без покрытия или с покрытием | Начните с волоконного варианта; оцените MOPA-волокно, когда гибкость управления импульсами может помочь достичь требуемого поверхностного эффекта. | Сплав, отделка поверхности, покрытие, отражательная способность, целевой контраст/глубина и тепловое воздействие могут изменить доступное окно процесса. |
| Полимерная оболочка кабеля | Проведите скрининг фактической рецептуры, используя маршруты длин волн, технически возможные для данного полимера, пигмента и целевого эффекта, которые могут включать УФ, CO2 или волоконный маршрут 1064 нм. | Сам по себе базовый полимер не предсказывает реакцию; красители, наполнители, добавки и скорость линии могут изменять контраст и термическое повреждение. |
| Термоусадочная трубка | Выбирайте первый маршрут, исходя из реального химического состава трубки и чувствительности к нагреву, затем тестируйте в том же состоянии усадки, которое используется на производстве. | Метка, которая выглядит приемлемо до усадки, может исказиться, выцвести или повредить трубку после монтажа. |
| Пластиковая трубка | Проверяйте фактическую комбинацию полимер/цвет и целевой эффект, прежде чем останавливаться на УФ-, CO2- или волоконной обработке. | Гибкие и жесткие трубки могут различаться по составу, толщине стенки, кривизне, отделке поверхности и испарениям/остаткам. |
| Окрашенная, покрытая или напечатанная поверхность | Сначала определите, является ли целью изменение цвета, контролируемое удаление покрытия или маркировка нижележащей подложки, затем соответствующим образом выберите источник. | Активный слой может реагировать иначе, чем основной материал, а чрезмерное удаление может обнажить или повредить подложку. |
Не утверждайте источник, опираясь только на статичный образец, который “лучше всего выглядит”. Выбранный способ также должен обеспечивать требуемый размер маркировки, скорость производства, стабильность положения и последующую долговечность на репрезентативном производственном материале.
Режимы отказов
На каком этапе проекты лазерной маркировки проводов, кабелей и трубок терпят неудачу?
Слабый результат легче диагностировать, когда видимый симптом связывают с реакцией материала, фокусировкой, движением, данными или последующей обработкой, а не рассматривают каждую проблему как проблему мощности.
| Наблюдаемая проблема | Вероятные области для проверки | Как различить причину |
|---|---|---|
| Контраст слишком низкий | Рецептура материала, состав пигментов/добавок, выбор длины волны, плотность энергии и фокус. | Сравнивайте один и тот же код на представительном материале, изменяя по одной переменной процесса за раз; при необходимости включайте разные производственные цвета/партии. |
| Поверхность чрезмерно плавится, обугливается или вспенивается | Тепловой отклик, избыточная локальная энергия, низкая скорость линии, фокус и стратегия импульсов. | Сравнивайте повреждение поверхности и читаемость при регулировке подачи энергии и скорости в рамках контролируемой матрицы испытаний. |
| Символы растягиваются или сжимаются при изменении скорости | Масштабирование энкодера, опорная скорость линии, момент срабатывания триггера и синхронизация маркировки на лету. | Измерьте длину символов и интервал повторения при минимальной, номинальной и максимальной скорости линии. |
| Дрейф расстояния между повторами | Обратная связь от энкодера, проскальзывание изделия, задание скорости и логика запуска. | Измерьте положения повторяющихся меток на известной длине изделия и сравните с записанным движением линии. |
| Метка смещается по окружности или по поверхности | Смещение изделия, вращение, направление, повторяемость приспособления или расположение датчика. | Наблюдайте положение изделия в точке нанесения маркировки и отделяйте механическое перемещение от ошибки позиционирования сканера. |
| Одна сторона кода слабая или не в фокусе | Кривизна, изменение диаметра, биение или отклонение высоты по оси Z. | Сравните результат по ширине марки и по наименьшему/наибольшему допустимому диаметру. |
| Коды отсутствуют или дублируются после остановки/перезапуска | Состояние триггера, квитирование ПЛК/данных, логика очереди, состояние рецепта или последовательность перезапуска. | Проведите контролируемые тесты паузы, остановки, перезапуска и смены продукта, регистрируя ожидаемую и фактическую последовательность кодов. |
| Термоусадочная метка деформируется после установки | Этап маркировки, коэффициент усадки, тепловое воздействие и недостаточная проверка после усадки. | Проверьте тот же дизайн до и после реального процесса усадки и подтвердите итоговую читаемость/положение. |
Производственный рабочий процесс
Как лазерная маркировка вписывается в производственную линию?
Производственная система должна управлять изделием, данными и решением о приёмке, отклонении или остановке. Точная архитектура зависит от линии, но последовательность работы должна быть определена до ввода в эксплуатацию.
- Подайте изделиеНаправляйте, фиксируйте или транспортируйте провод, кабель или трубку через воспроизводимую зону маркировки.
- Загрузите и проверьте активные данныеПримените правильный рецепт изделия, фиксированный текст, партию, катушку, серийный номер, метраж или другую переменную информацию, прежде чем событие маркировки будет принято.
- Считывайте движение / триггерИспользуйте согласованную скорость линии, энкодер, датчик или триггер изделия, чтобы определить, когда и где начинается маркировка.
- Выполните маркировкуЗапустите проверенный лазерный процесс в пределах валидированного окна фокусировки, скорости и размера маркировки.
- Проверяйте там, где требуетсяПроверяйте читаемое человеком содержимое или используйте считыватель/систему машинного зрения, когда автоматическая проверка кодов является частью проекта.
- Обрабатывайте сбоиОпределите сигнализацию, отбраковку, остановку линии или действие оператора при пропущенных срабатываниях, нечитаемых кодах или сбоях связи.
- Управляйте перезапуском и переналадкойПодтвердите, как система возобновляет работу после паузы и как авторизуются изменения продукта, партии, катушки и рецепта.
- Зафиксируйте результатХраните производственные данные или данные верификации, требуемые проектом, не предполагая, что каждому приложению нужна одна и та же архитектура прослеживаемости.

Приёмка образцов и линии в рабочем режиме
Как должна проводиться приёмка испытаний образцов и испытаний на работающей линии?
Используйте два отдельных этапа контроля. Сначала докажите, что реальный материал может обеспечить требуемую маркировку без недопустимых повреждений; затем докажите, что тот же результат остаётся корректным и воспроизводимым в условиях реального движения, данных и переналадки. Критерии приёмки должны быть согласованы до выпуска окончательной конфигурации.
Этап 1 · Осуществимость на образце
Может ли реальный материал обеспечить приемлемую маркировку?
- Результат по материалу: приемлемый контраст или поверхностный эффект на репрезентативном производственном материале, включая важные варианты цвета, покрытия или партии.
- Целостность поверхности: отсутствие недопустимого плавления, обугливания, растрескивания, чрезмерного удаления или функционального повреждения.
- Качество маркировки: требуемые высота символов, ширина линии, размер кода и четкость краев должны быть читаемыми в предполагаемых условиях контроля.
- Долговечность на последующих этапах: если это можно проверить вне линии, маркировка остается приемлемой после типовой намотки, истирания, нагрева, усадки, монтажа, очистки или другого требуемого обращения.
Этап 2 · Приемка на работающей линии
Выдерживает ли утвержденный результат реальные производственные условия?
- Положение и интервал: продольное положение, ориентация и шаг повторения/метровый интервал остаются в пределах проектного допуска.
- Диапазон скоростей: результат остается приемлемым при минимальной, номинальной и максимальной производственной скорости, включая соответствующее ускорение или изменения состояния линии.
- Переменные данные: правильные значения партии, рулона, серийного номера, даты или метража соответствуют активному рецепту продукта и триггеру.
- Поведение при остановке / перезапуске: Управляемая пауза и перезапуск не приводят к появлению пропущенных, дублированных или смещённых меток.
- Приёмка считывателем: машиночитаемые коды проходят согласованную проверку сканером или системой машинного зрения в предполагаемых условиях считывания, когда требуется автоматизированное считывание.
- Переналадка: утверждённый результат может воспроизводиться в требуемом диапазоне диаметров, SKU или оснастки без неконтролируемой ручной настройки.
Для оценки осуществимости отправьте репрезентативные образцы, информацию о материале/поверхности, диапазон диаметров или размеров изделия, макет маркировки или формат данных, целевое положение, диапазон скорости линии или целевое время цикла, короткое видео/схему линии, сведения о датчиках/ПЛК и критерии приёмки, важные для вашего производственного процесса.
Окончательная конфигурация станка
Как результаты испытаний определяют итоговую конфигурацию оборудования?
Итоговая машина должна быть ответом на подтверждённое окно процесса и поведение линии. Результат испытаний определяет не только мощность лазера: он может изменить источник, оптику, управление движением, стратегию фокусировки, оснастку, интерфейсы данных, верификацию и требования к безопасности/вытяжке.
| Результат испытания / наблюдение | Затронутое решение по конфигурации | Что следует подтвердить перед выпуском |
|---|---|---|
| Только один лазерный маршрут обеспечивает требуемый поверхностный эффект без недопустимого повреждения | Лазерный источник / маршрут по длине волны и окно процесса | Результат для всех репрезентативных материалов, цветов, покрытий и требуемых скоростей производства. |
| Статические образцы проходят, но маркировка ухудшается при требуемой скорости линии | Окно процесса, полезная мощность источника, стратегия сканирования, размер маркировки или требование к линии | Тест минимальной/номинальной/максимальной скорости с окончательным содержимым кода и оптической настройкой. |
| Дрейф положения маркировки или интервала повторения в зависимости от скорости | Энкодер, триггер, синхронизация строк и логика управления | Измеренное положение/шаг по всему реальному диапазону скоростей и во время изменений скорости. |
| Изменение диаметра или Z выводит поверхность за пределы рабочего диапазона фокусировки | Регулировка Z, измерение высоты, динамическая фокусировка/3D-стратегия или управляемое позиционирование изделия | Полный диапазон высоты/диаметра и метод переналадки; машинное зрение только там, где также требуется коррекция XY/ориентации. |
| Изделие вращается, смещается или не может удерживать стабильное положение маркировки | Направляющие, приспособления, поддержка, контроль натяжения или управляемое вращение | Механическая повторяемость на реальной станции маркировки до того, как можно будет полагаться на программную компенсацию. |
| Требуется маркировка по окружности или индексированная угловая маркировка | Поворотная ось или другая архитектура с управляемым вращением | Диапазон диаметров, биение, точность вращения, привязка к шву/элементу и влияние на время цикла. |
| Мелкий текст или 2D-код не могут быть надежно распознаны | Выбор линзы/поля, стратегия пятна/фокусировки, размер кода и, возможно, траектория маркировки | Итоговый размер поля, рабочее расстояние, размер модуля и приемлемость считывателя на производственной геометрии. |
| Данные изменяются в зависимости от рулона, партии, серийного номера или вышестоящей системы | ПЛК, MES/база данных, рецепт и интерфейс связи | Источник данных, квитирование, состояние ошибки, права доступа, логика перезапуска и переналадки. |
| Требуется автоматическая проверка для обнаружения нечитаемых или неправильных кодов | Аппаратное обеспечение считывателя/системы машинного зрения, а также логика отбраковки, сигнализации или останова линии | Правило приемки, положение камеры/считывателя, время цикла и реакция на неудачное считывание. |
| Процесс создает дым, пары или остатки, которые необходимо контролировать | Вытяжка или вентиляция, соответствующие фактическому материалу и процессу | Репрезентативный производственный материал, корпус/компоновка, доступ для обслуживания и требования к безопасности на объекте. |
| Многие диаметры или SKU приходится часто менять | Управление рецептами, регулировка Z/оснастки, быстросменные компоненты и рабочий процесс оператора | Время переналадки, потребности в защите от ошибок и возможность воспроизведения настроек без регулировки методом проб и ошибок. |
Станок готов к составлению спецификации только после того, как результат на образце и производственные условия согласуются. Конфигурация, которая позволяет получить один хороший неподвижный образец, еще не является производственным решением, если скорость линии, позиционирование, передача данных, поведение при перезапуске или долговечность в последующих процессах остаются непроверенными.
После определения окна тестирования сравните требуемый источник, поле маркировки, метод Z/фокусировки, онлайн-синхронизацию, потребности в поворотном устройстве/оснастке и варианты интеграции с доступными лазерный маркиратор конфигурациями.
Часто задаваемые вопросы
Вопросы лазерной маркировки провода, кабеля и трубок
Можно ли маркировать провод, пока он движется?
Да, когда процесс маркировки синхронизирован с производственной линией и требуемый код может быть нанесён в пределах доступного окна скорости и маркировки. Следует проверить минимальную, номинальную и максимальную скорость, а не предполагать, что стационарный результат напрямую перенесётся в производство.
Нужен ли термоусадочным трубкам отдельный тест?
Обычно да. Тестируйте фактическую рецептуру трубки и производственное состояние усадки, потому что контраст, геометрия и читаемость могут измениться после усадки и монтажа.
Нужна ли мне поворотная ось для трубы?
Только когда задача требует контролируемого вращения, покрытия по окружности или индексированных угловых положений. Для прямой продольной маркировки на неподвижной или движущейся трубе можно использовать другой подход к обработке.
Почему один и тот же материал кабеля может маркироваться по-разному?
Название базового полимера — лишь часть процесса. Пигменты, наполнители, добавки, покрытия, рецептура поставщика, состояние поверхности и производственная скорость могут переместить результат в другое технологическое окно, поэтому важны представительные образцы.
Может ли камера машинного зрения компенсировать разброс высоты трубки?
Техническое зрение в основном используется для локализации особенностей и коррекции положения или ориентации по XY. Если поверхность трубы значительно смещается по Z, системе также нужна подходящая стратегия фокусировки или регулировки высоты для этого диапазона.
Что мне отправить для расчёта стоимости или проверки осуществимости?
Отправьте репрезентативные образцы, сведения о материале/поверхности, диапазон диаметров или размеров, содержание и размеры маркировки, целевую позицию, скорость производства или время цикла, видео/компоновку линии, требования к данным/ПЛК и приёмочные испытания, которые должна пройти готовая маркировка.
Следующий шаг
Превратите требование к маркировке в проверяемую спецификацию линии
Предоставьте заготовку, материал/поверхность, целевую маркировку, геометрию, скорость производства и критерии приёмки. Zhuorui может использовать эти входные данные, чтобы определить тест на образце, проверить производственное окно и затем определить конфигурацию лазера, оптики, позиционирования, управления движением и интеграции, необходимую для проекта.