
Применения лазерного маркиратора · Электроника и электротехника
Лазерная маркировка для производства электроники и электротехники
Производители электроники и электротехники используют лазерную маркировку для нанесения кодов Data Matrix, серийных номеров, номеров деталей, логотипов, номинальных параметров и сертификационной информации на печатные платы, компоненты, разъемы, детали телефонов, зарядные устройства и электроустановочные изделия. Подходящий процесс зависит от фактического материала и поверхности, требуемого результата маркировки, геометрии и позиционирования детали, производительности, потока данных и способа верификации маркировки. Эта страница поможет вам превратить конкретное применение в практический план пробных испытаний и настройки оборудования.
Запросить цену Обзор применений в электронике
- Шесть областей применения в электронике
- Оценка результата и режимов отказов
- Геометрия, загрузка и производственный поток
- Результаты пробных испытаний, сопоставленные с конфигурацией оборудования
Отраслевой охват
Где применяется лазерная маркировка в производстве электроники и электротехники?
Общее требование — это постоянная или считываемая в производственных условиях идентификация на деталях, которые могут быть небольшими, чувствительными к положению, чувствительными к нагреву или изготовленными из смешанных материалов и покрытий.
| Семейство изделий | Почему это маркируется | Что обычно маркируется |
|---|---|---|
| Печатные платы и PCBA | Прослеживаемость платы, партии и процесса | Data Matrix, серийный номер, номер партии, логотип или производственные идентификаторы |
| Электронные компоненты | Идентификация деталей и прослеживаемость партий | Номер детали, код партии, мелкие знаки, символы или логотипы |
| Разъемы и клеммы | Идентификация сборки и прослеживаемость | Код корпуса, идентификатор клеммы, информация о партии или серийном номере |
| Детали мобильных телефонов | Идентификация компонентов, брендирование и прослеживаемость | Серийные номера, логотипы, мелкий текст или внутренние идентификаторы |
| Зарядные устройства и адаптеры питания | Идентификация изделия и необходимая информация на корпусе | Номиналы, символы, информация о сертификации, серийные номера или логотипы |
| Выключатели и розетки | Идентификация пользователя и маркировка продукции | Иконки, номиналы, этикетки, логотипы или коды продукции |
Если ваша деталь относится к одному из этих семейств продуктов, используйте соответствующую страницу приложения ниже для получения подробной информации по конкретной задаче. Для зависящего от подложки отклика на лазерное воздействие переходите по соответствующим ссылкам в разделе «Материалы», где это необходимо, а не рассматривайте одно только название материала как ответ для выбора машины.
Применения
Применения лазерной маркировки в электронике и электротехнике
Используйте семейство продуктов, наиболее близкое к вашей детали, чтобы перейти от этого обзора отрасли к содержимому маркировки, геометрии и требованиям валидации для конкретных задач.
Маркировка PCB и PCBA
Маркировка Data Matrix, партии и логотипа на голых платах и собранных платах, включая поверхности паяльной маски. См. страницу PCB и PCBA, чтобы узнать типовое для этой задачи содержимое маркировки и способы проверки.
Просмотреть маркировку PCBМаркировка электронных компонентов
Мелкие символы и кодовые метки на ИС, реле, конденсаторах и других дискретных компонентах, где важны размер символов, контраст и точность позиционирования. Подробности см. на странице «Электронные компоненты».
Просмотреть маркировку компонентовМаркировка разъёмов и клемм
Метки корпуса, клемм и прослеживаемости партии на разъёмах и клеммах, часто с цилиндрической или многосторонней геометрией. См. страницу «Разъёмы и клеммы».
Просмотреть маркировку разъёмовМаркировка деталей мобильных телефонов
Рамки, кронштейны, корпуса и внутренние компоненты телефона, часто из анодированного алюминия или пластмасс, требующих тонких контролируемых меток. См. страницу «Детали мобильных телефонов».
Просмотр маркировки деталей телефонаМаркировка зарядного устройства и адаптера питания
Корпуса, номинальные параметры и сертификационные данные на зарядных устройствах и адаптерах, объединяющие пластиковые и иногда металлические поверхности. См. страницу «Зарядное устройство и адаптер питания».
Посмотреть маркировку зарядного устройстваМаркировка выключателей и розеток
Панели, значки и контрастные метки на пластике выключателей и розеток, где единообразие внешнего вида и разборчивость на формованной поверхности являются обычными требованиями. См. страницу «Выключатель и розетка».
Посмотреть маркировку выключателяМаркировка аккумуляторных элементов и модулей для применений в электромобилях и системах хранения энергии находится в разделе Энергетика и батареи а не на этой странице, поскольку у таких применений собственный производственный контекст и контекст безопасности.
Переменные результата
Что определяет результаты лазерной маркировки на электронных и электрических деталях?
Одно только название продукта не определяет результат. Одна и та же номинальная деталь может вести себя по-разному, когда меняются её подложка, покрытие, цвет, геометрия, размер маркировки или производственные требования.
| Переменная | Почему это важно | Что необходимо определить |
|---|---|---|
| Материал и поверхность | Поглощение и видимое изменение поверхности зависят от фактической подложки, покрытия, добавок, цвета и отделки. | Точный материал или известная марка, покрытие, отделка, цвет и различия между поставщиками, где это применимо |
| Содержание маркировки и размер элементов | Мелкий текст и плотные 2D-коды требуют приемлемой четкости краев при заданном размере. | Высота знаков, размер кода, размер ячейки, ширина линии и область маркировки |
| Целевой контраст и изменение поверхности | Читаемая темная или светлая метка может требовать другого технологического окна, чем удаление покрытия или неглубокое гравирование. | Требуемый визуальный эффект и любые ограничения по изменению поверхности |
| Геометрия и условие фокусировки | Кривизна, углубления и перепады высоты могут вывести поверхность за пределы полезного диапазона фокусировки. | Плоские, цилиндрические, изогнутые, углубленные или многоуровневые элементы и допустимая ориентация |
| Допуск позиционирования | Мелкие метки могут не получиться, даже если качество лазера приемлемо, когда деталь не позиционируется повторяемо. | База, допуск приспособления, разброс детали и требуется ли коррекция по машинному зрению |
| Производство и верификация | Время цикла, изменяющиеся данные и проверка кода могут изменить всю систему, даже если оптическая метка приемлема. | Деталей в час, метод загрузки, источник данных, требование к считывателю или верификации |
Отклик, зависящий от материала, всё равно следует проверять на фактической подложке. Соответствующие справочные материалы включают электронные подложки, пластмассы и поверхности с покрытием; эти страницы помогают принять решение о применении, но не заменяют испытание образца реальной детали.
Целевой результат
К какому результату маркировки следует стремиться?
Выбирайте лазер после того, как определите, что должна обеспечивать успешная маркировка. В электронике целевой результат часто представляет собой сочетание читаемости, контраста, мелких деталей, точности положения и приемлемого воздействия на поверхность, а не просто способность лазера создать видимую метку.
| Целевой результат | Типичное применение | Критерии приемки |
|---|---|---|
| Машиночитаемый 2D-код | Прослеживаемость печатных плат, компонентов и продукции | Надежное считывание при требуемом размере с помощью предназначенного для производства считывателя; формальная оценка только там, где указано |
| Мелкий читаемый текст | Номера деталей, номиналы и мелкие идентификаторы | Разборчивость символов, четкость краев и правильное положение |
| Стабильный визуальный контраст | Логотипы, символы, корпуса и формованные детали | Приемлемый светлый/темный контраст и внешний вид на представительных деталях |
| Долговечная идентификация там, где это требуется | Детали, подвергающиеся воздействию при обращении или в указанных условиях окружающей среды | Требуемая долговечность после заданного проектом испытания на износ, воздействие растворителей или экспозицию |
| Контролируемое изменение поверхности | Поверхности с покрытием, гальваническим покрытием, анодированные или термочувствительные | Отсутствие недопустимого плавления, ореола, повреждения покрытия, деформации или непреднамеренного удаления |
| Повторяемое положение маркировки | Мелкие детали, приспособления и работа с визуальным наведением | Маркировка остаётся в пределах требуемого допуска на положение при повторяющихся циклах загрузки |
Геометрия, оснастка и загрузка
Как геометрия детали, оснастка и загрузка влияют на процесс маркировки?
Для одной и той же маркировки может потребоваться другая конструкция машины, когда деталь меняется с плоской платы на цилиндрический соединитель, компонент со свободным положением, партию, загруженную в лоток, или этап поточного производства.
| Деталь / условие загрузки | Что это меняет | Конфигурация для оценки |
|---|---|---|
| Плоская печатная плата, панель или корпус с повторяемым положением | Простой контроль фокусировки и базы | Стандартного рабочего места с подходящим приспособлением может быть достаточно |
| Лоток, паллета или гнездо для нескольких деталей | Воспроизводимый шаг, покрытие поля и полный цикл | Специальное приспособление, большее рабочее поле или процесс с индексацией нескольких деталей |
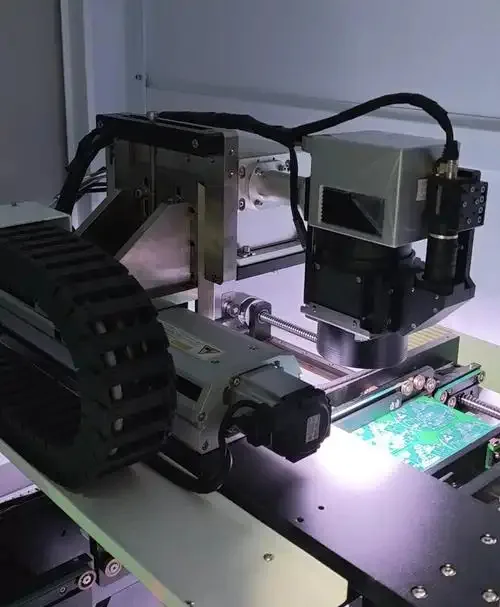
| Мелкие детали с нефиксированным положением | Разброс от детали к детали по XY или углу | Позиционирование с помощью машинного зрения может снизить потребность в ручном выравнивании |
| Цилиндрический разъем, клемма или трубка | Маркируемая поверхность при вращении выходит из плоского поля | Ротационная или окружная оснастка |
| Изогнутая, утопленная или многоуровневая поверхность | Фокусировка изменяется по зоне маркировки | 3D-динамическая фокусировка или стратегия контролируемой переориентации |
| Конвейерный поток или поток производственной линии | Запуск, обработка, синхронизация данных и баланс времени цикла | Онлайн-конфигурация / конфигурация «на лету» только тогда, когда этого требуют фактические движение и процесс |
Метод загрузки является частью решения по системе. Зафиксируйте, поступают ли детали по отдельности, в лотке или кассете, на конвейере или с другой автоматизированной станции, поскольку конструкция приспособления, машинное зрение, время оператора и верификация — всё это влияет на полный производственный цикл.
Лазерный маршрут
Какой тип лазера стоит протестировать первым?
Ни один тип лазера не подходит для всех задач в электронике. Используйте фактическую поверхность и целевой результат, чтобы выбрать первый маршрут для тестирования, затем подтвердите окно процесса на представительных деталях.
| Лазер | Типичная причина протестировать его | Что должен подтвердить образец |
|---|---|---|
| УФ (355 нм) | Тонкая маркировка на выбранных пластмассах, покрытиях и электронных подложках, где важно тепловое воздействие или малый размер элемента | Контраст, чёткость краёв, состояние поверхности и повторяемость на конкретном материале |
| Волоконный (1064 нм) | Металлические корпуса, металл с гальваническим покрытием, клеммы и отдельные покрытые или анодированные металлические поверхности | Целевой контраст или поверхностный эффект без недопустимого повреждения покрытия или подложки |
| Волоконный MOPA | Применения, где более широкое управление шириной импульса может помочь настроить контраст или поверхностный отклик на подходящих металлических/покрытых поверхностях | Даёт ли дополнительное управление импульсом полезный, воспроизводимый результат на реальной детали |
| CO₂ | Отдельные неметаллические поверхности, для которых настроенная длина волны подходит | Отклик материала, качество краёв, тепловой эффект и требуемый внешний вид маркировки |
Тип лазера — это лишь первое решение. Размер поля, линза, размер пятна, поведение импульса, оснастка, управление фокусировкой, позиционирование и извлечение — всё это может изменить допустимое окно процесса.
Для семейств машин см. УФ-лазерные маркировочные машины, волоконные лазерные маркировочные станки и более широкий Продукция раздел.
Режимы отказов
Каковы распространённые виды отказов при лазерной маркировке электроники?
Видимая маркировка не обязательно является маркировкой, готовой к серийному производству. Отказы, перечисленные ниже, стоит искать при тестировании образцов и опытном производстве, поскольку они обычно указывают на реакцию материала, фокусировку, позиционирование, настройки или интеграцию системы.
| Вид отказа | Что видит пользователь | Что проверить в первую очередь |
|---|---|---|
| Слабый или нестабильный контраст | Маркировка плохо различима или меняется между деталями или партиями | Состав материала, покрытие, цвет, качество поверхности и окно процесса |
| Видимый нагрев или повреждение поверхности | Плавление, ореол, изменение цвета, деформация или чрезмерное удаление слоя | Маршрут лазера, настройка импульса/энергии, фокусировка и выдержка на фактической поверхности |
| Код выглядит приемлемо, но считывается ненадёжно | Производственный считыватель периодически даёт сбой, хотя код виден | Размер ячейки, контраст, свободная зона, чёткость краёв, искажение, положение маркировки и настройка считывателя |
| Мелкий текст теряет чёткость | Мелкие символы сливаются, размываются или теряют чёткие края | Рабочее поле, фокус, размер пятна, настройки сканирования и перепад высоты |
| Положение метки смещается | Содержимое выходит за пределы допуска чертежа или оснастки | База детали, повторяемость приспособления, вариация загрузки и калибровка машинного зрения, где применяется |
| Неравномерный результат на изогнутой или углублённой детали | Одна область чёткая, тогда как другая теряет контраст или фокус | Высота поверхности, ориентация, диапазон фокусировки и необходимость 3D-сканирования или переориентации |
| Хороший образец, плохая воспроизводимость в производстве | Одна тестовая деталь проходит успешно, но при серийном производстве наблюдаются отклонения или не достигается целевое время цикла | Разброс параметров деталей, загрузка, обработка данных, время верификации, извлечение и полное время цикла |
Производственный рабочий процесс
Как лазерная маркировка вписывается в производство электроники?
Готовность производства зависит не только от времени маркировки. Полный рабочий процесс включает то, как поступает деталь, как с ней связываются правильные данные, как она позиционируется, как проверяется маркировка и что происходит после результата «годен» или «не годен».
| Производственный этап | Решение, которое необходимо определить |
|---|---|
| 1. Загрузка детали | Ручная поштучная загрузка, лоток/поддон, конвейер или автоматизация на предыдущем участке |
| 2. Идентификация и позиционирование детали | Фиксированное приспособление, подтверждение базовой точки, определение положения с помощью машинного зрения или поворотная ориентация |
| 3. Данные маркировки | Фиксированное содержимое, данные серийных/партийных номеров, генерация кода и любые требуемые входные данные производственной системы |
| 4. Лазерная маркировка | Утверждённое окно процесса для фактического материала, размера метки и целевого результата |
| 5. Верификация | Визуальный осмотр, проверка производственным считывателем или формальная верификация кода, если указано |
| 6. Обработка результатов «годен / не годен» | Решение оператора, маршрут отбраковки, правило повторной обработки или автоматический сигнал в соответствии с требованиями линии |
| 7. Разгрузка / следующий процесс | Ручное снятие, передача носителя или передача на следующую производственную операцию |
Для планирования запроса предложения (RFQ) или испытаний образцов отделяйте время лазерной маркировки от полное время цикла. Загрузка, позиционирование, передача данных, проверка и разгрузка могут стать доминирующим ограничением, даже если этап оптической маркировки выполняется быстро.
Пластик, материалы с покрытием и другие чувствительные к процессу материалы могут выделять пары или образовывать загрязнения во время маркировки. Поэтому требования к вытяжке, ограждению и безопасности всей системы следует пересмотреть в рамках производственной конфигурации для фактического материала, настройки оборудования и применимых местных требований.
Приёмка образцов
Как следует принимать пробный тест маркировки?
Полезный пробный тест должен завершаться зафиксированными критериями приемки, а не только визуальным впечатлением. Проверяйте на репрезентативных реальных деталях и оценивайте результат по чертежу, считывателю, требованию к стойкости и ожидаемому производственному методу.
- Идентичность материала зафиксирована — точно известны подложка, покрытие, отделка, цвет и состояние представительной партии
- Содержимое маркировки корректно — текст, серийный номер, код или символ соответствует требуемому макету или данным
- Размер и положение приемлемы — размеры и расположение маркировки соответствуют проектному допуску
- Контраст и мелкие детали приемлемы — текст и графика остаются разборчивыми при фактическом требуемом размере
- Код считывается предусмотренным считывателем — и формальная классификация выполняется только тогда, когда проект устанавливает класс и метод проверки
- Недопустимые повреждения поверхности отсутствуют — термическое воздействие, плавление, ореол, удаление покрытия или деформация остаются в пределах утверждённого допуска
- Требование к долговечности выполняется — проверка на износ, воздействие растворителей или иное внешнее воздействие выполняется, когда это действительно указано в применении
- Повторные образцы стабильны — оснастка, фокус и настройки процесса остаются неизменными для представительных деталей, а не для одного лучшего образца
- Полный цикл укладывается в целевой показатель производства — учитывайте загрузку, маркировку, верификацию и разгрузку, а не только время сканирования
Отправьте представительные детали вместе с содержимым маркировки, целевым размером, требуемым эффектом, темпом производства, способом загрузки, требованием к считывателю или верификации, а также любыми потребностями в автоматизации или интерфейсе данных. Zhuorui Laser может использовать эти данные, чтобы настроить и протестировать маршрут маркировки до фиксации окончательной конфигурации станка.
От теста к станку
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Тест образца должен сузить конфигурацию. Принятый лазерный маршрут определяет оптическую отправную точку, тогда как геометрия, позиционирование, время цикла, данные и верификация определяют остальную часть системы.
| Что показывает испытание или производственный анализ | Что это меняет в конфигурации станка |
|---|---|
| Утверждённый результат достигается с УФ на конкретном пластике, покрытии или электронной подложке | Используйте УФ-маршрут как оптическую основу, затем выбирайте мощность, линзу/поле и структуру станка исходя из принятого технологического окна |
| Утверждённый результат достигается на металле или металле с покрытием с помощью оптоволоконного / MOPA-оптоволоконного лазера | Используйте подходящий оптоволоконный маршрут и выбирайте возможность управления импульсами исходя из протестированного целевого эффекта, а не только по мощности |
| Мелкий код или тонкий текст проходит только в меньшем рабочем поле маркировки | Выбор линзы и размера поля становится частью итоговой спецификации |
| Положение детали может меняться при загрузке | Добавьте улучшение приспособления или оцените визуальное позиционирование вместо того, чтобы полагаться на ручное выравнивание |
| Метка огибает цилиндрическую деталь | Добавьте поворотную конфигурацию и проверьте повторяемость вращения/индексирования |
| Перепады высоты или кривизна вызывают потерю фокуса | Оцените 3D-динамическую фокусировку, контролируемую переориентацию или более подходящее приспособление |
| Ручная загрузка обеспечивает требуемый полный цикл | Стандартного рабочего места с валидированным приспособлением может быть достаточно |
| Ручная загрузка или проверка не может обеспечить требуемую пропускную способность | Оцените многоместные приспособления, конвейерную обработку, техническое зрение, онлайн-интеграцию или проектную автоматизацию по мере необходимости |
| Требуются динамические серийные номера или производственные данные | Включите требования к программному обеспечению, системе управления и интерфейсам данных в анализ оборудования |
| Каждый код требует считывания после нанесения маркировки | Включите проверку с помощью считывателя или технического зрения и определите обработку результатов «годен/не годен» в цикле системы |
| Процесс создает специфичные для материала испарения или отходы | Включите надлежащую вытяжку и проверку безопасности всей системы в конфигурацию |
Станок должен соответствовать принятому образцу и производственным условиям. Стандартного станка достаточно, когда утверждённый оптический результат, приспособление и ручной цикл удовлетворяют требованиям. Машинное зрение, поворотный механизм, 3D, конвейер или автоматизация под заказ должны добавляться только тогда, когда реальная геометрия детали, позиционирование, данные или производительность создают такую потребность.
Следующие шаги
Превратите требования к вашей детали в план испытаний образца
Начните с реального материала и поверхности, требуемого содержимого и результата маркировки, геометрии детали и способа загрузки, производительности и того, как маркировка должна проверяться. Эти входные данные делают испытание образца полезным для выбора окончательной конфигурации станка.
Чтобы ускорить подготовку коммерческого предложения, подготовьте: материал и поверхность · фотографии или чертежи изделия · содержимое и размер маркировки · целевой результат · геометрия детали и способ загрузки · производительность · требование к считывателю / проверке · потребности в автоматизации или данных · напряжение и место назначения · количество образцов.