
Применения · Электроника и электротехника
Лазерная маркировка электронных компонентов
Идентификация и прослеживаемость мелких символов для корпусов ИС, конденсаторов, реле и других электронных компонентов. Эта страница поможет вам определить, какие компоненты маркируются, какой контент наносится на деталь, где может располагаться маркировка, насколько маленькой она может быть в реальности и какое направление лазера следует оценить в первую очередь.
- Номера деталей, 2D-коды и обозначения полярности на ИС, конденсаторах и реле
- Дисциплина позиционирования на поверхностях из формованного эпоксидного компаунда, керамики и металлических оболочек
- Направления УФ / волоконный / MOPA оцениваются в первую очередь и подтверждаются тестированием образцов
Краткий ответ: лазерная маркировка электронных компонентов — коротко о главном
Лазерная маркировка широко используется для постоянной идентификации и прослеживаемости электронных компонентов, но полезный инженерный вопрос заключается не просто в том, можно ли нанести маркировку на компонент. Вам необходимо определить фактический корпус и внешнюю поверхность, информацию, подлежащую маркировке, требуемый визуальный или кодовый результат, доступную зону маркировки, способ подачи детали, производительность и последующие процессы, которые маркировка должна выдерживать.
Эта страница поможет вам превратить первоначальный запрос, например “нанести код на ИС, конденсатор, реле или датчик”, в проверяемое применение: идентифицировать компонент и поверхность маркировки, определить целевой результат, выбрать первый вариант лазерной обработки для оценки, предусмотреть виды отказов, установить критерии приёмки образцов и использовать результаты испытаний для определения окончательной оптики, оснастки, позиционирования, подачи, верификации и конфигурации станка.
Примечание к области применения: на этой странице рассматривается маркировка самого электронного компонента. Маркировка уровня платы на PCB и PCBA рассматривается на странице «Маркировка PCB и PCBA», а маркировка соединителей / клемм — на странице «Маркировка соединителей и клемм».
Какие электронные компоненты обычно маркируются лазером?
Начните с самого компонента и внешнего слоя, до которого дойдёт лазер. Две детали в одной и той же категории электроники могут требовать разных лазерных маршрутов, поскольку их поверхности корпусов, размеры и внутреннее устройство различаются.
Корпуса интегральных микросхем и чипов — формованные эпоксидные корпуса
ИС, микроконтроллеры, логические устройства и многие дискретные полупроводниковые корпуса используют формуемые эпоксидные компаунды в таких форм-факторах, как QFN, BGA, SOP, и аналогичных корпусах. Обычный объект маркировки — литая верхняя поверхность. Процесс должен создавать читаемый контраст, одновременно удерживая тепловые эффекты и эффекты проникновения в приемлемых пределах для реальной толщины корпуса и внутренней структуры. Поведение материала на большей глубине можно дополнительно сверить со страницами о пластмассовых материалах.
Керамические компоненты и корпуса
Керамические конденсаторы, резонаторы, датчики и корпуса на керамической подложке могут требовать темной или высококонтрастной идентификации на керамической поверхности. Состав, глазурь, металлизация, толщина и чувствительность кромок могут изменять допустимое окно процесса, поэтому тонкие или хрупкие детали следует оценивать как на читаемость, так и на целостность поверхности. См. страницу материала «керамическая подложка» когда основной неизвестной величиной является сам отклик поверхности.
Компоненты с металлическим корпусом или металлизированной поверхностью
Кристаллы в металлическом корпусе, экранированные компоненты и другие детали с открытой или специально маркируемой металлической поверхностью могут проходить по маршруту маркировки металла. Важное отличие заключается в фактический внешний слой маркировкифактическом внешнем маркировочном слое: необработанный металл, анодированный металл, гальваническое покрытие, защитное покрытие или изолирующая втулка могут требовать разной оценки. Гальванические покрытия можно подробнее рассмотреть на странице материала «металл с гальваническим покрытием»..
Компоненты в пластиковом корпусе
Реле, переключатели, разъёмы, датчики и другие электронные компоненты могут иметь корпуса из конструкционного пластика. Тип полимера, цвет, наполнители, состав антипиренов и отделка поверхности могут изменять контрастность и реакцию на нагрев, поэтому материал корпуса следует уточнять, а не рассматривать как обобщённый «пластик».
Почему маркируют электронные компоненты?
Маркировка обычно является частью идентификации изделия, контроля сборки или прослеживаемости, а не украшением.
- Идентификация продукта — различать номер детали, модель, номинал, класс или информацию о производителе, чтобы операторы и клиенты могли правильно идентифицировать компонент.
- Прослеживаемость партии и производства — связывать данные о дате, партии, лоте или серийном номере с производственными и испытательными записями, а также записями о качестве.
- Контроль сборки — показывать вывод 1, полярность, ориентацию или другие функциональные ориентиры, помогающие предотвратить неправильную установку или сборку.
- Обработка вопросов качества и отзывов продукции — сохранять достаточно идентификационных данных, чтобы отследить затронутые партии или единицы продукции, когда необходимо расследовать проблему с качеством.
- Автоматизированная проверка — предоставлять текстовые или машиночитаемые коды, которые можно проверить с помощью камеры или считывателя и связать с MES или другими производственными данными, если это требуется проектом.
- Требования заказчика или программы — применяйте идентификаторы, специфичные для заказчика, структуры UID или содержимое кода, если они определены в спецификации на закупку или спецификации качества.
Требуемая причина определяет метод приёмки. Для точки полярности в основном нужна чёткая, воспроизводимая видимость; для кода прослеживаемости может также потребоваться проверка сканером, сопоставление данных и определённый процесс отбраковки.
Что обычно наносят на электронный компонент?
Определите содержимое до выбора поля маркировки, оптики или метода подачи, поскольку плотность текста и размер кода влияют на доступное окно процесса.
Идентификация продукта
Обычно содержимое включает номера деталей, информацию о модели или номинале, логотипы производителя, коды даты и коды партии или серии. Эти метки обычно предназначены для непосредственного распознавания человеком и должны оставаться разборчивыми при фактическом расстоянии просмотра и размере компонента.
2D-коды и сериализованная прослеживаемость
QR-коды и символы Data Matrix могут содержать сериализованные данные или данные, связанные с производством, такие как номер рабочего заказа, серийный номер, номер партии, ссылка на тест или номер детали заказчика. На малых компонентах полезный код — это не самый маленький рисунок, который способен нанести лазер, а самый маленький рисунок, который можно стабильно изготовить и считать указанным оборудованием для верификации.
Метки ориентации и полярности
Индикаторы вывода 1, метки полярности, точки, линии и другие ориентиры для размещения могут быть функционально важны во время SMT или последующей сборки. Поэтому их положение и контрастность необходимо рассматривать как критерии приемки, а не только как графический внешний вид.
Типичное содержимое и форматы данных
| Содержимое маркировки | Типичный формат | Типичное назначение |
|---|---|---|
| Номер детали / модель / значение | Читаемый текст | Идентификация продукции и точность отбора |
| Дата / лот / код партии | Текст | Прослеживаемость партии и обработка отзывов продукции |
| Серийный номер | Текст / 1D / 2D код | Идентификация на уровне единицы |
| Код прослеживаемости | QR / Data Matrix / GS1 DataMatrix, если указано | Связать деталь с производственными данными или данными заказчика |
| Ориентация / полярность | Точка, линия, символ или короткий текст | Правильное размещение и сборка |
| Идентификатор заказчика / программы | Текст или код, определённый спецификацией заказчика | Идентификация и прослеживаемость для конкретной программы |
Что определяет результаты лазерной маркировки на электронных компонентах?
Одно только название компонента не определяет выбор процесса. Качество маркировки зависит от фактической поверхности, геометрии корпуса, размера элемента, оптики, параметров лазера и последующих условий, которые маркировка должна выдерживать.
| Результирующая переменная | Что необходимо подтвердить | Почему это меняет результат |
|---|---|---|
| Корпус и наружная поверхность маркировки | Формованный эпоксидный компаунд, керамика, конструкционный пластик, покрытие, гальваническое покрытие, втулка или открытый металл | Разные наружные слои поглощают энергию лазера по-разному и обеспечивают различный контраст, нагрев и механизмы изменения поверхности. |
| Состав и состояние поверхности | Цвет, наполнители, марка, толщина покрытия, загрязнения и вариации поставщика / партии | Две визуально похожие детали могут требовать разных окон параметров или давать различный контраст. |
| Толщина корпуса и внутренняя структура | Толщина в предполагаемой зоне маркировки и близость чувствительных внутренних элементов | Определяет, какой тепловой запас или запас по глубине проникновения допустим во время маркировки. |
| Содержание маркировки и размер элементов | Высота знака, толщина штриха, размер модуля Data Matrix / QR, детализация логотипа | Мелкие элементы повышают требования к размеру пятна, фокусировке, контрасту и возможностям сканера. |
| Доступная зона маркировки | Полезная зона, края, выводы, контакты, уплотнения и другие запретные границы | Ограничивает размер кода, компоновку и безопасное расположение маркировки. |
| Геометрия и изменение высоты | Плоская, изогнутая, цилиндрическая, утопленная форма; допуск по высоте от лотка к лотку | Изменяет управление фокусировкой, конструкцию приспособления, необходимость вращения, а также то, требуется ли машинное зрение или многопозиционная обработка. |
| Лазерный источник, оптика и окно параметров | Длина волны, поведение импульса, полевая линза, рабочее расстояние, частота повторения, скорость сканирования и число проходов | Одна и та же средняя мощность может приводить к очень разной тепловой нагрузке, контрасту и качеству элементов при разных комбинациях. |
| Нисходящий процесс | Оплавление, отмывка, нанесение покрытия, обращение, термоциклирование и метод окончательного контроля | Маркировка должна оставаться приемлемой после реальной технологической последовательности, а не только сразу после её нанесения. |
Маршрутизация материала: если основной неизвестный фактор — это то, как конкретный формовочный компаунд, керамика, пластик или металлизированная поверхность реагирует на лазерную энергию, используйте соответствующее руководство по электронным подложкам,, пластмассы или металл с гальваническим покрытием пластмассам или металлическим покрытиям. Решение о применении всё равно должно возвращаться к фактическому компоненту, зоне маркировки, целевому результату и производственному потоку.
Насколько маленькой может быть метка в реальности?
Минимальная высота символа, ширина линии и размер модуля 2D-кода зависят от конфигурации. Практический предел определяется сфокусированным пятном, контрастом поверхности, полевой линзой, рабочим расстоянием, плоскостностью детали и сканером или методом контроля, используемым в конце. Немного более крупный элемент, который стабильно считывается по всей партии, полезнее, чем самый маленький элемент, достигнутый на одном образце. Для более глубокого руководства по оптике см. руководство по микромаркировке.
К какому результату маркировки следует стремиться?
Определите критерий прохождения до тестирования образца. «Выглядит хорошо» недостаточно, чтобы выбрать воспроизводимую производственную конфигурацию.
- Визуальный результат — определите, нужен ли вам светлый знак на тёмном фоне, тёмный знак на светлом фоне или просто достаточный контраст для надёжного распознавания человеком.
- Результат по знакам и кодам — определите целевой размер знаков, чёткость штриха, размер модуля, сканер и любой согласованный метод верификации или оценки качества.
- Результат по положению — определите утверждённую зону маркировки, отступ от края, базовую или ориентационную привязку и допустимую величину отклонения положения для изделия.
- Результат по поверхности / функциональным характеристикам — определите, какие повреждения недопустимы, например растрескивание, оплавление, чрезмерная карбонизация, пробой покрытия, повреждение выводов или другие видимые изменения, которые могут повлиять на работу или надёжность.
- Результат по долговечности — определите, какие реальные последующие процессы должна выдерживать маркировка, например оплавление, отмывку, нанесение покрытия, обработку или термоциклирование.
- Результат по стабильности — определите, должно ли одно и то же окно приёмки охватывать несколько партий компонентов, поставщиков, цветов или вариантов корпуса.
- Производственный результат — определите требуемую пропускную способность станции, время проверки и обработку отбраковки, а не оценивайте только время лазерного сканирования.
Эти целевые показатели становятся критериями приёмки, используемыми в дальнейшем для сравнения испытаний УФ, волоконных или MOPA-лазеров и для решения о необходимости изменений оптики, оснастки, машинного зрения, подачи или автоматизации.
Как зона маркировки, геометрия и обращение с деталями влияют на результат?
Малые компоненты оставляют мало места для ошибок. Полезная зона маркировки, высота детали, ориентация и способ подачи часто определяют стратегию оснастки и позиционирования до окончательной настройки лазерного рецепта.
Предпочитайте выделенную поверхность для маркировки с достаточным зазором от выводов, уплотнений, краёв и других функциональных элементов. Безопасную зону необходимо определять по фактическому чертежу корпуса или образцу, а затем проверять во время испытаний; её нельзя выводить только из категории компонента.
Типичные зоны маркировки
- Верхняя поверхность формованного корпуса — обычно применяется для текста и 2D-кодов на корпусах ИС, когда структура и толщина корпуса обеспечивают приемлемое технологическое окно.
- Керамическая или покрытая поверхность — пригодна, когда выводы, металлизированные участки и чувствительные кромки исключены из зоны маркировки.
- Пластиковая поверхность корпуса — полезна на реле, датчиках или других корпусах, когда рецептура полимера обеспечивает стабильную маркировку.
- Цилиндрическая боковая поверхность — может потребовать обработки с вращением или контролируемого индексирования, если маркировка наносится по окружности.
Запретные зоны
- Выводы, штырьки, места пайки и контактные площадки — не допускайте повреждения покрытия, паяемости или поверхностей электрических контактов.
- Уплотнения и функциональные интерфейсы — не допускайте, чтобы маркировка нарушала или ослабляла герметичные, клеевые или уплотнительные области.
- Тонкие кромки и механически нагруженные области — чувствительные к кромкам керамические или тонкие корпуса могут требовать дополнительного отступа и сниженной тепловой нагрузки.
- Непроверенные зоны внутреннего риска — если толщина корпуса или внутренняя конструкция неизвестны, уточните зону маркировки по чертежам или образцам, а не исходите из того, что одно лишь XY-положение исключает внутренний риск.
Как деталь подаётся к лазеру
Плоскую деталь в повторяемом гнезде часто можно закрепить с помощью простого приспособления. Детали со случайной ориентацией могут потребовать визуального позиционирования позиционирование машинным зрением. Цилиндрическим деталям может понадобиться ось вращения. Подача из лотка, магазина, ленты на катушке или питателя также меняет то, как необходимо проверять повторяемость позиционирования, фокусировку и время цикла.
Какой лазер следует протестировать первым для маркировки электронных компонентов?
УФ-, волоконные и MOPA-лазеры подходят для многих задач маркировки электронных компонентов, но начальный выбор должен определяться фактической поверхностью маркировки и целевым результатом, а затем подтверждаться на реальных деталях.
УФ (~355 нм) — часто первый вариант для оценки формованных компаундов, керамики и мелких элементов
УФ-лазеры обычно оценивают в первую очередь, когда формованный эпоксидный компаунд, отдельные виды пластмасс, керамика или очень мелкие элементы требуют контролируемого воздействия на поверхность с ограниченной тепловой нагрузкой. Рабочее окно по-прежнему зависит от фактического компаунда, цвета, толщины и целевого контраста, поэтому «УФ» — это отправное направление, а не гарантированный рецепт.
Волоконный (~1064 нм) — сильный кандидат для открытого металла и совместимых поверхностей с покрытием
Волоконные лазеры — стандартное направление для маркировки металла и могут подходить, когда фактический целевой слой представляет собой открытый металл, анодированный металл или другую совместимую поверхность. Формованные корпуса и изолирующие наружные слои требуют отдельной оценки; не выбирайте волоконный лазер только по названию компонента, если лазер фактически воздействует на оболочку, покрытие или полимерную поверхность.
Волоконный MOPA — более широкое окно управления импульсами для отдельных поверхностей
MOPA — это архитектура волоконного лазера с более широким диапазоном регулировки длительности импульса и частоты. Она может быть полезна там, где для контраста и теплового баланса нужна большая гибкость технологического окна на отдельных металлах, покрытиях или совместимых компаундах, но то, лучше ли она, чем волоконный лазер с модуляцией добротности или УФ, должно быть продемонстрировано на целевой поверхности.
Микромаркировка: размер пятна, полевая линза и предел верификации
Меньшее поле маркировки может поддерживать более мелкие элементы, но оно уменьшает полезную площадь и может создавать компромисс с покрытием лотка или маркировкой нескольких деталей. Поэтому полевую линзу, рабочее расстояние, размер пятна, допуск фокусировки и возможности сканера необходимо оценивать вместе. Правильная цель — это наименьший элемент, который остаётся воспроизводимым и верифицируемым в рамках требуемой производственной вариативности.
Почему только мощность лазера не определяет качество маркировки
Средняя мощность сама по себе не определяет хорошую маркировку компонента. Энергия импульса, длительность импульса, частота повторения, скорость сканирования, размер пятна, число проходов и отклик поверхности взаимодействуют. Рецепт, который безопасно создаёт контраст на одном материале, может перегреть другой, поэтому рабочее окно процесса следует разрабатывать на реальных образцах, а не копировать из каталога.
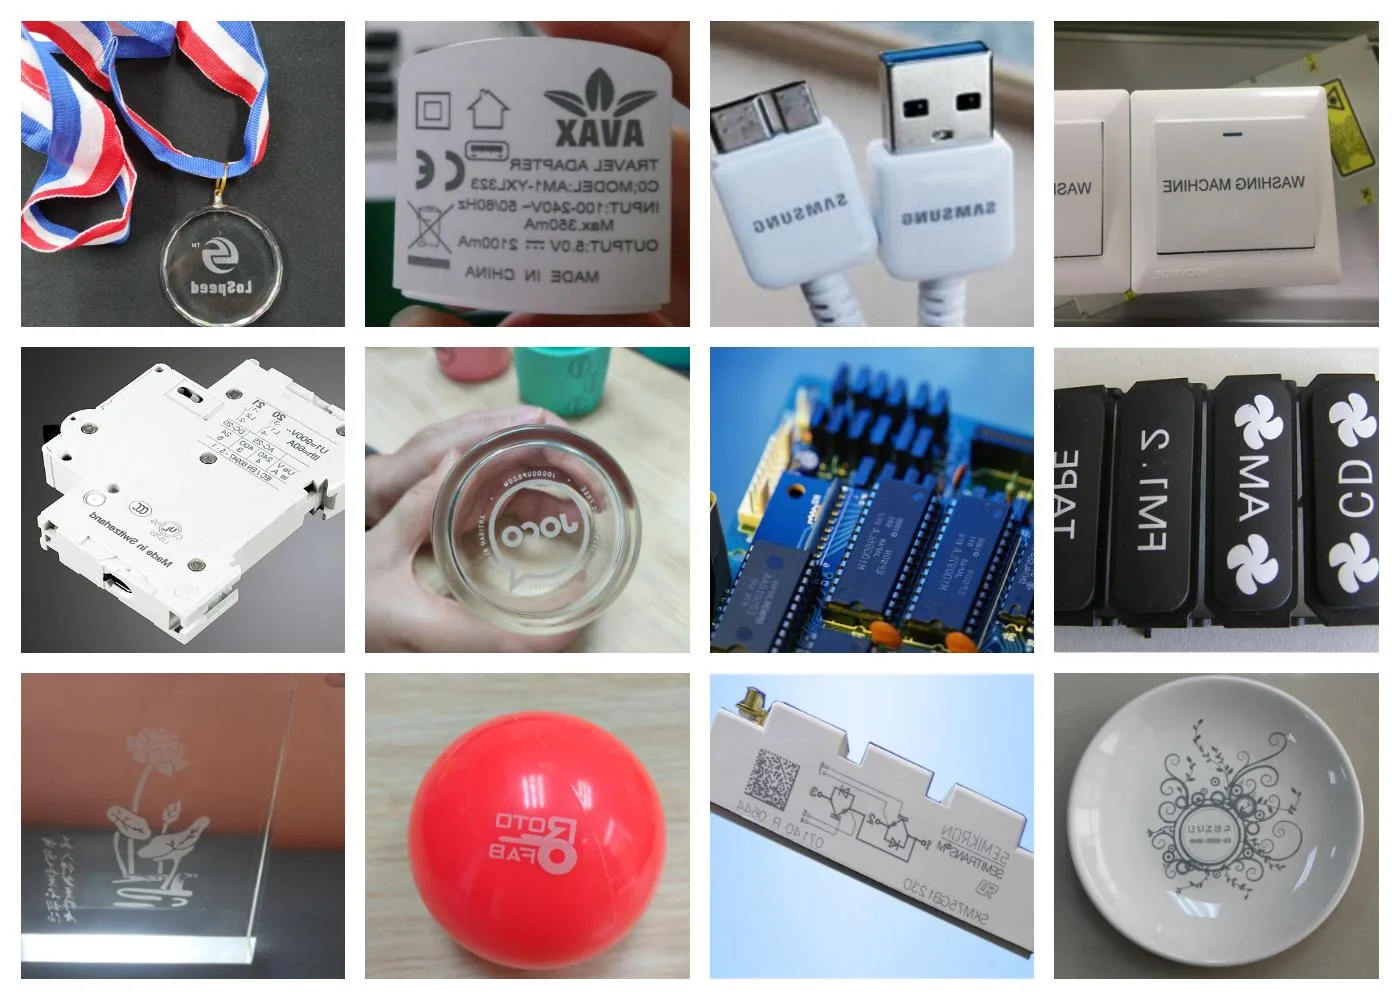
Вывод для инженеров: это вспомогательная визуализация, а не подтверждённый результат для конкретного электронного компонента; окончательный лазерный источник и окно параметров следует подтвердить на реальной детали.
Для семейств оборудования см. УФ-лазерные маркировочные машины и волоконные лазерные маркировочные станки страницы после того, как маршрут образца будет сужен.
Каковы распространённые режимы отказов при лазерной маркировке электронных компонентов?
Режимы отказов помогают диагностировать, исходит ли проблема от поверхности, оптики, окна параметров, позиционирования или потока производственных данных.
| Вид отказа | Что вы можете увидеть | Что нужно перепроверить |
|---|---|---|
| Низкий или нестабильный контраст | Текст или код различаются по темноте / светлоте от детали к детали или от партии к партии | Состав поверхности, цвет, загрязнение, вариация партии и окно параметров лазера |
| Размытые или залитые мелкие элементы | Мелкие символы сливаются, тонкие штрихи исчезают или ячейки кода теряют четкость | Размер пятна, фокус, полевая линза, размер элемента, скорость сканирования и плотность энергии |
| Сбой считывания 2D-кода | Рисунок виден, но считывание сканером нестабильно или оценка качества низкая | Размер модуля, контраст, форма ячейки, свободная зона, настройка сканера и метод верификации |
| Чрезмерное тепловое воздействие | Плавление, карбонизация, изменение цвета, деформация или увеличенная зона термического влияния | Источник лазера, поведение импульсов, накопленная энергия, проходы и стратегия сканирования |
| Повреждение корпуса или керамики | Растрескивание, сколы или другие недопустимые изменения поверхности / структуры | Толщина детали, расстояние до края, тепловая нагрузка, фокус и выбор зоны маркировки |
| Дрейф положения | Метка смещается к краю, выводу или запретной зоне | Повторяемость приспособления, допуск лотка, ориентация детали, стратегия базирования и потребность в машинном зрении |
| Вариация фокуса от детали к детали | Некоторые детали в лотке маркируются чётко, тогда как другие теряют контраст или чёткость | Разброс высоты деталей, плоскостность лотка, допуск по полю / фокусу и способ подачи |
| Неверное содержимое или маркировка не той детали | Физическая маркировка читается, но данные не соответствуют компоненту или производственной записи | Идентификация деталей, источник данных, взаимодействие с MES / базой данных, логика проверки и отбраковки |
Неудачный образец не обязательно означает, что лазерная маркировка не подходит. Сначала нужно классифицировать отказ, затем целенаправленно изменить соответствующую переменную — источник, оптику, рецепт, оснастку, позиционирование, логику данных или обработку — и провести повторное тестирование.
Как маркировка электронных компонентов вписывается в производственный процесс?
Производственная ячейка должна контролировать весь поток деталей и данных, а не только лазерное сканирование.
1. Подать и идентифицировать деталь
Компоненты могут поступать в лотках, магазинах, лентах-катушках, питателях или специальных приспособлениях. Система должна убедиться, что правильная деталь присутствует, правильно ориентирована и расположена в пределах допуска на маркировку до начала работы.
2. Загрузить или сгенерировать данные маркировки
Статический текст может поступать из файла задания на маркировку; переменные данные могут поступать из источника серийных номеров, штрихкода, MES или базы данных. В проекте следует определить, что идентифицирует деталь, какая система владеет данными и что происходит, если требуемые данные отсутствуют или некорректны.
3. Позиционировать, фокусировать и маркировать
Простые гнёзда могут обеспечивать достаточную повторяемость для фиксированного позиционирования. Случайные местоположения могут требовать выравнивание с помощью машинного зрения; движущиеся производственные линии могут использовать маркировка на лету / онлайн-маркировка; цилиндрические детали могут требовать вращательного позиционирования.
4. Проверьте маркировку и данные
Проверка может контролировать наличие, положение, читаемый текст, читаемость кода и — при необходимости — соответствует ли нанесённое значение ожидаемым производственным данным. Точку проверки следует выбирать осознанно: сразу после маркировки, после последующей операции или при окончательном контроле.
5. Обработка сбоев и фиксация результата
При проектировании производства следует определить, что происходит при неудачной проверке: остановить станцию, забраковать деталь, отвести её, разрешить контролируемую переделку или запросить проверку оператором. Если требуется прослеживаемость, статус прохождения/непрохождения и соответствующие идентификаторы также может потребоваться записывать через слой интеграции с системой прослеживаемости.
6. Согласуйте способ подачи с объёмом производства
Подача из лотков и магазинов подходит для многих применений с партийным производством или частой переналадкой. Подача в формате лента-катушка и с использованием питателей может поддерживать более высокий объём потока SMD. Реальное время цикла включает загрузку, позиционирование, обработку данных, маркировку, проверку, обработку брака и выгрузку — а не только время сканирования.
7. Включите вытяжку, защитное ограждение и лазерную безопасность в проект ячейки
Маркировка формованных компаундов, пластмасс или покрытий может приводить к выделению паров или мелкодисперсных частиц, поэтому требования к вытяжке следует оценивать применительно к конкретному материалу и процессу. УФ-излучение и лазерное излучение с длиной волны 1064 нм невидимы, а классификация лазерной безопасности относится к системе в целом; нельзя предполагать, что внешне закрытая машина соответствует классу 1, без оценки на уровне системы.
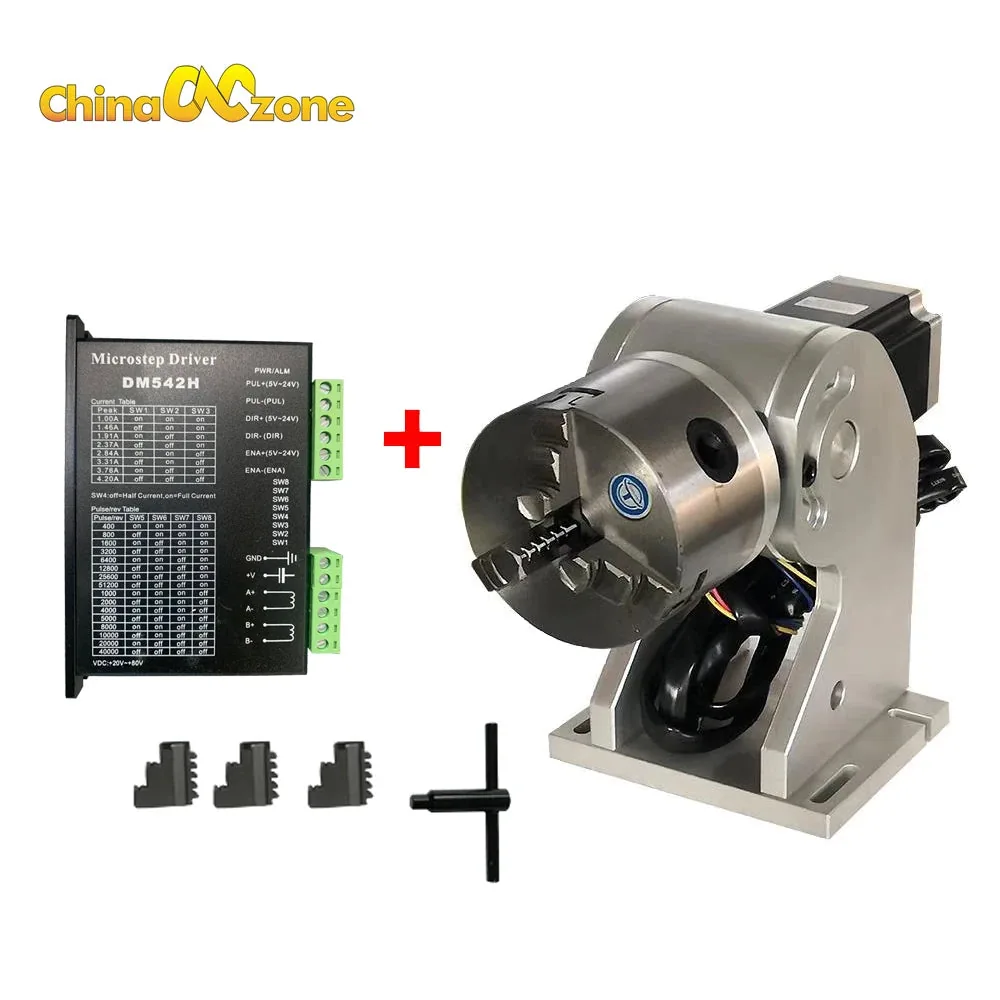
Вывод для инженеров: Инженерный вывод: аксессуар иллюстрирует обработку вращающихся заготовок; фактическую совместимость, размер компонентов и производственную настройку необходимо подтвердить для проекта.
Как следует принимать тест маркировки образца?
Согласуйте критерии прохождения/непрохождения до сравнения образцов, чтобы выбранный процесс основывался на результате, который действительно нужен вашему производству.
| Пункт приёмки | Что проверить |
|---|---|
| Корректное содержимое | Текст, значение серийного номера, информация о партии или данные 2D-кода соответствуют утвержденным входным данным. |
| Положение маркировки | Маркировка остаётся внутри утверждённой зоны маркировки и вне определённых запретных зон. |
| Визуальное качество | Контраст, края символов и согласованность элементов соответствуют согласованным визуальным требованиям для всего набора образцов. |
| Читаемость кода | Указанное считывающее устройство может надёжно считывать код; если применяется требование к оценке качества, используйте согласованный метод проверки и целевой показатель, а не только визуальную оценку. |
| Состояние поверхности и корпуса | Отсутствуют недопустимые трещины, оплавление, карбонизация, повреждение покрытия, повреждение выводов или иной определённый дефект поверхности / функциональный дефект. |
| Долговечность на последующих этапах | Повторно проверьте маркировку после фактического оплавления, отмывки, нанесения покрытия, обращения или термического процесса, применимого к изделию. |
| Согласованность партий / поставщиков | Если используются несколько партий компаунда, цветов, отделок или поставщиков, подтвердите, что утверждённое технологическое окно покрывает требуемую вариацию. |
| Повторяемость в производстве | Подтвердите положение, читаемость и качество для предполагаемого способа фиксации / лотка / подачи и при требуемом цикле станции. |
Если в вашем проекте используется оценка класса кода — например, ISO/IEC 15415 или ISO/IEC 29158, когда применима верификация прямой маркировки детали — согласуйте стандарт, настройку верификатора и критерий приёмки с командой качества до пробного запуска. Стандарт описывает, как оценивается результат; он не гарантирует, что один набор параметров обеспечит одинаковый класс на любой поверхности.
Чрезмерное тепловое воздействие контрольный список испытаний маркировки образца может использоваться для подготовки компонентов и информации о приёмке перед оценкой.
Как результаты испытаний образцов определяют окончательную конфигурацию станка?
Итоговая машина должна быть следствием принятого образца и производственных выводов — а не моделью, выбранной до того, как будет понято технологическое окно.
| Что показывает испытание или производственный анализ | Что это меняет в конфигурации |
|---|---|
| УФ обеспечивает требуемый контраст и качество элементов при приемлемом состоянии поверхности | УФ остаётся семейством источников-кандидатов; следующий шаг — зафиксировать требуемый класс мощности, оптику и рабочее поле на основе принятого рецепта и производительности. |
| Открытый металл или совместимая поверхность с покрытием даёт требуемый результат с волоконным лазером | Оптоволокно становится кандидатным маршрутом источника; затем линза, поле и класс импульса/мощности подбираются под принятый результат и требование к циклу. |
| Более широкое окно управления импульсом существенно улучшает контраст или тепловой баланс | Оцените конфигурацию MOPA на оптоволокне, а не рассматривайте все оптоволоконные источники как взаимозаменяемые. |
| Мелкие символы или кодовые модули не обеспечивают повторяемость в пределах требуемого большого поля | Пересмотрите полевую линзу, рабочую область, размер пятна и необходимость индексирования лотка/заготовки по нескольким позициям. |
| Вариация положения приводит к смещению меток в запретные зоны | Улучшите стратегию крепления/базирования или добавьте позиционирование с помощью машинного зрения, если одной механической повторяемости недостаточно. |
| Вариация высоты детали выводит некоторые компоненты из фокуса | Повысьте плоскостность позиционирования деталей, точность установки приспособления по высоте или используйте конфигурацию, позволяющую учитывать требуемое изменение фокуса. |
| Маркировка должна наноситься по окружности цилиндрической поверхности. | Добавьте подходящую конфигурацию поворотного или индексного позиционирования и подтвердите диапазон рабочих диаметров/длин. |
| Ручная загрузка не может обеспечить требуемую производительность станции. | Переходите от простой рабочей станции к индексации лотков, tape-and-reel, фидерной подаче или проектной автоматизации. |
| Проверка и сопоставление данных обязательны | Добавьте в определение ячейки требуемую камеру/считыватель, интерфейс данных, журналирование результатов и логику отбраковки. |
| Обработка материала создает недопустимый риск образования дыма или воздействия на оператора | Укажите вытяжку, ограждение, блокировки и соответствующую архитектуру лазерной безопасности на уровне системы. |
Информация для отправки с образцами или запросом коммерческого предложения (RFQ)
- Тип компонента, корпус, размеры и фотографии или чертежи предполагаемой зоны маркировки
- Фактическая наружная поверхность / отделка и любые известные отклонения по материалу или поставщику
- Содержимое маркировки, формат кода, целевой размер символа или модуля и требуемое положение маркировки
- Запретные зоны и любые ограничения функциональных / косметических повреждений
- Способ подачи: лоток, магазин, лента-на-катушке, питатель, роторный или иной способ подачи
- Требуемая производительность, момент проверки и требование к обработке брака
- Требования к MES / базе данных / интерфейсу данных там, где необходима прослеживаемость переменных
- Последующие процессы и критерии приемки образцов, которые должна пройти маркировка
Чрезмерное тепловое воздействие Ресурс контрольного списка RFQ можно использовать для формирования пакета этих входных данных для коммерческого предложения на стандартную машину или проверки конфигурации на основе проекта.
Часто задаваемые вопросы
Может ли лазер нанести маркировку на формованный эпоксидный корпус ИС, не повредив корпус?
Формованные корпуса ИС обычно маркируются лазером, но безопасный результат зависит от формовочного компаунда, толщины корпуса, внутренней конструкции, зоны маркировки и окна параметров лазера. Правильный путь — определить допустимый визуальный результат и пределы повреждения, а затем подтвердить их на реальных образцах, а не предполагать, что один только тип корпуса гарантирует результат.
Каков наименьший символ или 2D-код, который можно нанести на небольшой компонент?
Минимальный полезный размер элемента зависит от размера пятна, оптики, допуска фокусировки, контраста поверхности и считывателя или метода верификации. Практический предел — это наименьший элемент, который остаётся воспроизводимым и читаемым при требуемом разбросе образцов и производства.
Почему УФ-излучение часто оценивают в первую очередь для маркировки ИС и керамических компонентов?
УФ часто является сильным первым кандидатом, когда мелкие элементы и контролируемая тепловая нагрузка являются приоритетом для выбранных формовочных компаундов, пластмасс или керамики. Фактическое поглощение и отклик поверхности зависят от состава и конструкции, поэтому окончательный способ всё ещё необходимо подтвердить на целевом компоненте.
Можно ли использовать волоконный лазер или MOPA для конденсаторов или компонентов в металлическом корпусе?
Они могут быть сильными кандидатами, когда фактический наружный слой, на который наносится маркировка, совместим с волоконной маркировкой, особенно открытые металлы и отдельные поверхности с покрытием. Прежде чем выбирать источник только по названию компонента, уточните, по чему физически попадает лазер — по металлу, покрытию, гальваническому покрытию, пластику или оболочке.
Выдерживает ли лазерная маркировка компонентов оплавление, отмывку и термоциклирование?
Это возможно, но долговечность зависит от фактической поверхности, механизма нанесения маркировки и последующих условий. Если для вашего продукта важны оплавление, отмывка, нанесение покрытия или термоциклирование, включите эти этапы в последовательность приёмки образца и после них повторно проверьте читаемость и состояние поверхности.
Можно ли интегрировать этот процесс с подачей tape-and-reel, системами машинного зрения или роторной подачей?
Да, это распространённые варианты конфигурации, когда форма компонента и производственный поток требуют этого. Окончательный выбор зависит от способа подачи деталей, допуска по ориентации, требуемой производительности, верификации и утверждённого окна процесса для образца.
Готовы оценить маркировку электронных компонентов для вашего производства?
Отправьте тип компонента, материал поверхности, содержание маркировки и целевой размер символа или кода, и мы рассмотрим применение, подтвердим выбор лазера и подготовим тестовое нанесение маркировки на образце.