
Anwendungen · Elektronik & Elektrotechnik
Laserbeschriftung elektronischer Komponenten
Identifikation und Rückverfolgbarkeit mit kleinen Zeichen für IC-Gehäuse, Kondensatoren, Relais und andere elektronische Komponenten. Diese Seite hilft Ihnen zu entscheiden, welche Komponenten markiert werden, welche Inhalte auf das Bauteil kommen, wo die Markierung angebracht werden kann, wie klein sie realistisch sein kann und welche Laserrichtung zuerst bewertet werden sollte.
- Teilenummern, 2D-Codes und Polaritätsmarkierungen auf ICs, Kondensatoren und Relais
- Positionstreue über geformte Epoxid-, Keramik- und Metallgehäuseoberflächen hinweg
- UV-/Faser-/MOPA-Richtungen zuerst bewertet, durch Musterprüfung bestätigt
Kurze Antwort: Laserbeschriftung elektronischer Komponenten auf einen Blick
Lasermarkierung wird häufig zur dauerhaften Identifikation und Rückverfolgbarkeit von elektronischen Bauteilen eingesetzt, aber die entscheidende technische Frage ist nicht einfach, ob ein Bauteil markiert werden kann. Sie müssen definieren das tatsächliche Gehäuse und die Außenfläche, die zu markierende Information, das erforderliche visuelle oder Code-Ergebnis, die verfügbare Markierungszone, die Art und Weise, wie das Bauteil präsentiert wird, die Produktionsrate und die nachgelagerten Prozesse, die die Markierung überstehen muss.
Diese Seite hilft Ihnen, eine erste Anfrage wie “einen Code auf einem IC, Kondensator, Relais oder Sensor markieren” in eine testbare Anwendung umzuwandeln: das Bauteil und die Markierungsoberfläche identifizieren, das Zielergebnis definieren, den ersten zu bewertenden Laserweg auswählen, Fehlermodi antizipieren, Kriterien für die Musterabnahme festlegen und die Testergebnisse nutzen, um die endgültige Optik, Vorrichtung, Positionierung, Zuführung, Verifikation und Maschinenkonfiguration zu bestimmen.
Hinweis zum Geltungsbereich: Diese Seite behandelt die Markierung des elektronischen Bauteils selbst. Die Markierung auf Platinenebene bei PCBs und PCBA wird abgedeckt durch die PCB- und PCBA-Markierungsseite, und die Markierung von Steckverbindern / Klemmen durch die Steckverbinder- und Klemmenmarkierungsseite.
Welche elektronischen Bauteile werden üblicherweise lasermarkiert?
Beginnen Sie mit dem tatsächlichen Bauteil und der äußeren Schicht, die der Laser erreicht. Zwei Teile in derselben Elektronik-Kategorie können unterschiedliche Laserwege erfordern, weil ihre Gehäuseoberflächen, Abmessungen und internen Strukturen unterschiedlich sind.
IC- und Chip-Gehäuse — geformte Epoxidkörper
ICs, Mikrocontroller, Logikbausteine und viele diskrete Halbleitergehäuse verwenden geformte Epoxidmassen in Formaten wie QFN, BGA, SOP und ähnlichen Gehäusen. Das übliche Markierungsziel ist die geformte Oberseite. Der Prozess muss lesbaren Kontrast erzeugen und dabei thermische und Eindringeffekte innerhalb eines akzeptablen Fensters für die reale Gehäusedicke und interne Struktur halten. Das Verhalten tieferer Materialien kann mit den Kunststoff-Materialseiten.
Keramische Komponenten und Gehäuse
Keramikkondensatoren, Resonatoren, Sensoren und Keramiksubstrat-Gehäuse können eine dunkle oder kontrastreiche Kennzeichnung auf einer Keramikoberfläche erfordern. Zusammensetzung, Glasur, Metallisierung, Dicke und Kantenempfindlichkeit können das nutzbare Prozessfenster verändern, daher sollten dünne oder spröde Teile sowohl auf Lesbarkeit als auch auf Oberflächenintegrität bewertet werden. Siehe die Keramiksubstrat-Materialseite wenn die Oberflächenreaktion selbst die Hauptunbekannte ist.
Komponenten mit Metallgehäuse oder plattierter Oberfläche
Quarze in Metallgehäusen, abgeschirmte Komponenten und andere Teile mit einer freiliegenden oder absichtlich markierbaren Metalloberfläche können einem Metallmarkierungsweg folgen. Die wichtige Unterscheidung ist die tatsächliche äußere Markierungsschicht: Rohmetall, eloxiertes Metall, Plattierung, Beschichtung oder eine Isolierhülse können eine unterschiedliche Bewertung erfordern. Plattierte Oberflächen können weiter geprüft werden auf der Seite für plattiertes Metallmaterial.
Komponenten mit Kunststoffgehäuse
Relais, Schalter, Fassungen, Sensoren und andere elektronische Teile können Gehäuse aus technischem Kunststoff verwenden. Polymerfamilie, Farbe, Füllstoffe, flammhemmende Formulierung und Oberflächenbeschaffenheit können alle den Kontrast und das Wärmeverhalten verändern, daher sollte das Gehäusematerial bestätigt und nicht als generischer “Kunststoff” behandelt werden.
Warum werden elektronische Komponenten markiert?
Die Markierung ist üblicherweise Teil der Produktidentifikation, Montagekontrolle oder Rückverfolgbarkeit – nicht der Dekoration.
- Produktidentifikation — Teilenummer, Modell, Wert, Güteklasse oder Herstellerinformationen unterscheiden, damit Bediener und Kunden die Komponente korrekt identifizieren können.
- Los- und Produktionsrückverfolgbarkeit — Datums-, Chargen-, Los- oder Seriendaten mit Fertigungs-, Prüf- und Qualitätsaufzeichnungen verknüpfen.
- Montagesteuerung — Pin 1, Polarität, Ausrichtung oder andere funktionale Hinweise anzeigen, die dazu beitragen, eine falsche Platzierung oder Montage zu verhindern.
- Qualitäts- und Rückrufhandhabung — ausreichend Identität bewahren, um betroffene Lose oder Einheiten zurückzuverfolgen, wenn ein Qualitätsproblem untersucht werden muss.
- Automatisierte Verifizierung — Text- oder maschinenlesbare Codes bereitstellen, die von einer Kamera oder einem Lesegerät geprüft und mit MES oder anderen Produktionsdaten verknüpft werden können, sofern das Projekt dies erfordert.
- Kunden- oder Programmanforderungen — wenden Sie kundenspezifische Identifikatoren, UID-Strukturen oder Codeinhalte an, wenn diese durch die Einkaufs- oder Qualitätsspezifikation definiert sind.
Der erforderliche Grund bestimmt das Abnahmeverfahren. Ein Polaritätspunkt benötigt hauptsächlich eine klare, wiederholbare Sichtbarkeit; ein Rückverfolgbarkeitscode kann außerdem eine Scanner-Verifizierung, einen Datenabgleich und einen definierten Ausschleusungsablauf erfordern.
Was wird typischerweise auf einer elektronischen Komponente markiert?
Definieren Sie den Inhalt, bevor Sie das Markierfeld, die Optik oder die Zuführmethode wählen, da Textdichte und Codegröße das nutzbare Prozessfenster beeinflussen.
Produktidentifikation
Übliche Inhalte umfassen Teilenummern, Modell- oder Wertangaben, Herstellerlogos, Datumscodes sowie Los- oder Chargencodes. Diese Markierungen sind in der Regel für die direkte menschliche Erkennung vorgesehen und sollten bei der tatsächlichen Betrachtungsentfernung und Bauteilgröße lesbar bleiben.
2D-Codes und serialisierte Rückverfolgbarkeit
QR-Codes und Data-Matrix-Symbole können serialisierte oder produktionsbezogene Daten wie Arbeitsauftrag, Seriennummer, Los, Prüfreferenz oder Kundenteilenummer tragen. Bei kleinen Bauteilen ist der nützliche Code nicht das kleinste Muster, das ein Laser zeichnen kann; es ist das kleinste Muster, das konsistent erzeugt und von der angegebenen Verifikationsausrüstung gelesen werden kann.
Orientierungs- und Polaritätsmarkierungen
Pin-1-Markierungen, Polaritätsmarkierungen, Punkte, Linien und andere Platzierungshinweise können während der SMT oder nachgelagerten Montage funktional wichtig sein. Ihre Position und ihr Kontrast müssen daher als Abnahmekriterien behandelt werden, nicht nur als grafisches Erscheinungsbild.
Typische Inhalte und Datenformate
| Markierungsinhalt | Typisches Format | Typischer Zweck |
|---|---|---|
| Teilenummer / Modell / Wert | Lesbarer Text | Produktidentifikation und Kommissioniergenauigkeit |
| Datum / Los / Chargencode | Text | Chargenrückverfolgbarkeit und Rückrufhandhabung |
| Seriennummer | Text / 1D- / 2D-Code | Identifikation auf Einheitenebene |
| Rückverfolgbarkeitscode | QR / Data Matrix / GS1 DataMatrix, wenn angegeben | Teil mit Produktions- oder Kundendaten verknüpfen |
| Orientierung / Polarität | Punkt, Linie, Symbol oder kurzer Text | Korrekte Platzierung und Montage |
| Kunden-/Programmkennung | Durch die Kundenspezifikation definierter Text oder Code | Programmspezifische Identifikation und Rückverfolgbarkeit |
Was bestimmt die Ergebnisse der Lasermarkierung auf elektronischen Bauteilen?
Der Komponentenname allein bestimmt nicht das Verfahren. Die Markierungsqualität folgt aus der tatsächlichen Oberfläche, der Gehäusegeometrie, der Feature-Größe, der Optik, den Laserparametern und den nachgelagerten Bedingungen, denen die Markierung standhalten muss.
| Ergebnisvariable | Was zu bestätigen ist | Warum es das Ergebnis verändert |
|---|---|---|
| Verpackung und äußere Kennzeichnungsoberfläche | Gegossenes Epoxidharz, Keramik, technischer Kunststoff, Beschichtung, Galvanisierung, Hülse oder freiliegendes Metall | Unterschiedliche Außenschichten absorbieren Laserenergie unterschiedlich und erzeugen unterschiedliche Mechanismen für Kontrast, Wärme und Oberflächenveränderung. |
| Oberflächenformulierung und -beschaffenheit | Farbe, Füllstoffe, Güteklasse, Beschichtungsdicke, Verunreinigung sowie Lieferanten- und Chargenabweichungen | Zwei visuell ähnliche Teile können unterschiedliche Parameterfenster erfordern oder unterschiedlichen Kontrast erzeugen. |
| Gehäusedicke und interne Struktur | Dicke an der vorgesehenen Markierungszone und Nähe empfindlicher interner Merkmale | Steuert, wie viel thermische oder Eindringmarge beim Markieren akzeptabel ist. |
| Markierungsinhalt und Merkmalsgröße | Zeichenhöhe, Strichbreite, Data-Matrix-/QR-Modulgröße, Logodetail | Feine Merkmale erhöhen die Anforderungen an Spotgröße, Fokus, Kontrast und Scannerfähigkeit. |
| Verfügbare Markierungsfläche | Nutzbarer Bereich, Kanten, Anschlüsse, Kontaktstellen, Dichtungen und andere Sperrgrenzen | Schränkt Codegröße, Layout und die sichere Position der Markierung ein. |
| Geometrie und Höhenvariation | Flach, gekrümmt, zylindrisch, vertieft, Tray-zu-Tray-Höhentoleranz | Verändert die Fokussteuerung, die Vorrichtungsauslegung, den Bedarf an Rotation sowie die Frage, ob Bildverarbeitung oder Mehrpositionshandling erforderlich ist. |
| Laserquelle, Optik und Parameterfenster | Wellenlänge, Pulsverhalten, Feldlinse, Arbeitsabstand, Wiederholrate, Scangeschwindigkeit und Durchgänge | Die gleiche Durchschnittsleistung kann bei unterschiedlichen Kombinationen sehr unterschiedliche thermische Belastung, Kontrast und Merkmalsqualität erzeugen. |
| Nachgelagerter Prozess | Reflow, Waschen, Beschichten, Handhabung, Thermische Zyklierung und Endkontrollverfahren | Die Markierung muss nach der realen Prozesssequenz akzeptabel bleiben, nicht nur unmittelbar nach dem Markieren. |
Material-Routing: wenn die Hauptunklarheit darin besteht, wie eine bestimmte Formmasse, Keramik, Kunststoff oder eine plattierte Oberfläche auf Laserenergie reagiert, verwenden Sie den relevanten Elektroniksubstrat-, Kunststoffe oder plattiertes Metall Leitfaden. Die Anwendungsentscheidung muss dennoch wieder auf das tatsächliche Bauteil, die Markierungszone, das Zielergebnis und den Produktionsablauf zurückkommen.
Wie klein kann die Markierung realistisch sein?
Mindestzeichenhöhe, Linienbreite und Modulgröße des 2D-Codes sind konfigurationsabhängig. Die praktische Grenze ergibt sich aus dem fokussierten Spot, dem Oberflächenkontrast, der Feldlinse, dem Arbeitsabstand, der Ebenheit des Bauteils und dem Scanner oder der am Ende verwendeten Inspektionsmethode. Ein etwas größeres Merkmal, das über eine Charge hinweg konsistent gelesen wird, ist nützlicher als das kleinste Merkmal, das an einer einzelnen Probe erzielt wird. Für eine tiefergehende Optik-Beratung siehe den Mikromarkierungsleitfaden.
Welches Markierungsergebnis sollten Sie anstreben?
Definieren Sie die Abnahmebedingung vor dem Mustertest. „Sieht gut aus“ reicht nicht aus, um eine reproduzierbare Produktionskonfiguration auszuwählen.
- Visuelles Ergebnis — definieren Sie, ob Sie Hell-auf-Dunkel, Dunkel-auf-Hell oder einfach ausreichenden Kontrast für eine zuverlässige menschliche Erkennung benötigen.
- Zeichen- und Codeergebnis — definieren Sie die Zielzeichengröße, Strichklarheit, Modulgröße, Scanner sowie jede vereinbarte Verifizierungs- oder Bewertungsmethode.
- Positionsergebnis — Definieren Sie die freigegebene Markierungszone, den Randabstand, die Bezugs- oder Orientierungsreferenz und das Ausmaß der Positionsabweichung, das das Produkt akzeptieren kann.
- Oberflächen- / funktionales Ergebnis — Definieren Sie, welche Schäden nicht akzeptabel sind, wie Rissbildung, Schmelzen, übermäßige Verkohlung, Durchbruch der Beschichtung, Beschädigung von Anschlüssen oder andere sichtbare Veränderungen, die die Funktion oder Zuverlässigkeit beeinträchtigen könnten.
- Haltbarkeitsergebnis — Definieren Sie, welche realen nachgelagerten Prozesse die Markierung überstehen muss, wie Reflow, Waschen, Beschichten, Handhabung oder Temperaturwechsel.
- Konsistenzergebnis — Definieren Sie, ob dasselbe Abnahmefenster mehrere Bauteilchargen, Lieferanten, Farben oder Gehäusevarianten abdecken muss.
- Produktionsergebnis — Definieren Sie den erforderlichen Stationsdurchsatz, den Verifizierungszeitpunkt und den Umgang mit Ausschuss, statt allein die Laser-Scan-Zeit zu beurteilen.
Diese Ziele werden zu den Abnahmekriterien, die später verwendet werden, um UV-, Faser- oder MOPA-Versuche zu vergleichen und zu entscheiden, ob Änderungen an Optik, Vorrichtung, Bildverarbeitung, Zuführung oder Automatisierung erforderlich sind.
Wie wirken sich Markierungsbereich, Geometrie und Bauteilhandhabung auf das Ergebnis aus?
Kleine Komponenten lassen wenig Spielraum für Fehler. Die nutzbare Markierungszone, Bauteilhöhe, Ausrichtung und Präsentationsmethode bestimmen oft die Vorrichtung und Positionierungsstrategie, bevor das Laserrezept finalisiert wird.
Bevorzugen Sie eine dedizierte Markierungsoberfläche mit ausreichendem Abstand zu Anschlüssen, Dichtungen, Kanten und anderen funktionalen Merkmalen. Die sichere Zone muss anhand der tatsächlichen Gehäusezeichnung oder eines Musters definiert und dann während der Tests verifiziert werden; sie sollte nicht allein aus der Komponentenkategorie abgeleitet werden.
Typische Markierungszonen
- Oberseite des umspritzten Gehäuses — üblich für Text und 2D-Codes auf IC-Gehäusen, wenn Gehäusestruktur und -dicke ein akzeptables Prozessfenster bieten.
- Keramik- oder beschichtete Oberfläche — nutzbar, wenn Anschlüsse, metallisierte Bereiche und empfindliche Kanten von der Markierungszone ausgeschlossen sind.
- Kunststoffgehäusefläche — nützlich bei Relais, Sensoren oder anderen Gehäusen, wenn die Polymerformulierung eine stabile Markierung erzeugt.
- Zylindrische Mantelfläche — kann eine rotierende Handhabung oder ein kontrolliertes Indexieren erfordern, wenn sich die Markierung über den Umfang erstreckt.
Sperrzonen
- Anschlüsse, Stifte, Lötanschlüsse und Kontaktflächen — Beschichtungen, Lötbarkeit oder elektrische Kontaktflächen nicht beschädigen.
- Dichtungen und Funktionsschnittstellen — die Markierung darf hermetische, Klebe- oder Dichtbereiche nicht durchbrechen oder schwächen.
- Dünne Kanten und mechanisch beanspruchte Bereiche — kantenempfindliche Keramik- oder dünne Gehäuse können zusätzlichen Freiraum und eine geringere thermische Belastung erfordern.
- Nicht verifizierte interne Risikozonen — wenn die Gehäusedicke oder der interne Aufbau unsicher ist, bestätigen Sie die Markierungszone anhand von Zeichnungen oder Mustern, anstatt anzunehmen, dass eine XY-Position allein das interne Risiko ausschließt.
Wie das Teil dem Laser präsentiert wird
Ein flaches Teil in einer reproduzierbaren Tasche kann oft eine einfache Vorrichtung verwenden. Zufällig ausgerichtete Teile benötigen möglicherweise Vision-Positionierung. Zylindrische Teile benötigen möglicherweise eine Rotationsachse. Die Tray-, Magazin-, Tape-and-Reel- oder Feeder-Zuführung ändert ebenfalls, wie Positionswiederholbarkeit, Fokus und Zykluszeit validiert werden müssen.
Welchen Laser sollten Sie zuerst für die Lasermarkierung elektronischer Komponenten testen?
UV-, Faser- und MOPA-Laser decken viele Anwendungen für elektronische Komponenten ab, aber der erste Ansatz sollte sich an der tatsächlichen Markierungsoberfläche und dem Zielergebnis orientieren und dann an realen Bauteilen bestätigt werden.
UV (~355 nm) – oft eine erste Evaluierung für Formmassen, Keramiken und feine Details
UV-Laser werden üblicherweise zuerst bewertet, wenn geformtes Epoxid, ausgewählte Kunststoffe, Keramiken oder sehr feine Merkmale eine kontrollierte Oberflächenwirkung bei begrenzter thermischer Belastung erfordern. Das nutzbare Fenster hängt weiterhin von der tatsächlichen Zusammensetzung, Farbe, Dicke und dem Zielkontrast ab, sodass “UV” eine Ausgangsrichtung und kein garantiertes Rezept ist.
Faser (~1064 nm) — starker Kandidat für freiliegendes Metall und kompatible beschichtete Oberflächen
Faserlaser sind ein Standardansatz für die Metallmarkierung und können geeignet sein, wenn die tatsächliche Zielschicht freiliegendes Metall, eloxiertes Metall oder eine andere kompatible Oberfläche ist. Geformte Gehäuse und isolierende Außenschichten erfordern eine separate Bewertung; wählen Sie Faser nicht allein aufgrund des Bauteilnamens aus, wenn der Laser tatsächlich auf eine Hülse, eine Beschichtung oder eine Polymeroberfläche trifft.
MOPA-Faser — breiteres Pulssteuerungsfenster für ausgewählte Oberflächen
MOPA ist eine Faserlaser-Architektur mit einem breiteren Einstellbereich für Pulsbreite und Frequenz. Sie kann nützlich sein, wenn Kontrast und Wärmebilanz mehr Flexibilität beim Prozessfenster bei ausgewählten Metallen, Beschichtungen oder kompatiblen Compounds erfordern, aber ob sie besser als gütegeschaltete Faser oder UV ist, muss auf der Zieloberfläche nachgewiesen werden.
Mikromarkierung: Spotgröße, Feldlinse und Verifikationsgrenze
Ein kleineres Markierungsfeld kann feinere Merkmale unterstützen, verringert jedoch die nutzbare Fläche und kann einen Zielkonflikt mit der Tray-Abdeckung oder der Mehrteil-Markierung erzeugen. Feldlinse, Arbeitsabstand, Spotgröße, Fokustoleranz und Scannerfähigkeit müssen daher gemeinsam bewertet werden. Das richtige Ziel ist das kleinste Merkmal, das über die erforderliche Produktionsschwankung hinweg wiederholbar und verifizierbar bleibt.
Warum allein die Laserleistung nicht die Markierungsqualität bestimmt
Die Durchschnittsleistung allein definiert keine gute Bauteilmarkierung. Pulsenergie, Pulsdauer, Wiederholrate, Scangeschwindigkeit, Spotgröße, Anzahl der Durchgänge und die Oberflächenreaktion wirken zusammen. Ein Rezept, das auf einem Werkstoff sicher Kontrast erzeugt, kann einen anderen überhitzen, daher sollte das Prozessfenster an realen Proben entwickelt und nicht aus einem Katalog übernommen werden.
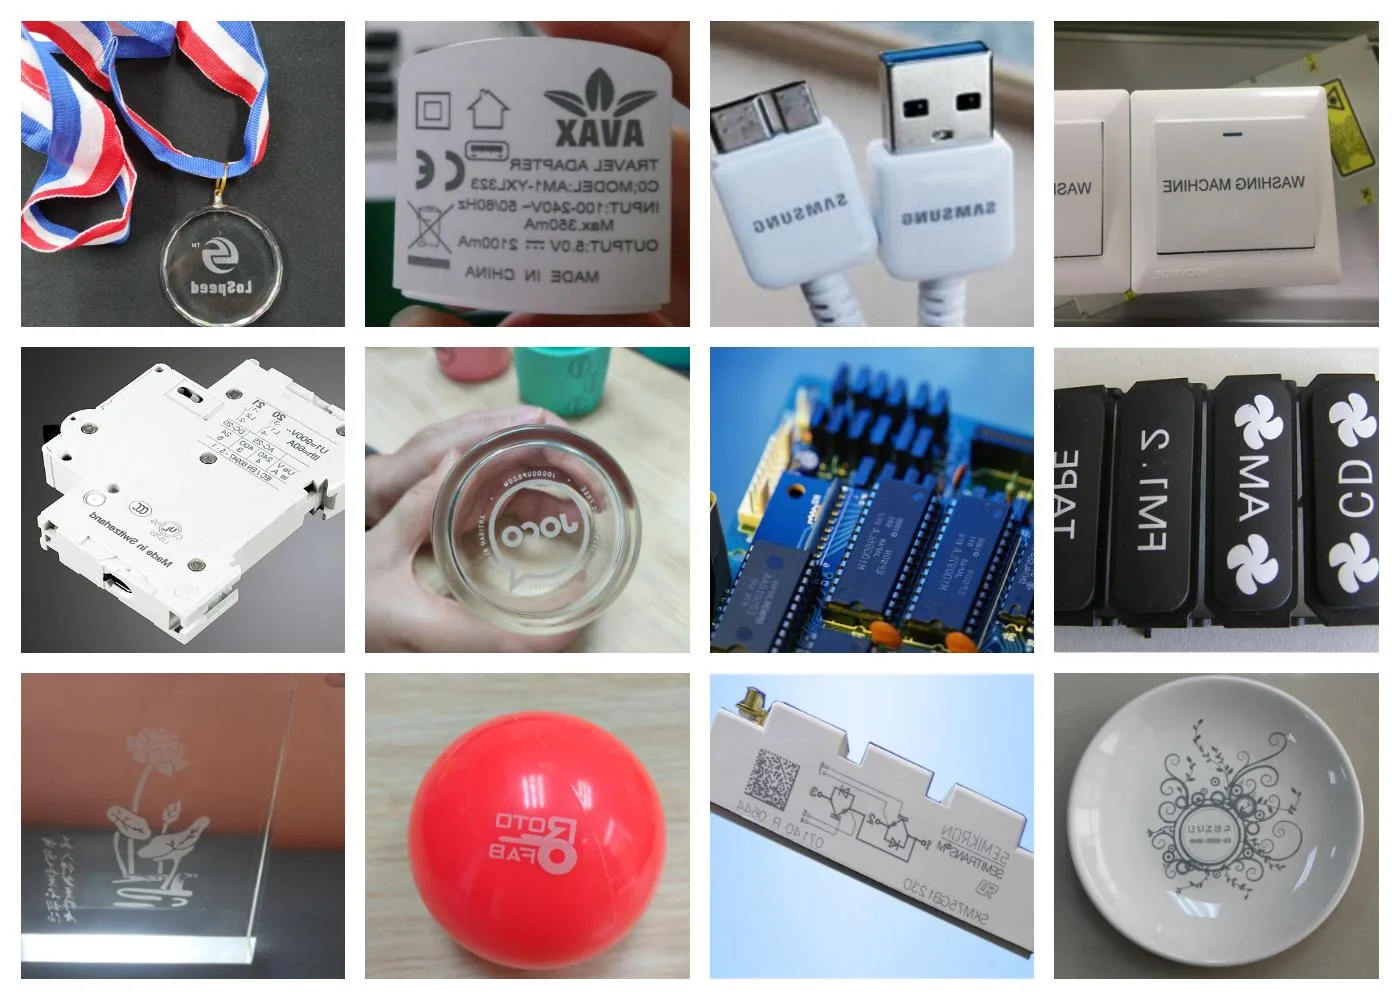
Technisches Fazit: Dies ist eine unterstützende visuelle Darstellung, kein verifiziertes Ergebnis für ein bestimmtes elektronisches Bauteil; die endgültige Laserquelle und das Parameterfenster sollten am tatsächlichen Bauteil bestätigt werden.
Für Gerätefamilien siehe die UV-Laser-Beschriftungsmaschinen und Faserlaser-Beschriftungsmaschine Seiten, nachdem die Musterroute eingegrenzt wurde.
Was sind die häufigsten Fehlermodi beim Lasermarkieren elektronischer Bauteile?
Fehlermodi helfen Ihnen zu diagnostizieren, ob das Problem von der Oberfläche, der Optik, dem Parameterfenster, der Positionierung oder dem Produktionsdatenfluss stammt.
| Fehlermodus | Was Sie möglicherweise sehen | Was Sie erneut prüfen sollten |
|---|---|---|
| Geringer oder ungleichmäßiger Kontrast | Text oder Code variiert in Dunkelheit/Helligkeit zwischen Bauteilen oder Chargen | Oberflächenformulierung, Farbe, Verunreinigung, Chargenvariation und Laserparameterfenster |
| Verschwommene oder zugesetzte feine Strukturen | Kleine Zeichen verschmelzen, dünne Striche verschwinden oder Codezellen verlieren ihre Kontur | Spotgröße, Fokus, Feldlinse, Strukturgröße, Scan-Geschwindigkeit und Energiedichte |
| 2D-Code-Lesefehler | Das Muster ist sichtbar, aber die Scanner-Lesungen sind sporadisch oder die Bewertung ist schlecht | Modulgröße, Kontrast, Zellform, Ruhezone, Scanner-Einrichtung und Verifikationsmethode |
| Übermäßige thermische Wirkung | Schmelzen, Verkohlung, Verfärbung, Verformung oder ein vergrößerter wärmebeeinflusster Bereich | Laserquelle, Pulsverhalten, akkumulierte Energie, Durchgänge und Scanstrategie |
| Gehäuse- oder Keramikschaden | Rissbildung, Absplitterungen oder andere unzulässige Oberflächen-/Strukturveränderungen | Teiledicke, Randabstand, thermische Belastung, Fokus- und Markierungszonenauswahl |
| Positionsdrift | Markierung wandert zu einem Rand, Anschluss oder Sperrbereich | Wiederholgenauigkeit der Vorrichtung, Tray-Toleranz, Bauteilorientierung, Bezugsstrategie und Vision-Bedarf |
| Fokusvariation zwischen Bauteilen | Einige Teile im Tray werden scharf markiert, während andere an Kontrast oder Definition verlieren | Bauteilhöhenvariation, Tray-Ebenheit, Feld-/Fokustoleranz und Präsentationsmethode |
| Falscher Inhalt oder Markierung des falschen Bauteils | Die physische Markierung ist lesbar, aber die Daten stimmen nicht mit der Komponente oder dem Produktionsdatensatz überein | Bauteilidentifikation, Datenquelle, MES-/Datenbank-Handshake, Verifizierungs- und Ausschleuslogik |
Eine fehlgeschlagene Probe bedeutet nicht automatisch, dass die Lasermarkierung ungeeignet ist. Der Fehler sollte zuerst klassifiziert werden; anschließend sollte die relevante Variable – Quelle, Optik, Rezept, Vorrichtung, Positionierung, Datenlogik oder Handhabung – gezielt geändert und erneut getestet werden.
Wie fügt sich die Markierung elektronischer Komponenten in den Produktionsworkflow ein?
Eine Produktionszelle muss den gesamten Bauteil- und Datenfluss steuern, nicht nur den Laserscan.
1. Bereitstellen und Identifizieren des Bauteils
Komponenten können in Trays, Magazinen, Tape-and-Reel, Zuführungen oder speziellen Vorrichtungen ankommen. Das System muss sicherstellen, dass das richtige Bauteil vorhanden ist, korrekt ausgerichtet ist und sich innerhalb der Markierungstoleranz befindet, bevor der Auftrag beginnt.
2. Laden oder Generieren der Markierungsdaten
Statischer Text kann aus der Markierungsauftragsdatei stammen; variable Daten können aus einer Seriennummernquelle, einem Barcode, MES oder einer Datenbank kommen. Das Projekt sollte definieren, was das Bauteil identifiziert, welches System die Daten besitzt und was passiert, wenn die erforderlichen Daten fehlen oder ungültig sind.
3. Positionieren, fokussieren und markieren
Einfache Aufnahmen können ausreichende Wiederholgenauigkeit für eine feste Positionierung bieten. Zufällige Positionen können Vision-Ausrichtung; erfordern; bewegliche Produktionslinien können Flug-/Online-Markierung; zylindrische Teile können eine Rotationshandhabung erfordern.
4. Markierung und Daten überprüfen
Die Verifizierung kann das Vorhandensein, die Position, lesbaren Text, die Codelesbarkeit und – sofern erforderlich – prüfen, ob der markierte Wert mit den erwarteten Produktionsdaten übereinstimmt. Der Verifizierungszeitpunkt sollte bewusst gewählt werden: unmittelbar nach der Markierung, nach einem nachgelagerten Prozess oder bei der Endprüfung.
5. Fehler behandeln und das Ergebnis dokumentieren
Ein Produktionskonzept sollte definieren, was passiert, wenn die Verifikation fehlschlägt: Station stoppen, das Teil aussortieren, es umleiten, kontrollierte Nacharbeit zulassen oder eine Prüfung durch den Bediener anfordern. Wenn Rückverfolgbarkeit erforderlich ist, müssen gegebenenfalls auch Pass-/Fail-Status und relevante Identifikatoren über die Rückverfolgbarkeits-Integrationsschicht erfasst werden.
6. Handhabungsmethode auf das Volumen abstimmen
Die Handhabung mit Tray und Magazin eignet sich für viele Batch- oder umrüstintensive Anwendungen. Tape-and-Reel- und Feeder-basierte Zuführung kann einen SMD-Fluss mit höherem Volumen unterstützen. Die tatsächliche Zykluszeit umfasst Beladen, Positionieren, Datenhandhabung, Markieren, Verifikation, Ausschusshandhabung und Entladen – nicht nur die Scanzeit.
7. Beziehen Sie Absaugung, Einhausung und Lasersicherheit in die Zellenauslegung ein.
Das Markieren von Formmassen, Kunststoffen oder Beschichtungen kann Dämpfe oder Partikel erzeugen, daher sollten die Absauganforderungen für das tatsächliche Material und den Prozess bewertet werden. UV- und 1064-nm-Laserstrahlung sind unsichtbar, und die Lasersicherheitsklassifizierung gilt für das Gesamtsystem; bei einer Maschine, die geschlossen aussieht, sollte nicht ohne Bewertung auf Systemebene von Klasse 1 ausgegangen werden.
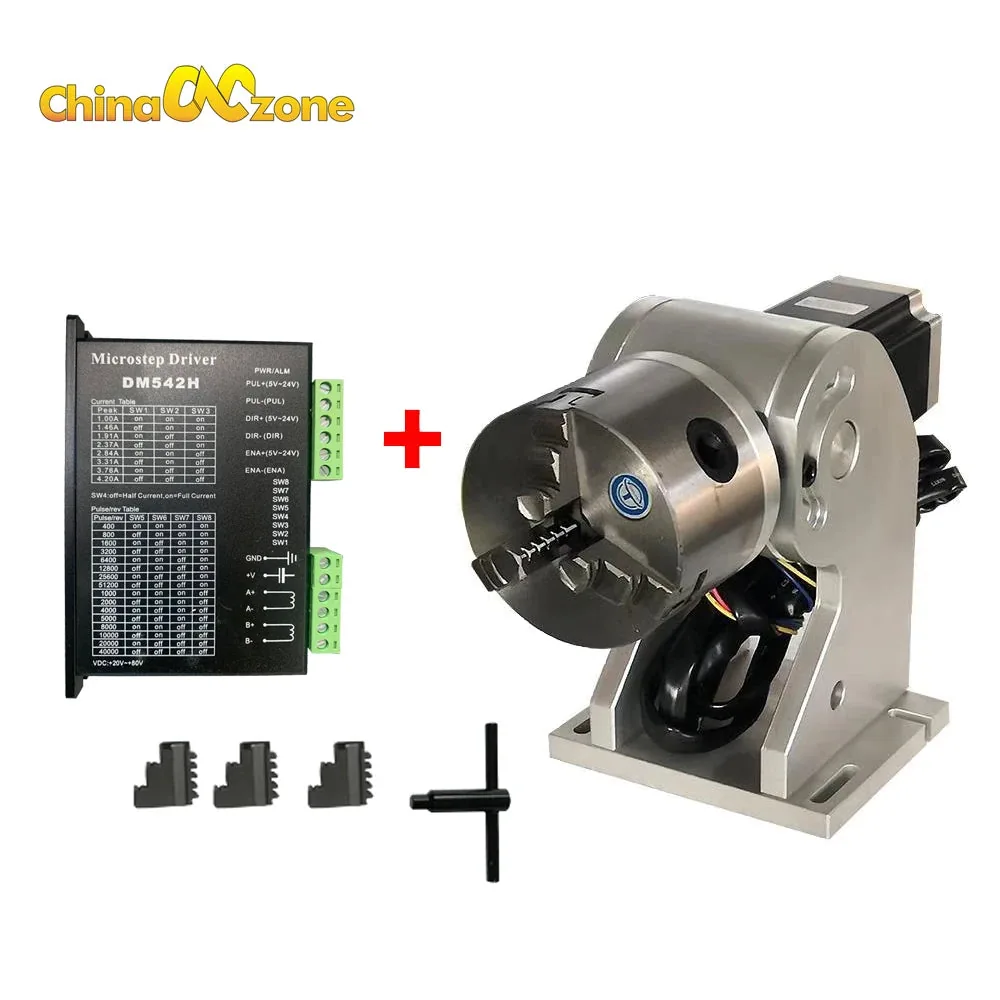
Technisches Fazit: Das Zubehör veranschaulicht die Handhabung rotierender Werkstücke; die tatsächliche Kompatibilität, Bauteilgröße und Produktionskonfiguration müssen für das Projekt bestätigt werden.
Wie sollte ein Muster-Markierungstest abgenommen werden?
Vereinbaren Sie die Kriterien für Bestehen/Nichtbestehen, bevor Sie Muster vergleichen, damit der ausgewählte Prozess auf dem Ergebnis basiert, das Ihre Produktion tatsächlich benötigt.
| Akzeptanzpunkt | Was zu prüfen ist |
|---|---|
| Korrekter Inhalt | Der Text, der Serienwert, die Chargeninformationen oder die 2D-Code-Daten stimmen mit der freigegebenen Eingabe überein. |
| Markierungsposition | Die Markierung bleibt innerhalb des freigegebenen Markierungsbereichs und außerhalb definierter Sperrbereiche. |
| Visuelle Qualität | Kontrast, Zeichenkanten und Merkmalskonsistenz erfüllen die vereinbarte visuelle Anforderung über den gesamten Probensatz. |
| Code-Lesbarkeit | Das angegebene Lesegerät kann den Code zuverlässig lesen; falls eine Bewertungsanforderung gilt, verwenden Sie die vereinbarte Verifikationsmethode und das vereinbarte Ziel statt allein visueller Beurteilung. |
| Zustand von Oberfläche und Verpackung | Es sind keine unzulässigen Risse, Schmelzungen, Verkohlungen, Beschichtungsschäden, Anschlussbeschädigungen oder sonstigen definierten Oberflächen- / Funktionsfehler vorhanden. |
| Beständigkeit in nachgelagerten Prozessen | Überprüfen Sie die Markierung erneut nach dem tatsächlichen Reflow-, Wasch-, Beschichtungs-, Handhabungs- oder thermischen Prozess, der für das Produkt gilt. |
| Chargen- / Lieferantenkonsistenz | Wenn mehrere Compound-Chargen, Farben, Oberflächen oder Lieferanten verwendet werden, bestätigen Sie, dass das akzeptierte Prozessfenster die erforderliche Variation abdeckt. |
| Produktionswiederholbarkeit | Bestätigen Sie Position, Lesbarkeit und Qualität über die vorgesehene Vorrichtung / Tray- / Zuführmethode und beim erforderlichen Stationszyklus. |
Wenn Ihr Projekt Code-Grading verwendet – zum Beispiel ISO/IEC 15415 oder ISO/IEC 29158, sofern die Direktbauteilmarkierungs-Verifizierung anwendbar ist – stimmen Sie den Standard, das Verifier-Setup und das Abnahmeziel vor dem Musterlauf mit dem Qualitätsteam ab. Ein Standard beschreibt, wie das Ergebnis bewertet wird; er garantiert nicht, dass ein Parametersatz auf jeder Oberfläche denselben Grad erreicht.
Die Checkliste für Muster-Markierungstest kann verwendet werden, um die Komponenten und Abnahmeinformationen vor der Bewertung vorzubereiten.
Wie bestimmen Stichprobentestergebnisse die endgültige Maschinenkonfiguration?
Die endgültige Maschine sollte die Konsequenz aus dem akzeptierten Muster und den Produktionserkenntnissen sein – nicht ein Modell, das ausgewählt wurde, bevor das Prozessfenster verstanden ist.
| Was die Test- oder Produktionsprüfung zeigt | Was sich an der Konfiguration ändert |
|---|---|
| UV liefert den erforderlichen Kontrast und die erforderliche Merkmalsqualität bei akzeptabler Oberflächenbeschaffenheit | UV bleibt die Kandidaten-Quellenfamilie; der nächste Schritt ist, die erforderliche Leistungsklasse, Optik und das Arbeitsfeld aus dem akzeptierten Rezept und Durchsatz festzulegen. |
| Eine freiliegende Metall- oder kompatible beschichtete Oberfläche liefert mit Faser das erforderliche Ergebnis | Die Faser wird zum Kandidaten für den Quellenpfad; Objektiv, Feld und Puls-/Leistungsklasse werden dann auf das akzeptierte Ergebnis und die Taktanforderung abgestimmt. |
| Ein breiteres Pulssteuerungsfenster verbessert Kontrast oder Wärmebilanz wesentlich. | Bewerten Sie eine MOPA-Faserkonfiguration, anstatt alle Faserquellen als austauschbar zu behandeln. |
| Feine Zeichen oder Codemodule sind über das erforderliche große Feld nicht reproduzierbar. | Bewerten Sie Feldlinse, Arbeitsbereich, Spotgröße und ob die Aufnahme / das Werkstück durch mehrere Positionen indexiert werden sollte, erneut. |
| Positionsvariation führt dazu, dass Markierungen in Richtung Sperrzonen abdriften. | Verbessern Sie die Vorrichtungs-/Bezugsstrategie oder ergänzen Sie eine Vision-Positionierung, wenn die mechanische Wiederholbarkeit allein nicht ausreicht. |
| Bauteilhöhenschwankungen verschieben einige Komponenten aus dem Fokus. | Verbessern Sie die Ebenheit der Werkstückauflage, die Höhenkontrolle der Aufnahmevorrichtung, oder verwenden Sie eine Konfiguration, die die erforderliche Fokusvariation abdecken kann. |
| Die Markierung muss um eine zylindrische Oberfläche herumgeführt werden. | Fügen Sie eine geeignete Rotations- oder getaktete Handhabungskonfiguration hinzu und bestätigen Sie den nutzbaren Durchmesser-/Längenbereich. |
| Manuelles Beladen kann den erforderlichen Stationsdurchsatz nicht erreichen. | Wechseln Sie von einem einfachen Arbeitsplatz zu Tray-Indexierung, Tape-and-Reel, Feeder oder projektbasierter Automatisierung. |
| Verifikation und Datenabgleich sind verpflichtend | Fügen Sie der Zellendefinition die erforderliche Kamera / das erforderliche Lesegerät, die Datenschnittstelle, die Ergebnisprotokollierung und die Ausschleuslogik hinzu. |
| Materialbearbeitung erzeugt unzulässige Dämpfe oder ein inakzeptables Expositionsrisiko für Bediener | Legen Sie Absaugung, Einhausung, Verriegelungen und die geeignete systemweite Laser-Sicherheitsarchitektur fest. |
Informationen, die zusammen mit Mustern oder einer Angebotsanfrage (RFQ) zu senden sind
- Bauteiltyp, Gehäuse, Abmessungen sowie Fotos oder Zeichnungen der vorgesehenen Markierungszone
- Tatsächliche Außenoberfläche / Oberflächenfinish und etwaige bekannte Material- oder Lieferantenabweichungen
- Markierungsinhalt, Codeformat, Zielzeichen- oder Modulgröße und erforderliche Markierungsposition
- Freihaltezonen sowie etwaige Grenzen für funktionale / kosmetische Beschädigungen
- Zuführmethode: Tray, Magazin, Tape-and-Reel, Feeder, Rotationszuführung oder andere Bereitstellung
- Erforderlicher Durchsatz, Verifizierungszeitpunkt und Anforderung an die Ausschussbehandlung
- MES-/Datenbank-/Datenschnittstellenanforderungen, wenn variable Rückverfolgbarkeit erforderlich ist
- Nachgelagerte Prozesse und die Musterabnahmekriterien, die die Markierung erfüllen muss
Die Die RFQ-Checklisten-Ressource kann verwendet werden, um diese Eingaben für ein Angebot für eine Standardmaschine oder eine projektbasierte Konfigurationsprüfung zu bündeln.
FAQ
Kann ein Laser den formgepressten Epoxidkörper eines ICs markieren, ohne das Gehäuse zu beschädigen?
Umspritzte IC-Körper werden üblicherweise laserbeschriftet, aber ein sicheres Ergebnis hängt von der Formmasse, der Gehäusedicke, dem internen Aufbau, der Markierungszone und dem Laserparameterfenster ab. Der richtige Weg besteht darin, das akzeptable visuelle Ergebnis und die Schadensgrenzen zu definieren und sie dann an echten Mustern zu bestätigen, anstatt anzunehmen, dass der Gehäusetyp allein das Ergebnis garantiert.
Was ist das kleinste Zeichen oder der kleinste 2D-Code, das auf einem kleinen Bauteil markiert werden kann?
Die kleinste nutzbare Merkmalsgröße hängt von der Spotgröße, der Optik, der Fokustoleranz, dem Oberflächenkontrast und der Lesegerät- oder Verifikationsmethode ab. Die praktische Grenze ist das kleinste Merkmal, das über die geforderte Proben- und Fertigungsvarianz hinweg wiederholbar und lesbar bleibt.
Warum wird UV bei der Markierung von IC- und Keramikbauteilen oft zuerst evaluiert?
UV ist oft ein starker erster Kandidat, wenn feine Strukturen und eine kontrollierte thermische Belastung bei ausgewählten Formmassen, Kunststoffen oder Keramiken Priorität haben. Die tatsächliche Absorption und Oberflächenreaktion variieren je nach Formulierung und Aufbau, sodass die endgültige Route noch am Zielbauteil bestätigt werden muss.
Können Faser- oder MOPA-Laser bei Kondensator- oder Metallgehäuse-Bauteilen eingesetzt werden?
Sie können starke Kandidaten sein, wenn die tatsächliche äußere Markierungsschicht mit der Faserlasermarkierung kompatibel ist, insbesondere freiliegende Metalle und ausgewählte beschichtete Oberflächen. Bestätigen Sie, worauf der Laser tatsächlich trifft – Metall, Beschichtung, Plattierung, Kunststoff oder Hülse –, bevor Sie die Laserquelle allein anhand des Bauteilnamens auswählen.
Übersteht die Laserbeschriftung von Bauteilen Reflow, Waschen und Temperaturwechsel?
Das ist möglich, aber die Haltbarkeit hängt von der tatsächlichen Oberfläche, dem Markierungsmechanismus und den nachgelagerten Bedingungen ab. Wenn Reflow, Waschen, Beschichten oder Temperaturwechsel für Ihr Produkt eine Rolle spielen, nehmen Sie diese Schritte in die Musterabnahmesequenz auf und prüfen Sie danach Lesbarkeit und Oberflächenzustand erneut.
Kann der Prozess in Tape-and-Reel-, Vision- oder Rotationshandling integriert werden?
Ja, dies sind gängige Konfigurationsrichtungen, wenn die Bauteilform und der Produktionsablauf dies erfordern. Die endgültige Wahl hängt von der Bauteilzuführung, der Orientierungstoleranz, dem erforderlichen Durchsatz, der Verifikation und dem akzeptierten Prozessfenster des Musters ab.
Bereit, die Lasermarkierung elektronischer Bauteile für Ihre Produktion zu bewerten?
Senden Sie uns Ihren Bauteiltyp, das Oberflächenmaterial, den Markierungsinhalt und die Zielgröße der Zeichen oder Codes, und wir prüfen die Anwendung, bestätigen die Laserrichtung und bereiten einen Markierungstest am Muster vor.