
Leitfaden für plattierte Oberflächen
Laserbeschriftung von plattiertem Metall
Lasermarkierung auf plattiertem Metall ist ein Problem der Zwischenschichtkontrolle, nicht ein Problem von blankem Metall. Nickel-, Chrom- und Goldoberflächen können Einzelschichten, Flash-Schichten oder Mehrschichtstapel auf Stahl, Kupfer, Messing, Edelstahl oder einem anderen Grundwerkstoff sein. Die akzeptierte Markierung muss angeben, welche Schicht sich verändern darf, welche Schicht intakt bleiben muss und wie Haftung, Korrosion, elektrische Funktion und Aussehen geprüft werden.
- Nickel-, Chrom-, Gold- und Mehrschichtplattierungen müssen als Stapel geprüft werden und dürfen nicht wie blankes Metall behandelt werden.
- Hauptrisiko: Durchbruch, Grenzflächenablösung, freiliegendes Substrat und veränderte Korrosions- oder elektrische Funktion.
- Bewährte Vorgehensweise: Legen Sie die zulässige Stoppschicht, Abnahmeprüfungen und ein Fertigteilmuster fest, bevor die Maschine ausgewählt wird.
Kurze Antwort
Können plattierte Metalle lasermarkiert werden?
Ja. Vernickelte, verchromte, vergoldete und andere plattierte Metallteile können lasermarkiert werden, aber das zulässige Verfahren hängt vom gesamten Schichtaufbau der Plattierung, der Schichtdicke, dem Substrat, dem Oberflächenzustand und der Schicht ab, die sich verändern oder freigelegt werden darf.
Ein plattiertes Bauteil kann wie ein einziges Metall aussehen, während der Laser eine dünne Deckschicht über einer Sperrschicht, einer Unterschicht und dem Grundmetall sieht. Wenn der Strahl zu viel von der oberen Schicht abträgt, kann er die nächste Schicht freilegen, die Grenzfläche stören oder ein Substrat erreichen, dessen Reflexionsvermögen, Korrosionsverhalten oder elektrische Funktion unterschiedlich ist.
Bevor eine Quelle ausgewählt wird, erfassen Sie die sichtbare Oberflächenveredelung, die Plattierungsabfolge, die Nenn- und lokale Dicke, Härte- oder Porositätsinformationen, sofern verfügbar, das Grundmetall, die Vorbehandlung, die Geometrie und die zulässige Stoppschicht. Definieren Sie dann, ob das Ziel eine kontrollierte Oberflächenveränderung, eine innerhalb der Deckschicht enthaltene Markierung, ein Fenster zu einer zugelassenen Unterschicht oder ein Code ist, der absichtlich das Substrat erreicht.
Die entscheidende Frage ist nicht nur, ob die Oberfläche markiert wird: sondern ob der Laser den erforderlichen Kontrast oder Abtrag erzeugen kann, während er an der richtigen Schicht stoppt und Haftung, Korrosionsschutz, elektrische Funktion und Aussehen bewahrt.
Plattierungsstapel
Was bestimmt die Ergebnisse der Laserbeschriftung auf galvanisch beschichtetem Metall?
„Vernickelt“, „verchromt“ und „vergoldet“ sind Ausgangsbezeichnungen, keine vollständigen Prozessspezifikationen. Dieselbe sichtbare Oberfläche kann über unterschiedlichen Unterbeschichtungen, Substraten, Dickenverteilungen und Einsatzanforderungen liegen.
Deckschicht und Flash
Erfassen Sie, ob die sichtbare Schicht dekoratives Chrom, Hartchrom, Nickel, Goldflash oder eine dickere Goldbeschichtung ist. Farbe, Reflexionsvermögen, Härte, Duktilität und lokale Dicke beeinflussen die erste Interaktion.
Dekoratives Chrom ist oft eine dünne, glänzende Beschichtung über Nickel; Hartchrom kann dicker und stärker verschleißorientiert sein. Goldflash ist weich und dünn, sodass ein optisch sauberer Arbeitsgang dennoch Kratzer verursachen, wertvolles Material abtragen oder die Unterbeschichtung freilegen kann.
Barriere- und Zwischenschichten
Nickelbarrieren, Kupferunterbeschichtungen, Strike-Schichten und andere Zwischenschichten können unterschiedliche Rollen in Bezug auf Absorption, Härte, Duktilität, Porosität und Korrosion haben.
Das Durchbrechen der sichtbaren Schicht kann eine Zwischenschicht freilegen, die visuell akzeptabel, aber funktional, elektrisch oder korrosionstechnisch nicht akzeptabel ist.
Substrat und Vorbereitung
Substrate auf Stahl-, Edelstahl-, Messing-, Kupfer-, Aluminium- und Zinkbasis verteilen Wärme und reflektieren den Strahl jeweils unterschiedlich, sobald die Beschichtung geöffnet ist.
Dokumentieren Sie das Polieren, die Rauheit, die Vorbehandlung, Guss- oder Bearbeitungsspuren sowie bereits vorhandene Vertiefungen oder Poren.
Funktion und Exposition
Elektrischer Kontakt, Lötbarkeit, Reibung, Verschleiß, Korrosionsbarriere, Aussehen und Reinigbarkeit können jeweils eine unterschiedliche Stoppgrenze festlegen.
Die Schicht, die den besten visuellen Kontrast liefert, ist nicht automatisch die Schicht, die die Anforderung an das Bauteil erfüllt.
Chrom: dekorativ vs. hart
Bestätigen Sie, ob es sich bei dem glänzenden Chrom um dekoratives Chrom über einer Nickelsperrschicht handelt oder um Hartchrom, das für Verschleiß ausgewählt wurde. Deren Dicke, Mikrorissbildung, Reflexionsvermögen und zulässige Durchbruchgrenze können sich erheblich unterscheiden.
Prüfen Sie nach Reinigung und Handhabung auf Kantenabhebung, freiliegendes Nickel, Rauheit und Korrosionspfad.
Nickel: Barriereschicht und Unterbeschichtung
Nickel kann die sichtbare Beschichtung sein, eine Barriereschicht unter Chrom oder eine Zwischenschicht über Kupfer und Stahl. Die lokale Dicke und Haftung bestimmen, ob eine dunklere Markierung eine Änderung der Beschichtung oder eine unbeabsichtigte Öffnung ist.
Vergleichen Sie das Ergebnis mit der Materialroute für Massivnickel erst dann, nachdem der Beschichtungsstapel identifiziert wurde.
Gold: Flash, Verlust und Erscheinungsbild
Gold-Flash und dickeres dekoratives Gold reagieren unterschiedlich auf Wärme und Abtrag. Weiche Oberflächen können unter Halterungen verkratzen; Partikel sollten gesammelt und, wo erforderlich, zurückgewonnen werden.
Definieren Sie den zulässigen Goldverlust, das Nachpolieren oder Reinigen, den Betrachtungsabstand und den Abnahmestandard für das Aussehen vor der Prüfung. Siehe die Massivgold-Materialroute für angrenzendes Verhalten.
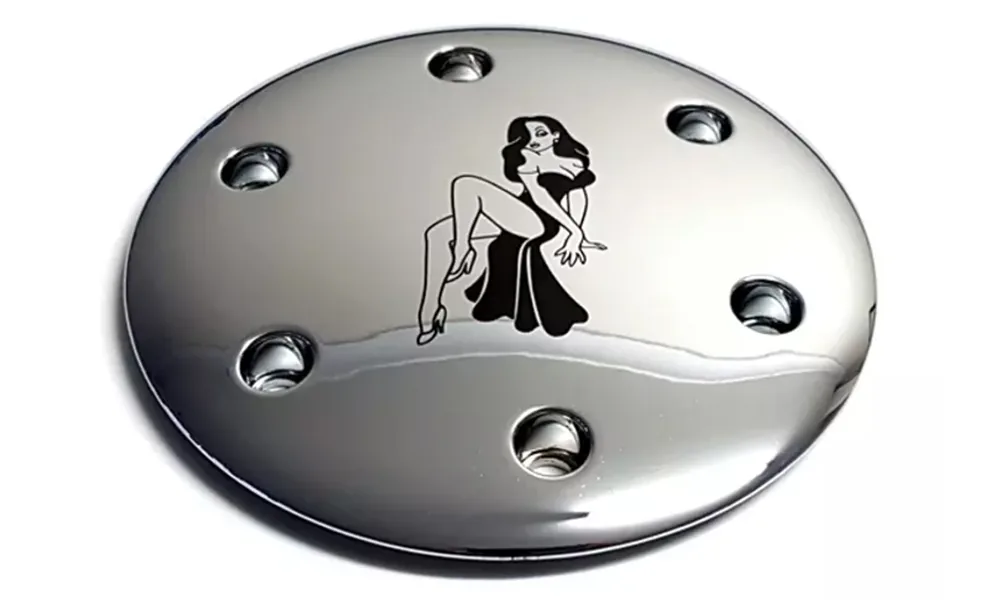
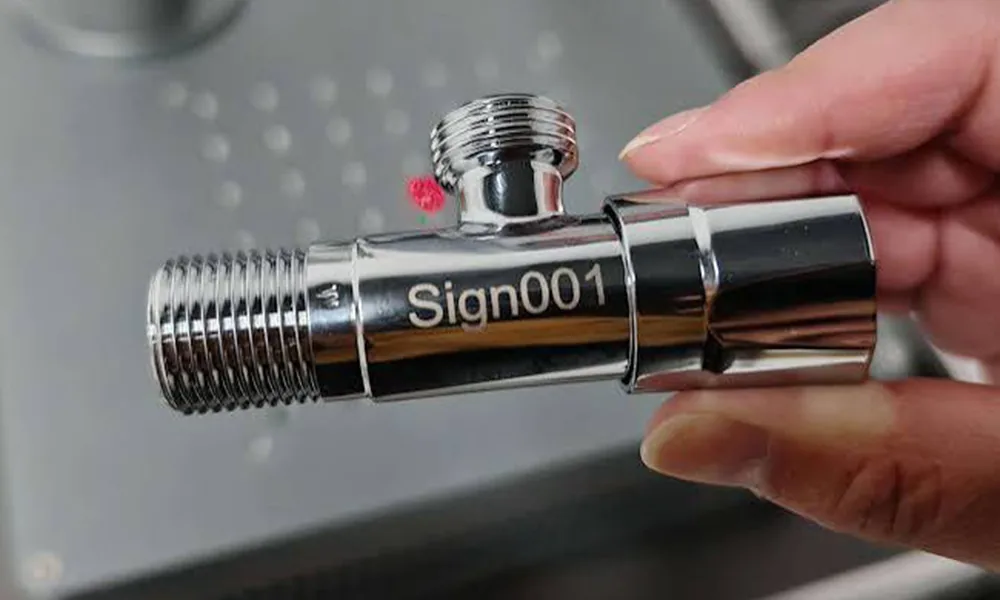
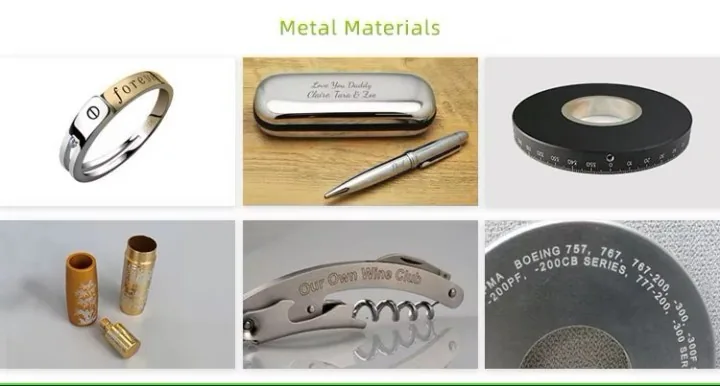
Markierungsbeispiele für plattiertes Metall
Diese Beispiele zeigen, warum plattierte Oberflächen als Schichtsystem und nicht allein nach dem Aussehen bewertet werden sollten. Die sichtbare Markierung lässt nicht auf die vollständige Plattierungssequenz, die lokale Dicke oder die zulässige Stoppschicht schließen, daher müssen die endgültigen Einstellungen weiterhin am fertigen Teil bestätigt werden.
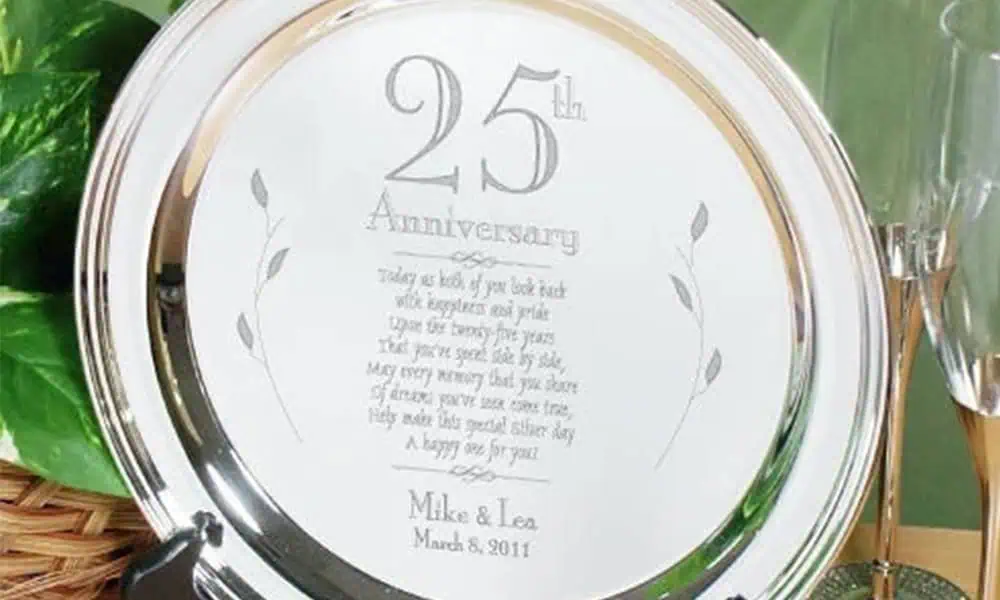
Verwandte Beschichtungswege
Verwenden Sie die nächstliegende Oberflächenroute, wenn es sich bei dem Teil tatsächlich um lackiertes Metall, lackiertes Metall, pulverbeschichtetes Metall oder eloxiertes Aluminiumoder eloxiertes Aluminium handelt. Ihre Schichtmechanismen und Stoppgrenzen unterscheiden sich.
Verwandte Substratrouten
Wenn der freigegebene Prozess absichtlich den freiliegenden Grundwerkstoff markiert, vergleichen Sie die relevanten Stahl, Edelstahl oder Kupfer Hinweise zu Stahl, Edelstahl oder Kupfer nach dem Plated-Stack-Test. Andere Substrate sollten über den Metall- Hub geleitet werden.
Typische Anwendungen
Wo werden plattierte Metallteile eingesetzt und warum werden sie markiert?
Die Plattierung wird oft wegen Korrosionsbeständigkeit, elektrischer Leistungsfähigkeit, Verschleißverhalten oder Aussehen gewählt. Die Lasermarkierung wird dann genutzt, um Identifikation oder Rückverfolgbarkeit hinzuzufügen, ohne Tinte oder ein Etikett aufzubringen, aber die Markierung darf die Funktion, für die die Plattierung gewählt wurde, nicht beeinträchtigen.
Elektrische Steckverbinder und Kontakte
Vernickelte, vergoldete oder anders plattierte Kontaktteile können Teilenummern, Polaritätskennzeichnungen, Kavitätenkennzeichnungen, Loscodes oder Rückverfolgbarkeitsmarkierungen erfordern.
Die wichtigste Einschränkung besteht darin, die freigegebene Kontakt- oder Barriereschicht überall dort intakt zu halten, wo die elektrische Leistungsfähigkeit, Lötbarkeit oder Korrosionsbeständigkeit davon abhängt.
Dekorative Beschläge und Armaturen
Verchromte oder vernickelte Griffe, Armaturen, Zierleisten und Beschläge können Logos, Modellkennzeichnungen, Seriennummern oder Chargeninformationen erfordern.
Das Aussehen ist üblicherweise ebenso wichtig wie der Kontrast, daher müssen Halo, Kratzer, Rauheit, freiliegende Unterplattierung und Farbänderungen von Charge zu Charge explizite Abnahmegrenzen haben.
Industrielle Befestigungselemente und Hardware
Plattierte Schrauben, Fittings, Clips und Hardware können mit Markierungen für Güteklasse, Größe, Los, Montageidentifikation oder Service-Rückverfolgbarkeit versehen sein.
Kanten, kleine Radien und lokal unterschiedliche Plattierungsdicken können das Prozessfenster im Vergleich zu einem flachen Coupon verengen.
Elektronische und Präzisionskomponenten
Plattierte Gehäuse, Anschlüsse, Abschirmungen und kleine Präzisionskomponenten können Orientierungsmarken, interne Identifikation, Seriennummern oder maschinenlesbare Codes erfordern.
Feine Strukturen, reflektierende Oberflächen, eingeschränkte Markierungszonen und nahe gelegene Funktionsflächen können die Anforderungen an Fokussierung, Vorrichtung und Prüfung anspruchsvoller machen.
Warum die Anwendung wichtig ist: Derselbe Plattierungsschichtaufbau kann bei einem Dekorteil, einem elektrischen Kontakt oder einem Rückverfolgbarkeitsbauteil eine ganz unterschiedliche Akzeptanzgrenze haben. Definieren Sie, welche Funktion die Plattierung erfüllt, bevor Sie entscheiden, was der Laser ändern darf.
Markierungsinhalt
Was wird üblicherweise auf plattierten Metallteilen markiert?
Die Markierungsvorlage selbst mag einfach sein, aber ihr kleinstes Merkmal, die Kontrastanforderung und die Verifizierungsmethode wirken sich direkt auf das Prozessfenster und die Maschinenkonfiguration aus.
Identifikation
Teilenummer, Modell, Seriennummer, Datumscode, Los- oder Chargeninformationen, die zur Unterscheidung des Bauteils oder des Produktionsdatensatzes verwendet werden.
Rückverfolgbarkeitscodes
Data Matrix, QR-Code oder andere Produktionskennungen, bei denen Modulgröße, Ruhezone, Beleuchtung und Leser- oder Verifizierermethode vor der Abnahme definiert werden müssen.
Funktionsinformationen
Polarität, Anschlussposition, Kavitätsnummer, Ausrichtung, Prüfstatus oder andere Informationen, die Montage, Prüfung oder Service unterstützen.
Branding und Erscheinungsbild
Logo, Markenname, dekorativer Text oder sichtbare Seriennummern, bei denen Kantenqualität, Glanz, Halo, Farbkonsistenz und Kratzfestigkeit Teil des Abnahmestandards sein können.
Markierungsinhalt und Markierungsmechanismus sind unterschiedliche Entscheidungen: eine Seriennummer oder ein Code kann durch eine Änderung der Oberflächenbeschaffenheit, kontrollierte Freilegung einer Unterschicht oder Freilegung des Grundmetalls erzeugt werden. Der erforderliche Inhalt definiert nicht für sich genommen die akzeptable Schichtänderung.
Markierungsergebnisse
Welches Markierungsergebnis sollten Sie anstreben?
Bei plattiertem Metall kann „Markieren“ bedeuten, die sichtbare Oberfläche zu verändern, eine Unterschicht freizulegen oder bis zum Grundwerkstoff durchzudringen. Jeder Weg erfordert einen anderen Prüfplan, da sich Kontrast, Haftung und Gebrauchsfunktion in entgegengesetzte Richtungen entwickeln können.
| Zielergebnis | Was sich ändern kann | Hauptrisiko der Zwischenschicht | Am finalen Bauteil validieren |
|---|---|---|---|
| Kontrollierte Veränderung im Finish | Änderungen des Reflexionsvermögens, der Farbe oder der Textur, während die Plattierung funktional geschlossen bleibt. | Lokale Verdünnung, Wärmetönung, Rauheit, Glanzhof oder verdeckte Haftungsänderung. | Kontrast bei realer Beleuchtung, Tastgefühl, Dickenverlust, Haftung und Verschleiß/chemische Belastung. |
| Eine definierte Unterschicht freilegen | Die oberste Schicht wird entfernt, um Nickel, Kupfer oder eine andere zugelassene Zwischenschicht freizulegen. | Teilweiser Durchbruch, ausgefranste Kante, Grenzflächenablösung, Porosität oder eine freigelegte Schicht, die die Anforderungen an Elektrik/Korrosion nicht erfüllt. | Identität der Stoppschicht, Kantenbreite, Sauberkeit, freigelegte Fläche, Haftung um die Markierung und Funktion. |
| Das Grundmetall freilegen | Der Schichtaufbau der Galvanisierung wird bis zum Stahl, Messing, Kupfer, Edelstahl oder einem anderen Substrat geöffnet. | Substratreflexion, Anlassfarbe, Grat, galvanisches/Korrosionsrisiko und Verlust der Schutzbarriere. | Tiefe, Rauheit, Korrosionszustand, Erscheinungsbild nach der Reinigung und nachgelagerter Schutz. |
| Maschinenlesbarer Code | Feine Linien oder ein kontrolliertes Fenster erzeugen Kontrast zwischen den Schichten. | Reflektierende Blendung, Schwankungen der Schichtdicke, Rückstände, Krümmung und instabile Kantenposition können die Lese- oder Verifizierungsqualität beeinträchtigen. | Ergebnis des Lesers oder Verifizierers unter Verwendung der angegebenen Beleuchtung, Modulgröße, Ruhezone, Bewertungsmethode und Zurückweisungsregel. |
| Dekoratives Logo oder Seriennummer | Auf einer hochwertigen oder dekorativen plattierten Oberfläche entsteht eine sichtbare Veränderung. | Farbabweichung, sichtbarer Halo, lokale Lochfraßbildung, kratzartige Textur oder chargenabhängige Schwankungen der Oberflächenbeschaffenheit. | Betrachtungsabstand, Beleuchtung, Reinigung, Kratzfestigkeit, Aussehensstandard und Wiederholbarkeit. |
Verwenden Sie einen optisch ansprechenden Durchbruch nicht als Abnahmeregel: Eine Markierung kann sauber aussehen, dabei aber die falsche Schicht freilegen, eine Korrosionsbarriere verringern, das elektrische Kontaktverhalten verändern oder eine Grenzfläche schwächen. Vereinbaren Sie die Stoppschicht und die Funktionsprüfung vor dem Test.
Geometrie und Dicke
Wie verändern Plattierungsdicke, Bauteilform und -größe den Prozess?
Die Plattierungsdicke legt üblicherweise die wichtigste Schichtgrenze fest, während Bauteilform, Gesamtdicke und Größe bestimmen, wie konsistent diese Grenze über das reale Werkstück hinweg eingehalten werden kann.
Plattierungsdicke
Eine dünne Blitzschicht und eine dickere, auf Verschleiß ausgelegte Abscheidung bieten nicht dasselbe Stoppfenster. Wenn die zulässige Exposition schmal ist, kann selbst eine geringe Änderung der Abtragstiefe dazu führen, dass eine andere Schicht sichtbar wird.
Lokale Dickenschwankung
Kanten, Bohrungen, Vertiefungen und Plattierungsaufbau können sich von großflächigen ebenen Bereichen unterscheiden. Eine Einstellung, die in einem Bereich noch unvollständig ist, kann in einem anderen bereits durchbrechen; daher sollten repräsentative Stellen in den Probentest einbezogen werden.
Krümmung und Höhenvariation
Ringe, Rohre, Wellen, gewölbte Oberflächen und gestufte Teile bewegen die Oberfläche von der nominellen Fokusebene weg. Spotgröße und Energiedichte können sich stark genug ändern, um Kontrast, Kantenbreite und Schichtselektivität zu beeinflussen.
Gesamtdicke des Bauteils und thermische Masse
Die Gesamtdicke ist nicht gleich der Plattierungsdicke. Bei sehr kleinen, dünnen oder wärmeempfindlichen Bauteilen kann das Bauteil schneller Wärme ansammeln; eine größere thermische Masse kann die Wärme bei wiederholten Durchgängen anders verteilen.
Bauteilgröße und Markierfeld
Große Bauteile oder weit auseinanderliegende Markierungen können ein größeres Feld, eine Neupositionierung oder eine Bewegung erfordern. Feldgröße, Objektivwahl und Arbeitsabstand beeinflussen außerdem Spotgröße, Fokustoleranz und Energiedichte.
Kanten, Bohrungen und Funktionsbereiche
Das Markieren nahe einer Kante, einer Dichtfläche, eines Kontaktpads oder eines korrosionskritischen Bereichs kann eine engere Begrenzung erfordern als das Markieren in der Mitte einer Sichtplatte. Dokumentieren Sie Bereiche, in denen jegliche Freilegung der Plattierung verboten ist.
Qualifizieren Sie den Prozess nicht anhand einer einzigen praktischen ebenen Fläche: Das eigentliche Testset sollte die dünnsten oder dicksten bekannten Beschichtungszonen, gekrümmte oder höhenvariierende Merkmale, Kanten und alle funktionskritischen Bereiche umfassen, die zum Produktionslimit werden könnten.
Laserrichtung
Eine Quelle gegen den Schichtaufbau testen, nicht gegen den Namen des Finishs
Ein 1064-nm-Faserlaser-Markierungssystem Faserlaser-Beschriftungsmaschine ist häufig ein praktischer erster Weg zum Screening auf plattiertem Metall, aber eine glänzende Nickel-, Chrom- oder Goldoberfläche kann stark reflektieren, und die Reaktion kann sich ändern, wenn eine darunterliegende Schicht freigelegt wird.
Vergleichen Sie Spitzenleistung und Durchschnittsleistung getrennt und erfassen Sie dann Pulsdauer, Pulsenergie, Wiederholrate, Scan-Geschwindigkeit, Schraffurabstand, Anzahl der Durchgänge und Fokus, während Sie die Vorlage und die Prüfmethode konstant halten. Spotgröße, Feldlinse und Arbeitsabstand verändern die Energiedichte; Fokustiefe, Feldposition und zulässige Fokustoleranz verändern, ob der Prozess über das Bauteil hinweg innerhalb der vorgesehenen Schicht bleibt. MOPA-Steuerung kann helfen, eine engere Grenze abzubilden, garantiert aber weder saubere Entfernung noch geringere Substratwärme. UV oder eine andere Wellenlänge kann für feine Schichtänderungen oder eine wärmeempfindliche Oberfläche prüfenswert sein; CO2 ist ein bedingter Weg für ausgewählte nichtmetallische Schichten und muss gegen das freiliegende Metall geprüft werden.
Optisches Screening-Protokoll: Verknüpfen Sie Spitzen-/Durchschnittsleistung, Spotgröße, Linse/Arbeitsabstand, Fokustiefe, Feldposition und Fokustoleranz mit Durchbruchbeobachtungen. Wenn ein Stoppschicht-Fenster am Feldrand oder bei kleinen Höhenänderungen zusammenbricht, erfassen Sie das als Prozessgrenze, anstatt mit mehr Energie zu kompensieren.
Nachdem der optische Prozess nachgewiesen ist, können die akzeptierte Markierungsfläche, die Bauteilgeometrie, die Bestückungsmethode, die Fokustoleranz, die Prüfmethode und die Produktionsrate in die vollständige Maschinenkonfiguration übertragen werden.
| Route | Screening lohnt sich, wenn | Grenze | Prüfung |
|---|---|---|---|
| 1064-nm-Faser | Schichtkontrast, kontrollierte Abtragung oder eine definierte Änderung des Oberflächenfinishs sind auf einem kompatiblen Schichtstapel erforderlich. | Reflexionsvermögen, Plattierungsdicke und die neu freigelegte Schicht können Absorption und Wärme abrupt verändern. | Kontrolle der Stoppschicht, Kante, Rückstände, Reflexion, freigelegte Fläche, Substratzustand und Wiederholbarkeit. |
| MOPA-Faser | Die Steuerung von Pulsdauer und Repetitionsrate kann helfen, eine schmale Grenzfläche oder eine kosmetische Grenze zu vergleichen. | Mehr Kontrolle garantiert weder geringere Wärme, noch kein Abheben, noch ein stabiles Fenster über Dickenvariationen hinweg. | Pulsverhalten, Überlappung, Fokus, Grenzflächenzustand, Schichtidentität, Codeergebnis und Rauchbelastung. |
| UV | Feine Details, Beschichtungsabsorption oder eine begrenzte Anforderung an die Wärmeausbreitung rechtfertigen einen separaten Versuch. | UV ist nicht schädigungsfrei; Ablagerungen, Durchsatz, Schichthaftung und die Reaktion von freigelegtem Metall bleiben probenabhängig. | Strukturtreue, Schichtselektivität, Rückstände, Kantenbreite, Wärmeeffekt und Wiederholbarkeit. |
| CO2 oder andere Route | Eine nichtmetallische Schicht oder eine spezielle Oberflächenbehandlung zeigt bei einer anderen Wellenlänge eine nutzbare Reaktion. | Der Metallstapel kann Energie reflektieren oder umlenken; Strahlführung und Gesamtmaschinenkonfiguration müssen bestätigt werden. | Abtragsmechanismus, freigelegte Schicht, Kante, Ablagerungen, Sicherheitskontrollen und Produktionswiederholbarkeit. |
Zwischenschichtrisiko
Fehlerbild lesen, bevor Sie die Energie erhöhen
Plattierte Oberflächen können an der sichtbaren Markierung, an der Grenzfläche oder im neu freigelegten Substrat versagen. Ein kontrastarmes Ergebnis rechtfertigt nicht automatisch mehr Energie; stellen Sie zuerst fest, welche Schicht oder Grenzfläche sich verschiebt.
Durchbruch
- Der Abtrag der Deckschicht setzt sich in eine Zwischenschicht oder das Grundmaterial hinein fort, bevor die Zielgrenze erreicht wird.
- Querschnitt oder Dicken-Proxy prüfen, wenn nur eine geringe Freilegung zulässig ist.
- Unvollständige Entfernung von übermäßiger Entfernung trennen; sie erfordern unterschiedliche Parameteränderungen.
Grenzflächenablösung
- Wärme, Pulsüberlappung, Kontamination oder schwache Haftung können einen abgelösten Rand oder eine Delamination um die Markierung herum erzeugen.
- Nach Reinigung und Handhabung prüfen, nicht nur unmittelbar nach dem Durchlauf.
- Halten Sie fest, ob die Ablösung kosmetisch, funktionell oder ein Barriereversagen ist.
Porosität und Grübchen
- Poren, Grübchen und lokale Dickenschwankungen können Rückstände einschließen oder eine ungleichmäßige Belichtung verursachen.
- Vergleichen Sie repräsentative Bereiche, Kanten und Chargen statt einer einzelnen polierten Probe.
- Verwenden Sie Reinigungs- und Mikroskopievorgaben, die zum tatsächlichen Bauteil passen.
Substratreflexion
- Sobald eine reflektierende Basis freigelegt ist, können sich Strahlrücklauf und Wärmefluss stark ändern.
- Überprüfen Sie für das Gesamtsystem die direkten, spiegelnden und diffusen Reflexionswege, die Ausrichtung der Vorrichtung, die Umhausung und die Absicherung.
- Schließen Sie nicht allein aus einem Quellenetikett auf eine produktionssichere Einrichtung.
Sicherheits- und Chemiegrenze: 1064-nm-Faserstrahlung ist unsichtbar, und polierte galvanisch beschichtete Teile können direkte, spiegelnde und diffuse Reflexionen erzeugen. Für einen offenen Aufbau oder einen Laser-Arbeitsbereich der Klasse 4 sind kontrollierter Zugang, vollständige Einhausung oder Absicherung, ein sicherheitsgerichteter Stromkreis, Türverriegelungen, Not-Halt und automatisiertes Verhalten bei anormalem Stopp zu definieren, bevor wiederholt gearbeitet wird. Galvanik, Reinigungschemikalien, Öle und Rückstände können Dämpfe oder Partikel verändern; prüfen Sie das Sicherheitsdatenblatt (SDS) für das Bauteil und den Prozess, die lokale Absaugung, Filtration, Abfallentsorgung und die Risikobewertung am Standort. Expositionsgrenzwerte und das endgültige Sicherheitsdesign der Maschine müssen für das Gesamtsystem und den Betriebsstandort verifiziert werden.
Checkliste für Mustertests
Wie sollte eine Probe aus galvanisch beschichtetem Metall getestet und bewertet werden?
Ein einziges helles Teststück kann keinen Prozess für galvanisch beschichtetes Metall belegen. Die Probenprüfung sollte Schwankungen der Schichtdicke, den Zustand der Grenzfläche, die Grundreflektivität, die Reinigung, die Haltbarkeit und die Produktionsprüfmethode aufzeigen, die für die Freigabe maßgeblich ist.
Schichtaufbau und Geometrie
- Galvanisierung: sichtbare Oberflächenbeschaffenheit, Abfolge der Unterschichten, Lieferant/Verfahren, Nenndicke und lokale Abweichung, falls bekannt.
- Grundwerkstoff: Stahl, Edelstahl, Messing, Kupfer, Aluminium oder ein anderes Substrat; Rauheit, Vorbehandlung und Politur.
- Bauteil: Ebenheit, Krümmung, Randabstand, Bohrungen, Kontaktzonen und Bereiche, in denen eine Exposition verboten ist.
Kennzeichnung und Abnahme
- Ziel: Änderung des Oberflächenfinishs, kontrollierte Freilegung der darunterliegenden Schicht, Freilegung des Grundmaterials, Logo, Seriennummer oder Code.
- Grenze: zulässige Schicht, maximale Tiefe, Linienbreite, Kantenposition, Rauheit und Rückstände.
- Prüfung: Lesegerät- oder Verifizierermethode, Beleuchtung, Modulgröße, visueller Standard, Haftfestigkeit, elektrische Prüfung oder Korrosionsprüfung.
Haltbarkeit und Produktion
- Exposition: Lösungsmittel, Reibung, Feuchtigkeit, Salz, Hitze, Außeneinsatz oder nachgelagerte Endbearbeitung.
- Arbeitsablauf: Losgröße, Bezugspunkt, Beschickung, Prüfung, variable Daten, Linien-/Bandgeschwindigkeit und Ausschussbehandlung.
- Sicherheit: Sicherheitsdatenblätter für Galvanik/Reinigung, Absaugung, Filtration, Einhausung, Abfall und Standortbeschränkungen.
| Ausgabe prüfen | Was enthalten sein kann | Grenze |
|---|---|---|
| Schichtstapelspezifischer Screening-Datensatz | Bewertete Routen und Parameterfenster, Fokus-/Scan-Annahmen, Schichtgrenze und ein dokumentiertes No-Go-Ergebnis, wenn kein akzeptables Fenster gefunden wird. | Das Ergebnis gilt spezifisch für den gelieferten Plattierungsaufbau und ist kein universelles Rezept für alle Nickel-, Chrom- oder Goldteile. |
| Schicht- und Oberflächennachweise | Vorher-/Nachher-Bilder und Beobachtungen zu Veränderungen der Oberflächenbeschaffenheit, Durchbrüchen, Kanten, Ablösungen, Rückständen, freiliegender Schicht und Reinigungszustand. | Visuelle Nachweise ersetzen keine Prüfungen auf Haftung, elektrische Eigenschaften, Korrosion, Verschleiß oder nachgelagerte Prozesse. |
| Code oder Messergebnis | Dimensionsprüfungen, Reader-Ergebnisse und, sofern im Umfang enthalten, Verifier-Note unter Verwendung der vereinbarten Methode und Beleuchtung. | Ein bestandener Reader-Test ist keine Verifier-Note, keine Produktzulassung und keine regulatorische Aussage. |
| Produktionsübergabe | Beobachtete Markierungszeit plus Annahmen zu Vorrichtung, Absaugung, Handhabung, Prüfung und Daten für die nächste Systemüberprüfung. | Die Markierungszeit im Labor ist kein garantierter Linientakt, bis der vollständige Arbeitsablauf und die Sicherheitssequenz validiert sind. |
Kontrollproben einschließen: Senden Sie unmarkierte Teile, repräsentative Chargen und jede bekannte Karte der Beschichtungsdicke. Eine einzelne polierte Probe kann Poren, Kantenaufbau, lokale Dünnstellen oder einen Grenzflächenzustand verbergen, der den freigegebenen Prozess verändert.
Maschinenkonfiguration
Wie wird die endgültige Maschinenkonfiguration gewählt?
Der Probentest sollte zunächst einen stabilen optischen Pfad und ein akzeptables Stoppfenster identifizieren. Die endgültige Maschine wird dann anhand der tatsächlichen Markierungsfläche, der Bauteilgeometrie, der Fokustoleranz, der Handhabungsmethode, der Prüfanforderung, des Absaugbedarfs und der Produktionsrate konfiguriert.
| Verifizierte Anforderung | Betroffene Konfigurationsentscheidung | Was vor dem Angebot zu bestätigen ist |
|---|---|---|
| Akzeptiertes Prozessfenster für Faser-, MOPA-Faser- oder UV-Laser | Laserquellenfamilie und Anforderung an die Pulssteuerung. | Zielergebnis, zulässige Stoppschicht, akzeptables Parameterfenster und Wiederholbarkeit an repräsentativen Bauteilen. |
| Markierungsgröße und verfügbarer Arbeitsbereich | Feldlinse, Markierungsfeld, Arbeitsabstand und ob eine Neupositionierung oder Bewegung erforderlich ist. | Größte Grafik, kleinste Struktur, Positionstoleranz und nutzbarer Freiraum um das Bauteil. |
| Zylinder, Ring, Welle oder gekrümmte Oberfläche | Drehachse, Vorrichtung, Mehrfachpositionierung oder 3D-Fokusstrategie. | Bauteildurchmesser, Markierungsbogen, Höhenvariation, Bezugspunkt und ob die Markierung um die Oberfläche herumgeführt werden muss. |
| Variable Bauteilposition oder -ausrichtung | Anforderung an Bildverarbeitung, Bezugswerkzeuge oder kundenspezifische Vorrichtungen. | Positionsabweichung von Bauteil zu Bauteil, zulässiger Fehler der Markierungsposition und ob der Code oder die Grafik variabel ist. |
| Anforderung an Codelesen oder Codeverifizierung | Strategie für Lesegerät, Kamera, Beleuchtung und Ausschussbehandlung. | Codetyp, Modulgröße, erforderliche Prüfmethode, Beleuchtungsbedingung und Bestanden-/Nicht-bestanden-Regel. |
| Rückstände, Dämpfe oder entfernte Plattierung | Absaugung, Filtration, Einhausung und Wartungszugang. | Galvanik-/Reinigungschemie, SDB-Informationen, Verhalten von Ablagerungen und standortspezifische Absaugvorgaben. |
| Chargen- oder Linienfertigung | Manuelles Beladen, Anzahl der Aufnahmen, Drehvorrichtung, Förderer, Automatisierung, E/A und Sicherheitsstufe. | Losgröße, Taktziel, Beladesequenz, Ausschussbehandlung, Bedienerzugriff, Versorgungsmedien und Zielanforderungen. |
Die Konfiguration sollte dem Musterergebnis folgen, nicht vorausgehen: Das verifizierte Markierungsfenster bestimmt den optischen Pfad; Bauteilgeometrie und Produktionsablauf bestimmen die Vorrichtung, die Bewegung, die Bildverarbeitung, die Einhausung, die Absaugung und die Automatisierung, die um diesen Pfad herum erforderlich sind.
FAQ
Fragen zur Laserbeschriftung von plattiertem Metall
Kann vernickeltes, verchromtes und vergoldetes Metall per Laser markiert werden?
Sie können vorab geprüft werden, doch die sichtbare Oberfläche allein reicht nicht aus, um ein Verfahren auszuwählen. Beschichtungsreihenfolge, Schichtdicke, Substrat, Reflexionsvermögen, Haftung, Porosität und die zulässige Stoppschicht entscheiden darüber, ob eine Veränderung des Finishs, ein Fenster für die darunterliegende Schicht oder eine Markierung im Grundwerkstoff akzeptabel ist.
Entfernt der Laser immer die Beschichtung?
Nein. Ein Versuch kann auf eine kontrollierte Veränderung des Finishs, eine definierte Freilegung der darunterliegenden Schicht oder eine Markierung im Grundmetall abzielen. Die vorgesehene Schicht und die maximal zulässige Freilegung sollten vor der Prüfung in das Abnahmeprotokoll aufgenommen werden.
Kann eine sauber aussehende Markierung das Bauteil schwächen?
Ja. Ein Durchbruch kann eine Sperrschicht reduzieren, ein galvanisch empfindliches Substrat freilegen, das Kontaktverhalten verändern oder einen Grenzflächenfehler erzeugen, der nicht sofort sichtbar ist. Prüfen Sie nach Reinigung und Handhabung die Schichtidentität, die Haftung und die Einsatzanforderung.
Welcher Laser wird für plattiertes Metall verwendet?
Eine Faserquelle mit 1064 nm ist häufig eine erste Screening-Richtung, wobei MOPA-Pulssteuerung, UV oder ein anderer Ansatz in Betracht gezogen werden, wenn der genaue Schichtaufbau und die Anforderung an das Merkmal dies rechtfertigen. Keine Wellenlänge und keine Wattzahl ist eine universelle Antwort; Musterbefunde sollten entscheiden.
Warum können zwei vernickelte oder verchromte Teile unterschiedliche Lasereinstellungen erfordern?
Die sichtbare Oberfläche kann gleich sein, während Plattierungsdicke, Unterschicht, Substrat, Politur, Porosität, Krümmung, thermische Masse und zulässige Stoppschicht unterschiedlich sind. Parameter sollten daher an repräsentativen fertigen Teilen qualifiziert und nicht allein anhand des Oberflächennamens übernommen werden.
Was sollte ich für einen Mustertest mit plattiertem Metall einsenden?
Senden Sie fertige Teile oder repräsentative Probekörper mit Angaben zu sichtbarem Finish, Unterschicht und Grundwerkstoff, Plattierungsdicke, falls bekannt, Zeichnung/Artwork, kleinstem Merkmal, zulässiger Schichtfreilegung, Anforderungen an Haltbarkeit/Elektrik/Korrosion, Reinigungsmethode und Produktionskontext.
Musterprüfung
Beginnen Sie mit dem Schichtstapel der Galvanisierung und der Stoppgrenze
Nennen Sie die sichtbare Oberflächenbeschaffenheit, die Schichtabfolge Nickel/Chrom/Gold, das Grundmetall, die Zielmarkierung, die zulässige Freilegung, das Inspektionsverfahren, die Anforderungen an Haltbarkeit oder Elektrik sowie den Produktionskontext. Für eine Muster-Machbarkeitsprüfung fügen Sie fertig plattierte Teile oder repräsentative Probenkörper bei und bitten Sie das Team um Anweisungen zur Musterlieferung; fügen Sie Fotos, Zeichnungen und das Schichtprotokoll bei, wenn das Anfrageformular Anhänge zulässt.
Für eine schnellere Bewertung vorbereiten: Bereiten Sie für eine schnellere Bewertung Folgendes vor: Galvaniklieferant/-prozess oder Schichtprotokoll · Oberfläche und Dicke · Substrat und Vorbehandlung · fertig plattierte Teile oder repräsentative Probenkörper · Teilezeichnung/Fotos · Markierungsvorlage und kleinstes Merkmal · zulässige Stoppschicht · Anforderung an Elektrik/Korrosion/Verschleiß · Reader-/Verifier-Methode · Losgröße · Vorrichtung/Automatisierung · Extraktion und Zielort/Spannung · Anweisungen zur Musterlieferung.