
Panduan Permukaan Berlapis
Penandaan Laser Logam Berlapis
Penandaan laser pada logam berlapis adalah masalah kontrol antarlapis, bukan masalah logam tanpa lapisan. Permukaan nikel, krom, dan emas dapat berupa lapisan tunggal, lapisan flash, atau tumpukan berlapis banyak di atas baja, tembaga, kuningan, baja tahan karat, atau logam dasar lain. Tanda yang diterima harus menyatakan lapisan mana yang boleh berubah, lapisan mana yang harus tetap utuh, dan bagaimana daya rekat, korosi, fungsi kelistrikan, dan tampilan akan diperiksa.
- Pelapisan nikel, krom, emas, dan berlapis banyak harus diuji sebagai tumpukan, bukan diperlakukan seperti logam tanpa lapisan.
- Risiko utama: tembus lapisan, terangkatnya antarmuka, substrat terekspos, dan perubahan korosi atau fungsi kelistrikan.
- Praktik terbaik: tentukan lapisan henti yang diizinkan, pemeriksaan keberterimaan, dan sampel komponen jadi sebelum pemilihan mesin.
Jawaban Singkat
Dapatkah Logam Berlapis Ditandai dengan Laser?
Ya. Bagian logam berlapis nikel, berlapis krom, berlapis emas, dan bagian logam berlapis lainnya dapat ditandai dengan laser, tetapi proses yang dapat diterima bergantung pada tumpukan pelapisan lengkap, ketebalan lapisan, substrat, kondisi permukaan, dan lapisan yang diizinkan untuk berubah atau terekspos.
Bagian berlapis dapat terlihat seperti satu logam, sementara laser melihat lapisan akhir tipis di atas lapisan penghalang, lapisan bawah, dan logam dasar. Jika berkas menghilangkan terlalu banyak lapisan atas, berkas dapat mengekspos lapisan berikutnya, mengganggu antarmuka, atau mencapai substrat yang reflektivitas, perilaku korosi, atau fungsi kelistrikannya berbeda.
Sebelum sumber dipilih, catat lapisan akhir yang terlihat, urutan pelapisan, ketebalan nominal dan lokal, informasi kekerasan atau porositas bila tersedia, logam dasar, praperlakuan, geometri, dan lapisan henti yang diizinkan. Lalu tentukan apakah targetnya adalah perubahan permukaan terkendali, tanda yang berada di dalam lapisan akhir, jendela ke lapisan bawah yang disetujui, atau kode yang sengaja mencapai substrat.
Pertanyaan utamanya bukan hanya apakah permukaannya dapat ditandai: tetapi apakah laser dapat menciptakan kontras atau penghilangan yang dibutuhkan sambil berhenti pada lapisan yang tepat dan mempertahankan daya rekat, perlindungan korosi, fungsi kelistrikan, dan tampilan.
Tumpukan Pelapisan
Apa yang Menentukan Hasil Penandaan Laser pada Logam Berlapis?
“Berlapis nikel,” “berlapis krom,” dan “berlapis emas” adalah label awal, bukan spesifikasi proses yang lengkap. Finis yang terlihat sama dapat berada di atas lapisan dasar, substrat, distribusi ketebalan, dan persyaratan penggunaan yang berbeda.
Lapisan Atas dan Flash
Catat apakah lapisan yang terlihat adalah krom dekoratif, krom keras, nikel, flash emas, atau lapisan akhir emas yang lebih tebal. Warna, reflektivitas, kekerasan, keuletan, dan ketebalan lokal memengaruhi interaksi pertama.
Krom dekoratif sering kali merupakan lapisan akhir tipis dan cerah di atas nikel; krom keras dapat lebih tebal dan lebih berorientasi pada ketahanan aus. Flash emas bersifat lunak dan tipis, sehingga barang yang lulus secara visual pun masih dapat tergores, kehilangan material berharga, atau menampakkan lapisan bawahnya.
Lapisan Penghalang dan Perantara
Penghalang nikel, lapisan bawah tembaga, lapisan strike, dan perantara lain dapat memiliki peran absorpsi, kekerasan, keuletan, porositas, dan korosi yang berbeda.
Menembus lapisan yang terlihat dapat menyingkap lapisan perantara yang secara visual dapat diterima tetapi tidak dapat diterima secara fungsional, elektris, atau dari segi korosi.
Substrat dan Persiapan
Substrat baja, baja tahan karat, kuningan, tembaga, aluminium, dan substrat berbasis seng menyebarkan panas dan memantulkan berkas secara berbeda setelah pelapisan terbuka.
Catat pemolesan, kekasaran, perlakuan awal, tanda pengecoran atau pemesinan, serta setiap lubang atau pori yang sudah ada sebelumnya.
Fungsi dan Paparan
Kontak elektrik, kemampuan penyolderan, gesekan, keausan, penghalang korosi, tampilan, dan kemudahan pembersihan semuanya dapat menetapkan batas penghentian yang berbeda.
Lapisan yang memberikan kontras visual terbaik tidak otomatis merupakan lapisan yang memenuhi persyaratan komponen.
Krom: Dekoratif vs Keras
Pastikan apakah krom terang bersifat dekoratif di atas penghalang nikel atau krom keras yang dipilih untuk keausan. Ketebalan, keretakan mikro, reflektivitas, dan batas penerobosan yang dapat diterima dapat berbeda secara signifikan.
Periksa terangkatnya tepi, nikel yang terbuka, kekasaran, dan jalur korosi setelah pembersihan dan penanganan.
Nikel: Penghalang dan Lapisan Dasar
Nikel dapat menjadi hasil akhir yang terlihat, penghalang di bawah krom, atau lapisan perantara di atas tembaga dan baja. Ketebalan dan daya rekat lokal menentukan apakah tanda yang lebih gelap merupakan perubahan hasil akhir atau bukaan yang tidak disengaja.
Bandingkan hasilnya dengan rute material nikel padat hanya setelah susunan pelapisan diidentifikasi.
Emas: Lapisan Tipis, Kehilangan, dan Penampilan
Lapisan emas tipis dan emas dekoratif yang lebih tebal bereaksi secara berbeda terhadap panas dan penghilangan. Permukaan lunak dapat tergores di bawah perlengkapan penjepit; partikel harus dikumpulkan dan dipulihkan bila diperlukan.
Tentukan kehilangan emas yang diizinkan, pascapemolesan atau pembersihan, jarak pandang, dan standar penerimaan penampilan sebelum pengujian. Lihat rute material emas padat untuk perilaku yang berdekatan.
Contoh Penandaan Logam Berlapis
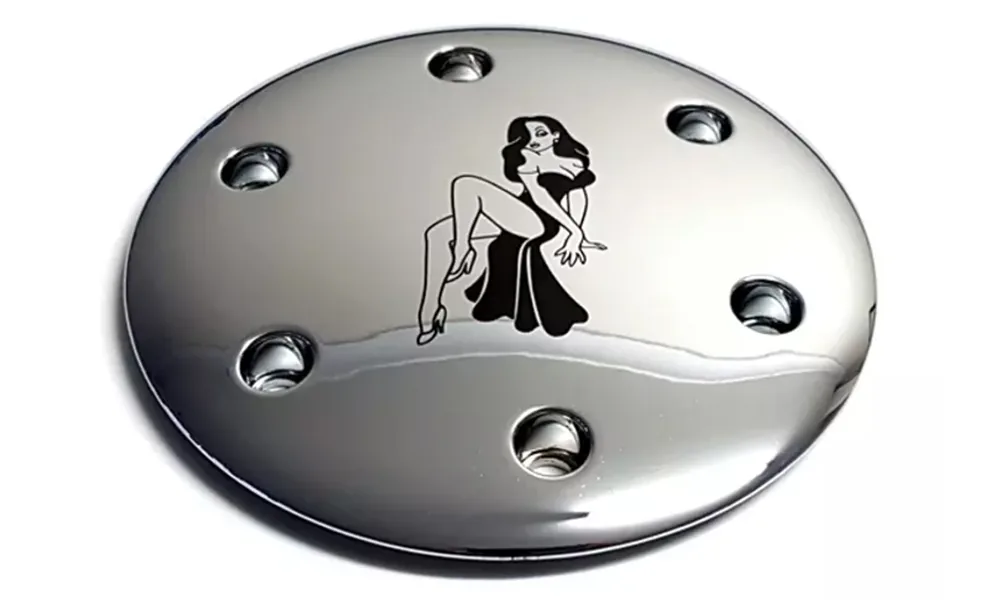
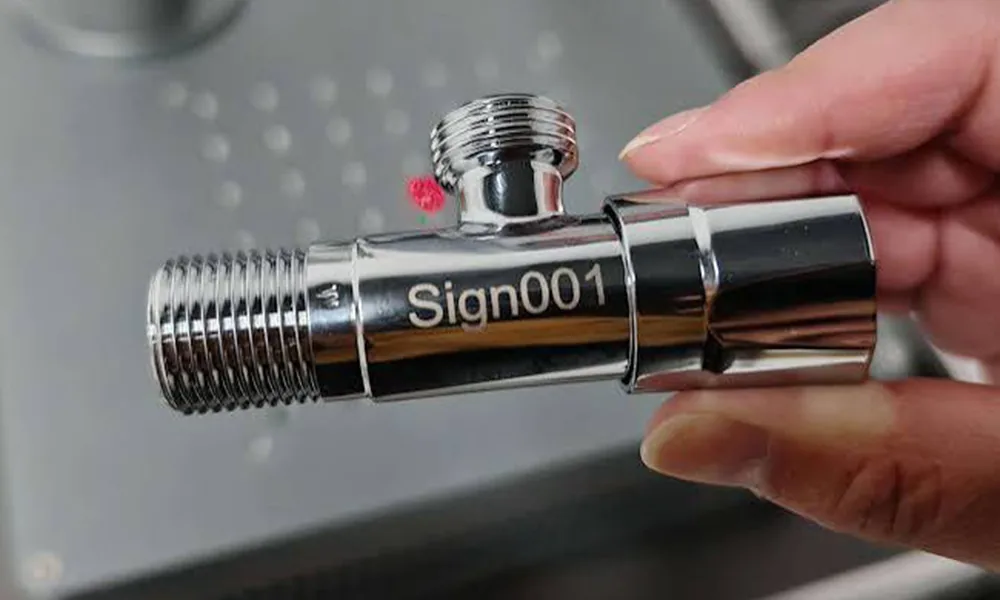
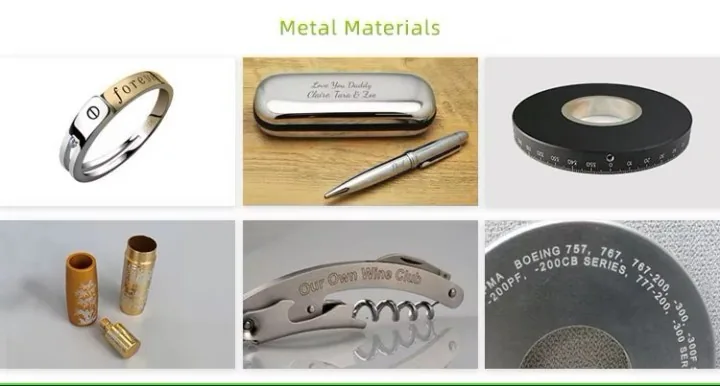
Contoh-contoh ini menunjukkan mengapa permukaan berlapis harus dievaluasi sebagai sistem lapisan, bukan hanya berdasarkan penampilan. Tanda yang terlihat tidak mengungkapkan urutan pelapisan lengkap, ketebalan lokal, atau lapisan penghenti yang diizinkan, sehingga pengaturan akhir masih perlu dikonfirmasi pada komponen jadi.
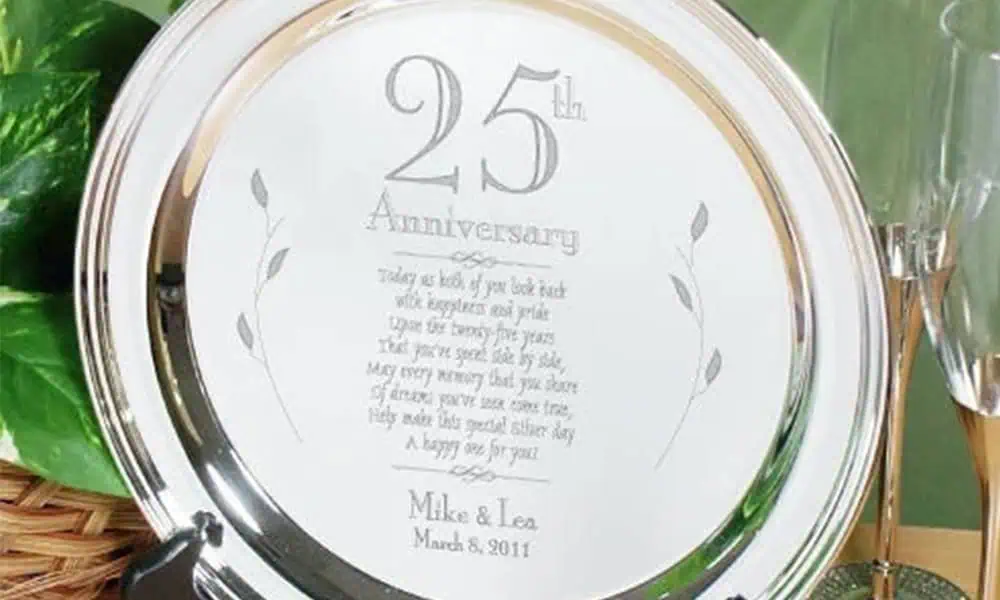
Jalur pelapisan terkait
Gunakan rute permukaan terdekat ketika bagian tersebut sebenarnya logam dicat, logam berlapis bubuk atau aluminium anodisasi. Mekanisme lapisan dan batas penghentian mereka berbeda.
Jalur substrat terkait
Jika proses yang disetujui dengan sengaja menandai dasar yang terpapar, bandingkan yang relevan baja, baja tahan karat atau tembaga panduan setelah uji tumpukan berlapis. Substrat lain harus diarahkan melalui logam hub.
Aplikasi Umum
Di Mana Komponen Logam Berlapis Digunakan dan Mengapa Ditandai?
Pelapisan sering dipilih untuk ketahanan korosi, kinerja listrik, perilaku keausan, atau penampilan. Penandaan laser kemudian digunakan untuk menambahkan identifikasi atau ketertelusuran tanpa menambahkan tinta atau label, tetapi tanda tersebut tidak boleh mengorbankan fungsi yang seharusnya diberikan oleh pelapisan yang dipilih.
Konektor dan Kontak Listrik
Bagian kontak berlapis nikel, emas, atau pelapis lainnya mungkin memerlukan nomor bagian, polaritas, identifikasi rongga, kode lot, atau tanda ketertelusuran.
Kendala utamanya adalah menjaga lapisan kontak atau lapisan penghalang yang disetujui tetap utuh di mana pun kinerja kelistrikan, kemampuan menyolder, atau ketahanan korosi bergantung padanya.
Perangkat Keras dan Perlengkapan Dekoratif
Gagang, kelengkapan, trim, dan perangkat keras berlapis krom atau nikel mungkin memerlukan logo, identifikasi model, nomor seri, atau informasi batch.
Penampilan biasanya sama pentingnya dengan kontras, sehingga halo, goresan, kekasaran, lapisan bawah yang terekspos, dan perubahan warna antar-batch memerlukan batas penerimaan yang eksplisit.
Pengencang dan Perangkat Keras Industri
Sekrup, kelengkapan, klip, dan perangkat keras berlapis mungkin ditandai untuk kelas, ukuran, lot, identifikasi perakitan, atau ketertelusuran layanan.
Tepi, radius kecil, dan ketebalan pelapisan yang berbeda secara lokal dapat mempersempit jendela proses dibandingkan dengan kupon datar.
Komponen Elektronik dan Presisi
Housing, terminal, pelindung, dan komponen presisi kecil berlapis mungkin memerlukan tanda orientasi, identifikasi internal, nomor seri, atau kode yang dapat dibaca mesin.
Fitur halus, permukaan reflektif, zona penandaan yang terbatas, dan permukaan fungsional di dekatnya dapat membuat persyaratan fokus, fixture, dan inspeksi menjadi lebih menuntut.
Mengapa aplikasi penting: tumpukan pelapisan yang sama dapat memiliki batas penerimaan yang sangat berbeda pada fitting dekoratif, kontak listrik, atau komponen ketertelusuran. Tentukan apa fungsi pelapisan sebelum memutuskan apa yang diizinkan untuk diubah oleh laser.
Konten Marka
Apa yang Biasanya Ditandai pada Bagian Logam Terlapis?
Gambar itu sendiri mungkin sederhana, tetapi fitur terkecilnya, persyaratan kontras, dan metode verifikasi secara langsung memengaruhi jendela proses dan konfigurasi mesin.
Identifikasi
Nomor bagian, model, nomor seri, kode tanggal, informasi lot atau batch yang digunakan untuk membedakan komponen atau catatan produksi.
Kode Ketertelusuran
Data Matrix, kode QR, atau pengenal produksi lain yang ukuran modul, zona tenang, pencahayaan, dan metode pembaca atau pemverifikasi harus ditentukan sebelum penerimaan.
Informasi Fungsional
Polaritas, posisi terminal, nomor rongga, orientasi, status inspeksi, atau informasi lain yang membantu perakitan, pengujian, atau servis.
Branding dan Penampilan
Logo, nama merek, teks dekoratif, atau nomor seri yang terlihat, di mana kualitas tepi, kilap, halo, konsistensi warna, dan ketahanan gores dapat menjadi bagian dari standar penerimaan.
Isi tanda dan mekanisme penandaan adalah keputusan yang berbeda: nomor seri atau kode dapat dihasilkan oleh perubahan finis, paparan lapisan bawah yang terkendali, atau paparan logam dasar. Isi yang diperlukan tidak dengan sendirinya menentukan perubahan lapisan yang dapat diterima.
Hasil Penandaan
Hasil Penandaan Apa yang Harus Anda Targetkan?
Pada logam berlapis, “penandaan” dapat berarti mengubah hasil akhir yang terlihat, menampakkan lapisan bawah, atau mencapai logam dasar. Setiap jalur memerlukan rencana inspeksi yang berbeda karena kontras, adhesi, dan fungsi layanan dapat bergerak ke arah yang berlawanan.
| Hasil target | Apa yang dapat berubah | Risiko utama antarlapisan | Validasi pada part akhir |
|---|---|---|---|
| Perubahan terkendali dalam hasil akhir | Perubahan reflektansi, warna, atau tekstur sementara pelapisan tetap tertutup secara fungsional. | Penipisan lokal, warna akibat panas, kekasaran, halo kilap, atau perubahan adhesi tersembunyi. | Kontras di bawah pencahayaan nyata, sensasi sentuhan, kehilangan ketebalan, adhesi, dan paparan keausan/kimia. |
| Membuka lapisan bawah yang telah ditentukan | Lapisan atas dihilangkan untuk menampakkan nikel, tembaga, atau lapisan perantara lain yang disetujui. | Terobosan sebagian, tepi berbulu, terangkatnya antarmuka, porositas, atau lapisan terbuka yang tidak memenuhi persyaratan kelistrikan/korosi. | Identitas lapisan penghenti, lebar tepi, kebersihan, area terbuka, adhesi di sekitar tanda, dan fungsi. |
| Membuka logam dasar | Susunan pelapisan terbuka sampai ke substrat baja, kuningan, tembaga, stainless, atau substrat lainnya. | Refleksi substrat, warna akibat panas, geram, risiko galvanik/korosi, dan hilangnya barier pelindung. | Kedalaman, kekasaran, kondisi korosi, tampilan pascapembersihan, dan perlindungan hilir. |
| Kode yang dapat dibaca mesin | Garis halus atau jendela terkendali menciptakan kontras antarlapisan. | Silau reflektif, variasi ketebalan lapisan, residu, kelengkungan, dan posisi tepi yang tidak stabil dapat menurunkan kualitas pembacaan atau verifikasi. | Hasil pembaca atau pemverifikasi menggunakan pencahayaan yang ditentukan, ukuran modul, zona tenang, metode penilaian, dan aturan penolakan. |
| Logo dekoratif atau nomor seri | Perubahan yang terlihat tercipta pada permukaan berlapis premium atau kosmetik. | Ketidakcocokan warna, halo yang terlihat, pitting lokal, tekstur menyerupai goresan, atau variasi hasil akhir antarbatch. | Jarak pandang, pencahayaan, pembersihan, ketahanan terhadap goresan, standar tampilan, dan keterulangan. |
Jangan gunakan penembusan yang tampak menarik secara visual sebagai aturan penerimaan: Suatu tanda dapat terlihat bersih sementara mengekspos lapisan yang salah, mengurangi penghalang korosi, mengubah perilaku kontak listrik, atau melemahkan antarmuka. Sepakati lapisan penghenti dan inspeksi fungsional sebelum pengujian.
Geometri dan Ketebalan
Bagaimana Ketebalan Pelapisan, Bentuk, dan Ukuran Bagian Mengubah Proses?
Ketebalan pelapisan biasanya menetapkan batas lapisan yang paling penting, sedangkan bentuk komponen, ketebalan keseluruhan, dan ukuran menentukan seberapa konsisten batas tersebut dapat dipertahankan di seluruh benda kerja nyata.
Ketebalan Pelapisan
Lapisan flash yang tipis dan deposit yang lebih tebal yang ditujukan untuk keausan tidak menawarkan jendela penghentian yang sama. Ketika paparan yang diizinkan sempit, bahkan perubahan kecil pada kedalaman yang dihilangkan dapat mengubah lapisan mana yang terlihat.
Variasi Ketebalan Lokal
Tepi, lubang, cekungan, dan penumpukan pelapisan dapat berbeda dari area datar yang luas. Pengaturan yang tidak lengkap pada satu zona bisa saja sudah menembus zona lain, sehingga lokasi yang representatif harus disertakan dalam uji sampel.
Variasi Kelengkungan dan Ketinggian
Cincin, tabung, poros, permukaan berkubah, dan komponen bertingkat menggeser permukaan menjauh dari bidang fokus nominal. Ukuran titik dan kerapatan energi dapat berubah cukup untuk memengaruhi kontras, lebar tepi, dan selektivitas lapisan.
Ketebalan Keseluruhan Komponen dan Massa Termal
Ketebalan keseluruhan tidak sama dengan ketebalan pelapisan. Pada komponen yang sangat kecil, tipis, atau peka panas, komponen dapat mengakumulasi panas lebih cepat; massa termal yang lebih besar dapat menyebarkan panas secara berbeda selama lintasan berulang.
Ukuran Komponen dan Bidang Penandaan
Komponen besar atau tanda yang berjauhan mungkin memerlukan bidang yang lebih besar, penempatan ulang, atau gerakan. Ukuran bidang, pilihan lensa, dan jarak kerja juga memengaruhi ukuran titik, toleransi fokus, dan kerapatan energi.
Tepi, Lubang, dan Zona Fungsional
Menandai dekat tepi, permukaan seal, pad kontak, atau area kritis terhadap korosi dapat memerlukan batas yang lebih ketat daripada menandai bagian tengah panel kosmetik. Catat zona di mana paparan pelapisan apa pun dilarang.
Jangan mengualifikasi proses hanya pada satu area datar yang nyaman: set uji yang sebenarnya harus mencakup zona pelapisan paling tipis atau paling tebal yang diketahui, fitur melengkung atau bervariasi ketinggiannya, tepi, dan area apa pun yang kritis bagi fungsi yang dapat menjadi batas produksi.
Arah Laser
Uji Sumber terhadap Tumpukan Lapisan, Bukan Nama Finishing
Sebuah 1064 nm mesin laser marking fiber sering kali menjadi jalur pertama yang praktis untuk diuji pada logam berlapis, tetapi permukaan nikel terang, krom, atau emas dapat memantulkan kuat dan responsnya dapat berubah saat lapisan yang lebih rendah terbuka.
Bandingkan daya puncak dan daya rata-rata secara terpisah, lalu catat durasi pulsa, energi pulsa, laju pengulangan, kecepatan pemindaian, jarak hatch, jumlah pass, dan fokus sambil menjaga artwork dan metode inspeksi tetap konstan. Ukuran spot, lensa bidang, dan jarak kerja mengubah kerapatan energi; kedalaman fokus, posisi bidang, dan toleransi fokus yang diizinkan mengubah apakah proses tetap berada di dalam lapisan yang dimaksud di seluruh bagian. Kontrol MOPA dapat membantu memetakan batas yang lebih sempit, tetapi tidak menjamin pembersihan yang bersih atau panas substrat yang lebih rendah. UV atau panjang gelombang lain mungkin layak diuji untuk perubahan lapisan yang halus atau finishing yang sensitif terhadap panas; CO2 adalah jalur bersyarat untuk lapisan non-logam tertentu dan harus diperiksa terhadap logam yang terekspos.
Catatan penyaringan optik: kaitkan daya puncak/rata-rata, ukuran spot, lensa/jarak kerja, kedalaman fokus, posisi bidang, dan toleransi fokus dengan observasi breakthrough. Jika jendela lapisan penghenti runtuh di tepi bidang atau dengan perubahan ketinggian kecil, catat itu sebagai batas proses alih-alih mengompensasi dengan lebih banyak energi.
Setelah proses optik terbukti, area mark yang diterima, geometri part, metode pemuatan, toleransi fokus, metode inspeksi, dan laju produksi dapat diterjemahkan ke dalam konfigurasi mesin lengkap.
| Rute | Layak diskrining bila | Batas | Verifikasi |
|---|---|---|---|
| Fiber 1064 nm | Kontras lapisan, penghilangan terkontrol, atau perubahan hasil akhir yang terdefinisi diperlukan pada tumpukan yang kompatibel. | Reflektivitas, ketebalan pelapisan, dan lapisan yang baru terekspos dapat mengubah penyerapan dan panas secara tiba-tiba. | Kontrol lapisan penghenti, tepi, residu, refleksi, area terekspos, kondisi substrat, dan keterulangan. |
| MOPA fiber | Kontrol durasi pulsa dan laju pengulangan dapat membantu membandingkan antarmuka sempit atau batas kosmetik. | Kontrol yang lebih banyak tidak menjamin panas yang lebih rendah, tidak terjadinya pengangkatan, atau jendela yang stabil di seluruh variasi ketebalan. | Perilaku pulsa, tumpang tindih, fokus, kondisi antarmuka, identitas lapisan, hasil kode, dan beban asap. |
| UV | Detail halus, penyerapan lapisan, atau kebutuhan penyebaran panas yang terbatas membenarkan uji coba terpisah. | UV tidak bebas dari kerusakan; serpihan, laju proses, daya rekat lapisan, dan respons logam terekspos tetap bergantung pada sampel. | Fidelitas fitur, selektivitas lapisan, residu, lebar tepi, efek panas, dan keterulangan. |
| CO2 atau rute lain | Lapisan non-logam atau finishing khusus menunjukkan respons yang berguna pada panjang gelombang lain. | Tumpukan logam dapat memantulkan atau mengalihkan energi; penyaluran berkas dan konfigurasi mesin secara lengkap harus dikonfirmasi. | Mekanisme penghilangan, lapisan yang terpapar, tepi, serpihan, kontrol keselamatan, dan keterulangan produksi. |
Risiko Antarlapisan
Baca Mode Kegagalan Sebelum Menaikkan Energi
Permukaan berlapis dapat mengalami kegagalan pada tanda yang terlihat, pada antarmuka, atau pada substrat yang baru terpapar. Hasil dengan kontras rendah tidak secara otomatis membenarkan energi yang lebih tinggi; pertama-tama identifikasi lapisan atau batas mana yang bergerak.
Tembus
- Penghilangan lapisan atas berlanjut ke lapisan perantara atau dasar sebelum batas target tercapai.
- Periksa penampang lintang atau proksi ketebalan ketika paparan yang diizinkan sempit.
- Pisahkan penghilangan yang tidak lengkap dari penghilangan berlebih; keduanya memerlukan perubahan parameter yang berbeda.
Pengangkatan Antarmuka
- Panas, tumpang tindih pulsa, kontaminasi, atau adhesi lemah dapat menciptakan tepi yang terangkat atau delaminasi di sekitar tanda.
- Periksa setelah pembersihan dan penanganan, bukan hanya segera setelah lintasan.
- Catat apakah pengelupasan bersifat kosmetik, fungsional, atau kegagalan barier.
Porositas dan Pit
- Pori, pit, dan variasi ketebalan lokal dapat menjebak residu atau menghasilkan paparan yang tidak merata.
- Bandingkan area, tepi, dan lot yang representatif, bukan hanya satu kupon terpoles.
- Gunakan aturan pembersihan dan mikroskopi yang sesuai dengan komponen nyata.
Refleksi Substrat
- Setelah dasar reflektif terekspos, pantulan balik berkas dan aliran panas dapat berubah tajam.
- Tinjau jalur pantulan langsung, spekular, dan difus, orientasi dudukan, selubung, dan pelindung untuk sistem lengkap.
- Jangan menyimpulkan pengaturan yang aman untuk produksi hanya dari label sumber.
Batas keselamatan dan kimia: Radiasi serat 1064 nm tidak terlihat, dan bagian berpelapis yang dipoles dapat menciptakan pantulan langsung, spekular, dan difus. Untuk pengaturan terbuka atau area kerja laser Kelas 4, tetapkan akses terkendali, selubung atau pelindung lengkap, sirkuit dengan rating keselamatan, interlock pintu, penghentian darurat, dan perilaku penghentian abnormal otomatis sebelum pekerjaan berulang. Pelapisan, bahan kimia pembersih, minyak, dan residu dapat mengubah asap atau partikel; tinjau SDS komponen dan proses, ekstraksi lokal, filtrasi, penanganan limbah, dan penilaian risiko lokasi. Batas paparan dan desain keselamatan mesin akhir harus diverifikasi untuk sistem lengkap dan lokasi operasi.
Daftar Periksa Uji Sampel
Bagaimana Sampel Logam Berlapis Harus Diuji dan Dievaluasi?
Satu kupon berkilau tidak dapat membuktikan proses pelapisan logam. Tinjauan sampel harus mengungkapkan variasi ketebalan, kondisi antarmuka, reflektivitas dasar, pembersihan, daya tahan, dan metode inspeksi produksi yang akan mengatur pelepasan.
Tumpukan dan Geometri
- Pelapisan: hasil akhir yang terlihat, urutan pelapisan dasar, pemasok/proses, ketebalan nominal, dan variasi lokal jika diketahui.
- Dasar: baja, baja tahan karat, kuningan, tembaga, aluminium, atau substrat lain; kekasaran, praperlakuan, dan pemolesan.
- Bagian: kerataan, kelengkungan, jarak tepi, lubang, zona kontak, dan area yang dilarang terpapar.
Tanda dan Penerimaan
- Target: perubahan hasil akhir, paparan lapisan bawah yang terkendali, paparan dasar, logo, nomor seri, atau kode.
- Batas: lapisan yang diizinkan, kedalaman maksimum, lebar garis, posisi tepi, kekasaran, dan residu.
- Inspeksi: metode pembaca atau pemverifikasi, pencahayaan, ukuran modul, standar visual, adhesi, pemeriksaan kelistrikan atau korosi.
Ketahanan dan Produksi
- Paparan: pelarut, gesekan, kelembapan, garam, panas, pemakaian di luar ruangan, atau finishing hilir.
- Alur kerja: ukuran batch, datum, pemuatan, inspeksi, data variabel, kecepatan lini, dan penanganan produk cacat.
- Keselamatan: SDS pelapisan/pembersihan, ekstraksi, filtrasi, enklosur, limbah, dan kendala lokasi.
| Keluaran tinjauan | Apa saja yang dapat dicakupnya | Batas |
|---|---|---|
| Catatan skrining khusus tumpukan | Rute dan jendela parameter yang dievaluasi, asumsi fokus/pemindaian, batas lapisan, dan hasil no-go yang terdokumentasi saat tidak ditemukan jendela yang dapat diterima. | Hasil ini spesifik untuk tumpukan pelapisan yang diberikan dan bukan resep universal untuk semua komponen nikel, krom, atau emas. |
| Bukti lapisan dan permukaan | Gambar sebelum/sesudah dan observasi untuk perubahan hasil akhir, penetrasi, tepi, pengangkatan, residu, lapisan terekspos, dan kondisi pembersihan. | Bukti visual tidak menggantikan pemeriksaan adhesi, kelistrikan, korosi, keausan, atau proses hilir. |
| Kode atau hasil pengukuran | Pemeriksaan dimensi, hasil pembaca dan, bila termasuk ruang lingkup, grade verifikator menggunakan metode dan pencahayaan yang disepakati. | Kelulusan pembaca bukanlah grade verifikator, persetujuan produk, atau pernyataan regulasi. |
| Serah terima produksi | Waktu penandaan yang teramati ditambah asumsi fixture, ekstraksi, penanganan, inspeksi, dan data untuk tinjauan sistem berikutnya. | Waktu penandaan laboratorium bukanlah siklus lini yang dijamin sampai alur kerja lengkap dan urutan keselamatan divalidasi. |
Sertakan kontrol: kirimkan komponen tanpa tanda, lot representatif, dan peta ketebalan pelapisan yang diketahui jika ada. Satu sampel yang dipoles dapat menyembunyikan pori, penumpukan di tepi, titik tipis lokal, atau kondisi antarmuka yang mengubah proses yang telah disetujui.
Konfigurasi Mesin
Bagaimana Konfigurasi Mesin Akhir Dipilih?
Uji sampel pertama-tama harus mengidentifikasi jalur optik yang stabil dan jendela penghentian yang dapat diterima. Mesin final kemudian dikonfigurasi berdasarkan area tanda sebenarnya, geometri komponen, toleransi fokus, metode penanganan, persyaratan inspeksi, kebutuhan ekstraksi, dan laju produksi.
| Persyaratan terverifikasi | Keputusan konfigurasi yang dipengaruhi | Apa yang perlu dikonfirmasi sebelum penawaran |
|---|---|---|
| Jendela proses fiber, fiber MOPA, atau UV yang diterima | Keluarga sumber laser dan persyaratan kontrol pulsa. | Hasil target, lapisan penghentian yang diizinkan, jendela parameter yang dapat diterima, dan keterulangan pada komponen representatif. |
| Ukuran tanda dan area kerja yang tersedia | Lensa medan, bidang penandaan, jarak kerja, dan apakah diperlukan reposisi atau gerakan. | Gambar terbesar, fitur terkecil, toleransi lokasi, dan ruang bebas yang dapat digunakan di sekitar komponen. |
| Silinder, cincin, poros, atau permukaan melengkung | Sumbu putar, fixture, pengindeksan multi-posisi, atau strategi fokus 3D. | Diameter komponen, busur yang ditandai, variasi ketinggian, datum, dan apakah tanda harus mengelilingi permukaan. |
| Posisi atau orientasi part yang bervariasi | Persyaratan vision, datum tooling, atau fixture khusus. | Variasi posisi antarpart, kesalahan lokasi tanda yang diizinkan, dan apakah kode atau artwork bersifat variabel. |
| Persyaratan pembacaan atau verifikasi kode | Strategi pembaca, kamera, pencahayaan, dan penanganan reject. | Jenis kode, ukuran modul, metode inspeksi yang diperlukan, kondisi pencahayaan, dan aturan lulus/gagal. |
| Residu, asap, atau pelapisan yang terlepas | Ekstraksi, filtrasi, enklosur, dan akses pemeliharaan. | Kimia pelapisan/pembersihan, informasi SDS, perilaku serpihan, dan kendala ekstraksi di lokasi. |
| Produksi batch atau lini | Pemuatan manual, jumlah fixture, rotary, conveyor, otomasi, I/O, dan tingkat pengamanan. | Ukuran batch, target takt, urutan pemuatan, penanganan reject, akses operator, utilitas, dan persyaratan tujuan. |
Konfigurasi harus mengikuti hasil sampel, bukan mendahuluinya: jendela penandaan yang terverifikasi menentukan rute optik; geometri komponen dan alur kerja produksi menentukan fixture, gerakan, visi, selubung, ekstraksi, dan otomasi yang dibutuhkan di sekitar rute tersebut.
FAQ
Pertanyaan tentang Penandaan Laser pada Logam Berlapis
Dapatkah logam berlapis nikel, berlapis krom, dan berlapis emas ditandai dengan laser?
Mereka dapat disaring, tetapi hasil akhir yang terlihat saja tidak cukup untuk memilih proses. Urutan pelapisan, ketebalan, substrat, reflektivitas, daya rekat, porositas, dan lapisan penghenti yang diizinkan menentukan apakah perubahan hasil akhir, jendela lapisan bawah, atau tanda logam dasar dapat diterima.
Apakah laser selalu menghilangkan pelapisan?
Tidak. Uji coba dapat menargetkan perubahan hasil akhir yang terkendali, pemaparan lapisan bawah yang terdefinisi, atau tanda logam dasar. Lapisan yang dimaksudkan dan pemaparan maksimum yang diizinkan harus dituliskan ke dalam catatan penerimaan sebelum pengujian.
Dapatkah tanda yang tampak bersih melemahkan komponen?
Ya. Penembusan dapat mengurangi penghalang, memaparkan substrat yang sensitif secara galvanik, mengubah perilaku kontak, atau menciptakan cacat antarmuka yang tidak segera terlihat. Periksa identitas lapisan, daya rekat, dan persyaratan penggunaan setelah pembersihan dan penanganan.
Laser mana yang digunakan untuk logam berlapis?
Sumber serat 1064 nm sering kali menjadi arah skrining pertama, dengan kontrol pulsa MOPA, UV, atau jalur lain dipertimbangkan ketika tumpukan lapisan dan persyaratan fitur yang tepat membenarkannya. Tidak ada panjang gelombang atau daya yang menjadi jawaban universal; bukti sampel yang harus menentukan.
Mengapa dua komponen berlapis nikel atau berlapis krom dapat memerlukan pengaturan laser yang berbeda?
Tampilan akhir yang terlihat bisa saja sama, tetapi ketebalan pelapisan, lapisan bawah, substrat, polesan, porositas, kelengkungan, massa termal, dan lapisan penghenti yang diizinkan berbeda-beda. Oleh karena itu, parameter harus dikualifikasi pada komponen jadi yang representatif, bukan hanya disalin dari nama tampilan akhirnya.
Apa yang harus saya kirim untuk uji sampel logam berlapis?
Kirimkan komponen jadi atau kupon representatif dengan tampilan akhir yang terlihat, informasi lapisan bawah dan logam dasar, ketebalan pelapisan jika diketahui, gambar/artwork, fitur terkecil, paparan lapisan yang diizinkan, persyaratan ketahanan/kelistrikan/korosi, metode pembersihan, dan konteks produksi.
Tinjauan Sampel
Mulai dari Susunan Pelapisan dan Batas Penghentian
Bagikan hasil akhir yang terlihat, urutan lapisan nikel/krom/emas, logam dasar, tanda target, paparan yang diizinkan, metode inspeksi, persyaratan daya tahan atau kelistrikan, dan konteks produksi. Untuk tinjauan kelayakan sampel, sertakan komponen logam berlapis yang sudah jadi atau kupon representatif dan tanyakan kepada tim tentang petunjuk pengiriman sampel; lampirkan foto, gambar, dan catatan lapisan jika formulir permintaan mengizinkan lampiran.
Bersiaplah untuk evaluasi yang lebih cepat: pemasok/proses pelapisan atau catatan lapisan · hasil akhir dan ketebalan · substrat dan praperlakuan · komponen jadi atau kupon representatif · gambar/foto komponen · desain grafis tanda dan fitur terkecil · lapisan penghentian yang diizinkan · persyaratan kelistrikan/korosi/keausan · metode pembaca/verifikator · ukuran batch · fixture/otomatisasi · ekstraksi dan tujuan/tegangan · petunjuk pengiriman sampel.