
Penandaan Laser Aluminium Anodisasi
Ya. Aluminium anodisasi biasanya dapat ditandai laser, tetapi hasil yang dapat diterima bergantung pada paduan, jenis anodisasi, warna, penyegelan, tekstur permukaan, geometri komponen, dan tanda yang Anda butuhkan. Keputusan pertama bukan sekadar apakah laser dapat membuat tanda yang terlihat, melainkan apakah laser dapat menghasilkan kontras, daya tahan, dan keterulangan yang dibutuhkan tanpa kerusakan yang tidak dapat diterima pada permukaan anodisasi atau aluminium di bawahnya.
Minta Uji Sampel Diskusikan Komponen AnodisasiDapatkah Aluminium Anodisasi Ditandai dengan Laser?
Ya. Aluminium anodisasi umumnya cocok untuk penandaan laser, tetapi jendela proses yang berguna dikendalikan oleh sistem permukaan anodisasi dan hasil yang diperlukan. Tanda yang terlihat hanyalah titik awal; persetujuan produksi juga harus mempertimbangkan konsistensi, keterbacaan, daya tahan, dan apakah proses mengubah lapisan anodisasi pelindung lebih dari yang diizinkan oleh aplikasi.
Kontras terang atau putih
Tanda yang tampak terang dapat berasal dari modifikasi di dalam permukaan anodisasi, penghilangan sebagian lapisan berwarna, atau terpaparnya aluminium yang lebih terang di bawahnya. Uji sampel harus mengonfirmasi interaksi mana yang menghasilkan tampilan yang disetujui.
Kontras gelap atau pergeseran warna
Hasil yang lebih gelap dapat terjadi pada permukaan anodisasi tertentu, tetapi nuansanya bergantung pada sistem anodisasi, paduan, dan kondisi pulsa. Jangan perlakukan “hitam” sebagai hasil yang dijamin tanpa uji coba yang dicocokkan warnanya.
Konsistensi produksi
Nuansa antarbagian, kilap, arah penyikatan, kondisi lapisan, dan batch anodisasi dapat mengubah kontras yang dipersepsikan. Persetujuan harus menggunakan referensi yang disepakati, pencahayaan inspeksi, dan sampel yang dicocokkan dengan produksi.
Identifikasi Permukaan Anodisasi Sebelum Memilih Parameter
“Aluminium anodisasi” adalah sistem permukaan. Paduan, jenis anodisasi, pewarna, penyegelan, tekstur, dan pascaproses semuanya memengaruhi penyerapan dan jendela proses yang dapat digunakan.
Konfirmasi permukaan produksi, bukan hanya nama warna
Gambar referensi di bawah ini membantu menjelaskan variabel yang perlu diperiksa, tetapi warna anodisasi saja tidak mengidentifikasi paduan, jenis anodisasi, ketebalan lapisan, penyegelan, atau respons laser. Gunakan komponen atau kupon yang dicocokkan dengan produksi untuk keputusan proses akhir.
Warna dan pewarna
Anodisasi hitam, merah, biru, emas, dan alami dapat menghasilkan kontras dan respons panas yang berbeda. Uji setiap warna produksi daripada mengekstrapolasi dari satu contoh warna.
Lapisan dan penyegelan
Ketebalan anodik, penyegelan pori, dan perlakuan hard-anodize mengubah seberapa mudah lapisan menjadi bening dan seberapa tahan lama tanda itu tetap ada.
Tekstur dan kilap
Garis penyikatan, peledakan butiran, bekas pemesinan, dan area yang dipoles mengubah kontras putih yang dipersepsikan dan dapat memperlihatkan ketidakseragaman setelah penandaan.
Komponen dan pascaproses
Masking, pembersihan, lapisan bening, perakitan, dan paparan keausan dapat mengubah tampilan yang diterima. Kirim komponen sebagaimana kondisinya saat tiba di produksi.
Di Mana Komponen Aluminium Anodisasi Digunakan dan Mengapa Komponen Tersebut Ditandai?
Aluminium anodisasi umum digunakan ketika komponen logam ringan juga memerlukan ketahanan korosi, hasil akhir yang terkendali, atau permukaan dekoratif yang tahan lama. Penandaan laser digunakan ketika identifikasi, ketertelusuran, atau branding harus ditambahkan tanpa label, tinta, atau pelat terpisah.
Casing dan panel elektronik
Tandai pengenal model, nomor seri, port, label kontrol, informasi keselamatan, atau branding sambil mempertahankan tampilan logam yang sudah selesai.
Pelat nama dan instrumen industri
Tambahkan nomor komponen permanen, skala, ID aset, label operasional, atau informasi mesin yang harus tetap terbaca selama penanganan dan pembersihan.
Komponen mekanis dan transportasi
Gunakan nomor seri, kode batch, ID pemasok, atau referensi perakitan untuk ketertelusuran ketika anodisasi sudah menjadi bagian dari proses perlindungan permukaan.
Komponen logam konsumen dan premium
Buat logo, pengenal produk, dan tanda dekoratif yang kontras, kualitas tepi, dan konsistensi visual sama pentingnya dengan keterbacaan dasar.
Apa yang Biasanya Ditandai pada Aluminium Anodisasi?
Isi penandaan menentukan ukuran fitur, persyaratan verifikasi, dan seberapa penting konsistensi visual. Tentukan fitur nyata terkecil dan format data aktual sebelum uji sampel.
Logo dan branding
Penampilan biasanya menjadi prioritas. Evaluasi ketajaman tepi, keseragaman isian, kontras, dan konsistensi pada warna anodisasi yang disetujui.
Nomor part dan nomor seri
Keterbacaan dan keterulangan lebih penting daripada satu sampel yang menarik. Konfirmasikan tinggi teks terkecil dan sumber data produksi.
Kode QR dan Data Matrix
Definisi sel, zona tenang, kontras, dan kinerja verifier harus diperiksa pada ukuran kode sebenarnya, bukan hanya dinilai dengan mata.
Label, simbol, dan skala
Panel kontrol, instrumen, dan selubung mungkin memerlukan ikon, label port, skala, atau tanda fungsional yang harus tetap terbaca setelah pembersihan dan penanganan.
Hasil Penandaan Apa yang Ingin Anda Capai?
Tetapkan target penerimaan visual dan fungsional sebelum memilih parameter. Tanda yang tampak serupa dapat dihasilkan oleh interaksi yang berbeda dengan permukaan yang dianodisasi, sehingga penampilan saja tidak boleh digunakan untuk mengasumsikan apakah lapisan oksida dimodifikasi, dihilangkan sebagian, atau ditembus sepenuhnya.
| Hasil target | Efek fisik yang harus diverifikasi | Pemeriksaan penerimaan |
|---|---|---|
| Tanda putih atau terang | Perubahan warna permukaan, modifikasi di dalam lapisan anodisasi, penghilangan sebagian lapisan, atau paparan substrat semuanya dapat menghasilkan tampilan terang bergantung pada sistem permukaan | Kontras, kualitas tepi, kondisi lapisan aktual, ketahanan aus, dan apakah perlindungan korosi tetap dapat diterima |
| Tanda gelap atau pergeseran warna | Modifikasi warna atau permukaan yang terkendali dalam jendela termal dan pulsa yang dapat digunakan | Repetabilitas warna, halo panas, keterbacaan kode, dan tidak ada distorsi atau kerusakan permukaan yang tidak dapat diterima |
| Logo atau kode dengan warna yang konsisten | Interaksi yang dapat diulang pada warna, tekstur, susunan lapisan, dan batch pemasok yang sama | Delta dari referensi yang disetujui, variasi batch, arah pemindaian, dan metode inspeksi |
| Kode 2D halus atau nomor seri | Pembentukan fitur di dalam atau menembus permukaan anodisasi dengan tetap mempertahankan definisi sel | Ukuran sel, zona sunyi, hasil verifikator, keterulangan fokus, dan waktu siklus |
| Pengukiran lebih dalam | Penghilangan yang disengaja melewati lapisan anodisasi ke dalam substrat aluminium | Kedalaman, geram, kekasaran, paparan korosi, batas struktural, dan persyaratan pembersihan hilir |
Bagaimana Bentuk, Ketebalan, dan Ukuran Part Mengubah Prosesnya?
Permukaan anodisasi yang sama dapat memerlukan penyiapan mesin yang berbeda ketika bagian menjadi melengkung, tipis, terbenam, atau lebih besar daripada bidang penandaan. Geometri memengaruhi fokus, akumulasi panas, akses berkas, pengikatan, dan cara bagian harus diposisikan.
Pelat dan panel datar
Bagian datar biasanya paling mudah untuk diikat. Periksa kerataan, jarak kerja yang konsisten, dan apakah tanda lengkap masuk di dalam bidang yang diperlukan tanpa pemosisian ulang.
Bagian silindris atau melengkung
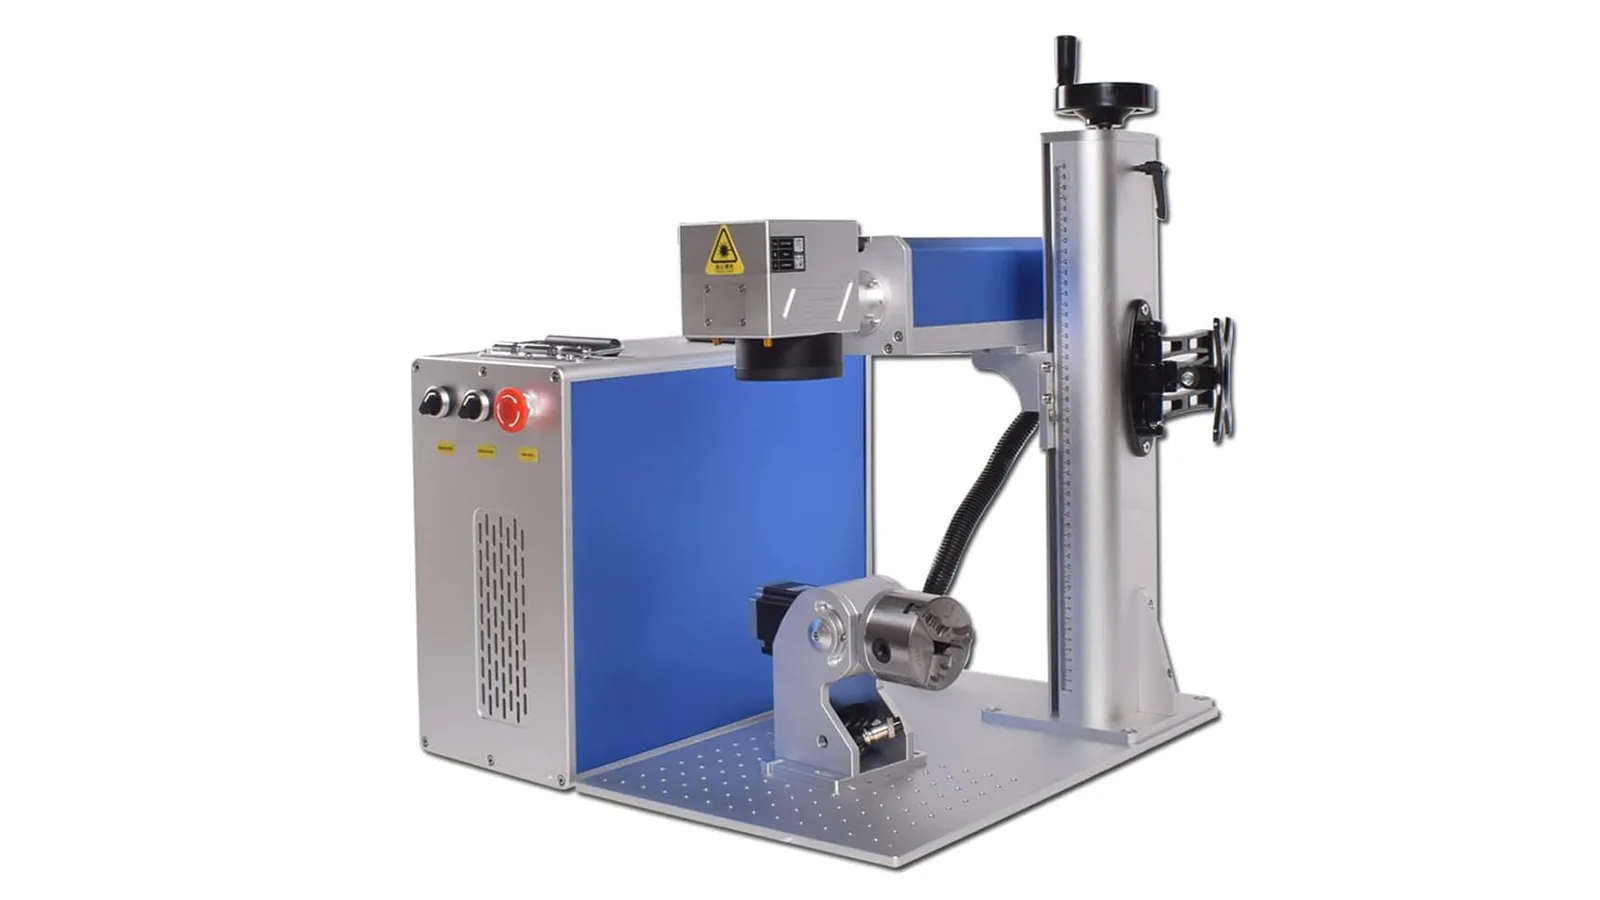
Kelengkungan mengubah fokus di seluruh tanda. Pekerjaan keliling mungkin memerlukan sumbu putar; perubahan ketinggian yang lebih kompleks mungkin memerlukan strategi pemfokusan atau pemosisian yang berbeda.
Komponen berdinding tipis
Massa termal yang rendah dapat membuat pemanasan lokal, distorsi, atau perubahan kilau lebih terlihat. Pencekaman, kondisi pulsa, strategi pemindaian, dan total masukan panas menjadi lebih penting.
Komponen besar atau bertingkat
Selubung besar dapat melebihi satu bidang penandaan, sementara ceruk dan tingkat ketinggian dapat menggeser permukaan keluar dari fokus. Ukuran bidang, datum komponen, akses berkas, dan keterulangan pemosisian ulang harus dimasukkan dalam keputusan pemilihan mesin.
Rute Laser Mana yang Layak Diuji?
Sumber fiber dan fiber MOPA merupakan titik awal yang umum untuk aluminium teranodisasi karena dapat mendukung modifikasi permukaan terkendali, penghilangan selektif, dan pembentukan kontras. Pilihan yang tepat tetap bergantung pada warna, ketebalan lapisan, lebar tanda, sensitivitas panas, dan target siklus.
Gunakan mesin penandaan laser serat sebagai rute awal untuk banyak komponen. Pertimbangkan MOPA ketika kontrol lebar pulsa dapat memperlebar jendela kontras. UV adalah opsi selektif untuk fitur halus atau rakitan sensitif panas, dan harus dibuktikan dengan sampel.
| Sumber | Potensi kecocokan | Batas |
|---|---|---|
| Serat, sekitar 1064 nm | Modifikasi permukaan, penghapusan selektif, pembentukan kontras, logo, nomor seri, dan berbagai kode 2D | Kontras putih dan efek panas bervariasi dengan pewarna, penyegelan, dan paduan. |
| MOPA fiber | Penyetelan pulsa untuk kontrol warna, detail halus, atau masukan panas yang lebih rendah | Kontrol yang lebih banyak tidak menghilangkan kebutuhan akan uji sampel yang warna nya sesuai. |
| UV, sering kali 355 nm | Pekerjaan terpilih yang berfitur halus atau sensitif panas | Evaluasi biaya, laju pemrosesan, dan kontras aktual sebelum memilih. |
| CO2 | Beberapa overlay organik atau komponen non-logam dalam sebuah rakitan | Bukan jalur pertama yang biasa untuk penandaan langsung pada aluminium anodisasi. |
Apa Saja Risiko dan Mode Kegagalan yang Umum?
Sebagian besar kegagalan bukan sekadar “terlalu banyak daya” atau “terlalu sedikit daya.” Kegagalan sering berasal dari interaksi antara variasi permukaan, fokus, input termal, strategi pemindaian, dan target penerimaan. Diagnosis gejala yang terlihat terlebih dahulu, lalu periksa variabel yang paling mungkin menyebabkannya.
| Kegagalan | Faktor penyebab umum | Apa yang harus diperiksa selanjutnya |
|---|---|---|
| Kontras lemah, abu-abu, atau tidak konsisten | Variasi warna atau batch anodizing, sealing, jendela proses yang tidak memadai atau tidak stabil, variasi fokus | Bandingkan batch yang cocok dengan produksi, posisi fokus, dan jendela parameter yang berdekatan. |
| Kabut tepi, banding, atau perubahan kilap | Panas lokal berlebih, strategi hatch, arah pemindaian, arah penyikatan, atau tumpang tindih pass | Tinjau kondisi pulsa, kecepatan, jarak hatch, urutan pass, dan arah tekstur permukaan. |
| Paparan substrat yang tidak terduga | Penghilangan berlebihan, lapisan anodik tipis, atau lintasan berulang | Konfirmasikan apakah hasil yang diterima memungkinkan penghilangan oksida dan apakah perlindungan korosi tetap memadai. |
| Verifikasi QR atau Data Matrix yang buruk | Ukuran fitur, kontras rendah, kesalahan fokus, deformasi sel, atau latar belakang yang tidak konsisten | Periksa ukuran kode sebenarnya dengan pemverifikasi dan sesuaikan fokus, geometri sel, serta margin proses. |
| Distorsi komponen atau halo panas | Geometri dinding tipis, akumulasi termal, pembuangan panas yang buruk, atau dwell berlebihan | Tinjau dukungan fixture, urutan pemindaian, kondisi pulsa, dan total input panas lokal. |
| Kehilangan kontras setelah pembersihan atau keausan | Interaksi permukaan tidak cukup tahan lama untuk lingkungan hilir. | Ulangi uji abrasi, pelarut, keringat, UV, panas, atau pembersihan yang disyaratkan pada permukaan produksi yang disetujui. |
Bangun Jendela Parameter, Bukan Satu Pengaturan Tunggal
Uji kelayakan yang berguna memvariasikan satu kelompok parameter terkontrol pada satu waktu dan mencatat efek tampilan maupun fungsional. Nilai harus dikembangkan pada mesin, lensa, paduan, dan batch anodisasi yang sebenarnya, bukan disalin dari sampel yang tidak terkait.
| Grup variabel | Apa yang perlu dibandingkan | Apa yang harus dicatat |
|---|---|---|
| Sumber laser dan pulsa | Jenis sumber, lebar pulsa jika dapat disesuaikan, frekuensi dan energi pulsa | Respons terang/gelap, halo panas, kualitas tepi dan margin proses yang dapat digunakan |
| Pengiriman energi | Daya rata-rata, kecepatan pemindaian, jumlah lintasan dan jarak hatch | Perubahan permukaan, paparan substrat, waktu siklus dan keterulangan |
| Berkas dan fokus | Lensa/medan, ukuran titik, posisi fokus dan variasi tinggi bagian | Fitur minimum, lebar tepi, kualitas kode, dan toleransi fokus |
| Strategi pemindaian | Arah pengisian, arsir silang, lintasan kontur, dan urutan penandaan | Banding, interaksi arah sikat, sudut, dan keseragaman visual |
| Batch permukaan | Setiap paduan, warna anodisasi, ketebalan, penyegelan, dan batch pemasok | Variasi antarbagian terhadap referensi yang disetujui di bawah pencahayaan terkendali |
Simpan catatan persetujuan bersama sampel yang disetujui
Catat revisi parameter, mesin dan lensa, material serta batch anodizing, pencahayaan inspeksi, pengaturan pembaca atau verifier, hasil daya tahan, dan bukti apa pun yang menunjukkan paparan substrat. Ini membuat hasil yang diterima dapat direproduksi alih-alih bergantung pada satu sampel visual.
Daftar Periksa Uji Sampel untuk Aluminium Anodisasi
Persetujuan produksi memerlukan paduan, warna anodizing, kondisi lapisan, dan pasca-proses yang sama dengan bagian akhir. Foto atau kupon telanjang berguna untuk diskusi tetapi tidak dapat membuktikan konsistensi warna.
| Input | Sediakan | Periksa |
|---|---|---|
| Permukaan | Paduan, jenis anodizing, kode pewarna/warna, ketebalan, penyegelan, dan tekstur | Sampel sesuai dengan pemasok produksi dan kondisi batch. |
| Karya Seni | Logo, teks, serial, QR/Data Matrix, fitur terkecil, dan lokasi tanda | Keterbacaan dan kualitas tepi pada ukuran sebenarnya. |
| Tampilan target | Hasil putih, gelap, pergeseran tone, atau hasil yang dicocokkan warnanya dengan gambar referensi | Delta visual pada pencahayaan dan sudut pandang yang disepakati. |
| Daya tahan | Abrasi, pelarut, keringat, UV, panas, korosi, atau paparan saat perakitan. | Tanda tetap berada dalam rentang penerimaan setelah pengujian. |
| Produksi | Waktu siklus, pemuatan, variasi fokus, fixture, dan sumber data | Siklus sel penuh dan keterulangan, bukan hanya kecepatan pemindaian. |
| Keamanan | SDS pelapisan, agen pembersih, ekstraksi, dan batasan enklosur | Pengaman dan kontrol asap sesuai dengan pengaturan lengkap. |
Kirim part anodisasi final
Sertakan part representatif atau kupon dari setiap warna produksi. Jika langkah pelapisan bening, masking, perakitan, atau pembersihan mengikuti penandaan, sertakan urutan tersebut dalam rencana validasi.
Bagaimana Konfigurasi Mesin Akhir Dipilih?
Nama material saja tidak menentukan mesin. Konfigurasi akhir harus mengikuti hasil sampel yang disetujui dan cara part sebenarnya harus diposisikan, ditandai, diverifikasi, dan ditangani dalam produksi.
| Input produksi | Konsekuensi konfigurasi |
|---|---|
| Kontras yang diperlukan dan jendela proses yang disetujui | Memastikan apakah fiber standar, fiber MOPA, atau rute sumber teruji lainnya merupakan konfigurasi awal yang lebih baik. |
| Ukuran tanda dan fitur terkecil | Mendorong pemilihan lensa dan ukuran bidang, dengan kompromi antara cakupan, ukuran titik, toleransi fokus, dan detail yang dibutuhkan. |
| Komponen datar, silindris, melengkung, atau bervariasi ketinggiannya | Menentukan apakah fixture datar sudah cukup atau apakah pemosisian rotari, sumbu tambahan, kontrol ketinggian, atau strategi pemfokusan yang berbeda perlu dievaluasi. |
| Variasi posisi antar bagian | Mungkin memerlukan fixturing yang lebih kuat, kontrol datum, atau pemosisian berbantuan visi ketika penempatan manual tidak dapat mempertahankan repeatabilitas yang dibutuhkan. |
| Grafis statis versus data variabel | Menentukan persyaratan pengontrol, perangkat lunak, dan input data untuk nomor seri, kode, atau integrasi basis data produksi. |
| Waktu siklus dan metode pemuatan | Menentukan apakah stasiun kerja manual sudah cukup atau apakah penanganan yang lebih cepat, pengindeksan, konveyor, atau otomatisasi berbasis proyek perlu dievaluasi. |
| Akses operator, refleksi, dan asap | Mendorong keputusan enklosur, interlock, ekstraksi, dan fixture untuk sistem lengkap, bukan hanya sumber laser saja. |
Apa yang harus disertakan dalam RFQ
Kirimkan part produksi atau sampel representatif, informasi paduan dan anodizing, artwork atau kode, tampilan target, ukuran dan lokasi tanda, waktu siklus yang diharapkan, metode pemuatan, volume tahunan atau per batch, persyaratan data, kriteria daya tahan, serta batasan enklosur atau ekstraksi. Hasil sampel kemudian dapat diterjemahkan menjadi konfigurasi mesin, lensa, fixture, dan penanganan.
Kontrol Radiasi Laser, Refleksi, dan Asap
Hasil sampel tidak menentukan kelas keselamatan mesin lengkap. Evaluasi keselamatan harus mencakup panjang gelombang sumber, enklosur, titik akses, fixture, ekstraksi, dan cara operator memuat atau menyervis sistem.
Radiasi laser tak terlihat
Sistem fiber dan MOPA umumnya menggunakan radiasi inframerah dekat yang tidak terlihat. Paparan langsung serta refleksi specular atau difus dari aluminium harus dikendalikan melalui desain optik dan mekanis secara keseluruhan.
Enklosur dan akses
Stasiun kerja yang tertutup harus ditinjau terkait interlock, kesesuaian jendela pengamatan, cara kerja tombol henti darurat, dan bukaan yang dibuat oleh fixture khusus. Selubung saja tidak membuktikan sistem Kelas 1 final.
Sel terbuka atau otomatis
Penyiapan terbuka mungkin memerlukan area laser yang terkendali dan operator terlatih. Sel otomatis juga memerlukan kondisi aman yang terdefinisi untuk akses, gangguan, penanganan macet, perawatan, dan kehilangan ekstraksi.
Asap dan residu permukaan
Tinjau pewarna anodisasi, sealant, pelapis bening, minyak, pembersih, dan perekat menggunakan informasi pemasok atau SDS. Ekstraksi dan filtrasi lokal harus dipilih untuk tumpukan permukaan aktual dan laju penghilangan.
Orientasi fixture
Sudut benda kerja, tepi yang dipoles, dan fixture reflektif dapat mengalihkan energi. Validasi penjepitan benda kerja, penahan berkas sinar, dan kontrol fokus untuk setiap orientasi produksi.
Batas penandaan dalam
Jika penandaan berlanjut ke substrat aluminium, nilai kedalaman, penampang struktural, kelelahan, perlindungan korosi, dan penyelesaian hilir alih-alih hanya menyetujui tampilan.
FAQ Penandaan Laser Aluminium Anodisasi
Dapatkah laser menghilangkan lapisan anodisasi tanpa memotong jauh ke dalam aluminium?
Sering kali ya, ketika energi dikendalikan sesuai ketebalan lapisan dan kontras yang diperlukan. Kedalaman penghilangan, kabut tepi, dan paparan substrat tetap perlu diverifikasi pada warna dan paduan akhir.
Apakah tanda putih dijamin pada aluminium anodisasi hitam?
Tidak. Anodisasi hitam sering kali memberikan kontras awal yang kuat, tetapi pewarna, penyegelan, tekstur, dan variasi proses dapat mengubah hasilnya. Setujui dengan mengacu pada sampel referensi.
Apakah aluminium anodisasi dapat ditandai laser dengan warna hitam?
Tanda yang lebih gelap atau tanda dengan pergeseran warna mungkin dapat dihasilkan pada permukaan tertentu, tetapi hal itu bergantung pada proses dan tidak boleh dijanjikan tanpa uji pencocokan warna.
Laser mana yang biasanya dievaluasi terlebih dahulu?
Fiber atau MOPA fiber adalah arah awal yang umum untuk aluminium anodisasi. UV dapat dipertimbangkan untuk pekerjaan dengan detail halus tertentu atau pekerjaan yang sensitif terhadap panas jika hasil sampel mendukungnya.
Apakah tanda yang tampak putih selalu berarti lapisan anodisasi telah dihilangkan?
Tidak. Tampilan terang dapat berasal dari interaksi yang berbeda dengan permukaan anodisasi. Uji sampel harus mengonfirmasi apakah lapisan tersebut dimodifikasi, dihilangkan sebagian, atau menembus ke aluminium di bawahnya, terutama ketika perlindungan terhadap korosi atau kinerja ketahanan aus menjadi penting.
Apa yang harus saya kirim untuk uji sampel?
Kirimkan warna anodisasi final dan paduan, informasi lapisan, artwork, tampilan target, kriteria ketahanan, target siklus, serta SDS atau batasan keselamatan apa pun.
Kirim Permukaan Anodisasi Final dan Persyaratan Penandaan
Sertakan paduan, warna dan ketebalan anodisasi, artwork atau kode, tampilan target, ukuran dan posisi tanda, dimensi dan geometri komponen, ekspektasi siklus, metode pemuatan, kriteria ketahanan, dan batasan keselamatan. Zhuorui Laser dapat menggunakan hasil sampel untuk mengevaluasi jalur laser, lensa, fixture, metode penanganan, dan konfigurasi mesin untuk langkah penawaran berikutnya.
Minta PenawaranPermintaan OEM & CustomHubungi Kami