
Penandaan Laser Baja: Baja Karbon, Baja Karbon Rendah, Baja Perkakas & Baja Paduan
Baja karbon, baja karbon rendah, baja perkakas, dan baja paduan semuanya dapat ditandai laser, tetapi hasil akhirnya sangat bergantung pada kondisi permukaan sebenarnya. Kerak giling, oksida, karat, oli, oksida hitam, cat, pelapis, kekerasan, dan kedalaman target semuanya dapat mengubah kontras, keterbacaan, dan keterulangan.
Mulai dari keluarga baja, lalu perhatikan permukaan sebenarnya
Untuk banyak komponen baja karbon, baja ringan, baja perkakas, dan baja paduan, mesin laser marking fiber adalah rute pertama yang perlu dievaluasi. Pertanyaan yang lebih sulit adalah apakah permukaan akhir dapat memenuhi kontras, kedalaman, keterbacaan, dan daya tahan yang disyaratkan.
Nama-nama ini menggambarkan kelompok baja yang berbeda dan sebagian tumpang tindih: baja lunak umumnya adalah baja karbon rendah, sedangkan banyak baja perkakas juga merupakan baja paduan. Nama material saja tidak menentukan resep laser. Bagian baja karbon rendah yang dikerjakan mesin, komponen baja paduan yang dikeraskan dan ditemper, serta sisipan baja perkakas jadi dapat memerlukan keputusan penandaan yang berbeda karena permukaan akhir, kedalaman tanda yang diizinkan, dan penggunaan hilirnya berbeda. Periksa grade baja dan kondisi manufaktur akhir sebelum menggunakan pengaturan yang dikembangkan pada sampel lain.
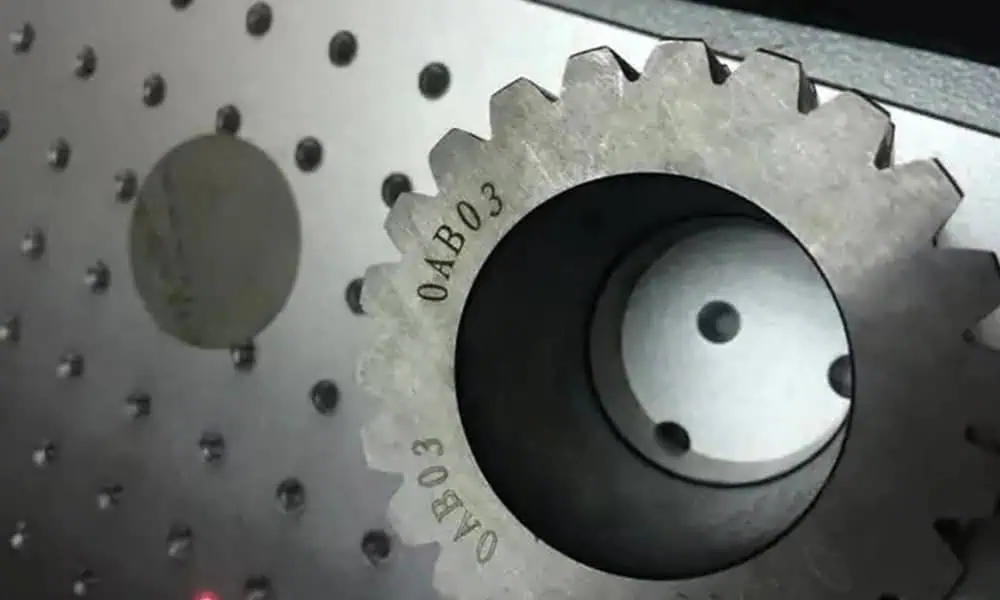
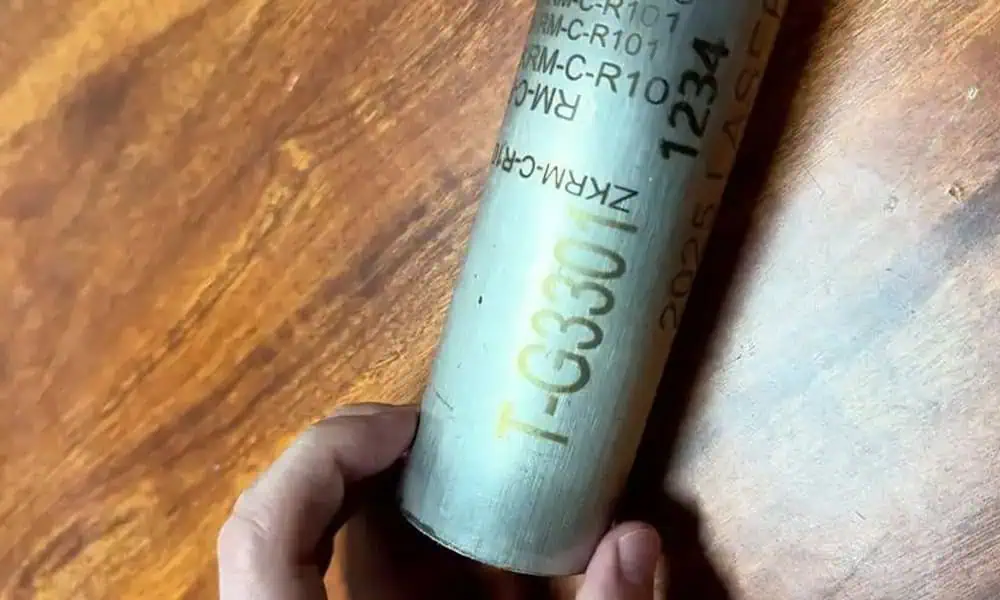
Geometri tabung mengubah persyaratan pemosisian dan fokus
Proses penandaan baja masih bergantung pada material dan kondisi permukaan, tetapi benda kerja silindris menambah lapisan kontrol proses lainnya. Posisi penandaan, konsistensi fokus, dan keterulangan sudut harus tetap stabil pada komponen sebenarnya.
Bagaimana permukaan baja mengubah rute penandaan
Pisahkan kondisi permukaan sebenarnya sebelum memilih parameter. Pertanyaan yang berguna bukan hanya “dapatkah baja ditandai?” tetapi “apa yang ada pada permukaan baja ini, proses apa yang akan dijalankan laser, dan apa yang harus diverifikasi setelahnya?”
Baja karbon atau baja lunak yang bersih dan telah dikerjakan mesin
Permukaan mesin yang bersih memberikan permukaan awal yang lebih konsisten bagi laser, tetapi finisnya tetap penting. Bekas perkakas dan kekasaran dapat memecah huruf halus, sedangkan area yang dipoles dapat menimbulkan silau bagi kamera atau pembaca genggam. Putuskan apakah persyaratannya adalah identifikasi visual, kontras yang dapat dibaca mesin, atau kedalaman terukir yang sebenarnya; tanda yang tampak lebih gelap tidak otomatis memenuhi ketiganya.
Kerak giling, karat, dan oksida yang tidak merata
Lapisan-lapisan ini bervariasi ketebalan dan tampilannya pada bagian yang sama. Lintasan laser pertama dapat mengubah atau menghilangkan lapisan yang ada sebelum menghasilkan tanda pada baja di bawahnya, sehingga pengujian pada kupon yang telah dibersihkan dapat menyesatkan. Bandingkan bagian sebagaimana diterima dengan area yang sengaja disiapkan; jika hasilnya berbeda, tentukan urutan pembersihan atau penandaan yang dapat diulang sebelum menetapkan parameter.
Minyak pemesinan dan residu penanganan
Film minyak atau cairan pendingin dapat mengubah pemanasan lokal dan menimbulkan asap atau endapan yang menutupi kode halus. Tanda yang terlihat bagus pada benda peraga yang baru dihilangkan lemaknya mungkin tidak terulang pada bagian dari produksi. Tetapkan dulu kondisi pembersihan dan penanganan, sediakan penghisapan asap yang sesuai, lalu evaluasi proses penandaan yang sama pada permukaan produksi yang representatif.
Baja perkakas atau baja paduan yang telah mengalami perlakuan panas
Untuk perkakas yang dikeraskan atau komponen yang diberi perlakuan panas, masalahnya bukan sekadar apakah laser dapat meninggalkan tanda. Masalahnya adalah apakah kedalaman yang dipilih, efek termal lokal, dan kondisi tepi dapat diterima pada komponen jadi. Jika area yang ditandai memiliki fungsi terkait keausan, penyekatan, atau kelelahan, tinjau lokasi yang diizinkan dan perubahan permukaannya sebelum memilih pengukiran yang lebih dalam. Validasi pada kondisi akhir setelah perlakuan panas dan finishing.
Pisahkan penghilangan lapisan dari penandaan baja tanpa lapisan
Tanda pada baja berlapis dapat berasal dari perubahan atau penghilangan lapisan permukaan, bukan dari pengukiran baja di bawahnya. Menghilangkan lapisan gelap untuk menyingkap substrat yang lebih terang dapat menciptakan kontras visual yang kuat sekaligus hanya meninggalkan sedikit atau tidak ada kedalaman pengukiran yang terukur pada logam.
Komprominya adalah perlindungan: jika lapisan yang dihilangkan merupakan bagian dari sistem pengendalian korosi, area yang terbuka mungkin memerlukan persetujuan tersendiri atau perlakuan lanjutan. Tentukan apakah penandaan harus dilakukan sebelum atau setelah pelapisan, lalu periksa kimia lapisan yang sebenarnya, batas penghilangan, residu, persyaratan ekstraksi, dan spesifikasi korosi akhir. Jangan menerapkan proses baja telanjang secara langsung pada komponen yang dicat, dioksidasi hitam, atau dilapisi seng.

Bagian baja apa yang umumnya ditandai?
Geometri bagian dan jenis tanda yang diperlukan menentukan apa yang perlu diverifikasi di luar kompatibilitas material dasar.
Ketertelusuran pada komponen baja jadi
Untuk nomor seri atau Data Matrix pada komponen baja karbon atau baja paduan hasil pemesinan, pilihan pertama adalah metode pembacaan yang disyaratkan, bukan kedalaman pengukiran maksimum. Penandaan setelah finishing permukaan akhir menghindari ketergantungan pada kode yang mungkin hilang akibat pemesinan atau penyemprotan abrasif berikutnya. Jika kode harus bertahan terhadap keausan atau pembersihan, uji kondisi tersebut tanpa membuat alur dalam yang tidak perlu pada permukaan fungsional.
Identifikasi tanpa merusak permukaan kerja
Sisipan baja perkakas mungkin memerlukan pengenal yang tahan lama, tetapi lebih dalam tidak selalu lebih aman. Marka cekung dapat menimbulkan burr atau takik lokal dan mungkin tidak sesuai pada kontak aktif atau area yang mengalami tegangan tinggi. Sepakati lokasi dan kedalaman marka yang diizinkan sebelum mengembangkan proses laser; periksa kondisi tepi sekaligus keterbacaan pada komponen yang sudah dikeraskan dan difinishing.
Penandaan sebelum atau setelah sandblasting dan pelapisan
Pada pelat baja fabrikasi atau rumah yang dicat, urutan proses dapat menentukan apakah pengenal bertahan. Marka warna permukaan yang dibuat sebelum sandblasting abrasif dapat hilang; kode yang dibuat dengan menghilangkan cat akhir dapat mengekspos baja telanjang. Pilih tahap penandaan sesuai dengan alur penyelesaian akhir, lalu periksa keterbacaan dan perlindungan terhadap korosi setelah semua langkah hilir.
Hasil penandaan baja yang umum
Pilih hasil berdasarkan persyaratan inspeksi, paparan keausan, dan waktu produksi. Kontras gelap, kedalaman terukur, kepermanenan, dan ketahanan korosi adalah pertanyaan penerimaan yang berbeda.
Perbedaan pentingnya adalah apa yang diubah oleh laser. Tanda permukaan yang gelap terutama mengubah cara baja memantulkan cahaya; etsa dangkal menghilangkan sedikit material; ukiran yang lebih dalam menghilangkan lebih banyak material melalui beberapa kali lintasan; penghilangan lapisan bekerja pada lapisan terpisah. Tanda yang tampak gelap mungkin mudah terlihat tetapi bisa aus atau kehilangan kontras pemindai, sementara tanda yang lebih dalam dapat lebih tahan terhadap abrasi permukaan namun menimbulkan tepi kasar, burr, dan waktu siklus yang lebih lama. Pilih berdasarkan kebutuhan komponen jadi, bukan hanya berdasarkan penampilan.
| Hasil target | Proses tipikal | Apa yang mengubah hasilnya | Apa yang perlu diverifikasi |
|---|---|---|---|
| Marka permukaan gelap | Reaksi permukaan terkendali atau kontras bergaya oksida. | Grade, minyak, kerak, pembersihan, perlakuan panas, dan kekasaran. | Kontras visual, keterbacaan pemindai, dan tampilan setelah pembersihan. |
| Pengetsaan permukaan | Pembuangan material ringan untuk teks, logo, skala, atau kode. | Fokus, pengaturan pulsa, kekerasan, dan hasil akhir. | Kualitas tepi, sensasi taktil, ukuran fitur minimum, dan keterbacaan kode. |
| Pengukiran lebih dalam | Lintasan berulang atau pemrosesan berenergi lebih tinggi untuk menciptakan kedalaman yang terukur. | Target kedalaman, masukan panas, waktu siklus, dan ketebalan komponen. | Kedalaman terukur, burr, tekstur tepi, distorsi, dan paparan keausan. |
| Penghilangan lapisan | Cat, powder coat, black oxide, atau lapisan permukaan lain dihilangkan atau dimodifikasi. | Kimia pelapisan, ketebalan, daya rekat, dan perilaku asap. | Tepi bersih, paparan substrat, residu, risiko korosi, dan kebutuhan ekstraksi. |
| Kode ketertelusuran | Teks, QR, atau Data Matrix harus tetap dapat dibaca secara visual atau oleh mesin. | Ukuran kode, kilau, geometri melengkung, dan keterulangan produksi. | Uji pembaca/pemindai pada komponen produksi akhir. |

Rute laser mana yang biasanya dipertimbangkan untuk baja?
Untuk banyak tugas penandaan baja, laser serat 1064 nm adalah keluarga peralatan pertama yang perlu dievaluasi. Pilihan akhir tetap bergantung pada kedalaman tanda, lebar garis, ukuran bidang, metode pemasangan, kondisi permukaan, dan target waktu siklus.
Sumber serat Q-switched standar sering kali cukup untuk nomor seri, logo, pengidentifikasi terukir, dan banyak kode yang dapat dibaca pada baja polos. Serat MOPA dapat ditinjau ketika kontrol pulsa, pengaruh panas, atau penyetelan kontras menjadi pertimbangan.
Pengaturan laser bekerja bersama-sama, bukan secara independen. Pada daya rata-rata tertentu, pemindaian yang lebih lambat meningkatkan energi yang diberikan sepanjang garis. Frekuensi pulsa memengaruhi jarak antarpulsa berturut-turut dan, bergantung pada sumbernya, energi pada setiap pulsa. Jarak hatch, ukuran titik terfokus, dan lintasan berulang kemudian mengubah tumpang tindih dan akumulasi pemanasan di seluruh tanda yang terisi. Tumpang tindih efektif yang terlalu sedikit dapat meninggalkan garis terputus atau isian tidak merata; energi lokal yang berlebihan dapat menimbulkan pelelehan, tepi kasar, atau daerah terpengaruh panas yang lebih besar. Label daya yang lebih tinggi saja tidak menentukan hasil mana yang akan lebih bersih.
Titik awal yang praktis adalah menetapkan permukaan produksi dan fokus, memilih efek penandaan yang diperlukan, lalu mengubah sekelompok parameter secara terkendali sambil memeriksa kontras, kualitas tepi, kedalaman, dan waktu siklus. Durasi pulsa MOPA yang dapat disesuaikan dapat menawarkan kontrol tambahan ketika hasil yang dapat diterima sulit dicapai dengan sumber pulsa tetap, tetapi hal itu tidak menghilangkan kebutuhan akan uji coba khusus baja.
Mengapa sampel penandaan baja yang bagus bisa gagal dalam produksi
Penandaan yang jelas pada satu sampel yang telah dibersihkan tidak membuktikan bahwa pengaturan yang sama akan berfungsi pada setiap komponen produksi yang sudah jadi.
Pertimbangkan proses yang disetujui pada kupon uji hasil pemesinan yang bersih. Jika komponen produksi aktual diterima dengan residu cairan pendingin, mill scale, atau hasil akhir permukaan yang berbeda, kode dapat kehilangan kontras meskipun peralatan dan pengaturan yang diprogram tidak berubah. Uji yang relevan bukanlah sampel demonstrasi yang sempurna; melainkan kumpulan komponen yang representatif dalam kondisi penandaan normalnya.
Urutan produksi sama pentingnya dengan tampilan awal. Pembersihan abrasif dapat menghilangkan tanda warna permukaan yang dangkal, cat yang diaplikasikan kemudian dapat menutupi kode halus, dan menghilangkan lapisan pelindung dapat menciptakan area terekspos yang perlu ditinjau untuk korosi. Untuk tabung atau komponen yang dipasang dengan fixtur tidak beraturan, variasi posisi juga dapat membuat kode halus keluar dari fokus.
Setujui proses penandaan berdasarkan persyaratan penerimaan aktual: kode yang dapat dibaca atau teks yang terlihat setelah langkah pembersihan dan penyelesaian yang ditentukan, kedalaman terukur jika diperlukan, kondisi burr dan tepi yang dapat diterima, serta waktu siklus pada fixtur sebenarnya. Catat kondisi material, pengaturan penandaan, dan metode inspeksi agar hasil dapat direproduksi, bukan sekadar didemonstrasikan sekali.
Apa yang perlu dikirim sebelum Zhuorui merekomendasikan konfigurasi penandaan baja
Hasil akhir harus dikonfirmasi pada part sebenarnya jika kedalaman, kontras gelap, pembacaan kode, penghilangan lapisan, paparan karat, atau pengulangan menjadi hal yang penting.
Material
- Jenis baja: karbon, karbon rendah, perkakas, paduan, atau tidak diketahui
- Permukaan: dimesin, dipoles, berkerak, teroksidasi, berkarat, berminyak, atau dilapisi
- Informasi kekerasan, perlakuan panas, atau pelapisan jika tersedia
Tujuan Penandaan
- Teks, nomor seri, logo, kode QR, atau Data Matrix
- Kontras target, kedalaman, lebar garis, atau tekstur permukaan
- Model pemindai, grade barcode, atau metode inspeksi visual
Produksi
- Ukuran komponen, area penandaan, kerataan, dan kebutuhan fixture
- Jumlah, waktu siklus yang dibutuhkan, dan metode pemuatan
- Uji keausan, karat, pelarut, cat, minyak, atau paparan luar ruangan
Baja, baja tahan karat, dan baja berlapis memerlukan validasi yang berbeda
Gunakan jalur material yang sesuai dengan substrat dan perlakuan permukaan yang sebenarnya, alih-alih memperlakukan setiap komponen baja sebagai proses laser yang sama.
Baja Karbon / Baja Mild / Baja Perkakas / Baja Paduan
Gunakan panduan ini untuk permukaan baja non-stainless yang tanpa lapisan atau telah diberi perlakuan, termasuk mill scale, karat, minyak, oksida hitam, pelapis, dan kedalaman pengukiran.
Baja Tahan Karat
Gunakan jalur stainless ketika perilaku lapisan pasif, sensitivitas korosi, tanda gelap, atau hasil akhir khusus stainless menjadi penting.
Baja Galvanis / Berlapis Seng
Perlakukan lapisan seng sebagai kondisi pelapisan. Tinjau perilaku penghilangan, asap, substrat yang terpapar, dan korosi setelah penandaan.
Pertanyaan seputar penandaan laser pada baja
Bisakah laser menandai baja karbon?
Ya. Banyak komponen baja karbon dapat ditandai dengan laser, tetapi hasil akhirnya bergantung pada mutu, finishing, karat, minyak, kerak, pelapisan, dan apakah targetnya berupa kontras, etsa dangkal, atau kedalaman terukur.
Laser apa yang digunakan untuk penandaan baja?
Mesin penandaan laser fiber biasanya menjadi jenis peralatan pertama yang perlu dievaluasi untuk baja tanpa lapisan. Laser fiber MOPA, kelas daya yang berbeda, fixture, atau opsi pergerakan dapat ditinjau setelah sampel baja dan persyaratan penandaan diketahui.
Bisakah penandaan laser menghasilkan tanda gelap pada baja?
Sering kali ya, tetapi kontras gelap tidak dijamin pada setiap permukaan baja. Karat, minyak, kerak giling (mill scale), kekerasan, finishing, dan metode pembersihan semuanya dapat memengaruhi hasil.
Bisakah ukiran laser menghasilkan kedalaman pada baja?
Ya. Pengukiran yang lebih dalam biasanya meningkatkan waktu siklus dan masukan panas, jadi kedalaman harus diukur pada komponen sampel dan diperiksa terhadap burr, tekstur tepi, distorsi, dan paparan di tahap hilir.
Apakah baja sama dengan baja tahan karat untuk penandaan laser?
Tidak. Baja tahan karat memiliki kimia permukaan, pasivasi, dan pertimbangan korosi yang berbeda. Gunakan jalur baja tahan karat untuk grade seperti 304, 316, 410, atau 420.
Apakah saya perlu mengirim sampel baja?
Sampel sangat disarankan apabila hasilnya bergantung pada kontras gelap, kedalaman, keterbacaan barcode, penghilangan lapisan, paparan karat, efek panas, atau keterulangan produksi.
Kirimkan permukaan baja akhir dan persyaratan penandaan
Sampaikan jenis baja, kondisi permukaan, artwork penandaan, target kontras atau kedalaman, geometri, dan uji produksi. Zhuorui dapat mengevaluasi respons material dan merekomendasikan arah penandaan laser yang sesuai.