
Penandaan Baja Galvanis
Baja galvanis dapat ditandai dengan laser, tetapi hasilnya dikendalikan oleh lapisan seng: ketebalan pelapisan, pasivasi, minyak, cat, karat putih, kontras yang dibutuhkan, paparan korosi, dan apakah pelapisan dapat dipanaskan atau dihilangkan dengan ekstraksi terkendali dan tinjauan keselamatan.
Penandaan baja galvanis dimulai dari lapisan seng
Bagian baja galvanis bukan sekadar bagian baja. Laser terlebih dahulu berinteraksi dengan seng, pasivasi, minyak, oksida, cat, atau residu karat putih sebelum tanda mencapai substrat baja.
Keputusan proses pertama adalah apakah lapisan seng pelindung harus tetap sebagian besar utuh atau apakah penghilangan seng lokal yang terkendali dapat diterima. Jika perlindungan korosi harus dipertahankan sebanyak mungkin secara praktis, pengujian pertama harus mencari kontras permukaan yang dapat digunakan dengan gangguan pelapisan minimal. Jika penghilangan seng lokal dapat diterima, tanda yang lebih kuat atau lebih taktil mungkin dapat dibuat, tetapi area yang terpapar dan persyaratan korosi pascapenandaan menjadi bagian dari kriteria penerimaan.
Untuk banyak tugas penandaan baja berlapis seng, mesin laser marking fiber adalah titik awal yang praktis. Hasil yang dibutuhkan dapat berupa kontras permukaan, penghilangan seng terkendali, penandaan ke dalam substrat baja, kode mesin yang dapat terbaca, atau penghilangan pelapisan luar sebelum bagian tersebut diterima untuk produksi.
Lapisan galvanis dan kondisi permukaan mana yang Anda tandai?
Dua komponen yang keduanya disebut baja galvanis dapat merespons secara berbeda jika lapisan seng, pasivasi, oli, cat, pelapukan, atau ketebalan pelapis berubah. Tentukan sistem pelapis sebelum memilih daya atau parameter penandaan.
Galvanis Celup Panas
Baja galvanis celup panas sering kali memiliki lapisan seng yang lebih terlihat, spangle, dan tekstur permukaan yang lebih besar. Variasi pelapis lokal dapat mengubah kegelapan tanda, ketajaman tepi, dan seberapa cepat proses mencapai baja di bawahnya.
Elektrogalvanis
Permukaan elektrogalvanis sering kali lebih halus dan menggunakan lapisan seng yang lebih tipis daripada material celup panas. Teks dan kode berukuran kecil mungkin lebih mudah dikontrol, tetapi pasivasi, oli, dan ketebalan pelapis aktual tetap perlu dikonfirmasi.
Ketebalan / Berat Pelapis
Jumlah seng adalah variabel proses utama. Satu set parameter yang hanya mengubah tampilan satu pelapis dapat menghilangkan seng pada pelapis yang lebih tipis atau gagal menciptakan kontras yang cukup pada pelapis yang lebih berat.
Perlakuan Permukaan Atas
Passivasi, perlakuan kromat, lapisan anti-sidik jari, oli, cat, pelapisan bubuk, dan perlakuan permukaan lainnya dapat mengubah penyerapan, residu, perilaku asap, dan tampilan akhir tanda.
Permukaan Terpapar Cuaca / Karat Putih
Noda penyimpanan, oksidasi seng, paparan kelembapan, dan kekasaran dapat mengurangi keterulangan. Pembersihan atau persiapan permukaan yang terkendali mungkin diperlukan sebelum jendela parameter produksi disetujui.
Baja Tergores atau Sebagian Terbuka
Goresan, tepi potongan, atau baja yang sudah terbuka menciptakan permukaan campuran. Karena itu, tanda yang sama dapat melintasi seng, oksida, dan substrat tanpa lapisan, sehingga menghasilkan kontras dan perilaku korosi yang berbeda.
Rute Galvanisasi yang Tidak Diketahui
Jika pemasok tidak dapat mengonfirmasi rute atau ketebalan pelapisan, perlakukan bagian akhir itu sendiri sebagai acuan proses. Pengujian sampel lebih andal daripada memilih parameter hanya berdasarkan nama material.
Jika bagian tersebut berupa baja karbon atau baja paduan tanpa lapisan, gunakan penandaan laser baja halaman. Jika itu baja tahan karat, gunakan penandaan laser baja tahan karat rute.
Di mana baja galvanis biasanya ditandai?
Baja galvanis digunakan ketika kekuatan baja dan perlindungan korosi berbasis seng keduanya diperlukan. Persyaratan penandaan biasanya berasal dari kebutuhan identifikasi, ketertelusuran, perakitan, pemasangan, atau servis, bukan semata-mata dari materialnya.
Pengencang & Perangkat Keras
Baut, braket, klem, pelat pemasangan, dan perangkat keras konstruksi mungkin memerlukan nomor komponen, identifikasi batch, tanda pemasok, atau referensi perakitan dengan tetap mempertahankan kinerja anti-korosi yang disyaratkan.
Selungkup & Panel Listrik
Kotak galvanis, kabinet, pelat pemasangan, dan selungkup sambungan dapat menggunakan pengidentifikasi permanen untuk lokasi komponen, referensi panel, informasi model, atau ketertelusuran produksi.
Komponen HVAC & Lembaran Logam
Komponen saluran udara, komponen lembaran logam yang dibentuk, braket, dan rumah komponen sering memerlukan ID fabrikasi, referensi pemasangan, informasi batch, atau kode yang terbaca yang tetap bertahan setelah penanganan normal.
Komponen Otomotif & Fabrikasi
Braket cetak, komponen yang dibentuk, dan rakitan fabrikasi mungkin memerlukan identifikasi serial, komponen, atau Data Matrix untuk pelacakan produksi dan inspeksi lanjutan.
Pipa, Tabung & Profil
Tabung galvanis dan profil struktural dapat ditandai dengan informasi spesifikasi, batch, panjang potong, seri, atau pemasangan. Geometri melengkung dapat menambah persyaratan pemosisian dan fokus.
Rangka & Penopang Industri
Rangka, penopang, dan struktur galvanis fabrikasi mungkin memerlukan tanda orientasi, referensi perakitan, ID inspeksi, atau informasi aset yang tahan lama selama pembuatan dan masa pakai.
Apa yang biasanya ditandai pada baja galvanis?
Isi konten menentukan seberapa besar kontras, ketajaman tepi, keterulangan, dan verifikasi yang dibutuhkan proses. Nomor komponen yang terlihat sederhana dan kode yang dapat dibaca mesin tidak memiliki kriteria penerimaan yang sama.
Identifikasi Produk
Nomor komponen, model, spesifikasi, ukuran, identifikasi produsen, atau informasi produk tetap lainnya.
Ketertelusuran Produksi
Nomor seri, nomor batch atau lot, kode tanggal, shift, ID lini, atau data produksi variabel lainnya.
Kode yang Dapat Dibaca Mesin
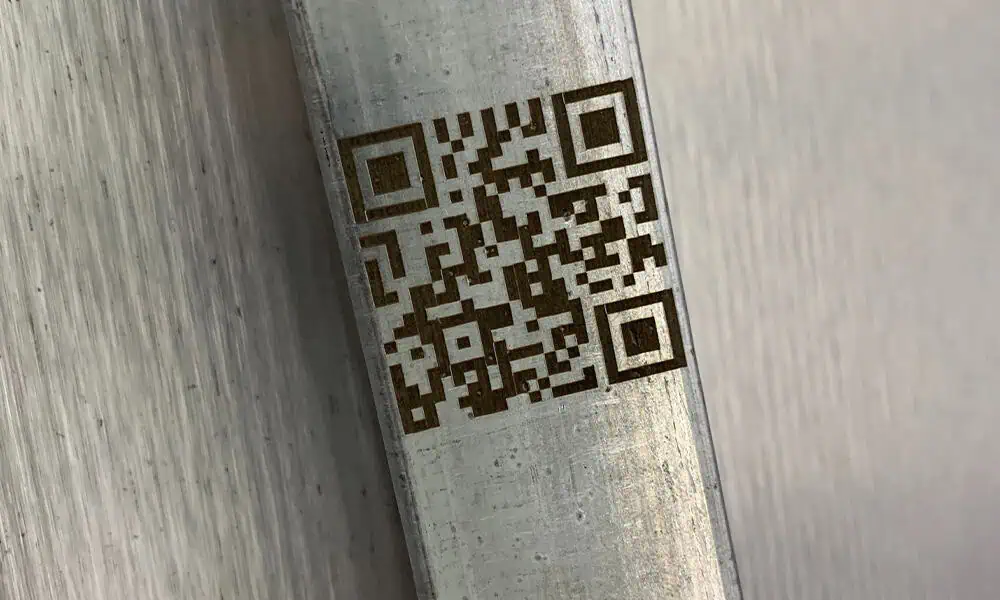
Kode QR, Data Matrix, atau barcode. Ini memerlukan definisi sel atau batang yang stabil, kontras yang memadai, dan validasi dengan pembaca atau verifikator aktual yang digunakan dalam produksi.
Tanda Perakitan & Branding
Logo, tanda pemasok, tanda orientasi, tanda skala, referensi pemasangan, atau pengidentifikasi posisi perakitan.

Hasil penandaan baja galvanis yang lazim
Proses harus dipilih berdasarkan hasil yang diterima: kontras yang terlihat sambil mempertahankan lapisan seng sejauh praktis, penghilangan seng yang terkendali, penandaan ke dalam substrat baja, atau penghilangan lapisan luar berupa cat atau bubuk.
| Hasil target | Bagaimana biasanya dievaluasi | Apa yang dapat mengubah hasil | Validasi diperlukan |
|---|---|---|---|
| Kontras permukaan pada seng | Parameter mengubah tampilan permukaan seng tanpa secara sengaja memotong jauh ke dalam baja. | Ketebalan seng, pasivasi, minyak, karat putih, spangle, dan kekasaran. | Kontras visual, keterbacaan kode, tampilan setelah pembersihan, dan apakah permukaan pelindung tetap dapat diterima. |
| Penghilangan lapisan seng terkendali | Proses ini menipiskan atau menghilangkan sebagian lapisan seng untuk menciptakan kontras yang lebih kuat terhadap lapisan yang terpengaruh atau baja di bawahnya. | Ketebalan lapisan, jumlah lintasan, fokus, masukan panas, dan trade-off korosi yang diterima. | Kualitas tepi, area substrat yang terpapar, paparan korosi, dan kompatibilitas pelapisan hilir. |
| Penandaan ke dalam substrat baja | Tanda tersebut menembus seng dan menghasilkan pengenal taktil atau lebih dalam pada baja. | Kedalaman yang diperlukan, ketebalan seng, jumlah lintasan, ketebalan substrat, dan akumulasi panas. | Persyaratan kedalaman atau taktil, integritas permukaan, strategi perlindungan korosi, dan paparan keausan. |
| Kode batang atau Data Matrix | Kontras tanda dan kejelasan sel harus dapat dibaca oleh pemindai atau sistem inspeksi pengguna. | Silau, tekstur pelapisan, ukuran kode, geometri melengkung, dan keterulangan produksi. | Uji pembaca pada komponen akhir, dan tinjauan tingkat verifikator ketika kelas mutu barcode formal diperlukan. |
| Penghilangan cat atau powder-coat | Laser menghilangkan lapisan luar dan juga dapat memengaruhi lapisan seng di bawahnya. | Kimia pelapisan, ketebalan, warna, daya rekat, dan perilaku asap atau uap. | Pinggiran bersih, residu, kebutuhan ekstraksi, dan tinjauan korosi pasca-penandaan. |

Bagaimana bentuk, ketebalan, dan ukuran komponen mengubah penyiapan penandaan?
Geometri biasanya lebih banyak mengubah kendali fokus, pemasangan fixture, pemuatan, dan struktur mesin daripada mengubah kompatibilitas dasar baja galvanis dengan penandaan laser.
Lembaran atau Pelat Datar
Biasanya geometri paling sederhana. Periksa kerataan, ukuran bidang penandaan, variasi permukaan, dan apakah fixture dapat mengembalikan setiap komponen ke posisi fokus yang sama.
Lembaran yang Dibengkokkan atau Dibentuk
Komponen yang dibentuk dapat memiringkan permukaan penandaan atau menciptakan variasi ketinggian. Fokus, jarak bebas kepala, dan pemosisian yang dapat diulang harus diperiksa sebelum mengasumsikan penyiapan datar standar.
Pipa atau Tabung
Diameter, lebar kode, dan sudut pembungkusan menentukan apakah posisi tetap sederhana sudah cukup atau apakah dukungan rotari berguna. Komponen silindris tidak otomatis memerlukan penandaan rotari.
Pengencang Kecil
Tantangan utamanya sering kali adalah orientasi dan pemuatan yang dapat diulang, bukan kompatibilitas laser-material. Tanda kecil juga menuntut fokus dan definisi tepi yang lebih ketat.
Panel Besar
Benda kerja besar dapat memengaruhi keputusan tentang bidang penandaan, tinggi dudukan, area kerja terbuka, gerakan, atau pemosisian bagian bahkan ketika area yang sebenarnya ditandai kecil.
Ketebalan Baja vs Ketebalan Seng
Untuk identifikasi permukaan normal, ketebalan lapisan seng dan kondisi permukaan atas sering kali lebih berpengaruh daripada ketebalan pelat baja. Lembaran yang sangat tipis, pengupasan yang lebih dalam, atau distorsi yang sensitif terhadap panas memerlukan peninjauan terpisah.
Laser mana yang harus diuji lebih dulu untuk baja galvanis?
Untuk sebagian besar penandaan langsung pada baja berlapis seng, laser fiber 1064 nm adalah keluarga peralatan pertama yang perlu dievaluasi. Jendela proses kemudian harus dipilih berdasarkan lapisan, hasil penandaan, ukuran kode, persyaratan korosi, dan target waktu siklus.
Mulai dengan fiber Q-switched standar untuk teks biasa, logo, nomor seri, banyak kode identifikasi, dan tugas pengupasan permukaan terkendali. Jika menghasilkan kontras yang diperlukan, kondisi pelapisan, dan keterulangan dengan jendela proses yang stabil, tidak perlu beralih ke sumber yang lebih kompleks hanya karena MOPA tersedia.
Beralih ke evaluasi MOPA ketika hasil serat standar memungkinkan tetapi jendela prosesnya terlalu sempit – misalnya, ketika tepi Data Matrix yang halus, penyetelan kontras, atau kontrol yang lebih ketat terhadap gangguan lapisan seng memerlukan lebih banyak fleksibilitas lebar pulsa. MOPA menyediakan lebih banyak opsi kontrol proses; MOPA tidak menjamin bahwa lapisan seng akan tetap utuh.
UV biasanya merupakan jalur kasus khusus untuk pekerjaan yang memerlukan detail halus atau sensitif terhadap lapisan setelah peninjauan sampel. CO2 biasanya bukan pilihan pertama untuk penandaan langsung pada seng atau baja, tetapi mungkin relevan ketika tugas utamanya adalah menghilangkan atau mengubah lapisan cat organik atau bubuk.
Arahkan konfigurasi berdasarkan tugas aktual
- Pemilihan keluarga mesin adalah pertanyaan utama: Mesin Laser Marking Fiber.
- Bagian galvanis berbentuk silindris: Penandaan Rotary & Silindris.
- Bagian ditempatkan secara acak atau memerlukan penyelarasan kamera: Pemosisian Visi.
- Bagian berada pada jalur bergerak: Penandaan Flying & Online.
- Data tanda harus terhubung dengan catatan: Integrasi Ketertelusuran.
Penghisapan asap dan perilaku korosi harus ditinjau
Penandaan laser pada baja galvanis dapat memanaskan, menggelapkan, menipiskan, atau menghilangkan lapisan seng. Hal itu menjadikan hasil penandaan sebagai keputusan material sekaligus tinjauan keselamatan dan daya tahan.
Halaman ini hanya memberikan panduan teknik umum. Produksi akhir harus mengikuti aturan keselamatan lokal pengguna, lembar data keselamatan bahan, desain penghisapan atau filtrasi lokal, penilaian paparan, dan uji penerimaan.
Uap terkait seng
Ketika lapisan seng dipanaskan atau diablasi, proses tersebut harus dievaluasi untuk penghisapan lokal, filtrasi, batas paparan, dan perlindungan operator. Jangan hanya mengandalkan tampilan tanda.
Kompromi penghilangan lapisan
Tanda dengan kontras tinggi dapat menghilangkan sebagian dari lapisan seng pelindung. Lebar penghilangan yang disetujui dan paparan korosi harus ditentukan sebelum persetujuan produksi.
Lapisan yang tidak diketahui
Cat, minyak, pasivasi, lapisan kromat, dan perlakuan penyimpanan dapat mengubah perilaku asap dan kualitas tanda. Berikan informasi lapisan jika tersedia.
Pengujian paparan
Jika komponen yang ditandai akan menghadapi kelembapan, garam, pemakaian di luar ruangan, pembersihan pelarut, atau keausan, tanda akhir harus diperiksa dalam kondisi paparan nyata pengguna.
Seperti apa hasil penandaan baja galvanis yang buruk?
Gejala kegagalan yang terlihat sering kali mengarah kembali ke variasi pelapisan, penghilangan seng berlebihan, residu, atau definisi kode yang tidak memadai. Gejala-gejala ini harus didiagnosis sebelum parameter produksi dibekukan.
Kontras Tidak Merata
Tanda yang sama tampak lebih gelap atau lebih terang di seluruh komponen. Penyebab umum meliputi variasi ketebalan seng, spangle, oksidasi, minyak, kekasaran, atau posisi fokus yang tidak konsisten.
Penghilangan Seng Berlebihan
Area terbuka yang terang atau gelap, tepi tanda yang membesar, atau substrat yang terlihat dapat menunjukkan bahwa proses menghilangkan lebih banyak lapisan seng pelindung daripada yang diizinkan oleh kriteria penerimaan.
Residu atau Perubahan Penampilan Setelah Diusap
Tanda yang tampak dapat diterima segera setelah pemrosesan dapat berubah setelah pembersihan jika serpihan ablasi yang lepas, oksida, atau residu berkontribusi terhadap kontras awal.
Keterbacaan Kode yang Buruk
Data Matrix atau barcode dapat terlihat secara kasat mata namun tetap dipindai secara tidak konsisten karena silau, kontras rendah, tekstur lapisan yang kasar, sel yang terdistorsi, ukuran kode yang kecil, atau variasi fokus.
Bagaimana sampel baja galvanis harus divalidasi?
Uji sampel yang berguna melakukan lebih dari sekadar membuktikan bahwa tanda yang terlihat dapat dibuat. Uji ini harus mengonfirmasi kondisi lapisan, hasil tanda yang diterima, keterbacaan, persyaratan korosi atau keausan, dan apakah prosesnya tetap dapat diulang pada komponen produksi.
1. Konfirmasi Permukaan
Catat rute galvanisasi, ketebalan lapisan atau berat lapisan jika diketahui, pasivasi, lapisan minyak, cat, atau bubuk, dan apakah komponen tersebut baru, mengalami pelapukan, tergores, atau terkontaminasi.
2. Definisikan Persyaratan Tanda
Tentukan konten, ukuran, kontras target, penghilangan lapisan yang dapat diterima, kedalaman atau persyaratan taktil, dan apakah kode tersebut harus dibaca oleh pemindai atau diverifikasi secara formal.
3. Bandingkan Jendela Proses
Evaluasi lebih dari satu jendela parameter yang wajar bila diperlukan agar proyek dapat membandingkan arah kontras, gangguan pelapisan, kualitas tepi, residu, dan waktu siklus, bukan menyetujui tanda pertama yang terlihat.
4. Periksa Setelah Pembersihan
Periksa tanda setelah langkah lap atau pembersihan normal. Tampilan segera dapat berbeda dari permukaan akhir setelah residu, oksida, atau serpihan ablasi lepas dihilangkan.
5. Uji Paparan Sebenarnya
Bila relevan, evaluasi keterbacaan pemindai, keausan, pembersihan pelarut, kelembapan, garam, paparan luar ruangan, atau pelapisan hilir menggunakan metode penerimaan aktual pelanggan.
6. Konfirmasi Keterulangan
Sebelum pemilihan mesin akhir, konfirmasi hasil yang diterima di beberapa bagian atau kondisi permukaan yang representatif, lalu tinjau keterulangan fixture dan kebutuhan waktu siklus produksi.
Berikan variabel yang dapat mengubah hasil
Material & Permukaan
- Jalur galvanisasi: celup panas, elektrogalvanis, proses pelapisan seng metalik lain yang terkonfirmasi, atau tidak diketahui
- Ketebalan lapisan seng atau berat lapisan bila tersedia
- Perlakuan akhir atau pelapisan tambahan: pasivasi/kromat, oli, lapisan anti-sidik jari, cat/lapisan kaya seng, cat atau pelapisan bubuk
- Kondisi permukaan: baru, lapuk, karat putih, tergores, dibersihkan, atau diberi oli
Tujuan Penandaan
- Teks, nomor seri, logo, kode QR, kode batang, atau Data Matrix
- Kontras target, penghilangan lapisan yang diterima, kedalaman, atau rasa permukaan
- Ukuran minimum karakter atau kode
- Model pembaca, persyaratan verifier, atau metode inspeksi visual
Produksi & Penerimaan
- Ukuran part, area yang ditandai, kerataan, kelengkungan, dan kebutuhan fixture
- Kuantitas, waktu siklus yang dibutuhkan, metode pemuatan, dan sumber data
- Uji kelembapan, garam, pelarut, luar ruangan, keausan, atau pelapisan hilir
- Lembar data keselamatan bahan, persyaratan ekstraksi, dan batasan keselamatan lokasi
Bagaimana hasil sampel yang diterima menentukan konfigurasi akhir mesin?
Mesin harus dikonfigurasi setelah jendela penandaan yang dapat diterima diketahui. Respons material, geometri, ukuran bidang, ekstraksi, verifikasi, dan penanganan produksi semuanya memengaruhi penawaran akhir.
Sumber Laser
Hasil permukaan yang diterima menentukan apakah fiber Q-switched standar cukup atau apakah MOPA atau jalur khusus lain perlu dievaluasi.
Kelas Daya
Daya dipilih bersama dengan penghilangan lapisan, kedalaman marka, jendela proses, dan target waktu siklus. Daya yang lebih tinggi tidak otomatis lebih baik untuk baja galvanis.
Lensa & Bidang Penandaan
Ukuran marka, ukuran kode, detail yang diperlukan, dan dimensi komponen menentukan ukuran bidang yang berguna dan arah lensa. Bidang yang lebih besar dapat mengurangi detail efektif atau kepadatan proses.
Fixture / Rotari
Bentuk komponen, metode pemuatan, orientasi, dan keterulangan menentukan apakah diperlukan fixture sederhana, fixture khusus, atau sumbu rotari.
Ekstraksi & Filtrasi
Karena lapisan seng, pasivasi, cat, atau lapisan bubuk dapat menghasilkan asap dan partikulat proses, kebutuhan ekstraksi harus ditinjau sebagai bagian dari konfigurasi mesin, bukan dianggap sebagai hal yang dipikirkan belakangan.
Pemindai, Visi & Otomasi
Tambahkan verifikasi kode, pemosisian kamera, konveyor, atau integrasi data hanya ketika alur kerja produksi memerlukannya. Fungsi-fungsi ini menyelesaikan masalah penanganan dan data, bukan respons material seng itu sendiri.
Baja galvanis, baja tanpa lapisan, dan baja tahan karat adalah jalur material yang terpisah.
Kata baja saja tidak cukup untuk pemilihan penandaan laser. Zhuorui memisahkan halaman-halaman ini karena sistem pelapisan atau paduan mengubah mekanisme penandaan dan risiko penerimaan.
Baja Galvanis
Baja berlapis seng, penghilangan lapisan, kontras pada seng, tinjauan asap/ekstraksi, dan validasi paparan korosi.
Baja
Permukaan baja karbon, baja lunak, baja perkakas, dan baja paduan, termasuk karat, minyak, kerak gilas, pelapisan, dan validasi kedalaman.
Baja Tahan Karat
Grade baja tahan karat, tanda gelap, anil, pasivasi, dan validasi sensitif terhadap korosi.
Pusat Logam
Bandingkan baja galvanis dengan aluminium, kuningan, tembaga, titanium, dan jalur logam lainnya.
Pertanyaan seputar penandaan laser pada baja galvanis
Bisakah baja galvanis ditandai dengan laser?
Ya, baja galvanis sering kali dapat ditandai dengan laser, tetapi hasilnya bergantung pada lapisan seng, pasivasi, oli, cat, karat putih, kontras target, dan paparan korosi. Bagian akhir harus diuji sebelum persetujuan produksi.
Apakah penandaan laser menghilangkan lapisan galvanis?
Bisa. Beberapa hasil penandaan bergantung pada perubahan atau penghilangan sebagian lapisan seng. Jika perlindungan korosi penting, area penghilangan yang disetujui dan uji paparan pasca-penandaan harus ditentukan sebelum memilih parameter.
Laser mana yang digunakan untuk penandaan baja galvanis?
Laser serat Q-switched standar biasanya menjadi rute pertama untuk diuji pada baja berlapis seng. MOPA menjadi lebih relevan ketika proses serat standar layak tetapi memerlukan jendela kontrol pulsa yang lebih luas untuk tepi kode halus, penyetelan kontras, atau kontrol yang lebih ketat terhadap gangguan lapisan seng. MOPA tidak menjamin bahwa lapisan seng akan tetap utuh.
Apakah tanda akan berkarat setelah penandaan laser?
Risiko karat bergantung pada seberapa banyak lapisan seng yang terpengaruh, substrat baja, kedalaman tanda, pembersihan, kelembapan, paparan garam atau luar ruangan, dan apakah komponen menerima pelapisan lanjutan. Hal ini harus diuji pada komponen akhir.
Apakah baja galvanis sama dengan baja tanpa lapisan untuk penandaan?
Tidak. Penandaan baja tanpa lapisan berfokus pada substrat baja, sedangkan penandaan baja galvanis harus memperhitungkan lapisan seng dan segala pasivasi, minyak, cat, atau pelapukan di atasnya.
Apakah saya perlu menguji sampel galvanis akhir?
Sampel sangat disarankan ketika hasilnya bergantung pada keterbacaan barcode, penghilangan seng, perilaku korosi, asap pelapisan, penghilangan cat, detail halus, atau keterulangan produksi.
Kirimkan detail lapisan galvanis dan kebutuhan penandaan
Bagikan rute galvanisasi, ketebalan lapisan seng atau berat lapisan jika diketahui, pasivasi atau perlakuan atas, desain penandaan, kontras target atau penghilangan lapisan yang diterima, geometri komponen, uji paparan, kebutuhan pembaca, dan target produksi. Zhuorui dapat menggunakan masukan tersebut untuk mengevaluasi arah uji sampel dan merekomendasikan konfigurasi mesin yang sesuai untuk penawaran harga.