
亜鉛めっき鋼のマーキングは亜鉛層から始まる
亜鉛めっき鋼部品は、単なる鋼部品ではありません。レーザーは、マークが鋼基材に到達する前に、まず亜鉛、不動態化皮膜、油、酸化物、塗料、または白錆の残留物と相互作用します。.
最初のプロセス判断は、保護亜鉛層を実質的に無傷のまま維持すべきか、それとも制御された局所的な亜鉛除去が許容されるかです。. 腐食保護を可能な限り維持する必要がある場合、最初のテストでは、コーティングへの影響を最小限に抑えつつ、使用可能な表面コントラストを探すべきです。局所的な亜鉛除去が許容される場合、より強力またはより触知可能なマークが可能になることがありますが、露出面積とマーキング後の腐食要件が受け入れ基準の一部となります。.
多くの亜鉛めっき鋼のマーキング作業では、ファイバーレーザーマーカーが実用的な出発点になります。求められる結果は、表面コントラスト、制御された亜鉛除去、鋼基材へのマーキング、読み取り可能なマシンコード、または部品が生産承認される前の外層コーティングの除去などです。.
どの亜鉛めっきコーティングと表面状態にマーキングしますか?
溶融亜鉛めっき鋼と電気亜鉛めっき鋼の両方と呼ばれる2つの部品でも、亜鉛層、不動態化処理、油、塗料、耐候性、またはコーティング厚が変われば、異なる反応を示すことがあります。出力やマーキングのパラメータを選ぶ前に、コーティングシステムを定義してください。.
溶融亜鉛めっき
溶融亜鉛めっき鋼は、亜鉛層がより目に見えやすく、スパングルがあり、表面のテクスチャがより大きいことがよくあります。局所的なコーティングのばらつきは、マークの濃さ、エッジの鮮明さ、およびプロセスが下の鋼に到達する速さを変化させることがあります。.
電気亜鉛めっき
電気亜鉛めっき表面は、溶融亜鉛めっき材よりも一般に平滑で、亜鉛層が薄いです。微細な文字やコードは制御しやすいことがありますが、不動態化処理、油、実際のコーティング厚は依然として確認する必要があります。.
コーティング厚さ / 重量
亜鉛の量は主要なプロセス変数です。あるコーティングの外観だけを変えるパラメータ設定では、薄いコーティングの亜鉛を除去してしまったり、厚いコーティングで十分なコントラストを作り出せなかったりする可能性があります。.
上面処理
不動態化、クロメート処理、防指紋層、油、塗料、粉体塗装、その他の表面処理は、吸収、残留物、煙の挙動、およびマークの最終的な外観を変化させる可能性があります。.
風化/白錆表面
保管時の染み、亜鉛の酸化、湿気への曝露、粗さは再現性を低下させる可能性があります。生産パラメータの許容範囲を承認する前に、洗浄または管理された表面前処理が必要になる場合があります。.
傷付き/一部露出した鋼
引っかき傷、切断端面、またはすでに露出した鋼は混合表面を形成します。したがって、同じマークが亜鉛、酸化物、裸の基材をまたぐ可能性があり、異なるコントラストと腐食挙動を生じます。.
亜鉛めっき工程が不明
サプライヤーがコーティング経路や厚さを確認できない場合は、最終部品そのものをプロセス基準として扱ってください。サンプル試験は、材料名だけからパラメータを選択するよりも信頼性が高くなります。.
部品が裸の炭素鋼または合金鋼の場合は、次を使用してください: 鋼材レーザーマーキング ページ。ステンレス鋼の場合は、次を使用してください: ステンレス鋼のレーザーマーキング ルート。.
亜鉛めっき鋼は一般にどこにマーキングされますか?
亜鉛めっき鋼は、鋼の強度と亜鉛ベースの腐食保護の両方が有用な場所で使用されます。マーキング要件は通常、材料そのものではなく、識別、トレーサビリティ、組立、設置、または保守のニーズから生じます。.
ファスナーとハードウェア
ボルト、ブラケット、クランプ、取付プレート、および建設用ハードウェアには、必要な耐食性能を維持しながら、部品番号、バッチ識別、サプライヤーマーク、または組立参照が必要になる場合があります。.
電気用エンクロージャー&パネル
亜鉛めっきボックス、キャビネット、取付プレート、およびジャンクションエンクロージャーでは、コンポーネントの位置、パネル参照、モデル情報、または生産トレーサビリティのために永久識別子を使用する場合があります。.
HVAC&板金部品
ダクト構成部品、成形板金部品、ブラケット、およびハウジングには、通常の取り扱いを経ても残る製造ID、設置参照、バッチ情報、または読み取り可能なコードが必要になることがよくあります。.
自動車&加工部品
プレス成形ブラケット、成形部品、および加工組立品には、生産追跡と後工程検査のために、シリアル、部品、またはデータマトリックスの識別が必要になる場合があります。.
パイプ、チューブ&形材
亜鉛めっき鋼管および構造用形材には、仕様、バッチ、切断長さ、シリアル、または設置情報をマーキングできます。曲面形状により、位置決めと焦点合わせの要件が追加される場合があります。.
産業用フレームとサポート
フレーム、支柱、製作された亜鉛めっき構造物では、製造時および供用中に、向きマーク、組立基準、検査ID、または耐久性のある資産情報が必要になる場合があります。.
亜鉛めっき鋼には通常何がマーキングされますか?
内容によって、プロセスに求められるコントラスト、エッジ定義、再現性、検証の程度が決まります。単純な可視部品番号と機械可読コードでは、同じ受入基準にはなりません。.
製品識別
部品番号、型番、仕様、サイズ、製造者識別情報、その他の固定製品情報。.
生産トレーサビリティ
シリアル番号、バッチまたはロット番号、日付コード、シフト、ラインID、その他の変動する生産データ。.
機械可読コード
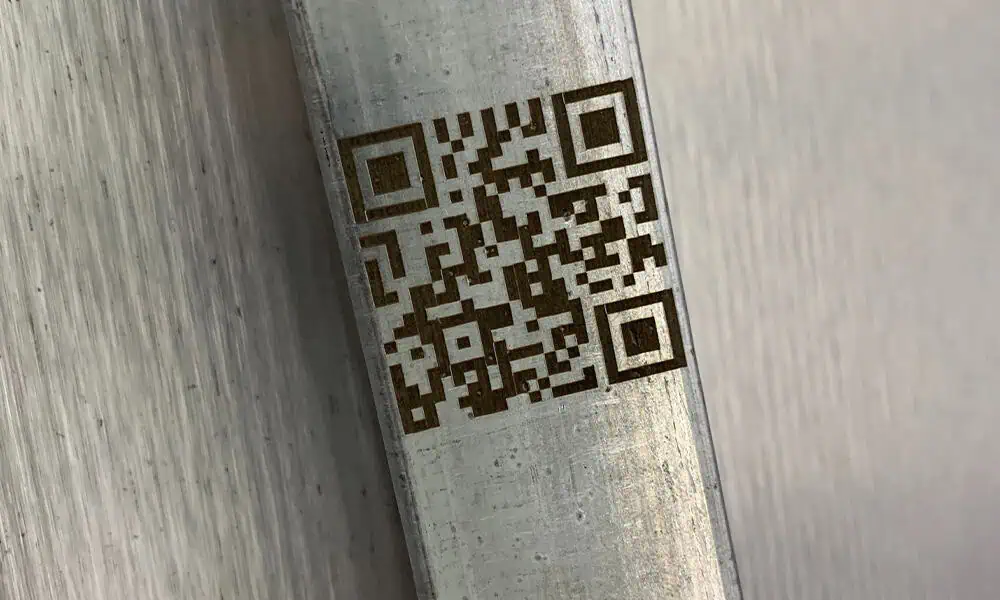
QRコード、データマトリックス、またはバーコード。これらには、安定したセルまたはバーの定義、十分なコントラスト、および生産で使用される実際のリーダーまたはベリファイアによる検証が必要です。.
組立およびブランディングマーク
ロゴ、サプライヤーマーク、向きマーク、目盛りマーク、設置基準、または組立位置識別子。.

亜鉛めっき鋼マーキングの典型的な結果
プロセスは、許容される結果を中心に選択する必要があります。実用的な範囲で亜鉛層を保持しながら可視コントラストを得る、亜鉛除去を制御する、鋼基材にマーキングする、または外側の塗装もしくは粉体層を除去する、といった結果です。.
| 目標結果 | 通常どのように評価されるか | 結果を変え得るもの | 検証が必要 |
|---|---|---|---|
| 亜鉛上の表面コントラスト | パラメータは、鋼に意図的に深く切り込むことなく、亜鉛表面の外観を変化させる。. | 亜鉛厚さ、不動態化、油、白さび、スパングル、粗さ。. | 目視コントラスト、コードの可読性、洗浄後の外観、保護表面が許容できる状態に保たれているかどうか。. |
| 制御された亜鉛層除去 | このプロセスでは、影響を受けた層または下の鋼に対してより強いコントラストを生み出すために、亜鉛皮膜の一部を薄くするか除去する。. | コーティング厚さ、パス回数、焦点、入熱、許容される腐食とのトレードオフ。. | エッジ品質、露出した基材面積、腐食曝露、後工程のコーティングとの適合性。. |
| 鋼基材へのマーキング | マークは亜鉛を貫通し、鋼に触知可能な、またはより深い識別子を形成します。. | 必要な深さ、亜鉛厚、パス回数、基材厚、熱蓄積。. | 深さまたは触知要件、表面健全性、腐食保護戦略、摩耗曝露。. |
| バーコードまたはデータマトリックス | マークのコントラストとセル定義は、ユーザーのスキャナーまたは検査システムで読み取れる必要があります。. | グレア、コーティングの質感、コードサイズ、曲面形状、生産の再現性。. | 最終部品でのリーダーテスト、および正式なバーコード品質グレードが必要な場合のベリファイアグレードのレビュー。. |
| 塗料または粉体塗装の除去 | レーザーは外側のコーティングを除去し、その下の亜鉛層にも影響を与える可能性があります。. | コーティングの化学的性質、厚さ、色、密着性、煙またはヒュームの挙動。. | きれいなエッジ、残留物、排気要件、マーク後の腐食レビュー。. |

形状、厚さ、部品サイズはマーキングの設定をどのように変えますか?
形状は通常、亜鉛めっき鋼とレーザーマーキングの基本的な適合性を変えるというよりも、焦点制御、治具、投入、機械構造を変えます。.
平板シートまたはプレート
通常、最も単純な形状です。平坦度、マーキングフィールドサイズ、表面のばらつき、および治具が各部品を同じ焦点位置に戻せるかどうかを確認します。.
曲げられた、または成形されたシート
成形部品では、マーキング面が傾いたり、高さの変動が生じたりする可能性があります。標準的な平坦セットアップを前提とする前に、焦点、ヘッド間隔、再現可能な位置決めを確認する必要があります。.
パイプまたはチューブ
直径、コード幅、巻き付け角度によって、単純な固定位置で十分か、回転支持が有用かが決まります。円筒形状の部品だからといって、自動的に回転マーキングが必要になるわけではありません。.
小型ファスナー
主な課題は、レーザーと材料の適合性よりも、向きと再現可能な投入であることがよくあります。小さなマークは、焦点とエッジの鮮明さにより厳しい要求を課します。.
大型パネル
たとえ実際のマーキング領域が小さくても、大きなワークピースはマーキング範囲、スタンドの高さ、オープンワークエリア、動作、または部品の位置決めの決定に影響を与える可能性があります。.
鋼材厚さと亜鉛厚さの比較
通常の表面識別では、亜鉛層の厚さと最表面の状態が、鋼板の厚さよりも影響を与えることがよくあります。極薄板、より深い除去、または熱に敏感な変形については、個別の検討が必要です。.
亜鉛めっき鋼では、最初にどのレーザーをテストすべきですか?
亜鉛コーティング鋼へのほとんどの直接マーキングでは、1064 nmのファイバーレーザーが最初に評価すべき装置ファミリーです。その後、プロセスウィンドウは、コーティング、マーク結果、コードサイズ、耐食性要件、サイクルタイム目標を考慮して選択する必要があります。.
標準的なQスイッチファイバーから開始する 通常のテキスト、ロゴ、シリアル番号、多くの識別コード、および制御された表面除去タスク向けです。安定したプロセスウィンドウで、必要なコントラスト、コーティング状態、再現性を実現できるなら、MOPAが利用可能であるというだけで、より複雑な光源に移行する必要はありません。.
標準ファイバーでの結果が実現可能でありながらプロセスウィンドウが狭すぎる場合は、MOPAの評価に移行します – たとえば、微細なData Matrixのエッジ、コントラスト調整、または亜鉛層の乱れをより厳密に制御するために、より高いパルス幅の柔軟性が必要な場合です。MOPAはより多くのプロセス制御オプションを提供しますが、亜鉛コーティングが無傷のままであることを保証するものではありません。
UV UVは通常、サンプル確認後の微細なディテールまたはコーティングに敏感な作業に対する特殊ケース用のルートです。 CO2 CO2は通常、亜鉛または鋼への直接マーキングの第一選択ではありませんが、主なタスクが有機塗料や粉体層の除去または変更である場合は関連する可能性があります。
実際のタスクに応じて構成を選択する
- 主な検討事項は機種ファミリーの選択です: ファイバーレーザーマーカー.
- 亜鉛メッキ部品が円筒形の場合:回転 & 円筒マーキング。
- 部品がランダムに配置される、またはカメラによる位置合わせが必要な場合:ビジョン位置決め。
- 部品が移動ライン上にある場合:フライング & オンラインマーキング。
- マーキングデータを記録と連携させる必要がある場合:トレーサビリティ連携。
ヒューム排出と腐食挙動をレビューする必要があります
亜鉛めっき鋼へのレーザーマーキングは、亜鉛コーティングを加熱、黒ずませ、薄く、または除去する可能性があります。そのため、マーク結果は安全性と耐久性のレビューだけでなく、材料に関する判断にもなります。.
このページは一般的なエンジニアリングガイダンスのみを提供します。最終生産は、ユーザーの地域の安全規則、材料安全データシート、局所排気またはろ過設計、曝露評価、および受入試験に従う必要があります。.
亜鉛関連ヒューム
亜鉛コーティングが加熱またはアブレーションされると、そのプロセスは局所排気、ろ過、曝露限界、および作業者保護について評価する必要があります。マークの外観だけに頼らないでください。.
コーティング除去のトレードオフ
高コントラストのマークは、保護亜鉛層の一部を除去する可能性があります。許容される除去幅と腐食曝露は、生産承認前に定義する必要があります。.
不明なコーティング
塗料、油、不動態化、クロメート層、保管処理は、煙の挙動とマーク品質を変える可能性があります。入手可能な場合はコーティング情報を提供してください。.
暴露試験
マークされた部品が湿気、塩分、屋外使用、溶剤洗浄、または摩耗にさらされる場合は、最終マークをユーザーの実際の暴露条件下で確認する必要があります。.
不良な亜鉛めっき鋼のマーキング結果はどのように見えますか?
目に見える不具合症状は、多くの場合、コーティングの変動、過剰な亜鉛除去、残留物、またはコード定義の不足を示しています。これらは生産パラメータが固定される前に診断する必要があります。.
不均一なコントラスト
同じマークが部品全体で濃く見えたり薄く見えたりします。一般的な要因には、亜鉛厚さのばらつき、スパングル、酸化、油分、粗さ、または焦点位置の不一致があります。.
過剰な亜鉛除去
明るいまたは暗い露出領域、拡大したマークエッジ、あるいは目に見える素地は、プロセスが許容基準を超えて保護亜鉛層を除去している可能性を示すことがあります。.
拭き取り後の残留物または外観変化
加工直後は許容できるように見えるマークでも、初期のコントラストに緩いアブレーション屑、酸化物、または残留物が寄与している場合、洗浄後に変化することがあります。.
コードの読み取り不良
Data Matrixやバーコードは肉眼では見えても、グレア、低コントラスト、粗いコーティング表面、ゆがんだセル、小さなコードサイズ、または焦点変動のために、安定してスキャンできないことがあります。.
亜鉛めっき鋼のサンプルはどのように検証すべきですか?
有用なサンプル試験は、目に見えるマークを形成できることを証明するだけではありません。コーティング状態、許容されるマーク結果、読み取り性、腐食または摩耗要件、およびプロセスが生産部品でも再現可能であり続けるかどうかを確認する必要があります。.
1. 表面を確認する
既知であれば、亜鉛めっきの処理ルート、皮膜厚または付着量、不動態化、油、塗装または粉体層、および部品が新品か、風化しているか、傷付いているか、汚染されているかを記録する。.
2. マーク要件を定義する
内容、サイズ、目標コントラスト、許容できる皮膜除去、深さまたは触感に関する要件、およびコードをスキャナで読み取る必要があるか、正式に検証する必要があるかを指定する。.
3. プロセスウィンドウを比較する
必要に応じて複数の妥当なパラメータウィンドウを評価し、最初に見えたマークを承認するのではなく、コントラスト、皮膜への影響、エッジ品質、残留物、サイクルタイムの方向性を比較できるようにする。.
4. 洗浄後に検査する
通常の拭き取りまたは洗浄工程の後にマークを確認する。残留物、酸化物、または緩く付着したアブレーション屑が除去された後の最終表面は、直後の外観と異なることがある。.
5. 実際の曝露条件でテストする
該当する場合は、顧客の実際の合否判定方法を使用して、スキャナーの読み取りやすさ、摩耗、溶剤洗浄、湿度、塩分、屋外曝露、後工程のコーティングを評価します。
6. 再現性を確認する
最終的な装置選定の前に、複数の部品または代表的な表面状態で合格した結果を確認し、その後、治具の再現性と生産サイクルタイム要件を検討します。
結果に影響し得る変数を提供してください
材料と表面
- 亜鉛めっきの方式:溶融亜鉛めっき、電気亜鉛めっき、確認済みの別の金属亜鉛コーティング処理、または不明
- 入手可能な場合は、亜鉛コーティングの厚さまたは付着量
- トップ処理または追加コーティング:不動態化/クロメート、油、指紋防止層、亜鉛リッチ塗料/コーティング、塗装または粉体塗装
- 表面状態:新品、風化、白さび、傷あり、清掃済みまたは油塗布済み
マークの目的
- テキスト、シリアル番号、ロゴ、QRコード、バーコードまたはデータマトリックス
- 目標コントラスト、許容されるコーティング除去、深さまたは表面の感触
- 最小文字またはコードサイズ
- リーダーモデル、ベリファイア要件、または目視検査方法
生産と合格基準
- 部品サイズ、マーキング領域、平坦度、曲率、および治具要件
- 数量、必要なサイクルタイム、ローディング方法、およびデータソース
- 湿度、塩、溶剤、屋外、摩耗、または後工程コーティング試験
- 材料安全データシート、抽出要件、および現場の安全制約
受け入れられたサンプル結果は、最終的な装置構成をどのように決定しますか?
装置は、許容可能なマークウィンドウが判明した後に構成する必要があります。材料の反応、形状、フィールドサイズ、抽出、検証、および生産時の取り扱いは、すべて最終見積もりに影響します。.
レーザー光源
許容される表面結果は、標準的なQスイッチファイバで十分か、MOPAまたは別の特殊な方式を検討すべきかを決定します。.
出力クラス
出力は、コーティング除去、マーク深さ、プロセスウィンドウ、サイクルタイム目標と併せて選択されます。亜鉛めっき鋼では、より高い出力が自動的に優れているわけではありません。.
レンズとマーキングエリア
マークサイズ、コードサイズ、必要な精細度、部品寸法が、有効なフィールドサイズとレンズ方向を決定します。より大きなフィールドは、有効な精細度またはプロセス密度を低下させる可能性があります。.
治具/ロータリー
部品形状、装着方法、向き、再現性が、シンプルな治具、カスタム治具、またはロータリー軸のどれが必要かを決定します。.
排気・ろ過
亜鉛コーティング、不動態化、塗料、または粉体層はプロセスヒュームや粒子状物質を発生させる可能性があるため、排気要件は後付けとして扱うのではなく、機械構成の一部として見直す必要があります。.
スキャナー、ビジョン & 自動化
コード検証、カメラ位置決め、コンベヤ、またはデータ連携は、生産ワークフローで必要な場合にのみ追加してください。これらの機能はハンドリングとデータの問題を解決するものであり、亜鉛材料そのものの反応を解決するものではありません。
亜鉛めっき鋼、裸鋼、ステンレス鋼はそれぞれ別の材料系統です
レーザーマーキングの選定では「鋼」という言葉だけでは十分ではありません。Zhuoruiがこれらのページを分けているのは、コーティングや合金系によってマーキング機構と受入リスクが変わるためです。
亜鉛めっき鋼板のレーザーマーキングに関する質問
亜鉛めっき鋼板にレーザーマーキングは可能ですか?
はい、亜鉛めっき鋼板には多くの場合レーザーマーキングできますが、その結果は亜鉛コーティング、不動態化、油、塗料、白錆、目標とするコントラスト、腐食曝露によって左右されます。量産承認の前に最終部品を試験する必要があります。.
レーザーマーキングは亜鉛めっき被膜を除去しますか?
その可能性はあります。一部のマーキング結果は、亜鉛層の一部を変化させるか除去することに依存しています。耐食性が重要な場合は、パラメータを選択する前に、許容される除去面積とマーキング後の曝露試験を定義する必要があります。.
亜鉛めっき鋼板のマーキングにはどのレーザーが使用されますか?
標準的なQスイッチファイバレーザーは、亜鉛コーティング鋼を試験するための通常最初の選択肢です。MOPAは、標準ファイバプロセスが実行可能でありながら、微細なコードのエッジ、コントラスト調整、または亜鉛層の乱れをより厳密に制御するために、より広いパルス制御ウィンドウを必要とする場合に、より関連性が高くなります。MOPAは亜鉛層が無傷のままであることを保証するものではありません。.
レーザーマーキング後にマークは錆びますか?
錆のリスクは、亜鉛めっき皮膜がどの程度影響を受けるか、鋼素地、マーク深さ、洗浄、湿度、塩分または屋外曝露、および部品が後工程でコーティングされるかどうかによって決まります。最終部品で試験する必要があります。
マーキングに関して、亜鉛めっき鋼は裸鋼と同じですか?
いいえ。裸鋼へのマーキングは鋼素地に焦点を当てますが、亜鉛めっき鋼へのマーキングでは、亜鉛層と、その上の不動態化処理、油、塗料、または風化を考慮する必要があります。
最終の亜鉛めっきサンプルを試験する必要がありますか?
バーコードの可読性、亜鉛除去、腐食挙動、コーティングの煙、塗膜除去、微細なディテール、または生産時の再現性が結果を左右する場合は、サンプルを強く推奨します。