
وسم الفولاذ المجلفن
يمكن وسم الفولاذ المجلفن بالليزر، لكن النتيجة تتحدد بطبقة الزنك: سماكة الطلاء، والتخميل، والزيت، والدهان، والصدأ الأبيض، والتباين المطلوب، والتعرض للتآكل، وما إذا كان يمكن تسخين الطلاء أو إزالته في ظل شفط مضبوط ومراجعة سلامة.
يبدأ وسم الفولاذ المجلفن بطبقة الزنك
قطعة الفولاذ المجلفن ليست مجرد قطعة فولاذ. يتفاعل الليزر أولاً مع الزنك أو التخميل أو الزيت أو الأكسيد أو الدهان أو بقايا الصدأ الأبيض قبل أن يصل الوسم إلى الركيزة الفولاذية.
أول قرار في العملية هو ما إذا كان ينبغي أن تظل طبقة الزنك الواقية سليمة إلى حد كبير، أو ما إذا كانت إزالة موضعية مضبوطة للزنك مقبولة. إذا كان لا بد من الحفاظ على الحماية من التآكل قدر الإمكان من الناحية العملية، فينبغي أن يبحث الاختبار الأول عن تباين سطحي قابل للاستخدام مع أقل قدر من اضطراب الطلاء. وإذا كانت إزالة الزنك الموضعية مقبولة، فقد يكون وسم أقوى أو أكثر إحساسًا باللمس ممكنًا، لكن المنطقة المكشوفة ومتطلب التآكل بعد الوسم يصبحان جزءًا من معايير القبول.
بالنسبة للعديد من مهام وسم الفولاذ المطلي بالزنك، تُعد ماكينة وسم فايبر ليزر نقطة بداية عملية. قد تكون النتيجة المطلوبة تباينًا سطحيًا، أو إزالة زنك مضبوطة، أو وسمًا داخل الركيزة الفولاذية، أو رمز ماكينة قابلًا للقراءة، أو إزالة طلاء خارجي قبل قبول القطعة للإنتاج.
أي طلاء مجلفن وحالة سطح تقوم بوسمها؟
يمكن أن تستجيب قطعتان يُطلق عليهما كلتاهما اسم الفولاذ المجلفن بشكل مختلف إذا تغيّرت طبقة الزنك، أو التخميل، أو الزيت، أو الطلاء، أو التجوية، أو سماكة الطلاء. حدِّد نظام الطلاء قبل اختيار القدرة أو معاملات الوسم.
فولاذ مجلفن بالغمس الساخن
غالبًا ما يحتوي الفولاذ المجلفن بالغمس الساخن على طبقة زنك أكثر وضوحًا، وبقع لامعة، وملمس سطحي أكبر. يمكن أن يغيّر التفاوت الموضعي في الطلاء درجة سواد العلامة، ووضوح الحواف، ومدى سرعة وصول العملية إلى الفولاذ الموجود بالأسفل.
مجلفن كهربائيًا
غالبًا ما تكون الأسطح المجلفنة كهربائيًا أكثر نعومة وتستخدم طبقة زنك أرق من المادة المجلفنة بالغمس الساخن. قد يكون التحكم في النصوص والأكواد الدقيقة أسهل، لكن لا يزال يلزم تأكيد التخميل والزيت وسماكة الطلاء الفعلية.
سماكة الطلاء / الوزن
تُعد كمية الزنك متغيرًا أساسيًا في العملية. قد تؤدي مجموعة معاملات تغيّر مظهر طلاء واحد فقط إلى إزالة الزنك على طلاء أرق أو إلى الفشل في إنشاء تباين كافٍ على طلاء أثقل.
معالجة السطح العلوي
يمكن أن تغيّر التخميل، والمعالجة بالكرومات، وطبقات مقاومة لبصمات الأصابع، والزيت، والطلاء، والطلاء المسحوقي، ومعالجات السطح الأخرى الامتصاص، والمخلفات، وسلوك الدخان، والمظهر النهائي للعلامة.
سطح متعرض للعوامل الجوية / صدأ أبيض
يمكن أن تقلل بقع التخزين، وأكسدة الزنك، والتعرض للرطوبة، والخشونة من قابلية التكرار. قد يلزم التنظيف أو تحضير سطح مُتحكّم به قبل اعتماد نافذة معلمات الإنتاج.
فولاذ مخدوش أو مكشوف جزئياً
تُنشئ الخدوش أو الحواف المقطوعة أو الفولاذ المكشوف مسبقاً سطحاً مختلطاً. ولذلك يمكن أن يعبر الوسم نفسه عبر الزنك والأكسيد والركيزة العارية، مما ينتج تبايناً وسلوك تآكل مختلفين.
مسار الجلفنة غير معروف
إذا لم يتمكن المورّد من تأكيد مسار الطلاء أو سمكه، فتعامل مع الجزء النهائي نفسه كمرجع للعملية. يكون اختبار العينات أكثر موثوقية من اختيار المعلمات اعتماداً على اسم المادة وحده.
إذا كان الجزء من فولاذ كربوني أو سبائكي عارٍ، فاستخدم الوسم بالليزر للفولاذ صفحة. إذا كان من الفولاذ المقاوم للصدأ، فاستخدم الوسم بالليزر للفولاذ المقاوم للصدأ المسار.
أين يتم عادةً وسم الفولاذ المجلفن؟
يُستخدم الفولاذ المجلفن حيث تكون قوة الفولاذ والحماية من التآكل القائمة على الزنك مفيدتين معًا. عادةً ما تنشأ متطلبات الوسم من احتياجات التعريف أو التتبع أو التجميع أو التركيب أو الخدمة، وليس من المادة وحدها.
المثبتات والعتاد
قد تحتاج البراغي، والحوامل، والمشابك، وألواح التركيب، والعتاد الإنشائي إلى أرقام الأجزاء، أو تعريف الدفعة، أو علامات المورّد، أو مراجع التجميع، مع الحفاظ على أداء مقاومة التآكل المطلوب.
المغلفات واللوحات الكهربائية
قد تستخدم الصناديق والخزائن وألواح التركيب ومغلفات الوصلات المجلفنة معرفات دائمة لموقع المكوّن، أو مرجع اللوحة، أو معلومات الطراز، أو تتبع الإنتاج.
أجزاء التدفئة والتهوية وتكييف الهواء (HVAC) والصفائح المعدنية
غالبًا ما تحتاج مكونات القنوات، وأجزاء الصفائح المشكّلة، والحوامل، والأغلفة إلى معرفات التصنيع، أو مراجع التركيب، أو معلومات الدفعة، أو رموز قابلة للقراءة تصمد أمام المناولة العادية.
أجزاء السيارات والأجزاء المصنّعة
قد تتطلب الأقواس المختومة والمكونات المشكّلة والتجميعات المصنّعة تعريفًا بالرقم التسلسلي أو رقم الجزء أو Data Matrix لتتبع الإنتاج والفحص اللاحق.
الأنابيب والمواسير والقطاعات
قد تُوسم الأنابيب المجلفنة والمقاطع الإنشائية بمعلومات المواصفات، أو الدفعة، أو طول القطع، أو الرقم التسلسلي، أو التركيب. ويمكن أن تضيف الأشكال الهندسية المنحنية متطلبات تحديد الموضع والتركيز.
الإطارات والدعامات الصناعية
قد تحتاج الإطارات والدعامات والهياكل المجلفنة المصنّعة إلى علامات اتجاه، أو مراجع تجميع، أو معرّفات فحص، أو معلومات أصول دائمة أثناء التصنيع والخدمة.
ما الذي يُوسم عادةً على الفولاذ المجلفن؟
يحدد المحتوى مقدار التباين، ووضوح الحواف، وقابلية التكرار، والتحقق الذي تحتاجه العملية. ليس لرقم القطعة المرئي البسيط والرمز المقروء آليًا معايير القبول نفسها.
تعريف المنتج
رقم القطعة، أو الطراز، أو المواصفات، أو المقاس، أو تعريف المُصنّع، أو أي معلومات منتج ثابتة أخرى.
تتبّع الإنتاج
الرقم التسلسلي، أو رقم الدفعة أو الشحنة، أو رمز التاريخ، أو الوردية، أو معرّف الخط، أو أي بيانات إنتاج متغيرة أخرى.
الرموز القابلة للقراءة آليًا
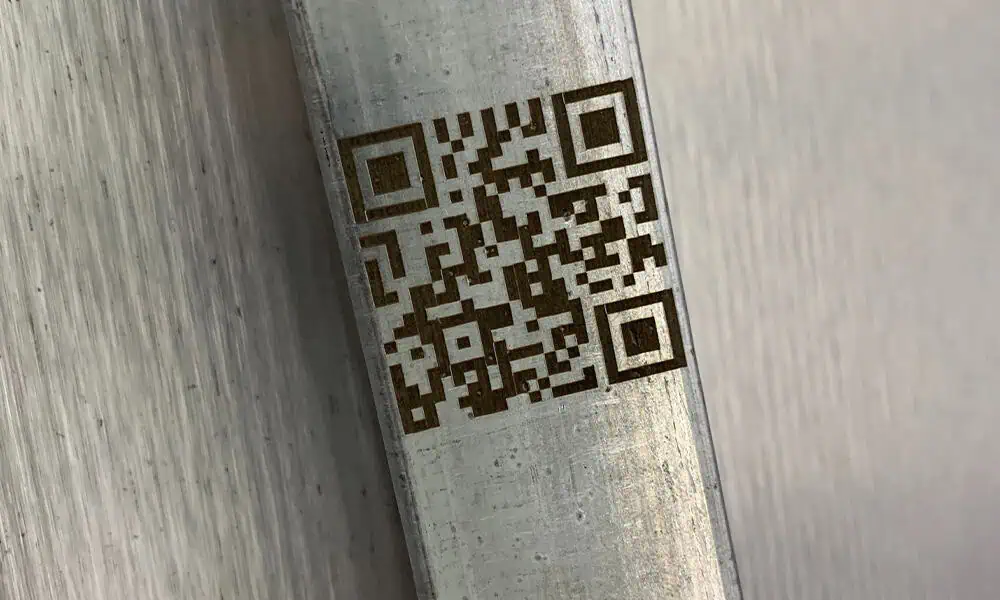
رموز QR، أو Data Matrix، أو الباركود. تتطلب تعريفًا ثابتًا للخلايا أو الأشرطة، وتباينًا كافيًا، والتحقق منها باستخدام القارئ أو المدقق الفعلي المستخدم في الإنتاج.
علامات التجميع والعلامات التجارية
الشعارات، أو علامات المورّد، أو علامات الاتجاه، أو علامات التدريج، أو مراجع التركيب، أو معرّفات موضع التجميع.

نتائج وسم الفولاذ المجلفن النموذجية
ينبغي اختيار العملية بناءً على النتيجة المقبولة: تباين مرئي مع الاحتفاظ بطبقة الزنك قدر الإمكان عمليًا، أو إزالة مضبوطة للزنك، أو الوسم في معدن الفولاذ الأساسي، أو إزالة طبقة خارجية من الطلاء أو المسحوق.
| النتيجة المستهدفة | كيف يُقيَّم عادةً | ما الذي يمكن أن يغيّر النتيجة | التحقق مطلوب |
|---|---|---|---|
| التباين السطحي على الزنك | تغيّر المعاملات مظهر سطح الزنك دون القطع المتعمد بعمق في الفولاذ. | سُمك الزنك، والتخميل، والزيت، والصدأ الأبيض، والنمط التبلوري، والخشونة. | التباين البصري، وقابلية قراءة الرمز، والمظهر بعد التنظيف، وما إذا كان السطح الواقي لا يزال مقبولًا. |
| الإزالة المضبوطة لطبقة الزنك | تُرقّق العملية جزءًا من طلاء الزنك أو تزيله لإنشاء تباين أقوى مقابل الطبقة المتأثرة أو الفولاذ الموجود أسفلها. | سُمك الطلاء، وعدد التمريرات، والتركيز، وإدخال الحرارة، والمقايضة المقبولة بشأن التآكل. | جودة الحواف، ومساحة الركيزة المكشوفة، والتعرض للتآكل، والتوافق مع الطلاء اللاحق. |
| الوسم داخل الركيزة الفولاذية | تمر العلامة عبر الزنك وتنتج معرّفًا ملموسًا أو أعمق في الفولاذ. | العمق المطلوب، وسمك الزنك، وعدد التمريرات، وسمك الركيزة، وتراكم الحرارة. | متطلبات العمق أو الملمس، وسلامة السطح، واستراتيجية الحماية من التآكل، والتعرض للبلي. |
| الباركود أو Data Matrix | يجب أن يكون تباين العلامة ووضوح الخلايا قابلين للقراءة بواسطة ماسح المستخدم أو نظام الفحص. | الوهج، وملمس الطلاء، وحجم الرمز، والهندسة المنحنية، وقابلية تكرار الإنتاج. | اختبار القارئ على الأجزاء النهائية، ومراجعة بمستوى جهاز التحقق عند الحاجة إلى تصنيف رسمي لجودة الباركود. |
| إزالة الدهان أو الطلاء البودري | يزيل الليزر الطلاء الخارجي وقد يؤثر أيضًا على طبقة الزنك التي تحته. | كيمياء الطلاء، والسمك، واللون، والالتصاق، وسلوك الدخان أو الأبخرة. | حافة نظيفة، وبقايا، ومتطلبات شفط، ومراجعة التآكل بعد الوسم. |

كيف يغيّر الشكل والسماكة وحجم الجزء إعداد الوسم؟
عادةً ما يغيّر الشكل الهندسي التحكم في التركيز، وتجهيزات التثبيت، والتحميل، وبنية الآلة أكثر مما يغيّر التوافق الأساسي للفولاذ المجلفن مع الوسم بالليزر.
صفيحة مسطحة أو لوح
عادةً ما تكون أبسط شكل هندسي. تحقق من الاستواء، وحجم مجال الوسم، وتغيّر السطح، وما إذا كان المثبّت قادرًا على إعادة كل قطعة إلى موضع التركيز نفسه.
صفيحة مثنية أو مشكّلة
قد تميل الأجزاء المشكّلة وجه الوسم أو تُنشئ تفاوتًا في الارتفاع. يجب التحقق من التركيز، وخلوص الرأس، والتموضع القابل للتكرار قبل افتراض إعداد مسطح قياسي.
أنبوب أو ماسورة
يحدد القطر وعرض الكود وزاوية اللف ما إذا كان موضع ثابت بسيط كافيًا أو ما إذا كان الدعم الدوّار مفيدًا. لا يتطلب الجزء الأسطواني تلقائيًا وسمًا دوّارًا.
المثبتات الصغيرة
غالبًا ما يتمثل التحدي الرئيسي في التوجيه والتحميل القابل للتكرار بدلاً من توافق الليزر مع المادة. كما تفرض العلامات الصغيرة متطلبات أكثر صرامة على التركيز ووضوح الحواف.
ألواح كبيرة
يمكن أن تؤثر قطع العمل الكبيرة في قرارات مجال الوسم، وارتفاع الحامل، ومنطقة العمل المفتوحة، والحركة، أو تحديد موضع الجزء حتى عندما تكون مساحة الوسم الفعلية صغيرة.
سماكة الفولاذ مقابل سماكة الزنك
بالنسبة لتحديد الأسطح العادي، غالبًا ما يكون لسماكة طبقة الزنك وحالة السطح العلوي تأثير أكبر من سماكة لوح الفولاذ. أما الصفائح الرقيقة جدًا، أو الإزالة الأعمق، أو التشوه الحساس للحرارة، فتتطلب مراجعة منفصلة.
أي ليزر ينبغي اختباره أولًا للفولاذ المجلفن؟
لمعظم عمليات الوسم المباشر على الفولاذ المطلي بالزنك، يُعد ليزر الألياف 1064 نانومتر أول عائلة معدات ينبغي تقييمها. ثم ينبغي اختيار نافذة العملية بناءً على الطلاء، ونتيجة الوسم، وحجم الرمز، ومتطلبات مقاومة التآكل، وهدف زمن الدورة.
ابدأ بليزر الألياف القياسي Q-switched للنصوص العادية، والشعارات، والأرقام التسلسلية، والعديد من رموز التعريف، ومهام الإزالة السطحية المضبوطة. إذا حقق التباين المطلوب، وحالة الطلاء، وقابلية التكرار مع نافذة عملية مستقرة، فلا حاجة للانتقال إلى مصدر أكثر تعقيدًا لمجرد توفر MOPA.
انتقل إلى تقييم MOPA عندما تكون نتيجة الألياف القياسية قابلة للتحقيق لكن نافذة العملية ضيقة جدًا – على سبيل المثال، عندما تحتاج حواف Data Matrix الدقيقة، أو ضبط التباين، أو تحكم أكثر صرامة في اضطراب طبقة الزنك إلى مرونة أكبر في عرض النبضة. توفر MOPA المزيد من خيارات التحكم في العملية؛ لكنها لا تضمن بقاء طلاء الزنك سليمًا.
UV يكون عادةً مسارًا لحالة خاصة للأعمال فائقة التفاصيل أو الحساسة للطلاء بعد مراجعة العينة. CO2 ليس عادةً الخيار الأول للوسم المباشر على الزنك أو الفولاذ، لكنه قد يكون مناسبًا عندما تكون المهمة الرئيسية هي إزالة أو تغيير طبقة طلاء عضوي أو مسحوق.
وجّه التكوين حسب المهمة الفعلية
- اختيار عائلة الماكينة هو السؤال الرئيسي: ماكينات وسم فايبر ليزر.
- القطعة المجلفنة أسطوانية: الوسم الدوّار والأسطواني.
- تُوضع القطعة بشكل عشوائي أو تحتاج إلى محاذاة بالكاميرا: التموضع البصري.
- القطعة على خط متحرك: الوسم الطائر والوسم على الخط.
- يجب أن ترتبط بيانات الوسم بالسجلات: تكامل التتبع.
يجب مراجعة شفط الأبخرة وسلوك التآكل.
قد يؤدي الوسم بالليزر للفولاذ المجلفن إلى تسخين طلاء الزنك أو تغميقه أو ترقيقه أو إزالته. وهذا يجعل نتيجة الوسم قرارًا يتعلق بالمادة، فضلًا عن كونه مراجعة للسلامة والمتانة.
تقدم هذه الصفحة إرشادات هندسية عامة فقط. يجب أن يتبع الإنتاج النهائي قواعد السلامة المحلية لدى المستخدم، وصحيفة بيانات سلامة المواد، وتصميم الشفط أو الفلترة المحلي، وتقييم التعرض، واختبار القبول.
الأبخرة المرتبطة بالزنك
عند تسخين طلاء الزنك أو إزالته بالتذرية، يجب تقييم العملية من حيث الشفط الموضعي، والفلترة، وحدود التعرض، وحماية المشغّل. لا تعتمد على مظهر العلامة وحده.
مقايضة إزالة الطلاء
قد تؤدي العلامة عالية التباين إلى إزالة جزء من طبقة الزنك الواقية. وينبغي تحديد عرض الإزالة المقبول والتعرض للتآكل قبل اعتماد الإنتاج.
طلاءات غير معروفة
قد تؤدي الدهانات والزيوت وطبقات التخميل والكرومات ومعالجات التخزين إلى تغيير سلوك الدخان وجودة العلامة. يُرجى تقديم معلومات الطلاء عند توفرها.
اختبار التعرض
إذا كان الجزء المعلَّم سيتعرض للرطوبة أو الملح أو الخدمة الخارجية أو التنظيف بالمذيبات أو البلى، فيجب فحص العلامة النهائية في ظل ظروف التعرض الحقيقية للمستخدم.
كيف تبدو نتيجة الوسم الرديئة على الفولاذ المجلفن؟
غالبًا ما تشير أعراض الفشل الظاهرة إلى تباين في الطلاء، أو إزالة مفرطة للزنك، أو بقايا، أو تعريف غير كافٍ للرمز. ويجب تشخيصها قبل تثبيت معايير الإنتاج.
تباين غير منتظم
تظهر العلامة نفسها أغمق أو أفتح عبر أجزاء القطعة. تشمل العوامل الشائعة المساهمة تباين سُمك الزنك، أو البقع اللامعة، أو الأكسدة، أو الزيت، أو الخشونة، أو موضع بؤري غير ثابت.
إزالة مفرطة للزنك
قد تشير المناطق المكشوفة اللامعة أو الداكنة، أو حواف العلامة الموسّعة، أو الركيزة الظاهرة إلى أن العملية تزيل من طبقة الزنك الواقية أكثر مما تسمح به معايير القبول.
بقايا أو تغيّر في المظهر بعد المسح
قد تتغير علامة تبدو مقبولة فور المعالجة بعد التنظيف إذا كان حطام الاستئصال السائب أو الأكسيد أو البقايا يسهم في التباين الأولي.
ضعف قابلية قراءة الكود
قد تبدو مصفوفة بيانات Data Matrix أو رمز شريطي مرئيًا للعين، لكنه قد يُقرأ بشكل غير متسق عند المسح الضوئي بسبب الوهج، أو التباين المنخفض، أو ملمس الطلاء الخشن، أو الخلايا المشوّهة، أو صغر حجم الرمز، أو تفاوت التركيز.
كيف ينبغي التحقق من صلاحية عينة من الفولاذ المجلفن؟
لا يقتصر اختبار العينة المفيد على إثبات إمكانية إنشاء علامة مرئية. بل ينبغي أن يؤكد حالة الطلاء، ونتيجة العلامة المقبولة، وقابلية القراءة، ومتطلب التآكل أو البلى، وما إذا كانت العملية تظل قابلة للتكرار على أجزاء الإنتاج.
1. التحقق من السطح
سجّل مسار الجلفنة، وسمك الطلاء أو وزن الطلاء إن كانا معروفين، والتخميل، والزيت، والدهان أو طبقة المسحوق، وما إذا كان الجزء جديدًا أو متأثرًا بالعوامل الجوية أو مخدوشًا أو ملوثًا.
2. حدّد متطلبات العلامة
حدّد المحتوى، والحجم، والتباين المستهدف، وإزالة الطلاء المقبولة، ومتطلبات العمق أو اللمس، وما إذا كان يجب قراءة الرمز بواسطة ماسح ضوئي أو التحقق منه رسميًا.
3. قارن نوافذ العملية
قيّم أكثر من نافذة معلمات معقولة عند الحاجة حتى يتمكن المشروع من مقارنة التباين، واضطراب الطلاء، وجودة الحواف، والبقايا، واتجاه زمن الدورة، بدلًا من اعتماد أول علامة مرئية.
4. افحص بعد التنظيف
افحص العلامة بعد خطوة المسح أو التنظيف المعتادة. قد يختلف المظهر الفوري عن السطح النهائي بعد إزالة البقايا أو الأكسيد أو حطام الاستئصال السائب.
5. اختبر التعرض الحقيقي
عند الاقتضاء، قيّم قابلية القراءة بالماسح الضوئي، أو التآكل، أو التنظيف بالمذيبات، أو الرطوبة، أو الملح، أو التعرض الخارجي، أو الطلاء اللاحق باستخدام طريقة القبول الفعلية للعميل.
6. تأكيد قابلية التكرار
قبل الاختيار النهائي للماكينة، أكّد النتيجة المقبولة عبر عدة قطع أو ظروف سطحية تمثيلية، ثم راجع قابلية تكرار المثبّت ومتطلبات زمن دورة الإنتاج.
قدّم المتغيرات التي يمكن أن تغيّر النتيجة
المادة والسطح
- مسار الجلفنة: الغمس الساخن، الجلفنة الكهربائية، عملية أخرى مؤكدة لطلاء الزنك المعدني، أو غير معروف
- سماكة طلاء الزنك أو وزن الطلاء عندما يكون متاحاً
- المعالجة العلوية أو الطلاء المضاف: التخميل/الكرومات، الزيت، طبقة مضادة لبصمات الأصابع، دهان/طلاء غني بالزنك، دهان أو طلاء مسحوقي
- حالة السطح: جديد، متأثر بالعوامل الجوية، صدأ أبيض، مخدوش، منظف أو مزيت
هدف وضع العلامة
- نص، رقم تسلسلي، شعار، رمز QR، باركود أو Data Matrix
- التباين المستهدف، إزالة الطلاء المقبولة، العمق أو ملمس السطح
- الحد الأدنى لحجم الحرف أو الرمز
- طراز القارئ، متطلبات أداة التحقق أو طريقة الفحص البصري
الإنتاج والقبول
- حجم القطعة، المنطقة المعلّمة، الاستواء، الانحناء ومتطلبات التثبيت
- الكمية، زمن الدورة المطلوب، طريقة التحميل ومصدر البيانات
- اختبارات الرطوبة والملح والمذيبات والاستخدام الخارجي والبلى أو الطلاءات اللاحقة
- صحيفة بيانات سلامة المواد، متطلبات الشفط وقيود السلامة في الموقع
كيف تحدد نتيجة العينة المقبولة التكوين النهائي للماكينة؟
ينبغي تكوين الماكينة بعد معرفة نافذة الوسم المقبولة. تؤثر استجابة المادة والهندسة وحجم المجال والشفط والتحقق ومناولة الإنتاج جميعها على عرض السعر النهائي.
مصدر الليزر
تحدد نتيجة السطح المقبولة ما إذا كان ليزر الألياف القياسي المزوّد بمفتاح Q كافيًا أو ما إذا كان ينبغي تقييم MOPA أو مسار خاص آخر.
فئة القدرة
تُختار القدرة جنبًا إلى جنب مع إزالة الطلاء، وعمق العلامة، ونافذة العملية، وهدف زمن الدورة. القدرة الأعلى ليست أفضل تلقائيًا للفولاذ المجلفن.
العدسة ومجال الوسم
يحدد حجم العلامة، وحجم الرمز، والتفاصيل المطلوبة، وأبعاد القطعة حجم المجال المفيد واتجاه العدسة. قد يقلل المجال الأكبر من التفاصيل الفعلية أو كثافة العملية.
المثبّت / المحور الدوّار
يحدد شكل القطعة، وطريقة التحميل، والتوجيه، وقابلية التكرار ما إذا كانت هناك حاجة إلى مثبّت بسيط، أو مثبّت مخصص، أو محور دوّار.
الشفط والترشيح
نظرًا لأن طلاء الزنك أو التخميل أو طبقات الدهان أو المسحوق يمكن أن تنتج أدخنة وجسيمات أثناء العملية، ينبغي مراجعة متطلبات الشفط كجزء من تهيئة الماكينة بدلًا من التعامل معها كفكرة لاحقة.
الماسح الضوئي والرؤية والأتمتة
أضف التحقق من الرمز، وتحديد موضع الكاميرا، والناقل، أو تكامل البيانات فقط عندما يتطلب سير عمل الإنتاج ذلك. تحل هذه الوظائف مشكلات المناولة والبيانات، لا استجابة مادة الزنك نفسها.
الفولاذ المجلفن والفولاذ العاري والفولاذ المقاوم للصدأ مسارات منفصلة للمواد
إن كلمة فولاذ وحدها لا تكفي لاختيار الوسم بالليزر. يفصل Zhuorui هذه الصفحات لأن نظام الطلاء أو السبيكة يغيّر آلية الوسم ومخاطر القبول.
الفولاذ المجلفن
الفولاذ المطلي بالزنك، وإزالة الطلاء، والتباين على الزنك، ومراجعة الأبخرة/الشفط، والتحقق من التعرض للتآكل.
فولاذ
أسطح الفولاذ الكربوني، والفولاذ الطري، وفولاذ الأدوات، والفولاذ السبائكي، بما في ذلك الصدأ والزيت وقشور الدرفلة والطلاء والتحقق من العمق.
فولاذ مقاوم للصدأ
درجات الفولاذ المقاوم للصدأ، العلامات الداكنة، التلدين، التخميل والتحقق الحساس للتآكل.
مركز المعادن
قارن الفولاذ المجلفن بالألومنيوم والنحاس الأصفر والنحاس والتيتانيوم ومسارات المعادن الأخرى.
أسئلة الوسم بالليزر على الفولاذ المجلفن
هل يمكن وسم الفولاذ المجلفن بالليزر؟
نعم، غالبًا ما يمكن وسم الفولاذ المجلفن بالليزر، لكن النتيجة تعتمد على طلاء الزنك، والتخميل، والزيت، والدهان، والصدأ الأبيض، والتباين المستهدف، والتعرض للتآكل. يجب اختبار الأجزاء النهائية قبل اعتماد الإنتاج.
هل يزيل الوسم بالليزر الطبقة المجلفنة؟
قد يحدث ذلك. تعتمد بعض نتائج الوسم على تغيير أو إزالة جزء من طبقة الزنك. إذا كانت الحماية من التآكل مهمة، فيجب تحديد مساحة الإزالة المقبولة واختبار التعرض بعد الوسم قبل اختيار المعاملات.
أي ليزر يُستخدم في وسم الفولاذ المجلفن؟
عادةً ما يكون ليزر الألياف القياسي ذو التبديل Q (Q-switched) هو المسار الأول الذي يُختبر للفولاذ المطلي بالزنك. ويصبح MOPA أكثر ملاءمة عندما تكون عملية الألياف القياسية مجدية لكنها تحتاج إلى نافذة أوسع للتحكم في النبضات من أجل حواف الأكواد الدقيقة، أو ضبط التباين، أو تحكم أدق في اضطراب طبقة الزنك. لا يضمن MOPA بقاء طبقة الزنك سليمة.
هل ستصدأ العلامة بعد الوسم بالليزر؟
تعتمد مخاطر الصدأ على مدى تأثر طلاء الزنك، وركيزة الفولاذ، وعمق العلامة، والتنظيف، والرطوبة، والتعرض للملح أو للهواء الطلق، وما إذا كان الجزء يتلقى طلاءً في مراحل لاحقة. وينبغي اختباره على الأجزاء النهائية.
هل الفولاذ المجلفن مثل الفولاذ العاري من حيث الوسم؟
لا. يركز وسم الفولاذ العاري على ركيزة الفولاذ، بينما يجب أن يراعي وسم الفولاذ المجلفن طبقة الزنك وأي تخميل أو زيت أو طلاء أو تعرية مناخية فوقها.
هل أحتاج إلى اختبار عينات مجلفنة نهائية؟
يوصى بشدة بالعينات عندما تعتمد النتيجة على قابلية قراءة الباركود، أو إزالة الزنك، أو سلوك التآكل، أو دخان الطلاء، أو إزالة الدهان، أو التفاصيل الدقيقة، أو قابلية التكرار في الإنتاج.
أرسل تفاصيل الطلاء المجلفن ومتطلبات الوسم
شارك مسار الجلفنة، وسماكة طلاء الزنك أو وزن الطلاء عندما يكون معروفًا، والتخميل أو المعالجة العلوية، والتصميم الفني للعلامة، والتباين المستهدف أو إزالة الطلاء المقبولة، وهندسة القطعة، واختبار التعرض، ومتطلبات القارئ، وهدف الإنتاج. يمكن لـ Zhuorui استخدام هذه المدخلات لتقييم اتجاه اختبار العينة والتوصية بتكوين آلة مناسب لعرض السعر.