
Markierung von verzinktem Stahl
Verzinkter Stahl kann mit einem Laser markiert werden, doch das Ergebnis wird von der Zinkschicht bestimmt: Beschichtungsdicke, Passivierung, Öl, Lack, Weißrost, erforderlicher Kontrast, Korrosionsbelastung und ob die Beschichtung unter kontrollierter Absaugung und Sicherheitsüberprüfung erhitzt oder entfernt werden kann.
Die Markierung von verzinktem Stahl beginnt mit der Zinkschicht
Ein verzinktes Stahlteil ist nicht nur ein Stahlteil. Der Laser interagiert zuerst mit Zink, Passivierung, Öl, Oxid, Lack oder Weißrost-Rückständen, bevor die Markierung das Stahlsubstrat erreicht.
Die erste Prozessentscheidung ist, ob die schützende Zinkschicht im Wesentlichen intakt bleiben soll oder ob eine kontrollierte lokale Zinkentfernung akzeptabel ist. Wenn der Korrosionsschutz so weit wie praktikabel erhalten bleiben muss, sollte der erste Test auf nutzbaren Oberflächenkontrast bei minimaler Beschichtungsstörung abzielen. Wenn eine lokale Zinkentfernung akzeptabel ist, kann eine stärkere oder tastbarere Markierung möglich sein, aber die freigelegte Fläche und die Korrosionsanforderung nach der Markierung werden Teil der Abnahmekriterien.
Für viele Markierungsaufgaben an zinkbeschichtetem Stahl ist eine Faserlaser-Beschriftungsmaschine ein praktischer Ausgangspunkt. Das geforderte Ergebnis kann Oberflächenkontrast, kontrollierte Zinkentfernung, Markierung in das Stahlsubstrat, ein lesbarer Maschinencode oder die Entfernung einer äußeren Beschichtung sein, bevor das Teil für die Produktion freigegeben wird.
Welche verzinkte Beschichtung und welchen Oberflächenzustand markieren Sie?
Zwei Teile, die beide als verzinkter Stahl bezeichnet werden, können unterschiedlich reagieren, wenn sich Zinkschicht, Passivierung, Öl, Lack, Verwitterung oder Beschichtungsdicke ändern. Definieren Sie das Beschichtungssystem, bevor Sie Leistung oder Markierungsparameter wählen.
Feuerverzinkt
Feuerverzinkter Stahl weist oft eine sichtbarere Zinkschicht, Zinkblumen und eine stärkere Oberflächentextur auf. Lokale Beschichtungsschwankungen können die Dunkelheit der Markierung, die Kantendefinition und die Geschwindigkeit beeinflussen, mit der der Prozess den darunterliegenden Stahl erreicht.
Elektroverzinkt
Elektrolytisch verzinkte Oberflächen sind oft glatter und weisen eine dünnere Zinkschicht auf als feuerverzinktes Material. Feine Texte und Codes lassen sich möglicherweise leichter kontrollieren, doch Passivierung, Öl und die tatsächliche Beschichtungsdicke müssen weiterhin bestätigt werden.
Beschichtungsdicke / Gewicht
Die Zinkmenge ist eine primäre Prozessvariable. Ein Parametersatz, der nur das Aussehen einer Beschichtung verändert, kann bei einer dünneren Beschichtung Zink abtragen oder bei einer dickeren Beschichtung nicht genügend Kontrast erzeugen.
Oberflächenbehandlung der Oberseite
Passivierung, Chromatierung, Anti-Fingerprint-Schichten, Öl, Lack, Pulverbeschichtung und andere Oberflächenbehandlungen können Absorption, Rückstände, Rauchverhalten und das endgültige Aussehen der Markierung verändern.
Verwitterte / Weißrost-Oberfläche
Lagerflecken, Zinkoxidation, Feuchtigkeitseinwirkung und Rauheit können die Wiederholbarkeit verringern. Vor der Freigabe eines Produktionsparameterfensters kann eine Reinigung oder eine kontrollierte Oberflächenvorbereitung erforderlich sein.
Zerkratzter oder teilweise freiliegender Stahl
Kratzer, Schnittkanten oder bereits freiliegender Stahl erzeugen eine gemischte Oberfläche. Dieselbe Markierung kann daher Zink, Oxid und blankes Substrat überqueren und dabei unterschiedlichen Kontrast und unterschiedliches Korrosionsverhalten erzeugen.
Unbekannter Verzinkungsweg
Wenn der Lieferant den Beschichtungsweg oder die Beschichtungsdicke nicht bestätigen kann, behandeln Sie das fertige Bauteil selbst als Prozessreferenz. Probenprüfung ist zuverlässiger als die Auswahl von Parametern allein anhand des Materialnamens.
Wenn das Teil aus blankem Kohlenstoffstahl oder legiertem Stahl besteht, verwenden Sie die Stahl-Lasermarkierung Seite. Wenn es sich um Edelstahl handelt, verwenden Sie die Edelstahl-Lasermarkierung Route.
Wo wird verzinkter Stahl üblicherweise markiert?
Verzinkter Stahl wird dort eingesetzt, wo sowohl die Festigkeit von Stahl als auch der Korrosionsschutz auf Zinkbasis von Nutzen sind. Markierungsanforderungen ergeben sich in der Regel eher aus Identifikation, Rückverfolgbarkeit, Montage, Installation oder Serviceanforderungen als allein aus dem Material.
Befestigungselemente & Beschläge
Bolzen, Halterungen, Klemmen, Montageplatten und Baubeschläge können Teilenummern, Chargenidentifikation, Lieferantenkennzeichnungen oder Montageverweise erfordern, während die erforderliche Korrosionsbeständigkeit erhalten bleibt.
Elektrische Gehäuse & Schalttafeln
Verzinkte Kästen, Schränke, Montageplatten und Anschlussgehäuse können dauerhafte Kennzeichnungen für Komponentenposition, Schalttafelreferenz, Modellinformationen oder Produktionsrückverfolgbarkeit verwenden.
HLK & Blechteile
Kanalbauteile, geformte Blechteile, Halterungen und Gehäuse benötigen oft Fertigungs-IDs, Montagereferenzen, Chargeninformationen oder lesbare Codes, die die normale Handhabung überstehen.
Automobil- & Fertigungsteile
Gestanzte Halterungen, umgeformte Komponenten und gefertigte Baugruppen können Serien-, Teile- oder Data-Matrix-Identifikation für die Produktionsverfolgung und nachgelagerte Prüfung erfordern.
Rohre, Röhren & Profile
Verzinkte Rohre und Konstruktionsprofile können mit Spezifikations-, Chargen-, Zuschnittlängen-, Serien- oder Installationsinformationen gekennzeichnet werden. Gekrümmte Geometrien können zusätzliche Anforderungen an Positionierung und Fokussierung mit sich bringen.
Industrielle Rahmen & Stützen
Rahmen, Stützen und gefertigte verzinkte Strukturen können während der Fertigung und im Service Orientierungsmarkierungen, Montagereferenzen, Prüf-IDs oder dauerhafte Anlageninformationen benötigen.
Was wird üblicherweise auf verzinktem Stahl gekennzeichnet?
Der Inhalt bestimmt, wie viel Kontrast, Kantenschärfe, Wiederholbarkeit und Verifizierung der Prozess benötigt. Eine einfache sichtbare Teilenummer und ein maschinenlesbarer Code haben nicht dieselben Abnahmekriterien.
Produktidentifikation
Teilenummer, Modell, Spezifikation, Größe, Herstellerkennzeichnung oder andere feste Produktinformationen.
Produktionsrückverfolgbarkeit
Seriennummer, Chargen- oder Losnummer, Datumscode, Schicht, Linien-ID oder andere variable Produktionsdaten.
Maschinenlesbare Codes
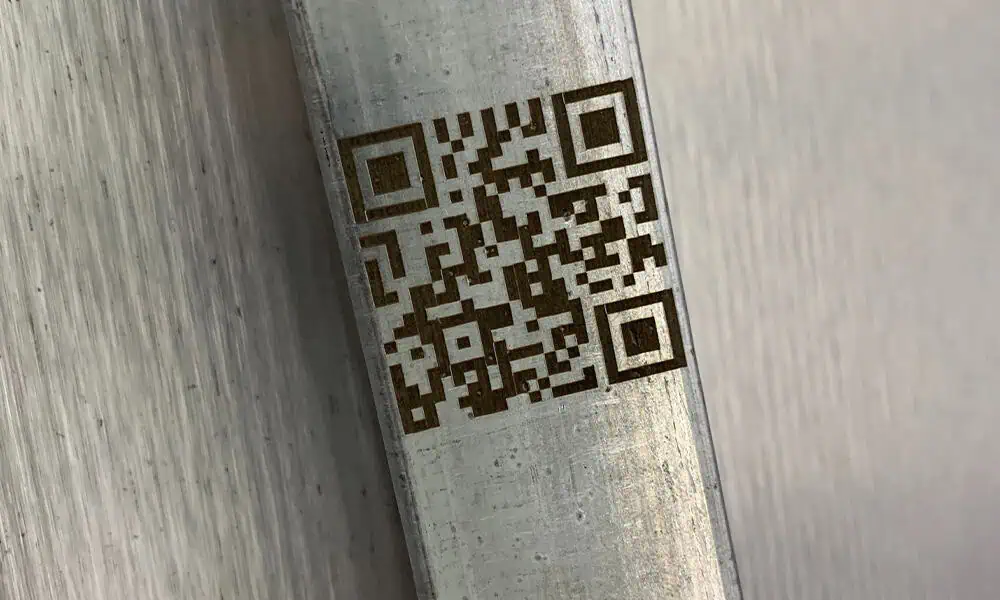
QR-Codes, Data Matrix oder Barcodes. Diese erfordern eine stabile Zellen- oder Balkendefinition, ausreichenden Kontrast und eine Validierung mit dem tatsächlich in der Produktion verwendeten Lesegerät oder Verifizierer.
Montage- und Branding-Markierungen
Logos, Lieferantenkennzeichnungen, Orientierungsmarken, Skalenmarken, Montagereferenzen oder Montagepositionskennungen.

Typische Ergebnisse der Markierung von verzinktem Stahl
Das Verfahren sollte anhand des akzeptierten Ergebnisses gewählt werden: sichtbarer Kontrast bei weitestgehender Erhaltung der Zinkschicht, kontrollierte Zinkabtragung, Markierung bis in das Stahlsubstrat oder Entfernung einer äußeren Lack- oder Pulverschicht.
| Zielergebnis | Wie es üblicherweise bewertet wird | Was das Ergebnis verändern kann | Validierung erforderlich |
|---|---|---|---|
| Oberflächenkontrast auf Zink | Parameter verändern das Aussehen der Zinkoberfläche, ohne absichtlich tief in den Stahl zu schneiden. | Zinkschichtdicke, Passivierung, Öl, Weißrost, Zinkblume und Rauheit. | Visueller Kontrast, Lesbarkeit des Codes, Erscheinungsbild nach der Reinigung und ob die Schutzoberfläche akzeptabel bleibt. |
| Kontrollierter Abtrag der Zinkschicht | Der Prozess verdünnt oder entfernt einen Teil der Zinkbeschichtung, um einen stärkeren Kontrast gegenüber der betroffenen Schicht oder dem darunterliegenden Stahl zu erzeugen. | Beschichtungsdicke, Anzahl der Durchgänge, Fokus, Wärmeeintrag und der akzeptierte Korrosionskompromiss. | Kantenqualität, freiliegende Substratfläche, Korrosionsbelastung und Kompatibilität mit nachfolgenden Beschichtungen. |
| Markierung in das Stahlsubstrat | Die Markierung durchdringt das Zink und erzeugt eine fühlbare oder tiefere Kennzeichnung im Stahl. | Erforderliche Tiefe, Zinkdicke, Anzahl der Durchgänge, Substratdicke und Wärmeakkumulation. | Tiefe oder taktile Anforderung, Oberflächenintegrität, Korrosionsschutzstrategie und Verschleißbelastung. |
| Barcode oder Data Matrix | Markierungskontrast und Zelldefinition müssen für den Scanner oder das Inspektionssystem des Nutzers lesbar sein. | Blendung, Beschichtungstextur, Codegröße, gekrümmte Geometrie und Wiederholbarkeit in der Produktion. | Reader-Test an finalen Teilen und Prüfung auf Verifizierer-Niveau, wenn ein formeller Barcode-Qualitätsgrad erforderlich ist. |
| Entfernung von Lack- oder Pulverbeschichtung | Der Laser entfernt die äußere Beschichtung und kann auch die darunterliegende Zinkschicht beeinflussen. | Beschichtungschemie, -dicke, -farbe, -haftung sowie Rauch- oder Dampfverhalten. | Saubere Kante, Rückstände, Absauganforderung und Korrosionsüberprüfung nach der Markierung. |

Wie verändern Form, Dicke und Bauteilgröße das Markierungs-Setup?
Die Geometrie verändert in der Regel die Fokussteuerung, die Vorrichtungstechnik, die Beschickung und die Maschinenstruktur stärker, als sie die grundlegende Kompatibilität von verzinktem Stahl mit der Lasermarkierung verändert.
Flachblech oder Platte
Üblicherweise die einfachste Geometrie. Prüfen Sie die Ebenheit, die Größe des Markierungsfelds, Oberflächenabweichungen und ob die Vorrichtung jedes Teil an dieselbe Fokusposition zurückführen kann.
Gebogenes oder umgeformtes Blech
Umgeformte Teile können die Markierungsfläche neigen oder Höhenunterschiede erzeugen. Fokus, Kopffreiraum und wiederholbare Positionierung sollten geprüft werden, bevor ein standardmäßiges flaches Setup angenommen wird.
Rohr oder Rohrleitung
Durchmesser, Codeweite und Umschlingungswinkel bestimmen, ob eine einfache feste Position ausreicht oder ob eine Drehunterstützung sinnvoll ist. Ein zylindrisches Teil erfordert nicht automatisch eine Rotationsmarkierung.
Kleine Befestigungselemente
Die Hauptherausforderung sind oft Ausrichtung und wiederholbare Bestückung, nicht die Laser-Material-Kompatibilität. Kleine Markierungen stellen zudem strengere Anforderungen an Fokus und Kantendefinition.
Große Paneele
Große Werkstücke können Entscheidungen zum Markierfeld, zur Ständerhöhe, zum offenen Arbeitsbereich, zur Bewegung oder zur Positionierung des Werkstücks beeinflussen, selbst wenn die tatsächlich markierte Fläche klein ist.
Stahldicke vs. Zinkschichtdicke
Für die normale Oberflächenidentifikation sind Zinkschichtdicke und Oberflächenzustand oft einflussreicher als die Stahlblechdicke. Sehr dünnes Blech, tieferes Abtragen oder wärmeempfindliche Verformung erfordern eine gesonderte Prüfung.
Welcher Laser sollte für verzinkten Stahl zuerst getestet werden?
Für die meisten direkten Markierungen auf zinkbeschichtetem Stahl ist ein 1064-nm-Faserlaser die erste Gerätefamilie, die bewertet werden sollte. Das Prozessfenster sollte dann unter Berücksichtigung von Beschichtung, Markierungsergebnis, Codegröße, Korrosionsanforderung und angestrebtem Zykluszeitwert gewählt werden.
Beginnen Sie mit einem Standard-Q-Switch-Faserlaser für gewöhnlichen Text, Logos, Seriennummern, viele Identifikationscodes und kontrollierte Aufgaben zum Oberflächenabtrag. Wenn er den erforderlichen Kontrast, den Beschichtungszustand und die Reproduzierbarkeit mit einem stabilen Prozessfenster liefert, gibt es keinen Grund, nur weil MOPA verfügbar ist, auf eine komplexere Quelle umzusteigen.
Wechseln Sie zur MOPA-Bewertung, wenn das Ergebnis mit der Standardfaser realisierbar ist, das Prozessfenster jedoch zu eng ist – zum Beispiel, wenn feine Data-Matrix-Kanten, Kontrastabstimmung oder eine engere Kontrolle der Störung der Zinkschicht mehr Pulsbreitenflexibilität erfordern. MOPA bietet mehr Optionen zur Prozesssteuerung; es garantiert jedoch nicht, dass die Zinkbeschichtung intakt bleibt.
UV ist normalerweise eine Spezialroute für Feindetail- oder beschichtungsempfindliche Arbeiten nach einer Musterprüfung. CO2 ist normalerweise nicht die erste Wahl für die direkte Markierung von Zink oder Stahl, kann aber relevant sein, wenn die Hauptaufgabe darin besteht, eine organische Lack- oder Pulverschicht zu entfernen oder zu verändern.
Konfiguration an der tatsächlichen Aufgabe ausrichten
- Die Auswahl der Maschinenfamilie ist die Hauptfrage: Faserlaser-Beschriftungsmaschinen.
- Das verzinkte Teil ist zylindrisch: Rotations- & Zylindermarkierung.
- Das Teil wird zufällig platziert oder benötigt eine Kameraausrichtung: Vision-Positionierung.
- Das Teil befindet sich auf einer bewegten Linie: Fliegende & Online-Markierung.
- Die Markierungsdaten müssen mit Datensätzen verknüpft werden: Rückverfolgbarkeitsintegration.
Rauchabsaugung und Korrosionsverhalten müssen überprüft werden
Das Lasermarkieren von verzinktem Stahl kann die Zinkbeschichtung erhitzen, verdunkeln, verdünnen oder entfernen. Dadurch wird das Markierungsergebnis sowohl zu einer Materialentscheidung als auch zu einer Sicherheits- und Haltbarkeitsprüfung.
Diese Seite bietet nur allgemeine technische Hinweise. Die endgültige Produktion sollte den lokalen Sicherheitsvorschriften des Nutzers, dem Sicherheitsdatenblatt des Materials, der Auslegung der lokalen Absaugung oder Filterung, der Expositionsbewertung und dem Abnahmetest folgen.
Zinkhaltige Dämpfe
Wenn eine Zinkbeschichtung erhitzt oder abgetragen wird, sollte der Prozess im Hinblick auf lokale Absaugung, Filtration, Expositionsgrenzwerte und Schutz des Bedienpersonals bewertet werden. Verlassen Sie sich nicht allein auf das Aussehen der Markierung.
Zielkonflikt bei der Beschichtungsentfernung
Eine kontrastreiche Markierung kann einen Teil der schützenden Zinkschicht entfernen. Die akzeptierte Abtragsbreite und Korrosionsbelastung sollten vor der Produktionsfreigabe festgelegt werden.
Unbekannte Beschichtungen
Farbe, Öl, Passivierung, Chromatschichten und Lagerbehandlungen können das Rauchverhalten und die Markierungsqualität verändern. Geben Sie, sofern verfügbar, Informationen zur Beschichtung an.
Expositionsprüfung
Wenn das markierte Teil Feuchtigkeit, Salz, Außeneinsatz, Lösungsmittelreinigung oder Verschleiß ausgesetzt wird, sollte die endgültige Markierung unter den realen Einsatzbedingungen des Nutzers geprüft werden.
Wie sieht ein schlechtes Markierungsergebnis bei verzinktem Stahl aus?
Sichtbare Fehlersymptome weisen häufig auf Beschichtungsschwankungen, übermäßigen Zinkabtrag, Rückstände oder eine unzureichende Code-Definition hin. Sie sollten diagnostiziert werden, bevor die Produktionsparameter fixiert werden.
Ungleichmäßiger Kontrast
Dieselbe Markierung erscheint je nach Stelle des Bauteils dunkler oder heller. Häufige Einflussfaktoren sind Schwankungen der Zinkschichtdicke, Zinkblumen, Oxidation, Öl, Rauheit oder eine inkonsistente Fokusposition.
Übermäßiger Zinkabtrag
Helle oder dunkle freiliegende Bereiche, verbreiterte Markierungsränder oder sichtbares Substrat können darauf hindeuten, dass durch den Prozess mehr von der schützenden Zinkschicht abgetragen wird, als die Abnahmekriterien zulassen.
Rückstände oder Veränderung des Aussehens nach dem Abwischen
Eine Markierung, die unmittelbar nach der Bearbeitung akzeptabel aussieht, kann sich nach der Reinigung verändern, wenn lose Ablationsrückstände, Oxid oder Rückstände zum anfänglichen Kontrast beitragen.
Schlechte Lesbarkeit des Codes
Ein Data-Matrix-Code oder Barcode kann für das Auge sichtbar erscheinen, aber aufgrund von Blendung, geringem Kontrast, rauer Beschichtungstextur, verzerrten Zellen, kleiner Codegröße oder Fokusvariation dennoch unregelmäßig gescannt werden.
Wie sollte eine verzinkte Stahlprobe validiert werden?
Eine nützliche Musterprüfung leistet mehr, als nur nachzuweisen, dass eine sichtbare Markierung erzeugt werden kann. Sie sollte den Beschichtungszustand, das akzeptierte Markierungsergebnis, die Lesbarkeit, die Korrosions- oder Verschleißanforderung bestätigen und prüfen, ob der Prozess bei Produktionsteilen reproduzierbar bleibt.
1. Die Oberfläche bestätigen
Erfassen Sie die Verzinkungsroute, die Beschichtungsdicke oder das Beschichtungsgewicht, wenn bekannt, Passivierung, Öl-, Lack- oder Pulverschicht und ob das Teil neu, verwittert, zerkratzt oder verunreinigt ist.
2. Markierungsanforderung definieren
Geben Sie Inhalt, Größe, Zielkontrast, akzeptablen Beschichtungsabtrag, Tiefen- oder Haptikanforderung an und ob der Code von einem Scanner gelesen oder formell verifiziert werden muss.
3. Prozessfenster vergleichen
Bewerten Sie bei Bedarf mehr als ein sinnvolles Parameterfenster, damit das Projekt Kontrast, Beschichtungsstörung, Kantenqualität, Rückstände und Zykluszeitrichtung vergleichen kann, anstatt die erste sichtbare Markierung freizugeben.
4. Nach der Reinigung prüfen
Prüfen Sie die Markierung nach dem üblichen Wisch- oder Reinigungsschritt. Das unmittelbare Erscheinungsbild kann von der endgültigen Oberfläche abweichen, nachdem Rückstände, Oxid oder lose Ablationsrückstände entfernt wurden.
5. Reale Exposition testen
Bewerten Sie, sofern relevant, Scannerlesbarkeit, Verschleiß, Lösemittelreinigung, Feuchtigkeit, Salz, Außenbewitterung oder nachgelagerte Beschichtung mit der tatsächlichen Abnahmemethode des Kunden.
6. Wiederholbarkeit bestätigen
Bevor Sie die endgültige Maschinenauswahl treffen, bestätigen Sie das akzeptierte Ergebnis an mehreren Teilen oder repräsentativen Oberflächenbedingungen und prüfen Sie anschließend die Wiederholbarkeit der Vorrichtung sowie die Anforderungen an die Produktionszykluszeit.
Geben Sie die Variablen an, die das Ergebnis verändern können
Material & Oberfläche
- Verzinkungsroute: Feuerverzinkung, elektrolytische Verzinkung, ein anderes bestätigtes metallisches Zinkbeschichtungsverfahren oder unbekannt
- Zinkbeschichtungsdicke oder Beschichtungsgewicht, sofern verfügbar
- Nachbehandlung oder zusätzliche Beschichtung: Passivierung/Chromatierung, Öl, Antifingerprint-Schicht, zinkreiche Lackierung/Beschichtung, Lack- oder Pulverbeschichtung
- Oberflächenzustand: neu, verwittert, Weißrost, zerkratzt, gereinigt oder geölt
Markierungsziel
- Text, Seriennummer, Logo, QR-Code, Barcode oder Data Matrix
- Zielkontrast, akzeptierte Beschichtungsabtragung, Tiefe oder Oberflächenhaptik
- Minimale Zeichen- oder Codegröße
- Lesermodell, Verifiziereranforderung oder visuelle Prüfmethode
Produktion & Abnahme
- Teilegröße, markierter Bereich, Ebenheit, Krümmung und Vorrichtungsanforderung
- Stückzahl, erforderliche Taktzeit, Lademethode und Datenquelle
- Feuchtigkeits-, Salz-, Lösungsmittel-, Außen-, Verschleiß- oder nachgelagerte Beschichtungstests
- Sicherheitsdatenblatt, Absauganforderung und standortbezogene Sicherheitsauflagen
Wie bestimmt das Ergebnis des akzeptierten Musters die endgültige Maschinenkonfiguration?
Die Maschine sollte konfiguriert werden, nachdem das akzeptable Markierfenster bekannt ist. Materialverhalten, Geometrie, Feldgröße, Absaugung, Verifizierung und Produktionshandhabung beeinflussen alle das endgültige Angebot.
Laserquelle
Das akzeptierte Oberflächenergebnis bestimmt, ob eine standardmäßige gütegeschaltete Faser ausreicht oder ob MOPA oder ein anderer spezieller Ansatz bewertet werden sollte.
Leistungsklasse
Die Leistung wird zusammen mit der Entfernung der Beschichtung, der Markierungstiefe, dem Prozessfenster und dem Zykluszeit-Ziel gewählt. Höhere Leistung ist bei verzinktem Stahl nicht automatisch besser.
Linse & Markierfeld
Markierungsgröße, Codegröße, erforderliche Detailgenauigkeit und Bauteilabmessungen bestimmen die nutzbare Feldgröße und die Linsenrichtung. Ein größeres Feld kann die effektive Detailgenauigkeit oder die Prozessdichte verringern.
Vorrichtung / Rundachse
Bauteilform, Beladungsmethode, Ausrichtung und Wiederholgenauigkeit bestimmen, ob eine einfache Vorrichtung, eine kundenspezifische Vorrichtung oder eine Rundachse benötigt wird.
Absaugung & Filtration
Da Zinkbeschichtung, Passivierung, Lack- oder Pulverschichten Prozessrauch und Partikel erzeugen können, sollte die Absauganforderung als Teil der Maschinenkonfiguration überprüft und nicht als nachträglicher Gedanke behandelt werden.
Scanner, Vision & Automatisierung
Fügen Sie Codeverifizierung, Kamerapositionierung, Förderband- oder Datenintegration nur hinzu, wenn es der Produktionsworkflow erfordert. Diese Funktionen lösen Handhabungs- und Datenprobleme, nicht die Reaktion des Zinkmaterials selbst.
Verzinkter Stahl, blanker Stahl und Edelstahl sind getrennte Materialrouten
Das Wort Stahl reicht für die Auswahl der Lasermarkierung nicht aus. Zhuorui trennt diese Seiten, weil das Beschichtungs- oder Legierungssystem den Markiermechanismus und das Abnahmerisiko verändert.
Verzinkter Stahl
Zinkbeschichteter Stahl, Entfernung der Beschichtung, Kontrast auf Zink, Überprüfung von Rauch/Absaugung und Validierung der Korrosionsbelastung.
Stahl
Oberflächen aus Kohlenstoff-, Baustahl-, Werkzeug- und legiertem Stahl, einschließlich Rost, Öl, Zunder, Beschichtung und Tiefenvalidierung.
Edelstahl
Edelstahlsorten, dunkle Markierungen, Anlassen/Glühen, Passivierung und Validierung bei Korrosionsempfindlichkeit.
Metall-Hub
Vergleichen Sie verzinkten Stahl mit Aluminium, Messing, Kupfer, Titan und anderen Metallwegen.
Fragen zur Lasermarkierung von verzinktem Stahl
Kann verzinkter Stahl lasermarkiert werden?
Ja, verzinkter Stahl kann häufig mit dem Laser markiert werden, aber das Ergebnis hängt von der Zinkschicht, Passivierung, Öl, Lack, Weißrost, Zielkontrast und Korrosionsbelastung ab. Endteile sollten vor der Produktionsfreigabe getestet werden.
Entfernt die Lasermarkierung die Zinkschicht?
Das ist möglich. Einige Markierungsergebnisse beruhen darauf, einen Teil der Zinkschicht zu verändern oder zu entfernen. Wenn der Korrosionsschutz wichtig ist, sollten die akzeptierte Entfernungsfläche und der Expositionstest nach der Markierung festgelegt werden, bevor Parameter gewählt werden.
Welcher Laser wird für die Markierung von verzinktem Stahl verwendet?
Ein standardmäßiger gütegeschalteter Faserlaser ist normalerweise der erste Ansatz, der für zinkbeschichteten Stahl getestet werden sollte. MOPA wird relevanter, wenn das Standardfaserverfahren machbar ist, aber ein breiteres Pulssteuerungsfenster für feine Codekanten, Kontrastabstimmung oder eine engere Kontrolle der Störung der Zinkschicht benötigt. MOPA garantiert nicht, dass die Zinkschicht intakt bleibt.
Wird die Markierung nach dem Lasermarkieren rosten?
Das Rostrisiko hängt davon ab, wie stark die Zinkbeschichtung betroffen ist, vom Stahlsubstrat, der Markierungstiefe, der Reinigung, Feuchtigkeit, Salz- oder Außenexposition und davon, ob das Teil eine nachgelagerte Beschichtung erhält. Es sollte an den Endteilen getestet werden.
Ist verzinkter Stahl für die Markierung dasselbe wie blanker Stahl?
Nein. Die Markierung von blankem Stahl konzentriert sich auf das Stahlsubstrat, während die Markierung von verzinktem Stahl die Zinkschicht und jegliche Passivierung, Öl, Lack oder Bewitterung darüber berücksichtigen muss.
Muss ich die endgültigen verzinkten Muster testen?
Muster werden dringend empfohlen, wenn das Ergebnis von der Lesbarkeit des Barcodes, der Zinkentfernung, dem Korrosionsverhalten, der Rauchentwicklung der Beschichtung, der Lackentfernung, feinen Details oder der Wiederholbarkeit in der Produktion abhängt.
Senden Sie die Details der Verzinkung und die Markierungsanforderung
Teilen Sie die Verzinkungsroute, die Zinkschichtdicke oder das Schichtgewicht, falls bekannt, die Passivierung oder Oberflächenbehandlung, die Markierungsgrafik, den Zielkontrast oder die akzeptierte Beschichtungsentfernung, die Bauteilgeometrie, den Auslagerungstest, die Anforderung an das Lesegerät und das Produktionsziel mit. Zhuorui kann diese Angaben nutzen, um eine Richtung für einen Mustertest zu bewerten und eine geeignete Maschinenkonfiguration für die Angebotserstellung zu empfehlen.