
Маркировка оцинкованной стали
Оцинкованную сталь можно маркировать лазером, но результат определяется цинковым слоем: толщиной покрытия, пассивацией, маслом, краской, белой ржавчиной, требуемым контрастом, воздействием коррозии и тем, можно ли нагревать или удалять покрытие при контролируемой вытяжке и проверке безопасности.
Маркировка оцинкованной стали начинается с цинкового слоя
Деталь из оцинкованной стали — это не просто стальная деталь. Лазер сначала взаимодействует с цинком, пассивацией, маслом, оксидом, краской или остатками белой ржавчины, прежде чем маркировка достигнет стальной подложки.
Первое технологическое решение — должен ли защитный слой цинка оставаться в значительной степени неповреждённым или допустимо контролируемое локальное удаление цинка. Если коррозионную защиту необходимо сохранить в максимально возможной степени, первый тест должен быть направлен на поиск пригодного поверхностного контраста при минимальном нарушении покрытия. Если локальное удаление цинка допустимо, можно получить более выраженную или более тактильно ощутимую маркировку, но открытая зона и требование к коррозионной стойкости после маркировки становятся частью критериев приёмки.
Для многих задач маркировки оцинкованной стали волоконный лазерный маркиратор является практичной отправной точкой. Требуемый результат может представлять собой поверхностный контраст, контролируемое удаление цинка, маркировку в стальную подложку, читаемый машинный код или удаление внешнего покрытия перед приёмкой детали в производство.
Какое цинковое покрытие и какое состояние поверхности вы маркируете?
Две детали, которые обе называются оцинкованной сталью, могут реагировать по-разному, если изменяются цинковый слой, пассивация, масло, краска, атмосферное воздействие или толщина покрытия. Определите систему покрытия, прежде чем выбирать параметры мощности или маркировки.
Горячеоцинкованная сталь
Горячеоцинкованная сталь часто имеет более заметный цинковый слой, узор кристаллизации и более выраженную текстуру поверхности. Локальные различия покрытия могут изменять темноту маркировки, четкость краев и то, как быстро процесс достигает стали под покрытием.
Электрооцинкованная сталь
Электрооцинкованные поверхности часто более гладкие и используют более тонкий цинковый слой, чем горячеоцинкованный материал. Мелкий текст и коды могут быть легче контролировать, но пассивацию, масло и фактическую толщину покрытия по-прежнему необходимо подтверждать.
Толщина покрытия / масса
Количество цинка является основной переменной процесса. Набор параметров, который изменяет только внешний вид одного покрытия, может удалить цинк на более тонком покрытии или не создать достаточный контраст на более толстом покрытии.
Обработка верхней поверхности
Пассивация, хроматная обработка, антифингерпринтные слои, масло, краска, порошковое покрытие и другие виды обработки поверхности могут изменять поглощение, остатки, дымообразование и окончательный внешний вид маркировки.
Поверхность после атмосферного воздействия / с белой ржавчиной
Пятна от хранения, окисление цинка, воздействие влаги и шероховатость могут снижать повторяемость. Перед утверждением окна производственных параметров может потребоваться очистка или контролируемая подготовка поверхности.
Поцарапанная или частично обнажённая сталь
Царапины, кромки реза или уже обнажённая сталь создают смешанную поверхность. Поэтому одна и та же маркировка может пересекать зоны цинка, оксида и открытой подложки, создавая разный контраст и коррозионное поведение.
Неизвестный способ цинкования
Если поставщик не может подтвердить способ нанесения покрытия или его толщину, рассматривайте саму конечную деталь как эталон процесса. Испытание образцов надёжнее, чем выбор параметров только по названию материала.
Если деталь изготовлена из нелегированной углеродистой или легированной стали, используйте лазерная маркировка стали страницу. Если это нержавеющая сталь, используйте лазерная маркировка нержавеющей стали маршрут.
Где обычно маркируется оцинкованная сталь?
Оцинкованная сталь применяется там, где одновременно необходимы прочность стали и цинковая антикоррозионная защита. Требования к маркировке обычно обусловлены необходимостью идентификации, прослеживаемости, сборки, монтажа или обслуживания, а не только свойствами самого материала.
Крепеж и фурнитура
Болты, кронштейны, хомуты, монтажные пластины и строительный крепеж могут нуждаться в номерах деталей, идентификации партий, маркировке поставщика или ссылках на сборку при сохранении требуемой коррозионной стойкости.
Электротехнические корпуса и панели
Оцинкованные коробки, шкафы, монтажные пластины и соединительные корпуса могут иметь постоянные идентификаторы для указания местоположения компонентов, обозначения панели, информации о модели или производственной прослеживаемости.
Компоненты ОВиК и детали из листового металла
Компоненты воздуховодов, формованные листовые детали, кронштейны и корпуса часто нуждаются в идентификаторах изготовления, монтажных ссылках, информации о партии или читаемых кодах, которые сохраняются при обычном обращении.
Автомобильные и изготовленные детали
Штампованные кронштейны, формованные компоненты и изготовленные сборки могут требовать идентификации по серийному номеру, номеру детали или Data Matrix для отслеживания производства и последующего контроля.
Трубы, трубки & профили
Оцинкованные трубы и конструкционные профили могут быть промаркированы с указанием спецификации, партии, длины реза, серийного номера или монтажной информации. Изогнутая геометрия может предъявлять дополнительные требования к позиционированию и фокусировке.
Промышленные рамы & опоры
Рамы, опоры и изготовленные оцинкованные конструкции могут нуждаться в метках ориентации, сборочных обозначениях, идентификаторах для контроля или долговременной информации об активах при изготовлении и в эксплуатации.
Что обычно наносят на оцинкованную сталь?
Содержание определяет, какой уровень контраста, чёткости краёв, повторяемости и верификации необходим процессу. Для простого видимого номера детали и машиночитаемого кода критерии приёмки различаются.
Идентификация изделия
Номер детали, модель, спецификация, размер, идентификация производителя или другая постоянная информация об изделии.
Прослеживаемость производства
Серийный номер, номер партии или лота, код даты, смена, идентификатор линии или другие переменные производственные данные.
Машиночитаемые коды
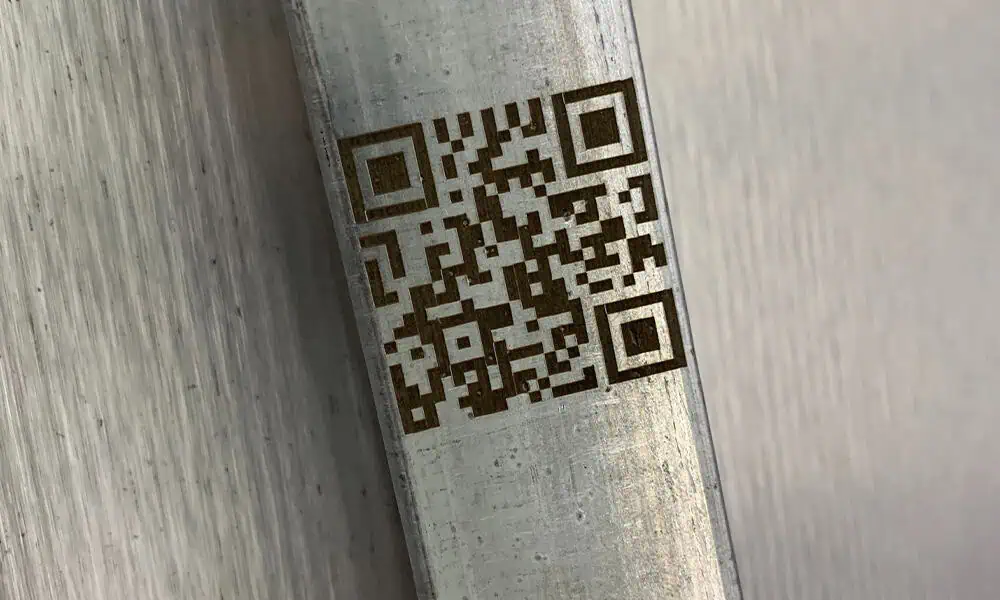
QR-коды, Data Matrix или штрихкоды. Они требуют стабильного формирования ячеек или штрихов, достаточного контраста и проверки с помощью фактического считывателя или верификатора, используемого в производстве.
Маркировка сборки & брендирования
Логотипы, обозначения поставщика, метки ориентации, шкальные метки, монтажные ссылки или идентификаторы сборочной позиции.

Типичные результаты маркировки оцинкованной стали
Процесс следует выбирать исходя из приемлемого результата: видимый контраст при максимально возможном сохранении цинкового слоя, контролируемое удаление цинка, маркировка в стальную подложку или удаление наружного слоя краски или порошкового покрытия.
| Целевой результат | Как это обычно оценивается | Что может изменить результат | Требуется валидация |
|---|---|---|---|
| Контраст поверхности на цинке | Параметры изменяют внешний вид поверхности цинка, не врезаясь намеренно глубоко в сталь. | Толщина цинка, пассивация, масло, белая ржавчина, узор кристаллизации и шероховатость. | Визуальный контраст, читаемость кода, внешний вид после очистки и остается ли защитная поверхность приемлемой. |
| Контролируемое удаление цинкового слоя | Процесс утоняет или удаляет часть цинкового покрытия, чтобы создать более сильный контраст с затронутым слоем или сталью под ним. | Толщина покрытия, число проходов, фокус, тепловложение и принятый компромисс по коррозионной стойкости. | Качество кромок, площадь открытой подложки, коррозионное воздействие и совместимость с последующим покрытием. |
| Маркировка в стальную подложку | Маркировка проходит через цинк и создает тактильный или более глубокий идентификатор в стали. | Требуемая глубина, толщина цинка, количество проходов, толщина подложки и накопление тепла. | Требование к глубине или тактильности, целостность поверхности, стратегия защиты от коррозии и воздействие износа. |
| Штрихкод или Data Matrix | Контраст маркировки и четкость ячеек должны быть читаемыми сканером пользователя или системой проверки. | Блики, текстура покрытия, размер кода, криволинейная геометрия и повторяемость производства. | Тестирование считывателем на готовых деталях и проверка уровня верификатора, когда требуется официальная оценка качества штрихкода. |
| Удаление краски или порошкового покрытия | Лазер удаляет внешнее покрытие и может также воздействовать на слой цинка под ним. | Химический состав покрытия, толщина, цвет, адгезия и поведение дыма или испарений. | Чистая кромка, остатки, требования к вытяжке и проверка коррозии после маркировки. |

Как форма, толщина и размер детали изменяют настройку маркировки?
Геометрия обычно изменяет управление фокусировкой, оснастку, загрузку и конструкцию машины в большей степени, чем базовую совместимость оцинкованной стали с лазерной маркировкой.
Плоский лист или пластина
Обычно это самая простая геометрия. Проверьте плоскостность, размер поля маркировки, вариации поверхности и то, может ли приспособление возвращать каждую деталь в одно и то же фокусное положение.
Гнутый или формованный лист
Формованные детали могут наклонять маркируемую поверхность или создавать перепад высот. Прежде чем рассчитывать на стандартную настройку для плоских деталей, следует проверить фокус, зазор головки и повторяемость позиционирования.
Труба или трубка
Диаметр, ширина кода и угол охвата определяют, достаточно ли простого фиксированного положения или полезна поворотная опора. Цилиндрическая деталь не обязательно требует маркировки с вращением.
Мелкий крепёж
Основная сложность часто заключается в ориентации и повторяемости загрузки, а не в совместимости лазера с материалом. Небольшие метки также предъявляют более высокие требования к фокусу и чёткости краёв.
Крупногабаритные панели
Крупногабаритные заготовки могут определять выбор поля маркировки, высоты стойки, открытой рабочей зоны, перемещения или позиционирования детали, даже когда фактическая зона маркировки мала.
Толщина стали против толщины цинка
Для обычной идентификации поверхности толщина слоя цинка и состояние верхней поверхности часто влияют сильнее, чем толщина стального листа. Очень тонкий лист, более глубокое удаление или термочувствительная деформация требуют отдельного рассмотрения.
Какой лазер следует тестировать первым для оцинкованной стали?
Для большинства задач прямого маркирования по стали с цинковым покрытием 1064-нм волоконный лазер — это первое семейство оборудования, которое стоит оценить. Затем технологическое окно следует выбирать с учётом покрытия, результата маркировки, размера кода, требований к коррозионной стойкости и целевого времени цикла.
Начните со стандартного волоконного лазера с модуляцией добротности для обычного текста, логотипов, серийных номеров, многих идентификационных кодов и задач контролируемого удаления поверхностного слоя. Если он обеспечивает требуемый контраст, состояние покрытия и повторяемость при стабильном технологическом окне, нет необходимости переходить на более сложный источник только потому, что доступен MOPA.
Переходите к оценке MOPA, когда результат со стандартным волоконным лазером достижим, но технологическое окно слишком узкое – например, когда для тонких краёв Data Matrix, настройки контраста или более точного контроля нарушения цинкового слоя требуется большая гибкость по длительности импульса. MOPA обеспечивает больше возможностей управления процессом; но не гарантирует, что цинковое покрытие останется неповреждённым.
UV обычно является маршрутом для особых случаев при мелкодетальной обработке или работах, критичных к состоянию покрытия, после проверки образцов. CO2 обычно не является первым выбором для прямого маркирования цинка или стали, но может быть актуален, когда основная задача — удаление или изменение слоя органической краски или порошкового покрытия.
Настройте конфигурацию в соответствии с фактической задачей
- Выбор семейства машин — главный вопрос: Волоконные лазерные маркираторы.
- Оцинкованная деталь цилиндрическая: ротационная и цилиндрическая маркировка.
- Деталь расположена произвольно или требуется выравнивание по камере: визуальное позиционирование.
- Деталь находится на движущейся линии: маркировка на лету и онлайн-маркировка.
- Данные маркировки должны быть связаны с записями: интеграция прослеживаемости.
Необходимо проанализировать отвод дыма и коррозионное поведение
Лазерная маркировка оцинкованной стали может нагревать, затемнять, истончать или удалять цинковое покрытие. Из-за этого результат маркировки становится вопросом выбора материала, а также аспектом оценки безопасности и долговечности.
Эта страница содержит только общие инженерные рекомендации. При окончательном производстве следует соблюдать местные правила безопасности пользователя, паспорт безопасности материала, проект местной вытяжки или фильтрации, оценку воздействия и приемочные испытания.
Дымы, связанные с цинком
Когда цинковое покрытие нагревается или подвергается абляции, процесс следует оценить с точки зрения местной вытяжки, фильтрации, пределов воздействия и защиты оператора. Не полагайтесь только на внешний вид маркировки.
Компромисс при удалении покрытия
Высококонтрастная маркировка может удалить часть защитного цинкового слоя. Допустимую ширину удаления и подверженность коррозии следует определить до утверждения производства.
Неизвестные покрытия
Краска, масло, пассивация, хроматные слои и обработки для хранения могут изменить поведение дыма и качество маркировки. По возможности предоставляйте информацию о покрытии.
Испытания на воздействие
Если маркированная деталь будет подвергаться воздействию влаги, соли, эксплуатации на открытом воздухе, очистки растворителями или износа, окончательную маркировку следует проверять в реальных условиях воздействия у пользователя.
Как выглядит некачественный результат маркировки оцинкованной стали?
Видимые симптомы отказов часто указывают на неоднородность покрытия, чрезмерное удаление цинка, остатки или недостаточную чёткость кода. Их следует диагностировать до фиксации производственных параметров.
Неравномерный контраст
Одна и та же маркировка выглядит темнее или светлее на разных участках детали. К типичным причинам относятся неоднородность толщины цинка, кристаллический узор, окисление, масло, шероховатость или непостоянное положение фокуса.
Чрезмерное удаление цинка
Светлые или темные открытые участки, расширенные края маркировки или видимая подложка могут указывать на то, что процесс удаляет больше защитного слоя цинка, чем допускают критерии приемки.
Остатки или изменение внешнего вида после протирки
Метка, которая выглядит приемлемой сразу после обработки, может измениться после очистки, если незакрепленные частицы абляции, оксид или остатки создают первоначальный контраст.
Плохая считываемость кода
Код Data Matrix или штрихкод может быть видимым невооружённым глазом, но всё равно считываться нестабильно из-за бликов, низкого контраста, шероховатой текстуры покрытия, искажённых ячеек, малого размера кода или изменения фокусировки.
Как следует валидировать образец оцинкованной стали?
Полезное испытание образца не ограничивается подтверждением того, что можно нанести видимую маркировку. Оно должно подтвердить состояние покрытия, приемлемый результат маркировки, читаемость, требование к стойкости к коррозии или износу, а также то, остаётся ли процесс воспроизводимым на производственных деталях.
1. Проверьте поверхность
Запишите способ цинкования, толщину покрытия или массу покрытия, если она известна, пассивацию, слой масла, краски или порошка, а также является ли деталь новой, подвергшейся атмосферному воздействию, поцарапанной или загрязнённой.
2. Определите требования к маркировке
Укажите содержимое, размер, целевой контраст, допустимое удаление покрытия, требование к глубине или тактильности, а также должен ли код считываться сканером или формально верифицироваться.
3. Сравните технологические окна
При необходимости оценивайте более одного разумного окна параметров, чтобы проект мог сравнить контраст, нарушение покрытия, качество кромки, остатки и тенденцию по времени цикла, а не утверждать первую видимую отметку.
4. Осмотр после очистки
Проверяйте отметку после обычной протирки или этапа очистки. Внешний вид сразу после обработки может отличаться от окончательной поверхности после удаления остатков, оксида или рыхлых продуктов абляции.
5. Проверка реальных воздействий
Когда это актуально, оценивайте читаемость сканером, износ, очистку растворителем, влажность, соль, наружное воздействие или последующее нанесение покрытия, используя фактический метод приёмки заказчика.
6. Подтверждение повторяемости
Перед окончательным выбором машины подтвердите приемлемый результат на нескольких деталях или представительных состояниях поверхности, затем проверьте повторяемость оснастки и требования к времени производственного цикла.
Укажите переменные, которые могут изменить результат
Материал и поверхность
- Способ цинкования: горячее погружение, электролитическое цинкование, другой подтверждённый процесс нанесения металлического цинкового покрытия или неизвестно
- Толщина цинкового покрытия или масса покрытия, если доступно
- Верхняя обработка или дополнительное покрытие: пассивация/хроматирование, масло, антифингерпринтный слой, цинконаполненная краска/покрытие, краска или порошковое покрытие
- Состояние поверхности: новая, атмосферно состаренная, с белой ржавчиной, поцарапанная, очищенная или промасленная
Цель маркировки
- Текст, серийный номер, логотип, QR-код, штрих-код или Data Matrix
- Целевой контраст, допустимое удаление покрытия, глубина или тактильное ощущение поверхности
- Минимальный размер символа или кода
- Модель считывателя, требования к верификатору или метод визуального контроля
Производство и приемка
- Размер детали, зона маркировки, плоскостность, кривизна и требования к оснастке
- Количество, требуемое время цикла, способ загрузки и источник данных
- Испытания на влажность, соль, растворители, наружные условия, износ или последующее покрытие
- Паспорт безопасности материала, требования к вытяжке и ограничения по технике безопасности на площадке
Как результат приемки образца определяет окончательную конфигурацию станка?
Станок следует конфигурировать после того, как станет известно приемлемое окно маркировки. Отклик материала, геометрия, размер поля, вытяжка, верификация и производственные операции — всё это влияет на окончательное коммерческое предложение.
Источник лазера
Результат приемки поверхности определяет, достаточно ли стандартного волоконного лазера с модуляцией добротности или необходимо оценить MOPA или иной специальный подход.
Класс мощности
Мощность выбирается вместе с удалением покрытия, глубиной маркировки, технологическим окном и целевым временем цикла. Более высокая мощность не обязательно лучше для оцинкованной стали.
Линза и поле маркировки
Размер маркировки, размер кода, требуемая детализация и размеры детали определяют полезный размер поля и направление объектива. Большее поле может снизить эффективную детализацию или плотность обработки.
Оснастка / Поворотная ось
Форма детали, способ загрузки, ориентация и повторяемость определяют, нужны ли простое приспособление, специальное приспособление или поворотная ось.
Вытяжка и фильтрация
Поскольку цинковое покрытие, пассивация, слои краски или порошкового покрытия могут выделять технологические дымы и твёрдые частицы, требования к вытяжке следует рассматривать как часть конфигурации станка, а не как второстепенный вопрос.
Сканер, машинное зрение и автоматизация
Добавляйте верификацию кода, позиционирование камеры, конвейер или интеграцию данных только тогда, когда этого требует производственный процесс. Эти функции решают проблемы обработки и данных, а не сам отклик цинкового материала.
Оцинкованная сталь, сталь без покрытия и нержавеющая сталь — это отдельные маршруты материалов.
Слова «сталь» недостаточно для выбора решения для лазерной маркировки. Zhuorui разделяет эти страницы, потому что система покрытия или легирования меняет механизм формирования маркировки и риск приемки.
Оцинкованная сталь
Сталь с цинковым покрытием, удаление покрытия, контраст на цинке, проверка дымообразования/вытяжки и валидация стойкости к коррозионному воздействию.
Сталь
Поверхности из углеродистой, низкоуглеродистой, инструментальной и легированной стали, включая ржавчину, масло, прокатную окалину, покрытие и проверку глубины.
Нержавеющая сталь
Марки нержавеющей стали, тёмные метки, отжиг, пассивация и валидация с учётом чувствительности к коррозии.
Центр металлов
Сравните оцинкованную сталь с алюминием, латунью, медью, титаном и другими металлическими вариантами.
Вопросы по лазерной маркировке оцинкованной стали
Можно ли наносить лазерную маркировку на оцинкованную сталь?
Да, оцинкованную сталь часто можно маркировать лазером, но результат зависит от цинкового покрытия, пассивации, масла, краски, белой ржавчины, целевого контраста и воздействия коррозии. Готовые детали следует протестировать до утверждения производства.
Удаляет ли лазерная маркировка цинковое покрытие?
Может. Некоторые результаты маркировки зависят от изменения или удаления части цинкового слоя. Если защита от коррозии важна, допустимую зону удаления и испытание на воздействие после маркировки следует определить до выбора параметров.
Какой лазер используется для маркировки оцинкованной стали?
Стандартный волоконный лазер с модуляцией добротности обычно является первым вариантом для тестирования стали с цинковым покрытием. MOPA становится более актуальным, когда стандартный волоконный процесс осуществим, но требуется более широкое окно управления импульсами для четких краев кода, настройки контраста или более строгого контроля нарушения цинкового слоя. MOPA не гарантирует, что цинковый слой останется неповрежденным.
Заржавеет ли метка после лазерной маркировки?
Риск ржавчины зависит от того, насколько затронуто цинковое покрытие, от стальной подложки, глубины метки, очистки, влажности, солевого или наружного воздействия и от того, будет ли на деталь нанесено покрытие на последующих этапах. Это следует проверять на финальных деталях.
Одинакова ли оцинкованная сталь и непокрытая сталь с точки зрения маркировки?
Нет. При маркировке непокрытой стали основное внимание уделяется стальной подложке, тогда как при маркировке оцинкованной стали необходимо учитывать цинковый слой и любую пассивацию, масло, краску или атмосферные воздействия на его поверхности.
Нужно ли тестировать финальные оцинкованные образцы?
Настоятельно рекомендуется использовать образцы, когда результат зависит от читаемости штрихкода, удаления цинка, коррозионного поведения, дымообразования покрытия, удаления краски, мелких элементов или повторяемости в производстве.
Отправьте сведения о цинковом покрытии и требования к маркировке
Сообщите маршрут оцинкования, толщину цинкового покрытия или массу покрытия, если они известны, информацию о пассивации или верхней обработке, макет маркировки, целевой контраст или допустимое удаление покрытия, геометрию детали, испытание на воздействие, требования к считывателю и производственную цель. Zhuorui может использовать эти данные, чтобы оценить направление тестирования образцов и рекомендовать подходящую конфигурацию оборудования для коммерческого предложения.