
Marcação em Aço Galvanizado
O aço galvanizado pode ser marcado a laser, mas o resultado é controlado pela camada de zinco: espessura do revestimento, passivação, óleo, tinta, ferrugem branca, contraste exigido, exposição à corrosão e se o revestimento pode ser aquecido ou removido sob extração controlada e avaliação de segurança.
A marcação de aço galvanizado começa com a camada de zinco
Uma peça de aço galvanizado não é apenas uma peça de aço. O laser interage primeiro com zinco, passivação, óleo, óxido, tinta ou resíduo de ferrugem branca antes que a marca atinja o substrato de aço.
A primeira decisão de processo é se a camada protetora de zinco deve permanecer substancialmente intacta ou se a remoção local controlada de zinco é aceitável. Se a proteção contra corrosão precisar ser preservada tanto quanto possível, o primeiro teste deve buscar contraste superficial utilizável com distúrbio mínimo do revestimento. Se a remoção local de zinco for aceitável, uma marca mais forte ou mais tátil pode ser possível, mas a área exposta e o requisito de corrosão pós-marcação passam a fazer parte dos critérios de aceitação.
Para muitas tarefas de marcação em aço revestido de zinco, uma máquina de marcação a laser de fibra é um ponto de partida prático. O resultado necessário pode ser contraste superficial, remoção controlada de zinco, marcação no substrato de aço, um código de máquina legível ou remoção de um revestimento externo antes que a peça seja aceita para produção.
Qual revestimento galvanizado e condição de superfície você está marcando?
Duas peças que são ambas chamadas de aço galvanizado podem responder de forma diferente se a camada de zinco, a passivação, o óleo, a tinta, o intemperismo ou a espessura do revestimento mudarem. Defina o sistema de revestimento antes de escolher os parâmetros de potência ou marcação.
Galvanizado por Imersão a Quente
O aço galvanizado por imersão a quente costuma ter uma camada de zinco mais visível, flor de zinco e maior textura superficial. A variação local do revestimento pode alterar a escuridão da marca, a definição das bordas e a rapidez com que o processo alcança o aço subjacente.
Eletrogalvanizado
Superfícies eletrogalvanizadas costumam ser mais lisas e usam uma camada de zinco mais fina do que o material galvanizado por imersão a quente. Textos e códigos finos podem ser mais fáceis de controlar, mas a passivação, o óleo e a espessura real do revestimento ainda precisam ser confirmados.
Espessura / Peso do Revestimento
A quantidade de zinco é uma variável primária do processo. Um conjunto de parâmetros que altera apenas a aparência de um revestimento pode remover zinco em um revestimento mais fino ou não criar contraste suficiente em um revestimento mais espesso.
Tratamento da Superfície Superior
Passivação, tratamento com cromato, camadas anti-impressão digital, óleo, tinta, revestimento em pó e outros tratamentos de superfície podem alterar a absorção, resíduos, comportamento da fumaça e a aparência final da marca.
Superfície Intemperizada / com Ferrugem Branca
Mancha de armazenamento, oxidação do zinco, exposição à umidade e rugosidade podem reduzir a repetibilidade. Pode ser necessária limpeza ou preparação controlada da superfície antes que uma janela de parâmetros de produção seja aprovada.
Aço Riscado ou Parcialmente Exposto
Riscos, bordas de corte ou aço já exposto criam uma superfície mista. A mesma marca pode, portanto, atravessar zinco, óxido e substrato nu, produzindo contraste e comportamento de corrosão diferentes.
Rota de Galvanização Desconhecida
Se o fornecedor não puder confirmar a rota de revestimento ou a espessura, trate a peça final em si como referência do processo. Testes em amostras são mais confiáveis do que selecionar parâmetros apenas com base no nome do material.
Se a peça for de aço carbono ou aço liga sem revestimento, use a marcação a laser em aço página. Se for de aço inoxidável, use a marcação a laser em aço inoxidável rota.
Onde o aço galvanizado costuma ser marcado?
O aço galvanizado é usado onde a resistência do aço e a proteção contra corrosão à base de zinco são ambas úteis. Os requisitos de marcação geralmente decorrem de necessidades de identificação, rastreabilidade, montagem, instalação ou serviço, e não apenas do material.
Fixadores e Ferragens
Parafusos, suportes, abraçadeiras, placas de montagem e ferragens de construção podem precisar de números de peça, identificação de lote, marcas de fornecedor ou referências de montagem, mantendo o desempenho anticorrosivo exigido.
Invólucros e Painéis Elétricos
Caixas galvanizadas, gabinetes, placas de montagem e invólucros de junção podem usar identificadores permanentes para localização de componentes, referência de painel, informações de modelo ou rastreabilidade de produção.
Peças de HVAC e de Chapa Metálica
Componentes de dutos, peças de chapa conformadas, suportes e carcaças frequentemente precisam de IDs de fabricação, referências de instalação, informações de lote ou códigos legíveis que resistam ao manuseio normal.
Peças Automotivas e Fabricadas
Suportes estampados, componentes conformados e conjuntos fabricados podem exigir identificação serial, de peça ou Data Matrix para rastreamento de produção e inspeção a jusante.
Tubulações, Tubos e Perfis
Tubos galvanizados e perfis estruturais podem ser marcados com informações de especificação, lote, comprimento de corte, número de série ou instalação. A geometria curva pode adicionar requisitos de posicionamento e foco.
Estruturas e Suportes Industriais
Estruturas, suportes e estruturas galvanizadas fabricadas podem precisar de marcas de orientação, referências de montagem, IDs de inspeção ou informações duráveis do ativo durante a fabricação e a manutenção.
O que geralmente é marcado no aço galvanizado?
O conteúdo determina o quanto de contraste, definição de borda, repetibilidade e verificação o processo exige. Um simples número de peça visível e um código legível por máquina não têm os mesmos critérios de aceitação.
Identificação do Produto
Número de peça, modelo, especificação, tamanho, identificação do fabricante ou outras informações fixas do produto.
Rastreabilidade de Produção
Número de série, número de lote ou de batelada, código de data, turno, ID da linha ou outros dados variáveis de produção.
Códigos Legíveis por Máquina
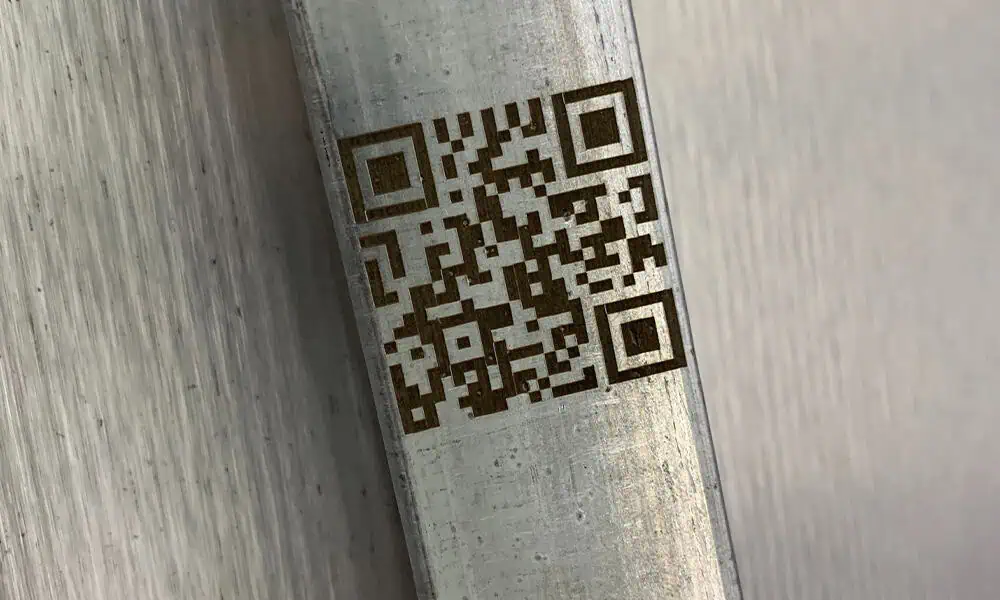
Códigos QR, Data Matrix ou códigos de barras. Eles exigem definição estável de célula ou barra, contraste suficiente e validação com o leitor ou verificador real usado na produção.
Marcas de montagem e de branding
Logos, marcas de fornecedor, marcas de orientação, marcas de escala, referências de instalação ou identificadores de posição de montagem.

Resultados típicos de marcação em aço galvanizado
O processo deve ser escolhido em função do resultado aceito: contraste visível com retenção da camada de zinco tanto quanto possível, remoção controlada de zinco, marcação no substrato de aço ou remoção de uma camada externa de tinta ou pó.
| Resultado desejado | Como isso normalmente é avaliado | O que pode alterar o resultado | Validação necessária |
|---|---|---|---|
| Contraste superficial no zinco | Os parâmetros alteram a aparência da superfície do zinco sem cortar profundamente o aço de forma intencional. | Espessura do zinco, passivação, óleo, ferrugem branca, spangle e rugosidade. | Contraste visual, legibilidade do código, aparência após a limpeza e se a superfície protetora permanece aceitável. |
| Remoção controlada da camada de zinco | O processo afina ou remove parte do revestimento de zinco para criar um contraste mais forte em relação à camada afetada ou ao aço subjacente. | Espessura do revestimento, número de passes, foco, aporte térmico e o trade-off de corrosão aceito. | Qualidade da borda, área de substrato exposta, exposição à corrosão e compatibilidade com revestimento posterior. |
| Marcação no substrato de aço | A marca atravessa o zinco e produz um identificador tátil ou mais profundo no aço. | Profundidade necessária, espessura do zinco, número de passadas, espessura do substrato e acúmulo de calor. | Requisito de profundidade ou tátil, integridade da superfície, estratégia de proteção contra corrosão e exposição ao desgaste. |
| Código de barras ou Data Matrix | O contraste da marca e a definição das células devem ser legíveis pelo scanner ou sistema de inspeção do usuário. | Brilho, textura do revestimento, tamanho do código, geometria curva e repetibilidade de produção. | Teste de leitura nas peças finais e revisão com nível de verificador quando uma classificação formal de qualidade de código de barras for exigida. |
| Remoção de tinta ou revestimento em pó | O laser remove o revestimento externo e também pode afetar a camada de zinco abaixo dele. | Química do revestimento, espessura, cor, adesão e comportamento de fumaça ou fumos. | Borda limpa, resíduo, necessidade de extração e avaliação de corrosão pós-marcação. |

Como a forma, a espessura e o tamanho da peça alteram a configuração de marcação?
A geometria geralmente altera o controle de foco, os dispositivos de fixação, o carregamento e a estrutura da máquina mais do que altera a compatibilidade básica do aço galvanizado com a marcação a laser.
Chapa Plana ou Placa
Geralmente é a geometria mais simples. Verifique a planicidade, o tamanho do campo de marcação, a variação da superfície e se o dispositivo de fixação consegue retornar cada peça à mesma posição focal.
Chapa Dobrada ou Conformada
Peças conformadas podem inclinar a face de marcação ou criar variação de altura. O foco, a folga do cabeçote e o posicionamento repetível devem ser verificados antes de presumir uma configuração plana padrão.
Cano ou Tubo
O diâmetro, a largura do código e o ângulo de envolvimento determinam se uma posição fixa simples é suficiente ou se o suporte rotativo é útil. Uma peça cilíndrica não exige automaticamente marcação rotativa.
Fixadores pequenos
O principal desafio costuma ser a orientação e o carregamento repetível, e não a compatibilidade laser-material. Marcações pequenas também impõem exigências mais rigorosas de foco e definição de borda.
Painéis grandes
Peças grandes podem determinar decisões sobre campo de marcação, altura do suporte, área de trabalho aberta, movimento ou posicionamento da peça, mesmo quando a área efetivamente marcada é pequena.
Espessura do aço vs. espessura do zinco
Para identificação normal de superfície, a espessura da camada de zinco e a condição da superfície superior costumam ter mais influência do que a espessura da chapa de aço. Chapa muito fina, remoção mais profunda ou distorção sensível ao calor exigem avaliação separada.
Qual laser deve ser testado primeiro para aço galvanizado?
Para a maioria das marcações diretas em aço revestido de zinco, um laser de fibra de 1064 nm é a primeira família de equipamentos a ser avaliada. A janela de processo deve então ser escolhida com base no revestimento, no resultado da marcação, no tamanho do código, no requisito de corrosão e na meta de tempo de ciclo.
Comece com fibra Q-switched padrão para textos comuns, logotipos, números de série, muitos códigos de identificação e tarefas controladas de remoção de superfície. Se ela produzir o contraste, a condição do revestimento e a repetibilidade exigidos com uma janela de processo estável, não há necessidade de mudar para uma fonte mais complexa só porque a MOPA está disponível.
Passe para a avaliação da MOPA quando o resultado da fibra padrão for viável, mas a janela de processo for muito estreita – por exemplo, quando bordas finas de Data Matrix, ajuste de contraste ou controle mais rigoroso da perturbação da camada de zinco precisarem de mais flexibilidade de largura de pulso. A MOPA oferece mais opções de controle de processo; ela não garante que o revestimento de zinco permaneça intacto.
UV é geralmente uma rota de exceção para trabalhos de detalhes finos ou sensíveis ao revestimento após revisão de amostra. CO2 não é normalmente a primeira escolha para marcação direta em zinco ou aço, mas pode ser relevante quando a tarefa principal é remover ou alterar uma camada de tinta orgânica ou de pó.
Defina a configuração de acordo com a tarefa real
- A seleção da família de máquinas é a principal questão: Máquinas de Marcação a Laser de Fibra.
- A peça galvanizada é cilíndrica: Marcação Rotativa e Cilíndrica.
- A peça é posicionada aleatoriamente ou precisa de alinhamento por câmera: Posicionamento por Visão.
- A peça está em uma linha em movimento: Marcação em Movimento e Online.
- Os dados da marcação devem se conectar com registros: Integração de Rastreabilidade.
A extração de fumos e o comportamento de corrosão devem ser revisados
A marcação a laser em aço galvanizado pode aquecer, escurecer, afinar ou remover o revestimento de zinco. Isso torna o resultado da marcação uma decisão de material, bem como uma revisão de segurança e durabilidade.
Esta página fornece apenas orientação geral de engenharia. A produção final deve seguir as regras locais de segurança do usuário, a ficha de dados de segurança do material, o projeto de exaustão ou filtragem local, a avaliação de exposição e o teste de aceitação.
Fumos relacionados ao zinco
Quando o revestimento de zinco é aquecido ou ablacionado, o processo deve ser avaliado quanto a extração local, filtragem, limites de exposição e proteção do operador. Não se baseie apenas na aparência da marca.
Trade-off da remoção do revestimento
Uma marca de alto contraste pode remover parte da camada protetora de zinco. A largura de remoção aceita e a exposição à corrosão devem ser definidas antes da aprovação da produção.
Revestimentos desconhecidos
Tinta, óleo, passivação, camadas de cromato e tratamentos de armazenamento podem alterar o comportamento da fumaça e a qualidade da marca. Forneça informações sobre o revestimento quando disponíveis.
Teste de exposição
Se a peça marcada for exposta à umidade, sal, uso externo, limpeza com solvente ou desgaste, a marcação final deverá ser verificada nas condições reais de exposição do usuário.
Como se parece um resultado ruim de marcação em aço galvanizado?
Sintomas visíveis de falha frequentemente apontam para variação do revestimento, remoção excessiva de zinco, resíduos ou definição insuficiente do código. Eles devem ser diagnosticados antes que os parâmetros de produção sejam definidos.
Contraste Irregular
A mesma marcação aparece mais escura ou mais clara ao longo da peça. Fatores comuns incluem variação da espessura do zinco, flor de zinco, oxidação, óleo, rugosidade ou posição de foco inconsistente.
Remoção Excessiva de Zinco
Áreas expostas claras ou escuras, bordas da marcação ampliadas ou substrato visível podem indicar que o processo está removendo mais da camada protetora de zinco do que os critérios de aceitação permitem.
Resíduo ou Alteração de Aparência Após a Limpeza
Uma marca que parece aceitável imediatamente após o processamento pode mudar após a limpeza se detritos soltos de ablação, óxido ou resíduo estiverem contribuindo para o contraste inicial.
Legibilidade Ruim do Código
Um Data Matrix ou código de barras pode parecer visível a olho nu, mas ainda ser escaneado de forma inconsistente devido a brilho, baixo contraste, textura rugosa do revestimento, células distorcidas, tamanho pequeno do código ou variação de foco.
Como uma amostra de aço galvanizado deve ser validada?
Um teste de amostra útil faz mais do que provar que uma marca visível pode ser feita. Ele deve confirmar a condição do revestimento, o resultado de marca aceito, a legibilidade, o requisito de corrosão ou desgaste e se o processo permanece repetível em peças de produção.
1. Confirme a Superfície
Registre a rota de galvanização, a espessura do revestimento ou o peso do revestimento quando conhecidos, a passivação, a camada de óleo, tinta ou pó, e se a peça é nova, intemperizada, riscada ou contaminada.
2. Definir o Requisito da Marca
Especifique o conteúdo, tamanho, contraste desejado, remoção de revestimento aceitável, requisito de profundidade ou tátil, e se o código deve ser lido por um scanner ou verificado formalmente.
3. Comparar Janelas de Processo
Avalie mais de uma janela de parâmetros razoável quando necessário, para que o projeto possa comparar contraste, perturbação do revestimento, qualidade da borda, resíduo e tendência do tempo de ciclo, em vez de aprovar a primeira marca visível.
4. Inspecionar Após a Limpeza
Verifique a marca após a etapa normal de limpeza ou de passar pano. A aparência imediata pode diferir da superfície final depois que resíduo, óxido ou detritos soltos de ablação são removidos.
5. Testar a Exposição Real
Quando relevante, avalie a legibilidade por scanner, desgaste, limpeza com solvente, umidade, sal, exposição ao ar livre ou revestimento subsequente usando o método de aceitação real do cliente.
6. Confirme a Repetibilidade
Antes da seleção final da máquina, confirme o resultado aceito em várias peças ou condições de superfície representativas; em seguida, revise a repetibilidade do dispositivo de fixação e os requisitos de tempo de ciclo de produção.
Forneça as variáveis que podem alterar o resultado
Material e superfície
- Rota de galvanização: imersão a quente, eletrogalvanizado, outro processo confirmado de revestimento metálico de zinco, ou desconhecido
- Espessura do revestimento de zinco ou peso do revestimento, quando disponível
- Tratamento superior ou revestimento adicionado: passivação/cromato, óleo, camada anti-impressão digital, tinta/revestimento rico em zinco, pintura ou revestimento em pó
- Condição da superfície: nova, intemperizada, ferrugem branca, riscada, limpa ou oleada
Objetivo da marcação
- Texto, número de série, logotipo, código QR, código de barras ou Data Matrix
- Contraste desejado, remoção de revestimento aceitável, profundidade ou sensação ao toque
- Tamanho mínimo de caractere ou código
- Modelo de leitor, requisito de verificador ou método de inspeção visual
Produção e Aceitação
- Tamanho da peça, área marcada, planicidade, curvatura e requisito de dispositivo de fixação
- Quantidade, tempo de ciclo necessário, método de carregamento e fonte de dados
- Umidade, sal, solvente, intemperismo, desgaste ou testes de revestimento subsequentes
- Ficha de dados de segurança de material, requisito de extração e restrições de segurança do local
Como o resultado da amostra aprovada determina a configuração final da máquina?
A máquina deve ser configurada depois que a janela de marcação aceitável for conhecida. A resposta do material, a geometria, o tamanho do campo, a extração, a verificação e o manuseio em produção influenciam o orçamento final.
Fonte de Laser
O resultado da superfície aprovada determina se a fibra Q-switched padrão é suficiente ou se MOPA ou outra rota especial deve ser avaliada.
Classe de potência
A potência é escolhida em conjunto com a remoção do revestimento, a profundidade da marcação, a janela de processo e a meta de tempo de ciclo. Potência mais alta não é automaticamente melhor para aço galvanizado.
Lente e Campo de Marcação
O tamanho da marca, o tamanho do código, o nível de detalhe exigido e as dimensões da peça determinam o tamanho útil do campo e a direção da lente. Um campo maior pode reduzir o detalhe efetivo ou a densidade do processo.
Dispositivo de fixação / Rotativo
O formato da peça, o método de carregamento, a orientação e a repetibilidade determinam se é necessário um dispositivo de fixação simples, um dispositivo de fixação personalizado ou um eixo rotativo.
Extração & Filtragem
Como o revestimento de zinco, a passivação, a pintura ou as camadas de pó podem produzir fumos e particulados de processo, o requisito de extração deve ser revisado como parte da configuração da máquina, em vez de ser tratado como uma consideração de última hora.
Scanner, Visão & Automação
Adicione verificação de código, posicionamento por câmera, esteira transportadora ou integração de dados apenas quando o fluxo de produção exigir. Essas funções resolvem problemas de manuseio e de dados, não a resposta do próprio material de zinco.
Aço galvanizado, aço sem revestimento e aço inoxidável são rotas de material separadas
A palavra aço não é suficiente para a seleção de marcação a laser. A Zhuorui separa essas páginas porque o revestimento ou o sistema de liga altera o mecanismo de marcação e o risco de aceitação.
Aço Galvanizado
Aço revestido com zinco, remoção de revestimento, contraste sobre zinco, revisão de fumos/extração e validação de exposição à corrosão.
Aço
Superfícies de aço carbono, aço macio, aço ferramenta e aço liga, incluindo ferrugem, óleo, carepa de laminação, revestimento e validação de profundidade.
Aço Inoxidável
Graus de aço inoxidável, marcas escuras, recozimento, passivação e validação sensível à corrosão.
Hub de Metais
Compare aço galvanizado com alumínio, latão, cobre, titânio e outras rotas de metais.
Perguntas sobre marcação a laser em aço galvanizado
O aço galvanizado pode ser marcado a laser?
Sim, o aço galvanizado frequentemente pode ser marcado a laser, mas o resultado depende do revestimento de zinco, da passivação, do óleo, da tinta, da ferrugem branca, do contraste alvo e da exposição à corrosão. As peças finais devem ser testadas antes da aprovação para produção.
A marcação a laser remove o revestimento galvanizado?
Pode remover. Alguns resultados de marcação dependem de alterar ou remover parte da camada de zinco. Se a proteção contra corrosão for importante, a área de remoção aceita e o teste de exposição pós-marcação devem ser definidos antes de escolher os parâmetros.
Qual laser é usado para marcação em aço galvanizado?
Um laser de fibra Q-switched padrão geralmente é a primeira rota a ser testada para aço revestido de zinco. O MOPA torna-se mais relevante quando o processo com fibra padrão é viável, mas precisa de uma janela mais ampla de controle de pulsos para bordas de códigos finos, ajuste de contraste ou controle mais rigoroso da perturbação da camada de zinco. O MOPA não garante que a camada de zinco permaneça intacta.
A marca enferrujará após a marcação a laser?
O risco de ferrugem depende de quanto o revestimento de zinco é afetado, do substrato de aço, da profundidade da marca, da limpeza, da umidade, da exposição a sal ou ao ar livre e se a peça recebe revestimento posterior. Isso deve ser testado nas peças finais.
O aço galvanizado é igual ao aço nu para marcação?
Não. A marcação em aço nu concentra-se no substrato de aço, enquanto a marcação em aço galvanizado deve considerar a camada de zinco e qualquer passivação, óleo, tinta ou intemperismo sobre ela.
Preciso testar amostras finais galvanizadas?
Amostras são fortemente recomendadas quando o resultado depende da legibilidade do código de barras, remoção de zinco, comportamento de corrosão, fumaça do revestimento, remoção de tinta, detalhes finos ou repetibilidade de produção.
Envie os detalhes do revestimento galvanizado e o requisito de marcação
Compartilhe a rota de galvanização, a espessura do revestimento de zinco ou o peso do revestimento quando conhecido, passivação ou tratamento de superfície final, arte da marcação, contraste alvo ou remoção de revestimento aceitável, geometria da peça, teste de exposição, requisito do leitor e meta de produção. A Zhuorui pode usar essas informações para avaliar uma diretriz de teste de amostra e recomendar uma configuração de máquina adequada para cotação.