
Leitfaden für pulverbeschichtete Oberflächen
Markierung von pulverbeschichtetem Metall
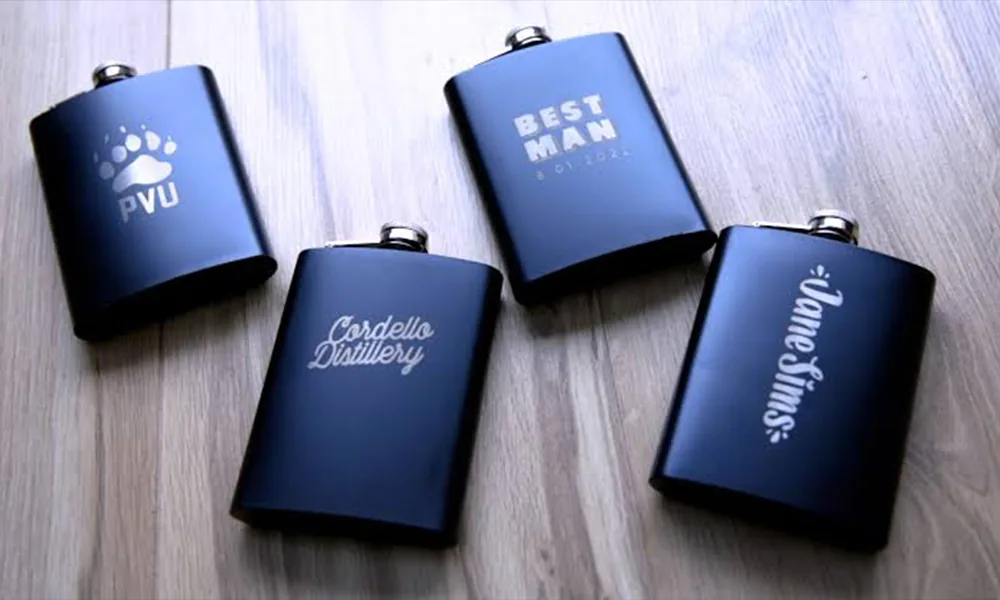
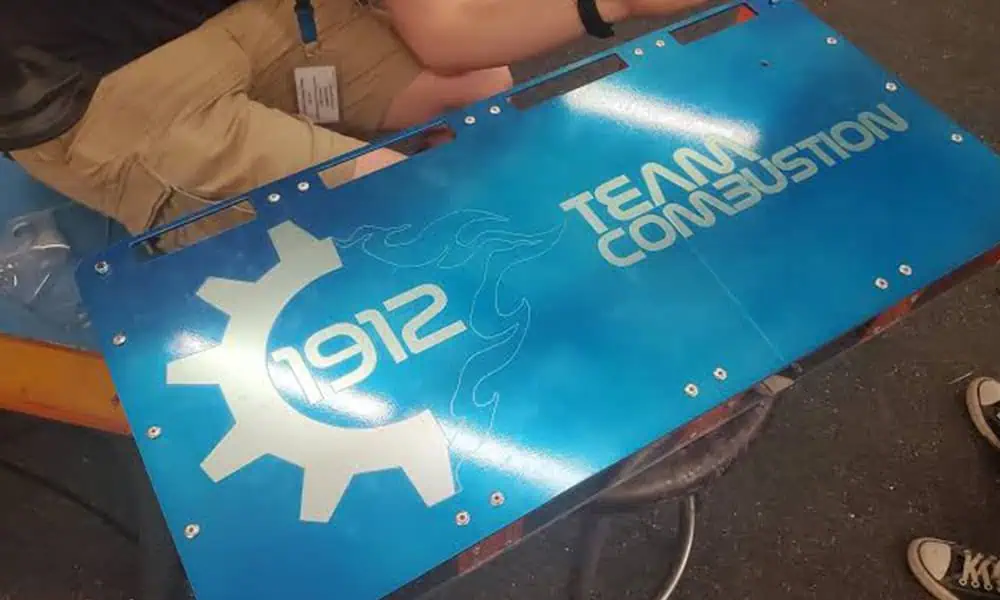
Die Laserbeschriftung auf pulverbeschichtetem Stahl oder Aluminium beginnt mit der ausgehärteten Beschichtung, nicht allein mit dem Metallnamen. Der Prozess kann die Pulverschicht selektiv entfernen, ihr Erscheinungsbild verändern oder das Substrat freilegen, sodass Beschichtungszustand, Zielmarkierung, Bauteilgeometrie, Sicherheitskontrollen und Validierung an realen Mustern alle von Bedeutung sind, bevor eine Laserbeschriftungsmaschine spezifiziert wird.
- Beginnen Sie mit der Beschichtung: Pulverchemie, Aushärtung, Dicke, Farbe, Textur und Haftung.
- Definieren Sie die Markierung: Identifikation, Code, Logo, selektive Entfernung oder Kontrast zum freigelegten Metall.
- Validieren Sie das finale Bauteil: Kantenqualität, Lesbarkeit, Korrosionsbelastung, Staub/Rauch und Produktionstauglichkeit.
Kurze Antwort
Kann pulverbeschichtetes Metall laserbeschriftet werden?
Pulverbeschichtetes Metall kann häufig für die Laserbeschriftung geprüft werden, aber die Markierung kann durch Entfernen oder Verändern der Pulverschicht erzeugt werden statt durch direktes Beschriften von blankem Stahl oder Aluminium.
Erfassen Sie Pulvertyp, Aushärtungszustand, Dicke, Farbe, Glanz, Textur, Haftung und Metallsubstrat, bevor Sie eine Quelle auswählen. Eine Markierung, die die Beschichtung entfernt, kann frisches Metall freilegen, den Korrosionsschutz des Bauteils verändern oder eine Kante hinterlassen, die eine ästhetische Anforderung nicht erfüllt. Wenn das Ziel ein lesbarer Code ist, definieren Sie gleichzeitig Codegröße, Scanner und Verifizierungsmethode.
Praktische Regel: Wählen Sie die Maschine nicht allein anhand des Metallnamens aus. Definieren Sie zuerst den fertigen pulverbeschichteten Schichtaufbau und die akzeptierte Markierung; entscheiden Sie dann mithilfe von Musterprüfungen, ob das Prozessfenster sauber, wiederholbar und mit den Korrosions-, ästhetischen und Lesbarkeitsanforderungen des Bauteils vereinbar ist.
Oberflächendiagnose
Vollständigen Schichtaufbau der pulverbeschichteten Oberfläche identifizieren
Zwei Teile können beide als pulverbeschichtetes Metall bezeichnet werden und dennoch unterschiedliche Prüfrichtungen erfordern. Die Laserantwort ändert sich, wenn sich Beschichtung, Aushärtung, Substrat oder Vorbereitung ändern.
Pulvertyp und Aushärtung
Duroplast-Familie erfassen, sofern bekannt, z. B. Polyester, Epoxid oder Hybrid, sowie Aushärteplan, Recoat-Historie und ob die Beschichtung vollständig ausgehärtet ist.
Ungehärtetes oder teilweise ausgehärtetes Material kann erweichen, verschmieren oder einen anderen Rückstand erzeugen als eine in der Produktion fertiggestellte Oberfläche.
Dicke und Haftung
Beschichtungsdicke, Kantenaufbau, Haftung und Textur beeinflussen, wie selektiv die Schicht entfernt werden kann, ohne das Substrat zu überhitzen.
Messen oder dokumentieren Sie die Oberflächenbeschaffenheit, wo eine schmale Linie, ein kleiner Code oder ein kontrolliertes Abtragungsfenster erforderlich ist.
Farbe, Pigment und Glanz
Dunkle, helle, metallische, strukturierte und hochglänzende Pulver können Energie unterschiedlich absorbieren und streuen.
Gehen Sie nicht davon aus, dass ein Ergebnis bei einer Farbe auf eine andere Farbe, eine Lieferantenformulierung oder einen Glanzgrad übertragbar ist.
Metall und Vorbereitung
Stahl, Edelstahl, Aluminium und andere Metalle können nach dem Entfernen der Beschichtung freiliegen. Oberflächenrauheit, Vorbehandlung und Korrosionsschutz bleiben Teil des Schichtstapels.
Das freiliegende Substrat benötigt möglicherweise einen eigenen Kontrast-, Tiefen- und Korrosionstest.

Verwandte Beschichtungswege
Verwenden Sie die nächstliegende Materialroute, wenn es sich bei Ihrer realen Oberfläche nicht ausschließlich um Pulverbeschichtung handelt: lackiertes Metall, eloxiertes Aluminium oder plattiertes Metall.
Typische Teile und Markierungsgründe
Wo werden pulverbeschichtete Teile verwendet und warum werden sie markiert?
Pulverbeschichtung ist üblich bei langlebigen Metallteilen, die Korrosionsschutz, Verschleißfestigkeit oder ein fertiges Aussehen benötigen. Lasermarkierung wird normalerweise hinzugefügt, wenn die fertige Oberfläche noch eine dauerhafte Identifikation, Rückverfolgbarkeit, maschinenlesbare Daten oder Branding ohne zusätzliches Etikett benötigt.
Elektrische Gehäuse und Schaltschränke
Pulverbeschichtete Stahl- oder Aluminiumplatten, Türen und Gehäuse benötigen möglicherweise Modellinformationen, Serienidentifikation, Panel-Referenzen oder Service-Rückverfolgbarkeit nach der Beschichtung.
Maschinengehäuse, Schutzabdeckungen und Rahmen
Industrielle Ausrüstungsteile können Teilenummern, Asset-IDs, Montagereferenzen oder Wartungsidentifikation erfordern, die auf der fertigen Metalloberfläche verbleiben.
Automobil- und Mobilitätskomponenten
Pulverbeschichtete Halterungen, Abdeckungen, Gehäuse und Strukturbauteile können zur Teileidentifikation, Chargen- oder Serienrückverfolgbarkeit und nachgelagerten Inspektion markiert werden.
Haushaltsgeräte, Werkzeuge und langlebige Gebrauchsgüter
Fertige Metallprodukte können Laserbeschriftung für Modellbezeichnung, Logos, Produktidentifikation oder Fertigungsrückverfolgbarkeit verwenden, wenn Klebeetiketten unerwünscht sind.
Warum die Anwendung wichtig ist: Dieselbe Beschichtung kann für ein großes dekoratives Logo ein ganz anderes Prozessfenster benötigen als für einen kleinen Data-Matrix-Code. Der Produktkontext definiert Markierungsgröße, Betrachtungs- oder Scanbedingungen, Haltbarkeit und akzeptable Oberflächenveränderung.
Markierungsinhalt
Was wird üblicherweise auf pulverbeschichtetem Metall markiert?
Der Inhalt der Markierung beeinflusst die Merkmalsgröße, den Kontrast, die Prüfmethode und die Menge der Beschichtung, die verändert oder entfernt werden muss. Legen Sie die Informationen zuerst fest, damit der Muster-Test auf die tatsächliche Produktionsanforderung abgestimmt wird.
Identifikation und Rückverfolgbarkeit
Teilenummern, Seriennummern, Modell-IDs, Chargen- oder Loscodes, Datumscodes und Asset-Identifikatoren sind üblich, wenn jede fertige Komponente während der Produktion oder im Service identifiziert werden muss.
QR- und Data-Matrix-Codes
Maschinenlesbare Codes benötigen eine definierte Modulgröße, einen Ruhebereich, einen Leseabstand und eine Abnahmemethode. Feine Merkmale machen Beschichtungstextur, Rückstände, Fokus und Kontrast kritischer.
Funktions- und Servicekennzeichnung
Prüf-IDs, Montageverweise, Panel-Beschriftungen und Wartungsinformationen können Lesbarkeit und Haltbarkeit höher gewichten als dekoratives Aussehen.
Branding und kosmetische Grafiken
Logos, Produktnamen und dekorative Fenster legen üblicherweise mehr Wert auf Kantenqualität, gleichmäßigen Abtrag, Betrachtungswinkel und kosmetische Konsistenz von Charge zu Charge.
Markierungsinhalt wird zu einer technischen Eingangsgröße: Zeichenhöhe, Linienbreite, Codemodulgröße, Markierungsfläche, Randabstand und erforderliche Lesbarkeit haben alle Einfluss auf die Linse, das Prozessfenster, die Vorrichtung und die Prüfmethode.
Markierungsergebnisse
Definieren Sie, was der Laser ändern soll
“Markieren” kann Schichtabtrag, Farbänderung oder einen zweiten Arbeitsgang auf dem freigelegten Substrat bedeuten. Die Benennung des Mechanismus verhindert, dass eine allgemeine Maschinenantwort mit einem qualifizierten Prozess verwechselt wird.
| Zielergebnis | Was sich ändern kann | Hauptrisiko oder Grenze | Am finalen Bauteil validieren |
|---|---|---|---|
| Selektive Pulverentfernung | Ein kontrolliertes Fenster legt Stahl oder Aluminium unter der Beschichtung frei. | Ungleichmäßige Dicke, Rückstände, Halo, Kantenabhebung oder unerwünschte Erwärmung des Substrats. | Entfernungsbreite, Kantenschärfe, Sauberkeit, freigelegte Fläche und Aussehen nach der Reinigung. |
| Farb- oder Glanzänderung der Beschichtung | Die Beschichtung wird verändert, ohne das Metall vollständig freizulegen. | Die Farbverschiebung kann je nach Pigment, Glanz, Betrachtungswinkel und Charge variieren. | Gleichmäßigkeit, Haptik, Glanz, Farbunterschied und Codelesbarkeit, falls zutreffend. |
| Kontrast des freigelegten Metalls | Das Entfernen der Beschichtung erzeugt einen Kontrast gegenüber der verbleibenden Pulverschicht. | Frisches Metall kann ein anderes Oxidations- oder Korrosionsverhalten aufweisen als der beschichtete Bereich. | Kontrast nach Reinigung, Handhabung, Feuchtigkeit, Salz oder nachgelagerter Fertigbearbeitung. |
| Oberflächliche Substratwechselwirkung | Nach dem Entfernen verändert der Laser auch das darunterliegende Metall. | Tiefe, Grat, Anlauffarbe und Korrosionsschutz können den akzeptierten Grenzwert überschreiten. | Tiefe, Rauheit, Substratintegrität und funktionale Zeichnungsanforderungen. |
| QR- oder Data-Matrix-Code | Feine abgetragene Linien oder freigelegtes Substrat bilden einen maschinenlesbaren Code. | Beschichtungstextur, Krümmung, Rückstände, Reflexionsvermögen und niedriger Kontrast können die Lese- oder Verifizierungsqualität beeinträchtigen. | Leserdurchlauf bei definiertem Abstand; wenn eine Qualitätsstufe erforderlich ist, Verifizierer-Ergebnis unter Verwendung der festgelegten Methode, Beleuchtung, Modulgröße, Ruhezone und Rückweisungsregel. |
| Dekoratives Fenster oder Logo | Großflächige Beschichtungsentfernung oder kontrollierte Farbänderung erzeugt eine visuelle Markierung. | Kosmetische Variation, Kantenweichheit und Plume-Abscheidung können sichtbar sein. | Betrachtungsabstand, Beleuchtung, Reinigung, Kratzfestigkeit und Chargenkonsistenz. |
Leser und Verifizierer sind unterschiedliche Abnahmewerkzeuge: Ein Leser bestätigt, dass ein Symbol in einem definierten Aufbau dekodiert werden kann. Ein Verifizierer bewertet die Symbolqualität mithilfe einer spezifizierten Methode und Beleuchtungsgeometrie. Halten Sie fest, welches Ergebnis erforderlich ist; ein erfolgreicher Lesertest allein ist keine DPM-Qualitätsnote.
Versprechen Sie keine universelle Farbe oder Tiefe: Beschichtungslieferant, Pulverchemie, Aushärtung, Substrat, Scanstrategie und Reinigung können das Ergebnis verändern. Ein gut aussehender Coupon ist für sich genommen kein Produktionsabnahmestandard.
Bauteilgeometrie und -größe
Wie verändern Bauteilform, Beschichtungsdicke und Größe den Prozess?
Die Beschichtung steuert die erste Wechselwirkung, aber die Geometrie bestimmt, ob der Strahl im Fokus bleibt, ob die Plume sauber abgeführt werden kann und ob das akzeptierte Testergebnis am tatsächlichen Bauteil wiederholt werden kann.
Beschichtungsdicke und Kantenaufbau
Für das selektive Abtragen ist die Beschichtungsdicke oft unmittelbar wichtiger als die Dicke des Grundmetalls. Dickes oder ungleichmäßiges Pulver, Kantenaufbau und strukturierte Oberflächen können mehr Durchgänge oder ein breiteres Prozessfenster erfordern und können Rückstände oder Kantenvariation erhöhen.
Gekrümmte oder zylindrische Oberflächen
Die Krümmung verändert den Abstand und den Winkel zwischen der Oberfläche und dem fokussierten Strahl. Eine kleine Markierung kann innerhalb der Fokustoleranz liegen; eine größere umlaufende Markierung kann eine kontrollierte Rotation, 3D-Fokuskompensation oder mehrere indexierte Positionen erfordern.
Dünnes Blech und geringe thermische Masse
Dünne Platten können schneller auf lokale Wärme reagieren als massive Abschnitte. Wenn die optische Ebenheit oder benachbarte Beschichtungen empfindlich sind, prüfen Sie Verfärbungen, lokale Verformung und Wechselwirkung mit dem Substrat, anstatt anzunehmen, dass dieselben Einstellungen von einem dicken Probestück übertragbar sind.
Große, hohe oder vertiefte Bauteile
Große Gehäuse, tiefe Strukturen und hohe Baugruppen können die Feldabdeckung, den Arbeitsabstand, den Strahlzugang, die Vorrichtungsfreiheit und die Absaugung einschränken. Die Maschine muss die tatsächliche Hüllkurve und Markierungsposition berücksichtigen, nicht nur die nominelle Markierungsgröße.
Die Geometrie verändert die Entscheidung über die Ausrüstung: Teilhöhe und -variation beeinflussen den Z-Verfahrweg und die Fokussierung; runde Teile können eine Rotationsmarkierungslösung erfordern Rotationsmarkierungslösung; zufällige Platzierung kann eine Vision-Positionierung rechtfertigen Vision-Positionierung; große Höhenvariationen können einen 3D- oder Multi-Positions-Ansatz erfordern.
Laserrichtung
Den Laser gegen den Beschichtungs-Metall-Verbund prüfen
Ein 1064-nm-Faserlaser-Markierungssystem Faserlaser-Beschriftungsmaschine ist oft eine praktikable erste Screening-Route, wenn die selektive Beschichtungsentfernung und der Kontrast zum freigelegten Metall das Ziel sind. Dieser Ausgangspunkt ist an Bedingungen geknüpft: Das Pulverbindemittel, Pigment, Farbe, Textur und Dicke können die Absorption dominieren, während das neu freigelegte Metall Reflexion und Wärmefluss verändert.
Quellenbezeichnungen und Wattzahl definieren das Prozessfenster nicht. Beim Screening sollten Pulsdauer, Pulsenergie, Spitzen- und Durchschnittsleistung, Repetitionsrate, Scan-Geschwindigkeit, Schraffurabstand und Anzahl der Durchgänge verglichen werden. Spotgröße, Fokusposition und Feldlinse beeinflussen Fluenz, Linienbreite und Fokustoleranz; die Änderung einer Variablen kann Kantenqualität, Rückstände, Substraterwärmung und Zykluszeit verändern.
MOPA-Faser kann in Betracht gezogen werden, wenn einstellbare Pulsdauer und Repetitionsrate nützlich sind, um ein engeres Abtragsfenster zu untersuchen, aber zusätzliche Steuerung garantiert keine geringere Wärme, saubereren Abtrag oder eine bessere Codegüte. UV und CO2 sollten als separate Wege behandelt werden: UV kann geprüft werden, wenn Beschichtungsabsorption, feine Details oder begrenzte Wärmeverteilung wichtig sind; CO2 kann geprüft werden, wenn die organische Beschichtung bei seiner Wellenlänge stark reagiert. In beiden Fällen erfordern Reaktion des freigelegten Metalls, Rückstände, Strahlführung, Geschwindigkeit und Komplettmaschinen-Support weiterhin eine Musterqualifizierung.
Wenn der akzeptierte Prozess außerdem Teilerotation, Kameraausrichtung, Höhenkompensation, Online-Handling oder Datenintegration erfordert, sind diese nach der Qualifizierung der Beschichtungsreaktion als Eingaben für die Maschinenkonfiguration zu behandeln.
| Route | Screening lohnt sich, wenn | Grenze | Prüfung |
|---|---|---|---|
| 1064-nm-Faser | Selektive Beschichtungsentfernung oder Kontrast zum freigelegten Metall ist das Ziel bei einem kompatiblen Beschichtung-Metall-Stapel. | Die Pulverformulierung kann die Absorption dominieren; freigelegtes Metall verändert Reflexion und Wärmefluss. Einstellungen für blankes Metall lassen sich nicht automatisch übertragen. | Pulsenergie und Balance der Durchschnittsleistung, Spot/Fokus, Abtragsselektivität, Substraterwärmung, Rückstände, Linienbreite, Kontrast und Zykluszeit. |
| MOPA-Faser | Einstellbare Pulsdauer und Wiederholrate rechtfertigen das Screening eines breiteren Prozessfensters für Kantenqualität oder Substratwechselwirkung. | Mehr Parameterkontrolle garantiert keine saubere Entfernung, geringere Wärme, weniger Staub oder bessere Code-Güte. | Pulsdauer, Wiederholrate, Spitzen-/Durchschnittsleistungsbalance, Fokus, Wiederholbarkeit, Beschichtungskante, freigelegtes Substrat und Rauchbelastung. |
| UV | Die Beschichtungsreaktion, das Feinstdetail-Ziel oder die Wärmeausbreitungsgrenze rechtfertigen das Screening einer kürzeren Wellenlänge. | Gehen Sie nicht davon aus, dass UV automatisch feiner oder sicherer ist; Absorption, Ablagerungen, Geschwindigkeit, Feldgröße und Substratverhalten bleiben probenabhängig. | Absorptionsverhalten der Beschichtung, Spot/Fokus, wärmebeeinflusste Zone, Rückstände, Detailgröße und Wiederholbarkeit. |
| CO2 | Die organische Beschichtung zeigt eine nutzbare Absorption, und die erforderliche Markierung kann ohne inakzeptable Wechselwirkung mit freiliegendem Metall erzeugt werden. | Metallfreilegung, Strahlführung, Merkmalsgröße, Ablagerungen, Geschwindigkeit und Verfügbarkeit der kompletten Maschine können diesen Weg einschränken. | Vollständigkeit der Entfernung, Rand und Rückstände, freigelegtes Substrat, Staub/Rauch, Detailgröße und Produktionswiederholbarkeit. |
Risiken und Fehlermodi
Was geht häufig schief beim Lasermarkieren von pulverbeschichtetem Metall?
Eine Markierung kann auf den ersten Blick akzeptabel aussehen und dennoch fehlschlagen, weil die Beschichtung nicht sauber entfernt wurde, das Substrat überhitzt wurde, der Code instabil ist oder die freigelegte Fläche nicht die erforderliche Haltbarkeit aufweist. Nutzen Sie das sichtbare Fehlerbild, um zu entscheiden, was im nächsten Test geändert werden sollte.
| Fehlermodus | Was Sie möglicherweise sehen | Was zu untersuchen ist | Warum es wichtig ist |
|---|---|---|---|
| Unvollständige Entfernung | Fleckig freigelegtes Metall, Beschichtungsinseln oder Rückstände innerhalb der Markierung. | Beschichtungsdicke, Fokus, Pulsenergie, Scan-Geschwindigkeit, Schraffurabstand und Anzahl der Durchgänge. | Verringert den Kontrast, die Maßhaltigkeit und die Lesbarkeit des Codes. |
| Verbrannter oder dunkler Hof | Verfärbung oder eine erweichte Kante rund um die vorgesehene Markierung. | Übermäßiger Wärmeeintrag, Scan-Strategie, Plume-Absaugung und wiederholte Durchgänge. | Kann kosmetische Grenzwerte verfehlen und auf einen unnötig breiten wärmebeeinflussten Bereich hinweisen. |
| Kantenablösung oder Abplatzen | Die Beschichtung hebt sich ab, blättert ab oder entwickelt eine raue Grenzlinie neben der Markierung. | Haftung, Aushärtungszustand, Schichtaufbau, lokale Dicke und Pulsbedingung. | Kann die freigelegte Fläche vergrößern und Haltbarkeits- oder Aussehensmängel verursachen. |
| Zu viel Substratinteraktion | Wärmeverfärbung des Metalls, Rauheit, unerwünschte Tiefe oder Grat nach dem Entfernen der Beschichtung. | Energie nach dem Durchbruch, Fokus, Anzahl der Durchgänge und ob ein zweiter Substratmarkierungsschritt tatsächlich erforderlich ist. | Kann Zeichnungs-, Korrosions- oder Tastgrenzen überschreiten. |
| Schlechte Lesbarkeit des Codes | Der Code ist sichtbar, lässt sich jedoch nicht konsistent lesen oder erfüllt die angegebene Verifizierungsmethode nicht. | Modulgröße, Beschichtungstextur, Krümmung, Kontrast, Rückstände, Fokus, Ruhezone und Prüfbeleuchtung. | Ein visuell klares Symbol ist nicht automatisch ein verifizierter Produktionscode. |
| Wiederablagerung und Kontamination | Rauch oder abgetragene Beschichtung setzt sich wieder auf der Markierung, der Linse, der Vorrichtung oder einer nahegelegenen Oberfläche ab. | Absaugposition, Luftströmung, Filtration, Reinigungsmethode und Bauteilgeometrie. | Kann den Kontrast verringern, den Wartungsaufwand erhöhen und ein Kontaminationsrisiko erzeugen. |
| Korrosionsbelastung | Die Markierung legt blankes Metall frei und unterbricht die ursprüngliche Schutzbeschichtung. | Substrat, Vorbehandlung, Abtragungstiefe, Einsatzumgebung und etwaiger Schutz nach der Markierung. | Eine lesbare Markierung kann dennoch nicht akzeptabel sein, wenn die Korrosionsbeständigkeit über die Anforderung hinaus verringert wird. |
| Charge-zu-Charge-Schwankung | Eine zuvor akzeptierte Einstellung ändert sich, wenn sich Farbe, Pulvercharge, Aushärtung oder Beschichtungsdicke ändern. | Lieferantenrezeptur, Farbe/Glanz, Aushärtungsprotokoll, Dicke und Eingangsschwankung. | Die Produktionsstabilität hängt von der Kontrolle des Beschichtungsstapels ab, nicht nur vom Fixieren der Laserparameter. |
Lösen Sie nicht jeden Fehler durch Erhöhen der Leistung: ein saubereres Ergebnis kann durch Ändern der Pulscharakteristik, des Fokus, der Scanstrategie, der Anzahl der Durchgänge oder der Absaugung erzielt werden. Die richtige Anpassung hängt davon ab, ob der Fehler auf unvollständige Entfernung, übermäßige Wärme, schlechte Kantenqualität oder Kontamination zurückzuführen ist.
Staub- und Rauchgrenze
Kontrollieren Sie sowohl Pulveremissionen als auch Laserstrahlung
Wenn ein Laser eine ausgehärtete Pulverbeschichtung abträgt, können bei dem Prozess abgetragene Partikel, Rauch, Geruch und Zersetzungsprodukte entstehen. Die richtige Einhausung, Absaugung und Filtration hängt von dem Pulver, dem Substrat, dem Energieeintrag, der Maschinenanordnung und den örtlichen Vorschriften ab.
Emission identifizieren
- Bewahren Sie das Sicherheitsdatenblatt (SDB) des Pulverlieferanten und die Informationen zur Beschichtungsformulierung zusammen mit der Prüfanforderung auf.
- Berücksichtigen Sie das Pulver-Bindemittel, das Pigment, das metallische Additiv, Primer, Öl oder Verunreinigungen, nicht nur das Metallsubstrat.
- Prüfen Sie, ob der Prozess trockene Partikel entfernt, Rauch erzeugt oder das freiliegende Metall erhitzt.
Erfassen und Filtern
- Verwenden Sie einen geschlossenen oder abgeschirmten Markierungsbereich mit lokaler Absaugung, die für die tatsächliche Rauchfahne und Bauteilgeometrie dimensioniert ist.
- Wählen Sie Filtration und Sammlung aus, nachdem Sie das Sicherheitsdatenblatt (SDB) und die vollständige Maschinenanordnung überprüft haben.
- Verhindern Sie, dass sich abgesetztes Pulver an Optiken, Vorrichtungen, Werkbänken oder im Absaugweg ansammelt.
Laserstrahlung kontrollieren
- Die Strahlung üblicher 1064-nm-Faser- und MOPA-Quellen ist unsichtbar; freiliegender Stahl oder Aluminium kann direkte, spiegelnde und diffuse Reflexionsgefahren verursachen.
- Bevorzugen Sie ein vollständig geschlossenes, geschütztes System mit geeigneten Türverriegelungen, Sicherheitsstromkreis und Not-Aus. Ein offener Klasse-4-Aufbau erfordert einen standortseitig kontrollierten Laserbereich und eine qualifizierte Risikobeurteilung.
- Richten Sie Vorrichtungen und reflektierende Oberflächen von Öffnungen und Personen weg aus. Automatisierte Zellen benötigen Vorkehrungen für Störungsstopp, Zugangsschutz und kontrollierten Wiederanlauf.
Ordnung und Sauberkeit sowie Brandschutzprüfung
- Pulverrückstände erfordern möglicherweise eine kontrollierte Sammlung und Ordnung/Sauberkeit; Staub nicht in den Arbeitsbereich blasen.
- Bitten Sie das Sicherheitsteam des Standorts, die Bedingungen in Bezug auf brennbaren Staub, Zündquellen, statische Aufladung und Abfallhandhabung zu prüfen, sofern relevant.
- Definieren Sie Schritte für Filterwechsel, Reinigung und Abfallentsorgung, bevor wiederholte Produktionsmarkierungen durchgeführt werden.
Sicherheitsgrenze: Entscheidungen zu finaler Umhausung, sicherheitsbewerteten Verriegelungen und Stromkreisen, Not-Aus-Architektur, Absaugung, Filtration, PSA, Elektrik sowie Ordnung und Sauberkeit erfordern das fertige Maschinendesign, das Pulver-Sicherheitsdatenblatt, die Risikobeurteilung des Standorts und die geltenden lokalen Anforderungen. Ein Material-Screening-Ergebnis allein ist keine Expositionsgrenzwert-Zertifizierung oder Bestimmung brennbarer Stäube.
Checkliste für Mustertests
Senden Sie das endgültige pulverbeschichtete Teil, nicht nur einen unbeschichteten Metallprobekörper
Ein pulverbeschichtetes Markierungsergebnis sollte an der Produktionsbeschichtung und dem Substrat bestätigt werden. Kontrast, Abtragstiefe, Codegüte, Korrosionsverhalten, Reinigung und Zykluszeit lassen sich nicht allein aus den Worten “pulverbeschichtetes Metall” ableiten.
Beschichtung und Substrat
- Pulverlack: Lieferant, Bindemitteltyp, Farbe, Glanz, Textur, Aushärtungszustand und Dicke, falls bekannt.
- Schichtaufbau: Grundierung, Vorbehandlung, Nachbeschichtung, Kontamination oder Schutzfilm.
- Metall: Stahl, Edelstahl, Aluminium oder anderes Substrat; Güte, Rauheit und Korrosionsschutz.
Kennzeichnung und Abnahme
- Inhalt: Logo, Text, Seriennummer, QR-/Data-Matrix-Code, Prüf-ID oder dekoratives Fenster.
- Größe: Markierungsbereich, Zeichenhöhe, Linienbreite, Randabstand und Krümmung.
- Abnahme: Abtragsbreite, Kontrast, erfolgreicher Lesegerät-Test und/oder Verifizierer-Note, spezifizierte Beleuchtung, Modulgröße, Ruhezone, Tiefe, taktile Grenze, Rückstände und kosmetischer Standard.
Haltbarkeit und Produktion
- Exposition: Reinigung, Lösungsmittel, Reibung, Feuchtigkeit, Salz, Hitze, Außeneinsatz oder nachgelagerte Beschichtung.
- Arbeitsablauf: Chargengröße, Vorrichtungsbezugspunkt, Beschickungsmethode, Automatisierung, Prüfung und Datenquelle.
- Sicherheit: SDB, Absaugung, Filtration, Sammlung, Reinigung und Standortbeschränkungen.
| Ausgabe prüfen | Was enthalten sein kann | Grenze |
|---|---|---|
| Screening-Protokoll | Bewertete Quellen und Parameterfenster, Fokus- und Scan-Annahmen sowie ein dokumentiertes No-Go-Ergebnis, wenn kein akzeptables Fenster gefunden wird. | Ein Screening-Fenster ist spezifisch für den gelieferten Beschichtungs-Metall-Verbund und kein universelles Produktionsrezept. |
| Visuelle und prozessbezogene Nachweise | Vorher-/Nachher-Bilder und Beobachtungen zur Vollständigkeit der Entfernung sowie zu Rand, Halo, Rückständen, Reinigungszustand und freigelegtem Substrat. | Visuelle Nachweise ersetzen keine vom Kunden geforderten Korrosions-, Haftungs-, Verschleiß- oder Downstream-Prozessprüfungen. |
| Code oder Messergebnis | Definierte Maßprüfungen, Reader-Ergebnisse und, sofern im Umfang enthalten, Verifizierer-Bewertung unter Verwendung der vereinbarten Methode und Beleuchtung. | Ein bestandener Reader-Test ist keine Verifizierer-Bewertung, keine Produktzulassung und keine Aussage zur regulatorischen Konformität. |
| Produktionsübergabe | Beobachtete Labor-Markierungszeit sowie die Annahmen zu Vorrichtung, Entnahme, Handhabung und Inspektion, die die nächste Systemüberprüfung beeinflussen. | Die Labor-Markierungszeit ist kein garantierter Linientakt, bis Beladung, Bewegung, Entnahme, Verifizierung und Sicherheitssequenzen validiert sind. |
Bewährte Praxis: Beziehen Sie unmarkierte Kontrollen und mehrere repräsentative Teile ein. Ein einzelner einfacher flacher Prüfling kann Dickenvariationen, gekrümmte Geometrie, Kantenaufbau oder Farbunterschiede von Charge zu Charge verbergen.
Maschinenkonfiguration
Wie wird die endgültige Maschinenkonfiguration gewählt?
Qualifizieren Sie zuerst die Markierung auf dem echten pulverbeschichteten Teil. Übertragen Sie dann das akzeptierte Prozessfenster, die Markierungsgröße, die Teilegeometrie, die Sicherheitskontrollen und die Produktionsmethode in die Maschinenkonfiguration. Dadurch wird verhindert, dass das Angebot allein auf dem Beschichtungsnamen oder der Laserleistung basiert.
Laserquelle und Pulssteuerung
Die Auswahl der Strahlquelle sollte sich am Musterergebnis orientieren: Das akzeptierte Fenster für Abtrag, Kontrast und Substratwechselwirkung bestimmt, ob eine Standardfaser, eine MOPA-Faser oder eine andere geprüfte Route gerechtfertigt ist.
Linse, Feld und Fokusbereich
Markierungsfläche, kleinste Struktur, Linienbreite, Code-Modulgröße und Bauteilhöhenvariation bestimmen die Wahl der Feldlinse, den Arbeitsabstand, die Fokustoleranz und den erforderlichen Z-Verfahrweg.
Vorrichtung, Drehmodul, Vision oder 3D
Werkstückbezug, Krümmung, zufällige Platzierung und Höhenvarianz entscheiden darüber, ob eine einfache Vorrichtung ausreicht oder ob das System Rotation, Kameraausrichtung, 3D-Fokussteuerung oder mehrere indexierte Positionen benötigt.
Einhausung, Absaugung und Produktionssteuerungen
Tatsächliche Rauchentwicklung, SDB, Beschickungsmethode, Prüfanforderung, Datenquelle und Losgröße bestimmen den Zugang zur Einhausung, die Absaugung, die Filtration, die Integration von Lesegerät/Verifizierer und den Automatisierungsgrad.
| Bestätigte Eingabe | Was es in der Maschine verändert | Was für die Angebotsanfrage bereitzustellen ist |
|---|---|---|
| Akzeptiertes Fenster für Beschichtungsabtrag oder Kontrast | Laserquellenweg, Anforderungen an die Pulssteuerung und praktischer Leistungsbereich sind zu bewerten. | Repräsentative beschichtete Teile, Zielaussehen, zulässige Wechselwirkung mit dem Substrat und Ergebnis der Musterabnahme. |
| Markierungsgröße und kleinstes Merkmal | Feldlinse, Markierungsfeld, Spot-/Fokusanforderungen und ob ein Feld die vollständige Markierung abdecken kann. | Grafik, Zeichenhöhe, Linienbreite, Codemodulgröße und gesamte Markierungsfläche. |
| Bauteilgröße, Höhe und Krümmung | Arbeitstisch-Freiraum, Z-Verfahrweg, Vorrichtungsauslegung, Fokusstrategie und mögliche Rotationsmarkierung Rotationsmarkierung oder 3D-Anforderung. | Teilezeichnung oder Abmessungen, Fotos, Gewicht, Markierungsposition und zulässiges Bezugselement. |
| Positionsschwankung und Prüfung | Feste Vorrichtung versus Vision-Positionierung Vision-Positionierung, plus Lesegerät- oder Verifizierer-Integration, wenn Codes eine Prüfung erfordern. | Platzierungstoleranz, Code-Akzeptanzregel, Scanner-/Verifizierer-Methode und Zurückweisungslogik. |
| Anforderungen an Staub, Rauch und Sicherheit vor Ort | Anordnung der Einhausung, Absaugpunkt, Filtration, Sammlung und Architektur der Sicherheitssteuerung. | SDB des Pulvers, Standortbeschränkungen, Anforderungen an die Absaugung und elektrische Anforderungen am Zielort. |
| Chargengröße und Produktionsfluss | Manuelles Beladen, Indexiervorrichtung, automatische Zelle, Online-Handling und Integration von Rückverfolgbarkeitsdaten. | Teile pro Schicht, Beladungsmethode, Zieltaktzeit, Schnittstelle zu vor- und nachgelagerten Prozessen und Datenquelle. |
Reihenfolge der Angebotserstellung: Bestätigen Sie zuerst das Probenergebnis, legen Sie dann das optische Feld, die Werkstückhandhabung, die Absaugung sowie Sicherheits- und Inspektionsanforderungen fest. Erst nachdem diese Eingaben definiert sind, wird eine vollständige Maschinenspezifikation sinnvoll.
FAQ
Fragen zum Lasermarkieren von pulverbeschichtetem Metall
Kann pulverbeschichtetes Metall mit einem Laser markiert werden?
Viele pulverbeschichtete Stahl- und Aluminiumoberflächen können für die Lasermarkierung gescreent werden. Das Ergebnis hängt von der Pulverchemie, Aushärtung, Dicke, Farbe, Haftung, dem Substrat und dem gewünschten Effekt ab. Die endgültige Abtragsqualität, der Kontrast und die Haltbarkeit müssen an Serienteilen geprüft werden.
Entfernt die Lasermarkierung immer die Pulverbeschichtung?
Nein. Ein Test kann auf selektiven Abtrag, eine Änderung von Farbe/Glanz der Beschichtung oder eine Markierung im freigelegten Substrat abzielen. Der beabsichtigte Mechanismus sollte definiert werden, bevor Parameter und Abnahmekriterien festgelegt werden.
Rostet das freigelegte Metall nach dem Entfernen der Pulverbeschichtung?
Er kann die Korrosionssituation verändern, da die Schutzschicht im markierten Bereich nicht mehr durchgängig ist. Das Risiko hängt vom Substrat, der Abtragstiefe, der Reinigung, der Feuchtigkeit, Salz, einer nachgelagerten Beschichtung und der Einsatzbelastung ab. Das akzeptierte Bauteil und die Behandlung nach der Markierung müssen validiert werden.
Welcher Laser wird für pulverbeschichtetes Metall verwendet?
Eine Faserquelle mit 1064 nm ist häufig eine erste Screening-Richtung für den Beschichtungsabtrag auf kompatiblem Metall. MOPA-Faser kann das Fenster für Pulsdauer und Wiederholrate erweitern; UV kann auf Beschichtungsabsorption, feine Details oder begrenzte Wärmeausbreitung hin gescreent werden; CO2 kann gescreent werden, wenn die organische Beschichtung bei seiner Wellenlänge stark anspricht. Der richtige Weg bleibt musterabhängig und kann nicht allein anhand von Leistung oder Wellenlänge ausgewählt werden.
Ist Pulverbeschichtungsstaub ein Sicherheitsrisiko?
Die Laserentfernung kann Pulverpartikel, Rauch, Geruch und Zersetzungsprodukte erzeugen. Prüfen Sie vor wiederholten Produktionsarbeiten das Sicherheitsdatenblatt (SDS) der Beschichtung, die Einhausung, die lokale Absaugung, die Filtration, die Sammlung, die Ordnung am Arbeitsplatz und die standortspezifischen Vorschriften für brennbaren Staub oder Abfall.
Welche Informationen werden benötigt, um die endgültige Maschinenkonfiguration auszuwählen?
Stellen Sie repräsentative pulverbeschichtete Teile, Angaben zu Beschichtung und Substrat, Markierungsgrafik und -größe, das gewünschte Ergebnis, Bauteilabmessungen und Markierungsposition, Code- oder Prüfanforderungen, Losgröße, Beschickungsmethode, Absaugbeschränkungen und elektrische Anforderungen am Zielort bereit. Musterprüfungen sollten das akzeptable Prozessfenster festlegen, bevor die endgültigen Optionen für Quelle, Linse, Vorrichtung, Einhausung und Automatisierung angeboten werden.
Muss ich pulverbeschichtete Muster einsenden?
Ja, wenn Entfernungsbreite, Codelesbarkeit, Kantenqualität, Korrosionsbelastung, Staubkontrolle, optische Gleichmäßigkeit oder Produktionswiederholbarkeit eine Rolle spielen. Senden Sie repräsentative beschichtete Teile zusammen mit Angaben zur Beschichtung und zur Abnahme. Stimmen Sie den Prüfungsumfang im Voraus ab, damit das Ergebnis das geprüfte Prozessfenster, Vorher-/Nachher-Beobachtungen, Code- oder Maßprüfungen und Produktionsannahmen angeben kann, ohne Laborzeiten als garantierten Linienzyklus darzustellen.
Nächster Schritt
Musterprüfung für pulverbeschichtetes Metall starten
Teilen Sie die Details zur Pulverbeschichtung, das Metallsubstrat, das Markierungsmotiv, den Zielabtrag oder Kontrast, Vorgaben zu Staub/Rauch und die Produktionsanforderung mit. Zhuorui Laser kann den Materialaufbau prüfen und den nächsten Lasermarkierungstest oder den Weg zum Angebot empfehlen.
Für eine schnellere Bewertung vorbereiten: Pulverlieferant oder SDB · Farbe, Glanz und Dicke der Beschichtung · Substrat und Vorbehandlung · Bauteilfotos oder Zeichnung · Markierungsmotiv und -größe · Zielabtrag/Kontrast/Tiefe · Haltbarkeits- oder Korrosionstest · Scanner-Anforderung · Chargengröße · Vorrichtung/Automatisierung · Absaugung und Bestimmungsort/Spannung.