
Aplicações · Eletrônica e Elétrica
Marcação a Laser de Componentes Eletrônicos
Identificação e rastreabilidade de caracteres pequenos para encapsulamentos de CI, capacitores, relés e outros componentes eletrônicos. Esta página ajuda você a decidir quais componentes são marcados, qual conteúdo vai na peça, onde a marca pode ir, quão pequena ela pode ser realisticamente e qual direção de laser avaliar primeiro.
- Números de peça, códigos 2D e marcas de polaridade em CIs, capacitores e relés
- Disciplina de posicionamento em superfícies de epóxi moldado, cerâmica e invólucro metálico
- Direções UV / fibra / MOPA avaliadas primeiro, confirmadas por teste de amostra
Resposta Rápida: Marcação a Laser de Componentes Eletrônicos em Resumo
A marcação a laser é amplamente utilizada para identificação permanente e rastreabilidade em componentes eletrônicos, mas a questão de engenharia útil não é simplesmente se um componente pode ser marcado. Você precisa definir o encapsulamento real e a superfície externa, a informação a ser marcada, o resultado visual ou de código exigido, a zona de marcação disponível, a forma como a peça é apresentada, a taxa de produção e os processos posteriores que a marca deve suportar.
Esta página ajuda você a transformar uma solicitação inicial como “marcar um código em um CI, capacitor, relé ou sensor” em uma aplicação testável: identificar o componente e a superfície de marcação, definir o resultado alvo, escolher a primeira rota de laser a avaliar, antecipar modos de falha, estabelecer critérios de aceitação de amostras e usar os resultados dos testes para determinar a óptica final, o dispositivo de fixação, o posicionamento, o alimentador, a verificação e a configuração da máquina.
Nota de escopo: esta página aborda a marcação do próprio componente eletrônico. A marcação em nível de placa em PCBs e PCBA é abordada na página de marcação de PCB e PCBA, e a marcação de conectores / terminais pela página de marcação de conectores e terminais.
Quais Componentes Eletrônicos São Comumente Marcados a Laser?
Comece pelo componente real e pela camada externa que o laser atingirá. Duas peças da mesma categoria de eletrônicos podem exigir rotas de laser diferentes porque as superfícies do encapsulamento, as dimensões e as estruturas internas são diferentes.
Encapsulamentos de CI e de chip — corpos de epóxi moldado
CIs, microcontroladores, dispositivos lógicos e muitos encapsulamentos de semicondutores discretos usam compostos de epóxi moldado em formatos como QFN, BGA, SOP e encapsulamentos similares. O alvo de marcação usual é a superfície superior moldada. O processo precisa criar contraste legível, mantendo os efeitos térmicos e de penetração dentro de uma janela aceitável para a espessura real do encapsulamento e a estrutura interna. O comportamento mais profundo do material pode ser verificado em relação às páginas de materiais plásticos.
Componentes e encapsulamentos cerâmicos
Capacitores cerâmicos, ressonadores, sensores e encapsulamentos com substrato cerâmico podem exigir identificação escura ou de alto contraste em uma superfície cerâmica. Composição, esmalte, metalização, espessura e sensibilidade das bordas podem alterar a janela de processo viável, portanto peças finas ou frágeis devem ser avaliadas tanto para legibilidade quanto para integridade da superfície. Consulte a página de material do substrato cerâmico quando a própria resposta da superfície é a principal incógnita.
Componentes com invólucro metálico ou superfície metalizada
Cristais com invólucro metálico, componentes blindados e outras peças com uma superfície metálica exposta ou intencionalmente marcável podem seguir uma rota de marcação em metal. A distinção importante é a camada de marcação externa real: metal bruto, metal anodizado, metalização, revestimento ou uma luva isolante podem exigir avaliação diferente. Acabamentos metalizados podem ser analisados mais detalhadamente na Página de material de metal revestido.
Componentes com invólucro plástico
Relés, interruptores, soquetes, sensores e outras peças eletrônicas podem usar invólucros de plástico de engenharia. A família de polímeros, a cor, as cargas, a formulação de retardante de chama e o acabamento superficial podem alterar o contraste e a resposta térmica, portanto, o material do invólucro deve ser confirmado em vez de tratado como um “plástico” genérico.
Por que os componentes eletrônicos são marcados?
A marca geralmente faz parte da identificação do produto, do controle de montagem ou da rastreabilidade — não é decoração.
- Identificação do produto — distinguir número de peça, modelo, valor, grau ou informações do fabricante para que operadores e clientes possam identificar o componente corretamente.
- Rastreabilidade de lote e produção — conectar data, batelada, lote ou dados de série aos registros de fabricação, teste e qualidade.
- Controle de montagem — mostrar pino 1, polaridade, orientação ou outras indicações funcionais que ajudam a evitar posicionamento ou montagem incorretos.
- Tratamento de qualidade e recall — preservar identidade suficiente para rastrear lotes ou unidades afetadas quando um problema de qualidade precisar ser investigado.
- Verificação automatizada — forneça textos ou códigos legíveis por máquina que possam ser verificados por uma câmera ou leitor e vinculados ao MES ou a outros dados de produção quando o projeto exigir.
- Requisitos do cliente ou do programa — aplique identificadores específicos do cliente, estruturas de UID ou conteúdo de código quando estes forem definidos pela especificação de compras ou de qualidade.
O motivo exigido determina o método de aceitação. Um ponto de polaridade precisa principalmente de visibilidade clara e repetível; um código de rastreabilidade também pode exigir verificação por scanner, correspondência de dados e um fluxo de rejeição definido.
O que normalmente é marcado em um componente eletrônico?
Defina o conteúdo antes de escolher o campo de marcação, a óptica ou o método de alimentação, pois a densidade do texto e o tamanho do código afetam a janela de processo utilizável.
Identificação do produto
O conteúdo comum inclui números de peça, informações de modelo ou valor, logotipos do fabricante, códigos de data e códigos de lote ou batelada. Essas marcas geralmente se destinam ao reconhecimento humano direto e devem permanecer legíveis na distância de visualização real e no tamanho do componente.
Códigos 2D e rastreabilidade serializada
Códigos QR e símbolos Data Matrix podem conter dados serializados ou vinculados à produção, como ordem de produção, número de série, lote, referência de teste ou número de peça do cliente. Em componentes pequenos, o código útil não é o menor padrão que um laser consegue desenhar; é o menor padrão que pode ser produzido de forma consistente e lido pelo equipamento de verificação especificado.
Marcas de orientação e polaridade
Indicadores de pino 1, marcas de polaridade, pontos, linhas e outras referências de posicionamento podem ser funcionalmente importantes durante a SMT ou a montagem a jusante. Portanto, sua posição e seu contraste precisam ser tratados como critérios de aceitação, e não apenas como aparência gráfica.
Conteúdo típico e formatos de dados
| Conteúdo da marcação | Formato típico | Finalidade típica |
|---|---|---|
| Número da peça / modelo / valor | Texto legível | Identificação do produto e precisão de picking |
| Data / lote / código de lote | Texto | Rastreabilidade de lote e tratamento de recall |
| Número de série | Texto / código 1D / 2D | Identificação no nível de unidade |
| Código de rastreabilidade | QR / Data Matrix / GS1 DataMatrix quando especificado | Vincular a peça aos dados de produção ou do cliente |
| Orientação / polaridade | Ponto, linha, símbolo ou texto curto | Posicionamento e montagem corretos |
| Identificador do cliente / programa | Texto ou código definido pela especificação do cliente | Identificação e rastreabilidade específicas do programa |
O Que Determina os Resultados da Marcação a Laser em Componentes Eletrônicos?
O nome do componente por si só não seleciona o processo. A qualidade da marca decorre da superfície real, da geometria do encapsulamento, do tamanho da característica, da óptica, dos parâmetros do laser e das condições a jusante que a marca deve tolerar.
| Variável de resultado | O que confirmar | Por que isso altera o resultado |
|---|---|---|
| Encapsulamento e superfície externa de marcação | Epóxi moldado, cerâmica, plástico de engenharia, revestimento, galvanoplastia, manga ou metal exposto | Diferentes camadas externas absorvem a energia do laser de maneiras distintas e produzem diferentes contrastes, calor e mecanismos de alteração da superfície. |
| Formulação e condição da superfície | Cor, cargas, grau, espessura do revestimento, contaminação e variação de fornecedor / lote | Duas peças visualmente semelhantes podem exigir janelas de parâmetros diferentes ou produzir contrastes diferentes. |
| Espessura do encapsulamento e estrutura interna | Espessura na zona de marcação pretendida e proximidade de características internas sensíveis | Controla quanta margem térmica ou de penetração é aceitável durante a marcação. |
| Conteúdo da marca e tamanho do elemento | Altura de caractere, largura do traço, tamanho do módulo Data Matrix / QR, detalhe do logotipo | Características finas aumentam as exigências sobre tamanho do ponto, foco, contraste e capacidade do scanner. |
| Área de marcação disponível | Zona utilizável, bordas, condutores, terminais, vedações e outros limites de exclusão | Restringe o tamanho do código, o layout e a localização segura da marcação. |
| Variação de geometria e de altura | Plano, curvo, cilíndrico, rebaixado, tolerância de altura de bandeja para bandeja | Altera o controle de foco, o projeto do dispositivo de fixação, as necessidades de rotação e se é necessário visão ou manuseio multiposição. |
| Fonte de laser, óptica e janela de parâmetros | Comprimento de onda, comportamento do pulso, lente de campo, distância de trabalho, taxa de repetição, velocidade de varredura e passagens | A mesma potência média pode produzir carga térmica, contraste e qualidade das características muito diferentes sob diferentes combinações. |
| Processo a jusante | Reflow, lavagem, revestimento, manuseio, ciclagem térmica e método de inspeção final | A marca deve permanecer aceitável após a sequência real de processo, não apenas imediatamente após a marcação. |
Roteamento de material: se a principal incógnita é como um determinado composto de moldagem, cerâmica, plástico ou superfície metalizada responde à energia do laser, use o relevante substrato eletrônico, plásticos ou metal revestido orientação. A decisão de aplicação ainda tem de voltar ao componente real, à zona de marcação, ao resultado pretendido e ao fluxo de produção.
Qual é o tamanho mínimo realista da marca?
A altura mínima de caractere, a largura de linha e o tamanho do módulo do código 2D dependem da configuração. O limite prático vem do ponto focalizado, do contraste da superfície, da lente de campo, da distância de trabalho, da planicidade da peça e do scanner ou método de inspeção usado no final. Um elemento ligeiramente maior que seja lido de forma consistente em um lote é mais útil do que o menor elemento obtido em uma amostra. Para orientações mais aprofundadas sobre óptica, consulte o guia de micromarcação.
Qual resultado de marcação você deve buscar?
Defina a condição de aprovação antes do teste da amostra. “Parece bom” não é suficiente para escolher uma configuração de produção repetível.
- Resultado visual — defina se você precisa de claro sobre escuro, escuro sobre claro ou simplesmente de contraste suficiente para reconhecimento humano confiável.
- Resultado de caractere e código — defina o tamanho alvo do caractere, a clareza do traço, o tamanho do módulo, o scanner e qualquer método de verificação ou classificação acordado.
- Resultado de posição — defina a zona de marcação aprovada, a folga de borda, a referência de datum ou de orientação, e a quantidade de variação de posição que o produto pode aceitar.
- Resultado de superfície / funcional — defina quais danos são inaceitáveis, como rachaduras, derretimento, carbonização excessiva, ruptura do revestimento, danos aos terminais ou outras alterações visíveis que possam afetar a função ou a confiabilidade.
- Resultado de durabilidade — defina quais processos reais a jusante a marca deve suportar, como refusão, lavagem, revestimento, manuseio ou ciclagem térmica.
- Resultado de consistência — defina se a mesma janela de aceitação deve abranger vários lotes de componentes, fornecedores, cores ou variantes de encapsulamento.
- Resultado de produção — defina a vazão exigida da estação, o momento da verificação e o tratamento de rejeitos, em vez de avaliar apenas o tempo de varredura do laser.
Essas metas tornam-se os critérios de aceitação usados posteriormente para comparar testes com UV, fibra ou MOPA e para decidir se mudanças em óptica, dispositivo de fixação, visão, alimentação ou automação são necessárias.
Como a área de marcação, a geometria e o manuseio da peça afetam o resultado?
Componentes pequenos deixam pouca margem para erro. A zona de marcação utilizável, a altura da peça, a orientação e o método de apresentação frequentemente determinam o dispositivo de fixação e a estratégia de posicionamento antes da finalização da receita do laser.
Prefira uma superfície de marcação dedicada com folga suficiente em relação a terminais, vedações, bordas e outras características funcionais. A zona segura deve ser definida a partir do desenho real do encapsulamento ou de uma amostra e então verificada durante os testes; ela não deve ser inferida apenas a partir da categoria do componente.
Zonas típicas de marcação
- Topo do encapsulamento moldado — comum para textos e códigos 2D em encapsulamentos de CI quando a estrutura e a espessura do encapsulamento fornecem uma janela de processo aceitável.
- Face cerâmica ou revestida — utilizável quando terminais, áreas metalizadas e bordas sensíveis são excluídos da zona de marcação.
- Face da carcaça plástica — útil em relés, sensores ou outras carcaças quando a formulação do polímero produz uma marca estável.
- Superfície lateral cilíndrica — pode exigir manuseio rotativo ou indexação controlada se a marca se estender ao redor da circunferência.
Zonas de exclusão
- Terminais, pinos, terminações de solda e áreas de contato — evite danificar o revestimento, a soldabilidade ou as superfícies de contato elétrico.
- Vedações e interfaces funcionais — não deixe a marca romper ou enfraquecer regiões herméticas, adesivas ou de vedação.
- Bordas finas e regiões mecanicamente solicitadas — encapsulamentos cerâmicos ou finos sensíveis às bordas podem exigir folga adicional e menor carga térmica.
- Zonas de risco interno não verificadas — se a espessura do encapsulamento ou a construção interna for incerta, confirme a zona de marcação em desenhos ou amostras, em vez de presumir que uma posição XY por si só elimina o risco interno.
Como a peça é apresentada ao laser
Uma peça plana em um alojamento repetível pode frequentemente usar um dispositivo de fixação simples. Peças com orientação aleatória podem precisar de posicionamento por visão. Peças cilíndricas podem precisar de um eixo rotativo. A apresentação em bandeja, magazine, fita e carretel ou alimentador também altera como a repetibilidade de posição, o foco e o tempo de ciclo devem ser validados.
Qual laser você deve testar primeiro para marcação de componentes eletrônicos?
UV, fibra e MOPA cobrem muitas aplicações de componentes eletrônicos, mas a primeira rota deve seguir a superfície de marcação real e o resultado alvo, e então ser confirmada em peças reais.
UV (~355 nm) — frequentemente uma primeira avaliação para compostos moldados, cerâmicas e detalhes finos
Lasers UV são comumente avaliados primeiro quando epóxi moldado, plásticos selecionados, cerâmicas ou detalhes muito finos exigem um efeito de superfície controlado com carga térmica limitada. A janela útil ainda depende do composto real, da cor, da espessura e do contraste desejado, portanto “UV” é uma direção inicial, e não uma receita garantida.
Fibra (~1064 nm) — candidato forte para metal exposto e superfícies revestidas compatíveis
Lasers de fibra são uma direção padrão para marcação de metal e podem ser adequados quando a camada-alvo real é metal exposto, metal anodizado ou outra superfície compatível. Encapsulamentos moldados e camadas externas isolantes exigem uma avaliação separada; não selecione fibra simplesmente pelo nome do componente quando o laser está, na verdade, atingindo uma luva, revestimento ou superfície polimérica.
Fibra MOPA — janela mais ampla de controle de pulso para superfícies selecionadas
MOPA é uma arquitetura de laser de fibra com uma faixa mais ampla de ajuste de largura de pulso e frequência. Pode ser útil onde contraste e equilíbrio térmico precisam de mais flexibilidade de janela de processo em metais selecionados, revestimentos ou compostos compatíveis, mas se é melhor que fibra Q-switched ou UV precisa ser demonstrado na superfície-alvo.
Micromarcação: tamanho do spot, lente de campo e limite de verificação
Um campo de marcação menor pode viabilizar detalhes mais finos, mas reduz a área utilizável e pode criar um trade-off com a cobertura da bandeja ou a marcação de múltiplas peças. Portanto, lente de campo, distância de trabalho, tamanho do spot, tolerância de foco e capacidade do scanner devem ser avaliados em conjunto. O alvo correto é o menor detalhe que permanece repetível e verificável ao longo da variação de produção exigida.
Por que a potência do laser sozinha não determina a qualidade da marcação
A potência média por si só não define uma boa marca de componente. A energia de pulso, a largura de pulso, a taxa de repetição, a velocidade de varredura, o tamanho do spot, o número de passagens e a resposta da superfície interagem. Uma receita que cria contraste com segurança em um composto pode superaquecer outro, portanto a janela de processo deve ser desenvolvida em amostras reais em vez de copiada de um catálogo.
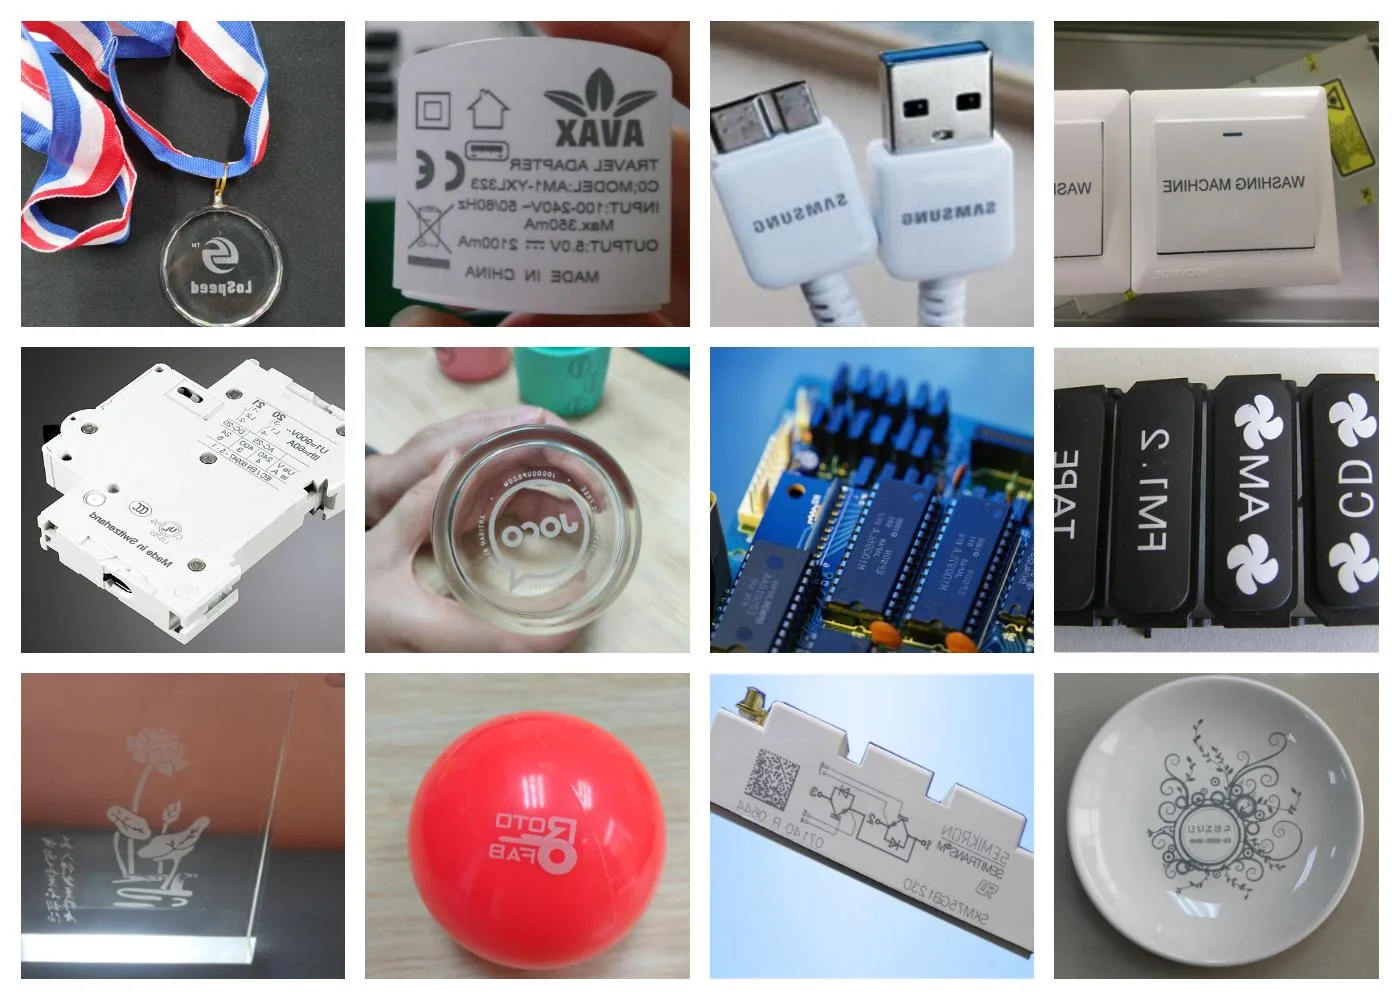
Conclusão de engenharia: isto é um recurso visual de apoio, não um resultado verificado para um componente eletrônico específico; a fonte de laser final e a janela de parâmetros devem ser confirmadas na peça real.
Para famílias de equipamentos, consulte as Máquinas de marcação a laser UV e máquinas de marcação a laser de fibra páginas após a rota da amostra ter sido restringida.
Quais são os modos de falha comuns na marcação a laser de componentes eletrônicos?
Os modos de falha ajudam a diagnosticar se o problema vem da superfície, da óptica, da janela de parâmetros, do posicionamento ou do fluxo de dados de produção.
| Modo de falha | O que você pode ver | O que verificar novamente |
|---|---|---|
| Contraste baixo ou inconsistente | Texto ou código varia em escuridão / claridade entre peças ou lotes | Formulação da superfície, cor, contaminação, variação de lote e janela de parâmetros do laser |
| Detalhes finos embaçados ou preenchidos | Caracteres pequenos se fundem, traços finos desaparecem ou células de código perdem definição | Tamanho do ponto, foco, lente de campo, tamanho do detalhe, velocidade de varredura e densidade de energia |
| Falha de leitura do código 2D | O padrão está visível, mas as leituras do scanner são intermitentes ou a classificação é ruim | Tamanho do módulo, contraste, formato da célula, zona de silêncio, configuração do scanner e método de verificação |
| Efeito térmico excessivo | Fusão, carbonização, descoloração, deformação ou uma área afetada pelo calor ampliada | Fonte de laser, comportamento do pulso, energia acumulada, passagens e estratégia de varredura |
| Dano ao encapsulamento ou à cerâmica | Rachaduras, lascamento ou outra alteração superficial / estrutural inaceitável | Espessura da peça, distância da borda, carga térmica, foco e seleção da zona de marcação |
| Deriva de posição | A marca se move em direção a uma borda, terminal ou região de exclusão | Repetibilidade do dispositivo de fixação, tolerância da bandeja, orientação da peça, estratégia de datum e necessidade de visão |
| Variação de foco entre peças | Algumas peças na bandeja marcam com nitidez, enquanto outras perdem contraste ou definição | Variação de altura da peça, planicidade da bandeja, tolerância de campo / foco e método de apresentação |
| Conteúdo errado ou marcação na peça errada | A marca física é legível, mas os dados não correspondem ao componente ou ao registro de produção | Identificação da peça, fonte de dados, handshake com MES / banco de dados, verificação e lógica de rejeição |
Uma amostra com falha não significa automaticamente que a marcação a laser seja inadequada. A falha deve ser classificada primeiro; depois, a variável relevante — fonte, óptica, receita, dispositivo de fixação, posicionamento, lógica de dados ou manuseio — deve ser alterada deliberadamente e testada novamente.
Como a marcação de componentes eletrônicos se encaixa no fluxo de produção?
Uma célula de produção precisa controlar todo o fluxo de peças e dados, não apenas a varredura do laser.
1. Apresentar e identificar a peça
Os componentes podem chegar em bandejas, magazines, tape-and-reel, alimentadores ou dispositivos de fixação dedicados. O sistema precisa garantir que a peça correta esteja presente, orientada corretamente e posicionada dentro da tolerância de marcação antes do início do trabalho.
2. Carregar ou gerar os dados de marcação
Texto estático pode vir do arquivo de trabalho de marcação; dados variáveis podem vir de uma fonte de número de série, código de barras, MES ou banco de dados. O projeto deve definir o que identifica a peça, qual sistema detém os dados e o que acontece se os dados necessários estiverem ausentes ou inválidos.
3. Posicionar, focalizar e marcar
Cavidades simples podem proporcionar repetibilidade suficiente para posicionamento fixo. Localizações aleatórias podem exigir alinhamento por visão; linhas de produção em movimento podem usar marcação em movimento / em linha; peças cilíndricas podem exigir manuseio rotativo.
4. Verificar a marcação e os dados
A verificação pode checar presença, posição, texto legível, legibilidade do código e — quando necessário — se o valor marcado corresponde aos dados de produção esperados. O ponto de verificação deve ser escolhido deliberadamente: imediatamente após a marcação, após um processo a jusante ou na inspeção final.
5. Lidar com falhas e registrar o resultado
Um projeto de produção deve definir o que acontece quando a verificação falha: parar a estação, rejeitar a peça, desviá-la, permitir retrabalho controlado ou solicitar revisão do operador. Se a rastreabilidade for necessária, o status de aprovado/reprovado e os identificadores relevantes também podem precisar ser registrados através da camada de integração de rastreabilidade.
6. Adequar o método de manuseio ao volume
O manuseio por bandeja e magazine é adequado para muitas aplicações em lote ou com muitas trocas. A apresentação em fita e rolo e baseada em alimentador pode suportar fluxo SMD de maior volume. O tempo de ciclo real inclui carregamento, localização, manuseio de dados, marcação, verificação, manuseio de rejeitos e descarregamento — não apenas o tempo de leitura.
7. Incluir extração, invólucro e segurança a laser no projeto da célula
A marcação de compostos moldados, plásticos ou revestimentos pode gerar vapores ou partículas, portanto os requisitos de extração devem ser avaliados para o material e o processo reais. A radiação laser UV e de 1064 nm é invisível, e a classificação de segurança a laser pertence ao sistema completo; uma máquina com aparência de enclausurada não deve ser considerada Classe 1 sem uma avaliação em nível de sistema.
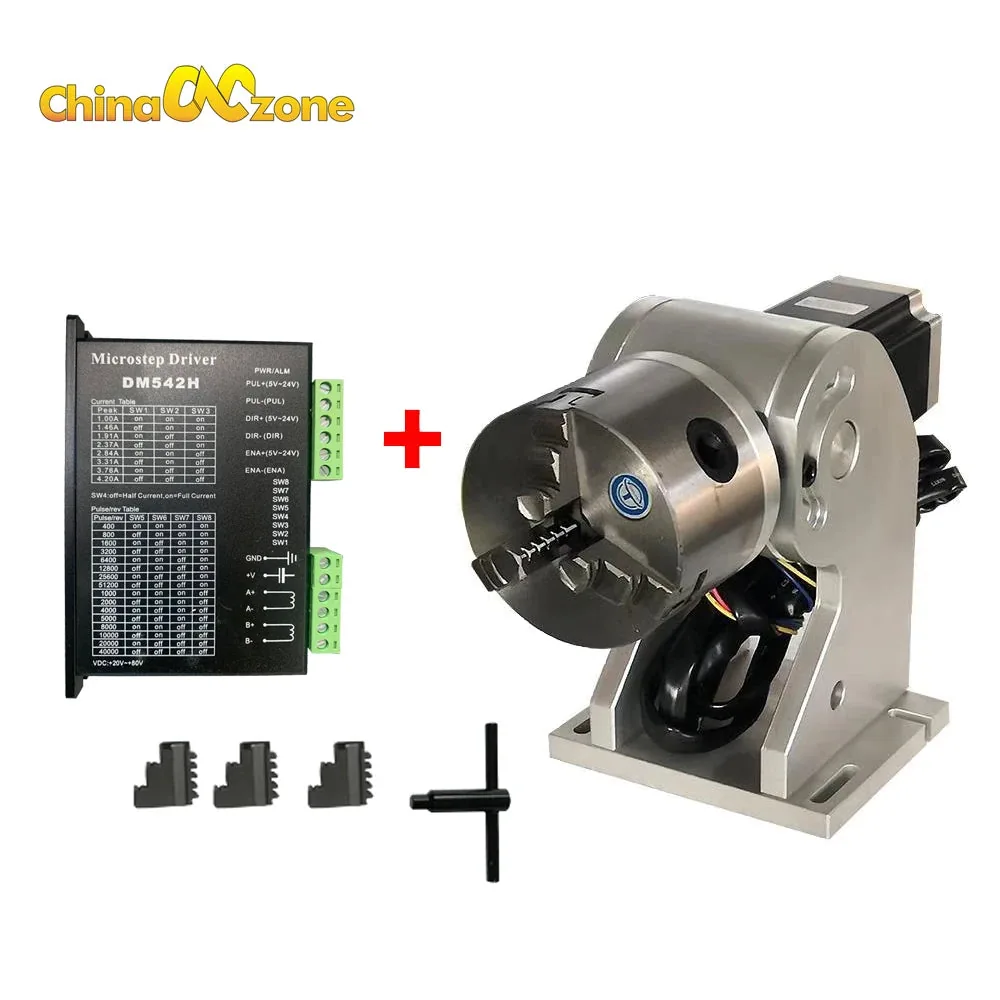
Conclusão de engenharia: o acessório ilustra o manuseio rotativo de peças; a compatibilidade real, o tamanho do componente e a configuração de produção devem ser confirmados para o projeto.
Como um teste de marcação de amostra deve ser aceito?
Defina em conjunto os critérios de aprovação / reprovação antes de comparar amostras, para que o processo selecionado seja baseado no resultado que sua produção realmente precisa.
| Item de aceitação | O que verificar |
|---|---|
| Conteúdo correto | O texto, o valor de série, as informações de lote ou os dados do código 2D correspondem à entrada aprovada. |
| Posição da marcação | A marca permanece dentro da área de marcação aprovada e longe de regiões de exclusão definidas. |
| Qualidade visual | Contraste, bordas dos caracteres e consistência das características atendem ao requisito visual acordado em todo o conjunto de amostras. |
| Legibilidade do código | O leitor especificado consegue ler o código de forma confiável; se um requisito de classificação se aplicar, use o método de verificação e o alvo acordados, em vez de apenas julgamento visual. |
| Condição da superfície e do encapsulamento | Não pode haver trincas, fusão, carbonização, danos ao revestimento, danos aos terminais ou outros defeitos de superfície/funcionais definidos que sejam inaceitáveis. |
| Durabilidade a jusante | Verifique novamente a marca após o processo real de refusão, lavagem, revestimento ou manuseio, ou após o processo térmico que se aplica ao produto. |
| Consistência de lote / fornecedor | Quando múltiplos lotes de composto, cores, acabamentos ou fornecedores forem usados, confirme que a janela de processo aceita cobre a variação necessária. |
| Repetibilidade de produção | Confirme a posição, a legibilidade e a qualidade no método pretendido de dispositivo de fixação / bandeja / alimentador e no ciclo exigido da estação. |
Se o seu projeto usa classificação por grau de código — por exemplo, ISO/IEC 15415, ou ISO/IEC 29158 quando a verificação de marcação direta na peça for aplicável —, alinhe com a equipe de qualidade a norma, a configuração do verificador e o alvo de aceitação antes da execução da amostra. Uma norma descreve como o resultado é avaliado; ela não garante que um conjunto de parâmetros atenda ao mesmo grau em todas as superfícies.
O checklist de teste de marcação de amostra pode ser usado para preparar os componentes e as informações de aceitação antes da avaliação.
Como os resultados de testes de amostras determinam a configuração final da máquina?
A máquina final deve ser a consequência da amostra aceita e das constatações de produção — não um modelo selecionado antes que a janela de processo seja compreendida.
| O que o teste ou a revisão de produção mostra | O que isso muda na configuração |
|---|---|
| A UV fornece o contraste e a qualidade das características exigidos com uma condição superficial aceitável | A UV continua sendo a família de fontes candidata; o próximo passo é definir a classe de potência, a óptica e o campo de trabalho necessários a partir da receita aceita e da taxa de produção. |
| Uma superfície metálica exposta ou uma superfície revestida compatível proporciona o resultado necessário com fibra | A fibra passa a ser a rota de fonte candidata; lente, campo e classe de pulso / potência são então alinhados ao resultado aceito e ao requisito de ciclo. |
| Uma janela mais ampla de controle de pulso melhora substancialmente o contraste ou o equilíbrio térmico | Avalie uma configuração de fibra MOPA em vez de tratar todas as fontes de fibra como intercambiáveis. |
| Caracteres finos ou módulos de código não são repetíveis no campo grande exigido | Reavalie a lente de campo, a área de trabalho, o tamanho do ponto e se a bandeja / peça de trabalho deve ser indexada por várias posições. |
| A variação de posição faz com que as marcas se desloquem em direção às zonas de exclusão | Melhore a estratégia de fixação / referência ou adicione posicionamento por visão quando a repetibilidade mecânica sozinha for insuficiente. |
| A variação de altura da peça faz com que alguns componentes saiam de foco | Melhore a planicidade da apresentação, o controle de altura do dispositivo de fixação ou use uma configuração que possa acomodar a variação de foco necessária. |
| A marca deve envolver uma superfície cilíndrica | Adicione uma configuração de manuseio rotativo ou indexado apropriada e confirme a faixa de diâmetro / comprimento utilizável. |
| O carregamento manual não consegue atender à capacidade de produção exigida pela estação | Evolua de uma estação de trabalho simples para indexação de bandejas, fita e carretel, alimentador ou automação baseada em projeto. |
| A verificação e a correspondência de dados são obrigatórias | Adicione à definição da célula a câmera / leitor, a interface de dados, o registro de resultados e a lógica de rejeição necessários. |
| O processamento do material cria risco inaceitável de fumo ou exposição do operador | Especifique exaustão, enclausuramento, intertravamentos e a arquitetura apropriada de segurança a laser em nível de sistema. |
Informações a serem enviadas com amostras ou uma RFQ
- Tipo de componente, encapsulamento, dimensões e fotos ou desenhos da zona de marcação pretendida
- Superfície externa / acabamento real e quaisquer variações conhecidas de material ou fornecedor
- Conteúdo da marcação, formato do código, tamanho-alvo de caractere ou módulo e posição de marcação exigida
- Zonas de exclusão e quaisquer limites de danos funcionais / estéticos
- Método de alimentação: bandeja, magazine, fita e rolo, alimentador, rotativo ou outra forma de apresentação
- Taxa de produção exigida, momento da verificação e requisito de tratamento de rejeitos
- Requisitos de MES / banco de dados / interface de dados quando for necessária rastreabilidade de variáveis
- Processos subsequentes e os critérios de aceitação de amostras que a marcação deve atender
O Recurso de lista de verificação de RFQ podem ser usados para agrupar esses dados de entrada para uma cotação de máquina padrão ou uma revisão de configuração baseada em projeto.
Perguntas Frequentes
Um laser pode marcar o corpo moldado em epóxi de um CI sem danificar o encapsulamento?
Corpos moldados de CI geralmente são marcados a laser, mas um resultado seguro depende do composto de moldagem, da espessura do encapsulamento, da construção interna, da zona de marcação e da janela de parâmetros do laser. O caminho correto é definir o resultado visual aceitável e os limites de dano, e então confirmá-los em amostras reais, em vez de presumir que apenas o tipo de encapsulamento garante o resultado.
Qual é o menor caractere ou código 2D que pode ser marcado em um componente pequeno?
O tamanho mínimo útil do detalhe depende do tamanho do ponto, da óptica, da tolerância de foco, do contraste da superfície e do método de leitura ou verificação. O limite prático é o menor detalhe que permanece repetível e legível ao longo da variação exigida de amostra e produção.
Por que o UV costuma ser avaliado primeiro para a marcação de componentes de CI e cerâmica?
O UV costuma ser um forte primeiro candidato quando detalhes finos e carga térmica controlada são prioridades em determinados compostos de moldagem, plásticos ou cerâmicas. A absorção real e a resposta da superfície variam conforme a formulação e a construção, então a rota final ainda precisa ser confirmada no componente alvo.
O laser de fibra ou MOPA pode ser usado em componentes de capacitor ou com encapsulamento metálico?
Eles podem ser fortes candidatos quando a camada externa real de marcação é compatível com a marcação a laser de fibra, especialmente metais expostos e superfícies revestidas selecionadas. Confirme o que o laser está atingindo fisicamente — metal, revestimento, galvanização, plástico ou luva — antes de selecionar a fonte apenas com base no nome do componente.
A marcação a laser em componentes sobrevive à refusão, à lavagem e à ciclagem térmica?
Pode, mas a durabilidade depende da superfície real, do mecanismo de marcação e das condições posteriores. Se refusão, lavagem, revestimento ou ciclagem térmica forem importantes para o seu produto, inclua essas etapas na sequência de aceitação da amostra e verifique novamente a legibilidade e a condição da superfície depois.
O processo pode ser integrado a manuseio em fita e rolo, sistema de visão ou manuseio rotativo?
Sim, essas são orientações de configuração comuns quando o formato do componente e o fluxo de produção exigem. A escolha final depende da apresentação da peça, da tolerância de orientação, da produtividade exigida, da verificação e da janela de processo da amostra aprovada.
Pronto para Avaliar a Marcação de Componentes Eletrônicos para Sua Produção?
Envie o tipo de componente, o material da superfície, o conteúdo da marcação e o tamanho desejado de caractere ou código, e analisaremos a aplicação, confirmaremos a direção do laser e prepararemos um teste de marcação em amostra.