
Aplicações · Eletrônica e Elétrica
Marcação a Laser em PCB e PCBA
Códigos de rastreabilidade em nível de placa, identificação de máscara de solda e marcação de produção para a fabricação de eletrônicos. Esta página ajuda você a definir por que a placa é marcada, qual resultado é necessário, quais variáveis e condições de manuseio afetam o resultado, qual direção de laser testar primeiro, como aceitar a amostra e como o resultado do teste determina a configuração final da máquina.
- Rastreabilidade em nível de placa por QR / Data Matrix / número de série
- Disciplina de posicionamento em máscara de solda, FPC, núcleo metálico e PCBA montada
- Direção de processamento a frio UV avaliada primeiro, confirmada por testes em amostras
Resposta rápida: Marcação a Laser em PCB e PCBA em resumo
Sim — a marcação a laser é um método consolidado para colocar identificação permanente em placas de circuito impresso. Na fabricação eletrônica, as placas são comumente marcadas com códigos QR, símbolos Data Matrix, números de série, códigos de data e lote, e identificadores em nível de painel que sobrevivem ao reflow, à lavagem e ao manuseio. A questão prática não é se isso pode ser feito, mas o que sua placa específica precisa, onde a marca pode ser aplicada e qual direção de laser deve ser avaliada primeiro.
Esta página aborda a aplicação em nível de placa por trás de uma máquina de marcação a laser para PCB decisão: por que as placas são marcadas, o que é marcado em PCB nu, flex, metal-core, cerâmica e PCBA montada, quais variáveis de superfície e geometria controlam o resultado, onde a marca pode ser aplicada, qual direção do laser deve ser testada primeiro, como a estação se encaixa na produção, como as amostras devem ser aceitas e como esses resultados determinam a configuração final da máquina. A resposta detalhada do revestimento e do substrato permanece disponível na orientação sobre materiais de substrato eletrônico.
Nota de escopo: esta página aborda a própria placa. A marcação de componentes eletrônicos individuais (corpos de CI, capacitores, relés) é abordada pela página de marcação de componentes eletrônicos, e a marcação de conectores / terminais pela página de marcação de conectores e terminais.
Por que PCBs e PCBAs recebem marcação a laser?
A marca geralmente faz parte do sistema de fabricação e rastreabilidade, não é decoração. Sua função é manter a identidade da placa conectada aos registros corretos de produção, teste e serviço.
- Rastreabilidade unitária — atribua a cada PCB ou PCBA montada uma identidade única que possa ser vinculada a registros de lote, ordem de trabalho e processo.
- Rastreabilidade do painel — preserve a relação entre uma placa individual e o painel ou array de onde ela veio antes da depanelização.
- Integração de processo e teste — conecta a placa física aos dados de inspeção, teste, retrabalho ou disposição no sistema de produção.
- Controle de revisão e alteração — distingue números de peça, revisões de placa, estados de ECO ou versões específicas de cliente durante a fabricação e o serviço.
- Prevenção de trocas — reduz o risco de a placa, a revisão ou o lote de produção errado seguir para o próximo processo ou pedido de cliente.
- Identificação de retrabalho, devolução e serviço — mantém um identificador permanente disponível quando uma placa é reparada, devolvida ou investigada posteriormente.
O formato de código e a estrutura de dados necessários são definidos pelos seus requisitos de produção, qualidade ou cliente. O sistema a laser precisa reproduzir essas informações na posição e qualidade exigidas sem causar danos inaceitáveis à placa.
O que normalmente é marcado em uma PCB ou PCBA
A marcação no nível da placa dá a cada placa, painel ou montagem acabada uma identidade única que pode ser escaneada e vinculada de volta aos dados de produção.
Códigos de rastreabilidade no nível da placa
O núcleo da rastreabilidade de PCB geralmente é um código QR ou um símbolo Data Matrix. O código pode conter um identificador exclusivo e, quando necessário, dados de produção estruturados selecionados. Em muitos sistemas de rastreabilidade de manufatura, esse identificador é usado para recuperar o lote, a ordem de serviço, o histórico de inspeção e teste da placa no MES ou banco de dados, em vez de armazenar o histórico completo de produção no próprio código. Um número de série ou de lote em texto legível frequentemente é colocado ao lado do código para que os operadores possam identificar a placa sem um leitor.
Identificação de painel e matriz
As placas geralmente são fabricadas como um painel contendo múltiplas unidades. Cada unidade normalmente recebe seu próprio código, e o painel ou matriz frequentemente carrega um identificador separado em nível de painel, de modo que o histórico de fabricação possa ser rastreado tanto em nível de unidade quanto em nível de painel. A posição da marcação varia dependendo se o código é aplicado antes ou depois do depaneling.
Identificação de montagem, cliente e UID
Além da rastreabilidade, as placas são marcadas com identificadores relacionados à montagem, números de peça do cliente, logotipos, identificadores de versão ou ECO e, em algumas cadeias de suprimentos regulamentadas ou orientadas por programas, dados de identificação exclusivos definidos pelo comprador ou pelo programa aplicável. Portanto, a terminologia exigida, a estrutura de dados, o formato do código, o tamanho e a localização vêm do cliente ou da especificação aplicável, e não da máquina de marcação.
Formatos de código e fontes de dados
| Conteúdo da marcação | Formato típico | Finalidade típica |
|---|---|---|
| Número de série / lote da placa | Texto legível | Identificação de unidade, retrabalho e tratamento de devoluções |
| Código de rastreabilidade | QR / Data Matrix / GS1 DataMatrix | Link do histórico completo: lote, data, ordem de serviço, dados de teste |
| ID do painel / matriz | QR / Data Matrix + texto | Histórico no nível do painel antes da depanelização |
| Data / ECO / versão | Texto | Controle de revisão e alteração |
| Número de peça do cliente / logotipo | Texto / gráfico | Identidade do produto e conformidade da marca |
| ID único definido pelo programa / código de rastreabilidade | Data Matrix ou formato especificado pelo cliente | Rastreabilidade de programa / regulatória |
Em um fluxo típico de rastreabilidade, o MES ou o banco de dados de números de série fornece o identificador exclusivo ou os dados codificados ao software de marcação, o código é aplicado à placa, e uma câmera pode verificar se o código marcado é legível e corresponde aos dados esperados antes que a placa avance. Quando necessário, o resultado da verificação ou o status de aprovação/reprovação também pode ser retornado ao banco de dados de produção. Como esse fluxo de dados é construído — e se sua linha de produção precisa dele — é uma questão de projeto coberta pela solução de integração de rastreabilidade, e não por esta página de aplicação.
O que Determina os Resultados da Marcação a Laser em PCBs e PCBAs?
“PCB” não é informação suficiente para selecionar um processo. O resultado muda conforme a superfície exata, o que está abaixo dela, o requisito do código, a geometria da placa e as etapas de produção que a marca precisa suportar.
Superfície alvo, cor e formulação
A maioria das marcas em placas nuas é feita na máscara de solda, mas diferentes cores de máscara, formulações de tinta, espessuras de revestimento, fornecedores e lotes podem responder de forma diferente às mesmas configurações de laser. Não se deve presumir que uma receita que funciona em uma máscara verde seja transferida sem alterações para outra cor ou fornecedor. Cobre exposto, alumínio, metal revestido, cerâmica e poliimida são tarefas de laser diferentes e podem indicar um comprimento de onda ou uma janela de parâmetros diferente.
O que está abaixo da superfície de marcação
Uma marca na máscara de solda é feita sobre um revestimento fino sobre o empilhamento da PCB. O padrão de cobre subjacente, o laminado, a estrutura local de camadas e a espessura disponível da máscara afetam quanta margem de processo você tem antes que remoção indesejada ou dano térmico se torne um risco. Trilhas funcionais, pads e vias devem ser tratados como áreas de exclusão (keep-out), a menos que o projeto forneça intencionalmente uma área de marcação testada.
Tamanho do código, contraste e requisito de inspeção
Um número de série grande e legível e um Data Matrix pequeno e legível por máquina não impõem a mesma janela de processo. Tamanho do módulo, dimensões exigidas do código, cor de fundo, scanner ou verificador, grau alvo se especificado e mudança visual permitida influenciam todos o campo óptico, o tamanho do ponto e o desenvolvimento de parâmetros.
Tipo de placa e sensibilidade térmica
Placas rígidas FR-4, FPC, placas com núcleo metálico, substratos cerâmicos e PCBA montadas não apresentam o mesmo risco. Circuitos flexíveis são mais sensíveis a calor e movimento; placas montadas acrescentam proximidade de componentes e variação de altura; placas com núcleo metálico e cerâmicas alteram tanto o fluxo de calor quanto a resposta da superfície. Essas diferenças afetam tanto a rota do laser quanto a forma como a peça é suportada.
Planicidade, empenamento e estabilidade de foco
Empenamento do painel, flexão, tolerância do dispositivo de fixação e altura dos componentes montados podem afastar a superfície de marcação do plano focal pretendido. A visão pode corrigir a posição X-Y quando a placa se desloca, mas não corrige por si só a variação de altura ou foco. Quando a variação em Z é significativa, o projeto do dispositivo de fixação, o suporte controlado, o foco automático ou outra estratégia de controle de altura podem precisar ser avaliados.
Processo a jusante e variação de lote
Reflow, limpeza, revestimento conformal, manuseio e etapas de montagem posteriores podem alterar como a marca é lida ou se ela permanece acessível. Se forem usadas várias cores de máscara de solda, fornecedores ou revisões de placa, o plano de amostragem deve incluir as variantes que importam, em vez de validar apenas uma placa conveniente.
Como a geometria da placa, a painelização e o manuseio afetam a marcação?
Uma boa receita de laser ainda falha em produção se a placa não puder ser apresentada em uma posição repetível e altura focal. A área de marcação, o suporte da placa e o método de manuseio, portanto, pertencem à decisão da máquina.
A regra prática é usar uma área de marcação dedicada com folga suficiente em relação a recursos funcionais. Trilhas funcionais, pads, vias, juntas de solda e componentes sensíveis devem ser tratados como áreas de exclusão, a menos que o projeto da PCB forneça intencionalmente um alvo de marcação de metal exposto separado que tenha sido validado para processamento a laser.
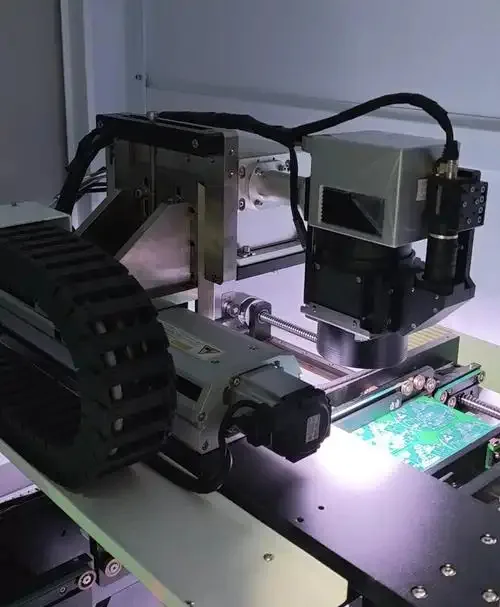
Conclusão de engenharia: o posicionamento da placa e a área de marcação disponível devem ser revisados antes da marcação; o contraste final e as configurações de processo ainda dependem da máscara de solda real, do acabamento da placa e do requisito de marcação.
Zonas seguras e zonas de exclusão
- Área dedicada sem máscara de solda — um alvo comum para códigos de placa nua quando há afastamento suficiente em relação ao cobre funcional e a outros recursos.
- Área em branco do painel, trilho de processo ou área de borda — útil para identificadores em nível de painel e para códigos aplicados antes da separação das placas.
- Área livre de componentes na PCBA montada — marque somente onde o projeto prevê afastamento em relação a dispositivos próximos e juntas de solda.
- Trilhas funcionais, pads, vias e elementos de aterramento — normalmente mantenha fora da área de marcação, a menos que o projeto defina e valide explicitamente outro alvo.
- Zonas flexionadas repetidamente — evite posicionar a marca onde a flexão possa, mais tarde, rachar ou delaminar a superfície marcada.
- Áreas abordadas mais adiante — para revestimento conformal, defina se o código deve permanecer legível após o revestimento; para encapsulamento (potting), determine se a verificação deve ocorrer antes que a placa fique inacessível.
Placa única, painel ou matriz
Uma placa única estável pode exigir apenas um fixture mecânico. Um painel ou matriz acrescenta passo entre placas, distorção do painel, localização de fiduciais, tolerância de despainelização e posições de marcação repetidas. Se essas posições variarem além da repetibilidade do fixture, o alinhamento por câmera torna-se útil para correção em X-Y.
PCB rígida, FPC e PCBA montada
Placas rígidas geralmente são mais fáceis de apoiar planas. FPC pode exigir suporte a vácuo ou um ninho dedicado para que a superfície não se mova nem empena durante a marcação. A PCBA montada acrescenta altura de componentes e possível variação em Z, então o cabeçote laser, a distância de trabalho e o fixture devem manter o foco sem risco de colisão com componentes altos.
Carregamento, troca de setup e acesso lateral
O carregamento manual, bandejas, transportadores de painéis e transferência automatizada impõem demandas diferentes ao fixture e ao envelope de trabalho disponível. Se vários tamanhos de placa ou variantes de produto compartilham uma mesma estação, o tempo de troca, a seleção de receita e a repetibilidade do fixture devem fazer parte da avaliação, em vez de serem tratados como algo secundário.
Para métodos de alinhamento, consulte a solução de posicionamento por visão.
Qual resultado de marcação você deve almejar em uma PCB ou PCBA?
Uma “marca visível” não é um critério de aceitação útil. Defina o que o código deve fazer, qual alteração na superfície é aceitável e qual dano é proibido antes de comparar configurações do laser ou máquinas.
- Legibilidade confiável — o texto deve permanecer legível e códigos legíveis por máquina devem ser decodificados com o scanner ou verificador pretendido.
- Qualidade de código definida — se o seu sistema de qualidade especifica um método de classificação ou grau mínimo, use esse requisito como parte dos critérios de aceitação da amostra, em vez de presumir que o contraste visual é suficiente.
- Alteração controlada da superfície — a marca deve criar o contraste necessário sem carbonização inaceitável, halo, remoção excessiva de máscara ou outra alteração cosmética.
- Sem danos funcionais inaceitáveis — o processo testado não deve expor nem danificar cobre funcional, pads, vias, laminado, juntas de solda ou componentes próximos.
- Precisão de posição — o código completo deve permanecer dentro da área de marcação designada, com a folga necessária em relação aos elementos de keep-out.
- Sobrevivência ao processo — a legibilidade deve permanecer aceitável após as etapas subsequentes que importam para o seu processo, como refusão, limpeza, manuseio ou revestimento conformal.
- Repetibilidade frente a variações reais — o resultado deve permanecer aceitável entre as cores da placa, fornecedores, lotes ou variantes de produto incluídos no projeto.
- Ciclo apto para produção — a qualidade da marcação não é suficiente se o carregamento, o posicionamento, a marcação e a verificação não conseguirem atender ao ciclo exigido da estação.
Defina o alvo antes de testar: formato e tamanho do código, método de leitura ou classificação exigido, alteração visual permitida, dano proibido, tolerância de posição, verificações de sobrevivência nas etapas posteriores e tempo de ciclo alvo. Esses critérios transformam uma amostra de uma demonstração visual em uma decisão de engenharia.
UV vs. Laser de Fibra para Marcação de PCB e PCBA
Para as superfícies encontradas em placas, duas direções de laser cobrem a maioria dos casos. A escolha é condicional — e o resultado final na sua placa específica deve ser confirmado em uma amostra real.
UV (~355 nm) — a primeira avaliação usual para máscara de solda, FPC e cerâmicas
Os lasers UV são comumente a primeira direção avaliada para marcação de PCB, por um motivo: o comprimento de onda curto é fortemente absorvido por muitas tintas de máscara de solda e superfícies de polímero, produzindo uma marca limpa e de alto contraste, com uma zona afetada pelo calor menor do que as fontes infravermelhas. Isso importa para códigos finos em placas densas, para circuitos flexíveis sensíveis ao calor e para substratos cerâmicos que recebem uma marca escura e legível. “Marcação a frio” descreve o efeito, não uma ausência completa de influência térmica — a janela de parâmetros útil ainda precisa ser encontrada para cada cor e espessura de máscara, e confirmada em amostras.
Fibra (~1064 nm) — para superfícies metálicas expostas, com uma ressalva quanto à máscara de solda
Os lasers de fibra são a ferramenta padrão para marcação de metais, e são uma direção razoável quando o alvo é uma superfície exposta de cobre ou alumínio, um reforço metálico, uma cobertura de blindagem ou uma estrutura metálica na montagem. Em superfícies com máscara de solda, porém, o comprimento de onda infravermelho é absorvido com menos eficiência e o calor pode se acumular — aumentando o risco de danificar a máscara, o laminado ou elementos próximos. Se uma fonte de fibra for considerada para uma superfície com máscara, ela deve ser avaliada no material real da placa, em vez de ser presumida.
MOPA, CO₂ e verde — condicional, por superfície
Lasers de fibra MOPA oferecem uma janela mais ampla de largura de pulso e frequência, o que pode ajudar em algumas superfícies revestidas ou metálicas onde contraste ou controle térmico importam. Lasers de CO₂ não são uma primeira escolha comum para códigos de PCB finos e de alta densidade, mas podem aparecer para tarefas maiores em superfícies orgânicas. Lasers verdes aparecem em casos específicos de material — por exemplo, algumas superfícies revestidas ou metalizadas em que a absorção específica do comprimento de onda está em avaliação. Cada um desses é uma avaliação condicional orientada pela superfície real da placa e pela marca-alvo, não por padrão.
Direção de parâmetros — por que não simplesmente escolher uma potência
A potência média por si só não determina uma boa marcação em PCB. A janela de processo utilizável precisa equilibrar contraste, qualidade das bordas do código, remoção de superfície e carga térmica na placa real. Energia de pulso, taxa de repetição, velocidade de varredura, hachura, número de passadas, foco e tamanho de campo podem todos alterar esse equilíbrio, e a combinação útil depende da máscara ou do substrato que está sendo marcado. É por isso que uma receita de parâmetros para a sua placa é desenvolvida durante os testes de amostra, em vez de copiada de um catálogo ou reduzida a um único valor de potência.
Quais são os modos de falha comuns na marcação a laser de PCB e PCBA?
Uma amostra com falha nem sempre significa que a tecnologia de laser está errada. O padrão de falha ajuda a identificar se a próxima mudança deve ser o comprimento de onda, a janela de processo, a óptica, o posicionamento, o dispositivo de fixação, a verificação ou a arquitetura de produção.
| Falha | O que revisar a seguir |
|---|---|
| Contraste fraco ou inconsistente | Formulação ou cor real da máscara, comprimento de onda, foco, janela de parâmetros, contaminação superficial e variação de fornecedor / lote. |
| O código está visível, mas não decodifica de forma confiável | Tamanho do módulo, definição de borda, uniformidade de contraste, zona de silêncio, óptica / tamanho do campo, configuração do verificador e qualidade de geração de código. |
| Remoção excessiva de máscara, halo ou carbonização | Carga térmica, estratégia de pulso / varredura, foco, escolha do comprimento de onda e se o contraste solicitado é realista nessa superfície. |
| Cobre ou laminado fica exposto ou danificado | Projeto da zona de marcação, stack-up subjacente, energia do processo e folga de keep-out. Não resolva isso simplesmente aceitando uma marca mais escura. |
| Deslocamentos de posição entre placas ou painéis | Repetibilidade do dispositivo de fixação, estratégia de fiduciais, distorção do painel, alinhamento da câmera e verificações de presença / orientação da peça. |
| FPC se move, enverga ou marca de forma inconsistente | Método de suporte, projeto de vácuo ou ninho, planicidade da superfície e estabilidade de foco. |
| A marcação passa inicialmente, mas se degrada após a produção | Reflow, limpeza, revestimento, sequência de manuseio e se a aceitação foi testada na etapa correta do processo. |
| O valor do MES, o código marcado e o registro de verificação não coincidem | Handshake de dados, lógica de serialização, leitura de retorno da câmera, lógica de aprovado/reprovado e associação de registros. |
| A qualidade da marcação é aprovada, mas a estação não atinge o takt time | Tempo de ciclo completo: carregamento, localização, marcação, verificação, descarregamento, transferência no transportador e troca de produto — não apenas a velocidade de varredura. |
Como a Marcação a Laser de PCB se Encaixa na Produção?
A arquitetura da estação é decidida por onde a identificação se encaixa no seu processo, como as placas são manuseadas, como os dados são atribuídos e verificados, e qual tempo de ciclo a linha pode aceitar.
Marcação em bancada offline
Uma máquina offline é adequada para volumes baixos a médios, trocas frequentes e tipos variados de placas. As placas são carregadas por um operador, posicionadas por um dispositivo de fixação ou um pequeno sistema de visão, marcadas, verificadas e descarregadas. É o caminho mais simples para iniciar a marcação de PCB, e ainda pode oferecer conectividade com o MES por meio do software de marcação mesmo quando as placas são movimentadas manualmente.
Inline na etapa de produção definida
Quando as placas se movem em um fluxo de produção contínuo, uma estação inline pode ser posicionada na etapa de produção em que o identificador deve ser criado e verificado. Dependendo de o alvo ser uma PCB nua ou uma PCBA montada, esse ponto pode ser antes da montagem, após uma etapa de processo definida ou mais adiante na linha. A estação pode receber o valor do código do MES ou do banco de dados, posicionar a placa, marcá-la, verificar o resultado e retornar o registro de aprovado/reprovado antes da liberação para a próxima operação.
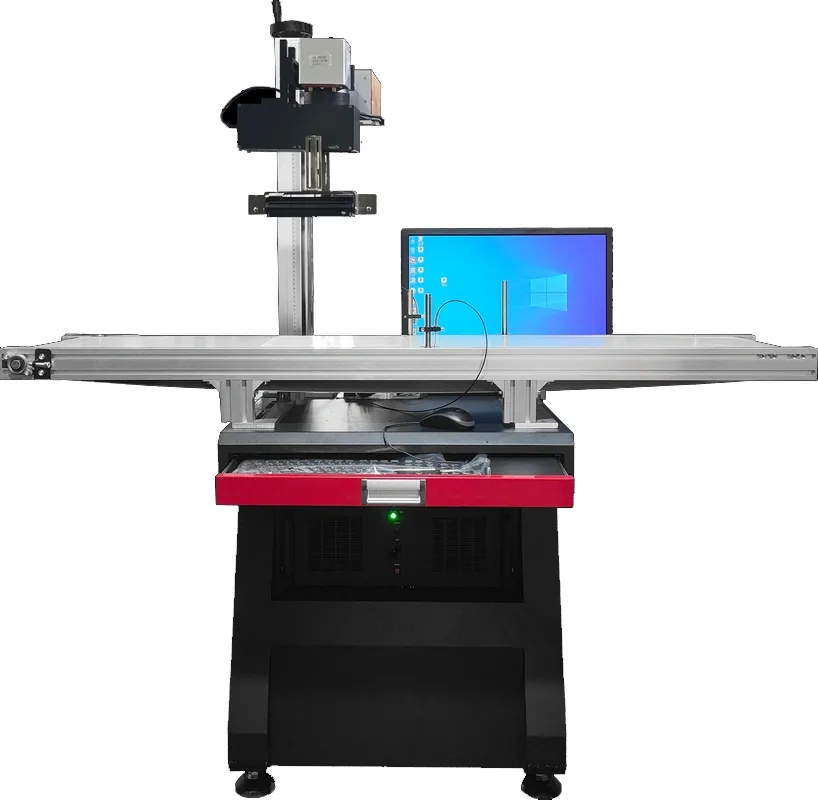
Conclusão de engenharia: o manuseio por esteira é apenas uma parte de uma estação de marcação inline; o posicionamento das placas, a geração de código, a verificação e os requisitos de ciclo da linha ainda precisam ser definidos para o processo real de PCB.
Considerações sobre produtividade e trocas
O ciclo real inclui carregamento, posicionamento, marcação, verificação e descarregamento — não apenas o tempo de varredura do laser. Sistemas inline adicionam a esse total o sincronismo da esteira, a troca de painel para painel e a correspondência com a velocidade da linha. Uma avaliação de projeto precisa confirmar que a estação de marcação consegue acompanhar a linha sem se tornar o gargalo, e que a interface do MES ou do banco de dados seja compatível com o seu ambiente de controle existente. Essas questões de integração são avaliadas como um projeto; as páginas de solução de marcação flying / online, solução de carregamento automático e solução de integração de rastreabilidade explicam os métodos do sistema.
Como as amostras de marcação de PCB e PCBA devem ser aceitas?
Defina em conjunto os critérios de aprovação/reprovação antes do teste da amostra. Caso contrário, uma marca visualmente atraente pode ser aprovada mesmo que não atenda ao requisito real de produção.
Aceitação de legibilidade e qualidade de código
Confirme o texto real, o tamanho do QR ou Data Matrix com o scanner ou verificador relevante para o seu processo. Se o seu sistema de qualidade exigir um método específico de classificação ou grau mínimo, defina esse requisito com antecedência e registre o resultado na amostra marcada.
Aceitação de superfície e danos
Defina qual alteração visual é aceitável e qual é proibida. Inspecione quanto a remoção excessiva de máscara de solda, halo, carbonização, cobre exposto, danos ao laminado e qualquer efeito em pads, vias, juntas de solda ou componentes próximos. A regra de aceitação deve basear-se no requisito funcional e cosmético da placa, e não apenas em se o código pode ser visto.
Aceitação de posição e repetibilidade
Verifique se a marca completa permanece dentro da área de marcação definida e mantém a folga exigida em relação a recursos funcionais. Repita o teste em placas ou posições de painel suficientes para revelar problemas de fixture, alinhamento ou distorção do painel, em vez de aprovar uma única amostra que seja a melhor.
Aceitação de processo a jusante
Verifique a marca após as etapas de produção que podem alterar a legibilidade ou o acesso. Isso pode incluir refusão, limpeza, manuseio e revestimento conformal. Se a placa for posteriormente encapsulada ou de outra forma tornar-se inacessível, decida se o identificador deve ser verificado antes dessa etapa ou se outro identificador externo é necessário.
Aceitação de variantes e tempo de ciclo
Inclua as cores da máscara de solda, fornecedores, variantes ou revisões de placa que alterem materialmente o processo. Em seguida, meça o ciclo completo da estação — carregamento, posicionamento, marcação, verificação e descarregamento ou transferência — para que um resultado óptico aprovado não seja confundido com um processo apto para produção.
Um registro útil de teste de amostra deve conter: identidade da placa / superfície, conteúdo e tamanho da marcação, critérios de aceitação alvo, rota de laser testada, método de inspeção, verificações posteriores, modos de falha observados e requisito de ciclo completo. Receitas comerciais exatas de parâmetros podem permanecer específicas do projeto; o resultado de aceitação ainda precisa ser claro o suficiente para escolher a arquitetura final do equipamento.
Como os resultados de testes de amostras determinam a configuração final da máquina?
A máquina final deve ser consequência da amostra aceita e das condições de produção. Fonte de laser, óptica, posicionamento, fixação, manuseio, verificação e funções de dados são selecionados a partir do que o teste comprova — e não apenas pela palavra “PCB”.
| Constatação da amostra ou da produção | Implicação para a configuração |
|---|---|
| O UV produz o contraste necessário na máscara de solda ou no FPC com alteração superficial aceitável. | Mantenha o UV como a rota de fonte e defina a janela de fonte / óptica / parâmetros em torno da amostra aceita, em vez de trocar de tecnologia apenas pela potência nominal. |
| Um alvo exposto de cobre, alumínio ou outro metal apresenta melhor desempenho com fibra | Use a rota de fibra testada para essa área intencional de marcação em metal e mantenha separadas as premissas da superfície da máscara. |
| O código necessário é muito pequeno ou a definição das bordas diminui quando o campo de marcação é ampliado | Revise a lente / tamanho do campo, tamanho do ponto e layout óptico. O maior campo não é automaticamente o melhor campo para um código fino. |
| A posição X-Y da placa ou do painel varia além da repetibilidade do dispositivo de fixação | Adicione alinhamento por fiducial ou visão e defina a lógica de reconhecimento / correção. |
| A FPC não consegue permanecer plana ou o empenamento do painel desloca a superfície para fora do foco | Melhore o dispositivo de fixação / suporte a vácuo e avalie os requisitos de altura Z ou de controle de foco; a visão sozinha não corrige a variação de altura. |
| A PCBA montada tem componentes altos ou altura de marcação variável | Verifique a distância de trabalho, a folga de colisão, o ajuste de Z / estratégia de autofoco e se o arranjo de cabeçote selecionado consegue acessar a marca com segurança. |
| A qualidade da marcação passa, mas o tempo total de ciclo falha | Revise o campo de marcação, a receita, o carregamento, a transferência no transportador, o posicionamento e a arquitetura de verificação antes de simplesmente aumentar a potência do laser. |
| Os valores de código devem vir do MES e cada placa precisa de confirmação de leitura de retorno | Adicione a interface de dados necessária, o controle de serialização, a verificação por câmera, o tratamento de aprovado/reprovado e o registro de resultados. |
| Vários tamanhos de placa ou alterações frequentes de produto compartilham uma máquina | Planeje dispositivos de fixação ajustáveis ou intercambiáveis, gerenciamento de receitas, visão conforme necessário e faixa da esteira / área de trabalho para a família de produtos. |
Informações a serem enviadas com a amostra ou RFQ
Com esses dados de entrada, o projeto pode passar de “precisamos de uma marcadora a laser para PCB” para uma rota de fonte específica, campo óptico, estratégia de fixação / visão, método de manuseio, método de verificação e configuração de máquina offline ou inline.
- Tipo de placa, dimensões e se ela é nua, flexível, com núcleo metálico, cerâmica ou montada
- Superfície exata de marcação, cor / acabamento da máscara de solda e variantes relevantes de fornecedor ou lote
- Conteúdo da marcação, formato do código, tamanho-alvo do código e qualquer requisito de classificação / legibilidade
- Área de marcação disponível, recursos subjacentes / próximos e regras de keep-out
- Painelização, preocupações com planicidade / empenamento e método de carregamento
- Taxa de produção necessária ou ciclo da estação e padrão de troca
- Ponto de produção para marcação, processos a jusante e momento da verificação
- Requisitos de interface de MES / banco de dados / câmera / aprovação/reprovação
- Amostras que representam as variantes reais a serem qualificadas
Perguntas Frequentes
É possível fazer marcação a laser em máscara de solda verde sem danificar a placa?
Sim — a máscara de solda verde é a superfície mais comum para marcação a laser em PCB, e uma marca limpa e legível normalmente é alcançável com os parâmetros corretos. O resultado depende da cor da máscara, da espessura e do lote da placa, então deve ser confirmado em uma amostra real da placa.
Por que o laser UV é frequentemente recomendado para marcação em PCB?
A luz UV é fortemente absorvida por muitas tintas de máscara de solda e superfícies poliméricas, o que proporciona uma marca limpa e de alto contraste com uma zona afetada pelo calor menor do que a de fontes infravermelhas. É por isso que geralmente é a primeira direção avaliada para superfícies de máscara, flexíveis e cerâmicas — a receita final ainda precisa de confirmação em amostra.
Um laser de fibra consegue marcar PCBs de cobre ou com núcleo de alumínio?
Lasers de fibra marcam bem superfícies metálicas expostas, então podem ser uma direção razoável para alvos de cobre, núcleo de alumínio ou reforço metálico. Em superfícies de máscara de solda, o comprimento de onda infravermelho é absorvido com menos eficiência e o calor pode se acumular, então uma fonte de fibra em uma máscara deve ser avaliada na placa real em vez de ser presumida.
Qual é o menor código QR ou Data Matrix que pode ser marcado em uma PCB?
O tamanho mínimo de código legível depende do tamanho do ponto, da óptica de marcação, do contraste da superfície e do hardware de varredura utilizado — é dependente da configuração. Para o tamanho e o grau de código exigidos, a resposta prática é confirmada por amostras de marcação e leitura na sua placa real.
A marcação a laser sobrevive ao reflow e à lavagem?
As marcas a laser são modificações permanentes da superfície, e não camadas impressas, por isso geralmente sobrevivem aos processos de soldagem e limpeza — mas a sobrevivência exata depende da superfície, da profundidade ou do contraste da marca e das temperaturas do processo. A legibilidade deve ser verificada após as suas etapas reais de produção.
A marcação a laser pode ser integrada ao MES para rastreabilidade em linha?
Sim — uma estação em linha pode receber valores de código do MES ou de um banco de dados, marcar cada placa, verificar o código e retornar o resultado ao sistema. Esta é uma integração em nível de projeto que depende do layout da sua linha, do ambiente de controle e dos seus requisitos de dados.
Pronto para avaliar a marcação a laser em PCB e PCBA para a sua linha?
Envie o tipo de placa, a cor da máscara de solda, o conteúdo da marca e o tamanho de código desejado, e analisaremos a aplicação, confirmaremos a direção do laser e prepararemos um teste de marcação de amostra.