
Aplikasi · Elektronik & Elektrikal
Penandaan Laser Komponen Elektronik
Identifikasi dan ketertelusuran karakter kecil untuk paket IC, kapasitor, relai, dan komponen elektronik lainnya. Halaman ini membantu Anda menentukan komponen mana yang ditandai, konten apa yang dicetak pada komponen, di mana tanda dapat ditempatkan, seberapa kecil tanda itu secara realistis, dan arah laser mana yang harus dievaluasi terlebih dahulu.
- Nomor komponen, kode 2D, dan tanda polaritas pada IC, kapasitor, dan relai
- Disiplin posisi pada permukaan epoksi cetak, keramik, dan cangkang logam
- Arah UV / fiber / MOPA dievaluasi terlebih dahulu, dikonfirmasi melalui pengujian sampel
Jawaban Singkat: Penandaan Laser Komponen Elektronik Sekilas
Penandaan laser banyak digunakan untuk identifikasi permanen dan ketertelusuran pada komponen elektronik, tetapi pertanyaan rekayasa yang berguna bukan sekadar apakah suatu komponen dapat ditandai. Anda perlu mendefinisikan paket dan permukaan luar yang sebenarnya, informasi yang akan ditandai, hasil visual atau kode yang diperlukan, zona penandaan yang tersedia, cara komponen disajikan, laju produksi, dan proses hilir yang harus dapat dilalui oleh tanda tersebut.
Halaman ini membantu Anda mengubah permintaan awal seperti “tandai kode pada IC, kapasitor, relai, atau sensor” menjadi aplikasi yang dapat diuji: identifikasi komponen dan permukaan penandaan, tentukan hasil target, pilih jalur laser pertama yang akan dievaluasi, antisipasi mode kegagalan, tetapkan kriteria penerimaan sampel, dan gunakan hasil pengujian untuk menentukan optik, fixture, posisi, pengumpanan, verifikasi, dan konfigurasi mesin akhir.
Catatan cakupan: halaman ini membahas penandaan komponen elektronik itu sendiri. Penandaan tingkat papan pada PCB dan PCBA dibahas oleh Halaman penandaan PCB dan PCBA, dan penandaan konektor / terminal oleh halaman penandaan konektor dan terminal.
Komponen Elektronik Apa Saja yang Umumnya Ditandai dengan Laser?
Mulailah dengan komponen sebenarnya dan lapisan luar yang akan dicapai laser. Dua bagian dalam kategori elektronik yang sama dapat memerlukan jalur laser yang berbeda karena permukaan kemasan, dimensi, dan struktur internalnya berbeda.
Kemasan IC dan chip — badan epoksi cetakan
IC, mikrokontroler, perangkat logika, dan banyak kemasan semikonduktor diskret menggunakan senyawa epoksi cetakan dalam format seperti QFN, BGA, SOP, dan kemasan serupa. Target penandaan yang biasa adalah permukaan atas hasil cetakan. Prosesnya harus menghasilkan kontras yang dapat terbaca sekaligus menjaga efek termal dan penetrasi dalam rentang yang dapat diterima untuk ketebalan kemasan dan struktur internal yang sebenarnya. Perilaku material yang lebih dalam dapat diperiksa silang terhadap halaman material plastik.
Komponen dan kemasan keramik
Kapasitor keramik, resonator, sensor, dan kemasan substrat keramik mungkin memerlukan identifikasi gelap atau berkontras tinggi pada permukaan keramik. Komposisi, glasir, metalisasi, ketebalan, dan sensitivitas tepi dapat mengubah rentang proses yang dapat dikerjakan, sehingga bagian yang tipis atau rapuh harus dievaluasi untuk keterbacaan sekaligus integritas permukaan. Lihat halaman material substrat keramik ketika respons permukaan itu sendiri adalah hal utama yang belum diketahui.
Komponen bercangkang logam atau berpermukaan berlapis
Kristal kemasan logam, komponen berpelindung, dan bagian lain dengan permukaan logam terbuka atau yang sengaja dapat ditandai dapat mengikuti jalur penandaan logam. Perbedaan pentingnya adalah lapisan penandaan luar sebenarnya: logam mentah, logam anodisasi, pelapisan logam, coating, atau selongsong isolasi dapat memerlukan evaluasi yang berbeda. Finis berlapis dapat ditinjau lebih lanjut di halaman material logam berlapis.
Komponen dengan rumah plastik
Relai, sakelar, soket, sensor, dan komponen elektronik lain dapat menggunakan rumah plastik teknik. Keluarga polimer, warna, bahan pengisi, formulasi tahan api, dan hasil akhir permukaan semuanya dapat mengubah kontras dan respons panas, sehingga material rumah harus dikonfirmasi alih-alih dianggap sebagai “plastik” generik.
Mengapa Komponen Elektronik Ditandai?
Tanda tersebut biasanya merupakan bagian dari identifikasi produk, kontrol perakitan, atau ketertelusuran — bukan dekorasi.
- Identifikasi produk — membedakan nomor komponen, model, nilai, kelas, atau informasi produsen sehingga operator dan pelanggan dapat mengidentifikasi komponen dengan benar.
- Ketertelusuran lot dan produksi — menghubungkan data tanggal, batch, lot, atau serial dengan catatan manufaktur, pengujian, dan kualitas.
- Pengendalian perakitan — menunjukkan pin 1, polaritas, orientasi, atau petunjuk fungsional lain yang membantu mencegah penempatan atau perakitan yang salah.
- Penanganan kualitas dan penarikan kembali — pertahankan identitas yang cukup untuk melacak lot atau unit yang terdampak ketika masalah kualitas harus diselidiki.
- Verifikasi otomatis — sediakan teks atau kode yang dapat dibaca mesin yang dapat diperiksa oleh kamera atau pembaca dan ditautkan ke MES atau data produksi lain jika proyek memerlukannya.
- Persyaratan pelanggan atau program — terapkan pengenal khusus pelanggan, struktur UID, atau konten kode bila hal ini ditentukan oleh spesifikasi pembelian atau kualitas.
Alasan yang disyaratkan menentukan metode penerimaan. Titik polaritas terutama membutuhkan visibilitas yang jelas dan dapat diulang; kode ketertelusuran mungkin juga membutuhkan verifikasi pemindai, pencocokan data, dan alur penolakan yang ditentukan.
Apa yang Biasanya Ditandai pada Komponen Elektronik?
Tentukan konten sebelum memilih bidang penandaan, optik, atau metode pengumpanan, karena kepadatan teks dan ukuran kode memengaruhi jendela proses yang dapat digunakan.
Identifikasi produk
Konten umum mencakup nomor part, informasi model atau nilai, logo produsen, kode tanggal, dan kode lot atau batch. Tanda-tanda ini biasanya ditujukan untuk pengenalan langsung oleh manusia dan harus tetap terbaca pada jarak penglihatan dan ukuran komponen yang sebenarnya.
Kode 2D dan ketertelusuran terserialisasi
Kode QR dan simbol Data Matrix dapat membawa data terserialisasi atau data yang ditautkan ke produksi seperti perintah kerja, nomor seri, lot, referensi pengujian, atau nomor part pelanggan. Pada komponen kecil, kode yang berguna bukanlah pola terkecil yang dapat digambar oleh laser; melainkan pola terkecil yang dapat dihasilkan secara konsisten dan dibaca oleh peralatan verifikasi yang ditentukan.
Tanda orientasi dan polaritas
Indikator Pin 1, tanda polaritas, titik, garis, dan petunjuk penempatan lainnya dapat penting secara fungsional selama SMT atau perakitan hilir. Oleh karena itu, posisi dan kontrasnya perlu diperlakukan sebagai kriteria penerimaan, bukan sekadar sebagai tampilan grafis.
Konten dan format data yang umum
| Konten tanda | Format umum | Tujuan tipikal |
|---|---|---|
| Nomor part / model / nilai | Teks yang dapat dibaca | Identifikasi produk dan akurasi pengambilan |
| Tanggal / lot / kode batch | Teks | Ketertelusuran batch dan penanganan penarikan kembali |
| Nomor Seri | Teks / kode 1D / 2D | Identifikasi tingkat unit |
| Kode ketertelusuran | QR / Data Matrix / GS1 DataMatrix jika ditentukan | Menghubungkan part ke data produksi atau data pelanggan |
| Orientasi / polaritas | Titik, garis, simbol, atau teks pendek | Penempatan dan perakitan yang benar |
| Pengenal pelanggan / program | Teks atau kode yang ditentukan oleh spesifikasi pelanggan | Identifikasi dan ketertelusuran khusus program |
Apa yang Menentukan Hasil Penandaan Laser pada Komponen Elektronik?
Nama komponen saja tidak menentukan prosesnya. Kualitas penandaan ditentukan oleh permukaan aktual, geometri kemasan, ukuran fitur, optik, parameter laser, dan kondisi hilir yang harus ditoleransi oleh tanda.
| Variabel hasil | Apa yang perlu dikonfirmasi | Mengapa ini mengubah hasil |
|---|---|---|
| Kemasan dan permukaan penandaan luar | Epoksi cetakan, keramik, plastik teknik, pelapis, pelapisan logam, selongsong, atau logam terbuka | Lapisan luar yang berbeda menyerap energi laser secara berbeda dan menghasilkan kontras, panas, serta mekanisme perubahan permukaan yang berbeda. |
| Formulasi dan kondisi permukaan | Warna, bahan pengisi, kelas, ketebalan lapisan, kontaminasi, dan variasi pemasok / lot | Dua komponen yang terlihat serupa mungkin memerlukan jendela parameter yang berbeda atau menghasilkan kontras yang berbeda. |
| Ketebalan paket dan struktur internal | Ketebalan pada zona penandaan yang dimaksud dan kedekatan fitur internal yang sensitif | Mengontrol seberapa besar margin termal atau penetrasi yang dapat diterima selama penandaan. |
| Konten tanda dan ukuran fitur | Tinggi karakter, lebar garis, ukuran modul Data Matrix / QR, detail logo | Fitur halus meningkatkan tuntutan pada ukuran spot, fokus, kontras, dan kemampuan pemindai. |
| Area penandaan yang tersedia | Zona yang dapat digunakan, tepi, lead, terminal, segel, dan batas keep-out lainnya | Membatasi ukuran kode, tata letak, dan lokasi aman tanda. |
| Variasi geometri dan ketinggian | Datar, melengkung, silindris, cekung, toleransi ketinggian tray-ke-tray | Mengubah kontrol fokus, desain fixture, kebutuhan rotari, dan apakah diperlukan visi atau penanganan multiposisi. |
| Sumber laser, optik, dan jendela parameter | Panjang gelombang, perilaku pulsa, lensa bidang, jarak kerja, laju pengulangan, kecepatan pemindaian, dan jumlah lintasan | Daya rata-rata yang sama dapat menghasilkan beban termal, kontras, dan kualitas fitur yang sangat berbeda dalam kombinasi yang berbeda. |
| Proses hilir | Metode reflow, pencucian, pelapisan, penanganan, siklus termal, dan inspeksi akhir | Tanda harus tetap dapat diterima setelah urutan proses sebenarnya, bukan hanya segera setelah penandaan. |
Perutean material: jika hal utama yang belum diketahui adalah bagaimana senyawa cetakan, keramik, plastik, atau permukaan berlapis tertentu merespons energi laser, gunakan yang relevan substrat elektronik, plastik atau logam berlapis panduan. Keputusan aplikasi tetap harus kembali ke komponen aktual, zona penandaan, hasil target, dan alur produksi.
Seberapa kecil tanda tersebut dapat dibuat secara realistis?
Tinggi karakter minimum, lebar garis, dan ukuran modul kode-2D bergantung pada konfigurasi. Batas praktisnya berasal dari titik terfokus, kontras permukaan, lensa bidang, jarak kerja, kerataan bagian, dan pemindai atau metode inspeksi yang digunakan pada akhirnya. Fitur yang sedikit lebih besar yang terbaca secara konsisten di seluruh batch lebih berguna daripada fitur terkecil yang dicapai pada satu sampel. Untuk panduan optik yang lebih mendalam, lihat panduan penandaan mikro.
Hasil Penandaan Apa yang Harus Anda Targetkan?
Tentukan kondisi lulus sebelum uji sampel. “Terlihat bagus” tidak cukup untuk memilih konfigurasi produksi yang dapat diulang.
- Hasil visual — tentukan apakah Anda memerlukan terang-di-atas-gelap, gelap-di-atas-terang, atau sekadar kontras yang cukup untuk pengenalan manusia yang andal.
- Hasil karakter dan kode — tentukan ukuran karakter target, kejelasan goresan, ukuran modul, pemindai, dan metode verifikasi atau penilaian yang disepakati.
- Hasil posisi — tentukan zona penandaan yang disetujui, jarak bebas tepi, referensi datum atau orientasi, dan besarnya variasi posisi yang dapat diterima produk.
- Hasil permukaan / fungsional — tentukan kerusakan apa yang tidak dapat diterima, seperti retak, meleleh, karbonisasi berlebihan, penetrasi lapisan, kerusakan terminal, atau perubahan terlihat lain yang dapat memengaruhi fungsi atau keandalan.
- Hasil daya tahan — tentukan proses hilir nyata mana yang harus dapat dilewati oleh tanda, seperti reflow, pencucian, pelapisan, penanganan, atau siklus termal.
- Hasil konsistensi — tentukan apakah jendela penerimaan yang sama harus mencakup beberapa lot komponen, pemasok, warna, atau varian kemasan.
- Hasil produksi — tentukan throughput stasiun yang diperlukan, waktu verifikasi, dan penanganan produk yang ditolak, alih-alih hanya menilai waktu pemindaian laser.
Target-target ini menjadi kriteria penerimaan yang digunakan nanti untuk membandingkan uji coba UV, fiber, atau MOPA dan untuk memutuskan apakah perubahan pada optik, fixture, visi, feeding, atau otomasi diperlukan.
Bagaimana Area Penandaan, Geometri, dan Penanganan Komponen Memengaruhi Hasil?
Komponen kecil menyisakan sedikit ruang untuk kesalahan. Zona penandaan yang dapat digunakan, tinggi komponen, orientasi, dan metode penyajian sering kali menentukan strategi fixture dan pemosisian sebelum resep laser diselesaikan.
Utamakan permukaan penandaan khusus dengan jarak bebas yang cukup dari terminal, segel, tepi, dan fitur fungsional lainnya. Zona aman harus ditentukan dari gambar paket aktual atau sampel lalu diverifikasi selama pengujian; zona ini tidak boleh disimpulkan hanya dari kategori komponen.
Zona penandaan tipikal
- Bagian atas paket cetakan — umum untuk teks dan kode 2D pada paket IC ketika struktur dan ketebalan paket memberikan jendela proses yang dapat diterima.
- Permukaan keramik atau berlapis — dapat digunakan ketika terminasi, area metalisasi, dan tepi sensitif dikecualikan dari zona penandaan.
- Permukaan housing plastik — berguna pada relai, sensor, atau housing lain saat formulasi polimer menghasilkan tanda yang stabil.
- Permukaan sisi silindris — mungkin memerlukan penanganan rotari atau pengindeksan terkendali jika tanda tersebut membentang mengelilingi keliling.
Zona terlarang
- Kaki, pin, terminasi solder, dan area kontak — hindari merusak pelapisan, solderabilitas, atau permukaan kontak listrik.
- Segel dan antarmuka fungsional — jangan biarkan tanda menembus atau melemahkan area hermetik, perekat, atau penyegelan.
- Tepi tipis dan area yang mengalami tegangan mekanis — kemasan keramik atau kemasan tipis yang sensitif terhadap tepi mungkin memerlukan jarak bebas tambahan dan beban termal yang lebih rendah.
- Zona risiko internal yang belum diverifikasi — jika ketebalan kemasan atau konstruksi internal tidak pasti, konfirmasikan zona penandaan pada gambar atau sampel alih-alih mengasumsikan bahwa posisi XY saja menghilangkan risiko internal.
Bagaimana komponen disajikan ke laser
Komponen datar di dalam kantong yang dapat diulang sering kali dapat menggunakan perlengkapan sederhana. Komponen yang berorientasi acak mungkin memerlukan pemosisian visi. Komponen silindris mungkin memerlukan sebuah sumbu putar. Penyajian tray, magazine, tape-and-reel, atau feeder juga mengubah bagaimana keterulangan posisi, fokus, dan waktu siklus harus divalidasi.
Laser Mana yang Harus Anda Uji Terlebih Dahulu untuk Penandaan Komponen Elektronik?
UV, fiber, dan MOPA mencakup banyak aplikasi komponen elektronik, tetapi rute pertama harus mengikuti permukaan penandaan sebenarnya dan hasil target, lalu dikonfirmasi pada komponen nyata.
UV (~355 nm) — sering menjadi evaluasi pertama untuk senyawa molding, keramik, dan detail halus
Laser UV umumnya dievaluasi lebih dahulu ketika epoksi molding, plastik tertentu, keramik, atau fitur yang sangat halus memerlukan efek permukaan yang terkontrol dengan pembebanan termal yang terbatas. Jendela yang berguna tetap bergantung pada senyawa sebenarnya, warna, ketebalan, dan kontras target, jadi “UV” adalah arah awal, bukan resep yang dijamin.
Fiber (~1064 nm) — kandidat kuat untuk logam terpapar dan permukaan berlapis yang kompatibel
Laser fiber adalah arah standar untuk penandaan logam dan dapat sesuai ketika lapisan target sebenarnya adalah logam terpapar, logam teranodisasi, atau permukaan kompatibel lainnya. Paket molding dan lapisan luar isolasi memerlukan evaluasi terpisah; jangan memilih fiber hanya dari nama komponen ketika laser sebenarnya mengenai selongsong, lapisan, atau permukaan polimer.
MOPA fiber — jendela kontrol pulsa yang lebih luas untuk permukaan tertentu
MOPA adalah arsitektur laser serat dengan rentang penyesuaian lebar pulsa dan frekuensi yang lebih luas. Ini dapat berguna ketika kontras dan keseimbangan panas memerlukan lebih banyak fleksibilitas jendela proses pada logam, pelapisan, atau senyawa kompatibel tertentu, tetapi apakah ini lebih baik daripada serat Q-switched atau UV harus dibuktikan pada permukaan target.
Penandaan mikro: ukuran spot, lensa bidang, dan batas verifikasi
Bidang penandaan yang lebih kecil dapat mendukung fitur yang lebih halus, tetapi mengurangi area yang dapat digunakan dan dapat menimbulkan trade-off dengan cakupan tray atau penandaan multi-bagian. Oleh karena itu, lensa bidang, jarak kerja, ukuran spot, toleransi fokus, dan kemampuan pemindai harus dievaluasi bersama-sama. Target yang tepat adalah fitur terkecil yang tetap dapat diulang dan diverifikasi di seluruh variasi produksi yang disyaratkan.
Mengapa daya laser saja tidak menentukan kualitas penandaan
Daya rata-rata saja tidak menentukan tanda komponen yang baik. Energi pulsa, lebar pulsa, laju pengulangan, kecepatan pemindaian, ukuran spot, jumlah lintasan, dan respons permukaan saling berinteraksi. Resep yang membangun kontras secara aman pada satu senyawa dapat membuat senyawa lain terlalu panas, sehingga jendela proses harus dikembangkan pada sampel nyata, bukan disalin dari katalog.
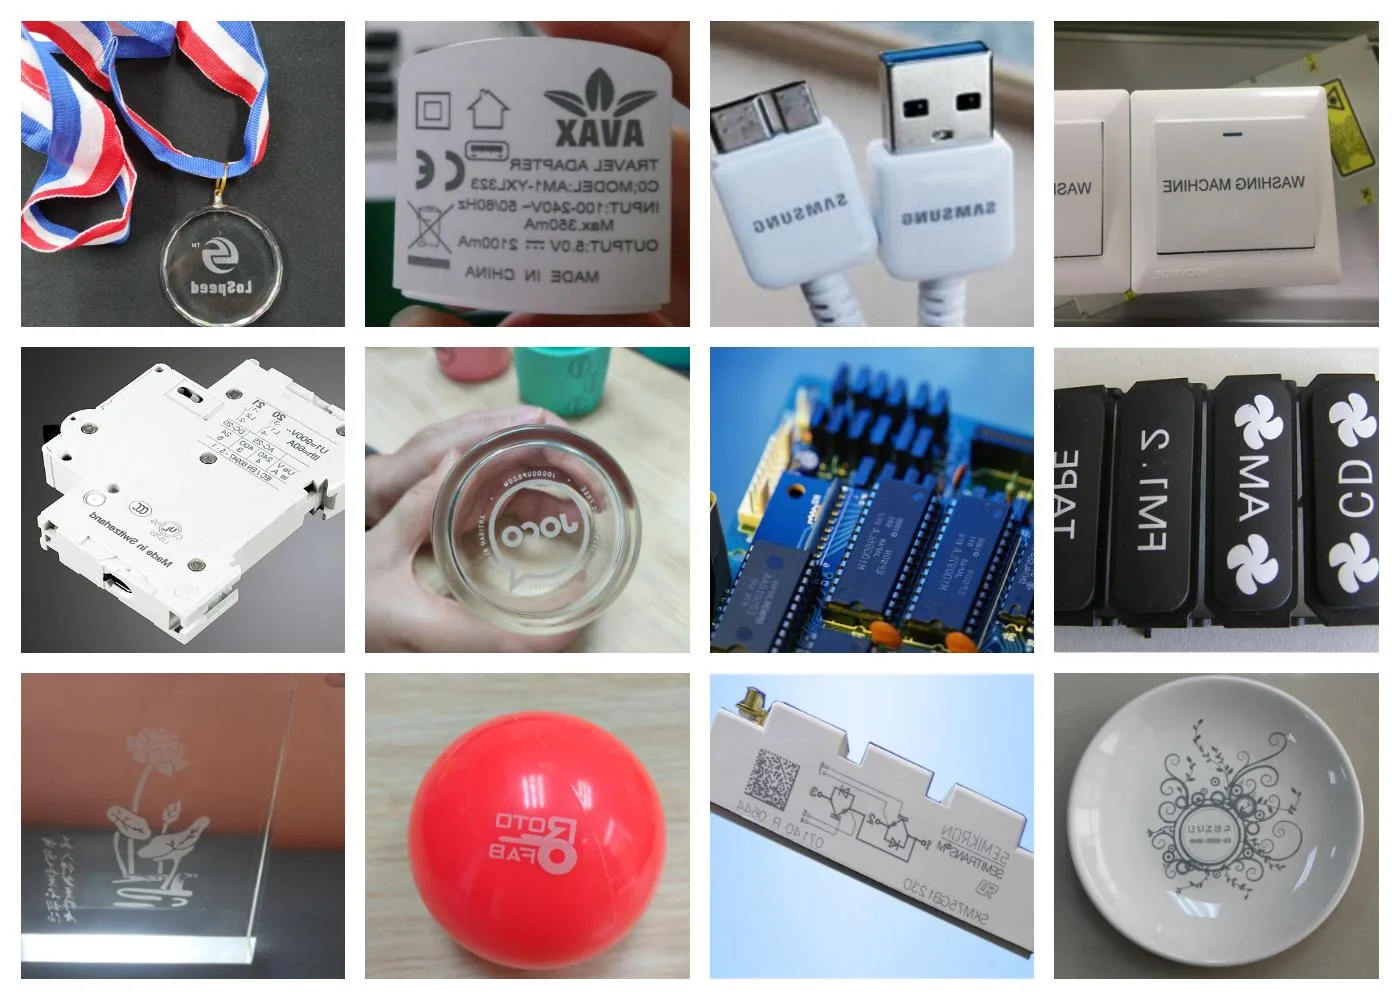
Intisari teknik: ini adalah visual pendukung, bukan hasil terverifikasi untuk komponen elektronik tertentu; sumber laser akhir dan jendela parameter harus dikonfirmasi pada bagian yang sebenarnya.
Untuk keluarga peralatan, lihat Mesin penandaan laser UV dan mesin penandaan laser serat halaman setelah rute sampel dipersempit.
Apa Saja Mode Kegagalan Umum dalam Penandaan Laser Komponen Elektronik?
Mode kegagalan membantu Anda mendiagnosis apakah masalahnya berasal dari permukaan, optik, jendela parameter, penentuan posisi, atau aliran data produksi.
| Mode kegagalan | Apa yang mungkin Anda lihat | Apa yang perlu diperiksa ulang |
|---|---|---|
| Kontras rendah atau tidak konsisten | Teks atau kode bervariasi dalam kegelapan / kecerahan di antara komponen atau lot | Formulasi permukaan, warna, kontaminasi, variasi lot, dan jendela parameter laser |
| Fitur halus yang kabur atau terisi | Karakter kecil menyatu, goresan tipis menghilang, atau sel kode kehilangan ketajaman | Ukuran spot, fokus, lensa medan, ukuran fitur, kecepatan pemindaian, dan kepadatan energi |
| Kegagalan pembacaan kode 2D | Pola terlihat tetapi pembacaan pemindai terputus-putus atau penilaiannya buruk | Ukuran modul, kontras, bentuk sel, zona sunyi, pengaturan pemindai, dan metode verifikasi |
| Efek termal berlebihan | Pelelehan, karbonisasi, perubahan warna, deformasi, atau area terpengaruh panas yang membesar | Sumber laser, perilaku pulsa, energi terakumulasi, lintasan, dan strategi pemindaian |
| Kerusakan paket atau keramik | Retak, terkelupas, atau perubahan permukaan/struktural lain yang tidak dapat diterima | Ketebalan komponen, jarak tepi, beban termal, fokus, dan pemilihan zona penandaan |
| Pergeseran posisi | Tanda bergerak ke arah tepi, terminal, atau area yang harus dihindari | Repetabilitas fixture, toleransi tray, orientasi komponen, strategi datum, dan kebutuhan visi |
| Variasi fokus antar komponen | Beberapa komponen di dalam tray ditandai dengan tajam, sementara yang lain kehilangan kontras atau ketajaman | Variasi tinggi komponen, kerataan tray, toleransi bidang / fokus, dan metode penyajian |
| Konten salah atau penandaan komponen yang salah | Tanda fisiknya terbaca tetapi datanya tidak cocok dengan komponen atau catatan produksi | Identifikasi komponen, sumber data, handshake MES / basis data, logika verifikasi dan penolakan |
Sampel yang gagal tidak berarti secara otomatis bahwa penandaan laser tidak sesuai. Kegagalan tersebut harus diklasifikasikan terlebih dahulu, lalu variabel yang relevan — sumber, optik, resep, fixture, pemosisian, logika data, atau penanganan — harus diubah secara sengaja dan diuji ulang.
Bagaimana Penandaan Komponen Elektronik Berperan dalam Alur Kerja Produksi?
Sel produksi harus mengendalikan seluruh aliran part dan data, bukan hanya pemindaian laser.
1. Sajikan dan identifikasi part
Komponen dapat tiba dalam tray, magasin, tape-and-reel, feeder, atau fixture khusus. Sistem harus memastikan bahwa part yang benar ada, berorientasi dengan benar, dan berada dalam toleransi penandaan sebelum pekerjaan dimulai.
2. Muat atau hasilkan data penandaan
Teks statis dapat berasal dari file pekerjaan penandaan; data variabel dapat berasal dari sumber nomor seri, barcode, MES, atau basis data. Proyek harus mendefinisikan apa yang mengidentifikasi part, sistem mana yang memiliki data, dan apa yang terjadi jika data yang diperlukan hilang atau tidak valid.
3. Posisikan, fokuskan, dan tandai
Pocket sederhana dapat memberikan repetabilitas yang cukup untuk pemosisian tetap. Lokasi acak dapat memerlukan penyelarasan visi; lini produksi yang bergerak dapat menggunakan penandaan saat bergerak / online; komponen silindris mungkin memerlukan penanganan rotari.
4. Verifikasi tanda dan data
Verifikasi dapat memeriksa keberadaan, posisi, teks yang dapat dibaca, keterbacaan kode dan — bila diperlukan — apakah nilai yang ditandai sesuai dengan data produksi yang diharapkan. Titik verifikasi harus dipilih dengan sengaja: segera setelah penandaan, setelah proses hilir, atau pada inspeksi akhir.
5. Tangani kegagalan dan catat hasilnya
Desain produksi harus menetapkan apa yang terjadi bila verifikasi gagal: hentikan stasiun, tolak komponen, alihkan komponen, izinkan pengerjaan ulang terkendali, atau minta peninjauan operator. Jika ketertelusuran diperlukan, status lulus / gagal dan pengenal yang relevan mungkin juga perlu dicatat melalui lapisan integrasi ketertelusuran.
6. Sesuaikan metode penanganan dengan volume
Penanganan tray dan magazine cocok untuk banyak aplikasi batch atau aplikasi dengan pergantian yang intensif. Penyajian tape-and-reel dan berbasis feeder dapat mendukung aliran SMD bervolume lebih tinggi. Waktu siklus sebenarnya mencakup pemuatan, pelokasian, penanganan data, penandaan, verifikasi, penanganan reject dan pembongkaran — bukan hanya waktu pemindaian.
7. Sertakan ekstraksi, penutup, dan keselamatan laser dalam desain sel
Menandai senyawa cetakan, plastik, atau pelapis dapat menghasilkan asap atau partikulat, sehingga persyaratan ekstraksi harus dievaluasi untuk material dan proses yang sebenarnya. Radiasi laser UV dan 1064 nm tidak terlihat, dan klasifikasi keselamatan laser merupakan bagian dari sistem lengkap; mesin yang tampak tertutup tidak boleh diasumsikan sebagai Kelas 1 tanpa penilaian tingkat sistem.
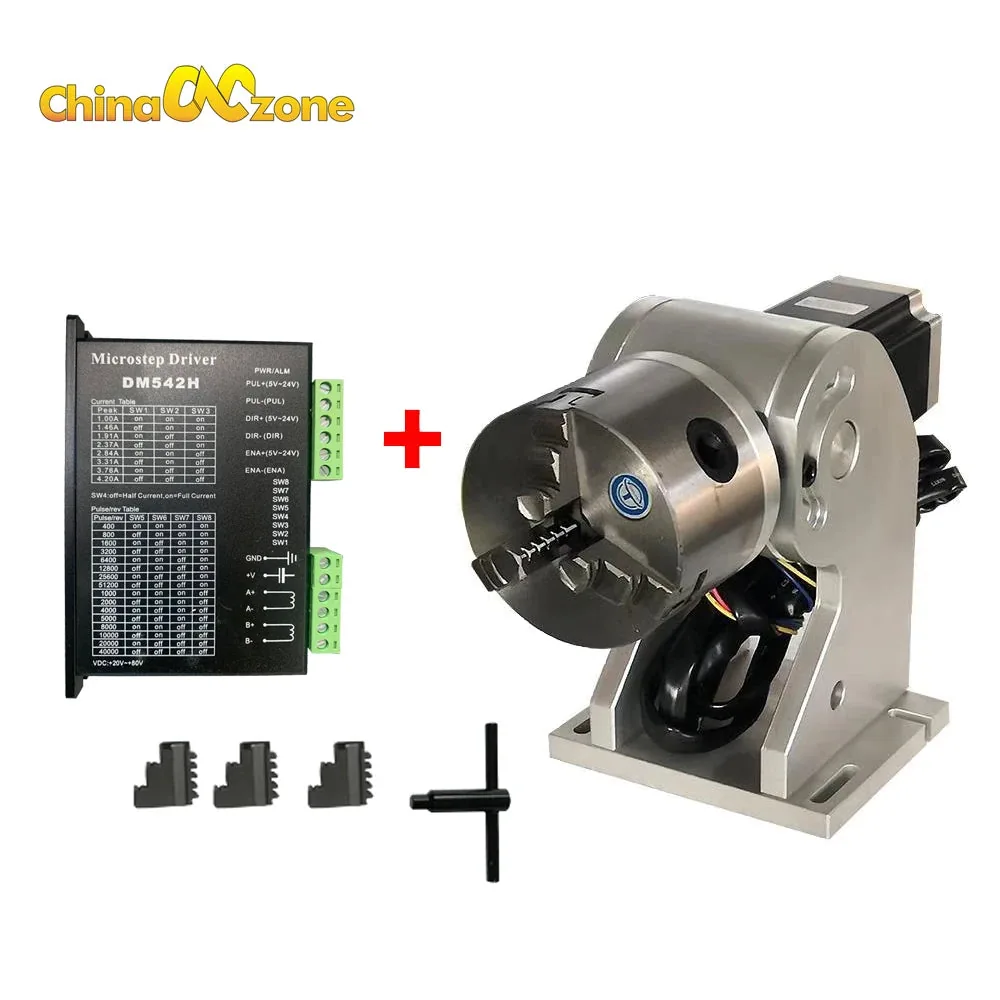
Intisari teknik: aksesori ini menggambarkan penanganan benda kerja putar; kompatibilitas aktual, ukuran komponen, dan pengaturan produksi harus dikonfirmasi untuk proyek tersebut.
Bagaimana Seharusnya Uji Penandaan Sampel Diterima?
Sepakati kriteria lulus / gagal sebelum membandingkan sampel, sehingga proses yang dipilih didasarkan pada hasil yang benar-benar dibutuhkan oleh produksi Anda.
| Item penerimaan | Apa yang perlu diverifikasi |
|---|---|
| Konten yang benar | Teks, nilai serial, informasi lot, atau data kode 2D sesuai dengan input yang disetujui. |
| Posisi penandaan | Tanda tetap berada di dalam area penandaan yang disetujui dan menjauh dari wilayah terlarang yang ditentukan. |
| Kualitas visual | Kontras, tepi karakter, dan konsistensi fitur memenuhi persyaratan visual yang disepakati pada seluruh set sampel. |
| Keterbacaan kode | Pembaca yang ditentukan dapat membaca kode secara andal; jika persyaratan grading berlaku, gunakan metode dan target verifikasi yang disepakati, bukan hanya penilaian visual. |
| Kondisi permukaan dan kemasan | Tidak ada retak, pelelehan, karbonisasi, kerusakan pelapisan, kerusakan terminal, atau cacat permukaan/fungsional lain yang ditentukan yang tidak dapat diterima. |
| Ketahanan hilir | Periksa kembali tanda setelah proses reflow, pencucian, pelapisan, penanganan, atau proses termal aktual yang berlaku untuk produk. |
| Konsistensi lot / pemasok | Jika digunakan beberapa lot kompon, warna, finishing, atau pemasok, pastikan bahwa jendela proses yang disetujui mencakup variasi yang diperlukan. |
| Keterulangan produksi | Pastikan posisi, keterbacaan, dan kualitas pada metode fixture / baki / pengumpan yang dimaksud serta pada siklus stasiun yang diperlukan. |
Jika proyek Anda menggunakan penilaian kode — misalnya ISO/IEC 15415, atau ISO/IEC 29158 yang berlaku untuk verifikasi tanda langsung pada bagian — sepakati standar, pengaturan verifier, dan target penerimaan dengan tim kualitas sebelum uji sampel. Standar menjelaskan bagaimana hasil dievaluasi; standar tidak menjamin bahwa satu set parameter akan mencapai grade yang sama pada setiap permukaan.
Efek termal yang berlebihan daftar periksa pengujian penandaan sampel dapat digunakan untuk menyiapkan komponen dan informasi penerimaan sebelum evaluasi.
Bagaimana Hasil Uji Sampel Menentukan Konfigurasi Akhir Mesin?
Mesin final harus merupakan konsekuensi dari sampel yang diterima dan temuan produksi — bukan model yang dipilih sebelum jendela proses dipahami.
| Apa yang ditunjukkan oleh pengujian atau tinjauan produksi | Apa yang diubahnya dalam konfigurasi |
|---|---|
| UV memberikan kontras dan kualitas fitur yang dibutuhkan dengan kondisi permukaan yang dapat diterima | UV tetap menjadi keluarga sumber kandidat; langkah berikutnya adalah menetapkan kelas daya, optik, dan bidang kerja yang dibutuhkan dari resep dan throughput yang diterima. |
| Permukaan logam terbuka atau permukaan berlapis yang kompatibel memberikan hasil yang diperlukan dengan fiber | Fiber menjadi jalur sumber kandidat; lensa, bidang, dan kelas pulsa / daya kemudian dicocokkan dengan hasil yang diterima dan persyaratan siklus. |
| Jendela pengendalian pulsa yang lebih lebar secara signifikan meningkatkan kontras atau keseimbangan panas | Evaluasi konfigurasi fiber MOPA alih-alih memperlakukan semua sumber fiber sebagai dapat saling dipertukarkan. |
| Karakter halus atau modul kode tidak dapat diulang di seluruh bidang besar yang diperlukan | Evaluasi ulang lensa bidang, area kerja, ukuran titik, dan apakah baki / benda kerja harus diindeks melalui beberapa posisi. |
| Variasi posisi menyebabkan tanda bergeser ke arah zona keep-out | Tingkatkan strategi fixture / datum atau tambahkan pemosisian visi ketika repetisibilitas mekanis saja tidak memadai. |
| Variasi ketinggian part menyebabkan sebagian komponen keluar dari fokus | Tingkatkan kerataan penyajian, kontrol ketinggian fixture, atau gunakan konfigurasi yang dapat mengakomodasi variasi fokus yang diperlukan. |
| Tanda harus melingkari permukaan silindris | Tambahkan konfigurasi penanganan rotary atau terindeks yang sesuai dan konfirmasi rentang diameter / panjang yang dapat digunakan. |
| Pemuatan manual tidak dapat memenuhi throughput stasiun yang diperlukan | Beralih dari stasiun kerja sederhana menuju pengindeksan tray, tape-and-reel, feeder, atau otomatisasi berbasis proyek. |
| Verifikasi dan pencocokan data bersifat wajib | Tambahkan kamera / pembaca, antarmuka data, pencatatan hasil, dan logika penolakan yang diperlukan ke definisi sel. |
| Pemrosesan material menimbulkan risiko asap atau paparan operator yang tidak dapat diterima | Tentukan ekstraksi, selubung, interlock, dan arsitektur keselamatan laser tingkat sistem yang sesuai. |
Informasi yang perlu dikirim bersama sampel atau RFQ
- Jenis komponen, paket, dimensi, dan foto atau gambar area penandaan yang dituju
- Permukaan luar / hasil akhir aktual dan variasi material atau pemasok yang diketahui
- Isi penandaan, format kode, ukuran karakter atau modul target, dan posisi penandaan yang diperlukan
- Zona keep-out dan batas kerusakan fungsional / kosmetik apa pun
- Metode pengumpanan: tray, magasin, tape-and-reel, feeder, rotary, atau penyajian lain
- Throughput yang dibutuhkan, waktu verifikasi, dan persyaratan penanganan reject
- Persyaratan MES / basis data / antarmuka data jika ketertelusuran variabel diperlukan
- Proses hilir dan kriteria penerimaan sampel yang harus dipenuhi oleh marka
Efek termal yang berlebihan Sumber daya daftar periksa RFQ dapat digunakan untuk mengemas input ini untuk penawaran mesin standar atau tinjauan konfigurasi berbasis proyek.
FAQ
Dapatkah laser menandai badan epoksi cetakan IC tanpa merusak paket?
Badan IC hasil molding umumnya ditandai dengan laser, tetapi hasil yang aman bergantung pada senyawa molding, ketebalan paket, konstruksi internal, zona penandaan, dan jendela parameter laser. Jalur yang tepat adalah menetapkan hasil visual yang dapat diterima dan batas kerusakan, lalu mengonfirmasinya pada sampel nyata alih-alih menganggap bahwa jenis paket saja menjamin hasilnya.
Apa karakter atau kode 2D terkecil yang dapat ditandai pada komponen kecil?
Ukuran fitur minimum yang berguna bergantung pada ukuran spot, optik, toleransi fokus, kontras permukaan, dan metode pembaca atau verifikasi. Batas praktisnya adalah fitur terkecil yang tetap dapat diulang dan terbaca di seluruh variasi sampel dan produksi yang disyaratkan.
Mengapa UV sering dievaluasi lebih dulu untuk penandaan IC dan komponen keramik?
UV sering kali menjadi kandidat pertama yang kuat ketika fitur halus dan pembebanan termal terkendali menjadi prioritas pada senyawa molding tertentu, plastik, atau keramik. Absorpsi aktual dan respons permukaan bervariasi menurut formulasi dan konstruksi, sehingga jalur akhir tetap harus dikonfirmasi pada komponen target.
Dapatkah fiber atau MOPA digunakan pada kapasitor atau komponen metal-can?
Laser tersebut dapat menjadi kandidat kuat ketika lapisan penandaan terluar yang sebenarnya kompatibel dengan penandaan fiber, terutama logam yang terekspos dan permukaan berlapis tertentu. Konfirmasikan apa yang secara fisik dikenai laser — logam, coating, plating, plastik, atau sleeve — sebelum memilih sumber hanya berdasarkan nama komponen.
Apakah penandaan laser komponen bertahan melalui reflow, pencucian, dan siklus termal?
Bisa, tetapi daya tahannya bergantung pada permukaan sebenarnya, mekanisme penandaan, dan kondisi hilir. Jika reflow, pencucian, pelapisan, atau siklus termal penting bagi produk Anda, sertakan langkah-langkah tersebut dalam urutan penerimaan sampel dan periksa kembali keterbacaan serta kondisi permukaan setelahnya.
Dapatkah proses ini diintegrasikan dengan tape-and-reel, sistem visi, atau penanganan rotari?
Ya, ini adalah arah konfigurasi yang umum ketika bentuk komponen dan alur produksi memerlukannya. Pilihan akhir bergantung pada penyajian komponen, toleransi orientasi, throughput yang dibutuhkan, verifikasi, dan jendela proses sampel yang disetujui.
Siap Mengevaluasi Penandaan Komponen Elektronik untuk Produksi Anda?
Kirimkan jenis komponen, material permukaan, konten tanda, serta ukuran karakter atau kode target Anda, dan kami akan meninjau aplikasinya, mengonfirmasi arah laser, dan menyiapkan uji penandaan sampel.