
Aplicaciones · Electrónica y eléctrica
Marcado láser de componentes electrónicos
Identificación y trazabilidad con caracteres pequeños para encapsulados de CI, condensadores, relés y otros componentes electrónicos. Esta página le ayuda a decidir qué componentes se marcan, qué contenido va en la pieza, dónde puede ir la marca, qué tan pequeña puede ser de forma realista y qué dirección de láser evaluar primero.
- Números de pieza, códigos 2D y marcas de polaridad en CI, condensadores y relés
- Disciplina de posicionamiento en superficies de epoxi moldeado, cerámica y carcasa metálica
- Direcciones UV / fibra / MOPA evaluadas primero, confirmadas mediante pruebas de muestras
Respuesta rápida: marcado láser de componentes electrónicos de un vistazo
El marcado láser se utiliza ampliamente para la identificación permanente y la trazabilidad en componentes electrónicos, pero la pregunta de ingeniería útil no es simplemente si se puede marcar un componente. Es necesario definir el encapsulado real y la superficie exterior, la información que se va a marcar, el resultado visual o de código requerido, la zona de marcado disponible, la forma en que se presenta la pieza, la tasa de producción y los procesos posteriores que la marca debe soportar.
Esta página le ayuda a convertir una solicitud inicial como “marcar un código en un CI, condensador, relé o sensor” en una aplicación comprobable: identificar el componente y la superficie de marcado, definir el resultado objetivo, elegir la primera ruta láser que se evaluará, anticipar los modos de fallo, establecer criterios de aceptación de muestras y usar los resultados de las pruebas para determinar la óptica final, el utillaje, el posicionamiento, la alimentación, la verificación y la configuración de la máquina.
Nota de alcance: esta página cubre el marcado del propio componente electrónico. El marcado a nivel de placa en PCB y PCBA está cubierto por la Página de marcado de PCB y PCBA, y el marcado de conectores / terminales mediante la página de marcado de conectores y terminales.
¿Qué componentes electrónicos suelen marcarse con láser?
Comience con el componente real y la capa exterior a la que llegará el láser. Dos piezas de la misma categoría electrónica pueden requerir rutas láser diferentes porque las superficies de sus encapsulados, dimensiones y estructuras internas son distintas.
Encapsulados de CI y chips — cuerpos moldeados de epoxi
Los CI, microcontroladores, dispositivos lógicos y muchos encapsulados de semiconductores discretos utilizan compuestos de epoxi moldeado en formatos como QFN, BGA, SOP y encapsulados similares. El objetivo de marcado habitual es la superficie superior moldeada. El proceso debe crear un contraste legible mientras mantiene los efectos térmicos y de penetración dentro de una ventana aceptable para el grosor real del encapsulado y la estructura interna. El comportamiento más profundo del material puede contrastarse con las páginas de materiales plásticos.
Componentes y encapsulados cerámicos
Los condensadores cerámicos, resonadores, sensores y encapsulados con sustrato cerámico pueden requerir identificación oscura o de alto contraste sobre una superficie cerámica. La composición, el esmalte, la metalización, el grosor y la sensibilidad de los bordes pueden cambiar la ventana de proceso viable, por lo que las piezas delgadas o frágiles deben evaluarse tanto por su legibilidad como por su integridad superficial. Consulte la página del material de sustrato cerámico cuando la respuesta de la superficie en sí misma es la incógnita principal.
Componentes con carcasa metálica o superficie chapada
Los cristales de lata metálica, componentes blindados y otras piezas con una superficie metálica expuesta o intencionadamente marcable pueden seguir una ruta de marcado sobre metal. La distinción importante es la capa de marcado exterior real: metal sin tratar, metal anodizado, chapado, recubrimiento o funda aislante pueden requerir una evaluación diferente. Los acabados chapados pueden revisarse con más detalle en la página del material de metal chapado.
Componentes con carcasa de plástico
Los relés, interruptores, zócalos, sensores y otras piezas electrónicas pueden usar carcasas de plástico de ingeniería. La familia de polímeros, el color, los rellenos, la formulación ignífuga y el acabado superficial pueden alterar el contraste y la respuesta térmica, por lo que debe confirmarse el material de la carcasa en lugar de tratarlo como un “plástico” genérico.
¿Por qué se marcan los componentes electrónicos?
La marca suele formar parte de la identificación del producto, el control de montaje o la trazabilidad, no es decoración.
- Identificación del producto — distinguir el número de pieza, el modelo, el valor, la calidad o la información del fabricante para que los operarios y los clientes puedan identificar correctamente el componente.
- Trazabilidad de lote y producción — conectar la fecha, el lote, el lote de fabricación o los datos de serie con los registros de fabricación, prueba y calidad.
- Control de ensamblaje — mostrar la patilla 1, la polaridad, la orientación u otras indicaciones funcionales que ayuden a evitar una colocación o un montaje incorrectos.
- Gestión de calidad y retiradas del mercado — conservar suficiente identidad para rastrear los lotes o las unidades afectados cuando deba investigarse un problema de calidad.
- Verificación automatizada — proporcionar texto o códigos legibles por máquina que puedan ser verificados por una cámara o un lector y vinculados a MES u otros datos de producción cuando el proyecto lo requiera.
- Requisitos del cliente o del programa — aplicar identificadores específicos del cliente, estructuras UID o contenido de código cuando estos estén definidos por la especificación de compra o de calidad.
El motivo requerido determina el método de aceptación. Un punto de polaridad necesita principalmente una visibilidad clara y repetible; un código de trazabilidad también puede necesitar verificación por escáner, cotejo de datos y un flujo de rechazo definido.
¿Qué se suele marcar en un componente electrónico?
Defina el contenido antes de elegir el campo de marcado, la óptica o el método de alimentación, porque la densidad del texto y el tamaño del código afectan la ventana de proceso utilizable.
Identificación del producto
El contenido común incluye números de pieza, información de modelo o valor, logotipos del fabricante, códigos de fecha y códigos de lote o de partida. Estas marcas normalmente están destinadas al reconocimiento humano directo y deben permanecer legibles a la distancia de visualización real y con el tamaño del componente.
Códigos 2D y trazabilidad serializada
Los códigos QR y los símbolos Data Matrix pueden contener datos serializados o vinculados a la producción, como orden de trabajo, número de serie, lote, referencia de prueba o número de pieza del cliente. En componentes pequeños, el código útil no es el patrón más pequeño que puede dibujar un láser; es el patrón más pequeño que puede producirse de forma consistente y leerse con el equipo de verificación especificado.
Marcas de orientación y polaridad
Los indicadores de pin 1, las marcas de polaridad, los puntos, las líneas y otras señales de colocación pueden ser funcionalmente importantes durante el SMT o el ensamblaje posterior. Por lo tanto, su posición y contraste deben tratarse como criterios de aceptación, no solo como apariencia gráfica.
Formatos típicos de contenido y datos
| Contenido de la marca | Formato típico | Propósito típico |
|---|---|---|
| Número de pieza / modelo / valor | Texto legible | Identificación de producto y precisión de picking |
| Fecha / lote / código de lote | Texto | Trazabilidad de lote y gestión de retiradas |
| Número de serie | Texto / código 1D / 2D | Identificación a nivel de unidad |
| Código de trazabilidad | QR / Data Matrix / GS1 DataMatrix cuando se especifique | Vincular la pieza a los datos de producción o del cliente |
| Orientación / polaridad | Punto, línea, símbolo o texto corto | Colocación y montaje correctos |
| Identificador de cliente / programa | Texto o código definido por la especificación del cliente | Identificación y trazabilidad específicas del programa |
¿Qué determina los resultados del marcado láser en componentes electrónicos?
El nombre del componente por sí solo no selecciona el proceso. La calidad de la marca depende de la superficie real, la geometría del encapsulado, el tamaño de las características, la óptica, los parámetros del láser y las condiciones posteriores que la marca debe tolerar.
| Variable de resultado | Qué confirmar | Por qué cambia el resultado |
|---|---|---|
| Encapsulado y superficie exterior de marcado | Epoxi moldeado, cerámica, plástico de ingeniería, recubrimiento, enchapado, funda o metal expuesto | Las diferentes capas externas absorben la energía láser de manera diferente y producen distintos mecanismos de contraste, calor y cambio superficial. |
| Formulación y condición de la superficie | Color, cargas, grado, espesor del recubrimiento, contaminación y variación de proveedor / lote | Dos piezas visualmente similares pueden requerir ventanas de parámetros diferentes o producir un contraste diferente. |
| Espesor del paquete y estructura interna | Espesor en la zona de marcado prevista y proximidad de características internas sensibles | Controla cuánto margen térmico o de penetración es aceptable durante el marcado. |
| Contenido de la marca y tamaño de las características | Altura de carácter, ancho de trazo, tamaño de módulo de Data Matrix / QR, detalle del logotipo | Las características finas aumentan las exigencias sobre el tamaño de punto, el enfoque, el contraste y la capacidad del escáner. |
| Área de marcado disponible | Zona utilizable, bordes, patas, terminales, sellos y otros límites de exclusión. | Restringe el tamaño del código, la disposición y la ubicación segura de la marca. |
| Geometría y variación de altura | Plano, curvado, cilíndrico, rehundido, tolerancia de altura de bandeja a bandeja | Cambia el control de enfoque, el diseño del dispositivo de fijación, las necesidades de rotación y si se requiere visión o manipulación multiposición. |
| Fuente láser, óptica y ventana de parámetros | Longitud de onda, comportamiento del pulso, lente de campo, distancia de trabajo, frecuencia de repetición, velocidad de escaneo y pasadas | La misma potencia media puede producir una carga térmica, un contraste y una calidad de las características muy diferentes según las distintas combinaciones. |
| Proceso posterior | Reflujo, lavado, recubrimiento, manipulación, ciclado térmico y método de inspección final | La marca debe seguir siendo aceptable después de la secuencia real del proceso, no solo inmediatamente después del marcado. |
Enrutamiento de materiales: si la principal incógnita es cómo responde a la energía láser un compuesto de moldeo, una cerámica, un plástico o una superficie metalizada en particular, utilice la guía correspondiente sobre sustrato electrónico, plásticos o metal recubierto . La decisión de aplicación aún debe remitirse al componente real, la zona de marcado, el resultado objetivo y el flujo de producción.
¿Qué tan pequeña puede ser realmente la marca?
La altura mínima de caracteres, el ancho de línea y el tamaño del módulo de código 2D dependen de la configuración. El límite práctico proviene del punto enfocado, el contraste de la superficie, la lente de campo, la distancia de trabajo, la planitud de la pieza y el escáner o método de inspección utilizados al final. Una característica ligeramente más grande que se lea de forma consistente en un lote es más útil que la característica más pequeña lograda en una sola muestra. Para obtener una guía más detallada sobre óptica, consulte la guía de micromarcado..
¿Qué resultado de marcado debería tener como objetivo?
Defina el criterio de aprobación antes de la prueba de muestra. “Se ve bien” no es suficiente para elegir una configuración de producción repetible.
- Resultado visual Resultado visual — defina si necesita claro sobre oscuro, oscuro sobre claro o simplemente un contraste suficiente para un reconocimiento humano fiable.
- Resultado de caracteres y códigos — defina el tamaño de carácter objetivo, la claridad del trazo, el tamaño del módulo, el escáner y cualquier método de verificación o clasificación acordado.
- Resultado de posición — defina la zona de marcado aprobada, la distancia al borde, la referencia de datum o de orientación, y la cantidad de variación de posición que el producto puede aceptar.
- Resultado superficial / funcional — defina qué daño es inaceptable, como agrietamiento, fusión, carbonización excesiva, perforación del recubrimiento, daño en terminales u otros cambios visibles que podrían afectar el funcionamiento o la fiabilidad.
- Resultado de durabilidad — defina qué procesos posteriores reales debe soportar la marca, como reflow, lavado, recubrimiento, manipulación o ciclos térmicos.
- Resultado de consistencia — defina si la misma ventana de aceptación debe cubrir múltiples lotes de componentes, proveedores, colores o variantes de encapsulado.
- Resultado de producción — defina el rendimiento requerido de la estación, el momento de la verificación y la gestión de rechazos en lugar de juzgar únicamente el tiempo de escaneo del láser.
Estos objetivos se convierten en los criterios de aceptación que se utilizarán más adelante para comparar pruebas con UV, fibra o MOPA y para decidir si son necesarios cambios en óptica, utillaje, visión, alimentación o automatización.
¿Cómo afectan el área de marcado, la geometría y la manipulación de las piezas al resultado?
Los componentes pequeños dejan poco margen de error. La zona de marcado utilizable, la altura de la pieza, la orientación y el método de presentación a menudo determinan la estrategia de fijación y posicionamiento antes de finalizar la receta del láser.
Es preferible usar una superficie de marcado dedicada con suficiente separación de terminales, sellos, bordes y otras características funcionales. La zona segura debe definirse a partir del plano real del encapsulado o de una muestra y luego verificarse durante las pruebas; no debe inferirse únicamente a partir de la categoría del componente.
Zonas de marcado típicas
- Parte superior del encapsulado moldeado — común para textos y códigos 2D en encapsulados de circuitos integrados cuando la estructura y el grosor del encapsulado ofrecen una ventana de proceso aceptable.
- Cara cerámica o recubierta — utilizable cuando las terminaciones, las áreas metalizadas y los bordes sensibles quedan excluidos de la zona de marcado.
- Cara de carcasa de plástico — útil en relés, sensores u otras carcasas cuando la formulación del polímero produce una marca estable.
- Superficie lateral cilíndrica — puede requerir manipulación rotativa o indexación controlada si la marca se extiende alrededor de la circunferencia.
Zonas de exclusión
- Patillas, pines, terminaciones de soldadura y áreas de contacto — evite dañar el recubrimiento, la soldabilidad o las superficies de contacto eléctrico.
- Sellos e interfaces funcionales — no permita que la marca perfore ni debilite regiones herméticas, adhesivas o de sellado.
- Bordes delgados y regiones sometidas a esfuerzo mecánico — los encapsulados cerámicos o delgados sensibles a los bordes pueden requerir una holgura adicional y una menor carga térmica.
- Zonas de riesgo interno no verificadas — si el grosor del encapsulado o la construcción interna son inciertos, confirme la zona de marcado en los planos o las muestras en lugar de suponer que una posición XY por sí sola elimina el riesgo interno.
Cómo se presenta la pieza al láser
Una pieza plana en una cavidad repetible a menudo puede usar un dispositivo de sujeción simple. Las piezas orientadas aleatoriamente pueden necesitar posicionamiento por visión. Las piezas cilíndricas pueden necesitar un eje rotativo. La presentación en bandeja, cargador, cinta y carrete o alimentador también cambia cómo se deben validar la repetibilidad de posición, el enfoque y el tiempo de ciclo.
¿Qué láser deberías probar primero para el marcado de componentes electrónicos?
UV, fibra y MOPA cubren muchas aplicaciones de componentes electrónicos, pero la primera vía debe seguir la superficie de marcado real y el resultado objetivo, y luego confirmarse en piezas reales.
UV (~355 nm) — a menudo una primera evaluación para compuestos moldeados, cerámicas y detalles finos
Los láseres UV suelen evaluarse primero cuando el epoxi moldeado, determinados plásticos, las cerámicas o los detalles muy finos requieren un efecto superficial controlado con una carga térmica limitada. La ventana útil aún depende del compuesto real, el color, el espesor y el contraste objetivo, por lo que «UV» es una dirección de partida, más que una receta garantizada.
Fibra (~1064 nm) — fuerte candidata para metal expuesto y superficies recubiertas compatibles
Los láseres de fibra son una dirección estándar para el marcado de metales y pueden ser adecuados cuando la capa objetivo real es metal expuesto, metal anodizado u otra superficie compatible. Los encapsulados moldeados y las capas externas aislantes requieren una evaluación aparte; no seleccione fibra simplemente por el nombre del componente cuando el láser en realidad incide sobre una funda, un recubrimiento o una superficie polimérica.
Fibra MOPA — ventana de control de pulsos más amplia para superficies seleccionadas
MOPA es una arquitectura de láser de fibra con un rango de ajuste de ancho de pulso y frecuencia más amplio. Puede resultar útil cuando el contraste y el equilibrio térmico necesitan más flexibilidad de ventana de proceso en determinados metales, recubrimientos o compuestos compatibles, pero si es mejor que un láser de fibra con conmutación Q o uno UV debe demostrarse sobre la superficie objetivo.
Micromarcado: tamaño del punto, lente de campo y límite de verificación
Un campo de marcado más pequeño puede admitir detalles más finos, pero reduce el área utilizable y puede generar un compromiso con la cobertura de la bandeja o el marcado de varias piezas. Por lo tanto, la lente de campo, la distancia de trabajo, el tamaño del punto, la tolerancia de enfoque y la capacidad del escáner deben evaluarse en conjunto. El objetivo correcto es el detalle más pequeño que siga siendo repetible y verificable en toda la variación de producción requerida.
Por qué la potencia del láser por sí sola no determina la calidad de la marca
La potencia promedio por sí sola no define una buena marca de componente. La energía de pulso, el ancho de pulso, la frecuencia de repetición, la velocidad de escaneo, el tamaño de punto, el número de pasadas y la respuesta de la superficie interactúan. Una receta que genera contraste de forma segura en un compuesto puede sobrecalentar otro, por lo que la ventana de proceso debe desarrollarse con muestras reales en lugar de copiarse de un catálogo.
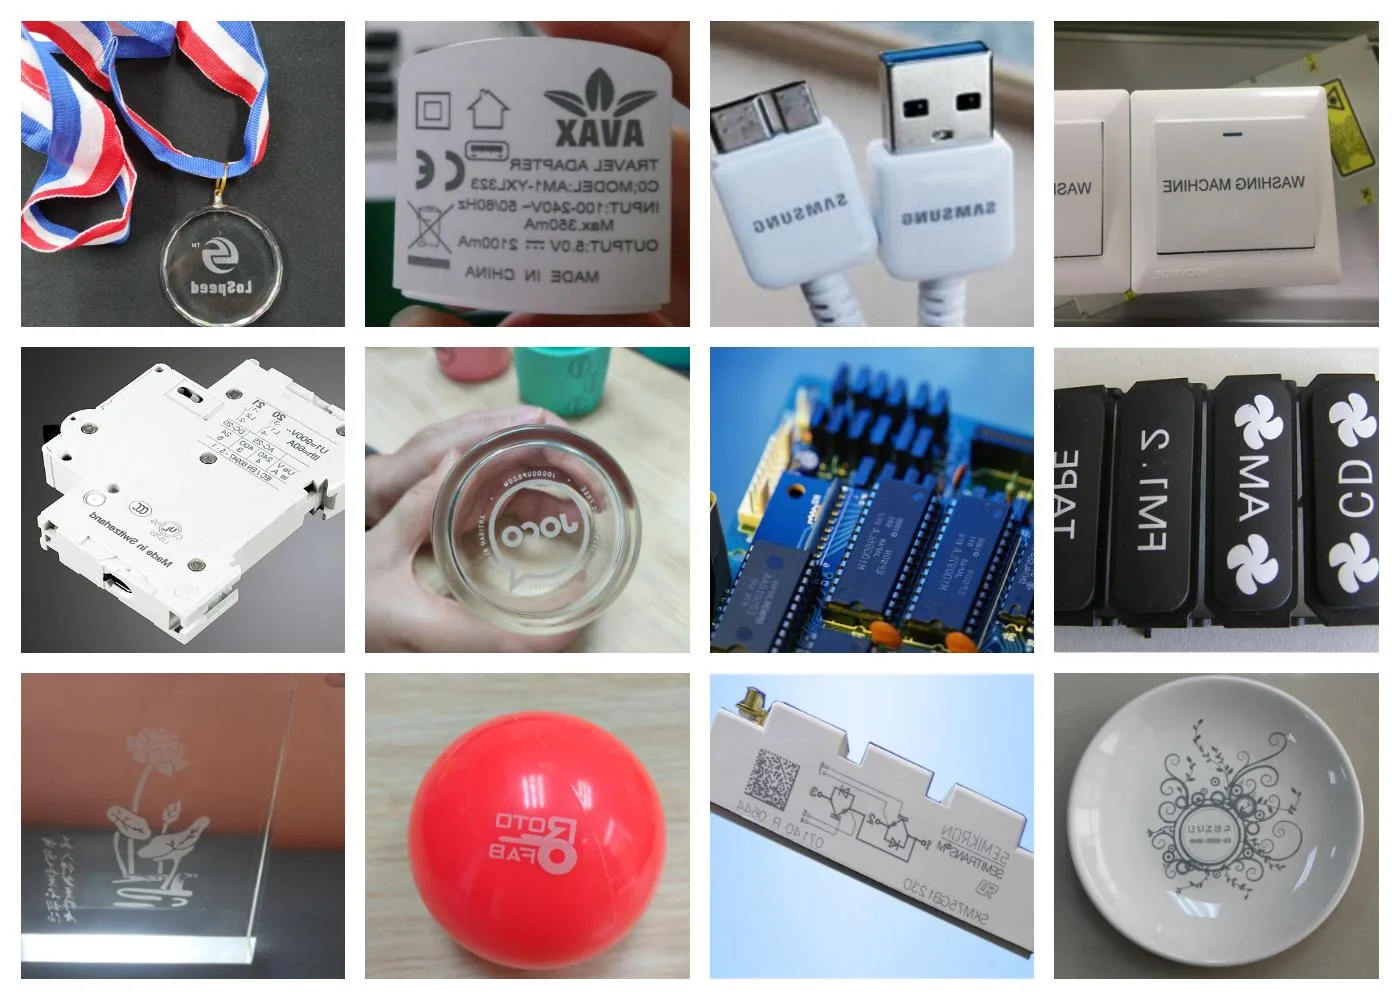
Conclusión de ingeniería: esta es una imagen de apoyo, no un resultado verificado para un componente electrónico específico; la fuente láser final y la ventana de parámetros deben confirmarse en la pieza real.
Para las familias de equipos, consulte las Máquinas de marcado láser UV y máquinas de marcado por láser de fibra páginas después de que se haya acotado la ruta de la muestra.
¿Cuáles son los modos de falla comunes del marcado láser de componentes electrónicos?
Los modos de falla ayudan a diagnosticar si el problema proviene de la superficie, la óptica, la ventana de parámetros, el posicionamiento o el flujo de datos de producción.
| Modo de fallo | Lo que podría ver | Qué volver a comprobar |
|---|---|---|
| Contraste bajo o inconsistente | El texto o el código varía en oscuridad / claridad entre piezas o lotes | Formulación de la superficie, color, contaminación, variación de lote y ventana de parámetros del láser |
| Características finas borrosas o rellenas | Los caracteres pequeños se fusionan, los trazos finos desaparecen o las celdas del código pierden definición | Tamaño de punto, enfoque, lente de campo, tamaño de característica, velocidad de escaneo y densidad de energía |
| Fallo de lectura de código 2D | El patrón es visible, pero las lecturas del escáner son intermitentes o la gradación es deficiente | Tamaño del módulo, contraste, forma de celda, zona silenciosa, configuración del escáner y método de verificación |
| Efecto térmico excesivo | Fusión, carbonización, decoloración, deformación o una zona afectada por el calor agrandada | Fuente láser, comportamiento del pulso, energía acumulada, pasadas y estrategia de escaneo |
| Daño en el encapsulado o en la cerámica | Agrietamiento, desportillado u otro cambio inaceptable de superficie / estructura | Espesor de la pieza, distancia al borde, carga térmica, enfoque y selección de la zona de marcado |
| Deriva de posición | La marca se desplaza hacia un borde, un terminal o una zona de exclusión | Repetibilidad del dispositivo de fijación, tolerancia de la bandeja, orientación de la pieza, estrategia de referencia y necesidad de visión |
| Variación de enfoque entre piezas | Algunas piezas de la bandeja se marcan con nitidez, mientras que otras pierden contraste o definición | Variación de altura de las piezas, planitud de la bandeja, tolerancia de campo/enfoque y método de presentación |
| Contenido incorrecto o marcado en pieza incorrecta | La marca física es legible, pero los datos no coinciden con el componente o el registro de producción | Identificación de pieza, fuente de datos, protocolo de enlace con MES / base de datos, verificación y lógica de rechazo |
Una muestra fallida no significa automáticamente que el marcado láser no sea adecuado. Primero debe clasificarse el fallo; luego, la variable relevante —fuente, óptica, receta, dispositivo de fijación, posicionamiento, lógica de datos o manipulación— debe modificarse de forma deliberada y volverse a probar.
¿Cómo encaja el marcado de componentes electrónicos en el flujo de trabajo de producción?
Una célula de producción debe controlar todo el flujo de piezas y datos, no solo el escaneo láser.
1. Presentar e identificar la pieza
Los componentes pueden llegar en bandejas, magazines, cinta y carrete, alimentadores o dispositivos de fijación dedicados. El sistema debe garantizar que la pieza correcta esté presente, correctamente orientada y ubicada dentro de la tolerancia de marcado antes de que comience el trabajo.
2. Cargar o generar los datos de marcado
El texto estático puede provenir del archivo de trabajo de marcado; los datos variables pueden provenir de una fuente de número de serie, código de barras, MES o base de datos. El proyecto debe definir qué identifica la pieza, qué sistema posee los datos y qué sucede si los datos requeridos faltan o no son válidos.
3. Posicionar, enfocar y marcar
Las cavidades simples pueden proporcionar suficiente repetibilidad para el posicionamiento fijo. Las ubicaciones aleatorias pueden requerir alineación por visión; las líneas de producción en movimiento pueden usar marcado al vuelo / en línea; las piezas cilíndricas pueden requerir manipulación rotativa.
4. Verificar la marca y los datos
La verificación puede comprobar la presencia, la posición, el texto legible, la legibilidad del código y —cuando sea necesario— si el valor marcado coincide con los datos de producción esperados. El punto de verificación debe elegirse deliberadamente: inmediatamente después del marcado, después de un proceso posterior o en la inspección final.
5. Gestionar los fallos y registrar el resultado
Un diseño de producción debe definir qué ocurre cuando falla la verificación: detener la estación, rechazar la pieza, desviarla, permitir un retrabajo controlado o solicitar la revisión del operador. Si se requiere trazabilidad, el estado de aprobado/rechazado y los identificadores relevantes también podrían necesitar registrarse a través de la capa de integración de trazabilidad.
6. Adecuar el método de manipulación al volumen
La manipulación de bandejas y revistas se adapta a muchas aplicaciones por lotes o con cambios frecuentes. La presentación en cinta y carrete y basada en alimentadores puede soportar un flujo de SMD de mayor volumen. El tiempo de ciclo real incluye la carga, la localización, el manejo de datos, el marcado, la verificación, el manejo de rechazos y la descarga — no solo el tiempo de escaneo.
7. Incluir la extracción, el cerramiento y la seguridad láser en el diseño de la célula
El marcado de compuestos moldeados, plásticos o recubrimientos puede generar vapores o partículas, por lo que los requisitos de extracción deben evaluarse para el material y el proceso reales. La radiación láser UV y de 1064 nm es invisible, y la clasificación de seguridad láser corresponde al sistema completo; no debe suponerse que una máquina con aspecto de encapsulada es de Clase 1 sin una evaluación a nivel de sistema.
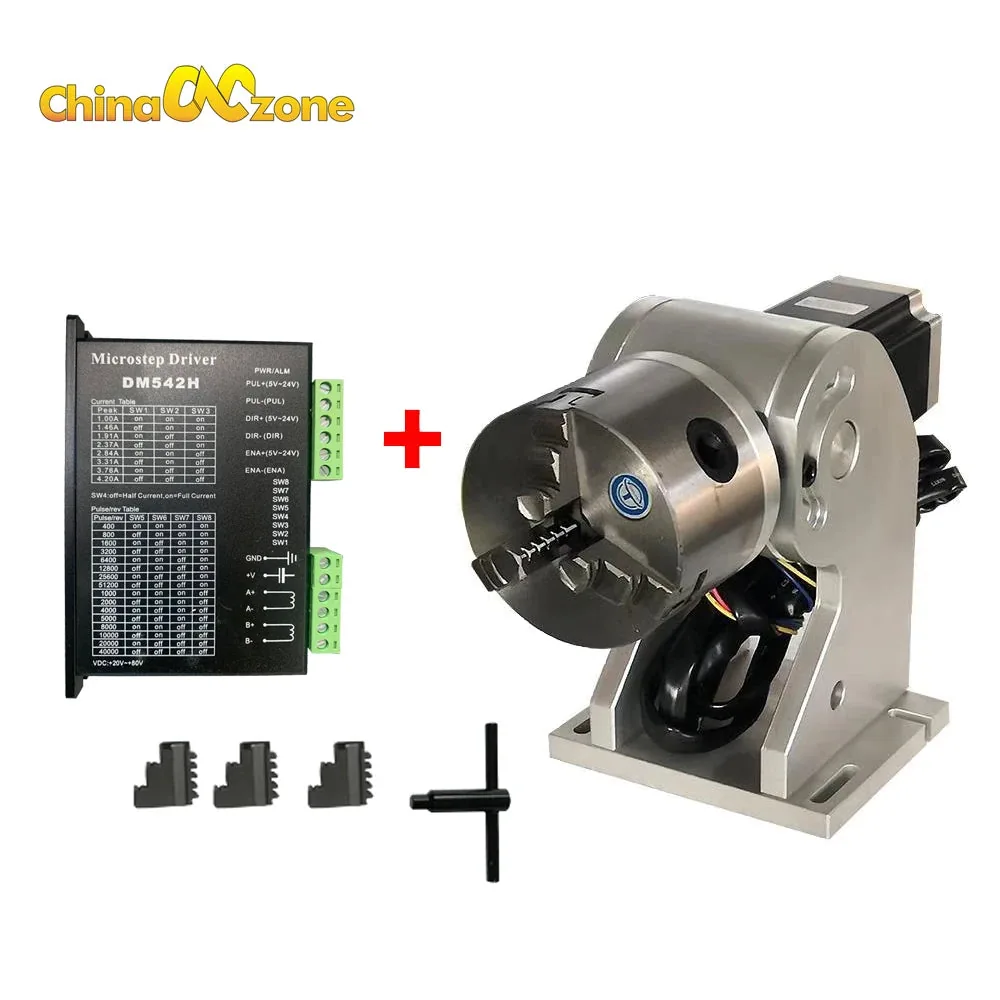
Conclusión de ingeniería: el accesorio ilustra la manipulación de piezas rotativas; la compatibilidad real, el tamaño de los componentes y la configuración de producción deben confirmarse para el proyecto.
¿Cómo debe aceptarse una prueba de marcado de muestra?
Acuerde los criterios de aprobado/rechazado antes de comparar muestras, para que el proceso seleccionado se base en el resultado que su producción realmente necesita.
| Elemento de aceptación | Qué verificar |
|---|---|
| Contenido correcto | El texto, el valor de serie, la información de lote o los datos del código 2D coinciden con la entrada aprobada. |
| Posición del marcado | La marca permanece dentro del área de marcado aprobada y lejos de las regiones de exclusión definidas. |
| Calidad visual | El contraste, los bordes de los caracteres y la consistencia de las características cumplen con el requisito visual acordado en todo el conjunto de muestras. |
| Legibilidad del código | El lector especificado puede leer el código de forma fiable; si se aplica un requisito de clasificación, utilice el método de verificación y el objetivo acordados en lugar de basarse únicamente en el juicio visual. |
| Condición de la superficie y del encapsulado | No se presenta ningún agrietamiento, fusión, carbonización, daño del recubrimiento, daño en los terminales u otro defecto superficial/funcional definido que sea inaceptable. |
| Durabilidad posterior | Vuelva a verificar la marca después del proceso real de reflujo, lavado, recubrimiento, manipulación o proceso térmico que aplique al producto. |
| Consistencia de lote / proveedor | Cuando se utilicen múltiples lotes de compuesto, colores, acabados o proveedores, confirme que la ventana de proceso aceptada cubra la variación requerida. |
| Repetibilidad de producción | Confirme la posición, la legibilidad y la calidad con el método previsto de fijación / bandeja / alimentador y en el ciclo de estación requerido. |
Si su proyecto utiliza clasificación de códigos —por ejemplo, ISO/IEC 15415, o ISO/IEC 29158 cuando sea aplicable la verificación del marcado directo de piezas—, acuerde con el equipo de calidad la norma, la configuración del verificador y el objetivo de aceptación antes de la corrida de muestras. Una norma describe cómo se evalúa el resultado; no garantiza que un conjunto de parámetros alcance el mismo grado en todas las superficies.
La lista de verificación de la prueba de marcado de muestras se puede utilizar para preparar los componentes y la información de aceptación antes de la evaluación.
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La máquina final debe ser la consecuencia de la muestra aceptada y de los hallazgos de producción — no un modelo seleccionado antes de que se comprenda la ventana de proceso.
| Lo que muestra la revisión de pruebas o de producción | Qué cambia en la configuración |
|---|---|
| El UV proporciona el contraste y la calidad de las características requeridos con una condición superficial aceptable | El UV sigue siendo la familia de fuentes candidata; el siguiente paso es fijar la clase de potencia, la óptica y el campo de trabajo requeridos a partir de la receta aceptada y el rendimiento. |
| Una superficie metálica expuesta o recubierta compatible proporciona el resultado requerido con fibra | La fibra pasa a ser la ruta de fuente candidata; luego, la lente, el campo y la clase de pulso / potencia se ajustan al resultado aceptado y al requisito de ciclo. |
| Una ventana de control de pulsos más amplia mejora sustancialmente el contraste o el equilibrio térmico | Evalúe una configuración de fibra MOPA en lugar de tratar todas las fuentes de fibra como intercambiables. |
| Los caracteres finos o los módulos de código no son repetibles en el gran campo requerido. | Vuelva a evaluar la lente de campo, el área de trabajo, el tamaño de punto y si la bandeja / la pieza de trabajo debe indexarse a través de múltiples posiciones. |
| La variación de posición hace que las marcas se desvíen hacia las zonas de exclusión. | Mejore la estrategia de fijación / referencia o añada posicionamiento por visión cuando la repetibilidad mecánica por sí sola sea insuficiente. |
| La variación de altura de la pieza desplaza algunos componentes fuera de foco. | Mejore la planitud de presentación, el control de altura del dispositivo de sujeción o utilice una configuración que pueda acomodar la variación de enfoque requerida. |
| La marca debe envolver una superficie cilíndrica | Añada una configuración de manipulación rotativa o indexada adecuada y confirme el intervalo de diámetro/longitud utilizable. |
| La carga manual no puede satisfacer el rendimiento requerido de la estación | Pase de una estación de trabajo simple a la indexación de bandejas, cinta y carrete, alimentador o automatización basada en proyectos. |
| La verificación y la coincidencia de datos son obligatorias | Agregue la cámara / lector requerido, la interfaz de datos, el registro de resultados y la lógica de rechazo a la definición de la celda. |
| El procesamiento del material genera un riesgo inaceptable de humos o de exposición del operador. | Especifique la extracción, el cerramiento, los enclavamientos y la arquitectura adecuada de seguridad láser a nivel del sistema. |
Información para enviar con las muestras o una RFQ.
- Tipo de componente, encapsulado, dimensiones y fotos o dibujos de la zona de marcado prevista.
- Superficie exterior / acabado reales y cualquier variación conocida de material o de proveedor.
- Contenido del marcado, formato del código, tamaño de carácter o módulo objetivo y posición de marcado requerida.
- Zonas de exclusión y cualquier límite de daño funcional / cosmético.
- Método de alimentación: bandeja, magazine, cinta y carrete, alimentador, rotativo u otra presentación
- Rendimiento requerido, momento de verificación y requisito de manejo de rechazos
- Requisitos de MES / base de datos / interfaz de datos cuando se requiere trazabilidad variable
- Procesos posteriores y los criterios de aceptación de muestras que la marca debe cumplir
La Recurso de lista de verificación de RFQ se puede usar para agrupar estas entradas para una cotización de máquina estándar o una revisión de configuración basada en proyecto.
Preguntas frecuentes
¿Puede un láser marcar el cuerpo de epoxi moldeado de un CI sin dañar el encapsulado?
Los cuerpos de CI moldeados comúnmente se marcan con láser, pero un resultado seguro depende del compuesto de moldeo, el grosor del encapsulado, la construcción interna, la zona de marcado y la ventana de parámetros del láser. La ruta correcta es definir el resultado visual aceptable y los límites de daño, y luego confirmarlos en muestras reales en lugar de asumir que el tipo de encapsulado por sí solo garantiza el resultado.
¿Cuál es el carácter o código 2D más pequeño que se puede marcar en un componente pequeño?
El tamaño de característica útil mínimo depende del tamaño del punto, la óptica, la tolerancia de enfoque, el contraste de superficie y el lector o método de verificación. El límite práctico es la característica más pequeña que permanece repetible y legible en toda la variación requerida de muestras y de producción.
¿Por qué se suele evaluar primero la luz UV para el marcado de componentes de CI y cerámicos?
La luz UV suele ser un candidato inicial sólido cuando las características finas y la carga térmica controlada son prioridades en compuestos de moldeo, plásticos o cerámicas seleccionados. La absorción real y la respuesta superficial varían según la formulación y la construcción, por lo que la ruta final aún debe confirmarse en el componente objetivo.
¿Se pueden utilizar láseres de fibra o MOPA en condensadores o componentes con carcasa metálica?
Pueden ser candidatos sólidos cuando la capa externa real de marcado es compatible con el marcado por fibra, especialmente los metales expuestos y determinadas superficies recubiertas. Confirme sobre qué está incidiendo físicamente el láser —metal, recubrimiento, chapado, plástico o funda— antes de seleccionar la fuente basándose únicamente en el nombre del componente.
¿El marcado láser de componentes resiste el reflow, el lavado y los ciclos térmicos?
Puede hacerlo, pero la durabilidad depende de la superficie real, el mecanismo de marcado y las condiciones posteriores. Si el reflujo, el lavado, el recubrimiento o los ciclos térmicos son importantes para su producto, incluya esos pasos en la secuencia de aceptación de muestras y vuelva a verificar la legibilidad y el estado de la superficie después.
¿Se puede integrar el proceso con manipulación en cinta y carrete, visión artificial o manejo rotativo?
Sí, estas son direcciones de configuración comunes cuando la forma del componente y el flujo de producción las requieren. La elección final depende de la presentación de la pieza, la tolerancia de orientación, el rendimiento requerido, la verificación y la ventana de proceso de la muestra aceptada.
¿Está listo para evaluar el marcado de componentes electrónicos para su producción?
Envíenos el tipo de componente, el material de la superficie, el contenido de la marca y el tamaño objetivo de caracteres o código, y revisaremos la aplicación, confirmaremos la dirección del láser y prepararemos una prueba de marcado de muestra.