
Marcado láser de conectores y terminales
Marcado permanente para carcasas de conectores, terminales y extremos de crimpado — marca comercial, número de pieza, polaridad, lote y códigos Data Matrix, colocados donde permanezcan legibles sin tocar zonas de contacto ni áreas conductoras.
Esta página le ayuda a convertir un requisito de marcado de conectores o terminales en una especificación de producción comprobable: identifique la pieza y el propósito del marcado, defina el resultado visual, de código y funcional requerido, tenga en cuenta la superficie, la geometría y la carga, elija una dirección de láser para las pruebas de muestra y, después, utilice los resultados de aceptación para determinar el utillaje, la verificación y la configuración final de la máquina.
Marcado láser de conectores y terminales de un vistazo
Sí — el marcado láser es un método establecido para poner identificación permanente en conectores y terminales. En la fabricación electrónica y eléctrica, las carcasas de los conectores suelen marcarse con marca comercial, número de pieza, fecha y códigos de lote y símbolos Data Matrix, mientras que los terminales y pines llevan números de terminal, marcas de polaridad y códigos de trazabilidad. La pregunta práctica no es si se puede hacer, sino qué necesita su pieza, dónde puede ir la marca de forma segura, cómo debe sujetarse la geometría de la pieza y qué dirección de láser evaluar primero.
El comportamiento de los materiales —por qué el cobre, el latón, los recubrimientos y los grados de plástico responden de forma diferente— corresponde a las páginas dedicadas a materiales enlazadas a lo largo del texto, no a esta página. Si su pregunta es sobre PCB o componentes electrónicos individuales, esas son páginas de aplicación separadas dentro de la misma sección de Electrónica y Eléctrica.
¿Qué partes de conectores y terminales se marcan comúnmente?
Comience por identificar la familia exacta de piezas, la cara de marcado disponible y las áreas funcionales que deben permanecer intactas. Las carcasas de conectores, los terminales, los pines, los barriles de engaste y los bloques de terminales difieren en tamaño, acceso, geometría y en cómo se presentan a la estación de marcado.
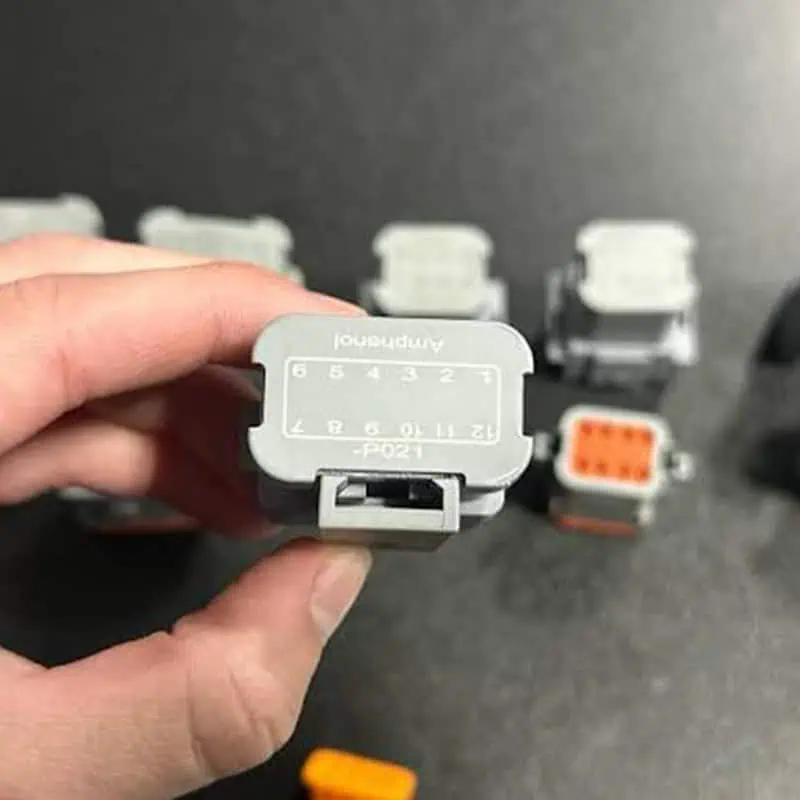
Carcasas de conectores
Las carcasas de conectores pueden ser de plástico o metal y, por lo general, ofrecen la mayor área de marcado disponible. Las preguntas prácticas son qué cara exterior permanece visible después del ensamblaje, si las nervaduras, los pestillos o los sellos restringen el acceso, y si la pieza se puede ubicar de forma repetible en una bandeja o un dispositivo de fijación.
Terminales y pines
Los terminales y pines ofrecen mucha menos área de marcado que las carcasas y pueden ser planos, conformados o cilíndricos. La cara utilizable suele ser una superficie lateral visible por encima de la zona de acoplamiento/contacto, por lo que la orientación después de la inserción y la presentación repetible al láser pasan a formar parte del diseño de la aplicación.
Extremos de engaste de cable y del lado del conductor
Los barriles de engaste y los extremos del lado del conductor son elementos pequeños y conformados con un área plana limitada. Su idoneidad depende de si la cara lateral puede quedar expuesta sin alterar el cable, el conductor o la función de engaste, y de si la pieza llega suelta, en tira, en carrete o ensamblada.
¿Por qué se marcan los conectores y terminales?
El requisito de marcado debe definirse antes de la ruta del láser. Un conector puede necesitar un identificador de ensamblaje visible, un código de trazabilidad legible por máquina, o ambos, y cada propósito cambia lo que debe permanecer legible, dónde puede ir la marca y cómo debe aceptarse la muestra.
| Por qué se marca la pieza | Contenido típico | Qué cambia en el requisito de marcado |
|---|---|---|
| Identificación de la pieza | Marca, número de pieza, número de pieza del cliente | Ubicación visible, legibilidad y consistencia después del ensamblaje |
| Ensamblaje y orientación | Posición del terminal, polaridad, identificador de cavidad o conexión | La posición de la marca y la dirección de visualización se vuelven críticas |
| Trazabilidad de lote y producción | Código de fecha, código de lote, identificador de lote | La exactitud de los datos y la legibilidad duradera son importantes en todo el flujo de producción |
| Serialización a nivel de unidad | Número de serie, código Data Matrix o QR | Deben evaluarse el tamaño de la característica, el rendimiento del lector, la transferencia de datos y la verificación posterior al marcado |
| Inspección, servicio o manipulación posterior | Valor nominal, estado, identificador de servicio o proceso cuando lo requiera el plano/programa | La marca debe permanecer accesible y legible en el punto de inspección o servicio posterior |
No todos los conectores necesitan cada tipo de marca. Parta del plano, la especificación del cliente o el requisito de trazabilidad, y luego defina el contenido de la marca y los criterios de aceptación en función de ese propósito.
¿Qué se suele marcar?
| Familia de piezas | Contenido típico de la marca | Ubicación típica |
|---|---|---|
| Carcasa del conector (plástico/metal) | Marca, número de pieza, código de fecha/lote, Data Matrix / QR | Cara exterior plana, superior o lateral |
| Terminal / pin | Número de terminal, polaridad, código de lote | Lado del terminal, por encima de la zona de contacto |
| Barril de crimpado / extremo del lado del cable | Código de lote o de trazabilidad | Lado plano de la zona de crimpado |
| Bloque de terminales / borne de tornillo | Número de posición, marcado de tensión/valor nominal | Cuerpo de aislamiento, cara visible |
Que el contenido esté definido por el plano del cliente, una norma del sector o una regla interna de trazabilidad cambia lo que la estación de marcado debe poder hacer. Cuando el valor del código se genera mediante una base de datos de números de serie o un MES y debe verificarse después del marcado, el diseño del flujo de datos pertenece a la solución de trazabilidad e integración de datos, en lugar de a esta página de la aplicación.
¿Qué determina los resultados del marcado láser en conectores y terminales?
El nombre del material por sí solo no basta para elegir el proceso. El resultado lo determina la combinación de material y superficie, tamaño de la marca, efecto objetivo, acceso óptico, repetibilidad del posicionamiento y la forma en que se inspeccionará la marca en producción.
Material, color, recubrimiento y estado de la superficie
El comportamiento detallado de los materiales se trata en las cobre, latón, metal recubierto y plásticos páginas.
Contenido de la marca, área disponible y tamaño mínimo de la característica
Un logotipo en una cara amplia de la carcasa es una tarea óptica distinta de un Data Matrix compacto en un lado estrecho del terminal. La altura de los caracteres, el tamaño del módulo del código, la densidad de datos, el ancho de línea y el área de marcado disponible determinan qué tan fino debe mantenerse el proceso en todo el lote. El límite útil no es la característica más pequeña que se puede producir una vez, sino la más pequeña que sigue siendo repetible y legible con el método de inspección previsto.
Efecto objetivo y cambio superficial admisible
El contraste oscuro sobre claro, el marcado claro sobre una superficie oscura, el cambio de color leve, el recocido o el grabado más profundo son objetivos diferentes. También debe definirse la cantidad aceptable de aporte de calor, eliminación superficial o cambio del recubrimiento, especialmente cerca de zonas de contacto, sellado o sometidas a esfuerzos mecánicos.
Geometría, enfoque y acceso óptico
La curvatura, la profundidad de la cavidad, la variación de altura, las nervaduras y la geometría de múltiples caras pueden alejar la marca de la condición focal prevista o bloquear el acceso óptico. Estas variables determinan si la pieza puede manipularse con un dispositivo de sujeción simple o si necesita indexación rotativa, ajuste en Z, visión u otra disposición personalizada.
Posicionamiento, verificación y durabilidad
La repetibilidad del utillaje y la orientación de la pieza determinan la consistencia de la posición de la marca. Si el contenido es legible por máquina, el lector de producción, la iluminación y el método de verificación requerido también pasan a formar parte del resultado. Si la marca debe sobrevivir a la abrasión, los disolventes, el calor o la manipulación repetida, esas exposiciones deben incluirse en la aceptación de muestras en lugar de darse por supuestas solo por su apariencia.
¿Qué resultado de marcado debería tener como objetivo?
Defina el resultado aceptable antes de comparar láseres. Para conectores y terminales, una buena marca no es simplemente una que parezca oscura o nítida — debe cumplir los requisitos visuales, de código, de posición, funcionales y de durabilidad de la pieza real.
| Dimensión del resultado | Qué definir | Por qué es importante |
|---|---|---|
| Resultado visual | Contraste requerido, claridad de caracteres y dirección de visualización | Los identificadores legibles por humanos deben permanecer claros después del ensamblaje |
| Resultado del código | Tamaño del código, lector, iluminación y cualquier método requerido de verificación o clasificación | Un código que parece aceptable aún puede fallar en la lectura de producción |
| Resultado de la superficie | Cambio de color, recocido, marca poco profunda o profundidad de grabado, según corresponda | La apariencia requerida cambia la fuente y la dirección de los parámetros |
| Resultado de posición | Tolerancia permitida para la posición de la marca y acceso final para visualización | Los requisitos de fijación, bandeja, visión o indexación se derivan de esta tolerancia |
| Resultado funcional | Sin cambios inaceptables en el contacto, el recubrimiento, el sellado, la resistencia de la pared o la función de acoplamiento | Las superficies funcionales y las zonas de exclusión tienen prioridad sobre la apariencia |
| Resultado de durabilidad | Resistencia requerida a la manipulación, la abrasión, los disolventes, el calor, la humedad o los ciclos de acoplamiento | La aceptación debe reflejar el servicio real o el proceso posterior |
| Resultado por lote | Consistencia entre piezas, bandejas, lotes y turnos | El proceso debe ser repetible, no solo exitoso en una sola muestra |
El plano del cliente, el requisito del programa o el plan de calidad interno deben proporcionar los criterios de aprobación cuando existan. Cuando no exista un criterio formal, la prueba de la muestra aún debe registrar las condiciones de aceptación visuales, funcionales y de producción acordadas antes de finalizar una configuración de máquina.
Dónde marcar y dónde no marcar
La posición es una decisión de diseño tanto como una decisión del láser. La regla de trabajo para conectores y terminales: marcar en superficies planas, visibles y no funcionales, y nunca en áreas de contacto o conductoras donde la marca podría cambiar el comportamiento eléctrico o mecánico.
Las áreas de contacto y conductoras son zonas de exclusión
Las superficies de contacto de los terminales — la zona de acoplamiento, los contactos de resorte, las trayectorias conductoras y cualquier área que transporte corriente o establezca una conexión eléctrica — deben mantenerse libres de marcado láser, a menos que la especificación de la pieza permita explícitamente el proceso allí. El procesamiento láser puede cambiar el recubrimiento, el acabado superficial, la rugosidad o la geometría local; en un área de contacto funcional, esos cambios pueden afectar el contacto eléctrico o el comportamiento de acoplamiento. Por lo tanto, la definición exacta de zona de exclusión proviene del plano de la pieza y de la especificación aplicable.
Zonas seguras
- Caras planas de la carcasa — el objetivo estándar para la marca, el número de pieza y los códigos; fácil de marcar, fácil de escanear después del ensamblaje.
- Pared lateral del terminal por encima de la zona de contacto — visible después de la inserción, libre de la superficie de acoplamiento.
- Cara lateral del barril de engarzado — lo suficientemente plano para un código pequeño, lejos del área de las hebras del cable.
Zonas de exclusión
- Superficies de contacto y trayectorias conductoras — el marcado puede cambiar el acabado superficial, el chapado o la resistencia de contacto.
- Zonas de sellado y juntas en conectores sellados — una marca que altera la superficie de sellado puede afectar la clasificación IP.
- Áreas sometidas a altos esfuerzos o a flexión — en paredes delgadas de plástico o transiciones de cable, una marca profunda puede debilitar la estructura.
- Áreas cubiertas posteriormente por sobremoldeo o encapsulado — si la marca va a quedar cubierta, verifique la legibilidad a través del material de cobertura.
Posicionamiento y presentación de la pieza
Dónde se coloca la marca también depende de cómo se presenta la pieza al láser. Una carcasa en una bandeja se puede posicionar con un sencillo dispositivo de fijación; un terminal cilíndrico debe indexarse para que el láser alcance la cara correcta; los terminales pequeños en tira o carrete pueden necesitar un sistema de alimentación. Para métodos de alineación y posicionamiento, consulte la solución de posicionamiento por visión; para piezas cilíndricas, consulte la solución de marcado rotativo.
Geometría, sujeción y posicionamiento
Los conectores y terminales se presentan en formas que no se apoyan de forma plana bajo un láser: terminales cilíndricos, carcasas profundas, cuerpos de múltiples caras y piezas pequeñas en bandejas o carretes. La geometría de su pieza determina si basta con un sencillo dispositivo de sujeción de banco o si se necesita un sistema rotativo, de visión o de alimentación.
Terminales cilíndricos y marcado rotativo
Los pines, postes y terminales cilíndricos suelen marcarse alrededor de la circunferencia en una o más caras. Un eje rotativo indexa la pieza para que el láser alcance cada cara de forma secuencial con una sola preparación, manteniendo la posición repetible entre piezas. Para piezas marcadas en un solo lado plano, puede bastar con un tope simple o un dispositivo de sujeción con ranura en V. El método del sistema para el marcado rotativo —selección de eje, indexación y sujeción de la pieza— se describe en la solución de marcado rotativo y circunferencial.
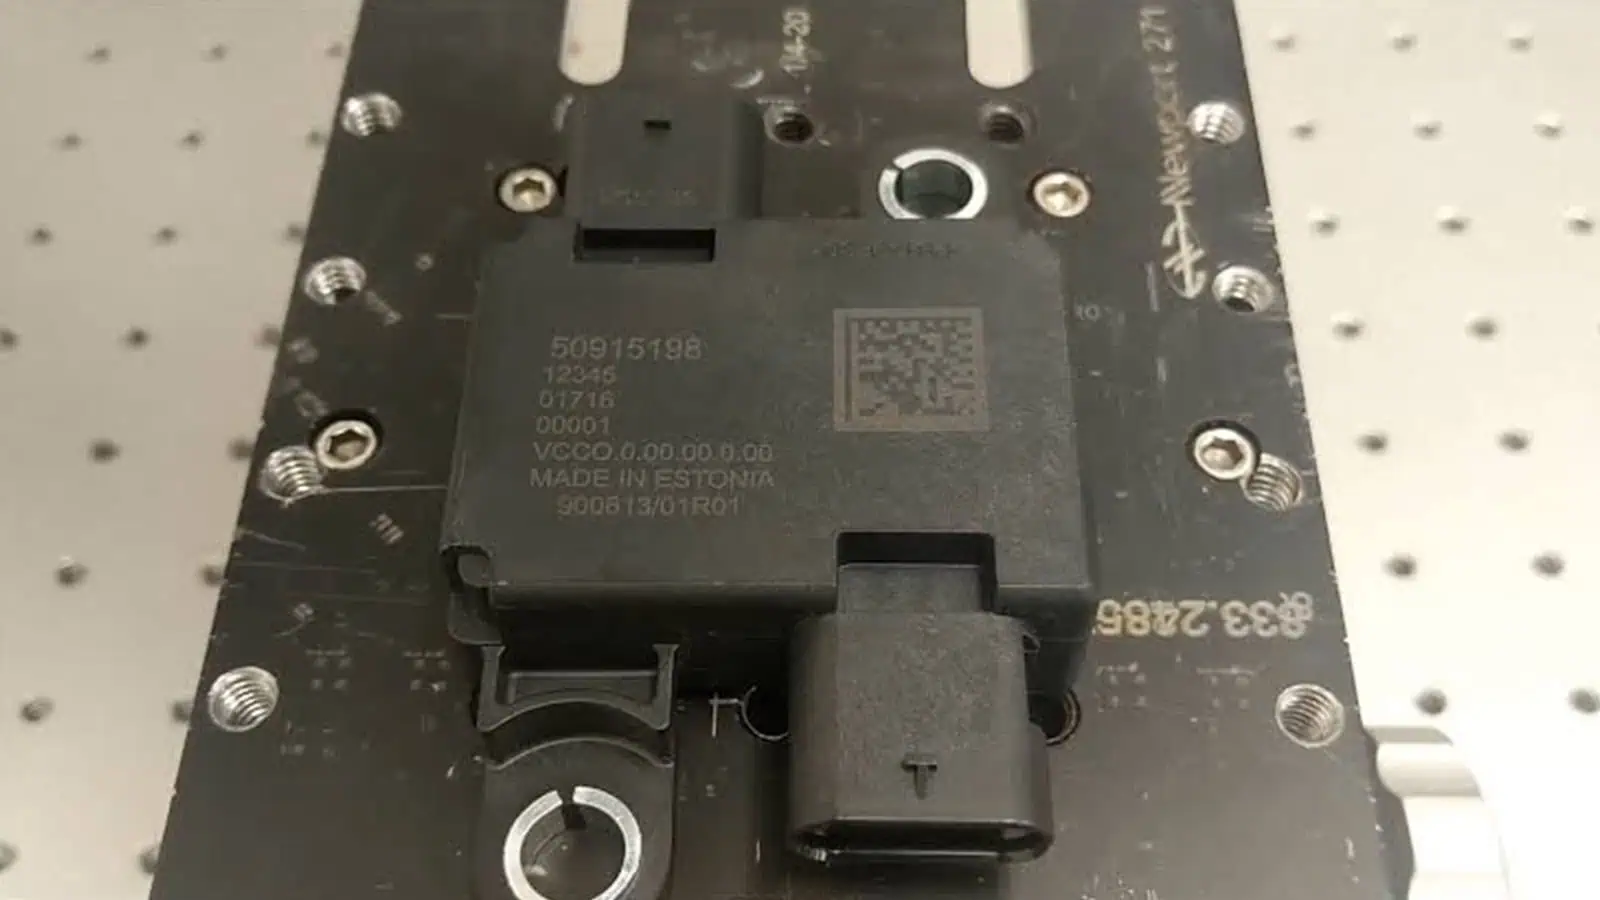
Carcasas irregulares, bandejas y dispositivos de sujeción personalizados
Las carcasas con nervaduras, pestillos o superficies exteriores no planas necesitan un dispositivo de sujeción que posicione la pieza de forma repetible y deje expuesta la cara de marcado. La carga mediante bandejas es común para piezas pequeñas: una bandeja contiene docenas de carcasas en cavidades definidas, y la estación de marcado recorre la bandeja paso a paso. Para marcas en varias caras, la pieza debe reposicionarse o la estación necesita más ejes. La repetibilidad del dispositivo de sujeción afecta directamente la consistencia de la posición de la marca, por lo que es una decisión de calidad de producción, no una comodidad.
Colocación aleatoria y posicionamiento con visión
Cuando las piezas llegan con posición XY o rotación variables —por ejemplo, en una cinta transportadora o sin una bandeja de precisión—, una cámara puede localizar la posición de la marca antes de que el láser dispare y corregir dentro del campo disponible. Esto puede reducir la dependencia de utillaje XY de precisión, pero por sí solo no resuelve la variación de altura, el enfoque, la inclinación ni el acceso óptico bloqueado. El método del sistema se cubre en la solución de posicionamiento por visión.
Decisión de utillaje y configuración
| Geometría de la pieza | Método típico de sujeción | Dirección de configuración |
|---|---|---|
| Carcasa plana, una cara | Utillaje simple / hueco de bandeja | Máquina de banco, carga manual |
| Terminal cilíndrico, múltiples caras | Eje rotativo / indexación | Configuración rotativa |
| Orientación aleatoria en cinta transportadora | Posicionamiento por cámara + láser | Configuración de visión |
| Alto volumen, piezas pequeñas | Alimentación por bandeja / alimentación vibratoria | Alimentación automática / celda |
| Cavidad profunda o ángulo de desmoldeo pronunciado | Cabezal angulado / posición focal más larga | Mesa de trabajo personalizada / evaluación |
Esta tabla da una orientación, no una respuesta definitiva — la configuración correcta se confirma con su pieza, su cadencia y una prueba de muestra.
Qué dirección de láser evaluar primero
La elección de láser para conectores y terminales comúnmente comienza con fibra/MOPA alrededor del rango de 1064 nm para muchas piezas metálicas y recubiertas, y UV alrededor de 355 nm para plásticos sensibles al calor. Las superficies de cobre altamente reflectantes requieren una evaluación más condicional: puede que sea necesario comparar fuentes IR/MOPA, UV o verdes adecuadas según el estado de la superficie, el contraste requerido y los límites térmicos. La dirección final debe confirmarse sobre la pieza real.
Carcasas metálicas, terminales y piezas recubiertas
Para latón, bronce, acero y muchos terminales recubiertos, la fibra/MOPA suele ser una de las primeras direcciones a evaluar. El cobre requiere una decisión más condicional porque su respuesta a los 1064 nm convencionales se ve fuertemente afectada por el estado de la superficie y las características del pulso. Una fuente IR/MOPA adecuada controlada por pulso puede funcionar en cobre, pero UV o verde también pueden ser relevantes cuando la absorción, el contraste o el control térmico hacen que encajen mejor. Para un terminal de cobre, elija la ruta a partir de la superficie real y el efecto objetivo en lugar de asumir que una familia de láser es siempre la predeterminada. El comportamiento detallado del material sigue siendo el alcance de las páginas de materiales de cobre, latón y metal recubierto.
Carcasas de plástico y piezas sensibles al calor
Para carcasas de plástico —PA, ABS, PC, PBT y grados con carga de vidrio—, el UV suele ser la primera dirección a evaluar cuando el objetivo es una marca limpia y de bajo calor sobre una resina sensible al calor u oscura. El marcado por fibra de plásticos oscuros puede producir carbonización o espumación, lo que puede ser aceptable para el contraste en algunos casos, pero es un proceso que la prueba de muestra debe confirmar. Que un grado de plástico marque blanco, oscuro o no marque en absoluto depende de la resina y sus aditivos, lo cual es un comportamiento del material tratado en las páginas de materiales plásticos (incluyendo nailon/PA y grados con carga de vidrio).
Cuando los objetivos de contraste y profundidad cambian la elección
El efecto objetivo cambia la dirección: una marca clara y de alto contraste sobre una carcasa oscura, una marca oscura recocida sobre metal, una marca superficial poco profunda frente a una marca grabada más profunda, o una marca que debe resistir la abrasión — cada una apunta a un ajuste diferente y, a veces, a una fuente diferente. Definir primero el efecto objetivo evita elegir la máquina en torno al objetivo equivocado.
Tabla de direcciones
| Material / superficie de la pieza | Dirección a evaluar primero | Por qué (condicionado) | Página de material |
|---|---|---|---|
| Terminal de latón / bronce | Fibra / MOPA | La absorción a 1064 nm varía según el estado de la superficie | Marcado de latón |
| Terminal / conductor de cobre | Específico del caso: IR/MOPA, UV o verde | El cobre altamente reflectante hace que la respuesta sea fuertemente dependiente de la longitud de onda, las características del pulso y el estado de la superficie; compare en muestras | Marcado de cobre |
| Con recubrimiento de estaño / plata / níquel | Fibra / MOPA | La capa de recubrimiento determina la respuesta | Marcado de metal recubierto |
| Carcasa de PA / ABS / PC / PBT | UV primero, fibra acondicionada | Resinas termosensibles; dependientes de aditivos | Plásticos y polímeros |
| Carcasa de aluminio anodizado | Fibra / MOPA | La respuesta de la capa anodizada depende del color | Marcado de aluminio anodizado |
La familia de láser que se adapta a su pieza, y la configuración de la máquina en torno a ella, se confirman con una prueba de muestra. Las familias de máquinas y los rangos de especificaciones se tratan en las máquinas de marcado por láser de fibra y Máquinas de marcado láser UV páginas de producto.
¿Cuáles son los modos de fallo comunes del marcado de conectores y terminales?
Las pruebas de muestras deben diseñarse para exponer los modos de fallo que importan en producción, no solo para producir una muestra visualmente atractiva.
| Modo de fallo | Causa o condición típica | Qué comprobar |
|---|---|---|
| Contraste bajo o inestable | La formulación del material, el color, el recubrimiento o la condición superficial varían | Compare lotes representativos y defina una ventana aceptable de contraste/legibilidad |
| Daño en el recubrimiento o en la superficie | Energía excesiva o un efecto objetivo inadecuado sobre una capa funcional delgada | Inspeccione el área marcada y mantenga las zonas de contacto funcionales fuera del proceso, a menos que se aprueben explícitamente |
| Fusión del plástico, espumado excesivo o deformación | El aporte térmico es demasiado alto para la resina, el espesor de pared o el resultado objetivo | Compare la ruta y los parámetros del láser en el grado moldeado real |
| El código no se puede leer de forma fiable | Los módulos son demasiado pequeños, el contraste es débil, la distorsión es alta o las condiciones del lector difieren | Verifique con el lector de producción y el método requerido, no solo mediante inspección visual |
| Deriva de la posición de la marca | El dispositivo de fijación, la bandeja, la alimentación o la orientación no son repetibles | Mida la posición en varias piezas y revise los elementos de localización o la corrección por visión |
| Marcas desenfocadas o incompletas | Variación de altura, curvatura, profundidad de cavidad o acceso óptico bloqueado | Comprobar toda la geometría de la pieza y si se necesitan cambios en Z, rotación, 3D o utillaje |
| Fallo de durabilidad después de la manipulación o la exposición | La marca visible no cumple el requisito real de abrasión, disolvente o temperatura | Ejecutar la prueba de exposición definida y volver a comprobar la legibilidad/lectura del código |
| No se alcanza el ritmo de producción | La carga, el posicionamiento, la verificación o la gestión de rechazos dominan el ciclo | Medir el ciclo completo en lugar de solo el tiempo de escaneo láser |
¿Cómo encaja el marcado de conectores y terminales en la producción?
La preparación para la producción depende de todo el flujo: cómo llegan las piezas, cómo se ubican, cómo se suministran los datos, cómo se verifica la marca y qué ocurre con las piezas aceptadas o rechazadas. El tiempo de escaneo del láser es solo una parte de ese ciclo.
1. Cargar y presentar la pieza
Las piezas pueden cargarse manualmente, colocarse en bandejas, suministrarse en tira o bobina, alimentarse desde un tazón o presentarse en una cinta transportadora. El método de carga debe mantener la cara de marcado y la orientación requeridas por el proceso.
2. Localizar, sujetar y confirmar la posición de la marca
Una bandeja fija o un dispositivo de fijación es apropiado cuando la presentación de la pieza es repetible. La indexación rotativa se utiliza cuando la cara de marcado requerida cambia alrededor de una pieza cilíndrica. La visión puede reducir la dependencia de una orientación XY de precisión cuando la altura de la pieza, el acceso óptico y el rango de corrección admisible permanecen controlados.
3. Suministrar los datos de marcado y ejecutar el proceso láser
Los números de pieza estáticos se pueden cargar desde un trabajo guardado. Los datos variables de número de serie, lote o código pueden provenir del operador, de una base de datos o de un sistema MES/de línea. La ruta de láser y el conjunto de parámetros seleccionados deben corresponder a la pieza correcta y a la condición de la superficie.
4. Verificar la marca y gestionar los rechazos
Si se requiere un escaneo posterior, el código debe leerse después del marcado y compararse con el valor previsto. Una celda de producción también puede necesitar lógica de aprobado/rechazado, gestión de rechazos y registros de trazabilidad. La arquitectura de datos y la lógica de serialización se cubren en la solución de trazabilidad e integración de datos.
5. Medir el ciclo completo y la consistencia del lote
El ciclo real incluye carga, localización, sujeción, marcado, verificación, gestión de rechazos y descarga o transferencia. La manipulación de bandejas o la alimentación de piezas puede dominar la producción de alto volumen, por lo que el tiempo de ciclo debe medirse con el método de carga previsto y un lote representativo, en lugar de inferirse del tiempo de escaneo.
6. Revisar la integración de línea, la extracción y los controles de seguridad
Las estaciones en línea pueden requerir activadores, sensores, coordinación de transportadores, alimentación automática o una celda de marcado dedicada. El marcado de plásticos también puede generar humos o productos de descomposición según la resina y los aditivos, por lo que la extracción o ventilación debe revisarse junto con la máquina final y la disposición del proceso. Las rutas relevantes del sistema incluyen marcado en movimiento y en línea y la celda de marcado automática.
Validación y aceptación de muestras
Para conectores y terminales, una prueba de muestra no es una formalidad — es el paso que define el contraste, el tamaño de la marca, la durabilidad y el tiempo de ciclo en su pieza real. Zhuorui Laser ofrece soporte para el marcado de muestras, la configuración de parámetros y la revisión de utillajes como parte del proceso de evaluación.
Qué preparar para una prueba de muestra
- Material de la pieza y estado de la superficie — grado de resina o aleación metálica, recubrimiento, anodizado, color.
- Dibujo o fotografía del producto — ubicación de la marca, geometría, zonas de exclusión.
- Contenido y tamaño de la marca — texto, logotipo, contenido de Data Matrix / QR, tamaño de caracteres o código.
- Efecto objetivo — oscuro sobre claro, claro sobre oscuro, profundidad, nivel de contraste.
- Velocidad de producción y tamaño del lote — objetivo de tiempo de ciclo, volumen.
- Presentación de la pieza y método de carga — piezas sueltas, bandeja, tira o carrete, transportador, utillaje existente y orientación requerida.
- Requisito de datos y verificación — contenido fijo o variable, solo legible por humanos o verificación por escáner, intercambio de datos de serial/MES y gestión de rechazos cuando sea necesario.
- Requisitos ambientales — temperatura, disolvente, abrasión, ciclos de acoplamiento.
- Cantidad de muestra — suficientes piezas para el marcado, además de cualquier prueba de durabilidad.
Dimensiones de aceptación
| Dimensión | Qué confirmar |
|---|---|
| Contraste y legibilidad | Marca legible con el ángulo de visión y la iluminación requeridos |
| Tamaño de carácter / código | Característica mínima producida de forma fiable en la pieza |
| Legibilidad del código | Verificado con el lector utilizado en producción (método de calificación según el cliente) |
| Repetibilidad de posición | Posición de la marca consistente entre las piezas en el dispositivo de sujeción |
| Sin daños funcionales | Áreas de contacto intactas; sin recubrimiento, rugosidad o cambio de geometría inaceptables; sin debilitamiento estructural |
| Durabilidad | Supera las pruebas definidas de abrasión / disolvente / temperatura |
| Tiempo de ciclo | Medido en piezas reales con el método de carga real |
Una vez registrados estos puntos de aceptación, utilice los resultados para decidir la configuración final de fuente, óptica, dispositivo de sujeción, posicionamiento, verificación y manipulación en la siguiente sección. Los requisitos automatizados, de visión o integrados con datos deben incorporarse al alcance del proyecto en lugar de asumirse solo a partir de la fuente láser.
¿Cómo determinan los resultados de las pruebas de muestras la configuración final de la máquina?
La prueba de muestra debe cerrar el ciclo de selección. Su propósito no es solo aprobar la marca, sino mostrar qué características de fuente, óptica, posicionamiento, manipulación, verificación y producción se requieren realmente para el resultado aceptado.
| Hallazgo de muestra o producción | Implicación de la configuración | Qué falta por confirmar |
|---|---|---|
| Una ruta UV proporciona el contraste requerido en plástico con un efecto superficial/térmico aceptable | Dirección del láser UV | Campo requerido, tiempo de ciclo y disposición de recinto/puesto de trabajo |
| Fiber/MOPA cumple con el resultado en el metal real o terminal chapado | Dirección de Fiber/MOPA | Configuración de potencia/pulso, óptica y tasa de producción para la superficie aprobada |
| Un código pequeño necesita rasgos más finos que un logotipo o marca de texto amplios | La selección de campo óptico/lente debe proteger el tamaño de característica requerido | Área de marcado utilizable y rendimiento del lector en todo el lote |
| La carga del dispositivo de sujeción mantiene la posición dentro de la tolerancia aceptada | Puede ser suficiente una máquina simple con dispositivo de sujeción o basada en bandejas | Método de carga del operador y requisitos de cambio de configuración |
| Se requiere rotación de la pieza o acceso a múltiples caras | Configuración rotativa/de indexación | Método de sujeción, secuencia de indexación y ciclo total |
| La orientación XY varía entre piezas | El posicionamiento por visión puede evaluarse | La variación de altura, el acceso óptico y el rango de corrección aún deben controlarse |
| La manipulación manual/en bandejas no puede cumplir con la tasa de producción requerida | Evaluación de alimentación automática, transportador o celda de marcado | Lógica de interfaz, búfer, rechazo y cambio de formato |
| Cada código DPM debe verificarse y vincularse con los datos de producción | Funciones de lector/visión, serialización e integración de datos | Fuente de datos, método de verificación, respuesta de aprobado/reprobado y registro de trazabilidad |
| Los humos del proceso requieren una extracción controlada | La extracción/ventilación pasa a formar parte de la configuración de la máquina o de la celda | Emisiones reales del material/proceso y requisitos del sitio |
El resultado preferido es la configuración más sencilla que supere de forma repetida los criterios de aceptación acordados para muestras y producción. Si el resultado requerido necesita rotación, visión, alimentación automática o integración de datos, esas funciones deben especificarse porque la prueba demostró una necesidad de ellas — no añadirse por defecto.
Preguntas frecuentes
¿Puede el marcado láser dañar las superficies de contacto de los terminales?
El marcado sobre áreas de contacto o conductoras se evita como disciplina general porque el procesamiento láser puede cambiar el recubrimiento, el acabado superficial, la rugosidad o la geometría local en una superficie funcional. Esos cambios pueden afectar el contacto eléctrico o el comportamiento de acoplamiento. La definición de zonas excluidas proviene del plano de la pieza y de la especificación aplicable, y el marcado de muestras debe permanecer dentro de superficies no funcionales aprobadas.
¿Por qué difiere el contraste del marcado entre carcasas de cobre, recubiertas y de plástico?
Cada material responde de forma diferente a la energía láser — el cobre y el latón absorben menos a 1064 nm, las capas de recubrimiento cambian la respuesta y los grados de plástico reaccionan según su resina y aditivos. Este es un comportamiento del material, tratado en detalle en las páginas de materiales de cobre, latón, metal recubierto y plásticos.
¿Los terminales cilíndricos necesitan un eje rotativo?
No siempre. Un único lado plano se puede marcar con un utillaje sencillo; un terminal que necesita marcas en varias caras es más repetible con un eje giratorio que indexa cada cara en una sola puesta a punto. La decisión depende de las caras que deban marcarse y del volumen, y se confirma en la prueba de muestra. Consulte la solución de marcado rotativo para conocer el método del sistema.
¿Puede la marca sobrevivir a altas temperaturas, disolventes y acoplamientos repetidos?
Depende del material, la superficie y los parámetros del láser — una marca que sobrevive en una superficie puede fallar en otra. La durabilidad se verifica mediante pruebas definidas en muestras reales (abrasión, disolvente, ciclos de temperatura, relectura del código). Esta página no garantiza un nivel de durabilidad universal; la prueba de muestra lo establece para su pieza.
¿Qué láser debería evaluar para carcasas pequeñas de conectores?
Para carcasas de plástico, el UV suele ser el primer enfoque que evaluar cuando la prioridad es una marca limpia y de bajo aporte térmico. Para muchas carcasas metálicas y recubiertas convencionales, la fibra/MOPA es un punto de partida habitual. El cobre y otras superficies altamente reflectantes deben tratarse por separado y pueden requerir una comparación entre enfoques adecuados de IR/MOPA, UV o verde. La elección final depende de la superficie real de resina o metal, el color, el recubrimiento y el efecto deseado, y se confirma en una muestra.
¿Se puede integrar el marcado en una línea de ensamblaje existente?
Sí, cuando la disposición y la cadencia de la línea lo requieran — con señales de disparo, posicionamiento, verificación de lectura e intercambio de datos con el sistema de producción. El alcance de la integración se revisa como un proyecto (consulte las soluciones de marcado en movimiento y en línea, y de trazabilidad, y la ruta de consulta para OEM y personalizados), no se asume a partir de la descripción de una máquina.
Prueba de muestra o cotización
Si su pieza es un conector, terminal o extremo de crimpado, la forma más rápida de definir el proceso es una prueba de muestra con su material y el contenido de marcado. Zhuorui Laser puede revisar la aplicación, marcar muestras representativas, configurar parámetros y confirmar la dirección de la configuración.