
Marcado láser de nailon y PA
El nailon se puede marcar con láser, pero el proceso viable depende del grado exacto de PA, el color, la combinación de cargas, los aditivos, la condición de humedad, la superficie moldeada y la marca que necesita. Utilice la pieza de producción real para comparar las rutas láser antes de fijar la configuración de la máquina.
Solicitar Cotización Pregunte por las pruebas de muestras de PA¿Se pueden marcar con láser el nailon y el PA?
Sí. Muchas piezas de nailon y poliamida se pueden marcar con láser, pero el “nailon” no es un único proceso láser. El PA6, el PA66, el PA12, los grados con carga de fibra de vidrio y los compuestos modificados pueden responder de manera diferente, por lo que la aprobación debe basarse en el material de producción final y no solo en el nombre de la familia de resinas.
El grado cambia la ventana de proceso
El PA6, el PA66, el PA12 y las mezclas modificadas pueden diferir en su respuesta térmica, cristalinidad, aditivos y comportamiento frente a la humedad. No debe asumirse que una muestra aprobada cubra otro grado.
Las cargas modifican la superficie
Las cargas de fibra de vidrio y las cargas minerales pueden cambiar la rugosidad, la dispersión de la luz y el riesgo de que el refuerzo quede expuesto después del marcado.
El resultado objetivo es lo que importa
Un logotipo visible, un número de serie de alto contraste y un pequeño código Data Matrix pueden requerir diferentes prioridades de proceso incluso en el mismo compuesto de PA.
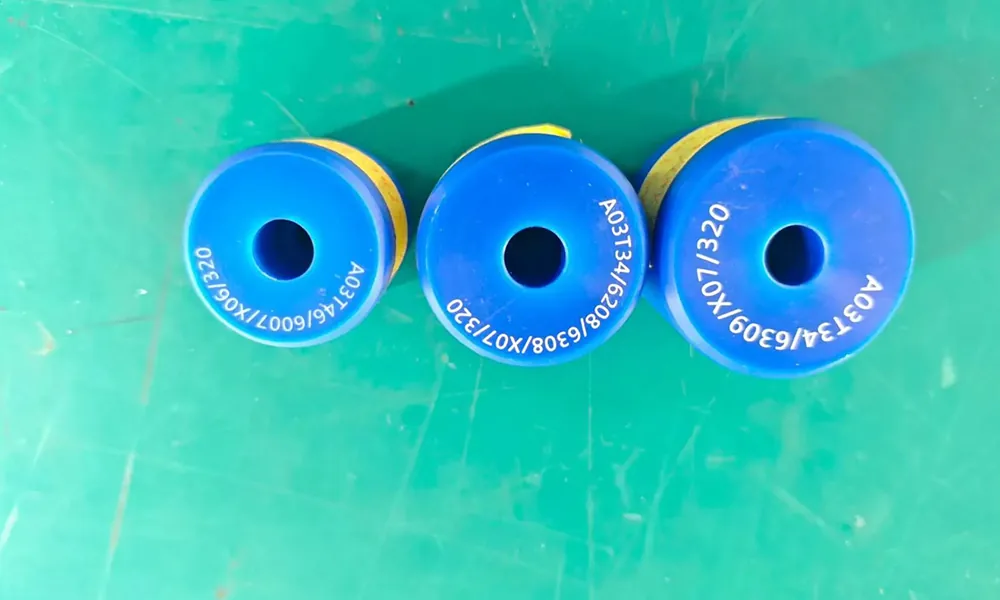
Utilice el compuesto de PA real para aprobar la marca
Esta muestra de nailon muestra una marca de identificación clara y luminosa sobre piezas azules moldeadas. Es una evidencia útil de que una aplicación con nailon puede producir un contraste visible, pero no debe considerarse un resultado universal para PA6, PA66 o materiales con fibra de vidrio, a menos que se confirmen el grado exacto y la condición de ensayo.
Para aprobar la producción, haga coincidir el grado real de resina, el color, el refuerzo, la textura superficial y el estado de acondicionamiento.
¿Qué grado de nailon y qué condición superficial está marcando realmente?
La indicación del material en un plano es solo el punto de partida. El grado del proveedor, el refuerzo, el sistema de color, los aditivos, la textura moldeada, el contenido reciclado y la condición de humedad pueden hacer que el resultado del marcado pase de limpio y legible a tenue, áspero, quemado o inconsistente.
PA6
Común en piezas de ingeniería moldeadas, bridas para cables, carcasas y componentes industriales. Confirme el color, el paquete de aditivos, las condiciones de moldeo y los criterios de aceptación reales.
PA66
A menudo se utiliza cuando se requiere un mayor rendimiento mecánico y térmico. Trátelo como una cualificación de marcado independiente de la del PA6, a menos que las pruebas demuestren resultados equivalentes.
PA12 y mezclas modificadas
Se utiliza en tuberías, piezas flexibles y componentes especiales. No copie una receta de PA6 o PA66 sin comprobar el compuesto y la superficie reales.
PA reciclado o remolido
El remolido mezclado, el contenido reciclado y los cambios de proveedor pueden aumentar la variación entre lotes. Repita la cualificación cuando el material de producción cambie de forma significativa.
La condición de humedad forma parte de la definición de la muestra
El nailon absorbe humedad de su entorno. Para una homologación significativa, pruebe las piezas en una condición que represente el almacenamiento, el moldeo, el ensamblaje y el manejo de producción reales, en lugar de depender de una probeta limpia de laboratorio que no coincide con la pieza final.
El PA con carga puede comportarse como un problema de marcado diferente
Una carcasa de conector de PA66-GF30 no es la misma tarea que una brida de cable de PA6 negra sin relleno. El refuerzo, los pigmentos, los aditivos sensibles al láser, los retardantes de llama y los estabilizadores pueden cambiar la absorción, el contraste, el olor, los residuos y el acabado superficial después del marcado.
- La fibra de vidrio puede hacer que una marca sea más rugosa o dejar al descubierto el refuerzo cuando se elimina demasiado material.
- El negro de humo y los aditivos sensibles al láser pueden cambiar la facilidad con que un compuesto produce contraste oscuro o claro.
- Los paquetes de retardantes de llama pueden cambiar el olor, los residuos y la revisión de seguridad necesaria para el marcado repetido en producción.
- El PA natural, blanco y de colores claros a menudo necesita diferentes pruebas de contraste que el PA negro.
| Material de entrada | Qué confirmar | Por qué es importante | Qué inspeccionar |
|---|---|---|---|
| Grado de PA | PA6, PA66, PA12, mezcla o compuesto modificado | Cambia la respuesta térmica y óptica | Contraste, definición de bordes, cambio de superficie y repetibilidad |
| Refuerzo | Porcentaje de GF, carga mineral, fibra de carbono o sin carga | Puede cambiar la rugosidad, la dispersión y el comportamiento de eliminación del material | Exposición de fibras, tacto superficial, legibilidad del código y durabilidad |
| Sistema de color | Negro, natural, blanco, gris o masterbatch coloreado | Cambia la absorción y el sentido del contraste | Contraste legible en condiciones reales de inspección |
| Aditivos | Aditivo para láser, retardante de llama, estabilizante, lubricante o contenido reciclado | Puede mejorar el marcado o introducir residuos, olor y variación | Apariencia, residuos, daño superficial y estabilidad del lote |
| Estado de la superficie | Textura del molde, recubrimiento, contaminación, humedad y estado de acondicionamiento | El mismo compuesto puede marcar de forma diferente en una superficie acabada distinta | Uniformidad, calidad del borde, adhesión de recubrimientos y efecto térmico |
¿Dónde se utiliza comúnmente el marcado láser de nailon y por qué?
El nailon se utiliza ampliamente en piezas de ingeniería donde importan la resistencia de la pieza moldeada, la resistencia a la temperatura, el rendimiento eléctrico o el comportamiento frente al desgaste. El marcado láser suele añadirse para identificación, trazabilidad, control de montaje o codificación legible por máquina sin añadir etiquetas ni tinta a la pieza.
Piezas para automoción y vehículos eléctricos
Las carcasas de conectores, los clips, los soportes y los componentes moldeados pueden necesitar números de pieza, información de lote o códigos de trazabilidad duraderos que permanezcan legibles después del montaje.
Eléctrica y electrónica
Los bloques de terminales, interruptores, bridas para cables y carcasas compactas a menudo requieren texto pequeño, símbolos de polaridad o identificación, referencias de cavidades y códigos legibles por máquina.
Componentes industriales
Los engranajes, cubiertas, soportes y piezas moldeadas técnicas pueden utilizar marcas láser para la identificación durante el montaje, el seguimiento de servicio, el control de inventario o la trazabilidad de producción.
Productos de consumo
Las carcasas visibles, las empuñaduras y los componentes deportivos suelen añadir un requisito estético más estricto: la marca debe ser legible sin un derretimiento o una rugosidad inaceptables a su alrededor.
Piezas reguladas o con alta carga de validación
Cuando se apliquen requisitos de documentación, limpieza u otros requisitos reglamentarios, la viabilidad del marcado del material debe separarse de la decisión final de cumplimiento o validación.
¿No está seguro de que la resina sea realmente nailon? Comience con la guía de materiales de Plásticos & Polímeros y confirme el sustrato antes de aplicar supuestos de marcado específicos para PA.
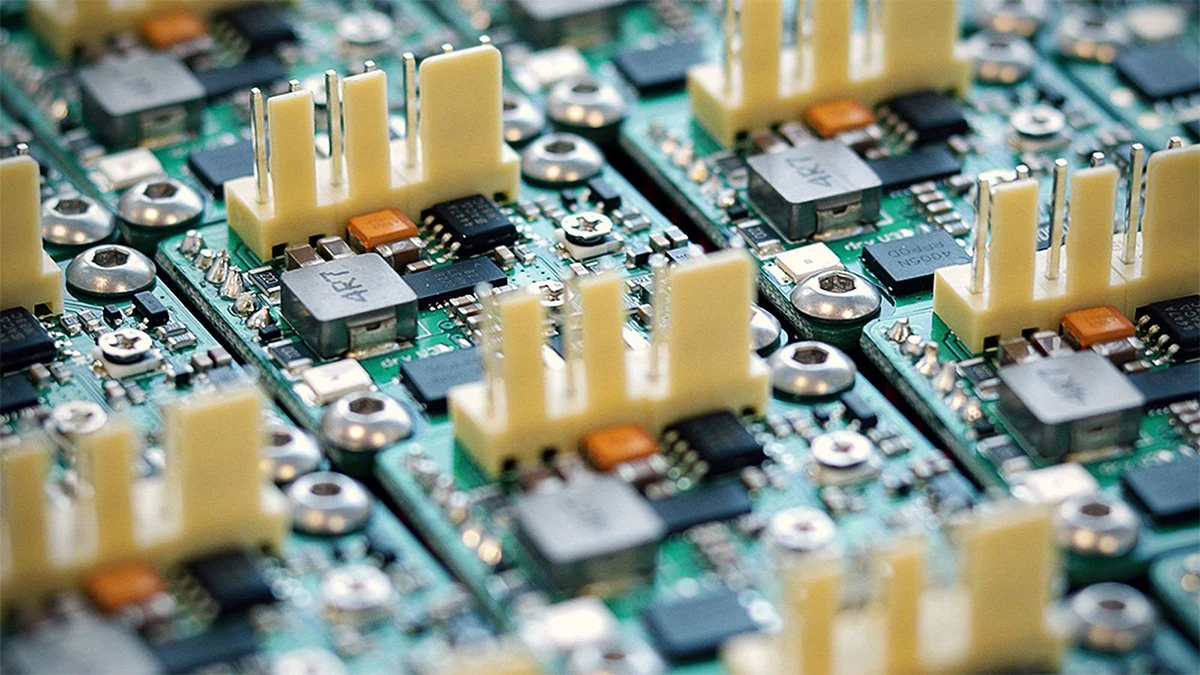
Contexto eléctrico y electrónico
Los conectores y ensamblajes eléctricos muestran por qué las piezas compactas de polímero moldeado a menudo necesitan identificación permanente, referencias de cavidad o trazabilidad. La imagen es contexto de aplicación; no se afirma que el grado exacto de polímero sea PA.
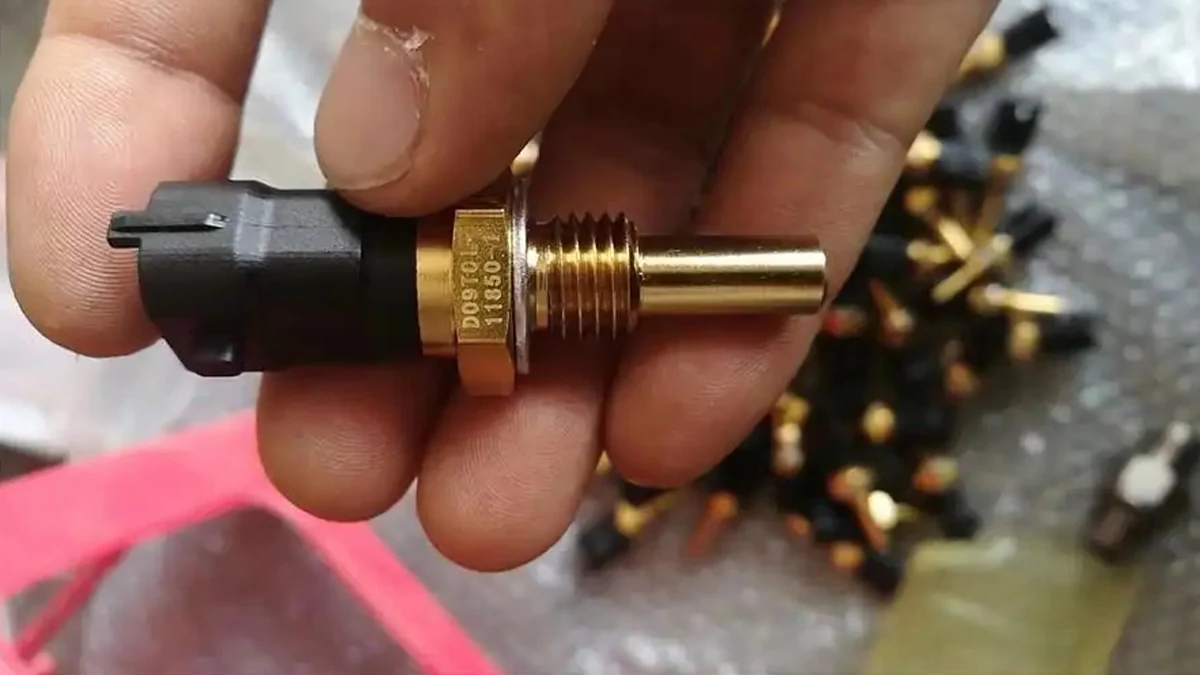
Contexto de componentes industriales
Los componentes pequeños de materiales mixtos ilustran las restricciones de geometría y posicionamiento que pueden ser relevantes cuando se marca una carcasa de polímero moldeado cerca de insertos metálicos o características funcionales. La identidad del material aún debe confirmarse antes de la aprobación de PA.
El contenido del marcado cambia los requisitos del láser
Un logotipo visible y un pequeño código Data Matrix son tareas de ingeniería diferentes. El contenido determina el ancho de línea, el contraste, el área de marcado, la precisión de posicionamiento y el método de inspección requeridos.
Identificación
Nombre del producto, modelo, número de pieza, logotipo, símbolos y etiquetado permanente básico.
Trazabilidad
Números de serie, códigos de lote o partida, códigos de fecha y referencias de producción que vinculan una pieza con los registros de fabricación.
Códigos legibles por máquina
Data Matrix, códigos QR y otros códigos compactos en los que la definición de los módulos y la validación por parte del lector importan más que una foto visualmente atractiva.
Marcas de ensamblaje y proceso
ID de cavidad, códigos de posición, referencias de inspección o identificadores de proceso utilizados durante el montaje, la clasificación o los controles de calidad posteriores.
Un código visible también tiene que ser legible
Las marcas pequeñas legibles por máquina imponen requisitos más estrictos de contraste, bordes de los módulos y uniformidad de la superficie que un logotipo o una marca de texto grande. En PA, la textura de moldeo, la fibra de vidrio y la rugosidad local pueden afectar la calidad del código incluso cuando la marca parece aceptable a simple vista.
La imagen adyacente es un ejemplo representativo de Data Matrix en plástico, no una prueba de un grado específico de nailon. La aceptación final debe realizarse con la pieza de PA de producción y el lector o método de inspección reales.

Defina el resultado antes de comparar fuentes de láser
La pregunta útil no es simplemente si el nailon se puede marcar. Defina si la pieza necesita una marca clara, una marca oscura, un código fino legible por máquina, una marca de identificación estética o una eliminación intencional de la superficie.
Marcado claro sobre PA oscuro
Es común en compuestos negros u oscuros cuando el material forma un cambio controlado a claro o gris. Inspeccione el contraste, la definición de bordes, la rugosidad y cualquier refuerzo expuesto.
Marcado oscuro sobre PA claro
Puede lograrse en compuestos claros adecuados o asistidos por aditivos. Esté atento a quemaduras marrones, residuos, fusión local u oscuridad insuficiente.
Códigos finos y texto pequeño
Evalúe el carácter real más pequeño o el módulo de código, no solo una marca de demostración grande. La legibilidad debe permanecer estable en la superficie de producción.
Identificación estética
Una apariencia uniforme, bordes limpios y un daño térmico visible limitado pueden importar tanto como el contraste bruto en superficies visibles para el cliente.
Grabado superficial o textura
Úsese solo cuando sea aceptable eliminar la superficie. Inspeccione el material fundido, los residuos, la uniformidad de la profundidad y si la sección de pared restante todavía cumple con los requisitos de la pieza.
Eliminación del recubrimiento
El nylon pintado o recubierto debe tratarse como un sistema de recubrimiento más sustrato. La condición de aprobación es una eliminación controlada de la capa sin daños inaceptables al PA subyacente.
Cómo el grosor de pared, la curvatura y el tamaño de la pieza cambian la configuración del marcado
El mismo compuesto de PA puede requerir una configuración diferente cuando la pieza cambia de una placa plana a un conector de pared delgada, un tubo curvo o una carcasa grande. La geometría afecta la tolerancia al calor, el enfoque, el posicionamiento y el campo óptico necesario para mantener la marca consistente.
Paredes delgadas y nervaduras
Las secciones delgadas pueden ser más sensibles al calentamiento local. Compruebe si hay deformación, fusión, bordes elevados y si la zona marcada está cerca de un elemento de encaje a presión, una cara de sellado o un nervio de carga.
Superficies curvas o de altura variable
La curvatura y los cambios de altura pueden desplazar el enfoque y el tamaño de punto a lo largo de la marca. La orientación del utillaje, el manejo con rotación o la compensación de altura pueden volverse más importantes que la potencia nominal del láser.
Piezas pequeñas
En los cuerpos de conector y las piezas moldeadas compactas, el posicionamiento, la distancia de la marca al borde y la repetibilidad del utillaje suelen ser las principales limitaciones.
Piezas grandes
Las carcasas grandes pueden requerir un campo de marcado más grande, múltiples posiciones de marcado o una indexación controlada de la pieza. La elección de la lente y del campo debe ajustarse al área de marcado real.
Textura moldeada
El grano de cuero, el acabado mate del molde y la textura de fibra visible pueden reducir el contraste aparente y perturbar los bordes de códigos pequeños incluso cuando la química no ha cambiado.
Insertos metálicos y ensamblajes
Los terminales, insertos y utillajes cercanos pueden cambiar las trayectorias de reflexión, el acceso y el posicionamiento. Revise toda la zona de marcado del conjunto ensamblado, no solo la resina plástica.
¿Qué ruta láser se debe comparar primero?
No seleccione una máquina de marcado de nailon basándose únicamente en la potencia. Parta del compuesto real, el resultado requerido, el código o texto más pequeño, el cambio superficial aceptable y la geometría de producción; después, compare las rutas láser más plausibles en la pieza real.
Las rutas típicas incluyen sistemas de marcado láser de fibra y de fibra MOPA , sistemas de marcado láser UV y, para tareas seleccionadas de eliminación o texturizado, sistemas de marcado láser de CO2 . El láser verde debe seguir siendo una ruta de comparación secundaria a menos que los resultados de las muestras muestren una razón clara para utilizarlo.
| Condición real del PA | Dirección de comparación inicial | Qué decide si pasa |
|---|---|---|
| PA negro u oscuro que necesita una marca de identificación de color claro | La fibra/MOPA puede ser una vía inicial; añada UV cuando el detalle fino o la integridad superficial sean especialmente importantes | Contraste, rugosidad, definición de bordes, exposición de fibras y repetibilidad |
| PA claro o natural que necesita una marca oscura | Compare la respuesta a UV y a una longitud de onda adecuada de 1064 nm en el compuesto real, especialmente si la resina incluye aditivos sensibles al láser | Oscuridad, decoloración térmica, fusión, residuos y estabilidad entre lotes |
| Data Matrix finos o texto muy pequeño | Incluya la UV en una comparación temprana cuando la definición de detalles pequeños y un daño superficial visible limitado sean prioridades | Forma del módulo, zona silenciosa, legibilidad del escáner, calidad del borde y requisito de ciclo |
| PA con fibra de vidrio | Pruebe el grado real de GF con los principales candidatos de fibra/MOPA y/o UV | Exposición de fibras, rugosidad, legibilidad del código y uniformidad del contraste |
| PA pintado o recubierto | Trate el recubrimiento y el sustrato como un solo sistema; compare la fuente que elimine el recubrimiento de forma limpia con el menor daño al sustrato | Eliminación completa de la capa, calidad del borde, daño al sustrato y residuos |
| Grabado o texturizado intencionales | El CO2 u otra ruta de eliminación térmica puede entrar en la comparación cuando la eliminación del material sea aceptable. | Profundidad, fusión, residuos, efecto dimensional y calidad del borde |
Una directriz de la prueba inicial no es una especificación final de la máquina
El objetivo de la primera comparación es identificar una ventana de proceso estable. La fuente final, la clase de potencia, la lente, el utillaje, el cerramiento, la extracción, la visión y la automatización deben partir de un resultado de muestra aprobado y del objetivo de producción real.
Decide si cambiar la ruta del láser o la formulación de la PA
No siga aumentando la energía sin decidir primero qué lado del proceso sigue siendo ajustable.
El material de producción está fijado
Mantenga sin cambios el compuesto real de PA y compare las rutas láser y las ventanas de proceso más plausibles en esa misma pieza. Si ninguna alcanza el contraste requerido sin calor, rugosidad o exposición de fibras inaceptables, vuelva a comprobar si el resultado objetivo es realista para la formulación fija.
La formulación del material todavía puede cambiar
Trabaje con el proveedor de resina o de masterbatch para evaluar un grado de PA marcable con láser o un aditivo sensible al láser adecuado, y luego repita la calificación en el compuesto de producción revisado. Un cambio de material crea una nueva condición de aprobación; no debe heredar automáticamente el resultado de la muestra anterior.
¿Qué suele salir mal cuando el marcado de nailon no está correctamente cualificado?
La mayoría de los fallos no se deben simplemente a que «el láser no puede marcar nailon». Se deben a un desajuste entre la formulación de la PA, el efecto requerido, el aporte de energía, la geometría de la pieza y los criterios de aceptación.
La revisión de seguridad y de humos sigue siendo parte de la cualificación
Solicite la hoja de datos de seguridad (SDS) y la información sobre aditivos para compuestos desconocidos, revise la extracción local y la filtración para el marcado repetido, y evalúe el cerramiento, los enclavamientos, la contención del haz y las medidas de protección adecuadas a la longitud de onda para el sistema láser final. Los plásticos mixtos, los materiales halogenados y los conjuntos recubiertos no deben tratarse como nailon base limpio sin verificación.
Cómo confirmar una marca en nailon antes de elegir la máquina
La prueba de muestra debe reproducir el material de producción, la superficie y el requisito de marcado con la suficiente fidelidad como para que el resultado pueda convertirse en una decisión de compra en lugar de una demostración puntual.
| Entrada de muestra | Qué proporcionar | Por qué es importante |
|---|---|---|
| Identidad del PA | PA6, PA66, PA12, mezcla, grado y lote del proveedor cuando corresponda | Evita que las suposiciones genéricas sobre el nailon determinen una recomendación específica de máquina. |
| Refuerzo | Porcentaje de fibra de vidrio, carga mineral, fibra de carbono o grado sin carga | Controla la rugosidad superficial, la exposición del refuerzo y el comportamiento del contraste. |
| Color y aditivos | Negro, blanco, natural, masterbatch de color, aditivo láser, retardante de llama, estabilizador o contenido reciclado | Afecta la absorción, la dirección de marcado, el residuo y la estabilidad del lote. |
| Superficie de producción | Textura del molde, recubrimiento, estado de humedad/acondicionamiento, espesor de pared y características de ensamblaje cercanas | Vincula el resultado de la prueba a la pieza terminada en lugar de a una probeta ideal. |
| Contenido de la marca | Logotipo, texto, número de serie, QR, Data Matrix, tamaño mínimo de carácter o módulo y arte final | Define el tamaño real del elemento, el campo de marcado y el requisito de inspección. |
| Objetivo de aceptación | Contraste claro/oscuro, límite cosmético, legibilidad del código, requisito de durabilidad y cambio superficial permitido | Crea una condición de aprobado/rechazado en lugar de depender de una foto de muestra subjetiva. |
| Objetivo de producción | Carga manual, dispositivo de sujeción, bandeja, rotativo, transportador, expectativa de ciclo y necesidad de inspección | Conecta la viabilidad del material con la configuración final del equipo. |
| Datos de seguridad | FDS, información sobre aditivos, restricciones de extracción y límites de acceso del operador | Admite la preparación segura de pruebas y la planificación de la extracción y el confinamiento a nivel del sistema. |
No utilice un cupón sustituto para la aprobación final
Si la pieza de producción tiene carga de fibra de vidrio, es ignífuga, está coloreada, texturizada, acondicionada o moldeada bajo un proceso específico, la muestra enviada debe coincidir con esa condición. Una placa de nailon sin carga puede dar una recomendación incorrecta para un componente de PA acabado.
Cómo se convierte una muestra de PA aprobada en la configuración final de la máquina
Una vez que la muestra tenga una ventana de proceso estable y aceptable, las decisiones restantes son decisiones de equipo: cómo reproducir esa marca sobre el campo, la geometría, el método de carga, la condición de seguridad y el ciclo de producción requeridos.
Fuente láser
Utilice la ruta que produjo el resultado de PA aprobado. No cambie la longitud de onda ni el comportamiento de los pulsos solo para buscar una mayor potencia nominal.
Lente y campo de marcado
Ajuste el campo al tamaño del código, al tamaño de los caracteres, al área de marcado y a las dimensiones de la pieza de trabajo. Un campo más grande no es automáticamente una mejor opción de precisión.
Sujeción y enfoque
Defina cómo se posicionarán las piezas pequeñas, las piezas curvas o las cavidades múltiples y cómo se mantendrán dentro de la condición focal cualificada.
Visión o movimiento
Añada visión, manipulación rotativa, compensación de altura u otros movimientos solo cuando la geometría de la pieza y el flujo de trabajo de producción lo justifiquen.
Cerramiento y extracción
Configure la contención del haz y el manejo de humos según la fuente seleccionada, la formulación real de PA y el método de operación.
Integración en producción
Complete la configuración con el método de carga, el flujo de datos, la verificación del código, el tiempo de ciclo objetivo y cualquier requisito de PLC o automatización.
Qué enviar para obtener un presupuesto útil
Envíe la pieza final de PA o una muestra de producción representativa, la información exacta del grado y el relleno, el color y los aditivos, el arte o código de marcado, el resultado requerido, el área marcada, las dimensiones de la pieza, el ciclo objetivo, el método de carga y cualquier requisito de visión, rotación, encapsulado, extracción o automatización. Esa información permite que la cotización siga el proceso probado en lugar de partir de un modelo de máquina genérico.
Preguntas frecuentes sobre el marcado láser de nailon y PA
¿Se puede marcar el nailon con láser?
Sí. Muchas piezas de nailon y poliamida se pueden marcar con láser, pero el resultado depende del grado exacto de PA, el color, la condición de humedad, los rellenos, los aditivos, la superficie moldeada y el efecto de marcado requerido. Las piezas finales deben probarse antes de elegir la máquina.
¿Se marcan PA6 y PA66 de la misma manera?
No. Normalmente, el PA6 y el PA66 deben validarse por separado porque el grado de resina, la cristalinidad, el comportamiento frente a la humedad, los pigmentos, los aditivos y la superficie moldeada pueden cambiar la ventana de marcado y la apariencia final.
¿Cómo afecta la fibra de vidrio al marcado láser del nylon?
La fibra de vidrio puede cambiar la textura superficial, la dispersión de la luz y el comportamiento de eliminación de material. Los principales riesgos son la rugosidad, el aspecto desigual y las fibras expuestas, por lo que deben probarse el grado real de fibra de vidrio (GF) y la superficie.
¿Qué láser se debería probar primero para el nylon?
No existe un láser universal que sea el mejor para cada compuesto de PA. El láser de fibra/MOPA y el UV son rutas de comparación iniciales habituales para muchas tareas de identificación y marcado de códigos, mientras que el CO2 puede evaluarse para trabajos específicos de eliminación o texturizado. El compuesto real y el resultado objetivo determinan la ruta adecuada.
¿Por qué el mismo nylon puede marcarse de forma diferente entre lotes?
El grado del proveedor, el masterbatch de color, el contenido reciclado, los aditivos, las condiciones de moldeo y el estado de humedad pueden alterar la respuesta superficial. Un cambio de material debería dar lugar a una revisión de la ventana de proceso aprobada previamente.
¿Se debe probar el nylon en estado seco o acondicionado?
Pruébelo en la condición que represente la producción y el uso reales. Si las piezas normalmente se acondicionan, se almacenan en humedad ambiental o se ensamblan después de un proceso de secado definido, la muestra debe reflejar ese estado, y no una condición de laboratorio ajena.
¿Se puede marcar nylon cargado con fibra de vidrio sin exponer las fibras?
Puede ser posible en compuestos y ventanas de proceso adecuados, pero la exposición de la fibra es una de las principales comprobaciones de aceptación. El porcentaje real de GF, la superficie moldeada y el contraste requerido deben probarse en conjunto.
Envíe la pieza final de nailon, el grado y el requisito de marcado
Incluya PA6, PA66 u otro grado de PA, el grado del proveedor cuando esté disponible, el nivel de fibra de vidrio, color, aditivos, estado de acondicionamiento, textura superficial, dimensiones de la pieza de trabajo, gráfico o código, contraste objetivo, expectativa de ciclo y criterios de aceptación. Zhuorui Laser puede usar el resultado de la muestra para acotar la ruta láser y luego configurar la fuente, la lente, el dispositivo de fijación, el cerramiento, la extracción y las opciones de producción en torno a la marca aprobada.
Solicitar Cotización Consulta de OEM y personalización Contáctenos