
Penandaan Laser Nilon dan PA
Nilon dapat ditandai dengan laser, tetapi proses yang layak bergantung pada grade PA yang tepat, warna, paket pengisi, aditif, kondisi kelembapan, permukaan hasil cetakan, dan tanda yang Anda butuhkan. Gunakan komponen produksi aktual untuk membandingkan rute laser sebelum menetapkan konfigurasi mesin.
Minta Penawaran Tanyakan Tentang Pengujian Sampel PADapatkah Nylon dan PA Ditandai dengan Laser?
Ya. Banyak komponen nilon dan poliamida dapat ditandai dengan laser, tetapi “nilon” bukanlah satu proses laser tunggal. PA6, PA66, PA12, grade berpengisi kaca, dan senyawa termodifikasi dapat merespons secara berbeda, sehingga persetujuan harus didasarkan pada material produksi akhir, bukan hanya pada nama keluarga resin.
Grade mengubah jendela proses
PA6, PA66, PA12, dan campuran termodifikasi dapat berbeda dalam respons termal, kristalinitas, aditif, dan perilaku kelembapan. Satu sampel yang disetujui tidak boleh diasumsikan mencakup grade lain.
Bahan pengisi mengubah permukaan
Serat kaca dan pengisi mineral dapat mengubah kekasaran, hamburan cahaya, dan risiko terbukanya penguat setelah penandaan.
Hasil target itu penting
Logo yang terlihat, nomor seri berkontras tinggi, dan kode Data Matrix kecil dapat memerlukan prioritas proses yang berbeda bahkan pada senyawa PA yang sama.
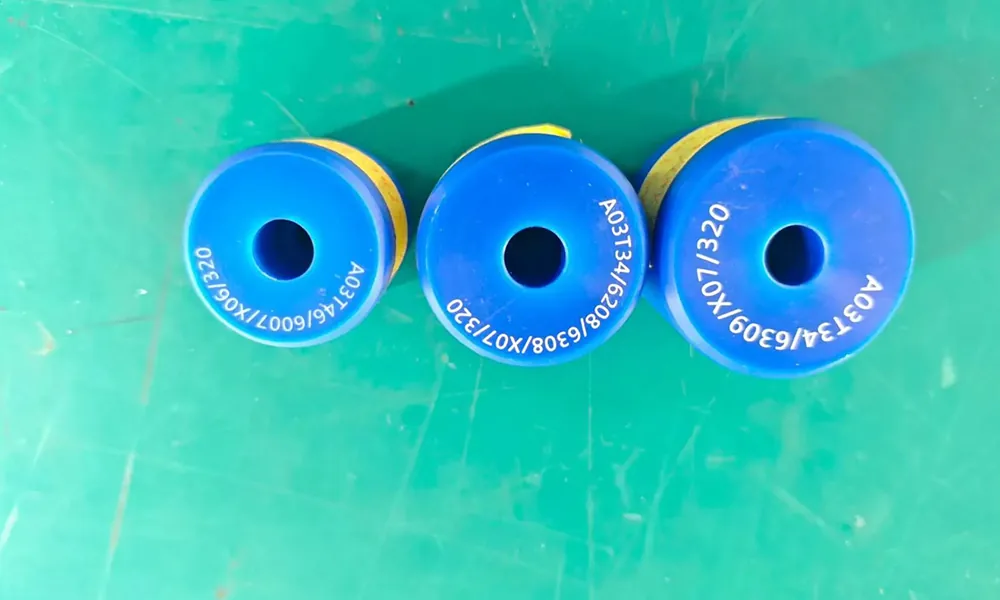
Gunakan Senyawa PA Aktual untuk Menyetujui Tanda
Sampel nilon ini menunjukkan tanda identifikasi terang yang jelas pada komponen biru hasil cetakan. Ini adalah bukti yang berguna bahwa aplikasi nilon dapat menghasilkan kontras yang terlihat, tetapi tidak boleh dianggap sebagai hasil universal PA6, PA66, atau berpengisi kaca kecuali grade dan kondisi pengujian yang tepat telah dikonfirmasi.
Untuk persetujuan produksi, cocokkan grade resin sebenarnya, warna, penguat, tekstur permukaan, dan kondisi pengkondisian.
Grade Nilon dan Kondisi Permukaan Mana yang Sebenarnya Anda Tandai?
Penunjukan material pada gambar hanyalah titik awal. Grade pemasok, penguat, sistem warna, aditif, tekstur hasil cetakan, kandungan daur ulang, dan kondisi kelembapan dapat mengubah hasil penandaan dari bersih dan terbaca menjadi samar, kasar, terbakar, atau tidak konsisten.
PA6
Umum digunakan pada komponen rekayasa hasil cetak, cable tie, housing, dan komponen industri. Konfirmasikan warna, paket aditif, kondisi pencetakan, dan kriteria penerimaan yang sebenarnya.
PA66
Sering digunakan ketika diperlukan performa mekanis dan suhu yang lebih tinggi. Perlakukan ini sebagai kualifikasi penandaan terpisah dari PA6 kecuali pengujian menunjukkan hasil yang setara.
PA12 dan Campuran Termodifikasi
Digunakan pada tubing, komponen fleksibel, dan komponen khusus. Jangan menyalin resep PA6 atau PA66 tanpa memeriksa kompon dan permukaan yang sebenarnya.
PA Daur Ulang atau Regrind
Regrind campuran, kandungan daur ulang, dan perubahan pemasok dapat meningkatkan variasi batch. Ulangi kualifikasi ketika material produksi berubah secara signifikan.
Kondisi kelembapan merupakan bagian dari definisi sampel
Nilon menyerap kelembapan dari lingkungannya. Untuk persetujuan yang bermakna, uji komponen dalam kondisi yang mewakili penyimpanan, pencetakan, perakitan, dan penanganan produksi yang sebenarnya, bukan mengandalkan kupon laboratorium bersih yang tidak sesuai dengan komponen akhir.
PA Berpengisi Dapat Berperilaku seperti Masalah Penandaan yang Berbeda
Housing konektor PA66-GF30 bukan tugas yang sama dengan cable tie PA6 hitam tanpa pengisi. Bahan penguat, pigmen, aditif peka laser, penghambat api, dan stabilizer semuanya dapat mengubah penyerapan, kontras, bau, residu, dan hasil akhir permukaan setelah penandaan.
- Serat kaca dapat membuat tanda lebih kasar atau menampakkan penguat ketika terlalu banyak material yang dihilangkan.
- Karbon hitam dan aditif peka laser dapat mengubah seberapa mudah suatu kompon menghasilkan kontras gelap atau terang.
- Paket aditif tahan api dapat mengubah bau, residu, dan tinjauan keselamatan yang diperlukan untuk penandaan produksi berulang.
- PA alami, putih, dan berwarna terang sering memerlukan uji kontras yang berbeda dari PA hitam.
| Input material | Apa yang perlu dikonfirmasi | Mengapa ini penting | Apa yang perlu diperiksa |
|---|---|---|---|
| Grade PA | PA6, PA66, PA12, campuran atau kompon termodifikasi | Mengubah respons termal dan optik | Kontras, ketajaman tepi, perubahan permukaan, dan keterulangan |
| Penguat | Persentase GF, pengisi mineral, serat karbon, atau tanpa pengisi | Dapat mengubah kekasaran, hamburan, dan perilaku penghilangan material | Paparan serat, sensasi permukaan, keterbacaan kode, dan daya tahan |
| Sistem warna | Masterbatch hitam, natural, putih, abu-abu, atau berwarna | Mengubah arah penyerapan dan kontras | Kontras yang terbaca dalam kondisi inspeksi nyata |
| Aditif | Aditif laser, penghambat api, penstabil, pelumas, atau kandungan daur ulang | Dapat memperbaiki penandaan atau memunculkan residu, bau, dan variasi | Penampilan, residu, kerusakan permukaan, dan stabilitas batch |
| Kondisi permukaan | Tekstur cetakan, pelapisan, kontaminasi, kelembapan, dan kondisi pengondisian | Senyawa yang sama dapat menghasilkan tanda yang berbeda pada permukaan akhir yang berbeda | Keseragaman, kualitas tepi, daya rekat lapisan, dan efek termal |
Di Mana Penandaan Laser Nilon Umumnya Digunakan, dan Mengapa?
Nilon banyak digunakan untuk komponen teknik yang mengutamakan kekuatan hasil cetak, ketahanan suhu, performa listrik, atau perilaku keausan. Penandaan laser biasanya ditambahkan untuk identifikasi, ketertelusuran, kontrol perakitan, atau pengodean yang dapat dibaca mesin tanpa menambahkan label atau tinta pada komponen.
Suku Cadang Otomotif dan EV
Rumah konektor, klip, braket, dan komponen hasil cetak mungkin memerlukan nomor komponen, informasi batch, atau kode ketertelusuran tahan lama yang tetap terbaca setelah perakitan.
Kelistrikan dan Elektronika
Blok terminal, sakelar, pengikat kabel, dan housing ringkas sering memerlukan teks kecil, simbol polaritas atau identifikasi, referensi rongga, dan kode yang dapat dibaca mesin.
Komponen Industri
Roda gigi, penutup, braket, dan komponen teknik hasil cetak mungkin menggunakan tanda laser untuk identifikasi perakitan, pelacakan servis, kontrol inventaris, atau ketertelusuran produksi.
Produk Konsumen
Housing yang terlihat, gagang, dan komponen olahraga biasanya menambahkan persyaratan kosmetik yang lebih ketat: tanda harus terbaca tanpa pelelehan atau kekasaran yang tidak dapat diterima di sekitarnya.
Komponen yang Diregulasi atau Sarat Validasi
Jika dokumentasi, pembersihan, atau persyaratan lain yang diatur berlaku, kelayakan penandaan material harus dipisahkan dari keputusan kepatuhan atau validasi akhir.
Tidak yakin resinnya sebenarnya nilon? Mulailah dengan Panduan Material Plastik & Polimer dan pastikan substratnya sebelum menerapkan asumsi penandaan khusus PA.
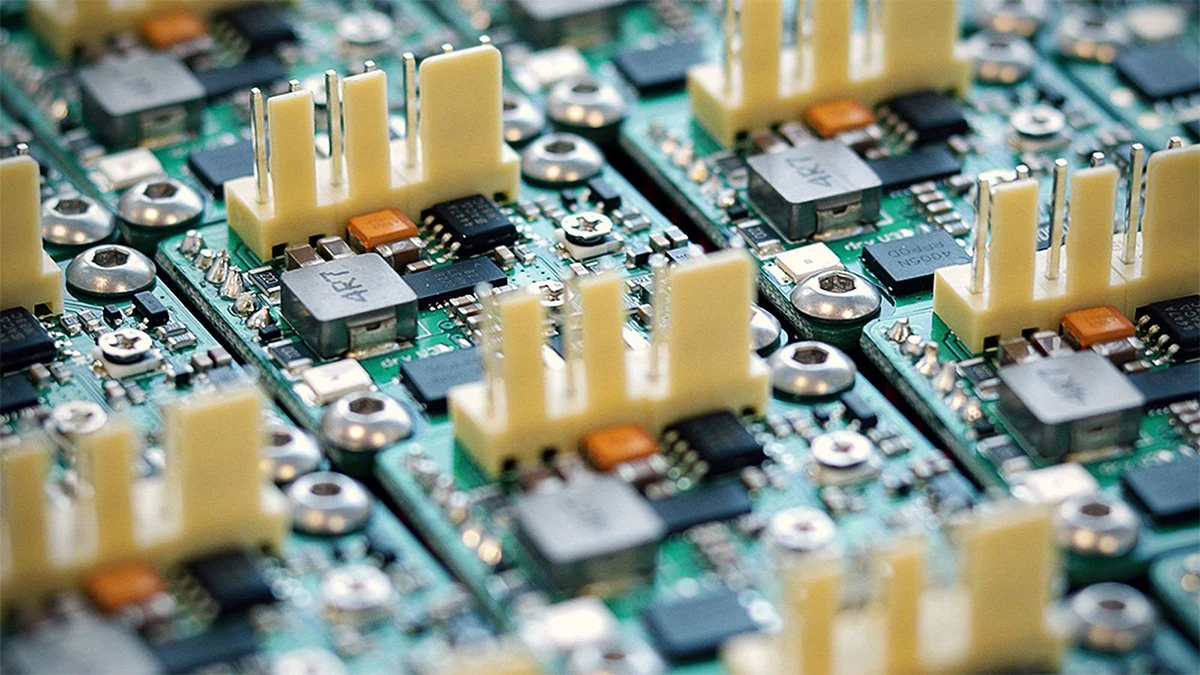
Konteks Kelistrikan & Elektronika
Konektor dan rakitan elektrik menunjukkan mengapa komponen polimer cetak yang ringkas sering memerlukan identifikasi permanen, referensi kavitas, atau ketertelusuran. Gambar ini adalah konteks aplikasi; grade polimer yang tepat tidak dinyatakan sebagai PA.
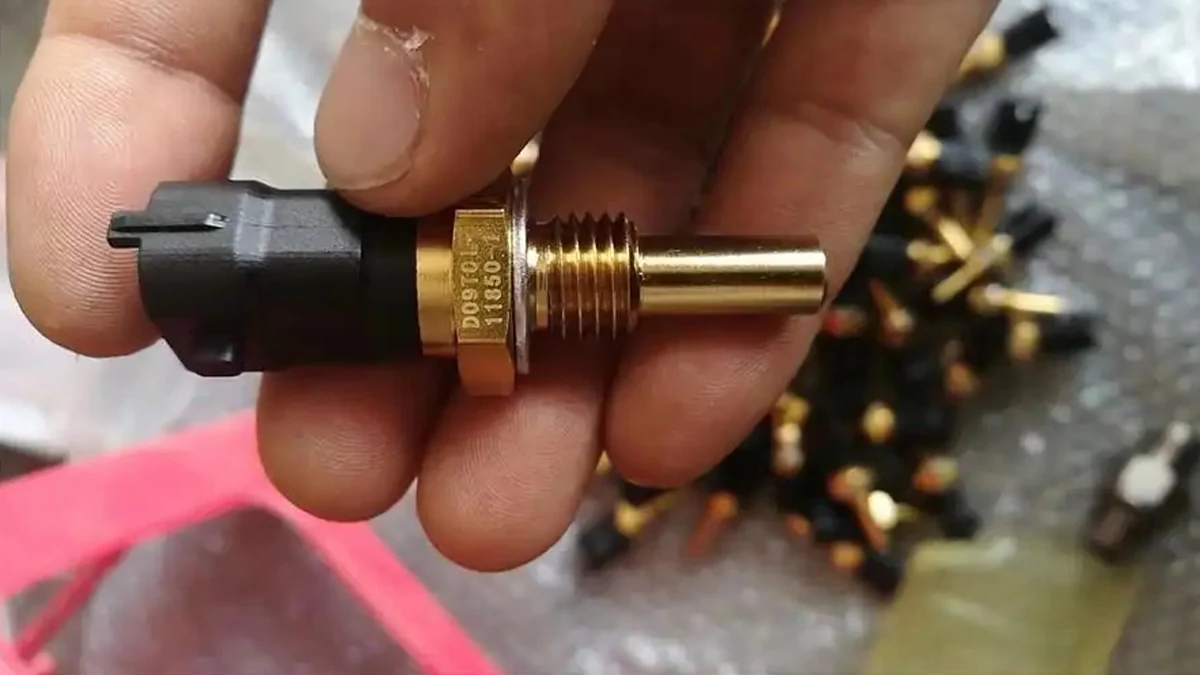
Konteks Komponen Industri
Komponen kecil dengan material campuran menggambarkan batasan geometri dan pemosisian yang dapat berpengaruh ketika rumah polimer cetak ditandai di dekat sisipan logam atau fitur fungsional. Identitas material tetap harus dikonfirmasi sebelum persetujuan PA.
Konten Marka Mengubah Persyaratan Laser
Logo yang terlihat dan kode Data Matrix kecil merupakan tugas rekayasa yang berbeda. Konten menentukan lebar garis, kontras, area penandaan, akurasi pemosisian, dan metode inspeksi yang diperlukan.
Identifikasi
Nama produk, model, nomor part, logo, simbol, dan pelabelan permanen dasar.
Ketertelusuran
Nomor seri, kode batch atau lot, kode tanggal, dan referensi produksi yang menghubungkan suatu komponen dengan catatan manufaktur.
Kode yang Dapat Dibaca Mesin
Data Matrix, kode QR, dan kode ringkas lainnya yang definisi modul dan validasi pembaca lebih penting daripada foto yang menarik secara visual.
Marka Perakitan dan Proses
ID kavitas, kode posisi, referensi inspeksi, atau pengenal proses yang digunakan selama perakitan, penyortiran, atau pemeriksaan kualitas hilir.
Kode yang Terlihat Tetap Harus Dapat Dibaca
Tanda kecil yang dapat dibaca mesin menuntut kontras, tepi modul, dan keseragaman permukaan yang lebih ketat daripada logo besar atau tanda teks. Pada PA, tekstur hasil cetak, serat kaca, dan kekasaran lokal dapat memengaruhi kualitas kode bahkan ketika tanda terlihat dapat diterima secara visual.
Gambar di samping adalah contoh Data Matrix plastik yang representatif, bukan bukti grade nilon tertentu. Penerimaan akhir harus menggunakan komponen PA produksi dan metode pembaca atau inspeksi yang sebenarnya.

Tentukan Hasilnya Sebelum Membandingkan Sumber Laser
Pertanyaan yang berguna bukan sekadar apakah nilon dapat ditandai. Tentukan apakah bagian tersebut memerlukan tanda terang, tanda gelap, kode halus yang dapat dibaca mesin, tanda identifikasi kosmetik, atau penghilangan permukaan yang disengaja.
Tanda Terang pada PA Gelap
Umum pada senyawa hitam atau gelap ketika material membentuk perubahan terang atau abu-abu yang terkendali. Periksa kontras, ketajaman tepi, kekasaran, dan setiap penguat yang terekspos.
Tanda Gelap pada PA Terang
Kemungkinan dapat dicapai pada senyawa terang atau yang dibantu aditif yang sesuai. Waspadai terbakarnya menjadi cokelat, residu, pelelehan lokal, atau kegelapan yang tidak memadai.
Kode Halus dan Teks Kecil
Nilai karakter nyata atau modul kode terkecil, bukan hanya tanda demo yang besar. Keterbacaan harus tetap stabil pada permukaan produksi.
Identifikasi Kosmetik
Penampilan seragam, tepi bersih, dan kerusakan termal terlihat yang terbatas dapat sama pentingnya dengan kontras mentah pada permukaan yang menghadap pelanggan.
Pengukiran Dangkal atau Tekstur
Gunakan hanya jika penghilangan permukaan dapat diterima. Periksa pelelehan, serpihan, konsistensi kedalaman, dan apakah bagian dinding yang tersisa masih memenuhi persyaratan bagian tersebut.
Penghilangan Lapisan
Nilon yang dicat atau dilapisi harus diperlakukan sebagai sistem lapisan ditambah substrat. Kondisi lulus adalah penghilangan lapisan yang terkendali tanpa kerusakan yang tidak dapat diterima pada PA di bawahnya.
Bagaimana Ketebalan Dinding, Kelengkungan, dan Ukuran Komponen Mengubah Penyiapan Penandaan
Senyawa PA yang sama dapat memerlukan pengaturan berbeda ketika bagian berubah dari pelat datar menjadi konektor berdinding tipis, tabung melengkung, atau housing besar. Geometri memengaruhi toleransi panas, fokus, posisi, dan bidang optik yang diperlukan untuk menjaga tanda tetap konsisten.
Dinding Tipis dan Rib
Bagian yang tipis dapat lebih sensitif terhadap pemanasan lokal. Periksa deformasi, pelelehan, tepi yang terangkat, dan apakah area penandaan berada dekat fitur snap, permukaan penyegel, atau rusuk penahan beban.
Permukaan Melengkung atau Tinggi Bervariasi
Perubahan kelengkungan dan ketinggian dapat menggeser fokus dan ukuran spot di seluruh tanda. Orientasi fixture, penanganan rotari, atau kompensasi ketinggian dapat menjadi lebih penting daripada daya laser nominal.
Bagian-Bagian Kecil
Badan konektor dan komponen cetakan yang kompak sering menjadikan pemosisian, jarak tanda ke tepi, dan keterulangan fixture sebagai kendala utama.
Bagian Besar
Housing besar dapat memerlukan bidang penandaan yang lebih luas, beberapa posisi penandaan, atau pengindeksan komponen yang terkendali. Pilihan lensa dan bidang harus mengikuti area penandaan yang sebenarnya.
Tekstur Cetakan
Grain kulit, hasil akhir cetakan matte, dan tekstur serat yang terlihat dapat mengurangi kontras tampak dan mengganggu tepi kode kecil bahkan ketika kimianya tidak berubah.
Insert Logam dan Rakitan
Terminal, insert, dan fixture di dekatnya dapat mengubah jalur pantulan, akses, dan pemosisian. Tinjau area penandaan rakitan secara lengkap, bukan hanya resin plastiknya.
Rute Laser Mana yang Harus Dibandingkan Terlebih Dahulu?
Jangan memilih mesin penandaan nilon hanya berdasarkan watt. Mulailah dari senyawa yang sebenarnya, hasil yang dibutuhkan, kode atau teks terkecil, perubahan permukaan yang dapat diterima, dan geometri produksi, lalu bandingkan jalur laser yang paling masuk akal pada komponen yang sebenarnya.
Rute umum meliputi sistem penandaan laser fiber dan laser fiber MOPA , sistem penandaan laser UV dan, untuk tugas penghilangan atau tekstur tertentu, sistem penandaan laser CO2 . Laser hijau harus tetap menjadi jalur perbandingan sekunder kecuali hasil sampel menunjukkan alasan yang jelas untuk menggunakannya.
| Kondisi PA aktual | Arah perbandingan awal | Apa yang menentukan apakah lolos |
|---|---|---|
| PA hitam atau gelap yang memerlukan tanda identifikasi terang | Fiber/MOPA dapat menjadi jalur awal; tambahkan UV ketika detail halus atau integritas permukaan sangat penting | Kontras, kekasaran, ketajaman tepi, paparan serat, dan keterulangan |
| PA terang atau alami yang memerlukan tanda gelap | Bandingkan respons UV dan 1064 nm yang sesuai pada senyawa aktual, terutama jika resin mengandung aditif yang sensitif terhadap laser | Kegelapan, perubahan warna termal, lelehan, residu, dan stabilitas antar batch |
| Data Matrix halus atau teks sangat kecil | Beri UV perbandingan awal ketika ketajaman fitur kecil dan kerusakan permukaan terlihat yang terbatas menjadi prioritas | Bentuk modul, area tenang, keterbacaan pemindai, kualitas tepi, dan persyaratan siklus |
| PA berpengisi kaca | Uji grade GF sebenarnya dengan kandidat utama serat/MOPA dan/atau UV | Paparan serat, kekasaran, keterbacaan kode, dan keseragaman kontras |
| PA dicat atau dilapisi | Perlakukan lapisan dan substrat sebagai satu sistem; bandingkan sumber yang menghilangkan lapisan secara bersih dengan kerusakan substrat paling sedikit | Pelepasan lapisan sepenuhnya, kualitas tepi, kerusakan substrat, dan residu |
| Pengukiran atau teksturisasi yang disengaja | CO2 atau jalur penghilangan termal lain dapat masuk ke perbandingan ketika penghilangan material dapat diterima | Kedalaman, lelehan, debris, efek dimensional, dan kualitas tepi |
Arah uji pertama bukanlah spesifikasi akhir mesin
Tujuan perbandingan pertama adalah mengidentifikasi jendela proses yang stabil. Sumber akhir, kelas daya, lensa, fikstur, selungkup, ekstraksi, visi dan otomasi harus mengikuti hasil sampel yang disetujui dan target produksi sebenarnya.
Putuskan apakah akan mengubah jalur laser atau formulasi PA
Jangan terus menambah energi tanpa terlebih dahulu memutuskan sisi proses mana yang masih dapat disesuaikan.
Material produksi terkunci
Pertahankan senyawa PA yang sebenarnya tanpa diubah dan bandingkan jalur laser serta jendela proses yang paling masuk akal pada bagian yang sama. Jika tidak ada yang mencapai kontras yang diperlukan tanpa panas, kekasaran, atau paparan serat yang tidak dapat diterima, periksa kembali apakah hasil target realistis untuk formulasi yang tetap.
Formulasi material masih dapat berubah
Work with the resin or masterbatch supplier to evaluate a laser-markable PA grade or a suitable laser-sensitive additive, then repeat qualification on the revised production compound. A material change creates a new approval condition; it should not inherit the old sample result automatically.
Apa yang Biasanya Menjadi Masalah Ketika Penandaan Nilon Tidak Dikualifikasi dengan Benar?
Most failures are not simply “the laser cannot mark nylon.” They come from a mismatch between the PA formulation, required effect, energy input, part geometry and acceptance criteria.
Tinjauan keselamatan dan uap tetap termasuk dalam kualifikasi
Request SDS and additive information for unknown compounds, review local exhaust and filtration for repeated marking, and evaluate enclosure, interlocks, beam containment and wavelength-appropriate protective measures for the final laser system. Mixed plastics, halogenated materials and coated assemblies should not be treated as clean base nylon without verification.
Cara Mengonfirmasi Tanda Nilon Sebelum Memilih Mesin
The sample test should reproduce the production material, surface and marking requirement closely enough that the result can become a purchasing decision rather than a one-off demonstration.
| Contoh masukan | Apa yang harus disediakan | Mengapa ini penting |
|---|---|---|
| Identitas PA | PA6, PA66, PA12, blend, grade pemasok, dan batch jika relevan | Mencegah asumsi nilon generik mengarahkan rekomendasi mesin yang spesifik. |
| Penguat | Persentase serat kaca, pengisi mineral, serat karbon, atau grade tanpa pengisi | Mengontrol kekasaran permukaan, paparan penguat, dan perilaku kontras. |
| Warna dan aditif | Black, white, natural, colored masterbatch, laser additive, flame retardant, stabilizer or recycled content | Memengaruhi penyerapan, arah penandaan, residu, dan stabilitas batch. |
| Permukaan produksi | Mold texture, coating, moisture/conditioning state, wall thickness and nearby assembly features | Menghubungkan hasil pengujian dengan benda kerja jadi, bukan dengan kupon ideal. |
| Konten tanda | Logo, text, serial number, QR, Data Matrix, minimum character or module size and artwork | Menentukan ukuran fitur sebenarnya, bidang penandaan, dan persyaratan inspeksi. |
| Target penerimaan | Light/dark contrast, cosmetic limit, code readability, durability requirement and allowed surface change | Menciptakan kondisi lulus/gagal alih-alih mengandalkan foto sampel yang subjektif. |
| Target produksi | Manual load, fixture, tray, rotary, conveyor, cycle expectation and inspection need | Menghubungkan kelayakan material dengan konfigurasi peralatan akhir. |
| Data keselamatan | SDS, informasi aditif, batasan ekstraksi, dan batas akses operator | Mendukung persiapan uji coba yang aman serta perencanaan ekstraksi dan enklosur tingkat sistem. |
Jangan gunakan kupon pengganti untuk persetujuan akhir
If the production part is glass-filled, flame-retardant, colored, textured, conditioned or molded under a specific process, the submitted sample should match that condition. An unfilled nylon plaque can give the wrong recommendation for a finished PA component.
Bagaimana Sampel PA yang Disetujui Menjadi Konfigurasi Mesin Akhir
Once the sample has a stable and acceptable process window, the remaining decisions are equipment decisions: how to reproduce that mark over the required field, geometry, loading method, safety condition and production cycle.
Sumber Laser
Use the route that produced the approved PA result. Do not change wavelength or pulse behavior only to chase a higher nominal wattage.
Lensa dan Bidang Penandaan
Match the field to the code size, character size, marking area and workpiece dimensions. A larger field is not automatically a better precision choice.
Perlengkapan Penjepit dan Fokus
Define how small parts, curved parts or multiple cavities will be positioned and kept inside the qualified focal condition.
Visi atau Gerakan
Add vision, rotary handling, height compensation or other motion only when the part geometry and production workflow justify it.
Enklosur dan Ekstraksi
Configure beam containment and fume handling around the selected source, actual PA formulation and operating method.
Integrasi Produksi
Finish the configuration with loading method, data flow, code verification, target cycle time and any PLC or automation requirement.
Apa yang harus dikirim untuk penawaran yang berguna
Send the final PA part or representative production sample, exact grade and filler information, color and additives, mark artwork or code, required result, marked area, workpiece dimensions, target cycle, loading method and any vision, rotary, enclosure, extraction or automation requirement. That information allows the quotation to follow the tested process instead of starting from a generic machine model.
FAQ Penandaan Laser Nilon dan PA
Bisakah nilon ditandai dengan laser?
Yes. Many nylon and polyamide parts can be laser marked, but the result depends on the exact PA grade, color, moisture condition, fillers, additives, molded surface and required mark effect. Final parts should be tested before choosing the machine.
Apakah PA6 dan PA66 ditandai dengan cara yang sama?
No. PA6 and PA66 should normally be qualified separately because resin grade, crystallinity, moisture behavior, pigments, additives and molded surface can change the marking window and final appearance.
Bagaimana serat kaca memengaruhi penandaan laser nilon?
Glass fiber can change surface texture, light scattering and material-removal behavior. The main risks are roughness, uneven appearance and exposed fibers, so the actual GF grade and surface should be tested.
Laser mana yang harus diuji terlebih dahulu untuk nilon?
There is no universal best laser for every PA compound. Fiber/MOPA and UV are common early comparison routes for many identification and code-marking tasks, while CO2 may be evaluated for selected removal or texturing work. The actual compound and target result decide the useful route.
Mengapa nilon yang sama dapat ditandai secara berbeda antar batch?
Supplier grade, color masterbatch, recycled content, additives, molding condition and moisture state can all change the surface response. A material change should trigger a review of the previously approved process window.
Apakah nilon harus diuji dalam keadaan kering atau dikondisikan?
Test it in the condition that represents real production and use. If parts are normally conditioned, stored in ambient humidity or assembled after a defined drying process, the sample should reflect that state rather than an unrelated laboratory condition.
Dapatkah nilon berisi serat kaca ditandai tanpa mengekspos serat?
It can be possible on suitable compounds and process windows, but fiber exposure is one of the main acceptance checks. The real GF percentage, molded surface and required contrast should be tested together.
Kirimkan Komponen Nilon Final, Grade, dan Persyaratan Penandaan
Include PA6, PA66 or other PA grade, supplier grade where available, glass-fiber level, color, additives, conditioning state, surface texture, workpiece dimensions, artwork or code, target contrast, cycle expectation and acceptance criteria. Zhuorui Laser can use the sample result to narrow the laser route and then configure the source, lens, fixture, enclosure, extraction and production options around the approved mark.
Minta Penawaran Permintaan OEM & Custom Hubungi Kami