
Marcação a Laser em Nylon e PA
O nylon pode ser marcado a laser, mas o processo viável depende do grau exato de PA, da cor, do pacote de cargas, dos aditivos, da condição de umidade, da superfície moldada e da marca que você precisa. Use a peça real de produção para comparar as rotas de laser antes de fixar a configuração da máquina.
Solicitar Orçamento Pergunte sobre Testes de Amostras de PAO náilon e o PA podem ser marcados a laser?
Sim. Muitas peças de nylon e poliamida podem ser marcadas a laser, mas “nylon” não é um único processo a laser. PA6, PA66, PA12, graus com fibra de vidro e compostos modificados podem responder de forma diferente, portanto a aprovação deve se basear no material final de produção, e não apenas no nome da família de resinas.
O grau altera a janela do processo
PA6, PA66, PA12 e misturas modificadas podem diferir em resposta térmica, cristalinidade, aditivos e comportamento em relação à umidade. Não se deve presumir que uma amostra aprovada seja válida para outro grau.
As cargas alteram a superfície
Fibras de vidro e cargas minerais podem alterar a rugosidade, o espalhamento de luz e o risco de reforço exposto após a marcação.
O resultado desejado importa
Um logotipo visível, um número de série de alto contraste e um pequeno código Data Matrix podem exigir prioridades de processo diferentes, mesmo no mesmo composto de PA.
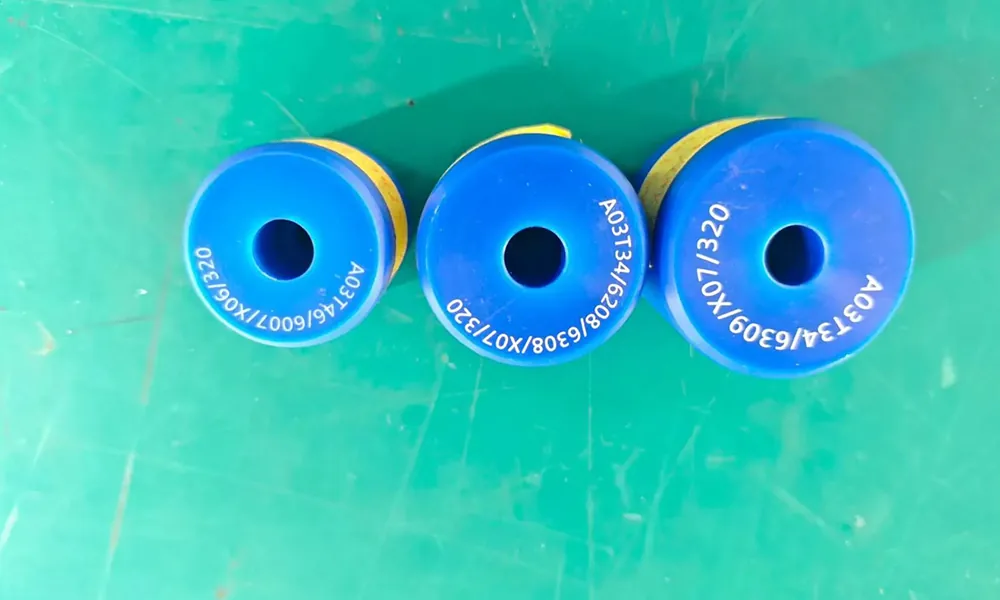
Use o composto de PA real para aprovar a marcação
Esta amostra de náilon mostra uma marca de identificação clara e luminosa em peças azuis moldadas. Ela é uma evidência útil de que uma aplicação em náilon pode produzir contraste visível, mas não deve ser tratada como um resultado universal para PA6, PA66 ou material reforçado com fibra de vidro, a menos que o grau exato e a condição de ensaio sejam confirmados.
Para aprovação em produção, faça correspondência com o grau real da resina, a cor, o reforço, a textura superficial e o estado de condicionamento.
Qual grau de nylon e condição de superfície você está realmente marcando?
A indicação de material no desenho é apenas o ponto de partida. O grau do fornecedor, o reforço, o sistema de cor, os aditivos, a textura de moldagem, o teor de reciclado e a condição de umidade podem levar o resultado da marcação de limpo e legível a fraco, áspero, queimado ou inconsistente.
PA6
Comum em peças de engenharia moldadas, abraçadeiras, carcaças e componentes industriais. Confirme a cor, o pacote de aditivos, a condição de moldagem e os critérios reais de aceitação.
PA66
Frequentemente usado onde é necessário maior desempenho mecânico e térmico. Trate-o como uma qualificação de marcação separada do PA6, a menos que os testes mostrem resultados equivalentes.
PA12 e misturas modificadas
Usado em tubulações, peças flexíveis e componentes especiais. Não copie uma receita de PA6 ou PA66 sem verificar o composto e a superfície reais.
PA reciclado ou reprocessado
A mistura de material reprocessado, o conteúdo reciclado e as mudanças de fornecedor podem aumentar a variação entre lotes. Repita a qualificação quando o material de produção sofrer alterações significativas.
A condição de umidade faz parte da definição da amostra
O náilon absorve umidade do ambiente. Para uma homologação válida, teste peças em uma condição que represente armazenamento, moldagem, montagem e manuseio de produção reais, em vez de depender de um corpo de prova limpo de laboratório que não corresponde à peça final.
O PA com carga pode se comportar como um problema de marcação diferente
Uma carcaça de conector de PA66-GF30 não é a mesma tarefa que uma abraçadeira de PA6 preta sem carga. Reforço, pigmentos, aditivos sensíveis a laser, retardantes de chama e estabilizantes podem todos alterar a absorção, o contraste, o odor, os resíduos e o acabamento superficial após a marcação.
- A fibra de vidro pode deixar a marca mais áspera ou revelar o reforço quando material demais é removido.
- O negro de fumo e os aditivos sensíveis a laser podem alterar a facilidade com que um composto produz contraste escuro ou claro.
- Pacotes de retardantes de chama podem alterar o odor, os resíduos e a revisão de segurança necessária para a marcação repetida em produção.
- O PA natural, branco e de cores claras frequentemente exige testes de contraste diferentes dos do PA preto.
| Entrada de material | O que confirmar | Por que é importante | O que inspecionar |
|---|---|---|---|
| Grau de PA | PA6, PA66, PA12, blenda ou composto modificado | Altera a resposta térmica e óptica | Contraste, definição de borda, alteração da superfície e repetibilidade |
| Reforço | Porcentagem de GF, carga mineral, fibra de carbono ou sem carga | Pode alterar a rugosidade, o espalhamento e o comportamento de remoção de material | Exposição de fibras, toque superficial, legibilidade do código e durabilidade |
| Sistema de cor | Masterbatch preto, natural, branco, cinza ou colorido | Altera a absorção e a direção do contraste | Contraste legível em condições reais de inspeção |
| Aditivos | Aditivo para laser, retardante de chama, estabilizante, lubrificante ou conteúdo reciclado | Pode melhorar a marcação ou introduzir resíduo, odor e variação | Aparência, resíduo, danos à superfície e estabilidade do lote |
| Condição da superfície | Textura do molde, revestimento, contaminação, umidade e estado de condicionamento | O mesmo composto pode marcar de forma diferente em uma superfície acabada diferente | Uniformidade, qualidade das bordas, adesão de revestimentos e efeito térmico |
Onde a marcação a laser em nylon é comumente usada, e por quê?
O náilon é amplamente utilizado em peças de engenharia nas quais a resistência da peça moldada, a resistência à temperatura, o desempenho elétrico ou o comportamento de desgaste são importantes. A marcação a laser geralmente é aplicada para identificação, rastreabilidade, controle de montagem ou codificação legível por máquina, sem adicionar etiquetas ou tinta à peça.
Peças Automotivas e de Veículos Elétricos
Carcaças de conectores, clipes, suportes e componentes moldados podem precisar de números de peça, informações de lote ou códigos de rastreabilidade duráveis que permaneçam legíveis após a montagem.
Elétrica e Eletrônica
Blocos de terminais, interruptores, abraçadeiras de cabos e carcaças compactas frequentemente exigem textos pequenos, símbolos de polaridade ou identificação, referências de cavidade e códigos legíveis por máquina.
Componentes Industriais
Engrenagens, tampas, suportes e peças moldadas técnicas podem usar marcações a laser para identificação de montagem, rastreamento de manutenção, controle de estoque ou rastreabilidade de produção.
Produtos de Consumo
Carcaças visíveis, alças e componentes esportivos geralmente acrescentam um requisito estético mais forte: a marca deve ser legível sem fusão ou rugosidade inaceitáveis ao redor dela.
Peças Regulamentadas ou com Validação Intensiva
Quando se aplicam requisitos de documentação, limpeza ou outros requisitos regulamentados, a viabilidade de marcação do material deve ser separada da decisão final de conformidade ou validação.
Não tem certeza de que a resina é realmente náilon? Comece com o Guia de materiais de Plásticos e Polímeros e confirme o substrato antes de aplicar pressupostos de marcação específicos para PA.
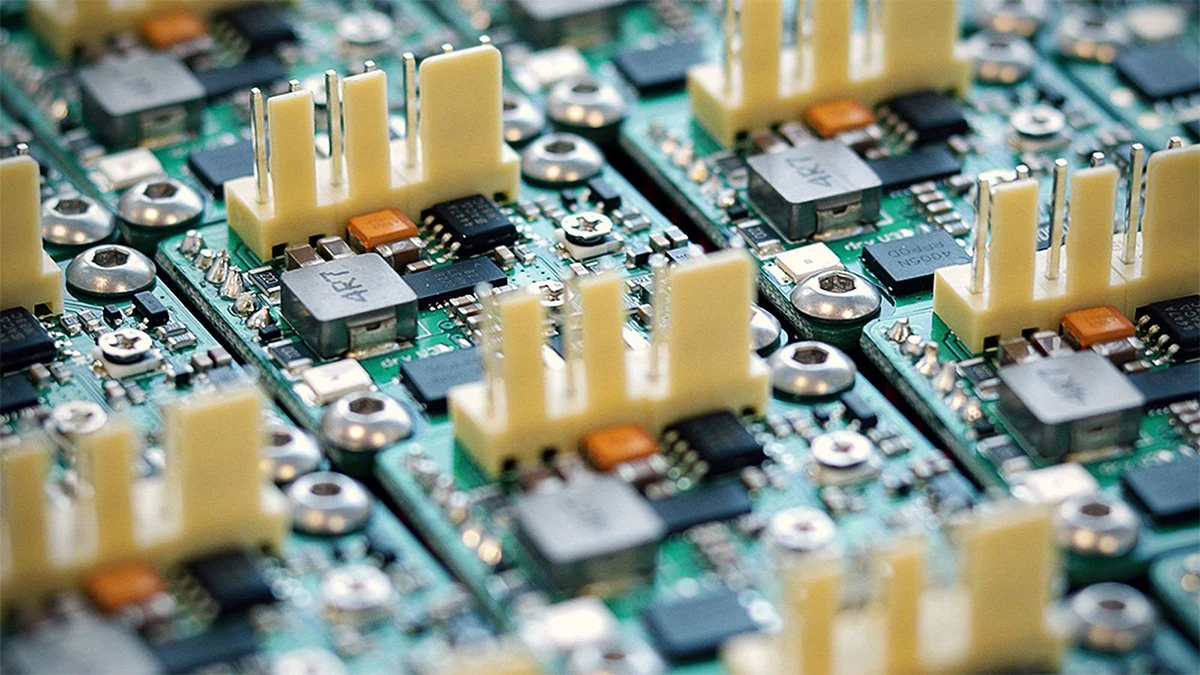
Contexto de Elétrica e Eletrônica
Conectores e conjuntos elétricos mostram por que peças compactas de polímero moldado frequentemente precisam de identificação permanente, referências de cavidade ou rastreabilidade. A imagem é contexto de aplicação; o grau exato do polímero não é afirmado como PA.
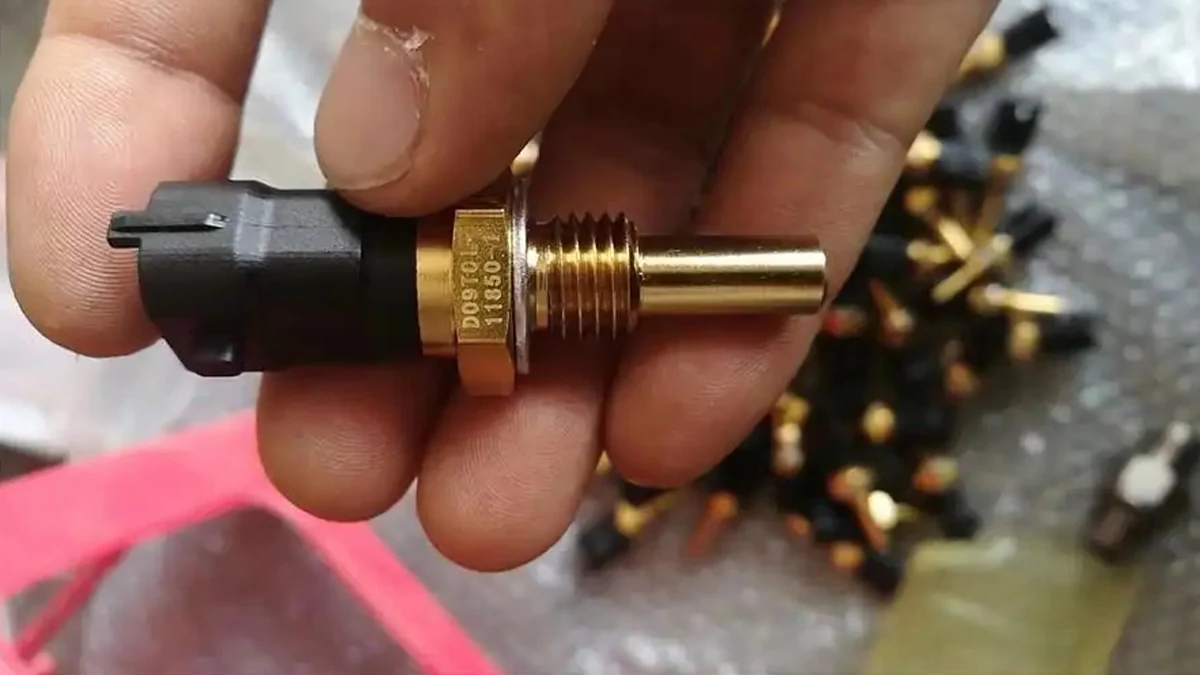
Contexto de Componentes Industriais
Componentes pequenos de materiais mistos ilustram as restrições de geometria e posicionamento que podem importar quando um invólucro de polímero moldado é marcado perto de insertos metálicos ou elementos funcionais. A identidade do material ainda deve ser confirmada antes da aprovação para PA.
O Conteúdo da Marcação Altera o Requisito do Laser
Um logotipo visível e um pequeno código Data Matrix são tarefas de engenharia diferentes. O conteúdo determina a largura de linha necessária, o contraste, a área de marcação, a precisão de posicionamento e o método de inspeção.
Identificação
Nome do produto, modelo, número da peça, logotipo, símbolos e rotulagem permanente básica.
Rastreabilidade
Números de série, códigos de lote ou de batelada, códigos de data e referências de produção que vinculam uma peça aos registros de fabricação.
Códigos Legíveis por Máquina
Códigos Data Matrix, QR e outros códigos compactos, em que a definição dos módulos e a validação pelo leitor importam mais do que uma foto visualmente atraente.
Marcações de Montagem e de Processo
ID da cavidade, códigos de posição, referências de inspeção ou identificadores de processo usados durante a montagem, a classificação ou os controles de qualidade posteriores.
Um Código Visível Ainda Precisa Ser Legível
Marcas pequenas legíveis por máquina impõem exigências mais rigorosas de contraste, bordas de módulos e uniformidade da superfície do que um logotipo ou marca textual grande. No PA, a textura moldada, a fibra de vidro e a rugosidade local podem afetar a qualidade do código mesmo quando a marca parece aceitável a olho nu.
A imagem ao lado é um exemplo representativo de Data Matrix em plástico, não uma comprovação de um grau específico de náilon. A aceitação final deve usar a peça de PA de produção e o leitor ou método de inspeção real.

Defina o Resultado Antes de Comparar Fontes de Laser
A pergunta útil não é simplesmente se o náilon pode ser marcado. Defina se a peça precisa de uma marca clara, uma marca escura, um código fino legível por máquina, uma marca de identificação estética ou remoção intencional da superfície.
Marca Clara em PA Escuro
Comum em compostos pretos ou escuros quando o material forma uma alteração clara ou cinza controlada. Inspecione contraste, definição de bordas, rugosidade e qualquer reforço exposto.
Marca Escura em PA Claro
Pode ser possível em compostos claros adequados ou assistidos por aditivos. Fique atento a queimaduras marrons, resíduos, fusão local ou escuridão insuficiente.
Códigos Finos e Texto Pequeno
Avalie o menor caractere ou módulo de código real, não apenas uma grande marca de demonstração. A legibilidade deve permanecer estável na superfície de produção.
Identificação Cosmética
A aparência uniforme, as bordas limpas e o dano térmico visível limitado podem ser tão importantes quanto o contraste bruto em superfícies voltadas ao cliente.
Gravura Rasa ou Textura
Use apenas quando a remoção da superfície for aceitável. Inspecione fusão, detritos, consistência de profundidade e se a seção de parede remanescente ainda atende ao requisito da peça.
Remoção de Revestimento
O náilon pintado ou revestido deve ser tratado como um sistema de revestimento mais substrato. A condição de aprovação é a remoção controlada da camada, sem danos inaceitáveis ao PA abaixo.
Como a Espessura da Parede, a Curvatura e o Tamanho da Peça Alteram a Configuração de Marcação
O mesmo composto de PA pode exigir uma configuração diferente quando a peça muda de uma placa plana para um conector de parede fina, tubo curvo ou carcaça grande. A geometria afeta a tolerância ao calor, o foco, o posicionamento e o campo óptico necessário para manter a marcação consistente.
Paredes Finas e Nervuras
Seções finas podem ser mais sensíveis ao aquecimento local. Verifique deformação, fusão, bordas elevadas e se a área marcada fica próxima a um encaixe por pressão, face de vedação ou nervura de sustentação de carga.
Superfícies Curvas ou com Altura Variável
Curvatura e variações de altura podem deslocar o foco e o tamanho do ponto ao longo da marca. A orientação do dispositivo de fixação, o manuseio rotativo ou a compensação de altura podem se tornar mais importantes do que a potência nominal do laser.
Peças Pequenas
Corpos de conectores e peças moldadas compactas frequentemente fazem com que posicionamento, distância da marca até a borda e repetibilidade do dispositivo de fixação sejam as principais restrições.
Peças Grandes
Carcaças grandes podem exigir um campo de marcação maior, múltiplas posições de marcação ou indexação controlada da peça. A escolha da lente e do campo deve seguir a área real da marca.
Textura Moldada
A textura de couro, o acabamento fosco do molde e a textura visível das fibras podem reduzir o contraste aparente e perturbar as bordas de códigos pequenos mesmo quando a composição química não é alterada.
Insertos Metálicos e Montagens
Terminais, insertos e dispositivos de fixação próximos podem alterar os caminhos de reflexão, o acesso e o posicionamento. Avalie toda a área de marcação montada, não apenas a resina plástica.
Qual Rota de Laser Deve Ser Comparada Primeiro?
Não selecione uma máquina de marcação para náilon apenas pela potência. Comece pelo composto real, pelo resultado exigido, pelo menor código ou texto, pela alteração superficial aceitável e pela geometria de produção; depois, compare as rotas de laser mais plausíveis na peça real.
Rotas típicas incluem sistemas de marcação a laser de fibra e de fibra MOPA , sistemas de marcação a laser UV e, para tarefas selecionadas de remoção ou texturização, sistemas de marcação a laser de CO2 . O laser verde deve permanecer como uma rota de comparação secundária, a menos que os resultados das amostras mostrem um motivo claro para usá-lo.
| Condição real de PA | Direção da comparação inicial | O que decide se ele passa |
|---|---|---|
| PA preto ou escuro que precisa de uma marca de identificação clara | Fiber/MOPA pode ser uma rota inicial; acrescente UV quando detalhes finos ou integridade da superfície forem especialmente importantes | Contraste, rugosidade, definição de bordas, exposição de fibras e repetibilidade |
| PA claro ou natural que precisa de uma marca escura | Compare a resposta ao UV e a um comprimento de onda adequado de 1064 nm no composto real, especialmente se a resina incluir aditivos sensíveis ao laser | Escuridão, descoloração térmica, fusão, resíduo e estabilidade entre lotes |
| Data Matrix fino ou texto muito pequeno | Considere o UV em uma comparação inicial quando a definição de pequenos detalhes e o dano superficial visível limitado forem prioridades | Formato do módulo, zona de silêncio, legibilidade pelo scanner, qualidade da borda e requisito de ciclo |
| PA com fibra de vidro | Teste o grau GF real com os principais candidatos de fibra/MOPA e/ou UV | Exposição de fibras, rugosidade, legibilidade do código e uniformidade de contraste |
| PA pintado ou revestido | Trate o revestimento e o substrato como um sistema único; compare a fonte que remove o revestimento de forma limpa com o menor dano ao substrato | Remoção completa da camada, qualidade da borda, danos ao substrato e resíduo |
| Gravura ou texturização intencionais | CO2 ou outra rota de remoção térmica pode entrar na comparação quando a remoção de material for aceitável | Profundidade, fusão, detritos, efeito dimensional e qualidade da borda |
Uma direção de primeiro teste não é uma especificação final da máquina
O objetivo da primeira comparação é identificar uma janela de processo estável. A fonte final, a classe de potência, a lente, o dispositivo de fixação, o gabinete, a extração, o sistema de visão e a automação devem ser definidos após um resultado de amostra aprovado e o alvo real de produção.
Decida se deve alterar a rota do laser ou a formulação do PA
Não continue aumentando a energia sem primeiro decidir qual lado do processo ainda é ajustável.
O material de produção está bloqueado
Mantenha o composto de PA real inalterado e compare as rotas de laser e janelas de processo mais plausíveis nessa mesma peça. Se nenhuma atingir o contraste exigido sem calor, rugosidade ou exposição de fibras inaceitáveis, verifique novamente se o resultado-alvo é realista para a formulação fixa.
A formulação do material ainda pode mudar
Trabalhe com o fornecedor da resina ou do masterbatch para avaliar um grau de PA marcável a laser ou um aditivo sensível a laser adequado e, em seguida, repita a qualificação no composto de produção revisado. Uma mudança de material cria uma nova condição de aprovação; ela não deve herdar automaticamente o resultado da amostra antiga.
O que geralmente dá errado quando a marcação em náilon não é devidamente qualificada?
A maioria das falhas não se deve simplesmente ao fato de “o laser não conseguir marcar o náilon”. Elas vêm de uma incompatibilidade entre a formulação do PA, o efeito exigido, o aporte de energia, a geometria da peça e os critérios de aceitação.
A revisão de segurança e de fumos ainda faz parte da qualificação
Solicite a FISPQ (SDS) e informações sobre aditivos para compostos desconhecidos, revise a exaustão local e a filtragem para marcação repetida, e avalie enclausuramento, intertravamentos, contenção do feixe e medidas de proteção adequadas ao comprimento de onda para o sistema laser final. Plásticos mistos, materiais halogenados e conjuntos revestidos não devem ser tratados como náilon básico limpo sem verificação.
Como confirmar uma marcação em náilon antes de escolher a máquina
O teste de amostra deve reproduzir com fidelidade suficiente o material, a superfície e o requisito de marcação da produção, para que o resultado possa se tornar uma decisão de compra em vez de uma demonstração pontual.
| Entrada de amostra | O que fornecer | Por que é importante |
|---|---|---|
| Identidade do PA | PA6, PA66, PA12, blenda, grau do fornecedor e lote, quando relevante | Evita que suposições genéricas sobre náilon determinem uma recomendação específica de máquina. |
| Reforço | Teor de fibra de vidro, carga mineral, fibra de carbono ou grau sem carga | Controla a rugosidade da superfície, a exposição do reforço e o comportamento do contraste. |
| Cor e aditivos | Preto, branco, natural, masterbatch colorido, aditivo para laser, retardante de chama, estabilizante ou conteúdo reciclado | Afeta a absorção, a direção da marcação, o resíduo e a estabilidade do lote. |
| Superfície de produção | Textura do molde, revestimento, estado de umidade/condicionamento, espessura de parede e elementos de montagem próximos | Conecta o resultado do teste à peça acabada, em vez de a um corpo de prova ideal. |
| Conteúdo da marcação | Logotipo, texto, número de série, QR, Data Matrix, tamanho mínimo de caractere ou módulo e arte gráfica | Define o tamanho real do elemento, o campo de marcação e o requisito de inspeção. |
| Critério de aceitação | Contraste claro/escuro, limite estético, legibilidade do código, requisito de durabilidade e alteração superficial permitida | Cria uma condição de aprovação/reprovação em vez de depender de uma foto de amostra subjetiva. |
| Meta de produção | Carga manual, dispositivo de fixação, bandeja, rotativo, transportador, expectativa de ciclo e necessidade de inspeção | Conecta a viabilidade do material à configuração final do equipamento. |
| Dados de segurança | FISPQ, informações sobre aditivos, restrições de extração e limites de acesso do operador | Apoia a preparação segura de testes e o planejamento de extração e enclausuramento em nível de sistema. |
Não use um cupom substituto para a aprovação final
Se a peça de produção tiver carga de fibra de vidro, for retardante de chama, colorida, texturizada, condicionada ou moldada sob um processo específico, a amostra enviada deve corresponder a essa condição. Uma placa de náilon sem carga pode gerar uma recomendação incorreta para um componente de PA acabado.
Como uma amostra de PA aprovada se torna uma configuração final de máquina
Assim que a amostra tiver uma janela de processo estável e aceitável, as decisões restantes são decisões de equipamento: como reproduzir essa marca no campo necessário, na geometria, no método de carregamento, na condição de segurança e no ciclo de produção.
Fonte de Laser
Use a rota que produziu o resultado de PA aprovado. Não altere o comprimento de onda nem o comportamento de pulso apenas para tentar obter uma potência nominal mais alta.
Lente e Campo de Marcação
Faça o campo corresponder ao tamanho do código, ao tamanho dos caracteres, à área de marcação e às dimensões da peça. Um campo maior não é automaticamente uma escolha melhor de precisão.
Fixação e Foco
Defina como peças pequenas, peças curvas ou múltiplas cavidades serão posicionadas e mantidas dentro da condição focal qualificada.
Visão ou Movimento
Adicione visão, manuseio rotativo, compensação de altura ou outro movimento somente quando a geometria da peça e o fluxo de produção justificarem isso.
Enclausuramento e Exaustão
Configure a contenção do feixe e o tratamento de fumos ao redor da fonte selecionada, da formulação real de PA e do método de operação.
Integração de Produção
Finalize a configuração com método de carregamento, fluxo de dados, verificação de código, tempo de ciclo alvo e qualquer requisito de CLP ou automação.
O que enviar para um orçamento útil
Envie a peça final de PA ou uma amostra representativa de produção, grau exato e informações de carga, cor e aditivos, arte ou código da marcação, resultado exigido, área marcada, dimensões da peça de trabalho, ciclo alvo, método de carregamento e qualquer requisito de visão, rotação, invólucro, extração ou automação. Essas informações permitem que o orçamento siga o processo testado em vez de partir de um modelo genérico de máquina.
Perguntas frequentes sobre marcação a laser em náilon e PA
O náilon pode ser marcado a laser?
Sim. Muitas peças de náilon e poliamida podem ser marcadas a laser, mas o resultado depende do grau exato de PA, da cor, da condição de umidade, das cargas, dos aditivos, da superfície moldada e do efeito de marcação desejado. As peças finais devem ser testadas antes de escolher a máquina.
O PA6 e o PA66 são marcados da mesma forma?
Não. PA6 e PA66 normalmente devem ser qualificados separadamente porque o grau da resina, a cristalinidade, o comportamento em relação à umidade, os pigmentos, os aditivos e a superfície moldada podem alterar a janela de marcação e a aparência final.
Como a fibra de vidro afeta a marcação a laser em náilon?
A fibra de vidro pode alterar a textura da superfície, o espalhamento de luz e o comportamento de remoção de material. Os principais riscos são rugosidade, aparência irregular e fibras expostas, portanto, o grau real de GF e a superfície devem ser testados.
Qual laser deve ser testado primeiro para náilon?
Não existe um laser universal melhor para todos os compostos de PA. Fibra/MOPA e UV são rotas comuns de comparação inicial para muitas tarefas de identificação e marcação de código, enquanto o CO2 pode ser avaliado para trabalhos selecionados de remoção ou texturização. O composto real e o resultado desejado decidem a rota útil.
Por que o mesmo náilon pode marcar de forma diferente entre lotes?
Grau do fornecedor, masterbatch de cor, conteúdo reciclado, aditivos, condição de moldagem e estado de umidade podem todos alterar a resposta da superfície. Uma mudança de material deve acionar uma revisão da janela de processo previamente aprovada.
O náilon deve ser testado seco ou condicionado?
Teste-o na condição que representa produção e uso reais. Se as peças normalmente são condicionadas, armazenadas em umidade ambiente ou montadas após um processo de secagem definido, a amostra deve refletir esse estado, e não uma condição laboratorial não relacionada.
É possível marcar náilon com fibra de vidro sem expor as fibras?
Pode ser possível em compostos e janelas de processo adequados, mas a exposição da fibra é uma das principais verificações de aceitação. A porcentagem real de GF, a superfície moldada e o contraste exigido devem ser testados em conjunto.
Envie a Peça Final de Nylon, o Grau e o Requisito de Marcação
Inclua PA6, PA66 ou outro grau de PA, grau do fornecedor quando disponível, teor de fibra de vidro, cor, aditivos, estado de condicionamento, textura superficial, dimensões da peça de trabalho, arte ou código, contraste desejado, expectativa de ciclo e critérios de aceitação. A Zhuorui Laser pode usar o resultado da amostra para restringir a rota do laser e, em seguida, configurar a fonte, a lente, o dispositivo de fixação, o gabinete, a extração e as opções de produção em torno da marcação aprovada.
Solicitar Orçamento Consulta OEM e Personalizada Fale Conosco