
Лазерная маркировка нейлона и PA
Нейлон можно маркировать лазером, но рабочий процесс зависит от точной марки PA, цвета, состава наполнителей, добавок, состояния влажности, формованной поверхности и нужной вам маркировки. Используйте реальную производственную деталь для сравнения вариантов лазерной обработки, прежде чем фиксировать конфигурацию станка.
Запросить цену Узнать об испытаниях образцов PAПоддаются ли нейлон и PA лазерной маркировке?
Да. Многие детали из нейлона и полиамида можно маркировать лазером, но «нейлон» — это не единый лазерный процесс. PA6, PA66, PA12, стеклонаполненные марки и модифицированные компаунды могут реагировать по-разному, поэтому утверждение должно основываться на конечном производственном материале, а не только на названии семейства смол.
Марка изменяет технологическое окно
PA6, PA66, PA12 и модифицированные смеси могут различаться по термическому отклику, кристалличности, добавкам и поведению при воздействии влаги. Не следует предполагать, что один одобренный образец подходит для другой марки.
Наполнители изменяют поверхность
Стекловолокно и минеральные наполнители могут изменять шероховатость, рассеяние света и риск обнажения армирования после маркировки.
Важен целевой результат
Видимый логотип, высококонтрастный серийный номер и небольшой код Data Matrix могут требовать разных приоритетов процесса даже на одном и том же PA-компаунде.
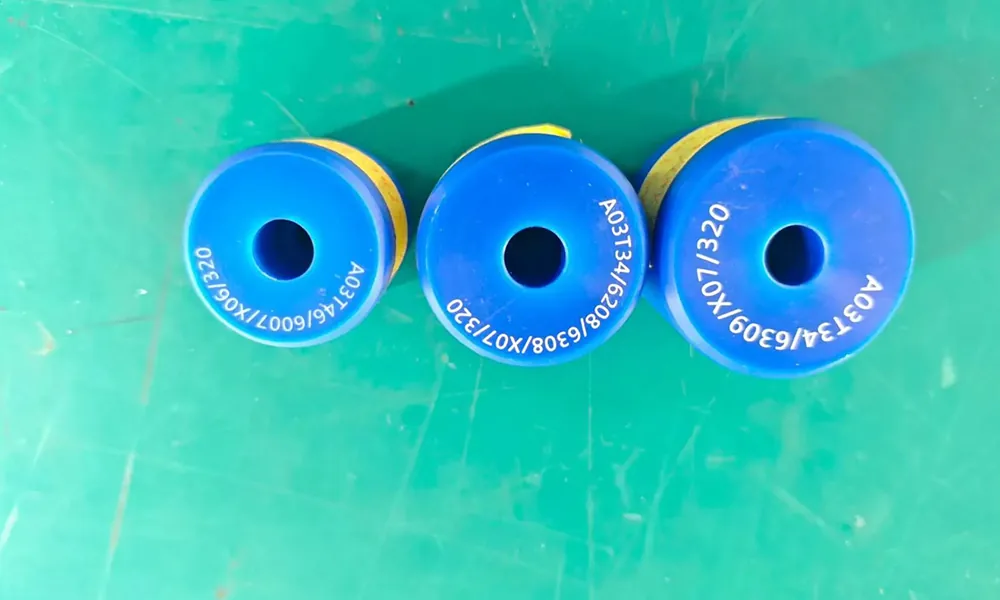
Для утверждения маркировки используйте фактический компаунд PA
Этот образец нейлона демонстрирует четкую светлую идентификационную маркировку на формованных синих деталях. Это полезное доказательство того, что применение нейлона может обеспечивать видимый контраст, но его не следует считать универсальным результатом для PA6, PA66 или стеклонаполненных материалов, если только не подтверждены точная марка и условия испытаний.
Для утверждения в производстве сопоставьте реальную марку смолы, цвет, армирование, текстуру поверхности и состояние кондиционирования.
Какую марку нейлона и какое состояние поверхности вы фактически маркируете?
Обозначение материала на чертеже — это лишь отправная точка. Марка поставщика, армирование, цветовая система, добавки, текстура после формования, содержание переработанного материала и состояние по влажности могут изменить результат маркировки от четкого и читаемого до бледного, шероховатого, выжженного или нестабильного.
PA6
Обычно используется в формованных инженерных деталях, кабельных стяжках, корпусах и промышленных компонентах. Подтвердите цвет, пакет добавок, условия формования и реальные критерии приемки.
PA66
Часто применяется там, где требуются более высокие механические и температурные характеристики. Рассматривайте его как отдельную квалификацию маркировки, отличную от PA6, если только испытания не покажут эквивалентные результаты.
PA12 и модифицированные смеси
Используется в трубках, гибких деталях и специальных компонентах. Не копируйте рецепт для PA6 или PA66, не проверив фактический компаунд и поверхность.
Вторичный или реграйндовый PA
Смешанная вторичная дробленка, содержание переработанного материала и смена поставщиков могут повысить вариативность партий. Повторите квалификацию, если производственный материал существенно изменяется.
Влажностное состояние — часть определения образца
Нейлон поглощает влагу из окружающей среды. Чтобы приемка была достоверной, испытывайте детали в условиях, отражающих реальное хранение, литье, сборку и производственное обращение, а не полагайтесь на чистый лабораторный образец, не соответствующий конечной детали.
Наполненный ПА может вести себя как отдельная задача маркировки
Корпус соединителя из PA66-GF30 — это не та же задача, что и черная кабельная стяжка из ненаполненного PA6. Армирующие наполнители, пигменты, лазерочувствительные добавки, антипирены и стабилизаторы могут изменять поглощение, контраст, запах, остатки и отделку поверхности после маркировки.
- Стекловолокно может делать маркировку более шероховатой или обнажать армирование, когда удаляется слишком много материала.
- Технический углерод и лазерочувствительные добавки могут изменять то, насколько легко компаунд создает темный или светлый контраст.
- Огнезащитные пакеты добавок могут изменять запах, остатки и объём проверки безопасности, необходимой для повторяющейся производственной маркировки.
- Для неокрашенного, белого и светлого ПА часто требуются другие испытания контрастности, чем для чёрного ПА.
| Входной материал | Что необходимо подтвердить | Почему это важно | Что проверять |
|---|---|---|---|
| Марка ПА | PA6, PA66, PA12, смесь или модифицированный компаунд | Изменяет термический и оптический отклик | Контраст, четкость краев, изменение поверхности и повторяемость |
| Армирование | Процент стекловолокна, минеральный наполнитель, углеродное волокно или без наполнителя | Может изменять шероховатость, рассеяние и поведение при удалении материала | Обнажение волокон, ощущение поверхности, читаемость кода и долговечность |
| Цветовая система | Черный, натуральный, белый, серый или цветной мастербатч | Изменяет поглощение и направление контраста | Читаемый контраст в реальных условиях контроля |
| Добавки | Лазерная добавка, антипирен, стабилизатор, смазка или содержание переработанного материала | Может улучшить маркировку или привести к появлению остатков, запаха и вариабельности | Внешний вид, остатки, повреждение поверхности и стабильность партии |
| Состояние поверхности | Текстура формы, покрытие, загрязнение, влажность и состояние кондиционирования | Один и тот же состав может по-разному маркироваться на иной отделанной поверхности | Равномерность, качество кромок, адгезия покрытий и термический эффект |
Где обычно применяется лазерная маркировка нейлона и почему?
Нейлон широко используется для инженерных деталей, где важны прочность формованного изделия, термостойкость, электрические характеристики или износостойкость. Лазерную маркировку обычно добавляют для идентификации, прослеживаемости, контроля сборки или машиночитаемого кодирования без нанесения этикеток или чернил на деталь.
Автомобильные детали и детали электромобилей
Корпуса разъёмов, клипсы, кронштейны и формованные компоненты могут нуждаться в номерах деталей, информации о партии или долговечных кодах прослеживаемости, которые остаются читаемыми после сборки.
Электротехника и электроника
Клеммные колодки, переключатели, кабельные стяжки и компактные корпуса часто требуют нанесения мелкого текста, символов полярности или идентификации, обозначений полостей и машиночитаемых кодов.
Промышленные компоненты
Шестерни, крышки, кронштейны и технические формованные детали могут маркироваться лазером для идентификации при сборке, отслеживания обслуживания, управления запасами или прослеживаемости производства.
Потребительские товары
Видимые корпуса, ручки и компоненты спортивных изделий обычно предъявляют более строгие требования к внешнему виду: маркировка должна быть читаемой, без недопустимого плавления или шероховатости вокруг неё.
Детали, подпадающие под регулирование, или детали с высокими требованиями к валидации
В случаях, когда действуют требования к документации, очистке или иные нормативные требования, возможность маркировки материала следует рассматривать отдельно от окончательного решения о соответствии или валидации.
Не уверены, что смола — это на самом деле нейлон? Начните с Руководство по материалам: пластмассы и полимеры и убедитесь в материале основы, прежде чем применять допущения о маркировке, специфичные для PA.
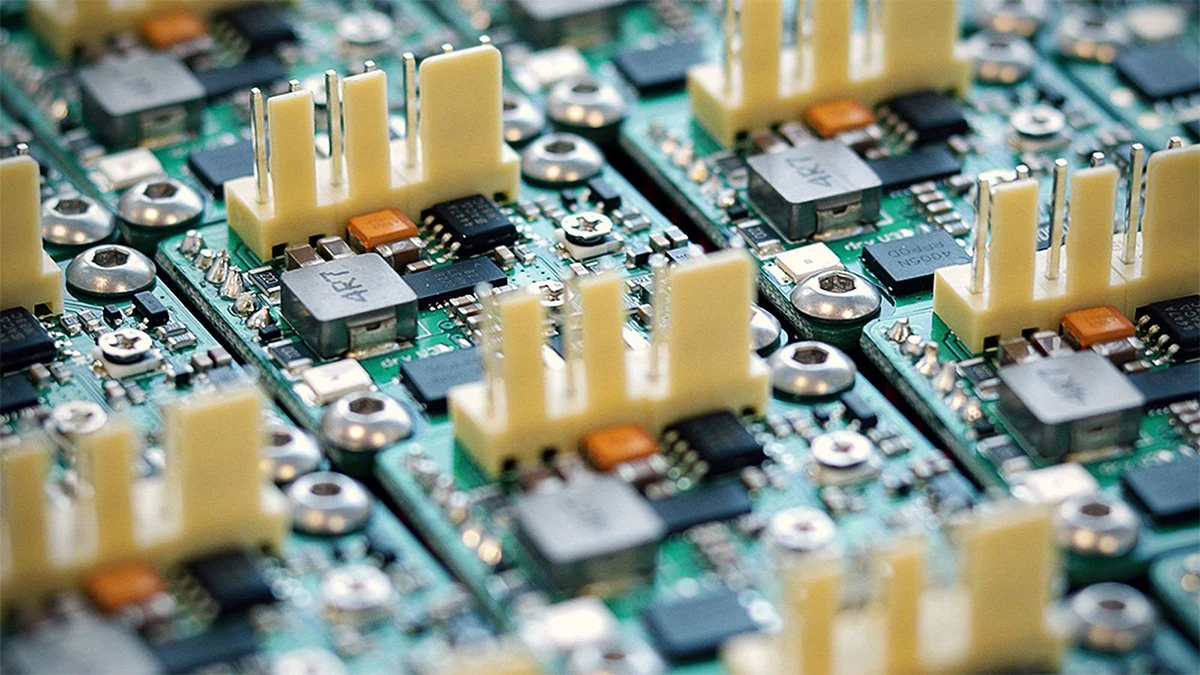
Контекст электротехники & электроники
Соединители и электрические сборки показывают, почему компактным литым полимерным деталям часто требуется постоянная идентификация, ссылки на полости формы или прослеживаемость. Изображение служит контекстом применения; точная марка полимера не заявлена как ПА.
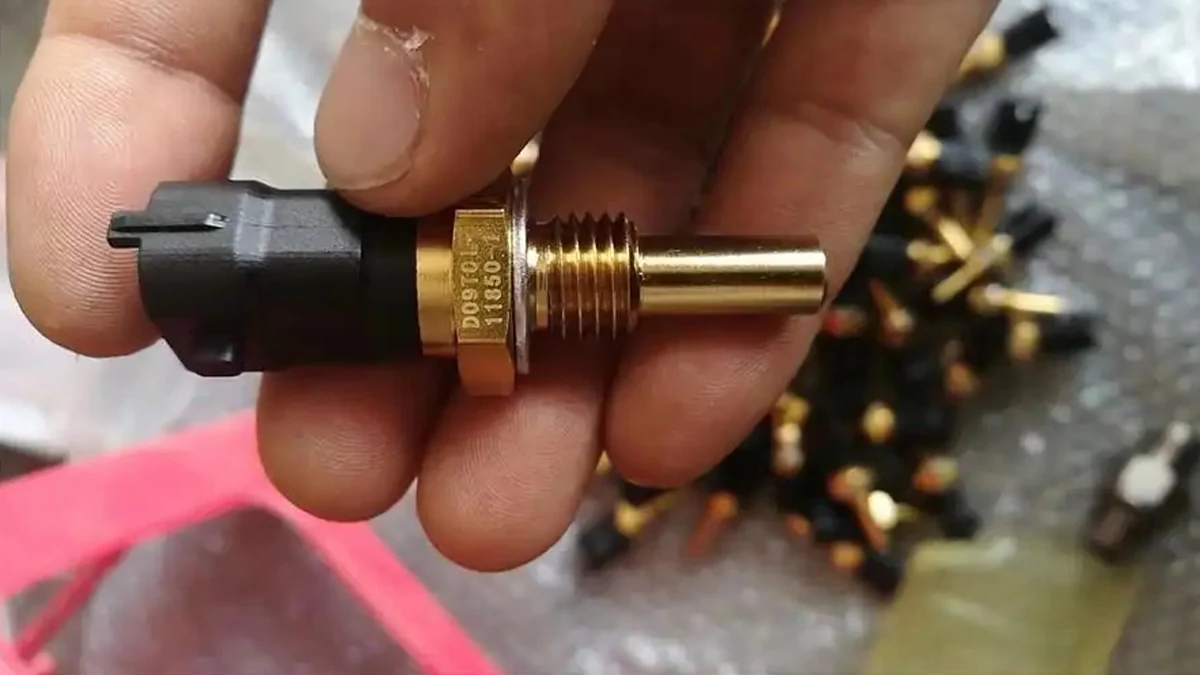
Контекст промышленных компонентов
Небольшие компоненты из смешанных материалов иллюстрируют геометрические и позиционные ограничения, которые могут иметь значение, когда литой полимерный корпус маркируется рядом с металлическими вставками или функциональными элементами. Тип материала все еще должен быть подтвержден до одобрения ПА.
Содержание маркировки меняет требования к лазеру
Видимый логотип и небольшой код Data Matrix — это разные инженерные задачи. Содержание определяет требуемую ширину линии, контраст, область маркировки, точность позиционирования и метод контроля.
Идентификация
Название продукта, модель, номер детали, логотип, символы и базовая постоянная маркировка.
Прослеживаемость
Серийные номера, коды партий или лотов, коды дат и производственные ссылки, которые связывают деталь с производственными записями.
Машиночитаемые коды
Data Matrix, QR-коды и другие компактные коды, в которых четкость модулей и проверка считывателем важнее, чем визуально привлекательная фотография.
Метки сборки и процесса
ID полости, коды позиции, ссылки для контроля или идентификаторы процессов, используемые при сборке, сортировке или последующих проверках качества.
Видимый код всё равно должен оставаться читаемым
Небольшие машиночитаемые метки предъявляют более высокие требования к контрасту, границам модулей и однородности поверхности, чем крупный логотип или текстовая метка. На ПА формованная текстура, стекловолокно и локальная шероховатость могут влиять на качество кода, даже если метка выглядит приемлемо на глаз.
Соседнее изображение — это репрезентативный пример Data Matrix на пластике, а не доказательство пригодности конкретной марки нейлона. Для окончательной приемки следует использовать производственную деталь из ПА и фактический считыватель или метод проверки.

Определите результат, прежде чем сравнивать лазерные источники
Полезный вопрос не сводится к тому, можно ли вообще маркировать нейлон. Определите, нужна ли детали светлая маркировка, тёмная маркировка, тонкий машиночитаемый код, косметическая идентификационная метка или намеренное удаление поверхностного слоя.
Светлая метка на тёмном PA
Обычно встречается на чёрных или тёмных компаундах, когда материал даёт контролируемое светлое или серое изменение. Проверяйте контраст, чёткость краёв, шероховатость и наличие открытого армирующего наполнителя.
Тёмная метка на светлом PA
Может быть достижимо на подходящих светлых компаундах или компаундах с добавками. Следите за коричневым подгоранием, остатками, локальным расплавлением или недостаточной темнотой.
Мелкие коды и мелкий текст
Оценивайте наименьший реальный символ или модуль кода, а не только крупную демонстрационную метку. Читаемость должна оставаться стабильной на производственной поверхности.
Косметическая идентификация
Однородный внешний вид, чистые края и ограниченные видимые термические повреждения могут быть не менее важны, чем сам контраст на поверхностях, обращённых к заказчику.
Неглубокая гравировка или текстура
Используйте только тогда, когда удаление поверхностного слоя допустимо. Проверяйте оплавление, наличие загрязнений, однородность глубины и то, соответствует ли оставшееся сечение стенки требованиям к детали.
Удаление покрытия
Окрашенный или покрытый нейлон следует рассматривать как систему «покрытие + подложка». Критерий годности — контролируемое удаление слоя без недопустимого повреждения PA под ним.
Как толщина стенки, кривизна и размер детали меняют настройку маркировки
Один и тот же ПА-компаунд может требовать иной настройки, когда деталь превращается из плоской пластины в тонкостенный соединитель, изогнутую трубку или крупный корпус. Геометрия влияет на термостойкость, фокусировку, позиционирование и оптическое поле, необходимое для стабильности маркировки.
Тонкие стенки и рёбра
Тонкие участки могут быть более чувствительны к локальному нагреву. Проверьте деформацию, оплавление, приподнятые края и то, находится ли зона маркировки рядом с защёлкой, уплотнительной поверхностью или несущим ребром.
Изогнутые поверхности или поверхности с изменяющейся высотой
Изменения кривизны и высоты могут смещать фокус и размер пятна по всей области маркировки. Ориентация оснастки, ротационная обработка или компенсация высоты могут стать важнее номинальной мощности лазера.
Мелкие детали
В корпусах соединителей и компактных формованных деталях главными ограничениями часто становятся позиционирование, расстояние от маркировки до края и повторяемость установки в приспособлении.
Крупные детали
Крупные корпуса могут требовать большего поля маркировки, нескольких позиций маркировки или контролируемой индексации детали. Выбор линзы и поля должен соответствовать фактической зоне маркировки.
Текстура литой поверхности
Текстура под кожу, матовая отделка формы и видимая текстура волокон могут снижать видимый контраст и нарушать четкость краев небольших кодов, даже если химический состав не изменился.
Металлические вставки и сборные узлы
Расположенные рядом клеммы, вставки и приспособления могут изменять пути отражения, доступ и позиционирование. Проверяйте всю зону маркировки собранного изделия, а не только саму полимерную смолу.
Какой лазерный вариант следует сравнить в первую очередь?
Не выбирайте станок для маркировки нейлона только по мощности. Отталкивайтесь от реального компаунда, требуемого результата, самого мелкого кода или текста, допустимого изменения поверхности и производственной геометрии, а затем сравнивайте наиболее подходящие лазерные варианты на реальной детали.
К типичным вариантам относятся волоконные и MOPA-волоконные лазерные маркировочные системы , УФ-лазерные маркировочные системы а для отдельных задач удаления или текстурирования — CO2-лазерные маркировочные системы . Зелёный лазер должен оставаться второстепенным вариантом для сравнения, если только результаты образцов не покажут явной причины его использовать.
| Фактическое состояние ПА | Направление раннего сравнения | Что определяет, пройдёт ли он проверку |
|---|---|---|
| Чёрный или тёмный ПА, требующий светлой идентификационной метки | Fiber/MOPA может быть ранним маршрутом; добавьте УФ, когда мелкие детали или целостность поверхности особенно важны | Контраст, шероховатость, чёткость краёв, обнажение волокон и повторяемость |
| Светлый или натуральный ПА, требующий тёмной метки | Сравните УФ и подходящий отклик на 1064 нм на фактическом компаунде, особенно если смола содержит лазерочувствительные добавки | Степень черноты, термическое обесцвечивание, оплавление, остатки и стабильность от партии к партии |
| Мелкий код Data Matrix или очень мелкий текст | Включите УФ в сравнение на раннем этапе, если приоритетами являются четкость мелких элементов и минимальное видимое повреждение поверхности. | Форма модуля, свободная зона, считываемость сканером, качество краев и требование ко времени цикла |
| Стеклонаполненный ПА | Проверьте реальную марку GF с основными кандидатами: волоконным/MOPA- и/или УФ-лазером. | Обнажение волокон, шероховатость, читаемость кода и равномерность контраста |
| Окрашенный ПА или ПА с покрытием | Рассматривайте покрытие и подложку как единую систему; сравните источник, который чисто удаляет покрытие при минимальном повреждении подложки | Полное удаление слоя, качество кромки, повреждение подложки и остатки |
| Преднамеренное гравирование или текстурирование | CO2 или другой способ термического удаления может войти в сравнение, когда удаление материала допустимо | Глубина, расплав, загрязнения, влияние на размеры и качество кромки |
Направление первого теста не является окончательной спецификацией станка
Цель первого сравнения — определить стабильное окно процесса. Окончательный источник, класс мощности, линза, оснастка, корпус, вытяжка, система технического зрения и автоматизация должны выбираться после утверждённого результата на образце и с учётом реальной производственной задачи.
Решите, менять ли лазерный маршрут или состав ПА
Не продолжайте увеличивать энергию, не решив сначала, какую сторону процесса ещё можно регулировать.
Производственный материал зафиксирован
Оставьте реальный ПА-компаунд без изменений и сравните наиболее вероятные лазерные маршруты и технологические окна на той же детали. Если ни один из них не обеспечивает требуемый контраст без неприемлемого нагрева, шероховатости или обнажения волокон, перепроверьте, реалистичен ли целевой результат для зафиксированной рецептуры.
Рецептуру материала ещё можно изменить
Совместно с поставщиком смолы или суперконцентрата оцените маркируемую лазером марку ПА или подходящую лазерочувствительную добавку, затем повторите квалификацию на обновленной производственной композиции. Изменение материала создает новое условие одобрения; оно не должно автоматически наследовать результат старого образца.
Что обычно идет не так, если маркировка нейлона не квалифицирована должным образом?
Большинство неудач — не просто «лазер не может маркировать нейлон». Они возникают из-за несоответствия между рецептурой ПА, требуемым эффектом, подводимой энергией, геометрией детали и критериями приемки.
Проверка безопасности и выделения паров по-прежнему должна входить в квалификацию
Запросите SDS и информацию о добавках для неизвестных компаундов, проверьте местную вытяжную вентиляцию и фильтрацию для повторяющейся маркировки, а также оцените защитное ограждение, блокировки, локализацию луча и защитные меры, соответствующие длине волны, для конечной лазерной системы. Смешанные пластики, галогенсодержащие материалы и изделия с покрытием не следует считать чистым базовым нейлоном без проверки.
Как проверить маркировку нейлона перед выбором машины
Испытание на образце должно достаточно точно воспроизводить производственный материал, поверхность и требования к маркировке, чтобы результат мог стать основанием для решения о закупке, а не разовой демонстрацией.
| Входной образец | Что предоставить | Почему это важно |
|---|---|---|
| Идентификация ПА | ПА6, ПА66, ПА12, смесь, марка и партия поставщика, где это применимо | Не даёт общим допущениям о нейлоне влиять на рекомендацию конкретного оборудования. |
| Армирование | Процент стекловолокна, минеральный наполнитель, углеродное волокно или ненаполненная марка | Определяет шероховатость поверхности, обнажение армирующего наполнителя и поведение контраста. |
| Цвет и добавки | Чёрный, белый, натуральный, цветной суперконцентрат, лазерная добавка, антипирен, стабилизатор или содержание вторичного материала | Влияет на поглощение, направление маркировки, остаток и стабильность партии. |
| Поверхность готового изделия | Текстура формы, покрытие, состояние влажности/кондиционирования, толщина стенки и близлежащие элементы сборки | Связывает результат испытания с готовой деталью, а не с идеальным образцом. |
| Содержимое маркировки | Логотип, текст, серийный номер, QR, Data Matrix, минимальный размер символа или модуля и графическое оформление | Определяет реальный размер элемента, поле маркировки и требование к контролю. |
| Критерий приемки | Контраст светлого/темного, допустимые косметические отклонения, читаемость кода, требование к долговечности и допустимое изменение поверхности | Создает условие «годен/не годен» вместо того, чтобы полагаться на субъективное фото образца. |
| Производственная цель | Ручная загрузка, приспособление, лоток, роторная подача, конвейер, ожидаемая продолжительность цикла и потребность в контроле | Связывает осуществимость применения материала с окончательной конфигурацией оборудования. |
| Данные по безопасности | SDS, информация о добавках, ограничения по вытяжке и ограничения доступа оператора | Поддерживает безопасную подготовку пробных испытаний и планирование вытяжки и защитного ограждения на уровне системы. |
Не используйте заменяющий образец для окончательного утверждения
Если производственная деталь стеклонаполненная, огнезащитная, окрашенная, текстурированная, кондиционированная или отформованная по определённому процессу, представленный образец должен соответствовать этому состоянию. Ненаполненная нейлоновая пластинка может привести к неверной рекомендации для готового компонента из ПА.
Как утвержденный образец ПА становится окончательной конфигурацией оборудования
Когда для образца достигнуто стабильное и приемлемое окно процесса, оставшиеся решения — это решения по оборудованию: как воспроизвести эту маркировку с учетом требуемого поля, геометрии, способа загрузки, условий безопасности и производственного цикла.
Источник лазера
Используйте тот же режим, который обеспечил утвержденный результат на ПА. Не меняйте длину волны или поведение импульсов только ради более высокой номинальной мощности.
Линза и поле маркировки
Согласуйте поле с размером кода, размером символов, областью маркировки и размерами заготовки. Более крупное поле не обязательно является лучшим выбором с точки зрения точности.
Оснастка и фокусировка
Определите, как мелкие детали, изогнутые детали или несколько гнёзд будут позиционироваться и удерживаться в пределах подтверждённого условия фокусировки.
Техническое зрение или перемещение
Добавляйте техническое зрение, ротационное манипулирование, компенсацию высоты или другие перемещения только тогда, когда геометрия детали и производственный процесс это оправдывают.
Ограждение и вытяжка
Настраивайте локализацию луча и удаление дыма с учетом выбранного источника, фактического состава PA и метода работы.
Интеграция в производство
Завершите конфигурацию, указав метод загрузки, поток данных, проверку кода, целевое время цикла и любые требования к ПЛК или автоматизации.
Что отправить для получения полезного коммерческого предложения
Отправьте готовую деталь из PA или репрезентативный производственный образец, точную информацию о марке и наполнителе, цвете и добавках, макет маркировки или код, требуемый результат, область маркировки, размеры заготовки, целевой цикл, метод загрузки и любые требования к машинному зрению, поворотному устройству, защитному корпусу, вытяжке или автоматизации. Эта информация позволяет коммерческому предложению следовать проверенному процессу, а не начинаться с универсальной модели станка.
Часто задаваемые вопросы по лазерной маркировке нейлона и PA
Можно ли маркировать нейлон лазером?
Да. Многие детали из нейлона и полиамида можно маркировать лазером, но результат зависит от точной марки PA, цвета, влажностного состояния, наполнителей, добавок, формованной поверхности и требуемого эффекта маркировки. Готовые детали следует протестировать перед выбором станка.
Обозначаются ли PA6 и PA66 одинаково?
Нет. PA6 и PA66 обычно следует квалифицировать отдельно, поскольку марка смолы, кристалличность, влажностные характеристики, пигменты, добавки и формованная поверхность могут изменять окно маркировки и конечный внешний вид.
Как стекловолокно влияет на лазерную маркировку нейлона?
Стекловолокно может изменять текстуру поверхности, рассеяние света и поведение при удалении материала. Основные риски — шероховатость, неравномерный внешний вид и обнаженные волокна, поэтому следует тестировать фактическую марку GF и поверхность.
Какой лазер следует проверить первым для нейлона?
Не существует универсального лучшего лазера для каждого компаунда PA. Волоконный/MOPA и УФ — распространенные начальные варианты сравнения для многих задач идентификации и маркировки кодов, тогда как CO2 может оцениваться для отдельных работ по удалению или текстурированию. Фактический компаунд и целевой результат определяют подходящий вариант.
Почему один и тот же нейлон может маркироваться по-разному в разных партиях?
Марка поставщика, цветной мастербатч, содержание переработанного материала, добавки, условия формования и состояние влажности — всё это может изменить отклик поверхности. Изменение материала должно запускать пересмотр ранее утверждённого технологического окна.
Следует ли испытывать нейлон в сухом состоянии или после кондиционирования?
Проверьте это в условиях, которые отражают реальное производство и эксплуатацию. Если детали обычно кондиционируются, хранятся при окружающей влажности или собираются после заданного процесса сушки, образец должен отражать это состояние, а не не относящиеся к делу лабораторные условия.
Можно ли маркировать стеклонаполненный нейлон, не обнажая волокна?
Это может быть возможно на подходящих компаундах и в подходящих технологических окнах, но обнажение волокон является одной из главных проверок при приёмке. Фактическое процентное содержание GF, поверхность после формования и требуемый контраст следует проверять вместе.
Отправьте окончательную нейлоновую деталь, марку и требования к маркировке
Укажите PA6, PA66 или другую марку PA, марку поставщика, если она доступна, содержание стекловолокна, цвет, добавки, состояние кондиционирования, текстуру поверхности, размеры заготовки, макет или код, целевой контраст, ожидаемое время цикла и критерии приёмки. Zhuorui Laser может использовать результат на образце, чтобы сузить лазерный маршрут, а затем настроить источник, линзу, оснастку, корпус, вытяжку и производственные параметры под утверждённую маркировку.
Запросить цену Запрос по OEM и индивидуальным заказам Связаться с нами