
Compatibilidad priorizando el material
Marcado láser de sustratos electrónicos
Muchos sustratos electrónicos se pueden marcar con láser, incluyendo determinadas superficies de silicio, cerámicas técnicas, máscaras de soldadura y superficies de zafiro o vidrio de pantalla. El proceso viable depende de la capa expuesta, el recubrimiento o acabado, la marca objetivo, la geometría de la pieza y la cantidad de calor o de eliminación de material que el componente puede tolerar.
Comience con cuatro preguntas
- ¿Qué capa debe cambiar: silicio, cerámica, máscara/tinta, zafiro o vidrio?
- ¿La superficie está desnuda, recubierta, impresa, metalizada, pulida o texturizada?
- ¿El objetivo es contraste, ablación, esmerilado, microtextura o legibilidad del código?
- ¿Cuál es la característica más pequeña y el límite aceptable de calor, nebulosidad o fractura?
Familias de materiales
“Sustrato electrónico” describe un trabajo, no una única respuesta del láser
Trate la superficie acabada como una pila. Una oblea pulida, una cerámica cocida, una máscara de soldadura blanca y un recubrimiento de vidrio de cobertura pueden recibir todos el nombre de sustrato electrónico mientras absorben la energía, disipan el calor y aceptan las marcas de manera diferente.
Obleas y dispositivos de silicio
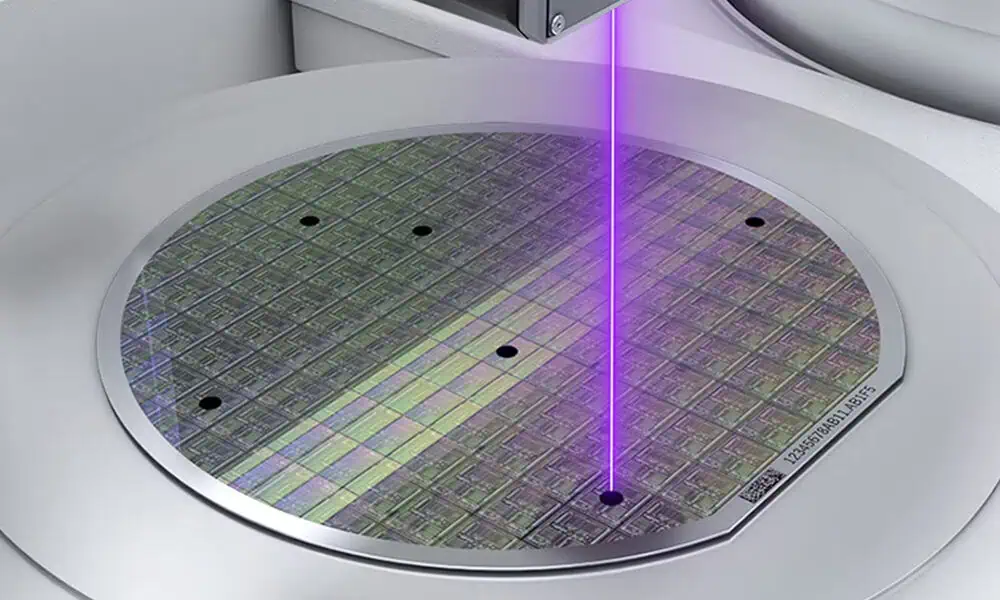
El silicio pulido, oxidado, depositado o estructurado puede responder a través de películas superficiales en lugar del silicio en volumen. Controle la contaminación, la exclusión de bordes, la combadura de la oblea, el soporte de la cara posterior y la zona afectada por el calor permitida.
Ver la guía de obleas de silicio →Sustratos cerámicos
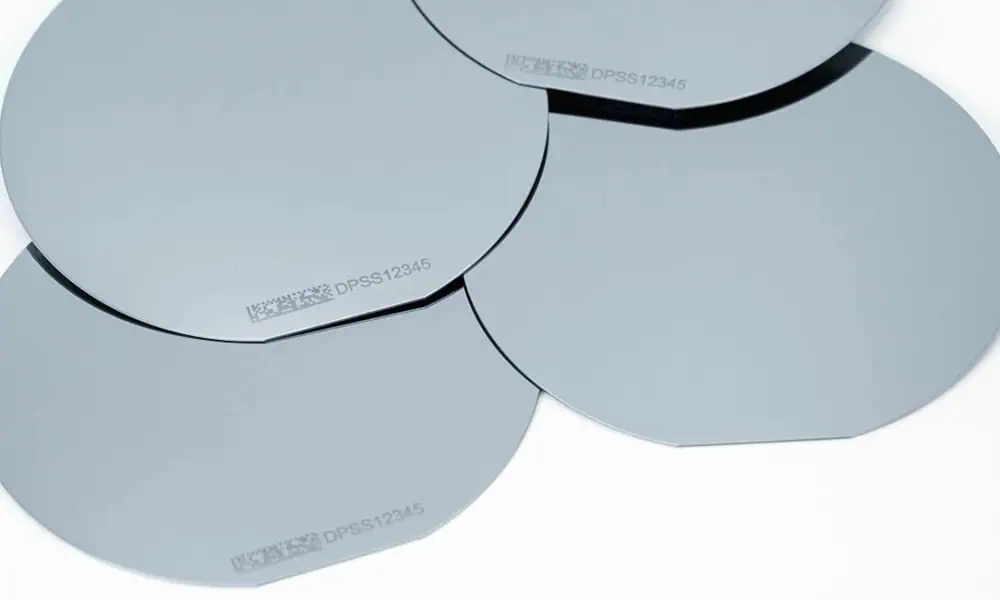
La alúmina, el nitruro de aluminio y otras cerámicas técnicas difieren en porosidad, esmalte, metalización, conductividad térmica y rugosidad superficial. Compruebe el desconchado, el desprendimiento de bordes, la adhesión de los conductores y la limpieza después del marcado.
Ver la guía de sustratos cerámicos →Máscara de soldadura y recubrimientos
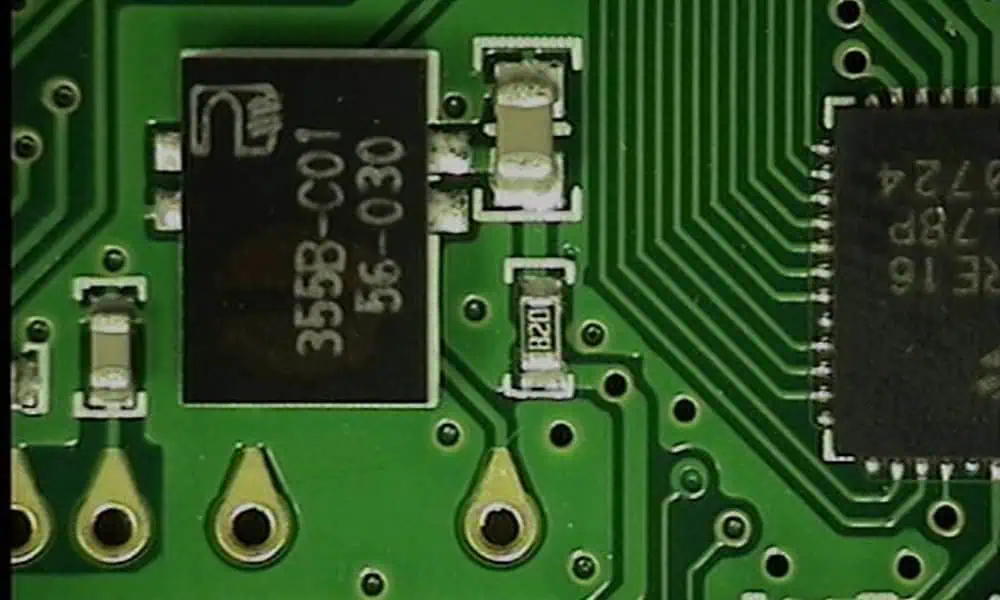
El color de la máscara, la química de la resina, la tinta, la impresión de la leyenda, la exposición del cobre, el estado de curado y el acabado de la placa determinan si el láser crea contraste, elimina una capa o daña la placa. Identifique la pila completa de la PCB.
Ver la guía de máscara de soldadura →Zafiro y vidrio para pantallas
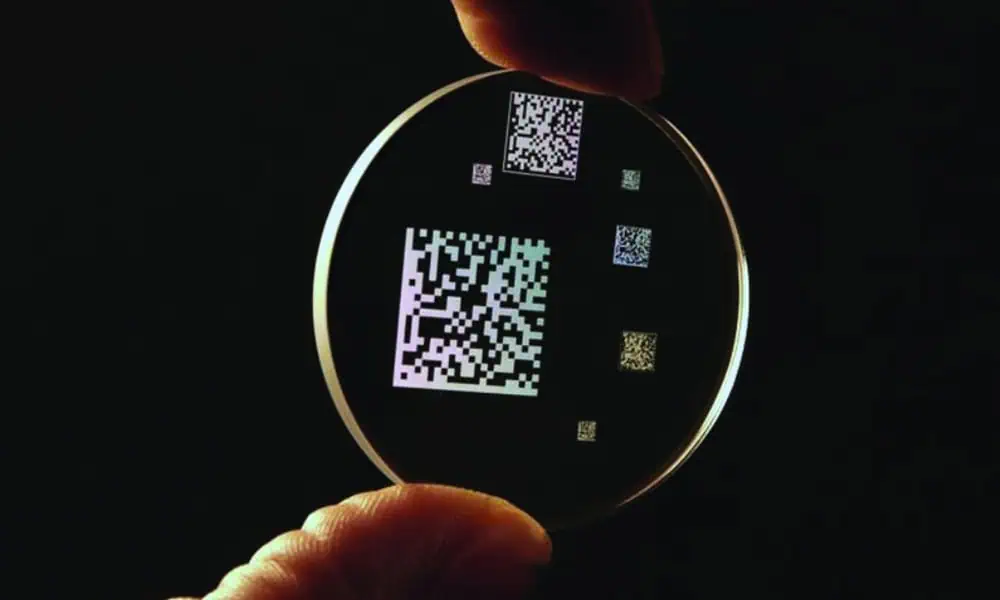
Las superficies transparentes, pulidas o recubiertas son sensibles al enfoque, la tensión, la turbidez y la microfractura. El vidrio de cobertura, las ventanas de zafiro y los apilamientos de pantalla necesitan la geometría final, la condición óptica y los límites cosméticos en la prueba.
Ver la guía de zafiro y vidrio de pantalla →Mapa de comportamiento
Mapear la capa, la trayectoria de la energía y el resultado visible
Antes de comparar la potencia de la máquina, registre la capa que absorbe el haz y la capa que debe permanecer sin cambios. Esto evita que un cupón de buen aspecto enmascare la delaminación, el daño en el conductor o defectos ópticos ocultos.
| Variable del material | Pregunta típica del proceso | Señal de fallo | Evidencia de aceptación |
|---|---|---|---|
| Película superficial de silicio | ¿La marca está sobre óxido, nitruro, metal o silicio expuesto? | Desprendimiento de película, residuos, daño o contaminación en el borde de la oblea | Microscopía, verificación de partículas, límite eléctrico/funcional y repetibilidad |
| Cuerpo cerámico y metalización | ¿La marca permanecerá dentro de la cerámica o afectará las capas cocidas/conductoras? | Astillado, microfisuras, levantamiento del conductor, recast rugoso | Inspección con luz oblicua, comprobación de adherencia/limpieza y límite dimensional |
| Máscara de soldadura / leyenda | ¿El resultado deseado es contraste, eliminación selectiva o cobre expuesto? | Socavado de máscara, exposición de cobre fuera del diseño, residuo o decoloración | Ancho de pista, límite de aislamiento, contraste, facilidad de limpieza y grado de inspección |
| Zafiro / vidrio de pantalla | ¿Se puede esmerilar o ablacionar la superficie sin daño óptico o estructural? | Halo de neblina, grietas en estrella, fractura de borde o delaminación del recubrimiento | Zona cosmética, verificación de transmitancia/neblina, revisión microscópica y ciclado térmico si es necesario |
| Recubrimiento, impresión o adhesivo | ¿Qué capa crea el contraste y qué humos/residuos se producen? | Eliminación desigual, olor, redeposición, sustancias restringidas desconocidas | Especificación de capa/SDS, verificación de captura, límite de residuos y apariencia |
Contexto de aplicación
¿Por qué se marcan los sustratos electrónicos?
El marcado láser suele utilizarse cuando un componente electrónico necesita identificación permanente, trazabilidad, referencias de inspección o modificación superficial controlada sin añadir etiquetas ni tintas. La razón exacta depende del sustrato y de dónde se sitúa la marca en el componente terminado.
Obleas de silicio y dispositivos
Las superficies de las obleas y los dispositivos pueden necesitar identificación de lote, pieza u orientación, códigos compactos o marcas de referencia de proceso. La marca debe permanecer dentro del borde permitido y de los límites de contaminación y térmicos de la pila real de obleas o dispositivos.
Sustratos de circuitos cerámicos
La alúmina, el AlN y los sustratos relacionados se utilizan en módulos electrónicos, electrónica de potencia, sensores y portadores de circuitos. El marcado puede apoyar la identificación de piezas, la trazabilidad y el control de ensamblaje mientras evita grietas, daños en los conductores o residuos.
Máscaras y recubrimientos de PCB
La máscara de soldadura, la leyenda y otros recubrimientos de la placa pueden marcarse para la identificación de la placa, la serialización, los códigos de trazabilidad y las referencias de inspección. El proceso debe distinguir el contraste inofensivo de la exposición no deseada del cobre o del socavado de la máscara.
Zafiro y vidrio de pantalla
Las ventanas ópticas, las cubiertas y las piezas relacionadas con pantallas pueden requerir identificación discreta, referencias de alineación o marcas cosméticas controladas. La turbidez, la microfractura, el daño del recubrimiento y la tensión en los bordes pueden ser más importantes que la marca visible por sí sola.
Contenido típico del marcado
¿Qué se suele marcar?
El propio diseño gráfico cambia el requisito del proceso. Un logotipo grande, un número de serie pequeño y un código denso legible por máquina no exigen el mismo tamaño de punto, estrategia de escaneo o método de inspección.
Identificación de pieza y lote
Números de pieza, números de serie, identificadores de lote o tanda y otras referencias de fabricación.
Códigos legibles por máquina
Códigos 1D o 2D, como Data Matrix o identificación tipo QR, cuando el producto y el método de inspección así lo requieran.
Texto y logotipos
Branding, identificación de componentes, información de polaridad u orientación y otro texto legible.
Fiduciales y marcas de referencia
Referencias de alineación, posicionamiento o inspección donde una marca controlada forma parte del proceso de fabricación o de calidad.
Resultado de marcado objetivo
¿Qué resultado necesita realmente?
“Una marca visible” no es una especificación completa. Decida si el láser debe cambiar de color, eliminar una capa controlada, crear textura o producir un código que siga siendo legible sin dañar la función eléctrica, óptica o mecánica.
Alto contraste, poca eliminación
Útil cuando la identificación debe ser fácil de ver mientras se mantiene el sustrato o recubrimiento en gran medida intacto. Valide la consistencia del color, los efectos del calor y los límites funcionales.
Eliminación selectiva de capa
Se utiliza cuando se debe eliminar una máscara, recubrimiento, tinta o película en un área controlada. Verifique la profundidad, el socavado, los residuos y si la capa inferior se expone intencionalmente o debe permanecer protegida.
Esmerilado o microtextura
Relevante para superficies seleccionadas de vidrio, zafiro o cerámica donde el efecto visible proviene de una modificación controlada de la superficie. Inspeccione el halo de neblina, la rugosidad, el agrietamiento y la sensibilidad de los bordes.
Características finas legibles
El microtexto y los códigos densos ejercen más presión sobre el tamaño del punto, la estabilidad del enfoque, la estrategia de escaneo y la inspección. Defina la característica más pequeña y el método de aceptación antes de elegir la óptica.
Geometría de la pieza
¿Cómo cambian el espesor, el tamaño y la forma el proceso?
La geometría cambia el enfoque, el flujo de calor, la tensión, el soporte y el movimiento necesario para alcanzar toda el área de marcado. El mismo material puede requerir una configuración de máquina diferente cuando la pieza cambia de una pequeña probeta plana a una oblea delgada, un panel grande o una cubierta óptica curva.
| Condición de la pieza | Qué puede cambiar | Qué evaluar |
|---|---|---|
| Obleas delgadas o sustratos frágiles | El soporte trasero, el calentamiento local y la tensión en los bordes se vuelven más críticos. | Planitud del dispositivo de fijación, combadura, exclusión de bordes, margen térmico e inspección de grietas/desportilladuras. |
| Piezas gruesas o que dispersan el calor | La energía necesaria para el efecto objetivo puede cambiar porque el calor sale de la zona de marcado de manera diferente. | Contraste/eliminación repetibles, efecto de temperatura local y si la ventana de proceso es estable en toda la pieza. |
| Paneles grandes o áreas de marcado grandes | Un único campo de escaneo puede no cubrir toda el área requerida con el tamaño de característica necesario. | Elección de lente/campo, movimiento o indexación XY, tolerancia de unión y repetibilidad del dispositivo de fijación. |
| Superficies curvas, escalonadas o con altura variable | El enfoque puede moverse fuera de la profundidad de campo útil. | Tolerancia focal, presentación de la pieza, enfoque 3D o movimiento controlado cuando la geometría real lo justifique. |
| Marcas cerca de bordes o características frágiles | El riesgo de grietas, desprendimiento, neblina o levantamiento del recubrimiento puede aumentar. | Distancia al borde, tensión local, método de soporte, dirección de escaneo y aceptación bajo aumento. |
Primera ruta de cribado
¿Qué ruta láser debería probar primero?
La UV suele ser un primer cribado sensato para características finas y de bajo calor en recubrimientos seleccionados, películas de silicio y superficies similares al vidrio. El CO₂, el verde o la fibra/MOPA pueden evaluarse cuando la absorción y el efecto deseado los respalden. La longitud de onda real, el comportamiento del pulso, la óptica, el campo y el recinto deben confirmarse en muestras de producción.
- UV: texto fino, microcódigos y pruebas seleccionadas de recubrimientos de bajo calor o vidrio.
- CO₂: revisión condicional para recubrimientos adecuados, cerámicas o efectos visibles más grandes donde se pueda controlar el calor.
- Verde: cribado específico del proyecto en apilamientos transparentes o reflectantes cuando la respuesta de la muestra lo respalde.
- Fibra/MOPA: capas seleccionadas metalizadas, conductoras o asistidas por aditivos; no es la opción predeterminada para vidrio transparente sin recubrimiento ni para toda cerámica.
| Ruta | Puede ser evaluado para | Límite |
|---|---|---|
| UV | Marcas finas, contraste del recubrimiento, películas seleccionadas de vidrio/silicio | El enfoque, la contaminación, la velocidad de escaneo y la química del recubrimiento siguen controlando la ventana. |
| CO₂ | Cerámicas seleccionadas o máscaras/recubrimientos poliméricos, marcas más grandes | Debe comprobarse la propagación térmica, los residuos y el daño al conductor/óptico. |
| Verde | Ensayos condicionales de apilamientos transparentes/reflectantes | Úselo solo con evidencia de muestras reales; sin afirmación universal sobre el vidrio. |
| Fibra/MOPA | Capas conductoras, metalizadas o asistidas por aditivos | La respuesta del silicio desnudo, la cerámica y el vidrio transparente depende de la superficie. |
Riesgos y modos de fallo
Verifique la calidad de la marca, la función del componente y la seguridad en conjunto
Los sustratos electrónicos pueden fallar de maneras que no son obvias desde la parte frontal de la marca. Los riesgos típicos incluyen microgrietas, desconchado, desprendimiento del recubrimiento, daño al cobre o al conductor, nebulosidad óptica, residuos y contaminación. También deben controlarse el penacho, las partículas y la energía láser reflejada. Evalúe la estrategia completa de seguridad de la máquina —incluidos el cerramiento, los enclavamientos, la extracción y los controles apropiados para la longitud de onda— para el equipo y el apilamiento de materiales reales.
- Identifique la máscara, la tinta, el adhesivo, la metalización y los tratamientos superficiales desconocidos; solicite información del proveedor o la ficha de datos de seguridad (SDS) cuando esté disponible.
- Verifique el flujo de aire del recinto y la captura de la pluma en la marca real, no solo en la entrada de extracción.
- Inspeccione partículas y redeposición en ópticas, utillajes y superficies del producto después de ciclos repetidos.
- Defina enclavamientos, parada de emergencia, acceso de mantenimiento y medidas de protección adecuadas para la longitud de onda junto con el responsable de seguridad del equipo.
- Retenga la aprobación de producción si el agrietamiento, la delaminación, la pérdida de aislamiento, la turbidez óptica o la contaminación están fuera del límite acordado.
Validación de muestra
Envíe el sustrato completo y defina qué significa “bueno”
Una prueba significativa utiliza material de grado de producción, condición de superficie terminada y aceptación medible. Un cupón desnudo no es suficiente cuando el producto tiene máscara, conductor, recubrimiento óptico, adhesivo, curvatura o requisito de limpieza.
| Entrada | Proporcione | Por qué es importante |
|---|---|---|
| Identidad del material | Grado de silicio/pila de películas; alúmina, AlN u otra cerámica; máscara de soldadura/leyenda; tipo de zafiro o vidrio de pantalla | La composición y la respuesta de las capas pueden cambiar la dirección de la fuente y el límite térmico. |
| Pila de superficie | Desnudo, óxido/nitruro/metalizado, recubierto, impreso, plateado, pulido, texturizado o laminado | La capa exterior puede absorber el haz y determinar el contraste, los residuos y los humos. |
| Geometría | Oblea, panel, cupón, cubierta curva, grosor, exclusión de bordes, dispositivo de fijación y tolerancia focal | Controla el enfoque, la tensión, el riesgo en los bordes y la dirección de movimiento/fijación. |
| Requisito de marcado | Logotipo, texto, código 1D/2D, número de serie, marca fiducial de alineación, característica más pequeña y ubicación del objetivo | Define el tamaño del punto, la estrategia de escaneo y el método de inspección. |
| Aceptación | Límite de contraste o ablación, grado de microscopio/visión, aislamiento eléctrico, velo/transmitancia, limpiabilidad y durabilidad | Evita aprobar una marca visible que dañe la función o la apariencia. |
| Contexto de producción | Variación por lotes, ciclo esperado, proceso con estación de parada o continuo, regla de rechazo y límite de documentación | Muestra si una estación de marcado estándar es suficiente o si se debe evaluar el movimiento, la visión, la automatización o la integración. |
Configuración final de la máquina
¿Cómo define la prueba de muestra la máquina que necesita?
Una prueba de muestra exitosa debe hacer más que demostrar que una marca es posible. Debe establecer una ventana de proceso repetible y mostrar qué características de la máquina son realmente necesarias para la pieza de producción.
| Hallazgo de la prueba | Decisión de configuración | Implicación práctica |
|---|---|---|
| El comportamiento de la longitud de onda y del pulso produce el efecto requerido con un margen aceptable de calor y daño | Familia de fuente láser y rango de operación requerido | Evite elegir una fuente solo por su potencia nominal; conserve la ruta que proporciona la ventana de calidad estable en la pila real. |
| Se confirman la característica más pequeña, la densidad de código y el área de marcado | Lente, tamaño de punto, campo de marcado y distancia de trabajo | Equilibre la cobertura de campo frente al tamaño de la característica y la tolerancia focal en lugar de seleccionar el campo más grande por defecto. |
| La pieza es delgada, frágil, curva, grande o sensible a la posición | Dispositivo de fijación, soporte, movimiento rotativo/XY/3D o estrategia de enfoque cuando sea necesario | Solo agregue movimiento o enfoque especial cuando la geometría real no pueda manejarse de forma fiable con una configuración más simple. |
| La posición de la pieza o la ubicación de la marca varía entre ciclos | Funciones de visión, alineación o presencia de pieza cuando se justifiquen | La visión puede ayudar a identificar y localizar piezas, pero por sí sola no resuelve grandes variaciones de altura ni una fijación deficiente. |
| El material produce pluma, partículas o peligros de reflexión | Recinto, extracción, filtración y controles de seguridad | Dimensione el enfoque de seguridad y control de humos para la longitud de onda real, la pila de materiales, el modo de acceso y el proceso de mantenimiento. |
| El rendimiento requerido y la interacción con la línea están definidos | Estación manual, movimiento indexado, marcado en transportador/en línea o integración basada en proyecto | Use los requisitos del ciclo completo, no solo la velocidad de escaneo, para decidir si se necesita una estación estándar o una revisión de integración de nivel superior. |
Preguntas frecuentes
Preguntas frecuentes sobre sustratos y recubrimientos electrónicos
¿Se puede marcar el silicio con láser?
Algunas superficies de silicio seleccionadas se pueden marcar, pero la ruta útil depende del óxido, el nitruro, el metal, el resist, la contaminación, la geometría de la oblea y la zona afectada por el calor permitida. Pruebe la pila de películas real.
¿Qué láser es el mejor para sustratos cerámicos?
No hay una respuesta universal. El UV, el CO₂, el verde o la fibra/MOPA pueden evaluarse por separado para diferentes cuerpos cerámicos, metalizaciones y efectos deseados. El astillado, las microfisuras y la adherencia del conductor deben formar parte de la aceptación.
¿Puede un láser marcar la máscara de soldadura sin exponer el cobre?
A veces, pero el color de la máscara, el curado, la resina, el espesor y el acabado de la placa controlan la ventana. Defina el contraste deseado o la eliminación selectiva e inspeccione la exposición del cobre, el límite de aislamiento y los residuos.
¿Se pueden marcar el zafiro o el vidrio de pantalla?
Algunas superficies seleccionadas pueden recibir esmerilado, ablación o cambios de recubrimiento, pero el halo de neblina, las microfracturas, el daño en los bordes y el rendimiento óptico deben verificarse en la geometría final del vidrio o del zafiro.
¿Qué debo enviar para una prueba?
Envíe muestras de producción con la pila completa de capas, dimensiones, acabado, arte de marcado, característica más pequeña, límites de aceptación, variación por lote, método de limpieza e información relevante de SDS o de recubrimiento.
¿Cómo se elige la configuración final de la máquina después de las pruebas?
Utilice la ventana de muestra validada para definir la familia de la fuente, la óptica y el tamaño de campo; después, añada únicamente las funciones de utillaje, movimiento, visión, cerramiento, extracción e integración que requieran la geometría real de la pieza, la tolerancia de posicionamiento, las necesidades de seguridad y el ciclo de producción.
Calificación de muestras
Deje que el sustrato real elija la ruta del láser
Comparta la pieza de producción, la pila de capas, el acabado, la geometría, el diseño de marcado y los criterios de aceptación medibles. Tras la validación de la muestra, Zhuorui Laser puede evaluar la ruta de la fuente, la óptica, el campo de marcado, el utillaje, el cerramiento/extracción y las funciones de movimiento o visión requeridas antes de presupuestar la configuración final.
Solicitar CotizaciónConsulta de OEM y personalizaciónContáctenos