
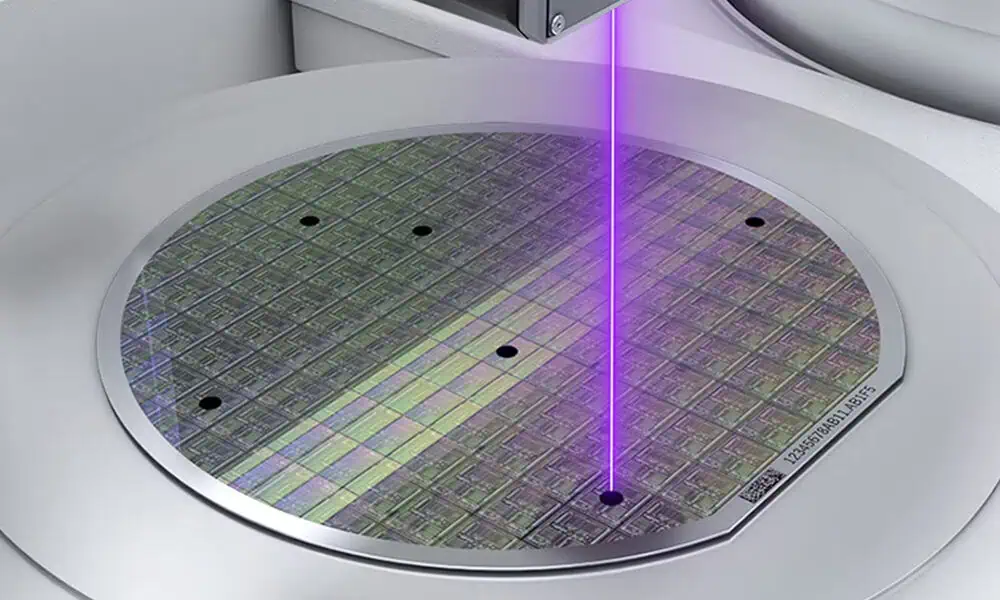
Marcado láser de obleas de silicio
Evaluar la identificación de la superficie, las marcas en el borde de la oblea y las micro marcas finas a partir del silicio real, la pila de capas superficiales, la cara, el grosor y los límites de daño, no a partir de la palabra “oblea” por sí sola. Las rutas UV, verde e infrarrojo cercano deben compararse como hipótesis de prueba de muestras antes de liberar un proceso o una máquina.
El silicio se puede marcar, pero el resultado aprobado es específico de la oblea
Un láser puede crear un cambio superficial controlado, una característica ablacionada poco profunda o eliminar una capa superficial seleccionada en algunas obleas de silicio. Que ese resultado sea aceptable depende de la construcción de la oblea y de lo que el siguiente proceso deba proteger.
- Identificar silicio monocristalino o policristalino, el grado del proveedor, el tipo y la información de dopaje conocida cuando esté disponible.
- Registrar las superficies pulidas, rectificadas, texturizadas o preparadas de otro modo, y cada capa de óxido, nitruro, fotorresistente, pasivación o recubrimiento en el área de marcado.
- Separe las ubicaciones de la cara frontal, la cara posterior, el bisel y el borde, ya que el enfoque, la contaminación y el riesgo de fractura pueden cambiar.
- Defina el contraste visible, la legibilidad del código, la eliminación permitida y los límites de daño antes de elegir una ruta láser.
- Apruebe el resultado después de la limpieza y la inspección en obleas representativas de la producción, no solo en un cupón conveniente.
No hay una tabla universal de parámetros
La potencia, el ancho de pulso, la frecuencia, la velocidad de escaneo, el tramado, el desplazamiento de enfoque y el número de pasadas no se transfieren de forma segura de una pila de obleas a otra. Una matriz de pruebas controlada es el punto de partida defendible.
Defina el estado de la oblea antes de comparar fuentes láser
El nombre del material base es solo la primera entrada. La marca interactúa con la superficie final que se presenta al haz.
Identidad del silicio
Registre el material monocristalino o policristalino, la designación del proveedor, el tipo de conductividad, la información de resistividad o dopaje cuando sea relevante y esté disponible. No infiera una ventana de proceso solo a partir del color.
Preparación de la superficie
Identifique las superficies pulidas, lapeadas, rectificadas, texturizadas, grabadas o preparadas de otro modo. La rugosidad y el acabado pueden cambiar la absorción local, el contraste y el comportamiento de las partículas.
Pila de capas
Enumere el óxido nativo o crecido, nitruro, pasivación, fotorresistente, recubrimiento, metalización o protección temporal en la zona de marcado. Aclare si el objetivo es el silicio o una capa por encima de él.
Geometría
Proporcione diámetro, espesor, límites de combadura o alabeo, perfil de borde, muesca o plano, zona de marcado y áreas de exclusión cercanas. La geometría afecta el soporte, el enfoque y la seguridad del borde.
Condición del proceso
Indique si la oblea está desnuda, patronada, recubierta, cortada en dados o ensamblada, y si el marcado se realiza antes o después de pasos sensibles de limpieza, unión, recubrimiento o dispositivo.
Límite de aceptación
Defina el cambio óptico permitido, la eliminación, la profundidad, el nivel de partículas, el daño en el borde, la indicación de microfisuras, la limpieza y las comprobaciones funcionales. “Legible” por sí solo rara vez es suficiente.
¿Dónde se utiliza el marcado láser de obleas de silicio y por qué?
El marcado láser se evalúa comúnmente cuando una oblea necesita una identificación duradera o trazabilidad legible por máquina sin añadir tinta, etiquetas o un identificador adjunto separado. La ubicación exacta y el método de marcado aún deben adaptarse a la superficie de la oblea y al siguiente paso de fabricación.
Identificación de obleas
Use un identificador permanente para distinguir obleas individuales, lotes o registros de proceso en los que la identificación deba permanecer asociada a la oblea física.
Trazabilidad de procesos
El marcado puede facilitar el seguimiento a través de inspección, manipulación, limpieza, recubrimiento, unión u otras etapas de proceso controladas cuando el esquema de identificación y la ubicación de la marca son compatibles con el flujo de trabajo.
Lectura automatizada
Los símbolos legibles por máquina o los caracteres compatibles con OCR pueden facilitar la identificación basada en cámara, pero la geometría del código, la iluminación, el lector y la respuesta de la superficie deben validarse en conjunto.
Reidentificación después del procesamiento
Una marca duradera puede ayudar a preservar la identidad después de pasos de procesamiento seleccionados, siempre que la marca sobreviva al proceso y no contamine ni interfiera con la superficie de la oblea.
Coincidencia entre inspección y registros
La identificación legible de la oblea puede ayudar a conectar una oblea física con registros de inspección, metrología o producción cuando el flujo de trabajo de datos está definido por el sistema de fabricación.
Identificación específica de la ubicación
Las ubicaciones en la cara frontal, la cara posterior y el borde o bisel pueden satisfacer diferentes necesidades de manipulación y trazabilidad. La posición elegida debe permanecer fuera de las áreas protegidas y probarse como su propia condición de proceso.
¿Qué se suele marcar en una oblea de silicio?
La pregunta útil no es solo si el láser puede hacer una marca visible, sino si puede reproducir el formato de identificación requerido en el tamaño y la ubicación previstos con suficiente margen para el método de inspección elegido.
ID alfanumérico de la oblea
Las referencias de número de serie, los identificadores de obleas, los caracteres relacionados con el lote u otros datos alfanuméricos controlados pueden marcarse para lectura humana, con microscopio o asistida por OCR.
Símbolo 2D legible por máquina
Los códigos 2D compactos se pueden evaluar cuando se requiere identificación automatizada. El tamaño de celda, la zona de silencio, el contraste local, la textura de la superficie, la iluminación y la configuración del lector afectan al margen utilizable.
Microtexto o caracteres compactos
Puede que se necesite texto pequeño cuando la zona de marcado disponible esté restringida. Especifique la altura mínima de los caracteres, el ancho de trazo, la orientación y el aumento de inspección o la cámara reales.
No elija el contenido del marcado de forma independiente de la ubicación en la oblea.
Un código que es legible en una zona plana del reverso puede no transferirse a un bisel o borde. El formato de datos, el tamaño y la ubicación de la marca deben definirse junto con el dibujo de la oblea, las zonas de exclusión y el método de inspección.
Defina el resultado que necesita antes de elegir el mecanismo de marcado
Comience por el resultado de aceptación: identificación legible, profundidad controlada, pocos residuos, cambio superficial limitado o eliminación selectiva de capas. Luego determine qué mecanismo físico de marcado puede producir ese resultado en la pila real de obleas.
Contraste óptico legible
Para una identificación visible o legible por cámara, defina el contraste requerido con la iluminación y el lector reales. El proceso puede basarse en un cambio óptico o de textura controlado, pero la legibilidad debe liberarse con el sistema de inspección previsto.
Marca superficial de bajo daño
Cuando deba limitarse la eliminación, defina el cambio de textura permitido, las partículas, el material refundido, la indicación de microfisuras y la respuesta a la limpieza. Una marca que parece lo suficientemente oscura aún puede no cumplir el límite de daño.
Geometría permanente poco profunda
Si la durabilidad depende del relieve físico, defina el perfil o la profundidad aceptables e inspeccione material refundido, residuos y daño local. La microablación poco profunda puede crear geometría duradera, pero requiere evidencia de control de proceso más estricta.
Eliminación selectiva de capa
Si el objetivo es un óxido, pasivación, resist, recubrimiento o capa metalizada, defina la capa a eliminar, la superficie de parada y la exposición permitida debajo de ella. Este es un proceso selectivo de capas, no una marca universal de silicio.
Microtexto legible por humanos
Defina la altura mínima de carácter, el ancho de trazo, la orientación y el microscopio o cámara utilizados para la aceptación. El tamaño nominal del punto por sí solo no prueba texto de producción confiable.
Código legible por máquina
Defina contenido, geometría de celda, zona de silencio, iluminación, lector y criterio de clasificación o lectura. Libere el sistema completo de código y lector en lugar de la apariencia de una muestra favorable.
El resultado primero, el mecanismo segundo
El cambio de contraste, la rugosidad fina, la ablación poco profunda y la eliminación selectiva de capas son mecanismos diferentes. El mecanismo correcto es el que cumple con el resultado requerido de legibilidad o identificación mientras se mantiene dentro de los límites de daño, contaminación y procesos posteriores de la oblea.
Las marcas en la cara frontal, la cara posterior y el borde son problemas de prueba diferentes
La ubicación cambia las capas cercanas, la geometría de enfoque, el método de soporte y el riesgo posterior. Apruebe cada ubicación de marca prevista en lugar de suponer que un resultado se transfiere alrededor de la oblea.
Proteja las regiones activas o con patrones
Confirme la capa exacta bajo el haz, las zonas de exclusión, los límites de partículas y si algún cambio óptico o térmico puede afectar un proceso posterior. Un resultado cosmético no establece la seguridad del dispositivo.
Verifique el acabado, el contacto con el chuck y la unión posterior
La rugosidad de la cara posterior, las películas, la condición de adelgazamiento y el método de soporte pueden cambiar la respuesta de la marca. Valide la limpieza, la planitud y cualquier interfaz utilizada por la manipulación o la unión posteriores.
Controle el enfoque y la carga del borde frágil
El borde curvo presenta un ángulo y una distancia de trabajo cambiantes cerca de una región mecánicamente sensible. El contacto con el dispositivo de fijación, la profundidad de la marca, los residuos, las astillas y las microfisuras requieren una inspección explícita.
¿Cómo cambian el proceso el diámetro, el espesor, la combadura, el alabeo y la geometría del borde?
La geometría de la oblea cambia cómo se puede soportar la pieza, con qué fiabilidad la superficie permanece enfocada y cuánto margen mecánico existe cerca del borde. Estas variables pueden cambiar el dispositivo de fijación, la estrategia de enfoque y el plan de inspección incluso cuando el apilamiento superficial de silicio no ha cambiado.
Diámetro
Los formatos de oblea más grandes o diferentes cambian el área de soporte, el método de manipulación, la zona de marca alcanzable y el diseño del dispositivo de fijación. Confirme si se debe alcanzar la marca en una orientación fija o después de la alineación de la muesca/parte plana.
Espesor
Las obleas delgadas o adelgazadas son más sensibles a las condiciones de soporte, la carga puntual y la deflexión. El dispositivo de fijación debe sujetar la oblea sin crear tensiones locales ni contaminar las superficies protegidas.
Combado y alabeo
La variación de altura de la superficie puede alejar el plano de la marca del enfoque nominal. Las características y los códigos pequeños pueden necesitar un control de altura más estricto, una zona de marca restringida o una estrategia de autofoco/gestión de altura.
Perfil de borde y bisel
Un bisel curvo cambia el ángulo de la superficie y la distancia de trabajo a lo largo de la marca mientras permanece cerca de un límite frágil. Por lo tanto, el marcado de bordes necesita su propio enfoque, dispositivo de fijación y plan de inspección de grietas/astillas.
Muesca o parte plana
Una muesca o parte plana puede proporcionar información de orientación para una colocación repetible. Defina la coordenada de la marca a partir de una referencia aprobada e indique la zona de exclusión y la tolerancia de colocación.
Tamaño y ubicación de la micromarca
A medida que la zona de marca se vuelve más pequeña, el error de enfoque, el error de colocación, la distorsión de celda o trazo y la configuración del lector pasan a formar una parte mayor de la ventana de proceso. Valide la característica completa, no solo su centro.
La geometría cambia el sistema, no solo los parámetros del láser
Cuando el espesor, la combadura, la curvatura del borde o la tolerancia de colocación se vuelven críticos, la solución puede requerir cambios en el soporte, el posicionamiento, la visión, el control de altura o la inspección en lugar de simplemente más potencia láser o una receta de escaneo diferente.
¿Qué ruta láser debería probar primero?
No existe una longitud de onda universal óptima para cada oblea de silicio. Una primera prueba útil acota la ruta según el resultado requerido, la capa bajo el haz y el límite de daño, y luego compara fuentes técnicamente plausibles según la condición final de la oblea.
Comience con una comparación UV / verde cuando domine el control de características finas
Cuando la tarea hace hincapié en características pequeñas, la interacción controlada con una película superficial o un margen de daño estrecho, UV y verde son rutas de comparación tempranas útiles. Aun así requieren inspección directa para detectar partículas, rugosidad, grietas y compatibilidad con etapas posteriores.
Incluya el infrarrojo cercano / fibra de forma temprana cuando sea aceptable la interacción directa con el silicio o la ablación poco profunda
La fibra de infrarrojo cercano puede entrar en la primera prueba cuando el efecto objetivo permite la interacción directa con el silicio, la rugosificación o la eliminación superficial de material. La acumulación térmica, el material refundido, los desechos y la sensibilidad de borde pasan entonces a ser verificaciones explícitas de aceptación.
Para obleas recubiertas o metalizadas, identifique primero la capa objetivo
Si el haz encuentra primero óxido, nitruro, pasivación, fotorresistencia, recubrimiento o metalización, decida si el objetivo es marcar esa capa, eliminarla selectivamente o llegar al silicio que hay debajo. La pila de capas puede cambiar qué ruta merece prioridad inicial.
No transfiera directamente un resultado de cara a un borde o bisel
Una ruta que funciona en una superficie plana de oblea es solo una hipótesis inicial para el marcado de bordes. El ángulo modificado, la distancia de trabajo y el límite frágil requieren una prueba de borde y un plan de inspección independientes.
| Ruta | Por qué puede entrar en un ensayo | Precauciones principales | Evidencia de liberación |
|---|---|---|---|
| Láser UV | Cribado de características finas, respuestas seleccionadas de superficie o capa y tareas que requieren una colocación controlada de la energía. | La radiación UV no es automáticamente “fría”. Un enfoque ajustado, pasadas repetidas y una pila de capas inadecuada todavía pueden crear rugosidad, partículas o daños. | Geometría de la característica, resultado del lector, partículas, respuesta de limpieza e inspección de superficie o borde en la oblea final. |
| Láser verde | Una ruta de comparación cuando el silicio o el apilamiento superficial responden de manera más útil y el comportamiento de características finas respalda la tarea. | Deben confirmarse la disponibilidad y la configuración del proyecto. La longitud de onda por sí sola no demuestra contraste, bajo daño ni idoneidad para producción. | Evidencia directa de muestras lado a lado frente a otras rutas técnicamente viables. |
| Infrarrojo cercano / fibra | Condiciones seleccionadas de silicio, capas superficiales o tareas de ablación en las que la respuesta real demuestre una ventana de proceso utilizable. | Deben inspeccionarse la acumulación térmica, el comportamiento de fusión o refundición, la rugosidad y la sensibilidad del borde. Un cupón exitoso no libera un borde de oblea. | Mecanismo de marcado, perfil o profundidad cuando sea relevante, residuos, inspección de grietas/astillas, legibilidad y aceptación posterior. |
La selección de la máquina sigue el efecto aprobado.
Una vez validada una ruta de muestra, la fuente, la óptica, el tamaño de campo, el control de enfoque, el recinto, el utillaje, la visión, la extracción y el software pueden configurarse en torno a la marca real y al flujo de trabajo de producción.
Riesgos comunes y modos de fallo en el marcado láser de obleas de silicio
Una marca puede parecer aceptable en una fotografía y, aun así, incumplir los requisitos de limpieza, geometría, lectura o procesos posteriores.
Desconchados y microfisuras
Preste especial atención cerca del borde, la muesca, las zonas adelgazadas y las concentraciones de tensión locales. Defina el aumento u otro método de inspección cuando la visualización normal sea insuficiente.
Partículas y residuos
Mida o controle los residuos sueltos y la respuesta a la limpieza donde la contaminación sea relevante. El umbral apropiado corresponde al plan de aceptación del proceso del cliente.
Refundido y rugosidad
Inspeccione el material fundido o redepositado, la textura porosa y el cambio de perfil superficial. Estos pueden afectar al contacto, la unión, el recubrimiento o la limpieza posterior.
Eliminación excesiva de capas
Al eliminar una película, verifique las características adyacentes y la superficie de parada. Una abertura visualmente limpia no demuestra integridad eléctrica, óptica o de adhesión.
Distorsión del código
El crecimiento de celdas, las celdas faltantes, el redondeo de bordes, el bajo contraste local y la deriva de enfoque pueden reducir el margen de lectura incluso cuando el símbolo se decodifica una vez.
Variación entre lotes
Compare lotes, posiciones y condiciones de superficie representativos. Apruebe la ventana de proceso en lugar de la mejor oblea individual.
Construya la matriz de prueba en torno a la oblea final y el método de aceptación
Un cupón sustituto puede ayudar a evaluar rutas, pero no debería aprobar un proceso para una oblea, borde o superficie recubierta en condición final.
| Entrada | Qué proporcionar | Por qué es importante |
|---|---|---|
| Identidad del silicio | Mono/poli, grado del proveedor, tipo, información de resistividad o dopaje cuando esté disponible, referencias de lote | Separa materiales que podrían no compartir la misma respuesta. |
| Pila de superficie | Acabado más óxido, nitruro, pasivación, fotorresist, recubrimiento, metalización o protección en la zona de marcado | Define con qué interactúa realmente el haz y si se permite la remoción. |
| Geometría de la oblea | Diámetro, espesor, perfil de borde, muesca/plano, límites de comba/alabeo, zonas de dibujo y exclusión | Controla el soporte, el enfoque, la colocación y el riesgo de borde. |
| Marcar objetivo | Ubicación frontal/trasera/de borde, ilustración o datos, tamaño del código, tamaño de celda/trazo, contraste, textura u objetivo de profundidad | Convierte “micro mark” en una característica medible. |
| Inspección | Métodos de lector/verificador, iluminación, ampliación, partículas, grietas/desportillados, perfil y defectos | Define la aprobación más allá de una fotografía visual. |
| Controles posteriores | Aceptación de procesos de limpieza, unión, recubrimiento, contacto, térmicos, eléctricos, ópticos u otros procesos relevantes | Evita la liberación de una marca que comprometa una operación posterior. |
| Producción | Volumen, objetivo de ciclos, carga, orientación, automatización, serialización, datos y estrategia de rechazo | Encamina las preguntas del sistema a la aplicación correcta y a la evaluación de la solución. |
La evidencia de liberación debe mostrar la decisión completa
Registre el estado de la oblea, la ubicación de la marca, la fuente y las condiciones de prueba, el resultado del código o de la característica, los hallazgos de la inspección, el resultado de la limpieza y cualquier aceptación posterior que sea relevante. Los números de parámetros sin este contexto son evidencia de transferencia débil.
¿Cómo determina la muestra aprobada la configuración final de la máquina?
La máquina debe configurarse en torno al resultado de marcado validado y a los requisitos de manipulación de producción—no seleccionarse solo a partir del nombre del material. La muestra aprobada define qué funciones ópticas y mecánicas son realmente necesarias.
Una longitud de onda validada y un efecto de marcado validado guían la familia de fuentes láser. El tamaño de característica requerido y el área de marcado guían la óptica y el tamaño de campo. La comba, el alabeo o la ubicación del borde pueden determinar necesidades de enfoque o control de altura. La tolerancia de colocación puede justificar la visión; los límites de contaminación pueden determinar la extracción; y el concepto de manipulación determina los requisitos de sujeción, recinto y automatización.
Información necesaria para convertir el resultado de la muestra en una RFQ
- Condición aprobada de la oblea y ruta del láser
- Límites de diámetro, espesor, perfil de borde y comba/alabeo de la oblea
- Ubicación de marcas frontal/trasera/de borde y zonas de exclusión
- Tamaño de marca, formato de datos, tamaño de característica y método de inspección
- Límites permitidos de contacto, vacío y limpieza
- Tolerancia de posicionamiento y requisito de visión
- Concepto de manejo manual, en bandeja, en casete o automatizado
- Objetivo de ciclo, serialización, retroalimentación del lector y lógica de rechazo cuando corresponda
- Recinto requerido, extracción, seguridad e interfaz del operador
Controle el proceso completo del láser y del material
La seguridad final depende de la longitud de onda, la radiación accesible, la óptica, el recinto, el dispositivo de fijación, la superficie de la oblea, los recubrimientos y los requisitos del lugar de trabajo local.
- Trate las rutas de fibra de infrarrojo cercano —comúnmente alrededor de 1064 nm, según la fuente— y las rutas de UV como peligros de radiación invisible. Confirme la clasificación láser a nivel del sistema para la fuente real, la óptica, el recinto y el modo de funcionamiento.
- Las pruebas, el enfoque, la alineación o el mantenimiento abiertos o accesibles pueden requerir controles de Clase 4, incluidos acceso controlado, contención del haz, interbloqueos, medidas de advertencia y procedimientos específicos para la tarea. Las gafas de protección adaptadas a la longitud de onda son protección secundaria, no un sustituto de los controles de ingeniería.
- Revise las reflexiones especulares y difusas del silicio pulido y de las zonas metalizadas o recubiertas; controle la orientación del soporte y contenga las trayectorias del haz directo y reflejado.
- Confirme el comportamiento del recinto, los interbloqueos de puerta, los circuitos de seguridad, la parada de emergencia y el reinicio para la configuración final.
- Utilice extracción o recolección local adecuada para el silicio ablacionado, recubrimientos, fotorresistente, óxido, metalización o residuos de limpieza.
- Revise la información del proveedor y las hojas de datos de seguridad (SDS) para cada recubrimiento, fotorresistente, adhesivo o capa protectora temporal antes de las pruebas.
- Mantenga el contacto del soporte, la eliminación de residuos y la limpieza compatibles con los propios controles de contaminación de la oblea.
- Para celdas automatizadas, defina un comportamiento seguro de parada por falla, acceso de personal con interbloqueo y reinicio controlado antes de la liberación de producción.
Las declaraciones de seguridad dependen de la configuración.
Ningún recinto, fuente láser, longitud de onda o gafas de protección establece automáticamente la clase de seguridad ni el cumplimiento de un sistema de marcado completo. La máquina final, los resguardos, el proceso, los estados de mantenimiento y la instalación requieren su propia evaluación de riesgos y aceptación.
¿Qué debería mostrar un informe de prueba útil de obleas de silicio?
Un resultado útil debería permitir juzgar si la marca probada puede transferirse a la condición de oblea prevista. Una fotografía por sí sola no basta cuando la legibilidad, las partículas, el daño en los bordes, la profundidad o la compatibilidad con etapas posteriores forman parte de la aceptación.
Evidencia útil para registrar
- Identidad, acabado y apilamiento superficial de la oblea representativa de producción
- Ubicación exacta de la marca en la cara frontal, la cara posterior, el borde o el bisel
- Ruta del láser y el registro de condiciones de prueba usados para la muestra aprobada
- Vista general y vistas ampliadas de la marca donde sea relevante la inspección visual
- Resultado de lector, OCR, tamaño de la característica, perfil o profundidad, según corresponda
- Hallazgos de inspección de partículas, residuos, recast, astillas y microfisuras
- Condición posterior a la limpieza y cualquier verificación relevante del proceso posterior
- Los criterios de aceptación utilizados para decidir si el resultado pasa
Preguntas frecuentes sobre el marcado láser de obleas de silicio
¿Se pueden marcar las obleas de silicio con láser?
Determinadas obleas de silicio pueden evaluarse para obtener contraste controlado, rugosidad superficial, microabrasión superficial o eliminación de una capa superficial definida. La aprobación depende de la condición del silicio, el acabado, las capas, la ubicación, la geometría y los criterios de daño, por lo que el proceso final debe probarse en obleas representativas de la producción.
¿Qué láser es mejor para el marcado de obleas de silicio?
No existe una fuente óptima universal. Las rutas UV, verde e infrarrojo cercano pueden compararse según el efecto requerido y la pila real de la oblea. La longitud de onda, el comportamiento del pulso, el punto, el enfoque, el montaje y la respuesta del material deben evaluarse en conjunto.
¿Se puede marcar con láser el borde de una oblea sin dañarlo?
Se puede evaluar una marca en el borde o en el bisel, pero la superficie curva, el cambio de enfoque y el límite frágil requieren un montaje y un plan de inspección dedicados. Deben comprobarse el astillado, las microfisuras, los residuos y la profundidad en el perfil de borde previsto; no debe prometerse “sin daño” antes de las pruebas.
¿Qué tan pequeña puede ser una micromarca?
La característica fiable más pequeña depende de la óptica, la densidad de datos, la geometría del trazo o de la celda, la respuesta de la superficie, la tolerancia de colocación, el enfoque, la iluminación y el lector. Valide el sistema completo de marcado e inspección en lugar de usar el tamaño de punto nominal como límite de aceptación.
¿Qué se debe inspeccionar después del marcado láser de obleas de silicio?
La inspección debe coincidir con el riesgo y el resultado requerido. Según la aplicación, verifique la legibilidad o la geometría de la característica junto con partículas, residuo, material refundido, rugosidad superficial, astillas, microfisuras, profundidad o perfil, respuesta a la limpieza y cualquier proceso posterior que pueda verse afectado por la marca.
¿Qué debo enviar para una prueba de muestra de obleas de silicio?
Envíe obleas en condición final o muestras representativas con identidad del silicio, apilamiento de superficie, plano, ubicación en el frente/reverso/borde, zonas de exclusión, arte gráfico o código, límites de características y daños, configuración de inspección, verificaciones posteriores, volumen, objetivo de ciclo, manipulación e información de seguridad relevante.