
Лазерная маркировка кремниевых пластин
Оценивайте идентификацию поверхности, метки на краю пластины и тонкие микрометки по фактическому кремнию, стеку слоёв поверхности, стороне, толщине и пределам повреждения — а не только по слову “пластина”. Маршруты УФ, зелёного и ближнего инфракрасного диапазона следует сравнивать как гипотезы при тестировании образцов до запуска процесса или установки.
Кремний можно маркировать, но утверждённый результат зависит от конкретной пластины
Лазер может создать контролируемое изменение поверхности, неглубокий абляционный элемент или удалить выбранный поверхностный слой на некоторых кремниевых пластинах. Является ли такой результат приемлемым, зависит от конструкции пластины и от того, что должен защищать следующий процесс.
- Определите монокристаллический или поликристаллический кремний, марку поставщика, тип и известные данные о легировании, если они доступны.
- Зафиксируйте полированные, шлифованные, текстурированные или иным образом подготовленные поверхности и каждый слой оксида, нитрида, резиста, пассивации или покрытия в области маркировки.
- Разделяйте лицевую сторону, обратную сторону, фаску и краевые участки, поскольку фокусировка, загрязнение и риск разрушения могут меняться.
- Определите видимый контраст, читаемость кода, допустимое удаление и пределы повреждения перед выбором лазерного маршрута.
- Утверждайте результат после очистки и контроля на пластинах, представительных для производства, а не только на удобном образце.
Нет универсальной таблицы параметров
Мощность, длительность импульса, частота, скорость сканирования, штриховка, смещение фокуса и число проходов не переносятся безопасно с одного стека пластин на другой. Контролируемая тестовая матрица — это обоснованная отправная точка.
Определите состояние пластины перед сравнением лазерных источников
Название базового материала — лишь первый входной параметр. Маркировка взаимодействует с конечной поверхностью, подставленной лучу.
Идентификация кремния
Фиксируйте монокристаллический или поликристаллический материал, обозначение поставщика, тип проводимости, удельное сопротивление или информацию о легировании, когда это уместно и доступно. Не делайте вывод о технологическом окне только по цвету.
Подготовка поверхности
Определите полированные, притирённые, шлифованные, текстурированные, травленые или иным образом подготовленные поверхности. Шероховатость и качество обработки могут изменять локальное поглощение, контраст и поведение частиц.
Стек слоёв
Перечислите естественный или выращенный оксид, нитрид, пассивацию, фоторезист, покрытие, металлизацию или временную защиту в зоне маркировки. Уточните, является ли целевым материалом кремний или слой над ним.
Геометрия
Укажите диаметр, толщину, пределы прогиба или коробления, профиль кромки, вырез или срез, зону маркировки и близлежащие зоны исключения. Геометрия влияет на поддержку, фокусировку и безопасность кромки.
Условие процесса
Укажите, является ли пластина голой, структурированной, покрытой, разделённой на кристаллы или собранной, и выполняется ли маркировка до или после чувствительных операций очистки, соединения, нанесения покрытия или этапов изготовления приборов.
Граница приёмки
Определите допустимое оптическое изменение, удаление, глубину, уровень частиц, повреждение кромки, признаки микротрещин, чистоту и функциональные проверки. Одной “читаемости” обычно недостаточно.
Где применяется лазерная маркировка кремниевых пластин и почему?
Лазерная маркировка обычно рассматривается, когда пластине требуется долговечная идентификация или машиночитаемая прослеживаемость без добавления чернил, этикеток или отдельного прикреплённого идентификатора. Точное расположение и метод нанесения метки всё равно должны соответствовать поверхности пластины и следующему этапу производства.
Идентификация пластины
Используйте постоянный ID, чтобы различать отдельные пластины, партии или записи процессов там, где идентификация должна оставаться связанной с физической пластиной.
Прослеживаемость процесса
Маркировка может поддерживать отслеживание на этапах контроля, обращения, очистки, нанесения покрытия, соединения или других контролируемых стадий процесса, когда схема идентификации и расположение метки совместимы с рабочим процессом.
Автоматизированное считывание
Машиночитаемые символы или символы, распознаваемые OCR, могут поддерживать идентификацию с помощью камеры, но геометрия кода, освещение, считыватель и отклик поверхности должны быть проверены совместно.
Повторная идентификация после обработки
Долговечная метка может помочь сохранить идентификацию после выбранных этапов обработки при условии, что метка выдерживает процесс, не загрязняет поверхность пластины и не нарушает её состояние.
Контроль и сопоставление записей
Читаемая идентификация пластины может помочь связать физическую пластину с записями контроля, метрологии или производства, когда рабочий процесс обработки данных определён производственной системой.
Идентификация с привязкой к местоположению
Передняя сторона, обратная сторона, а также краевые участки или фаска могут отвечать различным потребностям в обращении и прослеживаемости. Выбранное место должно оставаться за пределами защищённых областей и проверяться как отдельное условие процесса.
Что обычно маркируют на кремниевой пластине?
Полезный вопрос заключается не только в том, может ли лазер нанести видимую метку, но и в том, может ли он воспроизвести требуемый формат идентификации в заданном размере и месте с достаточным запасом для выбранного метода контроля.
Буквенно-цифровой идентификатор пластины
Серийные обозначения, идентификаторы пластин, символы, относящиеся к партии, или другие контролируемые буквенно-цифровые данные могут наноситься для считывания человеком, с помощью микроскопа или с помощью OCR.
Машиночитаемый 2D-символ
Компактные 2D-коды можно оценить, когда требуется автоматическая идентификация. На рабочий запас влияют размер ячейки, свободная зона, локальный контраст, текстура поверхности, освещение и настройка считывателя.
Микротекст или компактные символы
Мелкий текст может потребоваться там, где доступная зона маркировки ограничена. Укажите минимальную высоту символов, толщину штриха, ориентацию, а также фактическое увеличение при контроле или камеру.
Не выбирайте содержимое маркировки в отрыве от расположения на пластине
Код, который читается на плоском участке обратной стороны, может оказаться нечитаемым на фаске или крае. Формат данных, размер метки и её расположение следует определять вместе с чертежом пластины, зонами исключения и методом контроля.
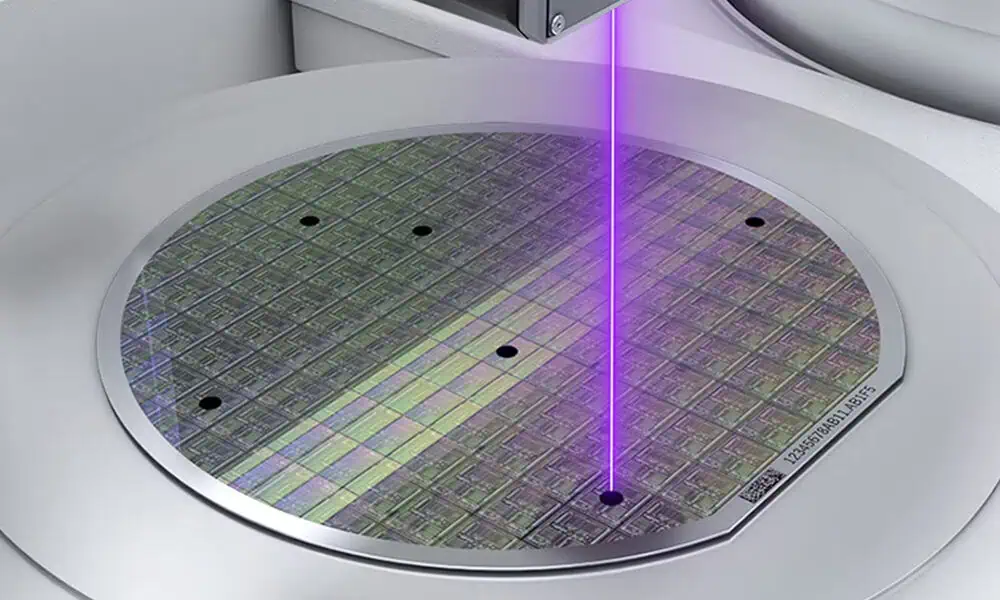
Определите требуемый результат, прежде чем выбирать механизм маркировки
Начните с приемочного результата: читаемая идентификация, контролируемая глубина, низкое образование загрязнений, ограниченное изменение поверхности или селективное удаление слоя. Затем определите, какой физический механизм маркировки может обеспечить такой результат на фактической структуре пластины.
Читаемый оптический контраст
Для визуальной или считываемой камерой идентификации определите требуемый контраст при фактическом освещении и считывающем устройстве. Процесс может основываться на контролируемом оптическом изменении или изменении текстуры, но читаемость должна быть подтверждена с помощью предполагаемой системы инспекции.
Поверхностная маркировка с низким уровнем повреждений
Когда удаление материала должно быть ограничено, определите допустимые значения изменения текстуры, частиц, переплавленного слоя, признаков микротрещин и реакции на очистку. Метка, которая выглядит достаточно тёмной, всё равно может выходить за границу допустимых повреждений.
Неглубокая постоянная геометрия
Если долговечность зависит от физического рельефа, определите допустимый профиль или глубину и контролируйте переплавленный слой, загрязнения и локальные повреждения. Неглубокая микроабразия может создавать долговечную геометрию, но требует более строгих подтверждений контроля процесса.
Селективное удаление слоя
Если объектом обработки является оксид, пассивирующий слой, фоторезист, покрытие или металлизированный слой, задайте удаляемый слой, стоп-поверхность и допустимое воздействие под ней. Это процесс, селективный по слоям, а не универсальная маркировка кремния.
Микротекст, читаемый человеком
Задайте минимальную высоту символов, толщину штриха, ориентацию, а также микроскоп или камеру, используемые для приемки. Сам по себе номинальный размер пятна не доказывает, что производственный текст будет надежным.
Машиночитаемый код
Задайте содержимое, геометрию ячейки, свободную зону, освещение, считыватель и критерий оценки или считывания. Вводите в производство полную систему «код — считыватель», а не ориентируйтесь на внешний вид одного удачного образца.
Сначала результат, потом механизм
Изменение контраста, создание мелкой шероховатости, неглубокая абляция и избирательное удаление слоя — это разные механизмы. Правильный механизм — тот, который обеспечивает требуемую читаемость или результат идентификации, не выходя при этом за допустимые для пластины пределы повреждения, загрязнения и ограничения последующих процессов.
Метки на лицевой стороне, обратной стороне и крае — это разные задачи тестирования
Расположение меняет соседние слои, геометрию фокусировки, метод поддержки и риски на последующих этапах. Утверждайте каждое предполагаемое место маркировки отдельно, а не исходите из того, что один результат переносится на всю пластину.
Защищайте активные или структурированные области
Подтвердите точный слой под лучом, зоны исключения, ограничения по частицам и то, может ли какое-либо оптическое или тепловое изменение повлиять на последующий процесс. Косметический результат не подтверждает безопасность прибора.
Проверьте качество обработки поверхности, контакт с патроном и последующее склеивание
Шероховатость обратной стороны, плёнки, состояние утонения и способ поддержки могут изменять отклик маркировки. Проверяйте чистоту, плоскостность и любой интерфейс, используемый при последующей обработке или соединении.
Контроль фокусировки и нагрузки на хрупкую кромку
Криволинейная кромка имеет переменный угол и рабочее расстояние вблизи механически чувствительной области. Контакт с оснасткой, глубина маркировки, загрязнения, сколы и микротрещины требуют обязательной проверки.
Как диаметр, толщина, прогиб, коробление и геометрия кромки изменяют процесс?
Геометрия пластины влияет на то, как можно поддерживать деталь, насколько надёжно поверхность остаётся в фокусе и какой механический запас имеется вблизи края. Эти переменные могут изменить приспособление, стратегию фокусировки и план контроля, даже если стек слоёв поверхности кремния не изменён.
Диаметр
Более крупные или отличающиеся форматы пластин изменяют зону поддержки, способ манипулирования, достижимую зону метки и конструкцию приспособления. Подтвердите, должна ли метка быть достигнута в фиксированной ориентации или после выравнивания по вырезу/плоскому срезу.
Толщина
Тонкие или утончённые пластины более чувствительны к условиям опирания, точечной нагрузке и прогибу. Оснастка должна удерживать пластину, не создавая локальных напряжений и не загрязняя защищённые поверхности.
Изгиб и коробление
Вариация высоты поверхности может смещать плоскость метки от номинального фокуса. Для мелких элементов и кодов может потребоваться более строгий контроль высоты, ограниченная зона метки или стратегия автофокусировки/управления высотой.
Профиль кромки и фаски
Изогнутая фаска изменяет угол поверхности и рабочее расстояние вдоль метки, оставаясь вблизи хрупкой границы. Поэтому маркировка кромки требует собственной фокусировки, оснастки и плана контроля трещин/сколов.
Паз или срез
Паз или срез могут обеспечивать информацию об ориентации для воспроизводимого размещения. Определите координату метки от утверждённой базы и укажите зону исключения и допуск на размещение.
Размер и расположение микрометки
По мере уменьшения зоны маркировки ошибка фокусировки, ошибка позиционирования, искажение ячейки или штриха и настройка считывателя начинают занимать бо́льшую часть технологического окна. Проверяйте весь элемент, а не только его центр.
Геометрия меняет систему, а не только параметры лазера
Когда толщина, прогиб, кривизна края или допуск на позиционирование становятся критичными, решение может потребовать изменений в системе поддержки, позиционировании, техническом зрении, контроле высоты или инспекции, а не просто увеличения мощности лазера или другого рецепта сканирования.
Какой лазерный маршрут следует проверить первым?
Не существует универсальной оптимальной длины волны для каждой кремниевой пластины. Полезный первый тест сужает выбор маршрута в соответствии с требуемым результатом, слоем под лучом и границей повреждения, а затем сравнивает технически приемлемые источники по конечному состоянию пластины.
Начните со сравнения УФ / зелёного, когда доминирует контроль мелких элементов
Когда задача делает акцент на мелких элементах, контролируемом взаимодействии с поверхностной плёнкой или узком запасе по повреждению, УФ и зелёный являются полезными маршрутами для раннего сравнения. Они всё ещё требуют прямой проверки на наличие частиц, шероховатости, трещин и совместимости с последующими процессами.
Включайте ближний инфракрасный / волоконный вариант на раннем этапе, когда допустимо прямое взаимодействие с кремнием или неглубокая абляция
Ближний инфракрасный волоконный источник может быть включён в первый тест, когда целевой эффект допускает прямое взаимодействие с кремнием, придание шероховатости или неглубокое удаление материала. Тогда тепловое накопление, переплавленный слой, загрязнения и чувствительность краёв становятся явными критериями приёмки.
Для пластин с покрытием или металлизацией сначала определите целевой слой
Если луч сначала попадает на оксид, нитрид, пассивацию, фоторезист, покрытие или металлизацию, решите, состоит ли цель в том, чтобы маркировать этот слой, избирательно удалить его или достичь расположенного под ним кремния. Состав слоёв может изменить то, какой маршрут заслуживает первоочередного приоритета.
Не переносите результат, полученный на лицевой стороне, напрямую на кромку или фаску
Маршрут, который работает на плоской поверхности пластины, является лишь исходной гипотезой для маркировки кромки. Изменённый угол, рабочее расстояние и хрупкая граница требуют отдельного плана испытаний и контроля для кромки.
| Маршрут | Почему это может быть включено в испытание | Основные меры предосторожности | Подтверждение выпуска |
|---|---|---|---|
| УФ-лазер | Скрининг мелких элементов, отклики выбранных поверхностей или слоёв и задачи, требующие контролируемого ввода энергии. | УФ не является автоматически “холодным”. Плотная фокусировка, повторные проходы и неподходящий стек слоёв всё ещё могут создавать шероховатость, частицы или повреждения. | Геометрия элементов, результат считывания, частицы, реакция на очистку и контроль поверхности или кромки на финальной пластине. |
| Зелёный лазер | Сравнительный маршрут, когда кремний или стек поверхностных слоёв откликается более полезно, а поведение мелких элементов поддерживает задачу. | Доступность и конфигурация проекта должны быть подтверждены. Одна лишь длина волны не доказывает контраст, низкое повреждение или пригодность для производства. | Прямые сравнительные данные по образцам в сопоставлении с другими технически осуществимыми маршрутами. |
| Ближний инфракрасный диапазон / оптоволокно | Выбранные состояния кремния, поверхностные слои или задачи абляции, где фактический отклик демонстрирует рабочее окно процесса. | Необходимо проверять тепловое накопление, поведение при плавлении или переплаве, шероховатость и чувствительность кромки. Успешный тестовый образец не означает, что кромка пластины допущена. | Механизм маркировки, профиль или глубина, где это применимо, загрязнения, контроль трещин/сколов, читаемость и приёмка на последующих этапах. |
Выбор машины определяется утверждённым эффектом.
После валидации пробного маршрута источник излучения, оптику, размер поля, управление фокусом, корпус, оснастку, систему машинного зрения, вытяжку и программное обеспечение можно настроить с учётом реальной маркировки и производственного процесса.
Основные риски и виды отказов при лазерной маркировке кремниевых пластин
Маркировка может выглядеть приемлемо на фотографии и при этом не соответствовать требованиям к чистоте, геометрии, считыванию или последующим производственным процессам.
Сколы и микротрещины
Обратите особое внимание на край, вырез, утонённые области и локальные концентрации напряжений. Если обычного визуального осмотра недостаточно, определите увеличение или другой метод контроля.
Частицы и остатки
Измеряйте или контролируйте свободные загрязнения и эффективность очистки там, где загрязнение имеет значение. Соответствующий порог должен быть установлен в плане приёмки процесса заказчика.
Наплывы и шероховатость
Проверьте расплавленный или повторно осаждённый материал, пористую текстуру и изменение профиля поверхности. Это может повлиять на контакт, соединение, покрытие или последующую очистку.
Избыточное удаление слоя
При удалении плёнки проверяйте соседние элементы и стопорную поверхность. Визуально чистое отверстие не гарантирует сохранение электрических, оптических свойств или адгезии.
Искажение кода
Рост ячеек, пропущенные ячейки, скругление краёв, низкий локальный контраст и дрейф фокуса могут уменьшать запас считывания, даже если символ декодируется однократно.
Разброс между партиями
Сравнивайте репрезентативные партии, позиции и состояния поверхности. Утверждайте технологическое окно, а не отдельную лучшую пластину.
Стройте матрицу испытаний вокруг финальной пластины и метода приёмки
Замещающий образец может помочь отобрать маршруты, но он не должен служить основанием для утверждения процесса для пластины в финальном состоянии, кромки или поверхности с покрытием.
| Входные данные | Что предоставить | Почему это важно |
|---|---|---|
| Идентификация кремния | Моно/поли, сорт поставщика, тип, информация об удельном сопротивлении или легировании (при наличии), ссылки на партию | Разделяет материалы, которые могут иметь разный отклик. |
| Пакет поверхностных слоёв | Финишная обработка поверхности, а также оксид, нитрид, пассивация, резист, покрытие, металлизация или защита в зоне маркировки | Определяет, с чем фактически взаимодействует луч и разрешено ли удаление. |
| Геометрия пластины | Диаметр, толщина, профиль кромки, паз/базовый срез, предельные значения изгиба/коробления, чертеж и зоны исключения | Определяет поддержку, фокусировку, размещение и риск для кромки. |
| Объект маркировки | Расположение на лицевой/обратной стороне/кромке, изображение или данные, размер кода, размер ячейки/штриха, контраст, текстура или целевая глубина | Превращает «микрометку» в измеримую характеристику. |
| Контроль | Считыватель/верификатор, освещение, увеличение, методы контроля частиц, трещин/сколов, профиля и дефектов | Определяет приемку, выходящую за рамки визуальной фотографии. |
| Проверки на последующих этапах | Приемка процессов очистки, соединения, нанесения покрытия, контактных, термических, электрических, оптических или других соответствующих процессов | Предотвращает выпуск маркировки, которая может нарушить последующую операцию. |
| Производство | Объем, целевое время цикла, загрузка, ориентация, автоматизация, сериализация, данные и стратегия отбраковки | Направляет системные вопросы к правильному применению и оценке решения. |
Доказательства выпуска должны отражать решение в полном объёме
Фиксируйте состояние пластины, место маркировки, источник и условия испытаний, результат кода или элемента, результаты контроля, результат очистки и любую значимую приёмку на последующих этапах. Числовые значения параметров без этого контекста являются слабым доказательством переносимости.
Как утверждённый образец определяет окончательную конфигурацию оборудования?
Конфигурацию станка следует выбирать с учётом подтверждённого результата маркировки и требований к производственной обработке, а не только по названию материала. Утверждённый образец определяет, какие оптические и механические функции действительно необходимы.
Подтверждённые длина волны и эффект маркировки определяют выбор семейства лазерных источников. Требуемый размер элемента и область маркировки определяют выбор оптики и размера поля. Прогиб, коробление или положение края могут обусловливать потребность в фокусировке или контроле высоты. Допуск на размещение может обосновать применение машинного зрения; ограничения по загрязнению могут потребовать удаления частиц; а концепция обращения определяет требования к оснастке, корпусу и автоматизации.
Информация, необходимая для подготовки RFQ на основе результата по образцу
- Утвержденное состояние пластины и маршрут лазерной обработки
- Диаметр, толщина, профиль края пластины и предельные значения изгиба/коробления
- Расположение маркировки на лицевой/обратной стороне/краю и зоны исключения
- Размер маркировки, формат данных, размер элемента и метод контроля
- Допустимые ограничения по контакту, вакууму и чистоте
- Допуск позиционирования и требования к системе технического зрения
- Концепция ручной, лотковой, кассетной или автоматизированной загрузки-выгрузки
- Целевое время цикла, сериализация, обратная связь от считывателя и логика отбраковки, где применимо
- Требуются защитный корпус, вытяжка, средства безопасности и интерфейс оператора.
Управляйте всем процессом лазерной обработки материала
Безопасность в конечном счете зависит от длины волны, доступного излучения, оптики, защитного корпуса, оснастки, поверхности пластины, покрытий и местных требований к рабочему месту.
- Рассматривайте волоконно-оптические тракты ближнего инфракрасного диапазона — обычно около 1064 нм, в зависимости от источника — и УФ-тракты как опасные факторы невидимого излучения. Подтвердите классификацию лазера на уровне системы для фактического источника, оптики, защитного корпуса и режима работы.
- Открытые или доступные испытания, фокусировка, юстировка или техническое обслуживание могут требовать мер контроля для класса 4, включая контролируемый доступ, локализацию луча, блокировки, предупредительные меры и процедуры для конкретных задач. Защитные очки, подобранные под длину волны, являются вторичной защитой, а не заменой инженерных средств контроля.
- Проанализируйте зеркальные и диффузные отражения от полированного кремния и от металлизированных или покрытых участков; контролируйте ориентацию оснастки и ограничивайте пути прямого и отражённого луча.
- Проверьте для окончательной конфигурации ограждение, блокировки дверей, цепи безопасности, аварийный останов и поведение при перезапуске.
- Используйте подходящую местную вытяжку или улавливание для аблированного кремния, покрытий, фоторезиста, оксида, металлизации или остатков очистки.
- Перед тестированием ознакомьтесь с информацией поставщика и SDS для каждого покрытия, фоторезиста, клея или временного защитного слоя.
- Обеспечьте совместимость контакта с оснасткой, удаления загрязнений и очистки с собственными средствами контроля загрязнений пластины.
- Для автоматизированных ячеек перед запуском в производство определите безопасное поведение при остановке по неисправности, блокируемый доступ персонала и контролируемый сброс.
Заявления о безопасности зависят от конфигурации
Ни одно защитное ограждение, лазерный источник, длина волны или защитные очки автоматически не определяют класс безопасности или соответствие требованиям комплектной системы маркировки. Готовая машина, защитные ограждения, технологический процесс, состояния технического обслуживания и монтаж требуют собственной оценки рисков и приёмки.
Что должен показывать полезный отчёт об испытаниях кремниевой пластины?
Полезный результат должен позволять судить о том, может ли испытанная маркировка быть перенесена на предполагаемое состояние пластины. Одной фотографии недостаточно, когда читаемость, частицы, повреждение края, глубина или совместимость с последующими операциями являются частью приёмки.
Полезные данные, которые следует фиксировать
- Идентификация пластины, соответствующей производственным условиям, её финишная обработка и стек поверхностных слоёв
- Точное расположение метки на лицевой стороне, обратной стороне, кромке или фаске
- Маршрут лазерной обработки и протокол условий испытаний, использованные для утверждённого образца
- Общий вид и увеличенные изображения метки, когда применим визуальный контроль
- Результат считывателя, OCR, размера элемента, профиля или глубины, если применимо
- Результаты контроля на наличие частиц, остатков, наплывов, сколов и микротрещин
- Состояние после очистки и любая соответствующая проверка последующего процесса
- Критерии приемки, используемые для принятия решения о том, проходит ли результат проверку
Часто задаваемые вопросы по лазерной маркировке кремниевых пластин
Можно ли наносить лазерную маркировку на кремниевые пластины?
Для отдельных кремниевых пластин можно оценить возможность контролируемого контраста, придания шероховатости поверхности, неглубокой микроабляции или удаления заданного поверхностного слоя. Возможность одобрения зависит от состояния кремниевой пластины, обработки поверхности, слоев, местоположения, геометрии и критериев повреждения, поэтому окончательный процесс следует проверять на пластинах, соответствующих производственным.
Какой лазер лучше всего подходит для маркировки кремниевых пластин?
Универсального оптимального источника не существует. УФ-, зелёный и ближний инфракрасный варианты можно сравнивать в зависимости от требуемого эффекта и фактической структуры пластины. Длину волны, поведение импульса, пятно, фокусировку, оснастку и отклик материала необходимо оценивать в совокупности.
Можно ли наносить лазерную маркировку на кромку пластины без повреждений?
Маркировку на кромке или фаске можно оценить, но изогнутая поверхность, изменяющаяся фокусировка и хрупкая граница требуют специальной оснастки и плана контроля. Сколы, микротрещины, загрязнения и глубину необходимо проверять на предполагаемом профиле кромки; не следует обещать «без повреждений» до проведения испытаний.
Насколько малой может быть микроотметка?
Наименьший надёжный элемент зависит от оптики, плотности данных, геометрии штриха или ячейки, отклика поверхности, допуска на размещение, фокусировки, освещения и считывателя. Проверяйте всю систему маркировки и контроля, а не используйте номинальный размер пятна в качестве критерия приемки.
Что следует проверять после лазерной маркировки кремниевой пластины?
Контроль должен соответствовать риску и требуемому результату. В зависимости от применения проверяйте читаемость или геометрию элементов вместе с частицами, остатками, гратом, шероховатостью поверхности, сколами, микротрещинами, глубиной или профилем, реакцией на очистку и любыми последующими процессами, на которые может повлиять маркировка.
Что нужно отправить для тестирования образца кремниевой пластины?
Отправьте пластины в конечном состоянии или представительные образцы с указанием идентификационных данных кремния, структуры поверхностных слоёв, чертежа, расположения на лицевой/обратной стороне/крае, зон исключения, изображения или кода, предельных значений элементов и повреждений, настроек контроля, последующих проверок, объёма, целевого цикла, правил обращения и соответствующей информации по безопасности.