
Respuesta del material · límite del recubrimiento
Marcado láser de máscara de soldadura: control del cambio de color y límites de ablación
Sí—el marcado láser puede evaluarse sobre máscara de soldadura curada, pero una marca legible no es automáticamente aceptable. El resultado utilizable depende de la formulación y el color reales de la máscara, el curado, el espesor, el estado de la superficie y el cobre o laminado debajo de ella. La primera decisión es si se necesita un contraste visible manteniendo la máscara funcionalmente intacta, o una eliminación deliberada de la máscara hasta una capa de detención definida.
Defina el límite de parada
Diagrama de ingeniería representativo — no es una sección transversal de una placa probada.
Variables de la ventana de proceso
La pila de acabado superficial—no el nombre de la placa—controla la respuesta
Dos placas que ambas se describen como “PCB verde” pueden reaccionar de manera diferente. Registre el producto o la familia reales de la máscara de soldadura, el color, el curado, el espesor, el estado de la superficie y la capa subyacente antes de comparar una fuente láser o una ventana de parámetros.
Química y color de la máscara
La resina, el pigmento, la carga y la formulación del proveedor cambian la absorción, el contraste, el penacho y el residuo. El color es una pista de cribado, no una especificación de proceso.
Curado y espesor
El curado insuficiente, el curado excesivo, la variación de espesor y el retrabajo pueden cambiar la respuesta de color, el umbral de ablación, la calidad del borde y el margen antes de la penetración de la capa.
Capa subyacente
El cobre, el acabado superficial, el laminado, las vías y los conductores cercanos cambian la propagación del calor y la consecuencia de la penetración. Defina qué puede y qué no puede quedar expuesto.
La tinta de leyenda es una capa separada
La tinta de leyenda / serigrafía, el material conformal, la contaminación, los residuos de limpieza, la textura y el brillo pueden cambiar la interacción de la superficie superior. No trate la leyenda blanca o negra impresa sobre la máscara de soldadura como si fuera la propia máscara de soldadura; registre y pruebe las capas por separado cuando la marca cruce ambas.
| Variable | Qué puede cambiar | Señal de fallo | Control de prueba |
|---|---|---|---|
| Formulación o color de la máscara | Absorción, contraste, penacho y residuo | Bajo contraste, quemaduras, tono desigual o redeposición | Separe las muestras por proveedor, producto y color; no agrupe los resultados. |
| Curado y espesor | Umbral y margen antes de la ruptura | Agujeros puntiformes, exposición inesperada, borde irregular o eliminación incompleta | Use placas curadas de producción e incluya la variación de espesor conocida. |
| Cobre / acabado superficial / laminado debajo | Flujo de calor y respuesta de la capa de parada | Ataque al cobre, decoloración, borde levantado o daño al laminado | Asigne el arte al apilado real e inspeccione la capa inferior. |
| Leyenda / sobreimpresión / contaminación | Absorción de la capa superior, contraste local y secuencia de eliminación | Resultado irregular, borde falso, eliminación de la leyenda primero o apariencia dependiente de la limpieza | Pruebe por separado las áreas desnudas de máscara de soldadura y las áreas cubiertas por la leyenda cuando ambas aparezcan en el diseño. |
Contexto de aplicación
¿Dónde se utiliza el marcado láser de la máscara de soldadura—y por qué?
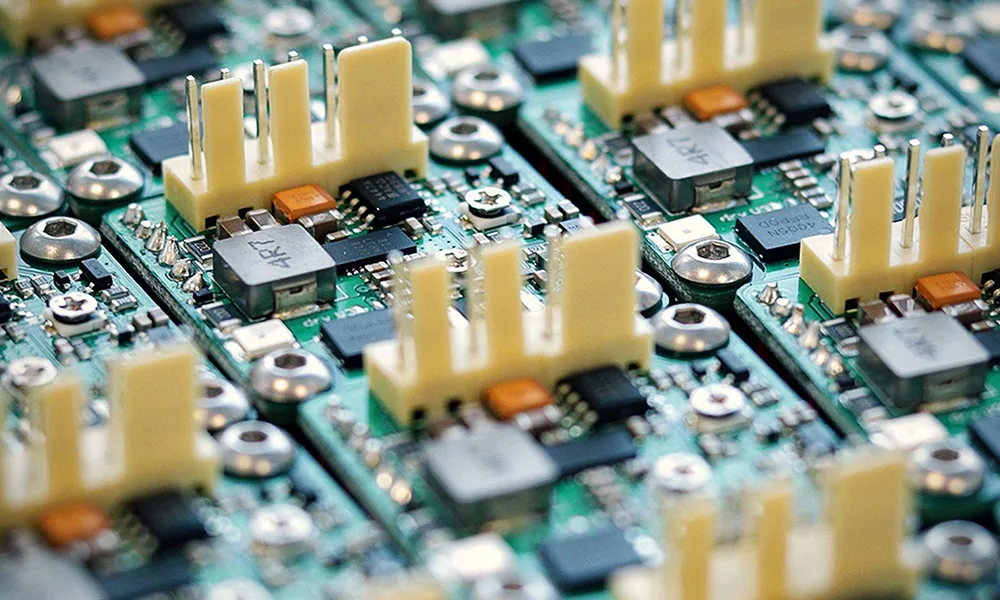
Se considera el marcado láser cuando un PCB o PCBA necesita una identificación permanente directamente sobre la superficie de una placa acabada de producción. La cuestión del material es si el contraste o la eliminación requeridos se pueden crear sin comprometer la función de la máscara de soldadura ni la capa inferior.
Identificación de PCB y paneles
Los fabricantes de placas y los fabricantes de productos electrónicos pueden necesitar un identificador permanente en placas individuales o en paneles antes de la separación. La ubicación de la marca debe permanecer compatible con pads, vías, elementos de cobre y operaciones de ensamblaje posteriores.
Trazabilidad de producto y proceso
Las marcas serializadas o específicas de lote pueden vincular una placa con registros de producción, inspección o servicio. La página de material determina si la superficie puede llevar la marca; la vinculación de datos, los lectores y la lógica del MES son decisiones separadas del sistema de producción.
Información legible sin una etiqueta añadida
El marcado directo puede evaluarse cuando las etiquetas, los pasos de impresión adicionales o los identificadores removibles no son deseables. El requisito aún debe definirse por la legibilidad, la durabilidad y los límites de funcionalidad de la placa, no solo por la apariencia.
Contenido del marcado
¿Qué se suele marcar en la máscara de soldadura?
El diseño cambia los requisitos ópticos y de posicionamiento. El texto grande legible por humanos es un problema de proceso diferente del de un código denso legible por máquina con módulos pequeños y requisitos estrictos de zona de silencio.
Códigos 2D e identificación serializada
Se pueden utilizar Data Matrix, códigos QR y otros identificadores legibles por máquina especificados por el proyecto para la trazabilidad. Defina el tamaño del código, el tamaño del módulo o de la celda, la zona de silencio, el lector requerido y el método de verificación antes de seleccionar el campo y las ópticas finales.
Texto, información de la pieza y símbolos
Los números de pieza, los identificadores de revisión, los números de serie, los identificadores de inspección, los símbolos y otra información legible por humanos se pueden evaluar donde el diseño de la placa lo permita. Los trazos pequeños, los gráficos densos y las áreas mixtas de leyenda/máscara de soldadura requieren un enfoque y un control de bordes más cuidadosos.
No mezcle el contenido con la identidad de la superficie: una leyenda impresa ya puede contener designadores de referencia y símbolos, pero el marcado láser de la máscara de soldadura es un proceso separado. Si el diseño del láser se superpone a la tinta de la leyenda, pruebe esa combinación como una condición distinta.
Responda primero
Defina el resultado del marcado antes de elegir el láser
Para un proyecto de marcado láser, el primer objetivo habitual es un contraste visible controlado sin dejar de mantener la máscara de soldadura funcionalmente intacta. La ablación deliberada de la máscara de soldadura es un objetivo de procesamiento separado con diferentes requisitos de capa de parada y de inspección.
Contraste visible controlado
Cree un contraste óptico legible sin abrir intencionalmente la máscara de soldadura. La aprobación debe incluir contraste o legibilidad del código, además de comprobaciones de halo, cambio de brillo, rugosidad, adelgazamiento, poros y exposición no intencionada de cobre.
Ablación controlada de la máscara de soldadura
Si el requisito es eliminar la máscara y exponer un área definida o una capa de parada, trátelo como una tarea de ablación en lugar de un marcado de identificación ordinario. La posición del borde, el socavado, los residuos, el área expuesta y la condición del cobre o del laminado se convierten en criterios de aceptación principales.
Estado y geometría de la placa
¿Cómo cambian el resultado la construcción, el tamaño y la planitud de la PCB?
La misma máscara de soldadura puede comportarse de manera diferente cuando cambian la altura focal, la condición de soporte, el patrón de cobre subyacente o la ubicación de la marca. Estos factores también determinan si una estación de marcado simple es suficiente o si se deben evaluar el control de Z, la visión o los utillajes personalizados.
Espesor de la máscara
El espesor cambia el margen entre una respuesta superficial útil y una penetración no deseada. Utilice placas curadas en producción e incluya la variación normal de espesor en la matriz de pruebas.
Planitud y alabeo de la placa
La variación de altura aleja la superficie del enfoque calibrado. Los códigos finos y el texto pequeño suelen ser menos tolerantes al error de enfoque que las marcas grandes y simples.
Tamaño del panel y campo de marcado
Una placa o un panel más grandes pueden necesitar un campo más grande, posicionamiento indexado o múltiples ubicaciones de marca. No debe suponerse que un campo más grande preserve el mismo tamaño de punto y el mismo rendimiento en detalles finos.
Cobre subyacente, vías y bordes
Los planos de tierra, las pistas, los pads, las vías, los bordes de la placa y los recortes pueden cambiar el flujo de calor local y la consecuencia de la penetración. Relacione la ubicación real de la marca con la pila de capas real.
PCB desnudo frente a PCBA poblada
Los componentes pueden introducir cambios de altura, sombreado, límites de acceso y restricciones de colisión. Por lo tanto, el soporte del fixture y la distancia de trabajo disponible pueden cambiar después del ensamblaje.
Panel frente a placa singulada
Los paneles completos y las placas individuales crean requisitos diferentes de soporte, uso de fiduciales, posicionamiento repetible, carga y tiempo de ciclo. Valide el mismo formato físico que se marcará en producción.
Cribado condicional de fuente
¿Qué ruta láser debería probar primero?
La UV suele ser una ruta práctica de cribado inicial para detalles finos en máscaras de soldadura seleccionadas, especialmente cuando el control de bordes y un cambio térmico limitado son importantes. La ventana utilizable aún depende de la formulación real, el comportamiento de pulso, el tamaño de punto, el enfoque y la estrategia de escaneo. La fibra o el MOPA a 1064 nm deben tratarse como una comparación condicional cuando la formulación de la máscara, el pigmento o la interacción con el objetivo lo justifiquen. La evidencia comparativa de muestras —no solo el color de la máscara— debería decidir la ruta.
- Ninguna longitud de onda debería aprobarse basándose solo en el color de la máscara.
- La potencia promedio de la máquina no define la energía entregada a una característica.
- El tamaño del punto, el comportamiento del pulso, el enfoque, la posición en el campo y la estrategia de escaneo afectan el límite.
- La ventana de parámetros útil debe tolerar la variación normal del material y del posicionamiento.
| Dirección | Por qué puede someterse a cribado | Límite principal | Evidencia de aprobación |
|---|---|---|---|
| UV | Pruebas iniciales de cribado de características finas, cambio de color o eliminación controlada cuando la máscara real absorba de forma útil y la configuración óptica pueda resolver el borde requerido. | La UV no es automáticamente “fría”; una fluencia excesiva, un enfoque deficiente o una formulación inadecuada aún pueden crear residuo, socavado, penetración o contraste deficiente. | Fidelidad de la característica, contraste/eliminación, condición del borde, inspección de la capa inferior y una ventana de proceso repetible en placas representativas. |
| Fibra / MOPA | Ensayos condicionales en los que la absorción de la máscara, el pigmento o la interacción deseada respalden el procesamiento con 1064 nm. | Puede acoplarse fuertemente al metal expuesto o crear más variación de calor/contraste de la deseada. | Integridad de la máscara, interacción con el metal, halo, variación entre lotes y repetibilidad. |

Regla de selección: Compare las direcciones de origen en la placa terminada usando el mismo arte y método de inspección. Apruebe una ventana estable, no solo el ajuste único con mejor aspecto.
Riesgos y modos de fallo
Una marca legible aún puede quedar fuera de la ventana segura de proceso
Defina los límites de fallo antes de las pruebas. La legibilidad por sí sola no puede anteponerse a la integridad de la máscara de soldadura, la protección de los conductores, el residuo aceptable o el funcionamiento posterior de la placa.
Resultado de material aprobado
El arte, el contraste o el área de eliminación, la ubicación del borde y la condición de la superficie cumplen el requisito acordado sin cambios de capa no intencionados.
Legible pero no automáticamente aceptable
Halo, cambio de brillo, rugosidad, residuo pequeño, deriva del borde o adelgazamiento local pueden requerir microscopía, limpieza o revisión funcional.
Daño funcional o de límite
La exposición no intencionada de cobre, el ataque al conductor, la delaminación de la máscara, la pérdida de aislamiento, el daño al laminado o un cambio en la función de la placa bloquean la aprobación.
De la prueba de material a la producción
¿Cuándo se convierte la viabilidad de la máscara de soldadura en una decisión del sistema de producción?
Una vez que se haya demostrado una ventana de marcado sobre máscara de soldadura repetible y sin daños, los requisitos de soporte de placa, posicionamiento, verificación, carga y ciclo se convierten en entradas para el diseño de la máquina. Los siguientes pasos son validar esa ventana en placas de producción representativas y luego traducirla a la configuración final de la máquina.
Validación representativa
¿Cómo debe validarse una muestra real de máscara de soldadura?
Un solo cupón atractivo no demuestra una ventana de producción. Utilice placas acabadas de producción de los grupos de máscara, proveedor, curado, espesor y acabado superficial que sean relevantes, e inspeccione de nuevo la marca después de los procesos posteriores que experimentará la placa real.
Congele el objetivo
Separe el cambio de color de la ablación. Proporcione el diseño, la característica más pequeña, la tolerancia del borde y la capa de detención permitida.
Agrupe el material
Registre el producto de máscara de soldadura, color, proveedor, curado, espesor, leyenda, acabado del tablero y lote cuando estén disponibles.
Compare una ventana
Mantenga constante el método de inspección y mapee los ajustes estables en toda la variación representativa, no solo en un punto central.
Vuelva a verificar tras el procesamiento posterior
Inspeccione después del proceso de limpieza acordado y, cuando sea relevante para la ruta de fabricación real, después del reflujo u otra exposición posterior especificada. Vuelva a verificar el contraste o la legibilidad del código, los residuos, el estado de los bordes, la formación de ampollas, el agrietamiento, el levantamiento y cualquier cambio en la integridad de la máscara de soldadura.
Traslade la ventana aprobada a producción
Agregue la tolerancia de enfoque, la posición del campo, la repetibilidad del dispositivo de sujeción, la carga, la verificación, la extracción y los objetivos de ciclo antes de seleccionar la configuración completa de la máquina.
| Registro | Detalle mínimo | Por qué |
|---|---|---|
| Identidad de la superficie | Producto/color de máscara, curado, espesor, leyenda, acabado de la placa y capa subyacente | Evita tratar diferentes apilamientos de superficie como un solo material. |
| Resultado objetivo | Cambio de color o ablación; arte; característica más pequeña; ubicación de la marca | Define el mecanismo y el límite de inspección. |
| Límite visual | Contraste, halo, brillo, rugosidad, deriva de borde, residuo y método de limpieza | Separa lo legible de lo cosméticamente aceptable. |
| Límite de capa | Exposición de cobre permitida, capa de parada, socavado y límite de poros | Protege los requisitos del conductor y del aislamiento. |
| Comprobaciones funcionales | Resultado de limpieza; verificación de reflow u otro proceso posterior cuando corresponda; pruebas eléctricas, de adhesión, ambientales o específicas del proyecto cuando sean necesarias | Confirma que una marca que parece aceptable inmediatamente después del procesamiento láser sigue siendo aceptable en el proceso real de la placa. |
| Entradas de producción | Tamaño de placa/panel, planitud, campo, variación de enfoque, fixture, visión, carga, extracción, datos/verificación y objetivo de ciclo | Convierte la ventana de material aprobada en los requisitos reales de la máquina y del flujo de trabajo. |
Importante: una pasada de prelimpieza o pre-reflow no es automáticamente una pasada de producción. Si la placa marcada se va a limpiar, someter a reflow, recubrir o exponer a otro proceso posterior definido, incluya esa condición en el plan de aceptación.
Configuración de la máquina y RFQ
¿Cómo determina el resultado de la muestra la configuración final de la máquina?
El resultado aprobado del material define la ruta láser utilizable y el margen de proceso. La máquina final se dimensiona entonces en función del tamaño de la característica, la geometría de la placa, la tolerancia de posicionamiento, el volumen de producción, las necesidades de verificación, la extracción y la seguridad—no únicamente en función de la potencia del láser.
Fuente láser y ventana de proceso
Seleccione la familia de fuente a partir de pruebas comparativas de placas y, a continuación, confirme una ventana de funcionamiento estable frente a la variación representativa de la máscara y la placa, en lugar de copiar un único ajuste visualmente atractivo.
Estrategia de lente, campo y enfoque
Los módulos pequeños y los trazos finos aumentan la importancia del tamaño de punto, la elección de campo y la estabilidad de enfoque. Los paneles grandes, las múltiples ubicaciones de marcado o las placas deformadas pueden requerir indexación, ajuste de Z o gestión de enfoque adicional.
Dispositivo de fijación, posicionamiento y visión
Elija las características de soporte y localización en función del formato real de la placa. Si la posición de la marca debe seguir las marcas fiduciales, la variación de la placa o múltiples ubicaciones, evalúe la corrección por visión en lugar de asumir que el dispositivo de fijación por sí solo puede mantener la tolerancia requerida.
Extracción, verificación y ciclo
La captura de penacho, la filtración, el acceso para limpieza, los requisitos del lector/verificador, el método de carga y el ciclo de producción completo pueden cambiar el recinto final y el alcance de la automatización una vez demostrada la viabilidad del material.
Entradas de material y marcado
- Muestras de PCB o PCBA acabados de producción
- Producto/familia de máscara de soldadura, color, curado y espesor si están disponibles
- Detalles de la leyenda/serigrafía cuando la marca se superpone a ella
- Cobre / acabado / laminado subyacente en la ubicación de la marca
- Arte, tipo de código, característica más pequeña y posición de la marca
- Resultado objetivo y límites permitidos de exposición del cobre / daños
Entradas de producción y aceptación
- Dimensiones de placa o panel, planitud/alabeo y formato de carga
- Rendimiento requerido u objetivo de ciclo completo
- Necesidades de utillaje, fiducial, visión o corrección de posición
- Requisitos de lector/verificador y de vinculación de datos, si corresponde
- Limpieza, reflujo u otras comprobaciones de aceptación posteriores
- Restricciones de recinto, extracción e integración en línea
Preguntas frecuentes
Preguntas frecuentes sobre el marcado láser de la máscara de soldadura
¿Puede un láser marcar la máscara de soldadura sin exponer el cobre?
Se puede evaluar, pero la respuesta depende de la muestra. Defina el contraste requerido e inspeccione la placa real para detectar adelgazamiento de la máscara, poros, desviación de bordes y exposición no intencionada de cobre. Una marca legible por sí sola no constituye aprobación.
¿Es la UV siempre la mejor fuente para la máscara de soldadura?
No. La UV es una dirección común de cribado inicial para marcas finas en máscaras seleccionadas, pero el proceso viable depende de la formulación, el curado, el espesor, el acabado subyacente, la óptica y el resultado objetivo. La evidencia comparativa de muestras debería decidirlo.
¿Se puede reutilizar un ajuste entre proveedores de PCB?
No de forma automática. La formulación de la máscara, el pigmento, el curado, el espesor, la leyenda y el acabado superficial pueden cambiar. Use un plan de recalificación controlado cuando cambie un material, un proveedor o el apilamiento de la placa.
¿Cuál es la diferencia entre el cambio de color y la ablación?
El cambio de color tiene como objetivo crear contraste óptico mientras se mantiene la máscara funcionalmente intacta. La ablación elimina intencionadamente la máscara hasta un área definida o una capa de parada. Sus criterios de aceptación y riesgos de fallo son diferentes.
¿Es la máscara de soldadura lo mismo que la serigrafía o la tinta de leyenda?
No. La máscara de soldadura es el recubrimiento protector funcional sobre la superficie de la PCB, mientras que la tinta de leyenda / serigrafía es una capa de marcado impresa separada que normalmente se coloca sobre la máscara de soldadura curada. Si el arte de láser cruza ambas, registre y valide las dos condiciones superficiales por separado.
¿Qué debo enviar para una prueba de muestra?
Envíe placas terminadas de producción, información sobre la máscara de soldadura y el apilamiento de la placa, detalles de la leyenda cuando sean relevantes, el diseño, la característica más pequeña, el resultado objetivo, la ubicación de la marca, el límite de exposición del cobre, las condiciones de limpieza y de procesos posteriores, las verificaciones de aceptación, la variación entre lotes, las dimensiones de la placa y el contexto de producción.
Siguiente paso
Envíe la placa terminada, la marca objetivo y los límites de aceptación.
Proporcione muestras terminadas de producción, la identidad y el color de la máscara de soldadura, información de curado/espesor cuando esté disponible, cualquier capa de leyenda en la ubicación de la marca, el apilamiento subyacente, el diseño, la característica más pequeña, el resultado objetivo, la exposición o el daño permitidos, las verificaciones de procesos posteriores, las dimensiones de la placa, los requisitos de posicionamiento y el objetivo de ciclo. Zhuorui Laser puede entonces planificar una comparación de muestras y trasladar la ventana aprobada a la configuración de la máquina para la cotización.
Solicitar CotizaciónConsulta de OEM y personalizaciónContáctenos