
Materialverhalten · Beschichtungsgrenze
Laserbeschriftung von Lötstopplack: Farbänderung und Ablationsgrenzen kontrollieren
Ja – die Laserbeschriftung kann auf ausgehärtetem Lötstopplack bewertet werden, aber eine lesbare Markierung ist nicht automatisch akzeptabel. Das verwertbare Ergebnis hängt von der tatsächlichen Lötstopplack-Formulierung und -Farbe, der Aushärtung, der Dicke, dem Oberflächenzustand und dem darunterliegenden Kupfer oder Laminat ab. Die erste Entscheidung ist, ob Sie sichtbaren Kontrast bei funktional intaktem Lötstopplack benötigen oder eine gezielte Entfernung des Lötstopplacks bis zu einer definierten Stoppschicht.
Die Stoppgrenze definieren
Repräsentative technische Zeichnung — kein geprüfter Platinenquerschnitt.
Prozessfenster-Variablen
Der fertige Oberflächenstapel – nicht der Platinenname – steuert die Reaktion.
Zwei Leiterplatten, die beide als “grüne Leiterplatte” beschrieben werden, können unterschiedlich reagieren. Erfassen Sie das tatsächliche Lötstopplack-Produkt oder die Produktfamilie, Farbe, Aushärtung, Dicke, Oberflächenbeschaffenheit und darunterliegende Schicht, bevor Sie eine Laserquelle oder ein Parameterfenster vergleichen.
Chemie und Farbe des Lötstopplacks
Harz, Pigment, Füllstoff und Lieferantenformulierung verändern Absorption, Kontrast, Rauchfahne und Rückstände. Die Farbe ist ein Screening-Hinweis, keine Prozessspezifikation.
Aushärtung und Dicke
Unterhärtung, Überhärtung, Dickenschwankungen und Nacharbeit können das Farbansprechverhalten, die Ablationsschwelle, die Kantenqualität und den Spielraum vor einem Durchbruch der Schicht verändern.
Darunterliegende Schicht
Kupfer, Oberflächenfinish, Laminat, Vias und benachbarte Leiterbahnen verändern die Wärmeausbreitung und die Folgen eines Durchbruchs. Definieren Sie, was freigelegt werden darf und was nicht.
Bestückungsdruckfarbe ist eine separate Schicht
Bestückungsdruck- / Siebdruckfarbe, Konformbeschichtungsmaterial, Verunreinigung, Reinigungsrückstände, Textur und Glanz können die Wechselwirkung mit der Oberseite verändern. Behandeln Sie weißen oder schwarzen Bestückungsdruck, der über Lötstopplack gedruckt ist, nicht so, als wäre er der Lötstopplack selbst; erfassen und testen Sie die Schichten getrennt, wenn die Markierung beide kreuzt.
| Variable | Was sich ändern kann | Fehlersignal | Testkontrolle |
|---|---|---|---|
| Maskenformulierung oder Farbe | Absorption, Kontrast, Plume und Rückstände | Geringer Kontrast, Versengung, ungleichmäßiger Farbton oder Wiederabscheidung | Trennen Sie Proben nach Lieferant, Produkt und Farbe; Ergebnisse nicht zusammenfassen. |
| Aushärtung und Dicke | Schwelle und Marge vor dem Durchbruch | Nadelstiche, unerwartete Freilegung, ausgefranste Kante oder unvollständige Entfernung | Verwenden Sie produktionsgehärtete Leiterplatten und beziehen Sie bekannte Dickenvariationen ein. |
| Kupfer / Oberflächenfinish / darunterliegendes Laminat | Wärmefluss und Reaktion der Stoppschicht | Kupferangriff, Verfärbung, abgehobene Kante oder Laminatschaden | Ordnen Sie das Artwork dem realen Schichtaufbau zu und prüfen Sie die darunterliegende Schicht. |
| Legende / Überdruck / Verunreinigung | Absorption der obersten Schicht, lokaler Kontrast und Entfernungsreihenfolge | Fleckiges Ergebnis, falsche Kante, Legende-zuerst-Entfernung oder reinigungsabhängiges Erscheinungsbild | Testen Sie Lötstoppmaskenbereiche ohne Legende und mit Legende bedeckte Bereiche getrennt, wenn beide im Layout vorkommen. |
Anwendungskontext
Wo wird die Lötstoppmasken-Lasermarkierung eingesetzt – und warum?
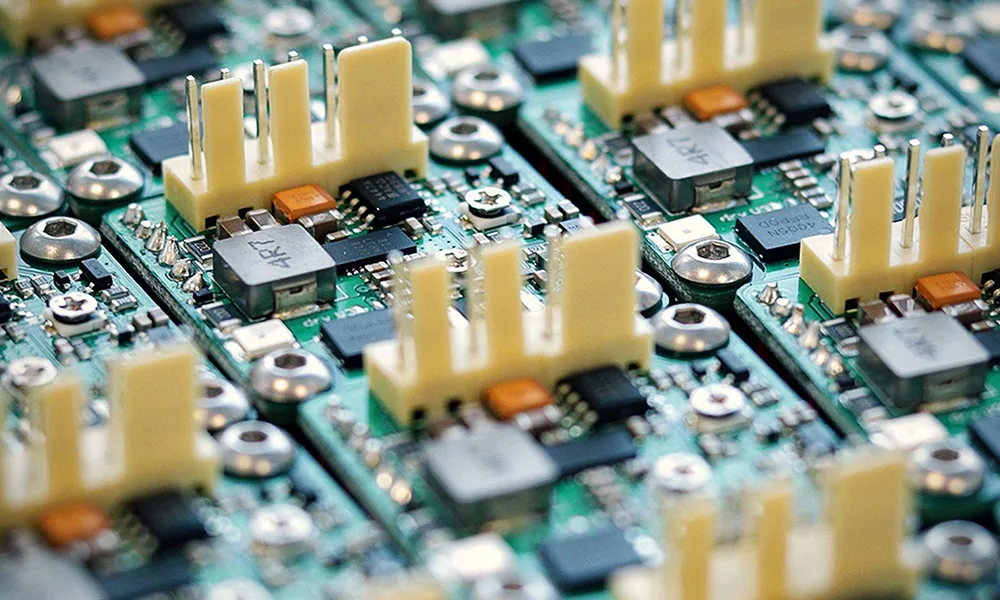
Die Lasermarkierung wird in Betracht gezogen, wenn eine Leiterplatte (PCB) oder eine bestückte Leiterplatte (PCBA) eine dauerhafte Identifikation direkt auf der Oberfläche einer fertig produzierten Leiterplatte benötigt. Die materialseitige Frage ist, ob der erforderliche Kontrast oder Abtrag erzeugt werden kann, ohne die Funktion der Lötstoppmaske oder die darunterliegende Schicht zu beeinträchtigen.
PCB- und Nutzenidentifikation
Leiterplattenhersteller und Elektronikfertiger benötigen möglicherweise eine dauerhafte Kennung auf einzelnen Leiterplatten oder auf Nutzen vor der Vereinzelung. Die Position der Markierung muss mit Pads, Vias, Kupferstrukturen und späteren Montagevorgängen kompatibel bleiben.
Produkt- und Prozessrückverfolgbarkeit
Serialisierte oder chargenspezifische Markierungen können eine Leiterplatte mit Produktions-, Prüf- oder Serviceunterlagen verknüpfen. Die Materialseite bestimmt, ob die Oberfläche die Markierung tragen kann; Datenanbindung, Lesegeräte und MES-Logik sind separate Entscheidungen des Produktionssystems.
Lesbare Informationen ohne zusätzliches Etikett
Direktmarkierung kann dort bewertet werden, wo Etiketten, zusätzliche Druckschritte oder entfernbare Kennzeichnungen unerwünscht sind. Die Anforderung sollte dennoch anhand von Lesbarkeit, Haltbarkeit und Grenzen der Leiterplattenfunktion definiert werden – nicht allein durch das Erscheinungsbild.
Kennzeichnungsinhalt
Was wird üblicherweise auf Lötstopplack markiert?
Die Markierungsgrafik verändert die optischen und Positionierungsanforderungen. Großer, für Menschen lesbarer Text ist ein anderes Prozessproblem als ein dichter maschinenlesbarer Code mit kleinen Modulen und strengen Anforderungen an die Ruhezone.
2D-Codes und serialisierte Identifikation
Data Matrix-, QR-Codes und andere projektspezifisch festgelegte maschinenlesbare Kennungen können für die Rückverfolgbarkeit verwendet werden. Definieren Sie die Codegröße, Modul- oder Zellgröße, die Ruhezone, das erforderliche Lesegerät und die Verifizierungsmethode, bevor Sie das endgültige Feld und die Optik auswählen.
Text, Bauteilinformationen und Symbole
Teilenummern, Revisionskennungen, Seriennummern, Prüfkennungen, Symbole und andere für Menschen lesbare Informationen können ausgewertet werden, wo das Platinenlayout es zulässt. Kleine Striche, dichte Grafiken und gemischte Bereiche aus Bestückungsdruck/Lötstoppmaske erfordern eine sorgfältigere Fokussierung und Kantenkontrolle.
Inhalt nicht mit Oberflächenidentität vermischen: Ein Bestückungsdruck kann bereits Referenzbezeichnungen und Symbole enthalten, aber das Lasermarkieren der Lötstoppmaske ist ein separater Prozess. Wenn sich die Laservorlage mit der Farbe des Bestückungsdrucks überschneidet, testen Sie diesen Schichtstapel als eigenständige Bedingung.
Antwort zuerst
Definieren Sie das Markierungsergebnis, bevor Sie den Laser auswählen
Bei einem Laserbeschriftungsprojekt ist das übliche erste Ziel ein kontrollierter sichtbarer Kontrast, während die Lötstoppmaske funktional intakt bleibt. Eine absichtliche Ablation der Lötstoppmaske ist ein separates Bearbeitungsziel mit anderen Anforderungen an die Stoppschicht und die Inspektion.
Kontrollierter sichtbarer Kontrast
Erzeugen Sie einen lesbaren optischen Kontrast, ohne die Lötstoppmaske absichtlich zu öffnen. Die Freigabe sollte den Kontrast oder die Lesbarkeit des Codes sowie Prüfungen auf Halo, Glanzverschiebung, Rauheit, Ausdünnung, Pinholes und unbeabsichtigte Kupferfreilegung umfassen.
Kontrollierte Lötstoppmasken-Ablation
Wenn die Anforderung darin besteht, die Maske zu entfernen und einen definierten Bereich oder eine Stoppschicht freizulegen, ist dies als Ablationsaufgabe zu behandeln und nicht als gewöhnliche Identifikationsmarkierung. Kantenposition, Unterschnitt, Rückstände, freigelegte Fläche und der Zustand von Kupfer oder Laminat werden zu primären Abnahmekriterien.
Zustand und Geometrie der Platine
Wie wirken sich Leiterplattenaufbau, Größe und Ebenheit auf das Ergebnis aus?
Dieselbe Lötstoppmaske kann sich unterschiedlich verhalten, wenn sich Fokushöhe, Auflagebedingung, darunterliegendes Kupfermuster oder Position der Markierung ändern. Diese Faktoren bestimmen außerdem, ob eine einfache Markierungsstation ausreicht oder ob Z-Steuerung, Bildverarbeitung oder kundenspezifische Vorrichtungen bewertet werden sollten.
Dicke der Lötstoppmaske
Die Dicke verändert den Spielraum zwischen einer nutzbaren Oberflächenreaktion und einem unerwünschten Durchbruch. Verwenden Sie produktionsgehärtete Platinen und beziehen Sie normale Dickenabweichungen in die Testmatrix ein.
Ebenheit und Verzug der Platine
Höhenabweichungen verschieben die Oberfläche aus dem kalibrierten Fokus. Feine Codes und kleiner Text sind gegenüber Fokusfehlern meist weniger tolerant als große, einfache Markierungen.
Panelgröße und Markierfeld
Eine größere Leiterplatte oder ein größeres Panel kann ein größeres Feld, eine indexierte Positionierung oder mehrere Markierungspositionen erfordern. Es sollte nicht angenommen werden, dass ein größeres Feld dieselbe Spotgröße und Leistung bei feinen Strukturen beibehält.
Darunterliegendes Kupfer, Vias und Kanten
Masseflächen, Leiterbahnen, Pads, Vias, Platinenränder und Aussparungen können den lokalen Wärmefluss und die Folgen eines Durchbruchs verändern. Ordnen Sie die tatsächliche Markierungsposition dem realen Schichtstapel zu.
Unbestückte Leiterplatte versus bestückte PCBA
Bauteile können Höhenänderungen, Abschattungen, Zugriffsbeschränkungen und Kollisionsbeschränkungen mit sich bringen. Daher können sich die Vorrichtungsunterstützung und der verfügbare Arbeitsabstand nach der Bestückung ändern.
Nutzen versus vereinzelte Leiterplatte
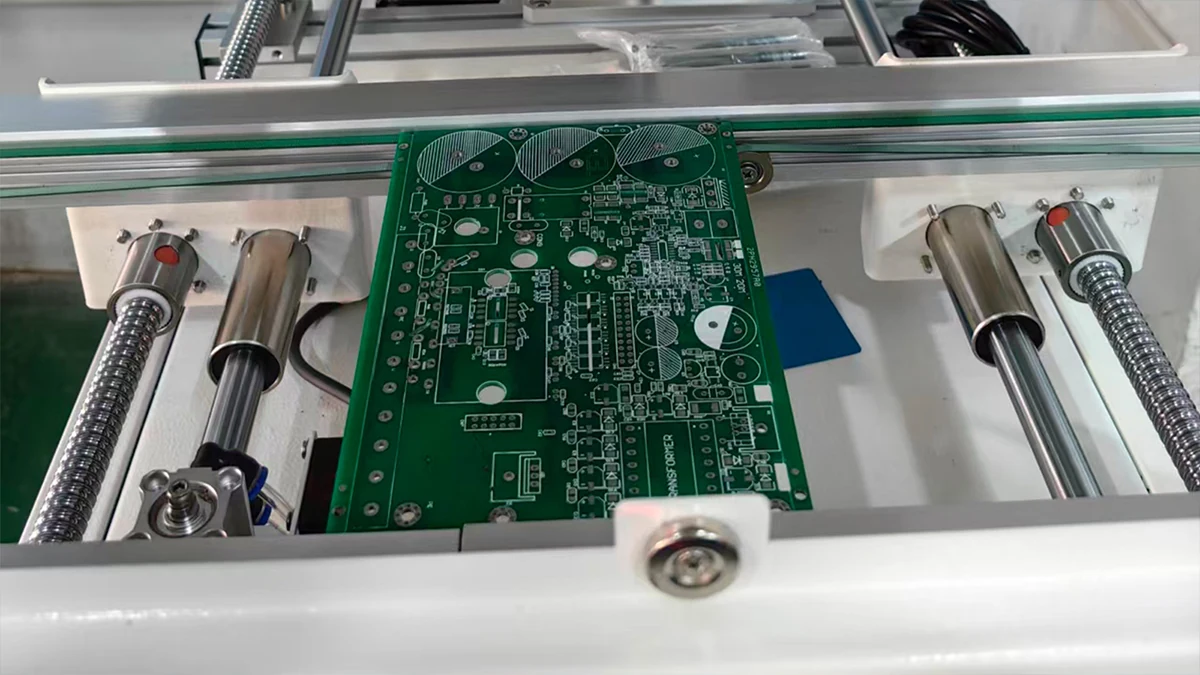
Ganze Nutzen und einzelne Leiterplatten stellen unterschiedliche Anforderungen an Auflage, Fiducial-Nutzung, wiederholbare Positionierung, Beschickung und Zykluszeit. Validieren Sie dasselbe physische Format, das in der Produktion markiert wird.
Bedingtes Quellenscreening
Welche Laserroute sollten Sie zuerst testen?
UV ist oft eine praktische erste Screening-Route für feine Strukturen auf ausgewählten Lötstoppmasken, insbesondere wenn Kantenkontrolle und begrenzte wärmebeeinflusste Veränderung wichtig sind. Das nutzbare Fenster hängt weiterhin von der tatsächlichen Formulierung, dem Pulsverhalten, der Spotgröße, dem Fokus und der Scanstrategie ab. Faser- oder MOPA-Laser bei 1064 nm sollten als bedingter Vergleich behandelt werden, wenn die Maskenformulierung, das Pigment oder die Target-Wechselwirkung dies rechtfertigt. Vergleichende Probenbelege—nicht allein die Maskenfarbe—sollten über die Route entscheiden.
- Keine Wellenlänge sollte allein anhand der Maskenfarbe freigegeben werden.
- Die durchschnittliche Maschinenleistung definiert nicht die Energie, die an ein Merkmal abgegeben wird.
- Spotgröße, Pulsverhalten, Fokus, Feldposition und Scanstrategie beeinflussen die Grenze.
- Das nutzbare Parameterfenster sollte normale Material- und Positionierungsabweichungen tolerieren.
| Richtung | Warum es geprüft werden kann | Hauptgrenze | Zulassungsnachweise |
|---|---|---|---|
| UV | Erst-Screening-Versuche zu Feinstmerkmalen, Farbänderung oder kontrollierter Abtragung, wenn die tatsächliche Maske nutzbringend absorbiert und der optische Aufbau die erforderliche Kante auflösen kann. | UV ist nicht automatisch “kalt”; übermäßige Fluenz, schlechter Fokus oder eine ungeeignete Formulierung können weiterhin Rückstände, Unterschnitt, Durchbruch oder schlechten Kontrast verursachen. | Merkmaltreue, Kontrast/Abtrag, Kantenbeschaffenheit, Prüfung der darunterliegenden Lage und ein reproduzierbares Prozessfenster über repräsentative Leiterplatten hinweg. |
| Faser / MOPA | Bedingte Versuche, bei denen Maskenabsorption, Pigment oder die gewünschte Wechselwirkung die 1064-nm-Bearbeitung unterstützt. | Kann stark an freiliegendes Metall ankoppeln oder mehr Wärme-/Kontrastvariation als gewünscht erzeugen. | Maskenintegrität, Metallwechselwirkung, Halo, Chargenschwankung und Wiederholbarkeit. |

Auswahlregel: Vergleichen Sie die Quellrichtungen auf der fertigen Platine unter Verwendung derselben Vorlage und Prüfmethode. Geben Sie ein stabiles Fenster frei, nicht nur die am besten aussehende Einzeleinstellung.
Risiken & Ausfallmodi
Eine lesbare Markierung kann trotzdem außerhalb des sicheren Prozessfensters liegen
Legen Sie Fehlergrenzen vor dem Testen fest. Lesbarkeit allein darf nicht die Integrität der Lötstoppmaske, den Schutz der Leiterbahnen, akzeptable Rückstände oder die Funktion der Platine in nachgelagerten Prozessen außer Kraft setzen.
Freigegebenes Materialergebnis
Artwork, Kontrast oder Entfernungsbereich, Kantenlage und Oberflächenzustand entsprechen der vereinbarten Anforderung ohne unbeabsichtigte Schichtveränderung.
Lesbar, aber nicht automatisch akzeptabel
Halo, Glanzänderung, Rauheit, kleiner Rückstand, Kantenverschiebung oder lokale Verdünnung können Mikroskopie, Reinigung oder funktionale Prüfung erfordern.
Funktionaler oder grenzseitiger Schaden
Unbeabsichtigte Kupferfreilegung, Leiterangriff, Maskenablösung, Isolationsverlust, Laminatschaden oder eine Änderung der Board-Funktion blockieren die Freigabe.
Vom Materialtest zur Produktion
Wann wird die Machbarkeit der Lötstoppmaske zu einer Entscheidung über das Produktionssystem?
Sobald ein reproduzierbares, beschädigungsfreies Markierungsfenster für die Lötstoppmaske nachgewiesen ist, werden Anforderungen an Platinenauflage, Positionierung, Verifikation, Beschickung und Zyklus zu Eingaben für das Maschinendesign. Die nächsten Schritte bestehen darin, dieses Fenster an repräsentativen Produktionsplatinen zu validieren und es anschließend in die endgültige Maschinenkonfiguration zu übertragen.
Repräsentative Validierung
Wie sollte eine echte Lötstoppmaskenprobe validiert werden?
Ein einzelner attraktiver Coupon beweist kein Produktionsfenster. Verwenden Sie produktionsfertige Platinen aus den relevanten Gruppen für Lötstoppmaske, Lieferant, Härtung, Dicke und Oberflächenfinish, und prüfen Sie die Markierung nach den nachgelagerten Prozessen, die die echte Platine durchlaufen wird, erneut.
Das Ziel fixieren
Trennen Sie Farbänderung von Ablation. Stellen Sie Artwork, kleinste Struktur, Kantentoleranz und die zulässige Stoppschicht bereit.
Das Material gruppieren
Erfassen Sie Lötstopplackprodukt, Farbe, Lieferant, Aushärtung, Dicke, Beschriftung, Leiterplattenoberfläche und Charge, sofern verfügbar.
Ein Fenster vergleichen
Halten Sie die Prüfmethode konstant und bilden Sie stabile Einstellungen über repräsentative Variationen hinweg ab, nicht nur einen einzelnen Mittelpunkt.
Nach der Weiterverarbeitung erneut prüfen
Nach dem vereinbarten Reinigungsprozess und, sofern für die tatsächliche Fertigungsroute relevant, nach Reflow oder einer anderen festgelegten nachgelagerten Belastung prüfen. Kontrast bzw. Lesbarkeit des Codes, Rückstände, Kantenzustand, Blasenbildung, Rissbildung, Ablösung und jede Veränderung der Integrität des Lötstopplacks erneut prüfen.
Das freigegebene Prozessfenster in die Produktion übertragen
Fokustoleranz, Feldposition, Wiederholgenauigkeit der Vorrichtung, Beladung, Verifizierung, Entnahme und Zyklusziele hinzufügen, bevor die vollständige Maschinenkonfiguration ausgewählt wird.
| Datensatz | Minimales Detail | Warum |
|---|---|---|
| Oberflächenidentität | Lötstopplackprodukt/-farbe, Aushärtung, Dicke, Bestückungsdruck, Leiterplattenoberfläche und darunterliegende Schicht | Verhindert, dass unterschiedliche Oberflächenaufbauten als ein Material behandelt werden. |
| Zielergebnis | Farbänderung oder Ablation; Artwork; kleinste Struktur; Markierungsposition | Definiert den Mechanismus und die Prüfgrenze. |
| Visuelle Grenze | Kontrast, Halo, Glanz, Rauheit, Kantendrift, Rückstände und Reinigungsmethode | Trennt lesbar von kosmetisch akzeptabel. |
| Schichtgrenze | Zulässige Kupferfreilegung, Stoppschicht, Unterschnitt und Pinhole-Grenze | Schützt Leiter- und Isolationsanforderungen. |
| Funktionale Prüfungen | Reinigungsergebnis; Reflow- oder andere nachgelagerte Prozessprüfung, wenn relevant; elektrische, Haftungs-, Umwelt- oder projektspezifische Tests, wenn erforderlich | Bestätigt, dass eine Markierung, die unmittelbar nach der Laserbearbeitung akzeptabel aussieht, im realen Leiterplattenprozess akzeptabel bleibt. |
| Produktionseingaben | Platinen-/Nutzengröße, Ebenheit, Feld, Fokusvariation, Vorrichtung, Vision, Beschickung, Absaugung, Daten/Verifizierung und Taktziel | Setzt das freigegebene Materialfenster in die tatsächlichen Anforderungen an Maschine und Arbeitsablauf um. |
Wichtig: Ein Vorreinigungs- oder Pre-Reflow-Durchlauf ist nicht automatisch ein Produktionsdurchlauf. Wenn die markierte Leiterplatte gereinigt, einem Reflow unterzogen, beschichtet oder einem anderen definierten nachgelagerten Prozess ausgesetzt wird, muss diese Bedingung in den Abnahmeplan aufgenommen werden.
Maschinenkonfiguration & Angebotsanfrage
Wie bestimmt das Musterergebnis die endgültige Maschinenkonfiguration?
Das freigegebene Materialergebnis definiert den nutzbaren Laserweg und die Prozessmarge. Die endgültige Maschine wird dann auf Strukturgröße, Leiterplattengeometrie, Positioniertoleranz, Produktionsvolumen, Verifizierungsanforderungen, Absaugung und Sicherheit ausgelegt – nicht allein auf die Laserleistung.
Laserquelle und Prozessfenster
Wählen Sie die Laserquellenfamilie anhand vergleichender Leiterplattentests aus und bestätigen Sie anschließend ein stabiles Betriebsfenster über repräsentative Lötstoppmasken- und Leiterplattenvariationen hinweg, statt eine einzelne optisch attraktive Einstellung zu kopieren.
Objektiv-, Feld- und Fokusstrategie
Kleine Module und feine Striche erhöhen die Bedeutung von Spotgröße, Feldwahl und Fokusstabilität. Große Panels, mehrere Markierungspositionen oder verzogene Platinen können eine Indexierung, eine Z-Anpassung oder zusätzliches Fokusmanagement erfordern.
Vorrichtung, Positionierung und Vision
Wählen Sie Auflage- und Positionierelemente passend zum tatsächlichen Platinenformat. Wenn sich die Markierungsposition nach Referenzmarken, Platinenabweichungen oder mehreren Positionen richten muss, sollten Sie eine Vision-Korrektur prüfen, statt anzunehmen, dass die Vorrichtung allein die erforderliche Toleranz einhalten kann.
Absaugung, Verifizierung und Zyklus
Rauchgaserfassung, Filtration, Reinigungszugang, Anforderungen an Lesegeräte/Verifizierer, Beladeverfahren und der vollständige Produktionszyklus können den endgültigen Gehäuse- und Automatisierungsumfang verändern, nachdem die Machbarkeit des Materials nachgewiesen wurde.
Material- und Markierungseingaben
- Fertiggestellte PCB- oder PCBA-Muster
- Lötstopplack-Produkt/-Familie, Farbe, Aushärtung und Dicke, falls verfügbar
- Details zu Bestückungsdruck/Siebdruck, wenn die Markierung diesen überlappt
- Darunterliegendes Kupfer / Oberflächenfinish / Laminat an der Position der Markierung
- Layout, Code-Typ, kleinste Struktur und Position der Markierung
- Zielergebnis und zulässige Grenzwerte für Kupferfreilegung / Beschädigung
Eingaben für Produktion und Abnahme
- Platinen- oder Nutzenabmessungen, Ebenheit/Verzug und Beladeformat
- Erforderlicher Durchsatz oder Ziel für den vollständigen Zyklus
- Anforderungen an Vorrichtung, Referenzmarken, Bildverarbeitung oder Positionskorrektur
- Anforderungen an Lesegerät/Verifizierer und Datenbindung, falls zutreffend
- Reinigung, Reflow oder andere nachgelagerte Abnahmeprüfungen
- Vorgaben für Einhausung, Absaugung und Linienintegration
Häufig gestellte Fragen
FAQs zur Lötstopplack-Lasermarkierung
Kann ein Laser eine Lötstoppmaske markieren, ohne Kupfer freizulegen?
Es kann bewertet werden, aber die Antwort hängt vom Muster ab. Definieren Sie den erforderlichen Kontrast und prüfen Sie die tatsächliche Leiterplatte auf Lötstopplack-Verdünnung, Pinholes, Kantenversatz und unbeabsichtigte Kupferfreilegung. Eine allein lesbare Markierung ist keine Freigabe.
Ist UV immer die beste Quelle für Lötstopplack?
Nein. UV ist eine übliche erste Screening-Richtung für feine Markierungen auf ausgewählten Lötstopplacken, aber der nutzbare Prozess hängt von Formulierung, Aushärtung, Dicke, darunterliegendem Finish, Optik und dem Zielergebnis ab. Vergleichende Musteruntersuchungen sollten entscheiden.
Kann eine Einstellung bei verschiedenen PCB-Lieferanten wiederverwendet werden?
Nicht automatisch. Lötstopplack-Formulierung, Pigment, Aushärtung, Dicke, Bestückungsdruck und Oberflächenfinish können sich ändern. Verwenden Sie einen kontrollierten Requalifizierungsplan, wenn sich Material, Lieferant oder Leiterplattenaufbau ändern.
Was ist der Unterschied zwischen Farbänderung und Ablation?
Die Farbänderung zielt darauf ab, einen optischen Kontrast zu erzeugen, während die Maske funktional intakt bleibt. Die Ablation entfernt die Maske absichtlich bis zu einem definierten Bereich oder einer Stoppschicht. Ihre Abnahmekriterien und Ausfallrisiken unterscheiden sich.
Ist Lötstopplack dasselbe wie Siebdruck oder Legendenfarbe?
Nein. Die Lötstoppmaske ist die funktionale Schutzbeschichtung auf der Leiterplattenoberfläche, während Legenden-/Siebdruckfarbe eine separate gedruckte Markierungsschicht ist, die üblicherweise auf der ausgehärteten Lötstoppmaske aufgebracht wird. Wenn das Laser-Artwork beide kreuzt, sind die beiden Oberflächenzustände separat zu dokumentieren und zu validieren.
Was soll ich für einen Probetest einsenden?
Senden Sie produktionsfertige Platinen, Informationen zu Lötstoppmaske und Leiterplattenaufbau, bei Bedarf Legendendetails, Artwork, kleinste Struktur, Zielergebnis, Markierungsposition, Grenze für Kupferfreilegung, Reinigungs- und nachgelagerte Prozessbedingungen, Abnahmeprüfungen, Chargenschwankungen, Platinenabmessungen und Produktionskontext.
Nächster Schritt
Senden Sie die fertige Platine, die Zielmarkierung und die Abnahmegrenzen
Stellen Sie produktionsfertige Muster, Identität und Farbe der Lötstoppmaske, falls verfügbar Informationen zu Aushärtung/Dicke, eine eventuell vorhandene Legendenschicht an der Markierungsposition, den darunterliegenden Schichtaufbau, Artwork, kleinste Struktur, Zielergebnis, zulässige Freilegung oder Beschädigung, Prüfungen nachgelagerter Prozesse, Platinenabmessungen, Positionierungsanforderungen und Zyklusziel bereit. Zhuorui Laser kann dann einen Mustervergleich planen und das freigegebene Prozessfenster in die Maschinenkonfiguration für das Angebot übertragen.
Angebot anfordernOEM- & Custom-AnfrageKontakt